Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-06 Origine: Sito

Produrre raggi dei bordi uniformi e senza bave è una sfida quotidiana in officina. I macchinisti bilanciano costantemente la qualità delle parti con l'efficienza della produzione. Affidarsi alla profilatura 3D con frese a sfera consuma ore macchina e aumenta i tempi di ciclo. D’altro canto, la sbavatura manuale introduce errori umani, rotture incoerenti dei bordi e parti scartate. Quando l'integrità strutturale e la sicurezza nella movimentazione sono requisiti di stampa, metodi di finitura dei bordi inadeguati distruggono i margini di profitto a causa di componenti scartati e di operazioni secondarie eccessive.
Per risolvere questo problema, i negozi utilizzano strumenti di forma dedicati progettati specificamente per la profilatura dei bordi. Integrazione le frese per arrotondamento degli angoli nel ciclo di lavorazione primario eliminano la finitura manuale e semplificano la programmazione CAM. Questa guida tecnica spiega come selezionare, applicare e ottimizzare questi strumenti specializzati per ottenere raggi esterni perfetti in varie configurazioni di lavorazione.
La terminologia del settore spesso causa confusione, portando a ordini errati degli strumenti e configurazioni scartate. Conoscere l'esatta geometria dell'utensile previene questi errori. La differenza tra un utensile per arrotondare gli angoli e un utensile a punta di toro dipende dal punto in cui si posiziona il raggio lavorato.
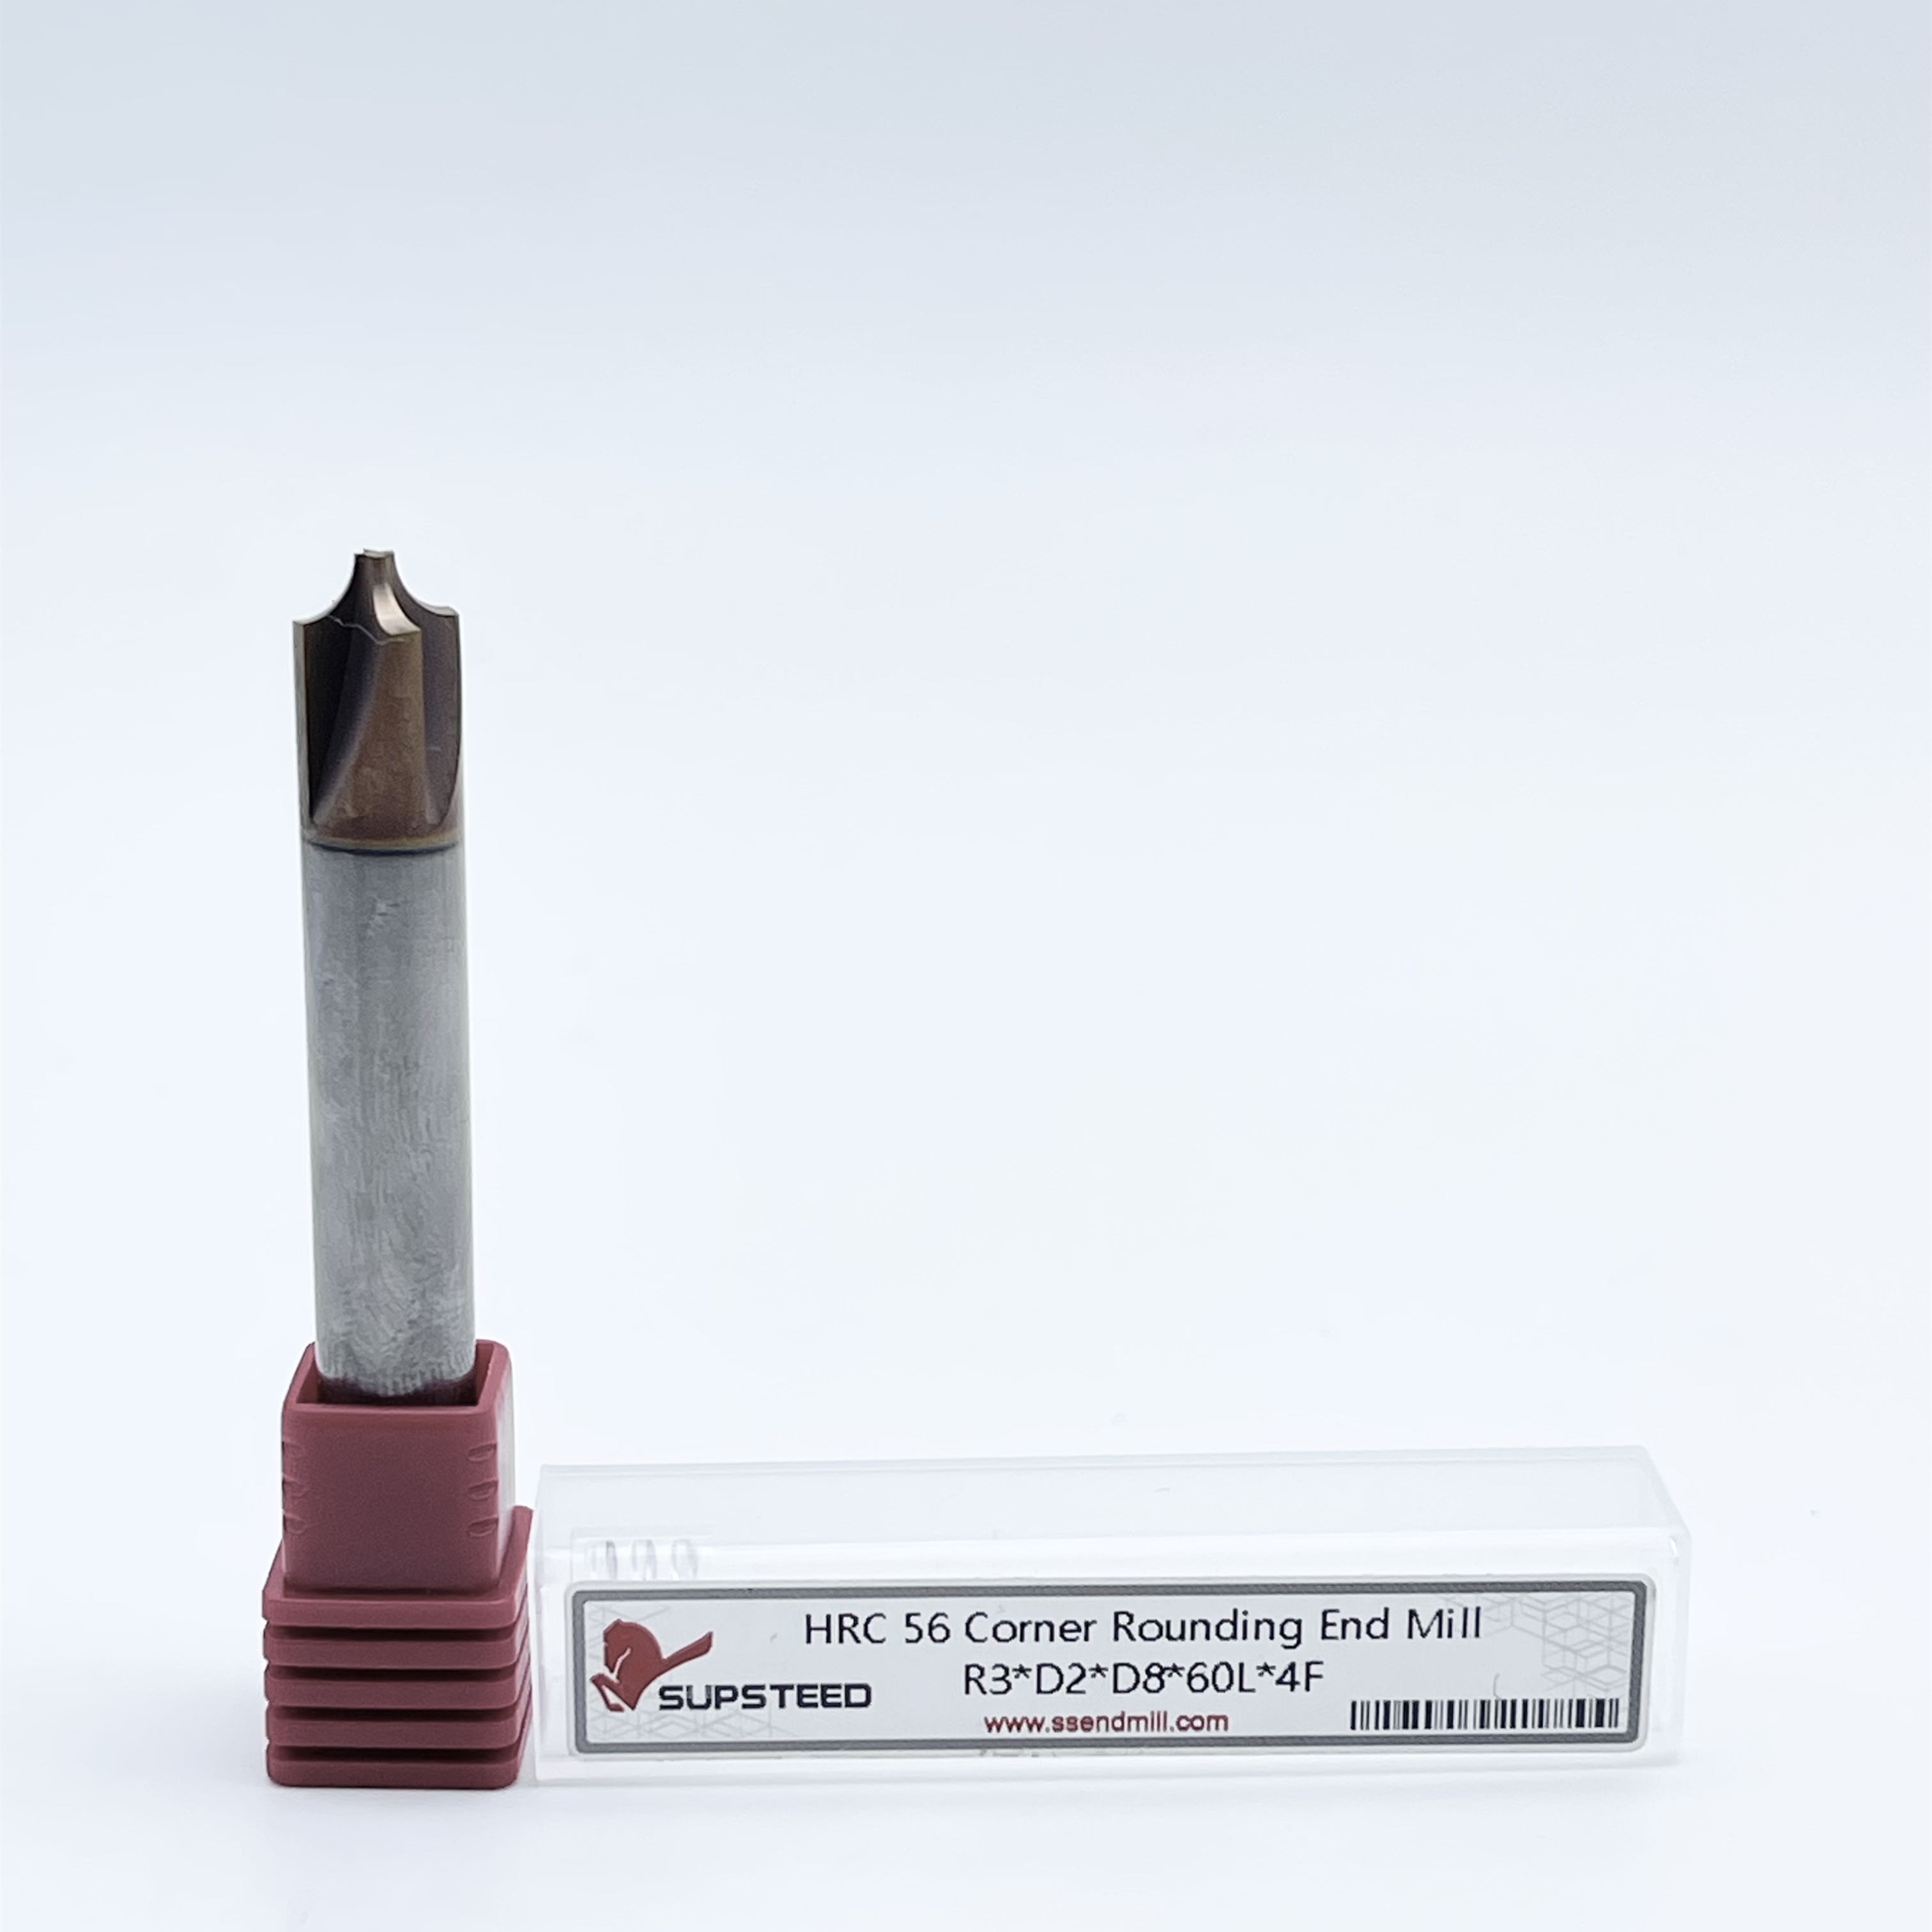
Le frese per arrotondamento angoli sono utensili di forma dedicati con tagliente concavo. Si utilizzano esclusivamente per la lavorazione di un raggio convesso sul bordo esterno di un pezzo. Lo strumento avvolge l'angolo esterno, tagliando via l'intersezione netta di 90 gradi per lasciare un profilo liscio. Solitamente li eseguiamo lungo la periferia di una parte utilizzando un percorso utensile di contorno 2D standard.
Al contrario, le frese a punta tonda, spesso chiamate frese a raggio angolare, hanno un fondo piatto con un raggio leggermente convesso rettificato nella punta tagliente. Si utilizzano strumenti a punta di toro per fresare tasche piatte che necessitano di un raccordo concavo nell'angolo interno dove il pavimento incontra il muro. Un utensile a punta toro non può arrotondare un bordo esterno in un unico passaggio. Un utensile per arrotondare gli angoli non può fresare il fondo di una tasca piana.
Confronto della terminologia degli utensili
| Tipo di utensile | Geometria del tagliente Caratteristica | lavorata | Applicazione principale |
|---|---|---|---|
| Fresa per arrotondare gli angoli | Concavo | Convesso (raggio esterno) | Rottura bordi esterni, raccordi strutturali, arrotondamenti estetici |
| Fresa a punta toro/raggio d'angolo | Convesso (sulla punta) | Concavo (raccordo interno) | Fresatura di tasche, raccordi da pavimento a parete, sgrossatura 3D |
I bordi affilati lavorati rappresentano un pericolo per la sicurezza durante l'assemblaggio e fungono da punto di partenza per microfratture. Gli operatori possono rompere i bordi utilizzando lime manuali, ma i metodi manuali non sono ripetibili. Le stampe di dispositivi medici e aerospaziali dimensionano rigorosamente le tolleranze di rottura dei bordi. Una lima manuale non può garantire un raggio reale di 0,015 pollici attraverso una complessa staffa in titanio.
L'utilizzo di utensili di formatura a raggio piccolo sostituisce la sbavatura manuale con un'operazione CNC controllata. Lo strumento esegue un contorno 2D preciso attorno al perimetro della parte. Elimina le bave e lascia una rottura del bordo dimensionalmente precisa. Ciò garantisce che ogni parte corrisponda esattamente alla stampa, eliminando il rischio di scarti derivanti dalla sbavatura manuale manuale.
Gli angoli esterni acuti creano massicce concentrazioni di sollecitazioni nei componenti portanti. Quando una parte si flette, queste intersezioni nette diventano punti di cedimento. Rimuovendo lo spigolo vivo e sostituendolo con un raccordo strutturale continuo si distribuiscono le sollecitazioni meccaniche su un'area più ampia. Ciò migliora la resistenza complessiva e la durata a fatica del componente.
Uno strumento di formatura a passaggio singolo garantisce che questo raggio sia perfettamente continuo. Se si tenta di creare questo raccordo strutturale utilizzando l'interpolazione multi-passaggio con una fresa piana, la superficie conterrà passaggi microscopici. Questi aspetti agiscono come fattori di stress in miniatura. Uno strumento di forma dedicato taglia l'intera curva simultaneamente, lasciando una superficie strutturalmente sana.
I componenti visibili negli interni automobilistici e nell'elettronica di consumo richiedono finiture estetiche impeccabili. La sensazione tattile di un prodotto determina la sua qualità percepita. La lavorazione di queste parti richiede la perfetta fusione del raggio del bordo con la parte superiore piatta e le pareti laterali adiacenti.
Raggiungere questa fusione perfetta è difficile. Se si imposta lo strumento troppo in profondità, lascia un gradino distinto o un segno di testimonianza sulla superficie superiore. Se impostato troppo in profondità, lascia una curva incompleta. Gli strumenti di forma progettati per l'arrotondamento dei bordi consentono ai programmatori di impostare offset radiali e assiali esatti. Ciò garantisce che la curva lavorata passi invisibilmente nelle superfici piane.
Gli ambienti di produzione ad alto volume espongono rapidamente i limiti degli utensili in acciaio super rapido (HSS) e cobalto. Gli utensili di formatura subiscono un'elevata pressione dell'utensile perché un'ampia superficie del tagliente impegna contemporaneamente il materiale. Questo impegno continuo genera calore e attrito immensi, degradando rapidamente i taglienti HSS.
Implementazione Le frese per arrotondamento degli angoli in metallo duro offrono resistenza all'abrasione e stabilità termica superiori. Il metallo duro integrale mantiene la sua durezza a temperature di taglio significativamente più elevate. Gli utensili in metallo duro di alta qualità sono dotati di punte di taglio rettificate di precisione e geometrie di scanalatura rinforzate che rafforzano l'estremità dell'utensile. Questo rinforzo geometrico impedisce la microscheggiatura che spesso distrugge gli utensili HSS durante i tagli pesanti negli acciai legati.
Il ritorno sull'investimento per gli utensili in metallo duro diventa evidente quando si analizza il tempo di attività della macchina. La maggiore durata dell'utensile riduce drasticamente la frequenza dei cambi utensile. Meno cambi utensile significano meno tempi di fermo macchina, meno regolazioni dell'offset e un ciclo di produzione stabile.
La deflessione dell'utensile distrugge la finitura superficiale e la precisione dimensionale. Poiché gli utensili per arrotondare gli angoli immettono un ampio profilo concavo nel pezzo in lavorazione, generano notevoli forze di taglio radiali. Queste forze spingono attivamente l'utensile lontano dalla parte.
Il carburo possiede una rigidità intrinseca: un modulo di elasticità quasi tre volte quello dell'acciaio. Questa estrema rigidità consente all'utensile di resistere alle forze radiali senza deformarsi. La riduzione al minimo della deflessione garantisce che il raggio lavorato corrisponda esattamente al percorso utensile programmato. Un utensile rigido elimina le vibrazioni armoniche che causano segni di battitura sul raggio finito.
La scelta del rivestimento PVD (Physical Vapour Deposition) corretto massimizza le prestazioni del substrato in carburo. Il rivestimento deve corrispondere alle proprietà termiche e chimiche del materiale del pezzo.
Applicazioni comuni di rivestimento
| Tipo di rivestimento | Materiali primari | Vantaggio principale della lavorazione |
|---|---|---|
| Nitruro di titanio e alluminio (TiAlN) | Leghe resistenti al calore, acciai inossidabili, acciai per utensili | Forma uno strato di ossido di alluminio in condizioni di calore elevato, proteggendo il carburo dallo shock termico. |
| Nitruro di zirconio (ZrN) | Alluminio, ottone, rame | Fornisce un basso coefficiente di attrito, impedendo ai materiali gommosi di saldarsi al bordo. |
| Flauti non rivestiti/lucidati | Materie plastiche, leghe morbide di alluminio | Mantiene un bordo di taglio estremamente affilato laddove la resistenza al calore è meno critica dell'affilatura. |
La selezione dello strumento inizia con la stampa tecnica. È necessario far corrispondere il raggio del terreno dello strumento direttamente alle specifiche di stampa. I produttori offrono questi strumenti in dimensioni frazionarie e metriche standard, che vanno dai micro-raggi per parti mediche di precisione a profili massicci per componenti di attrezzature pesanti.
Oltre la dimensione nominale, valutare la tolleranza del profilo dichiarata dell'utensile. Le applicazioni aerospaziali ad alte prestazioni spesso richiedono che il raggio mantenga una tolleranza di +/- 0,001 pollici. Gli strumenti standard di livello commerciale possono contenere solo +/- 0,003 pollici. Specificare uno strumento con una tolleranza del profilo più stretta rispetto alla stampa richiede uno spreco di denaro, mentre una specifica insufficiente porta al rifiuto della parte.
Il numero delle scanalature determina la capacità di evacuazione del truciolo e la qualità della finitura superficiale. La scelta del numero errato di eliche porta all'accumulo di trucioli, alla rottura dell'utensile o a vibrazioni inaccettabili.
La geometria fisica della punta dell'utensile determina il modo in cui applicarla al pezzo.
Il calcolo delle velocità corrette del mandrino per gli utensili di forma presenta una sfida tecnica unica nota come problema del diametro effettivo. La velocità di taglio, misurata in piedi di superficie al minuto (SFM), varia continuamente lungo la curva del raggio concavo. Lo strumento gira più velocemente nel suo diametro maggiore (la parte più larga dello strumento) e più lentamente nel suo diametro minore (la punta stretta).
Se un programmatore calcola il numero di giri in base al diametro maggiore dell'utensile, la velocità di taglio effettiva nel punto di impegno del materiale sarà troppo bassa. Questo basso SFM fa sì che l'utensile sfreghi anziché tagliare il materiale, generando un calore eccessivo, una finitura superficiale scadente e forti vibrazioni. I programmatori devono calcolare il numero di giri in base al diametro di taglio effettivo, ovvero il punto specifico del raggio in cui si verifica l'azione di taglio più pesante. Ciò garantisce che il tagliente mantenga una velocità sufficiente per tagliare in modo pulito il truciolo.
Ad esempio, se si utilizza un utensile dal diametro maggiore di 1/2 pollice per tagliare un raggio di 1/8 pollice, il diametro effettivo nel punto medio del taglio sarà significativamente inferiore a 1/2 pollice. Utilizzando l'intero diametro di 1/2 pollice per i calcoli si otterrà un RPM che trascina l'utensile attraverso il taglio. Utilizzare sempre le tabelle dei diametri effettivi del produttore quando si impostano le velocità di base.
La rottura catastrofica dell'utensile si verifica spesso quando i programmatori ignorano il diametro minore dell'utensile. Il diametro minore è la dimensione piatta, non tagliente, sulla punta dell'utensile, appena sotto il punto in cui inizia il raggio. Quando si profila il bordo superiore di un pezzo, questo diametro minore scende al di sotto della superficie superiore e corre parallelo alla parete laterale verticale.
Se la parte presenta una spalla a gradini o se l'attrezzatura di bloccaggio pezzo è troppo vicina al bordo lavorato, il diametro minore non tagliente andrà a sbattere contro l'ostruzione. I macchinisti devono verificare che il diametro minore abbia una distanza adeguata da tutte le pareti verticali, i gradini e le ganasce della morsa adiacenti per evitare sfregamenti indesiderati, saldature per attrito o rotture immediate dell'utensile.
La realtà della lavorazione di un raggio perfetto ha a che fare con i segni dei testimoni. Queste sono le linee deboli e visibili lasciate nel punto in cui il raggio lavorato incontra la parte superiore o laterale piatta della parte. Questi segni sono dovuti alla microscopica eccentricità del portautensile o a lievi imprecisioni nella calibrazione dell'asse Z della macchina.
Per mitigare questi segni sono necessarie strategie di impostazione precise. I programmatori spesso regolano gli offset dell'utensile, lasciando intenzionalmente un micro-passo di 0,001 pollici per un passaggio finale e leggero di finitura. In alternativa, i produttori di utensili progettano frese specifiche con una leggera svasatura o angolo di raccordo (tipicamente da 1 a 5 gradi) nella parte superiore del raggio. Questa svasatura consente all'utensile di penetrare agevolmente nella superficie piana, sfumando il taglio ed eliminando completamente il segno del testimone duro.
Quando si programma il contorno 2D, gli operatori devono considerare anche i movimenti di ingresso e uscita. L'immersione diretta nell'asse Z o l'avanzamento diretto nel pezzo negli assi X/Y lascerà un segno di sosta e potenzialmente scheggerà la punta dell'utensile. Programmare sempre un'entrata e un'uscita dell'arco. Il rotolamento nel taglio con un movimento radiale fluido consente alla pressione di taglio di aumentare gradualmente. Ciò protegge il fragile diametro minore dell'utensile e garantisce una transizione senza soluzione di continuità nei punti di inizio e fine del percorso utensile.
Gli utensili di forma richiedono una rigidità assoluta. Poiché tagliano simultaneamente un'ampia fascia di materiale, generano forze che tentano di estrarre la parte dalla morsa o di spingere l'utensile nel mandrino. Una configurazione allentata garantisce vibrazioni e difetti dimensionali.
I macchinisti devono utilizzare portautensili rigidi per combattere queste forze. I supporti a calettamento o i mandrini idraulici forniscono una forza di presa a 360 gradi sul gambo dell'utensile, riducendo al minimo il runout e impedendo che l'utensile si estragga durante i tagli pesanti. Allo stesso modo, il workholding deve essere robusto. Le morse standard per macchinisti con ganasce morbide in alluminio funzionano bene, a condizione che le ganasce siano fresate per adattarsi esattamente al profilo della parte. Tuttavia, per le parti a parete sottile, i mandrini a vuoto o le piastre di fissaggio personalizzate con morsetti sui bordi offrono uno smorzamento delle vibrazioni superiore. Se la parte vibra o vibra quando viene colpita con un martello a colpo morto durante l'impostazione, vibrerà quando lo strumento di formatura si attiva.
Risoluzione dei problemi Comuni difetti di profilatura del bordo
| Difetto di lavorazione | Causa potenziale | Azione correttiva |
|---|---|---|
| Chiacchiere/Vibrazioni pesanti | Rigidità di installazione insufficiente o numero di giri eccessivo in base al diametro maggiore. | Passare a un portautensili con calettamento. Ricalcolare il numero di giri utilizzando il diametro di taglio effettivo. |
| Segni di testimonianza visibili | Mancata corrispondenza dell'offset dell'asse Z o runout dell'utensile. | Regola l'offset dell'asse Z di 0,001 pollici. Utilizzare uno strumento con un angolo di fusione di 5 gradi. |
| Scheggiatura prematura dei bordi | Velocità di avanzamento troppo elevata o trucioli che si ripetono nella zona di taglio. | Ridurre l'avanzamento per dente (IPT). Aumentare la pressione del refrigerante per eliminare i trucioli dalle valli delle scanalature. |
| Scorticamento/bordo di costruzione | Rivestimento errato per il materiale (ad esempio, utilizzo di TiAlN su alluminio morbido). | Passare a un utensile a scanalatura lucida con rivestimento ZrN o non rivestito per materiali non ferrosi. |
Quando si analizza l'efficienza produttiva, il confronto tra uno strumento di forma dedicato e un'operazione di creazione di superfici 3D è netto. La creazione di un raggio esterno utilizzando una fresa a sfera richiede un percorso utensile CAM 3D con centinaia di piccoli step-down. La macchina deve interpolare simultaneamente gli assi X, Y e Z, effettuando passaggi leggeri per formare gradualmente la curva. Questo processo richiede pochi minuti per parte e richiede una complessa programmazione CAM per garantire che la distanza di passaggio produca una finitura superficiale accettabile.
Una fresa frontale dedicata per l'arrotondamento degli angoli completa esattamente la stessa caratteristica in un'unica e rapida passata di contorno 2D. La programmazione CAM richiede pochi secondi: basta selezionare il bordo e applicare un percorso utensile del profilo 2D. La macchina esegue il taglio in una frazione del tempo.
Per mettere questo in prospettiva, si consideri una staffa aerospaziale in alluminio 6061 standard che richiede un raggio di 0,125 pollici lungo un perimetro esterno continuo di 20 pollici. La programmazione di una fresa a testa sferica da 1/4 di pollice per superficiare questo raggio con uno step-over di 0,005 pollici richiede 25 passaggi. Anche a velocità di avanzamento elevate, questa operazione di rivestimento può facilmente consumare da tre a quattro minuti di tempo di ciclo per parte. Il passaggio a uno strumento di formatura con raggio di 0,125 pollici dedicato riduce questo a una singola passata di contorno. Funzionando a 100 pollici al minuto, lo strumento completa l'intero perimetro di 20 pollici in esattamente 12 secondi. Su un ciclo di produzione di 1.000 parti, questo singolo cambio di attrezzatura consente di risparmiare oltre 50 ore di tempo macchina.
I costi nascosti di produzione spesso risiedono nel reparto di sbavatura. La sbavatura manuale richiede manodopera dedicata, aumenta i tempi di consegna complessivi e introduce un elevato grado di variabilità. Se un operatore scivola con uno strumento di sbavatura, un componente costoso completamente lavorato diventa un rottame.
L'integrazione del processo di arrotondamento dei bordi direttamente nel ciclo CNC primario elimina completamente queste operazioni secondarie. Il pezzo esce dalla macchina completamente finito, ispezionato e pronto per l'assemblaggio o la spedizione. Quantificando il risparmio di manodopera, la riduzione del tasso di scarto e l'aumento della produttività, le officine possono facilmente giustificare il costo iniziale più elevato degli utensili di formatura in metallo duro di alta qualità. Il risultato è un costo per pezzo notevolmente inferiore e un flusso di lavoro di produzione più prevedibile.
R: Una fresa per arrotondare gli angoli è dotata di un tagliente concavo progettato per tagliare raggi convessi sui bordi esterni esterni di una parte. Una fresa con raggio angolare (o toro) presenta un fondo piatto con un raggio convesso sulle punte, utilizzato per tagliare filetti interni concavi lungo il fondo di una tasca.
R: No. La stragrande maggioranza di questi strumenti non ha un taglio centrale. Sono progettati esclusivamente per la fresatura periferica lungo un bordo esterno. L'immersione diretta nel materiale solido schiaccerà la punta non tagliente e romperà istantaneamente l'utensile.
R: Il metallo duro integrale offre rigidità superiore, resistenza al calore estrema e durata prolungata. Questa rigidità intrinseca previene la flessione e le vibrazioni dell'utensile, riduce la microscheggiatura del tagliente e mantiene la tolleranza precisa del profilo molto più a lungo rispetto all'HSS durante la produzione in grandi volumi.
R: È necessario calcolare il numero di giri in base al diametro di taglio effettivo dell'utensile, non al diametro massimo principale. Il diametro effettivo è il punto specifico sulla curva del raggio in cui avviene il taglio più pesante. Utilizzando il diametro maggiore si ottiene una SFM troppo lenta, che causa sfregamento.
R: I segni si verificano quando il raggio lavorato non si fonde perfettamente con la superficie piana adiacente. Ciò è generalmente causato da un'eccentricità microscopica dell'utensile, da offset di profondità dell'asse Z errati o da una mancanza di rigidità dell'impostazione che causa la deviazione dell'utensile dal percorso programmato.
R: La fresatura concorde è decisamente preferita per le operazioni di arrotondamento degli angoli. La fresatura concorde dirige le forze di taglio verso il basso nel pezzo e nell'attrezzatura, migliorando la rigidità, migliorando la finitura superficiale e prolungando la durata dell'utensile garantendo che il tagliente tagli il materiale in modo pulito anziché sfregare.