Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio

Las fallas de las herramientas, los materiales chamuscados y los malos acabados de las superficies aumentan rápidamente los costos operativos en el taller. Estos problemas frecuentemente surgen de un único error evitable: no coincidir la geometría de la herramienta de corte con las aplicaciones de fresado de alta velocidad. Los fabricantes y fabricantes enfrentan constantemente el desafío de equilibrar tasas de eliminación de material (MRR) agresivas con el requisito estricto de acabados de bordes impecables. Este acto de equilibrio se vuelve particularmente difícil cuando se procesan materiales más blandos, plásticos de ingeniería y metales no ferrosos. Las brocas estándar para trabajar la madera a menudo carecen de la integridad estructural necesaria para eliminar material pesado, mientras que las herramientas rígidas para cortar metales fallan a altas velocidades del husillo porque no pueden eliminar las virutas con la suficiente rapidez.
Necesita una solución de ingeniería que cierre la brecha entre las tradicionales fresas para perfilar bordes y las herramientas de taller mecánico de alta resistencia. Las fresas fresadoras proporcionan este equilibrio exacto. Combinan las capacidades de hundimiento y ranurado de las fresas de ranurar tradicionales con la geometría de evacuación de viruta masiva y de alto cizallamiento que requieren los husillos de altas RPM. Comprender cómo evaluar e implementar estas herramientas de corte especializadas afecta directamente la eficiencia de su producción, la calidad de las piezas y las capacidades generales de mecanizado.
Comprender la anatomía estructural de una herramienta de corte es el primer paso para una selección adecuada. Una herramienta de fresado estándar consta de un vástago, un diámetro de corte, una longitud total (OAL), una longitud del filo (CEL) y una geometría de flauta específica. El vástago debe mantener estrictas tolerancias dimensionales para garantizar un asiento adecuado dentro del collarín. Si un collar tiene incluso 0,002 pulgadas de descentramiento, una herramienta de un solo filo soporta toda la carga de corte de manera desigual, lo que provoca desgaste prematuro y un acabado deficiente del borde. El diámetro de corte determina el ancho de la ranura o perfil, mientras que la longitud total dicta el alcance máximo de la herramienta.
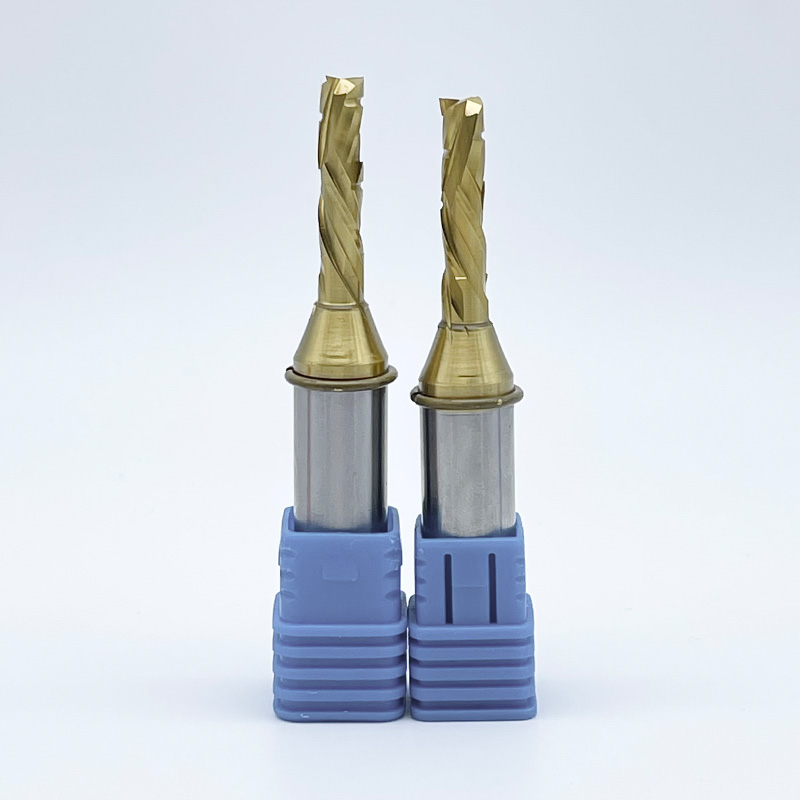
Puede distinguir visualmente estas herramientas especializadas de las fresas laterales tradicionales o las fresas de metal estándar examinando las gargantas de las virutas. Las gargantas de las herramientas fresadoras son mucho más anchas, más profundas y, a menudo, muy pulidas. Esta arquitectura abierta facilita la rápida expulsión de grandes virutas generadas al cortar madera, plástico o aluminio. Además, notará ángulos de hélice específicos diseñados para levantar o empujar virutas de manera eficiente, junto con una transición suave entre el mango y la flauta que mejora la rigidez general de la herramienta. El filo de corte de alto cizallamiento está diseñado intencionalmente para cortar limpiamente materiales más blandos a altas RPM, lo que reduce las fuerzas de corte y evita la deformación del material.
Al inspeccionar una herramienta nueva en el taller, siga estas comprobaciones visuales:
Las diferencias operativas entre estas dos categorías de herramientas dictan cómo programar sus trayectorias. Las brocas de enrutador estándar destacan principalmente en el perfilado y la configuración de bordes. A menudo cuentan con cojinetes piloto o centros no cortantes, lo que los restringe a movimientos laterales a lo largo del borde de una pieza de trabajo. Por el contrario, las fresas finales son herramientas de corte central. Poseen bordes cortantes que se extienden hasta el centro de la cara de la herramienta. Esta geometría les permite sumergirse directamente en el material como un taladro antes de moverse lateralmente para crear una ranura, un bolsillo o un contorno 3D complejo.
La profundidad de corte representa otra distinción importante. Las brocas perfiladoras estándar generalmente se limitan a pasadas poco profundas. Por el contrario, los diseños de flauta continua permiten que las fresas de extremo alcancen profundidades de corte significativamente más profundas en una sola pasada. Las ranuras canalizan continuamente las virutas hacia arriba y hacia afuera de la zanja profunda, evitando que las virutas se amontonen y se acumule calor. Además, las fresas de mango de carburo sólido ofrecen una rigidez estructural muy superior en comparación con las fresas con punta de carburo soldadas. Una broca soldada consta de un cuerpo de acero con un pequeño trozo de carburo soldado al borde. Las herramientas de carburo sólido se rectifican a partir de una sola pieza en bruto, lo que minimiza la deflexión bajo cargas pesadas y permite a los fabricantes utilizar tamaños fraccionarios o métricos exactos para ranurado de alta precisión.
Un error común en muchos talleres de fabricación es la creencia de que las fresas de extremo estándar de taller funcionarán adecuadamente en fresadoras de madera o plástico. Esta suposición ignora la física fundamental del mecanizado de alta velocidad. Las fresas de corte de acero estándar suelen tener cuatro, cinco o incluso seis flautas. Están diseñados para procesar miles de pequeñas astillas por minuto a velocidades de husillo relativamente bajas (a menudo por debajo de 5000 RPM) mientras están inundados con refrigerante líquido.
Cuando coloca una herramienta de corte de acero de 4 flautas en una fresadora que gira a 18 000 RPM, se encuentra con el problema de la espiral apretada. Los estrechos ángulos de hélice y las gargantas de viruta poco profundas no pueden evacuar las virutas grandes y fibrosas producidas por la madera o el plástico. La herramienta comienza a recortar sus propias virutas. La fricción aumenta inmediatamente. El material se quema, se derrite o se quema, y la herramienta a menudo se rompe debido al calor excesivo y al empaquetamiento de virutas. Sin embargo, existe una notable excepción cruzada. Las fresas de corte de aluminio, que normalmente presentan un ángulo de hélice alto y dos o tres canales, a menudo funcionan excepcionalmente bien en aplicaciones de fresado. Su geometría está diseñada explícitamente para una evacuación agresiva de virutas, lo que los hace muy efectivos para mecanizar plásticos duros y maderas densas donde el objetivo principal es eliminar los residuos rápidamente.
El mecanizado de metales no ferrosos como aluminio, latón y cobre exige geometrías de herramientas específicas para evitar fallas en las herramientas. El aluminio, en particular, es conocido por su naturaleza gomosa. Durante el fresado a alta velocidad, las virutas de aluminio tienden a calentarse y soldarse directamente al filo de la herramienta. Este fenómeno se conoce como irritante. Una vez que se produce irritación, la herramienta deja de cortar y comienza a atravesar el material, lo que provoca roturas inmediatas y piezas arruinadas.
Para combatir esto, los operadores confían en O-flute especializados o en hélice alta. fresas de extremo de enrutamiento . El diseño O-flute presenta una flauta única y masiva que riza la viruta y la expulsa con fuerza, evitando la acumulación de calor que causa la soldadura de la viruta. Los diseños de hélice alta levantan agresivamente las virutas de las ranuras profundas. Al ejecutar operaciones de ranurado profundo en metales no ferrosos, la combinación de estas geometrías especializadas con una cantidad mínima de lubricación (MQL) adecuada o un refrigerante nebulizado garantiza cortes limpios, una mayor vida útil de la herramienta y dimensiones precisas de las piezas. Debe mantener la viruta en movimiento y el filo lubricado para tener éxito en el fresado del aluminio.
La industria de los plásticos y los compuestos presenta desafíos de mecanizado únicos que requieren enfoques de herramientas altamente específicos. Los acrílicos son muy propensos a derretirse y volverse a fundir detrás de la herramienta si la velocidad de avance es demasiado lenta o la eliminación de virutas es inadecuada. El acrílico fundido tiende a astillarse muy bien, mientras que el acrílico extruido se derrite casi instantáneamente si la herramienta roza. Los policarbonatos pueden engomar el cortador y requieren bordes cortantes muy afilados. El polietileno de alta densidad (HDPE) produce hilos largos y continuos que se enrollan alrededor del husillo, lo que requiere herramientas que rompan la viruta de manera efectiva. La fibra de carbono es increíblemente abrasiva y destruye los filos de corte estándar en minutos.
El principal criterio de éxito en la fabricación de plástico es lograr un borde claro y pulido directamente desde la máquina. Las operaciones de acabado secundario, como el lijado manual o el pulido con llama, añaden costos de mano de obra inaceptables. Las herramientas de un solo filo destacan aquí porque proporcionan la máxima separación de virutas y mantienen fresca la zona de corte. Para compuestos abrasivos como la fibra de carbono, se necesitan enrutadores especializados con corte de diamante de múltiples canales o herramientas de carburo sólido con mucho revestimiento. Estas herramientas cortan las fibras rígidas limpiamente sin causar delaminación, incluso en cortes profundos.
Las mejores prácticas para enrutar plásticos incluyen:
El procesamiento de paneles moderno depende en gran medida de maderas diseñadas como el tablero de fibra de densidad media (MDF), el contrachapado de abedul báltico y varias maderas duras densas. Estos materiales suelen contener pegamentos y resinas abrasivos que desgastan rápidamente las herramientas de corte. Las brocas tradicionales de ranura recta luchan por mantener los bordes limpios en estas superficies laminadas o enchapadas, lo que a menudo provoca desgarros en la cara superior o inferior.
Las herramientas de compresión resuelven este problema para el procesamiento de paneles. Una herramienta de compresión combina geometrías de corte ascendente y descendente en el mismo filo. La parte inferior de la flauta tira del material hacia arriba, mientras que la parte superior empuja el material hacia abajo. Esta acción opuesta comprime el material hacia el centro del núcleo. Al cortar melamina de doble cara o madera contrachapada enchapada, una herramienta de compresión elimina el desconchado y el desgarro en ambas caras simultáneamente durante cortes de perfil de profundidad total. Esto produce piezas perfectamente limpias y listas para enchapar cantos directamente desde la máquina CNC. Para cavidades poco profundas donde una herramienta de compresión estándar levantaría la chapa superior, los operadores usan una broca de 'compresión de embutir', que presenta una sección de corte ascendente mucho más corta en la punta.
Seleccionar el número de canales correcto es una respuesta directa al material que está cortando y a las capacidades de su máquina. El recuento de canales dicta el volumen de la garganta de virutas y la velocidad de alimentación necesaria para mantener una carga de virutas adecuada. Si elige una herramienta con demasiadas ranuras para la velocidad de avance máxima de su máquina, la herramienta rozará, generará calor y fallará.
La dirección de la flauta espiral determina hacia dónde van las virutas y cómo interactúan las fuerzas de corte con la pieza de trabajo. Dominar la dirección del corte es esencial para lograr bordes limpios y mantener la estabilidad de la pieza en la bancada de la máquina.
Herramienta Comparación de dirección de corte y acabado de borde
| Dirección de corte | Evacuación de viruta | Acabado de borde superior | Acabado de borde inferior | Caso de uso principal |
|---|---|---|---|---|
| corte ascendente | Excelente (hacia arriba) | Propenso a desgarrarse | Limpio y suave | Ranurado profundo, materiales gruesos, hundidos, aluminio |
| corte hacia abajo | Pobre (hacia abajo) | Limpio y suave | Propenso a desgarrarse | Sábanas finas, bolsillos poco profundos, delicados revestimientos superiores |
| Compresión | Moderado (Atrapado en el centro) | Limpio y suave | Limpio y suave | Laminados de doble cara, melamina, paneles de madera contrachapada. |
El material del sustrato de la herramienta de corte determina su durabilidad y rigidez básicas. El acero de alta velocidad (HSS) es muy asequible y posee un borde inicial más afilado que el carburo. Sin embargo, el HSS se opaca rápidamente cuando se expone a las resinas abrasivas del MDF, las líneas de pegamento duro de la madera contrachapada o el calor generado por el fresado a alta velocidad. El carburo sólido es el estándar profesional para las operaciones CNC. Resiste temperaturas extremas, mantiene su filo por mucho más tiempo y proporciona la rigidez necesaria para evitar la deflexión durante cortes pesados.
Los recubrimientos especializados mejoran aún más el rendimiento del carburo sólido al alterar las propiedades de la superficie de la herramienta. El nitruro de circonio (ZrN) es un recubrimiento popular para mecanizar aluminio y plásticos. Aumenta significativamente la lubricidad de la herramienta, evitando que las virutas se suelden y se excoronen al permitir que las virutas se deslicen fuera de la garganta sin esfuerzo. Los recubrimientos de carbono tipo diamante (DLC) ofrecen una dureza extrema y un coeficiente de fricción muy bajo, lo que prolonga drásticamente la vida útil de la herramienta al mecanizar materiales altamente abrasivos como fibra de vidrio o fibra de carbono. El nitruro de aluminio y titanio (AlTiN) sobresale en aplicaciones de alto calor, formando una capa protectora de óxido de aluminio durante el corte que protege el sustrato de carburo del choque térmico.
La causa más común de falla de la herramienta y de un acabado superficial deficiente es una carga de viruta incorrecta. La carga de viruta se refiere al espesor físico de la viruta eliminada por cada filo por revolución. Si la velocidad de avance es demasiado lenta en relación con las RPM del husillo, la herramienta genera polvo fino o astillas diminutas en lugar de virutas adecuadas. El polvo no puede alejar el calor de la zona de corte. En consecuencia, el calor se transfiere directamente a la herramienta y a la pieza de trabajo, lo que produce madera quemada, plásticos derretidos y cortadores rotos.
Para calcular la velocidad de avance óptima, debe utilizar un marco matemático estricto basado en la geometría de la herramienta y las capacidades del husillo. La fórmula es: Velocidad de avance (pulgadas por minuto) = RPM × Número de canales × Carga de viruta objetivo. Por ejemplo, si está utilizando una herramienta de 2 flautas a 18 000 RPM con una carga de viruta objetivo de 0,015 pulgadas, la velocidad de avance requerida es 540 IPM (18 000 x 2 x 0,015). Si su máquina solo puede cortar de manera confiable a 200 IPM, debe reducir sus RPM a 6600 (lo que puede detener el husillo) o cambiar a una herramienta de 1 flauta para mantener una carga de viruta saludable. Al alinear la velocidad de avance de su máquina con el número de canales específico, se asegura de que la herramienta corte el material de manera eficiente.
Escuchar el corte también es un diagnóstico válido en el taller. Un grito agudo indica roce, lo que significa que su velocidad de alimentación es demasiado lenta o sus RPM son demasiado altas. Un gruñido profundo y agresivo indica una carga pesada, lo que significa que su velocidad de alimentación es demasiado rápida o sus RPM son demasiado bajas. Un zumbido suave y consistente indica una carga de chip adecuada.
Las fuerzas de corte dictan su estrategia de sujeción de piezas. Las herramientas de corte ascendente generan importantes fuerzas de elevación. Si está cortando piezas pequeñas en una mesa de vacío, una herramienta agresiva de corte hacia arriba puede levantar fácilmente la pieza, rompiendo el sello de vacío y provocando que la pieza de trabajo salga despedida por el taller. En estos escenarios, los operadores utilizan técnicas como 'pelar cebolla'. Esto implica dejar una capa fina de material en la parte inferior del corte para mantener la retención del vacío y luego retirar esa capa fina en una pasada final de baja presión. Alternativamente, cambiar a una herramienta de corte hacia abajo empuja la pieza firmemente contra el tablero, mitigando por completo el riesgo de movimiento de la pieza.
La rigidez de la máquina juega un papel crítico en el rendimiento de la herramienta. El carburo sólido es increíblemente duro pero inherentemente frágil. No tolera vibraciones ni deflexiones. Si su pórtico CNC carece de rigidez, o si los cojinetes de su husillo están desgastados, la vibración resultante provocará microchips en los bordes cortantes de la herramienta de carburo. Al realizar cortes profundos, asegúrese de que la pieza de trabajo esté sujeta de forma segura, que las pinzas estén limpias y apretadas y que la máquina esté mecánicamente en buen estado. La acumulación de polvo dentro de una pinza puede provocar descentramiento, lo que obliga a una flauta a hacer todo el trabajo, rompiendo la herramienta prematuramente.
La evaluación de los gastos de herramientas requiere mirar más allá del precio de compra inicial. Las herramientas de carburo sólido con recubrimientos especializados conllevan un costo inicial más alto en comparación con las brocas HSS estándar. Sin embargo, las compensaciones operativas favorecen en gran medida las herramientas premium en entornos de producción. Una herramienta premium reduce el tiempo de inactividad de la máquina asociado con los cambios frecuentes de herramientas. Produce menos piezas rechazadas debido a acabados de bordes superiores y, con frecuencia, elimina por completo la necesidad de operaciones de acabado secundario.
Para optimizar su estrategia de herramientas, establezca métricas de referencia para realizar un seguimiento del desgaste de las herramientas. Controle las pulgadas lineales cortadas por herramienta en lugar de solo los días que ha estado en la máquina. Observe el medidor de carga del husillo en su controlador CNC. A medida que una herramienta se desafila, el husillo debe trabajar más para empujarla a través del material, lo que provoca que el porcentaje de carga aumente. Al realizar un seguimiento de estas métricas, puede programar cambios proactivos de herramientas antes de que se degrade la calidad del corte, lo que garantiza dimensiones consistentes de las piezas y protege el husillo de un desgaste innecesario.
Tome las siguientes medidas prácticas para optimizar sus operaciones de enrutamiento y proteger sus inversiones en herramientas:
R: Generalmente no. Las fresas de metal estándar suelen tener cuatro o más flautas con ángulos de hélice cerrados diseñados para cortar acero a bajas RPM. En una fresadora de madera de alta velocidad, estas ranuras apretadas no pueden evacuar astillas de madera grandes con la suficiente rapidez. Esto provoca que las virutas se aglomeren, una fricción severa, madera quemada y, con frecuencia, hace que la herramienta se rompa.
R: Una broca enrutadora CNC generalmente está diseñada para perfilar y dar forma a los bordes y, a menudo, carece de la capacidad de sumergirse hacia abajo. Una fresa de fresado es una herramienta de corte central diseñada específicamente para hundimiento agresivo, ranurado profundo y eliminación de material a alta velocidad mientras evacua virutas de manera eficiente de cavidades profundas.
R: Mire la punta cortante y las flautas. Las fresas tienen bordes cortantes que atraviesan todo el centro inferior, lo que les permite perforar hacia abajo. También cuentan con canales en espiral profundos y continuos para la expulsión de virutas, mientras que las brocas de enrutador estándar suelen tener canales rectos o centros piloto que no cortan.
R: Los materiales más blandos como la madera, el plástico y el aluminio producen virutas más grandes que el acero. Menos canales (normalmente de 1 a 3) crean gargantas de virutas mucho más grandes. Este espacio abierto es necesario para evacuar las virutas grandes rápidamente a altas RPM, evitando la acumulación de calor y la fusión del material.
R: Debe utilizar una herramienta de compresión al cortar materiales laminados de doble cara, como melamina, madera contrachapada o MDF de doble cara. La geometría arriba/abajo comprime las fuerzas de corte hacia el centro del material, evitando desgarros y astillas en las superficies superior e inferior simultáneamente.
R: La quema es causada por una generación excesiva de calor, generalmente porque la velocidad de avance es demasiado lenta en relación con las RPM del husillo. La herramienta frota el material en lugar de cortarlo. Para solucionar este problema, aumente la velocidad de avance, disminuya las RPM del husillo o cambie a una herramienta con menos ranuras para lograr una carga de viruta adecuada.