Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 28.08.2026 Pochodzenie: Strona

Awarie narzędzi, przypalone materiały i słabe wykończenie powierzchni szybko zwiększają koszty operacyjne w hali produkcyjnej. Problemy te często wynikają z jednego, dającego się uniknąć błędu: niedopasowania geometrii narzędzia tnącego do zastosowań wymagających szybkiego frezowania. Producenci i wytwórcy nieustannie stoją przed wyzwaniem zrównoważenia współczynnika usuwania materiału o dużej intensywności (MRR) z rygorystycznymi wymaganiami dotyczącymi nieskazitelnego wykończenia krawędzi. Zachowanie równowagi staje się szczególnie trudne w przypadku obróbki bardziej miękkich materiałów, tworzyw sztucznych i metali nieżelaznych. Standardowym wiertłom do obróbki drewna często brakuje integralności strukturalnej umożliwiającej usuwanie ciężkiego materiału, podczas gdy sztywne narzędzia do cięcia metalu zawodzą przy dużych prędkościach wrzeciona, ponieważ nie są w stanie wystarczająco szybko usuwać wiórów.
Potrzebujesz opracowanego rozwiązania, które wypełni lukę pomiędzy tradycyjnymi frezami do kształtowania krawędzi a wytrzymałymi narzędziami warsztatowymi. Frezy trzpieniowe routera zapewniają dokładnie tę równowagę. Łączą w sobie możliwości wcinania i wykonywania rowków tradycyjnych frezów walcowo-czołowych z wytrzymałą na duże siły ścinające geometrią masywnego odprowadzania wiórów, wymaganą w przypadku wrzecion o wysokich obrotach. Zrozumienie, w jaki sposób oceniać i wdrażać te specjalistyczne narzędzia skrawające, ma bezpośredni wpływ na wydajność produkcji, jakość części i ogólne możliwości obróbki.
Zrozumienie anatomii strukturalnej narzędzia skrawającego jest pierwszym krokiem w prawidłowym wyborze. Standardowe narzędzie do frezowania składa się z trzpienia, średnicy skrawania, długości całkowitej (OAL), długości krawędzi skrawającej (CEL) i określonej geometrii rowka. Trzpień musi zachować ścisłe tolerancje wymiarowe, aby zapewnić prawidłowe osadzenie w tulei zaciskowej. Jeśli bicie tulei zaciskowej wynosi nawet 0,002 cala, narzędzie z jednym rowkiem przejmuje całe obciążenie skrawaniem nierównomiernie, powodując przedwczesne zużycie i słabe wykończenie krawędzi. Średnica skrawania określa szerokość szczeliny lub profilu, natomiast długość całkowita określa maksymalny zasięg narzędzia.
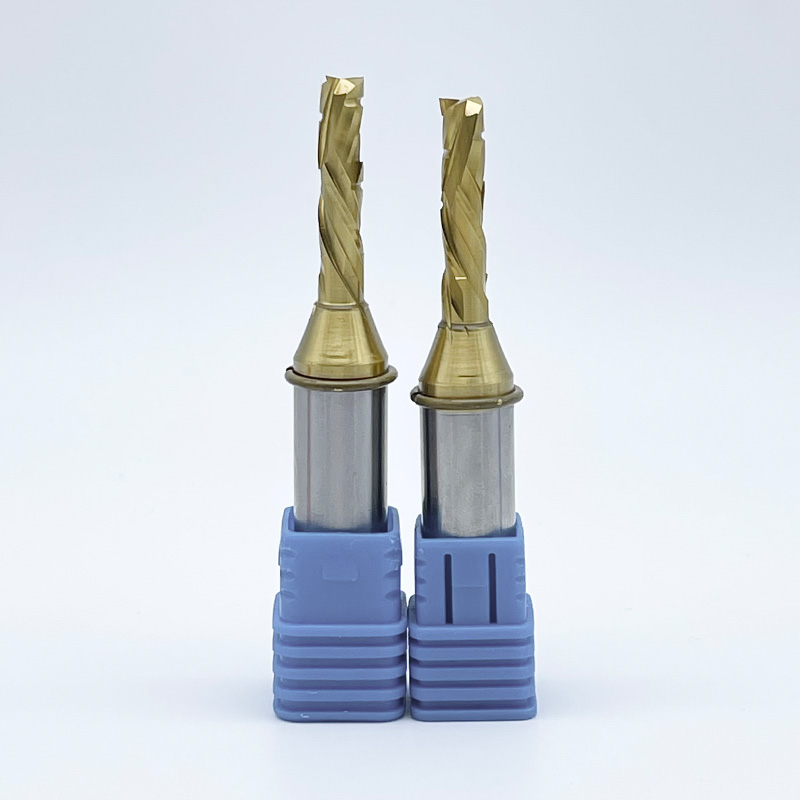
Można wizualnie odróżnić te specjalistyczne narzędzia od tradycyjnych frezów bocznych lub standardowych frezów walcowo-czołowych do metalu, badając wręby wiórowe. Wgłębienia w narzędziach do frezowania są znacznie szersze, głębsze i często wysoce wypolerowane. Ta otwarta architektura ułatwia szybkie wyrzucanie dużych wiórów powstających podczas cięcia drewna, tworzyw sztucznych czy aluminium. Dodatkowo można zauważyć specyficzne kąty pochylenia linii śrubowej dostosowane do efektywnego podnoszenia lub wypychania wiórów, a także płynne przejście trzpienia w rowek, co zwiększa ogólną sztywność narzędzia. Krawędź tnąca odporna na ścinanie została specjalnie zaprojektowana do czystego cięcia bardziej miękkich materiałów przy wysokich obrotach, redukując siły skrawania i zapobiegając deformacji materiału.
Podczas kontroli nowego narzędzia w warsztacie należy wykonać następujące kontrole wizualne:
Różnice operacyjne pomiędzy tymi dwiema kategoriami narzędzi decydują o sposobie programowania ścieżek narzędzi. Standardowe frezy wyróżniają się przede wszystkim profilowaniem i kształtowaniem krawędzi. Często są wyposażone w łożyska pilotujące lub centra nietnące, ograniczające je do ruchów bocznych wzdłuż krawędzi przedmiotu obrabianego. Natomiast frezy palcowe są narzędziami skrawającymi centralnie. Posiadają krawędzie skrawające sięgające aż do środka czoła narzędzia. Taka geometria pozwala im zanurzyć się prosto w materiał jak wiertło, a następnie przesunąć się w bok, aby utworzyć szczelinę, kieszeń lub złożony kontur 3D.
Głębokość skrawania to kolejna ważna różnica. Standardowe bity profilujące są zazwyczaj ograniczone do płytkich przejść. Z drugiej strony, konstrukcje z ciągłymi rowkami umożliwiają frezom palcowym osiągnięcie znacznie większych głębokości skrawania w jednym przejściu. Rowki w sposób ciągły odprowadzają wióry do góry i na zewnątrz głębokiego rowka, zapobiegając gromadzeniu się wiórów i gromadzeniu się ciepła. Co więcej, frezy trzpieniowe z węglika spiekanego oferują znacznie lepszą sztywność strukturalną w porównaniu z frezami z lutowanymi końcówkami z węglika. Bit lutowany składa się ze stalowego korpusu z małym kawałkiem węglika przyspawanym do krawędzi. Narzędzia pełnowęglikowe są szlifowane z jednego półfabrykatu, minimalizując ugięcie pod dużymi obciążeniami i umożliwiając producentom wykorzystanie dokładnych wymiarów ułamkowych lub metrycznych do precyzyjnego wycinania szczelin.
Częstym błędem w wielu warsztatach produkcyjnych jest przekonanie, że standardowe frezy trzpieniowe będą działać odpowiednio we frezarkach do drewna lub tworzyw sztucznych. Założenie to ignoruje podstawową fizykę obróbki z dużą prędkością. Standardowe frezy trzpieniowe do cięcia stali mają zazwyczaj cztery, pięć lub nawet sześć rowków. Zostały zaprojektowane tak, aby usuwać tysiące drobnych kawałków na minutę przy stosunkowo niskich prędkościach wrzeciona (często poniżej 5000 obr./min) i zalane płynnym chłodziwem.
Kiedy umieścisz 4-ostrzowe narzędzie do cięcia stali we frezarce obracającej się z prędkością 18 000 obr./min, napotkasz problem ciasnej spirali. Ciasne kąty spirali i płytkie wgłębienia na wióry nie są w stanie odprowadzać dużych, włóknistych wiórów wytwarzanych przez drewno lub tworzywo sztuczne. Narzędzie rozpoczyna cięcie własnych wiórów. Natychmiast wzrasta tarcie. Materiał pali się, topi lub przypala, a narzędzie często pęka z powodu nadmiernego ciepła i gromadzenia się wiórów. Istnieje jednak godny uwagi wyjątek związany z crossoverem. Frezy trzpieniowe do cięcia aluminium, które zazwyczaj charakteryzują się dużym kątem pochylenia linii śrubowej i dwoma lub trzema rowkami, często sprawdzają się wyjątkowo dobrze przy frezowaniu. Ich geometria została zaprojektowana specjalnie z myślą o agresywnym odprowadzaniu wiórów, dzięki czemu są bardzo skuteczne w obróbce twardych tworzyw sztucznych i gęstego drewna, gdzie głównym celem jest szybkie usuwanie zanieczyszczeń.
Obróbka metali nieżelaznych, takich jak aluminium, mosiądz i miedź, wymaga określonej geometrii narzędzia, aby zapobiec jego awariom. Szczególnie aluminium jest znane ze swojego lepkiego charakteru. Podczas frezowania z dużą prędkością wióry aluminiowe mają tendencję do nagrzewania się i przyklejania się bezpośrednio do krawędzi skrawającej narzędzia. Zjawisko to znane jest jako zatarcie. Gdy wystąpi zatarcie, narzędzie przestaje ciąć i zaczyna przebijać się przez materiał, co prowadzi do natychmiastowego złamania i zniszczenia części.
Aby temu zaradzić, operatorzy polegają na specjalistycznych rowkach typu O lub o dużej spirali frezowanie końcówek . Konstrukcja typu O-flute obejmuje pojedynczy, masywny rowek, który zwija wiór i wyrzuca go z dużą siłą, zapobiegając gromadzeniu się ciepła powodującego spawanie wiórów. Konstrukcje o dużej spirali agresywnie podnoszą wióry z głębokich szczelin. Podczas wykonywania operacji głębokiego rowkowania w metalach nieżelaznych połączenie tych specjalistycznych geometrii z odpowiednim smarowaniem minimalną ilością (MQL) lub chłodziwem mgłowym zapewnia czyste cięcia, dłuższą żywotność narzędzia i dokładne wymiary części. Aby frezowanie aluminium zakończyło się sukcesem, należy utrzymywać wióry w ruchu i nasmarować krawędź tnącą.
Przemysł tworzyw sztucznych i kompozytów stawia przed sobą wyjątkowe wyzwania związane z obróbką, które wymagają bardzo specyficznego podejścia do narzędzi. Akryle są bardzo podatne na topienie i ponowne odlewanie za narzędziem, jeśli prędkość posuwu jest zbyt mała lub luz wiórów jest niewystarczający. Odlewany akryl ma tendencję do ładnego odpryskiwania, podczas gdy wytłaczany akryl topi się niemal natychmiast, jeśli narzędzie się pociera. Poliwęglany mogą zaklejać nóż i wymagają bardzo ostrych krawędzi tnących. Polietylen o dużej gęstości (HDPE) wytwarza długie, ciągłe pasma owijające się wokół wrzeciona, co wymaga narzędzi skutecznie łamających chip. Włókno węglowe jest niezwykle ścierne i niszczy standardowe krawędzie tnące w ciągu kilku minut.
Podstawowym kryterium sukcesu w produkcji tworzyw sztucznych jest uzyskanie wyraźnej, wypolerowanej krawędzi bezpośrednio na maszynie. Dodatkowe operacje wykończeniowe, takie jak ręczne szlifowanie lub polerowanie płomieniowe, zwiększają niedopuszczalne koszty pracy. Narzędzia jednoostrzowe wyróżniają się tutaj, zapewniając maksymalny odstęp wiórów i utrzymując chłodną strefę skrawania. W przypadku materiałów ściernych, takich jak włókno węglowe, konieczne są specjalistyczne frezy diamentowe z wieloma rowkami lub narzędzia z węglika spiekanego z dużą powłoką. Narzędzia te dokładnie przecinają sztywne włókna, nie powodując rozwarstwiania, nawet przy dużych głębokościach cięcia.
Najlepsze praktyki w zakresie frezowania tworzyw sztucznych obejmują:
Nowoczesna obróbka paneli opiera się w dużej mierze na drewnie konstrukcyjnym, takim jak płyta pilśniowa o średniej gęstości (MDF), sklejka z brzozy bałtyckiej i różne gęste drewno liściaste. Materiały te często zawierają ścierne kleje i żywice, które szybko tępią narzędzia skrawające. Tradycyjne wiertła z prostymi rowkami mają trudności z utrzymaniem czystych krawędzi na laminowanych lub fornirowanych powierzchniach, często powodując rozerwanie górnej lub dolnej powierzchni.
Narzędzia do kompresji rozwiązują ten problem w przypadku obróbki paneli. Narzędzie kompresyjne łączy w sobie geometrię cięcia w górę i w dół na tej samej krawędzi skrawającej. Dolna część rowka ciągnie materiał do góry, podczas gdy górna część popycha materiał w dół. To przeciwne działanie ściska materiał w kierunku środka rdzenia. Podczas cięcia dwustronnej melaminy lub sklejki fornirowanej narzędzie kompresyjne eliminuje odpryski i wyrywanie po obu stronach jednocześnie podczas cięć profilowych na pełną głębokość. W ten sposób powstają idealnie czyste części, gotowe do okleinowania bezpośrednio z maszyny CNC. W przypadku płytkich kieszeni, w których standardowe narzędzie do ściskania podciągnęłoby górną okleinę, operatorzy używają wiertła „wpuszczanego”, które ma znacznie krótszą sekcję nacięcia na końcówce.
Wybór właściwej liczby rowków jest bezpośrednią reakcją na cięty materiał i możliwości Twojej maszyny. Liczba rowków określa objętość wrębu wiórów i prędkość posuwu wymaganą do utrzymania odpowiedniego ładunku wiórów. Jeśli wybierzesz narzędzie ze zbyt dużą liczbą rowków w stosunku do maksymalnej prędkości posuwu Twojej maszyny, narzędzie będzie się trzeć, wytwarzać ciepło i ulegnie awarii.
Kierunek rowka spiralnego określa, dokąd idą wióry i jak siły skrawania oddziałują na przedmiot obrabiany. Opanowanie kierunku cięcia jest niezbędne do uzyskania czystych krawędzi i utrzymania stabilności części na łożu maszyny.
Porównanie kierunku cięcia narzędzia i wykończenia krawędzi
| Kierunek cięcia | odprowadzanie wiórów | Wykończenie górnej krawędzi | Wykończenie dolnej krawędzi | Główny przypadek zastosowania |
|---|---|---|---|---|
| Cięcie w górę | Znakomity (w górę) | Skłonny do rozdarcia | Czyste i gładkie | Głębokie rowkowanie, grube materiały, zagłębianie, aluminium |
| Down-Cut | Słaby (w dół) | Czyste i gładkie | Skłonny do rozdarcia | Cienkie prześcieradła, płytkie kieszenie, delikatne okleiny wierzchnie |
| Kompresja | Umiarkowany (uwięziony w środku) | Czyste i gładkie | Czyste i gładkie | Laminaty dwustronne, melamina, płyty ze sklejki |
Materiał podłoża narzędzia tnącego określa jego podstawową trwałość i sztywność. Stal szybkotnąca (HSS) jest bardzo przystępna cenowo i ma ostrzejszą krawędź początkową niż węglik. Jednakże HSS szybko tępi się pod wpływem ściernych żywic w płycie MDF, twardych linii kleju w sklejce lub ciepła wytwarzanego podczas szybkiego frezowania. Węglik spiekany to profesjonalny standard w operacjach CNC. Wytrzymuje ekstremalne temperatury, znacznie dłużej utrzymuje krawędź i zapewnia niezbędną sztywność, aby zapobiec ugięciom podczas ciężkich cięć.
Specjalistyczne powłoki dodatkowo zwiększają wydajność węglika poprzez zmianę właściwości powierzchni narzędzia. Azotek cyrkonu (ZrN) to popularna powłoka do obróbki aluminium i tworzyw sztucznych. Znacząco zwiększa smarowność narzędzia, zapobiegając spawaniu i zacieraniu się wiórów, umożliwiając łatwe wysuwanie się wiórów z wrębu. Powłoki diamentopodobne z włókna węglowego (DLC) zapewniają ekstremalną twardość i bardzo niski współczynnik tarcia, co znacznie wydłuża żywotność narzędzia podczas obróbki materiałów o wysokiej ścieralności, takich jak włókno szklane lub włókno węglowe. Azotek tytanu aluminium (AlTiN) doskonale sprawdza się w zastosowaniach wymagających wysokiej temperatury, tworząc podczas cięcia ochronną warstwę tlenku glinu, która chroni podłoże węglikowe przed szokiem termicznym.
Najczęstszą przyczyną awarii narzędzia i złego wykończenia powierzchni jest nieprawidłowe obciążenie wiórem. Obciążenie wiórami odnosi się do fizycznej grubości wióra usuwanego przez każdą krawędź skrawającą na obrót. Jeżeli posuw jest zbyt mały w stosunku do prędkości obrotowej wrzeciona, narzędzie zamiast prawidłowych wiórów generuje drobny pył lub drobne wióry. Pył nie może odprowadzać ciepła ze strefy cięcia. W rezultacie ciepło przenosi się bezpośrednio do narzędzia i przedmiotu obrabianego, co prowadzi do spalenia drewna, stopienia tworzyw sztucznych i pękania ostrzy.
Aby obliczyć optymalną prędkość posuwu, należy zastosować ścisłe ramy matematyczne oparte na geometrii narzędzia i możliwościach wrzeciona. Wzór jest następujący: Szybkość posuwu (cale na minutę) = obr./min × liczba rowków × docelowa ilość wiórów. Na przykład, jeśli używasz narzędzia z 2 rowkami przy 18 000 obr./min i docelowym obciążeniu wiórem 0,015 cala, wymagana prędkość posuwu wynosi 540 IPM (18 000 x 2 x 0,015). Jeśli Twoja maszyna może niezawodnie ciąć tylko z prędkością 200 IPM, musisz albo zmniejszyć obroty do 6600 (co może spowodować zablokowanie wrzeciona), albo przejść na narzędzie z 1 rowkiem, aby utrzymać odpowiedni poziom wiórów. Dopasowując prędkość posuwu maszyny do określonej liczby rowków, można mieć pewność, że narzędzie skutecznie tnie materiał.
Słuchanie cięcia jest również ważną metodą diagnostyczną w warsztacie. Wysoki krzyk wskazuje na tarcie, co oznacza, że posuw jest zbyt wolny lub prędkość obrotowa jest zbyt wysoka. Głęboki, agresywny pomruk wskazuje na duże obciążenie, co oznacza, że posuw jest zbyt duży lub prędkość obrotowa jest zbyt niska. Gładki, spójny szum wskazuje na prawidłowe obciążenie chipem.
Siły skrawania dyktują strategię mocowania. Narzędzia podcinające wytwarzają znaczne siły podnoszenia. Jeśli wycinasz małe części na stole podciśnieniowym, agresywne narzędzie podcinające może z łatwością unieść część, rozrywając uszczelkę próżniową i powodując wyrzucenie przedmiotu obrabianego po warsztacie. W takich scenariuszach operatorzy stosują techniki takie jak „łuskanie cebuli”. Polega to na pozostawieniu cienkiej jak papier warstwy materiału na dole cięcia w celu utrzymania podciśnienia, a następnie usunięciu tej cienkiej warstwy podczas końcowego przejścia pod niskim ciśnieniem. Alternatywnie, przejście na narzędzie do cięcia w dół dociska część mocno do zasypki, całkowicie eliminując ryzyko ruchu części.
Sztywność maszyny odgrywa kluczową rolę w wydajności narzędzia. Węglik spiekany jest niezwykle twardy, ale z natury kruchy. Nie toleruje wibracji i ugięcia. Jeśli suwnica CNC nie jest sztywna lub łożyska wrzeciona są zużyte, powstałe drgania spowodują mikroukruszenia krawędzi skrawających narzędzia węglikowego. Wykonując głębokie cięcia, upewnij się, że obrabiany przedmiot jest dobrze zamocowany, tuleje zaciskowe są czyste i dokręcone, a maszyna jest sprawna mechanicznie. Kurz gromadzący się wewnątrz tulei zaciskowej może spowodować bicie, które zmusza jeden rowek do wykonania całej pracy, powodując przedwczesne pęknięcie narzędzia.
Ocena wydatków na narzędzia wymaga spojrzenia poza początkową cenę zakupu. Narzędzia pełnowęglikowe ze specjalistycznymi powłokami wiążą się z wyższymi kosztami początkowymi w porównaniu ze standardowymi wiertłami HSS. Jednak kompromisy operacyjne w dużym stopniu faworyzują narzędzia premium w środowiskach produkcyjnych. Narzędzie klasy premium skraca przestoje maszyny związane z częstą wymianą narzędzi. Produkuje mniej odrzuconych części dzięki doskonałemu wykończeniu krawędzi i często całkowicie eliminuje potrzebę dodatkowych operacji wykańczających.
Aby zoptymalizować strategię dotyczącą narzędzi, ustal podstawowe wskaźniki śledzenia zużycia narzędzi. Monitoruj liniowe cale cięcia dla każdego narzędzia, a nie tylko dni, w których pracowało w maszynie. Obserwuj miernik obciążenia wrzeciona na sterowniku CNC. W miarę stępienia narzędzia wrzeciono musi pracować ciężej, aby przepchnąć je przez materiał, co powoduje gwałtowny wzrost procentowego obciążenia. Śledząc te wskaźniki, możesz zaplanować proaktywną wymianę narzędzi, zanim jakość cięcia ulegnie pogorszeniu, zapewniając spójne wymiary części i chroniąc wrzeciono przed niepotrzebnym zużyciem.
Podejmij następujące kroki, aby zoptymalizować operacje routingu i chronić inwestycje w narzędzia:
Odp.: Generalnie nie. Standardowe frezy trzpieniowe do metalu mają zwykle cztery lub więcej rowków o małych kątach pochylenia linii śrubowej, przeznaczonych do cięcia stali przy niższych obrotach. W przypadku szybkiej frezarki do drewna te ciasne rowki nie są w stanie wystarczająco szybko odprowadzać dużych wiórów. Prowadzi to do gromadzenia się wiórów, silnego tarcia, spalenia drewna i często powoduje pękanie narzędzia.
Odp.: Frez CNC jest zwykle przeznaczony do profilowania i kształtowania krawędzi i często nie ma możliwości zagłębiania się w dół. Frez trzpieniowy do frezowania to narzędzie z centralnym skrawaniem, zaprojektowane specjalnie do agresywnego wgłębiania się, wykonywania głębokich rowków i szybkiego usuwania materiału przy jednoczesnym skutecznym odprowadzaniu wiórów z głębokich kieszeni.
Odp.: Spójrz na końcówkę tnącą i rowki. Frezy trzpieniowe mają krawędzie skrawające przebiegające przez całą dolną część, co umożliwia wiercenie prosto w dół. Są one również wyposażone w ciągłe, głębokie spiralne rowki do wyrzucania wiórów, podczas gdy standardowe frezy często mają proste rowki lub nietnące centra prowadzące.
Odp.: Bardziej miękkie materiały, takie jak drewno, plastik i aluminium, wytwarzają większe wióry niż stal. Mniejsza liczba rowków (zwykle od 1 do 3) tworzy znacznie większe wgłębienia na wióry. Ta otwarta przestrzeń jest niezbędna do szybkiego odprowadzania dużych wiórów przy wysokich obrotach, zapobiegając gromadzeniu się ciepła i topnieniu materiału.
Odp.: Podczas cięcia materiałów dwustronnie laminowanych, takich jak melamina, sklejka fornirowana lub dwustronna płyta MDF, należy używać narzędzia kompresyjnego. Geometria góra/dół ściska siły skrawania w kierunku środka materiału, zapobiegając wyrywaniu i odpryskom jednocześnie na górnej i dolnej powierzchni.
Odp.: Spalanie jest spowodowane nadmiernym wytwarzaniem ciepła, zwykle dlatego, że prędkość posuwu jest zbyt mała w stosunku do prędkości obrotowej wrzeciona. Narzędzie pociera materiał zamiast go przecinać. Aby temu zaradzić, zwiększ posuw, zmniejsz prędkość obrotową wrzeciona lub zmień narzędzie z mniejszą liczbą rowków, aby uzyskać odpowiednie obciążenie wiórami.