Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site

Les pannes d'outils, les matériaux brûlés et les mauvais états de surface gonflent rapidement les coûts opérationnels dans l'atelier. Ces problèmes proviennent souvent d'une erreur unique et évitable : la non-concordance de la géométrie de l'outil de coupe avec les applications de routage à grande vitesse. Les fabricants et les transformateurs sont constamment confrontés au défi d'équilibrer les taux d'enlèvement de matière (MRR) agressifs avec l'exigence stricte de finitions de bords impeccables. Cet exercice d’équilibre devient particulièrement difficile lors du traitement de matériaux plus mous, de plastiques techniques et de métaux non ferreux. Les mèches à bois standard manquent souvent d'intégrité structurelle pour un enlèvement de matière important, tandis que les outils de coupe de métal rigides échouent à des vitesses de broche élevées car ils ne peuvent pas éliminer les copeaux assez rapidement.
Vous avez besoin d'une solution technique qui comble le fossé entre les fraises de routeur traditionnelles et les outils d'atelier d'usinage robustes. Les fraises en bout de toupie fournissent cet équilibre exact. Elles combinent les capacités de plongée et de rainurage des fraises en bout traditionnelles avec la géométrie d'évacuation massive des copeaux à haut cisaillement requise par les broches à haut régime. Comprendre comment évaluer et déployer ces outils de coupe spécialisés a un impact direct sur votre efficacité de production, la qualité de vos pièces et vos capacités globales d'usinage.
Comprendre l'anatomie structurelle d'un outil de coupe est la première étape d'une sélection appropriée. Un outil de fraisage standard se compose d'une tige, d'un diamètre de coupe, d'une longueur totale (OAL), d'une longueur d'arête de coupe (CEL) et d'une géométrie de flûte spécifique. La tige doit maintenir des tolérances dimensionnelles strictes pour garantir une bonne assise dans la pince. Si une pince présente même un faux-rond de 0,002 pouce, un outil à une seule cannelure supporte toute la charge de coupe de manière inégale, provoquant une usure prématurée et une mauvaise finition des bords. Le diamètre de coupe détermine la largeur de la fente ou du profil, tandis que la longueur totale détermine la portée maximale de l'outil.
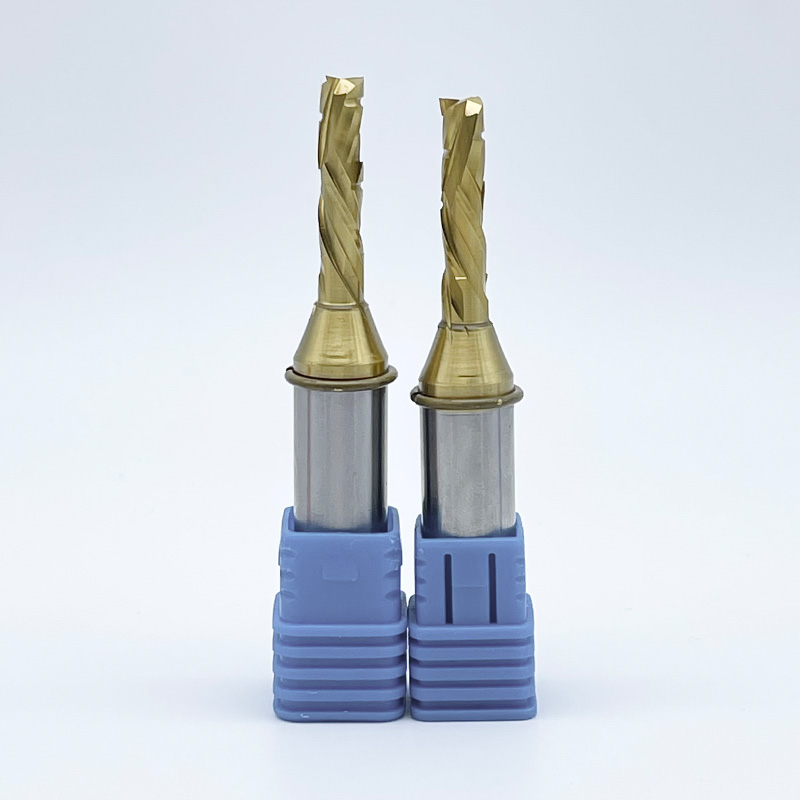
Vous pouvez distinguer visuellement ces outils spécialisés des fraises latérales traditionnelles ou des fraises métalliques standard en examinant les goulottes à copeaux. Les arcades des outils de fraisage sont nettement plus larges, plus profondes et souvent très polies. Cette architecture ouverte facilite l'éjection rapide des gros copeaux générés lors de la coupe du bois, du plastique ou de l'aluminium. De plus, vous remarquerez des angles d'hélice spécifiques adaptés pour soulever ou pousser les copeaux efficacement, ainsi qu'une transition douce entre la tige et la cannelure qui améliore la rigidité globale de l'outil. Le tranchant à cisaillement élevé est intentionnellement conçu pour trancher proprement des matériaux plus mous à des régimes élevés, réduisant ainsi les forces de coupe et empêchant la déformation du matériau.
Lors de l'inspection d'un nouvel outil dans l'atelier, suivez ces contrôles visuels :
Les différences opérationnelles entre ces deux catégories d'outils dictent la manière dont vous programmez vos parcours d'outils. Les fraises standard excellent principalement dans le profilage et la mise en forme des bords. Ils comportent souvent des roulements pilotes ou des centres non coupants, les limitant aux mouvements latéraux le long du bord d'une pièce. En revanche, les fraises en bout sont des outils à coupe centrale. Ils possèdent des arêtes de coupe qui s'étendent jusqu'au centre de la face de l'outil. Cette géométrie leur permet de plonger directement dans le matériau comme une perceuse avant de se déplacer latéralement pour créer une fente, une poche ou un contour 3D complexe.
La profondeur de coupe représente une autre distinction majeure. Les forets de profilage standard sont généralement limités aux passes peu profondes. À l'inverse, les conceptions à goujures continues permettent aux fraises en bout d'atteindre des profondeurs de coupe beaucoup plus profondes en un seul passage. Les cannelures canalisent continuellement les copeaux vers le haut et hors de la tranchée profonde, empêchant ainsi l'accumulation de copeaux et l'accumulation de chaleur. De plus, les fraises en carbure monobloc offrent une rigidité structurelle bien supérieure à celle des fraises brasées en carbure. Un foret brasé se compose d'un corps en acier avec un petit morceau de carbure soudé au bord. Les outils en carbure monobloc sont rectifiés à partir d'une seule pièce, minimisant ainsi la déformation sous de lourdes charges et permettant aux fabricants d'utiliser un dimensionnement fractionnaire ou métrique exact pour un rainurage de haute précision.
Une erreur courante dans de nombreux ateliers de fabrication est de croire que les fraises en bout d'atelier d'usinage standard fonctionneront de manière adéquate dans les toupies à bois ou en plastique. Cette hypothèse ignore la physique fondamentale de l’usinage à grande vitesse. Les fraises en bout standard pour la coupe de l'acier comportent généralement quatre, cinq ou même six cannelures. Ils sont conçus pour prendre des milliers de minuscules copeaux par minute à des vitesses de broche relativement faibles (souvent inférieures à 5 000 tr/min) tout en étant inondés de liquide de refroidissement.
Lorsque vous placez un outil de coupe d'acier à 4 cannelures dans une toupie tournant à 18 000 tr/min, vous rencontrez le problème de la spirale serrée. Les angles d'hélice serrés et les goulottes de copeaux peu profondes ne peuvent pas évacuer les gros copeaux filandreux produits par le bois ou le plastique. L'outil commence à recouper ses propres copeaux. La friction augmente immédiatement. Le matériau brûle, fond ou roussit, et l'outil se casse souvent en raison d'une chaleur excessive et de l'accumulation de copeaux. Il existe cependant une exception croisée notable. Les fraises en bout pour coupe d'aluminium, qui présentent généralement un angle d'hélice élevé et deux à trois cannelures, fonctionnent souvent exceptionnellement bien dans les applications de routage. Leur géométrie est explicitement conçue pour une évacuation agressive des copeaux, ce qui les rend très efficaces pour l'usinage des plastiques durs et des bois denses où l'élimination rapide des débris est l'objectif principal.
L'usinage de métaux non ferreux comme l'aluminium, le laiton et le cuivre nécessite des géométries d'outils spécifiques pour éviter toute défaillance de l'outil. L’aluminium, en particulier, est connu pour sa nature gommeuse. Lors du fraisage à grande vitesse, les copeaux d'aluminium ont tendance à chauffer et à se souder directement au tranchant de l'outil. Ce phénomène est connu sous le nom de grippage. Une fois le grippage survenu, l'outil arrête de couper et commence à percer le matériau, entraînant une casse immédiate et des pièces endommagées.
Pour lutter contre cela, les opérateurs s'appuient sur des flûtes O spécialisées ou des hélices à haute hélice. fraises en bout de routage . La conception O-flute comprend une seule cannelure massive qui enroule les copeaux et les éjecte avec force, empêchant ainsi l'accumulation de chaleur qui provoque le soudage des copeaux. Les conceptions à hélice élevée soulèvent de manière agressive les puces hors des fentes profondes. Lors de l'exécution d'opérations de rainurage profond dans des métaux non ferreux, la combinaison de ces géométries spécialisées avec une lubrification en quantité minimale (MQL) ou un liquide de refroidissement par brouillard approprié garantit des coupes nettes, une durée de vie prolongée de l'outil et des dimensions précises des pièces. Vous devez maintenir la puce en mouvement et le tranchant lubrifié pour réussir le fraisage de l'aluminium.
L'industrie des plastiques et des composites présente des défis d'usinage uniques qui nécessitent des approches d'outillage très spécifiques. Les acryliques ont très tendance à fondre et à refondre derrière l'outil si l'avance est trop lente ou si le dégagement des copeaux est inadéquat. L'acrylique coulé a tendance à bien s'écailler, tandis que l'acrylique extrudé fond presque instantanément si l'outil frotte. Les polycarbonates peuvent encrasser le cutter et nécessitent des bords de coupe très tranchants. Le polyéthylène haute densité (PEHD) produit de longues chaînes continues qui s'enroulent autour de la broche, nécessitant des outils capables de briser efficacement les copeaux. La fibre de carbone est incroyablement abrasive et détruit les arêtes de coupe standard en quelques minutes.
Le principal critère de réussite dans la fabrication du plastique est d'obtenir un bord net et poli directement à la sortie de la machine. Les opérations de finition secondaire, telles que le ponçage manuel ou le polissage à la flamme, ajoutent des coûts de main-d'œuvre inacceptables. Les outils à une seule goujure excellent ici en offrant un dégagement maximal des copeaux, gardant ainsi la zone de coupe froide. Pour les composites abrasifs comme la fibre de carbone, des fraises diamantées multi-cannelures spécialisées ou des outils en carbure monobloc fortement revêtus sont nécessaires. Ces outils coupent proprement les fibres rigides sans provoquer de délaminage, même à de grandes profondeurs de coupe.
Les meilleures pratiques pour le routage des plastiques comprennent :
Le traitement moderne des panneaux repose largement sur des bois d'ingénierie comme les panneaux de fibres à densité moyenne (MDF), le contreplaqué de bouleau baltique et divers bois durs denses. Ces matériaux contiennent souvent des colles et des résines abrasives qui émoussent rapidement les outils de coupe. Les mèches traditionnelles à cannelure droite ont du mal à maintenir des bords nets sur ces surfaces stratifiées ou plaquées, provoquant souvent des arrachements sur la face supérieure ou inférieure.
Les outils de compression résolvent ce problème pour le traitement des panneaux. Un outil de compression combine des géométries de coupe ascendante et descendante sur le même tranchant. La partie inférieure de la flûte tire le matériau vers le haut, tandis que la partie supérieure pousse le matériau vers le bas. Cette action opposée comprime le matériau vers le centre du noyau. Lors de la découpe de mélamine double face ou de contreplaqué plaqué, un outil de compression élimine simultanément l'écaillage et l'arrachement sur les deux faces lors des coupes de profilés sur toute la profondeur. Cela donne des pièces parfaitement propres, prêtes à être plaquées directement sur la machine CNC. Pour les poches peu profondes où un outil de compression standard tirerait le placage supérieur, les opérateurs utilisent un foret de « compression à mortaise », qui présente une section de coupe beaucoup plus courte à la pointe.
La sélection du nombre correct de cannelures est une réponse directe au matériau que vous coupez et aux capacités de votre machine. Le nombre de cannelures dicte le volume de l'arcade à copeaux et la vitesse d'alimentation requise pour maintenir une charge de copeaux appropriée. Si vous choisissez un outil avec trop de cannelures pour l'avance maximale de votre machine, l'outil frottera, générera de la chaleur et échouera.
La direction de la goujure en spirale détermine où vont les copeaux et comment les forces de coupe interagissent avec votre pièce. La maîtrise de la direction de coupe est essentielle pour obtenir des bords nets et maintenir la stabilité des pièces sur le banc de la machine.
Comparaison entre la direction de coupe et la finition des bords de l'outil
| Direction de coupe | Évacuation des copeaux | Finition du bord supérieur | Finition du bord inférieur | Cas d'utilisation principal |
|---|---|---|---|---|
| Coupe vers le haut | Excellent (vers le haut) | Sujet à l'arrachement | Propre et lisse | Rainurages profonds, matériaux épais, plongeants, aluminium |
| Coupe vers le bas | Pauvre (vers le bas) | Propre et lisse | Sujet à l'arrachement | Feuilles fines, poches peu profondes, placages supérieurs délicats |
| Compression | Modéré (pris au piège au centre) | Propre et lisse | Propre et lisse | Stratifiés double face, mélamine, panneaux contreplaqués |
Le matériau du substrat de l’outil de coupe détermine sa durabilité et sa rigidité de base. L'acier rapide (HSS) est très abordable et possède un bord initial plus tranchant que le carbure. Cependant, le HSS s'émousse rapidement lorsqu'il est exposé aux résines abrasives du MDF, aux lignes de colle dure du contreplaqué ou à la chaleur générée par le routage à grande vitesse. Le carbure monobloc est la norme professionnelle pour les opérations CNC. Il résiste aux températures extrêmes, conserve son bord beaucoup plus longtemps et offre la rigidité nécessaire pour empêcher la déformation lors de coupes lourdes.
Les revêtements spécialisés améliorent encore les performances du carbure monobloc en modifiant les propriétés de surface de l'outil. Le nitrure de zirconium (ZrN) est un revêtement populaire pour l'usinage de l'aluminium et des plastiques. Il augmente considérablement le pouvoir lubrifiant de l'outil, empêchant le soudage des copeaux et le grippage en permettant aux copeaux de glisser hors de l'œsophage sans effort. Les revêtements Diamond-Like Carbon (DLC) offrent une dureté extrême et un très faible coefficient de friction, prolongeant considérablement la durée de vie de l'outil lors de l'usinage de matériaux hautement abrasifs comme la fibre de verre ou la fibre de carbone. Le nitrure d'aluminium et de titane (AlTiN) excelle dans les applications à haute température, formant une couche protectrice d'oxyde d'aluminium pendant la coupe qui protège le substrat en carbure des chocs thermiques.
La cause la plus fréquente de défaillance d’un outil et d’un mauvais état de surface est une charge de copeaux incorrecte. La charge de copeaux fait référence à l'épaisseur physique des copeaux retirés par chaque arête de coupe par tour. Si votre vitesse d'avance est trop lente par rapport au régime de votre broche, l'outil génère de fines poussières ou de minuscules éclats au lieu de copeaux appropriés. La poussière ne peut pas évacuer la chaleur de la zone de coupe. Par conséquent, la chaleur se transfère directement dans l’outil et la pièce à usiner, entraînant du bois brûlé, des plastiques fondus et des couteaux cassés.
Pour calculer l'avance optimale, vous devez utiliser un cadre mathématique strict basé sur la géométrie de l'outil et les capacités de la broche. La formule est la suivante : Débit d'alimentation (pouces par minute) = RPM × Nombre de cannelures × Charge de copeaux cible. Par exemple, si vous utilisez un outil à 2 dents à 18 000 tr/min avec une charge de copeaux cible de 0,015 pouce, votre vitesse d'avance requise est de 540 IPM (18 000 x 2 x 0,015). Si votre machine ne peut couper de manière fiable qu'à 200 IPM, vous devez soit baisser votre régime à 6 600 (ce qui peut bloquer la broche), soit passer à un outil à 1 cannelure pour maintenir une charge de copeaux saine. En alignant la vitesse d'avance de votre machine sur le nombre de cannelures spécifique, vous garantissez que l'outil cisaille efficacement le matériau.
L’écoute de la coupe constitue également un diagnostic valable en atelier. Un cri aigu indique un frottement, ce qui signifie que votre vitesse d'avance est trop lente ou que votre régime est trop élevé. Un grognement profond et agressif indique une charge lourde, ce qui signifie que votre vitesse d'alimentation est trop rapide ou que votre régime est trop faible. Un bourdonnement doux et cohérent indique une charge de puce appropriée.
Les forces de coupe dictent votre stratégie de maintien de la pièce. Les outils à coupe verticale génèrent des forces de levage importantes. Si vous coupez de petites pièces sur une table aspirante, un outil de coupe agressif peut facilement soulever la pièce, brisant le joint sous vide et projetant la pièce à travers l'atelier. Dans ces scénarios, les opérateurs utilisent des techniques telles que « pelure d'oignon ». Cela implique de laisser une fine couche de matériau au bas de la coupe pour maintenir le vide, puis de retirer cette fine couche lors d'un dernier passage à basse pression. Alternativement, le passage à un outil de coupe vers le bas pousse la pièce fermement contre le spoilboard, atténuant ainsi entièrement le risque de mouvement de la pièce.
La rigidité de la machine joue un rôle essentiel dans les performances des outils. Le carbure monobloc est incroyablement dur mais intrinsèquement cassant. Il ne tolère ni les vibrations ni la déviation. Si votre portique CNC manque de rigidité, ou si vos roulements de broche sont usés, le broutage qui en résulte va micro-écailler les arêtes de coupe de l'outil en carbure. Lorsque vous exécutez des coupes profondes, assurez-vous que votre pièce est bien serrée, que vos pinces sont propres et serrées et que votre machine est mécaniquement solide. L'accumulation de poussière à l'intérieur d'une pince peut introduire un faux-rond, ce qui oblige une seule flûte à effectuer tout le travail, cassant ainsi l'outil prématurément.
L’évaluation des dépenses en outillage nécessite de regarder au-delà du prix d’achat initial. Les outils en carbure monobloc dotés de revêtements spécialisés entraînent un coût initial plus élevé que les embouts HSS standard. Cependant, les compromis opérationnels favorisent fortement les outils haut de gamme dans les environnements de production. Un outil haut de gamme réduit les temps d’arrêt des machines associés aux changements fréquents d’outils. Il produit moins de pièces rejetées grâce à des finitions de bord supérieures et élimine souvent complètement le besoin d'opérations de finition secondaire.
Pour optimiser votre stratégie d'outillage, établissez des mesures de base pour suivre l'usure des outils. Surveillez les pouces linéaires coupés par outil plutôt que simplement les jours passés dans la machine. Observez le compteur de charge de broche sur votre contrôleur CNC. À mesure qu'un outil s'émousse, la broche doit travailler plus fort pour le pousser à travers le matériau, ce qui entraîne une augmentation du pourcentage de charge. En suivant ces mesures, vous pouvez planifier des changements d'outils proactifs avant que la qualité de coupe ne se dégrade, garantissant ainsi des dimensions de pièces cohérentes et protégeant votre broche d'une usure inutile.
Prenez les mesures concrètes suivantes pour optimiser vos opérations de routage et protéger vos investissements en outillage :
R : En général, non. Les fraises en métal standard ont généralement quatre cannelures ou plus avec des angles d'hélice serrés, conçues pour couper l'acier à des régimes inférieurs. Dans une toupie à bois à grande vitesse, ces cannelures étroites ne peuvent pas évacuer les gros copeaux de bois assez rapidement. Cela entraîne un tassement des copeaux, une friction importante, du bois brûlé et provoque fréquemment la rupture de l'outil.
R : Une fraise de routeur CNC est généralement conçue pour le profilage et le façonnage des bords, n'ayant souvent pas la capacité de plonger directement vers le bas. Une fraise en bout de fraisage est un outil de coupe centrale conçu spécifiquement pour la plongée agressive, le rainurage profond et l'enlèvement de matière à grande vitesse tout en évacuant efficacement les copeaux des poches profondes.
R : Regardez la pointe coupante et les flûtes. Les fraises en bout ont des arêtes de coupe qui traversent tout le centre en bas, leur permettant de percer directement vers le bas. Ils comportent également des cannelures en spirale continues et profondes pour l'éjection des copeaux, alors que les fraises standard ont souvent des cannelures droites ou des centres pilotes non coupants.
R : Les matériaux plus tendres comme le bois, le plastique et l’aluminium produisent des copeaux plus gros que l’acier. Moins de cannelures (généralement 1 à 3) créent des goulottes de copeaux beaucoup plus grandes. Cet espace ouvert est nécessaire pour évacuer rapidement les gros copeaux à des régimes élevés, empêchant ainsi l'accumulation de chaleur et la fonte des matériaux.
R : Vous devez utiliser un outil de compression lorsque vous coupez des matériaux stratifiés double face, tels que la mélamine, le contreplaqué plaqué ou le MDF double face. La géométrie haut/bas comprime les forces de coupe vers le centre du matériau, empêchant ainsi l'arrachement et l'écaillage sur les surfaces supérieure et inférieure simultanément.
R : La combustion est causée par une génération de chaleur excessive, généralement parce que la vitesse d'avance est trop lente par rapport au régime de la broche. L'outil frotte le matériau au lieu de le couper. Pour résoudre ce problème, augmentez votre vitesse d'avance, diminuez le régime de votre broche ou passez à un outil avec moins de cannelures pour obtenir une charge de copeaux appropriée.