Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-03 Origen: Sitio
La eficiencia del mecanizado, el acabado de la superficie y la longevidad de la herramienta dependen completamente de hacer coincidir la geometría de corte con la dinámica del husillo y las propiedades del material específicas. Los maquinistas y los ingenieros de herramientas con frecuencia combinan fresas de extremo de enrutamiento con fresas de extremo estándar. Utilizar el tipo de herramienta incorrecto provoca roturas catastróficas de la herramienta, mala evacuación de virutas, acabados superficiales comprometidos y desgaste acelerado del husillo. Vemos que esto sucede constantemente en el taller cuando los operadores pasan de un centro de mecanizado vertical a un enrutador de pórtico y asumen que sus estrategias de herramientas se transfieren directamente. No es así. La dinámica del husillo, la rigidez y la carga de viruta difieren enormemente. Debe comprender las diferencias geométricas, operativas y específicas del material entre estas cortadoras especializadas y las fresas de mango estándar para facilitar una selección de herramientas precisa y basada en datos.
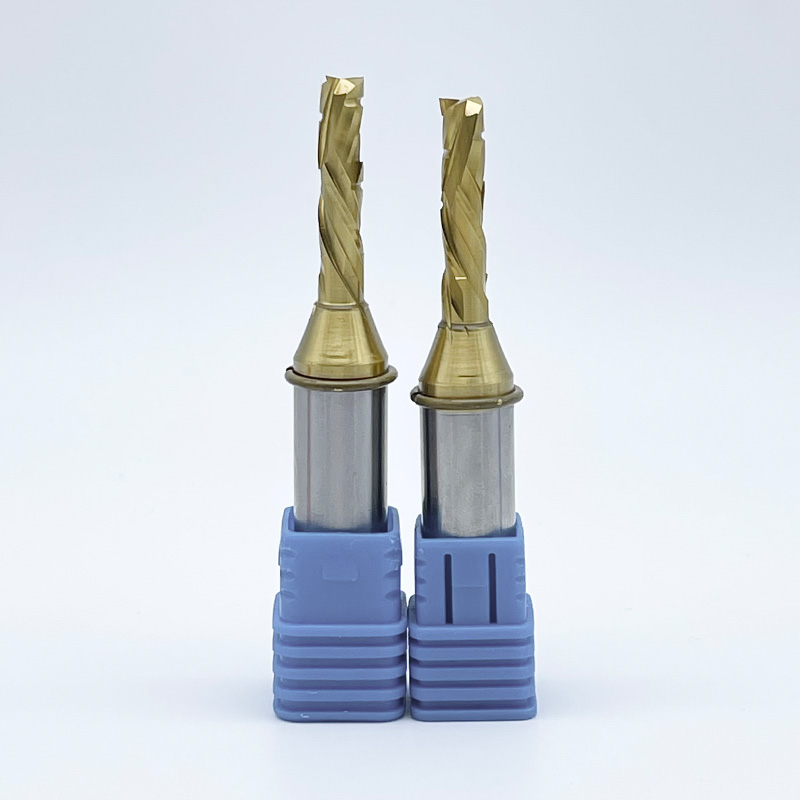
Una fresa de fresado es una herramienta de corte especializada diseñada principalmente para fresadoras de pórtico CNC. Estas máquinas operan a velocidades de husillo excepcionalmente altas, que generalmente oscilan entre 10 000 y 24 000 RPM y, a veces, alcanzan hasta 40 000 RPM en equipos especializados. A estas velocidades, la dinámica de corte cambia completamente en comparación con las operaciones de fresado tradicionales. La herramienta debe evacuar el material instantáneamente para evitar la acumulación de calor.
Estas herramientas presentan características centrales distintas diseñadas para una rápida eliminación de material en sustratos no ferrosos y no metálicos. Por lo general, encontrará recuentos de flautas más bajos, generalmente entre una y tres flautas. Utilizan geometrías de flauta especializadas, como el diseño de flauta O, junto con configuraciones de espiral específicas de corte ascendente o descendente. La geometría O-flute crea una enorme garganta de viruta, lo que permite que la herramienta se enrolle y expulse materiales blandos de manera eficiente. Estas características proporcionan capacidades mejoradas de eliminación de virutas, evitando que materiales blandos como el acrílico o el polietileno de alta densidad (HDPE) se derritan o se amontonen en las ranuras de la herramienta durante la operación a alta velocidad.
Una fresa de extremo estándar sirve como fresa tradicional diseñada para centros de mecanizado verticales (VMC) y centros de mecanizado horizontales (HMC). Estas máquinas funcionan en condiciones de alto par a RPM significativamente más bajas, generalmente entre 4000 y 12 000 RPM. Se basan en marcos rígidos de hierro fundido, guías lineales de alta resistencia para empujar los cortadores a través de materiales densos con una fuerza inmensa.
Las fresas de mango estándar priorizan la integridad estructural por encima de todo. Cuentan con un núcleo más grueso para soportar cargas radiales pesadas sin deformarse. Verá un mayor número de canales, que van de cuatro a seis o más canales, lo que ayuda a distribuir las fuerzas de corte de manera uniforme en toda la herramienta y mejorar los acabados superficiales en aleaciones duras. Utilizan ángulos de hélice estándar, normalmente entre 30 y 45 grados, y presentan geometrías optimizadas para cortar metales ferrosos de alta densidad en lugar de eliminar volúmenes masivos de virutas livianas.
La superposición de nomenclatura a menudo causa confusión en el taller. Debes diferenciar el carburo sólido fresas de extremo de fresas de fresado tradicionales para carpintería. Las fresas fresadoras de carburo sólido se fabrican a partir de una sola pieza de carburo de micrograno. Están diseñados para interpolación CNC de múltiples ejes, eliminación continua de material de alta eficiencia y precisión dimensional precisa. Están equilibrados para una rotación de alta velocidad y mantienen estrictas tolerancias de descentramiento.
Por el contrario, las fresas tradicionales para carpintería suelen tener puntas de carburo soldadas a un cuerpo de acero. A menudo incluyen cojinetes piloto para el perfilado manual de bordes y funcionan con eficiencias relativamente bajas. Si bien las brocas tradicionales funcionan bien para el fresado manual o para tratamientos básicos de bordes en un taller de carpintería, carecen de la complejidad geométrica, el equilibrio y la rigidez de carburo sólido necesarios para entornos de producción CNC agresivos y continuos.
La división fundamental entre estas herramientas radica en cómo gestionan la carga de chips. Las fresas fresadoras están equilibradas dinámicamente para cortes de alta velocidad. En una fresadora CNC, la carga de viruta se gestiona mediante la velocidad en lugar del par. La herramienta depende de altas RPM para realizar miles de pequeños y rápidos cortes del material, cortándolo antes de que el calor pueda acumularse y transferirse a la pieza de trabajo. Si calcula la velocidad de avance (RPM × Canales × Carga de viruta), una RPM alta requiere menos canales para mantener la velocidad de avance dentro de los límites físicos de la máquina.
Las fresas de mango estándar requieren el entorno rígido y de alto torque de una fresa tradicional. Un VMC utiliza torsión para empujar el cortador a través de materiales densos como acero 4140 o titanio. Si intenta utilizar una fresa estándar a velocidades de fresado sin suficiente torsión, la herramienta se detendrá, vibrará o se romperá instantáneamente. La dinámica de corte de los molinos estándar depende de una acción de corte lenta y contundente. La máquina debe tener la ventaja mecánica para impulsar el filo a través de la matriz metálica.
La densidad de la flauta dicta la capacidad de una herramienta para evacuar material. Las cortadoras de enrutamiento utilizan menos ranuras para maximizar el tamaño de la garganta de viruta. Al cortar plástico o aluminio a 18.000 RPM, la herramienta genera enormes volúmenes de virutas en milisegundos. Un diseño de uno o dos canales proporciona el espacio abierto necesario para expulsar estos chips al instante. Si quedan virutas en la zona de corte, generan fricción. Esta fricción hace que los plásticos se derritan y el aluminio se suelde directamente al filo, un modo de falla conocido como filo reconstruido (BUE).
Las fresas de mango estándar utilizan un mayor número de canales para distribuir las fuerzas de corte y mejorar el acabado superficial en metales duros. Al mecanizar acero, el volumen de viruta es menor, pero la fuerza de corte requerida es inmensa. Una fresa de extremo de cuatro o seis flautas distribuye esta fuerza a través de múltiples filos de corte. Esto reduce el desgaste de los dientes individuales y evita que el cortador se rompa bajo un fuerte compromiso radial. Un mayor número de flautas también permite una velocidad de alimentación más rápida a RPM más bajas, optimizando la tasa de eliminación de material en aleaciones densas.
La geometría en el mundo del enrutamiento se centra en gran medida en la dirección del flujo de viruta. Debe seleccionar la espiral adecuada que coincida con el método de sujeción del material y los requisitos de acabado del borde. Las fresadoras CNC suelen utilizar mesas de vacío, lo que hace que las fuerzas de elevación ascendentes sean una preocupación importante.
Las geometrías estándar de las fresas de extremo se centran en el control de la vibración en lugar del flujo direccional de viruta. Utilizan diseños de hélice variable y paso variable para romper los armónicos y evitar la vibración durante el fresado rígido. Al alterar el espacio entre las flautas y el ángulo de la hélice, la herramienta evita que la máquina alcance una frecuencia resonante. Esto estabiliza la herramienta contra las inmensas fuerzas laterales generadas al excavar acero macizo.
Las diferencias estructurales en el diámetro del núcleo de la herramienta afectan significativamente el rendimiento. Las fresas de extremo estándar cuentan con núcleos más gruesos para resistir la deflexión bajo cargas radiales pesadas. Debido a que los VMC mantienen tolerancias estrictas en metales densos, la herramienta no puede doblarse durante el corte. Un núcleo más grueso reduce el tamaño de la garganta de la viruta pero proporciona la columna vertebral necesaria para sobrevivir a pasadas de desbaste intensas.
Al analizar la longitud de corte (LOC) y la longitud total (OAL), las fresas fresadoras suelen estar diseñadas para ser lo más cortas posible para la aplicación. La deflexión de la herramienta aumenta a la tercera potencia de la longitud. Las herramientas más cortas son inherentemente más rígidas. Esta rigidez incorporada es fundamental para compensar los marcos más livianos y menos rígidos de los enrutadores de pórtico en comparación con los enormes VMC de hierro fundido. Una herramienta más corta minimiza el descentramiento y la deflexión a altas RPM, lo que garantiza la precisión dimensional incluso en una máquina más liviana.
Los recubrimientos dictan cómo interactúa una herramienta con el material a nivel microscópico. Los acabados específicos de recorrido priorizan la lubricidad. Un 'acabado brillante' significa que el carburo sólido no está recubierto pero está muy pulido. Esta superficie similar a un espejo mejora el flujo de virutas y evita la irritación en materiales más blandos y gomosos como el aluminio, la madera y el plástico. También se utilizan recubrimientos especializados como nitruro de circonio (ZrN) o carbono tipo diamante (DLC). Estos recubrimientos mantienen un bajo coeficiente de fricción, previenen la adhesión del material y extienden la vida útil de la herramienta en compuestos abrasivos.
Los revestimientos estándar para fresas de extremo están fabricados para ofrecer resistencia térmica. Con frecuencia verá recubrimientos de nitruro de aluminio y titanio (AlTiN) o nitruro de titanio y aluminio (TiAlN). Estos recubrimientos están diseñados para resistir el calor y la oxidación extremos al cortar metales ferrosos. En realidad, dependen del calor del corte para formar una capa protectora de óxido de aluminio. Este proceso de activación térmica requiere temperaturas superiores a los 800°C, un umbral que nunca alcanzarás al cortar madera o plástico. Usar una herramienta recubierta de AlTiN sobre plástico es contraproducente, ya que el recubrimiento añade una rugosidad microscópica que hace que el plástico se pegue y se derrita.
Debe especificar estas cortadoras de alta velocidad al procesar láminas de gran formato y materiales de baja densidad. La geometría está específicamente ajustada para una evacuación rápida y un corte limpio de fibras suaves o polímeros. Los casos de uso principales incluyen:
La implementación de la geometría correcta garantiza una rápida evacuación de la viruta. Evita que el material se derrita en plásticos, elimina la delaminación en capas compuestas y detiene el desgarro en chapas de madera. La herramienta adecuada le permite maximizar las capacidades de velocidad de avance de su enrutador de pórtico.
Las fresas estándar pertenecen a aplicaciones de trabajo de metales pesados. Están diseñados para sobrevivir al entorno brutal del cizallamiento de alto torque. Los casos de uso principales incluyen:
El uso de estas herramientas en el entorno previsto les permite soportar altas temperaturas de corte. Mantienen una retención excepcional de los bordes bajo cargas pesadas y proporcionan una precisión dimensional confiable al extraer materiales densos. El núcleo grueso y los recubrimientos especializados garantizan que la herramienta sobreviva al impacto térmico y mecánico del corte de metales.
El aluminio representa la principal zona de cruce donde se pueden considerar ambos tipos de herramientas, lo que requiere una evaluación cuidadosa de las compensaciones. Si está mecanizando un tocho sólido de aluminio 6061-T6 en un VMC rígido, lo ideal es una fresa de extremo estándar de 3 flautas específica para aluminio. Proporciona la resistencia necesaria para pasadas de desbaste pesadas y un alto compromiso radial.
Sin embargo, si está perfilando láminas delgadas de aluminio en una fresadora de pórtico de alta velocidad, una cortadora de fresado de una sola flauta es muy superior. La flauta única proporciona la enorme eliminación de viruta necesaria a 18.000 RPM, evitando que el aluminio se suelde a la herramienta. La alta velocidad del husillo compensa el menor avance por diente, lo que le permite mantener altas velocidades de avance lineal sin romper el cortador.
Resumen de selección de herramientas y compatibilidad de máquinas
| Característica | Fresadoras fresadoras fresadoras | fresadoras estándar |
|---|---|---|
| Arquitectura de la máquina | Fresadoras de pórtico CNC, Fresadoras CNC | VMC, HMC, fresadoras de bancada |
| Rango de RPM de funcionamiento | Alto (10 000 - 24 000+) | Bajo a Medio (1000 - 12 000) |
| Conteo de flauta | Bajo (1 - 3 flautas) | Alto (3 - 6+ flautas) |
| Materiales primarios | Madera, Plásticos, Compuestos, Chapa de Aluminio | Acero, inoxidable, titanio, hierro fundido |
| Estrategia de evacuación de virutas | Corte hacia arriba, Corte hacia abajo, Compresión | Hélice variable, paso variable |
| Espesor del núcleo | Delgado (maximiza la garganta de la viruta) | Grueso (Maximiza la rigidez) |
| Recubrimientos óptimos | Acabado brillante, ZrN, DLC | AlTiN, TiAlN, TiCN |
Antes de seleccionar una herramienta, debe evaluar las capacidades físicas de su máquina. Utilice esta lista de verificación para hacer coincidir la herramienta con la máquina:
Encuadre su decisión sobre las herramientas en torno a sus objetivos de producción específicos. Si su prioridad es la calidad de los bordes en productos laminados (como evitar que se descascarillen los gabinetes de melamina o lograr un acabado similar al vidrio en acrílico), debe favorecer las geometrías de enrutamiento especializadas. La herramienta de corte en O adecuada elimina las operaciones de acabado secundario, ahorrando horas de trabajo manual.
Por el contrario, si su objetivo es priorizar la eliminación volumétrica en bloques de palanquilla, las fresas estándar ganan. Cuando necesita convertir un bloque de acero de 50 libras en una pieza de 10 libras lo más rápido posible, las fresadoras estándar brindan la integridad estructural requerida para un MRR máximo sin fallas catastróficas. Se sacrifica parte del acabado del borde durante el desbaste para lograr una eliminación masiva de material.
Su método de sujeción dicta la geometría de su herramienta. Las fresadoras CNC utilizan predominantemente mesas de vacío. Si utiliza una broca enrutadora de corte ascendente agresiva en una pieza pequeña y liviana, la fuerza de elevación de la herramienta superará la sujeción por vacío. La pieza saldrá despedida de la mesa, destruyendo la pieza de trabajo y potencialmente rompiendo la herramienta. En estos escenarios, debe cambiar a una herramienta de corte para presionar el material en el tablero.
Los VMC utilizan prensas mecánicas, abrazaderas de pie o accesorios de alta resistencia. Debido a que el soporte es mecánicamente rígido, las fresas estándar no necesitan tener en cuenta las fuerzas de elevación. El programador puede centrarse por completo en optimizar la trayectoria de la herramienta para el adelgazamiento de la viruta y el acoplamiento radial sin preocuparse por el movimiento de la pieza.
Realidad de la implementación: El uso de una fresa de mango estándar de largo alcance en una fresadora CNC menos rígida provoca vibraciones graves y eventuales roturas. El bastidor de la máquina se flexiona ligeramente bajo carga, lo que hace que la herramienta muerda demasiado agresivamente, exceda su carga de viruta y se rompa.
Mitigación: Calcule proporciones precisas de sobresalimiento. Exponga únicamente la parte del vástago de la herramienta que sea absolutamente necesaria para despejar la profundidad de corte. Utilice cortadores especializados más cortos para maximizar la rigidez y mantener las fuerzas de corte lo más cerca posible de los cojinetes del husillo. Utilice un indicador de cuadrante para verificar el descentramiento antes de ejecutar el programa.
Realidad de la implementación: El uso de una fresa de extremo estándar de 4 flautas en plástico de policarbonato a 18 000 RPM derretirá instantáneamente las virutas. El plástico derretido se suelda directamente a las ranuras de la herramienta, convirtiendo el cortador en una varilla de fricción roma y al rojo vivo que arruina la pieza y presenta un riesgo de incendio.
Mitigación: Cambie a una única herramienta O-flute con un acabado brillante. Ajuste sus velocidades de alimentación para garantizar que las virutas se corten limpiamente y se expulsen inmediatamente. Una carga de viruta más pesada en realidad aleja el calor de la zona de corte hacia la viruta. Nunca deje que la herramienta permanezca en plástico.
Realidad de la implementación: El uso de fresas de mango estándar, pesadas y desequilibradas, a velocidades extremas de fresado puede destruir los costosos cojinetes del husillo. Las herramientas estándar no siempre están equilibradas para funcionar a 24.000 RPM, lo que genera microvibraciones que destrozan los cojinetes cerámicos con el tiempo.
Mitigación: asegúrese de que todas las herramientas estén clasificadas y equilibradas dinámicamente para el rango de RPM específico de su máquina. Cíñete a herramientas fabricadas explícitamente para entornos de enrutamiento de alta velocidad para proteger tu inversión en husillos. Limpie periódicamente las pinzas y los portaherramientas para evitar que la acumulación de polvo desequilibre la balanza.
Tome las siguientes medidas prácticas para optimizar sus procesos de mecanizado y proteger su equipo:
R: Sí, pero solo para ciertos materiales como el aluminio, y solo si las velocidades de avance y las RPM se calculan estrictamente. Debe evitar quemar la herramienta o derretir el material debido al alto número de flautas. Generalmente no se recomienda para madera o plásticos.
R: No. Las brocas de fresado generalmente se refieren a herramientas para trabajar la madera con puntas y cojinetes de carburo soldados, mientras que las fresas de fresado son herramientas de corte industriales de carburo sólido diseñadas para la interpolación CNC de múltiples ejes y la producción de alta velocidad.
R: Upcut tira las virutas hacia arriba, lo que lo hace ideal para ranurar y limpiar escombros, pero puede deshilachar los bordes superiores. El corte hacia abajo empuja las virutas hacia abajo, dejando un borde superior limpio, pero requiere estrategias alternativas de eliminación de virutas para evitar que se acumule en el canal de corte.
R: Operan a RPM muy altas en materiales más blandos. Menos canales crean gargantas de virutas más grandes, lo que permite que el enorme volumen de virutas generado a altas velocidades se evacue rápidamente sin compactar, frotar o derretir el material.
R: Se desaconseja mucho. Las fresas fresadoras carecen del grosor del núcleo, la geometría de los bordes y los recubrimientos resistentes al calor necesarios para cortar metales ferrosos densos. Intentar cortar acero probablemente provocará la rotura inmediata de la herramienta y posibles daños al husillo.
R: Una herramienta de compresión combina una geometría de corte ascendente en la punta con una geometría de corte descendente en la parte superior de la flauta. Esto empuja el material hacia el centro del corte, dejando bordes perfectamente limpios y sin rasgaduras tanto en la parte superior como en la inferior de los materiales laminados.