Visualizações: 0 Autor: Editor do site Horário de publicação: 03/08/2026 Origem: Site
A eficiência da usinagem, o acabamento superficial e a longevidade da ferramenta dependem inteiramente da correspondência da geometria de corte com a dinâmica específica do fuso e as propriedades do material. Maquinistas e engenheiros de ferramentas frequentemente confundem fresas de topo com fresas de topo padrão. A utilização do tipo de ferramenta errado leva à quebra catastrófica da ferramenta, evacuação deficiente dos cavacos, comprometimento do acabamento superficial e desgaste acelerado do fuso. Vemos isso acontecer constantemente no chão de fábrica quando os operadores passam de um centro de usinagem vertical para um roteador de pórtico e assumem que suas estratégias de ferramentas são transferidas diretamente. Eles não. A dinâmica do fuso, a rigidez e as cargas de cavacos diferem enormemente. Você precisa entender as diferenças geométricas, operacionais e específicas do material entre essas fresas especializadas e as fresas de topo padrão para facilitar a seleção de ferramentas precisas e baseadas em dados.
Uma fresa de topo para roteamento é uma ferramenta de corte especializada projetada principalmente para roteadores de pórtico CNC. Essas máquinas operam em velocidades de fuso excepcionalmente altas, normalmente variando de 10.000 a 24.000 RPM, e às vezes chegando a 40.000 RPM em equipamentos especializados. Nessas velocidades, a dinâmica de corte muda completamente em comparação com as operações de fresamento tradicionais. A ferramenta deve evacuar o material instantaneamente para evitar o acúmulo de calor.
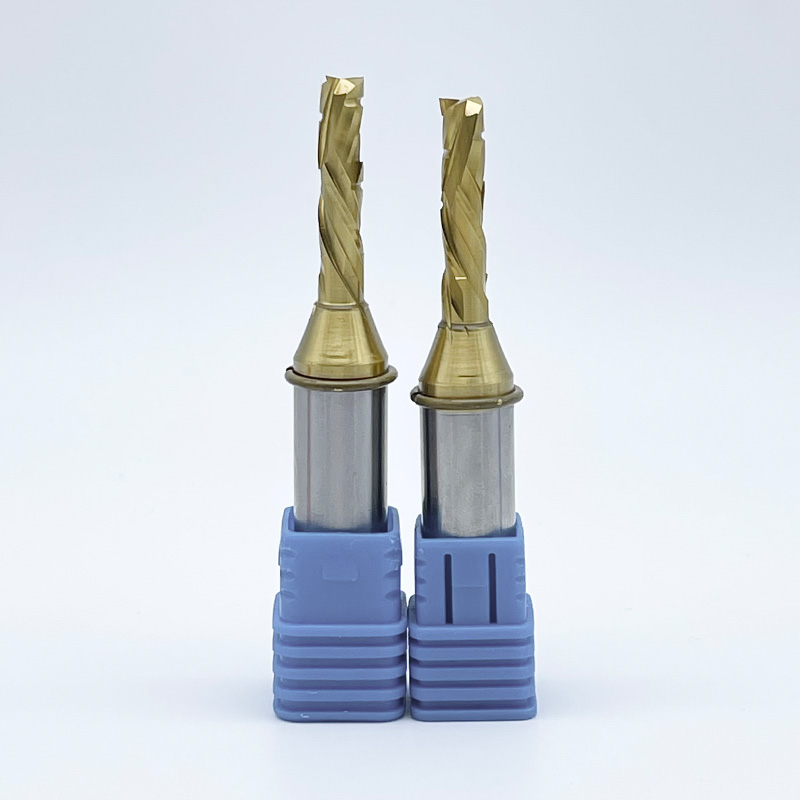
Essas ferramentas apresentam características de núcleo distintas, projetadas para rápida remoção de material em substratos não ferrosos e não metálicos. Normalmente você encontrará contagens de flautas mais baixas, geralmente entre uma e três flautas. Eles utilizam geometrias de canal especializadas, como o design de canal O, juntamente com configurações espirais específicas de corte ascendente ou descendente. A geometria do canal O cria um enorme reservatório de cavacos, permitindo que a ferramenta enrole e ejete materiais macios com eficiência. Esses recursos fornecem recursos aprimorados de remoção de cavacos, evitando que materiais macios como acrílico ou polietileno de alta densidade (HDPE) derretam ou se acumulem nos canais da ferramenta durante a operação em alta velocidade.
Uma fresa de topo padrão serve como fresa tradicional projetada para Centros de Usinagem Verticais (VMCs) e Centros de Usinagem Horizontais (HMCs). Essas máquinas operam sob condições de alto torque e RPMs significativamente mais baixas, geralmente entre 4.000 e 12.000 RPM. Eles contam com estruturas rígidas de ferro fundido, caixas ou guias lineares resistentes para empurrar os cortadores através de materiais densos com imensa força.
As fresas de topo padrão priorizam a integridade estrutural acima de tudo. Eles apresentam almas centrais mais espessas para suportar cargas radiais pesadas sem deflexão. Você verá contagens de canais mais altas, variando de quatro a seis ou mais canais, o que ajuda a distribuir as forças de corte uniformemente pela ferramenta e a melhorar o acabamento superficial em ligas duras. Eles utilizam ângulos de hélice padrão, normalmente entre 30 e 45 graus, e apresentam geometrias otimizadas para cisalhar metais ferrosos de alta densidade, em vez de limpar grandes volumes de cavacos leves.
A sobreposição de nomenclaturas muitas vezes causa confusão no chão de fábrica. Você deve diferenciar o metal duro sólido fresas de topo de roteador a partir de brocas de roteador para madeira tradicionais. As fresas de fresagem de metal duro são fabricadas a partir de uma única peça de metal duro de microgrãos. Eles são projetados para interpolação CNC multieixos, remoção contínua de material de alta eficiência e precisão dimensional precisa. Eles são balanceados para rotação em alta velocidade e mantêm tolerâncias de desvio restritas.
Por outro lado, as fresas tradicionais para marcenaria geralmente apresentam pontas de metal duro soldadas a um corpo de aço. Eles geralmente incluem rolamentos piloto para perfilamento manual de bordas e operam com eficiências relativamente mais baixas. Embora as brocas tradicionais funcionem bem para fresagem manual ou tratamentos básicos de bordas em uma marcenaria, elas não possuem a complexidade geométrica, o equilíbrio e a rigidez de metal duro necessários para ambientes agressivos e contínuos de produção CNC.
A divisão fundamental entre essas ferramentas está na forma como elas gerenciam a carga de chips. As fresas de fresagem são balanceadas dinamicamente para corte em alta velocidade. Em uma fresadora CNC, a carga de cavacos é gerenciada pela velocidade e não pelo torque. A ferramenta depende de altas RPMs para retirar milhares de pequenas e rápidas mordidas do material, cortando-o antes que o calor possa se acumular e ser transferido para a peça de trabalho. Se você calcular a taxa de avanço (RPM × Canais × Carga de cavacos), uma RPM alta requer menos canais para manter a taxa de avanço dentro dos limites físicos da máquina.
As fresas de topo padrão exigem o ambiente rígido e de alto torque de uma fresadora tradicional. Um VMC usa torque para empurrar o cortador através de materiais densos como aço 4140 ou titânio. Se você tentar operar uma fresa de topo padrão em velocidades de roteador sem torque suficiente, a ferramenta irá travar, vibrar ou quebrar instantaneamente. A dinâmica de corte das fresas padrão depende de uma ação de cisalhamento lenta e vigorosa. A máquina deve ter a vantagem mecânica de conduzir a aresta de corte através da matriz metálica.
A densidade da flauta determina a capacidade da ferramenta de evacuar o material. As fresas de fresagem usam menos canais para maximizar o tamanho do reservatório de cavacos. Ao cortar plástico ou alumínio a 18.000 RPM, a ferramenta gera grandes volumes de cavacos em milissegundos. Um design de canal único ou de dois canais fornece o espaço aberto necessário para ejetar esses chips instantaneamente. Se os cavacos permanecerem na zona de corte, eles geram atrito. Esse atrito faz com que o plástico derreta e o alumínio seja soldado diretamente na aresta de corte, um modo de falha conhecido como aresta postiça (BUE).
As fresas de topo padrão usam contagens de canais mais altas para distribuir as forças de corte e melhorar o acabamento superficial em metais duros. Ao usinar aço, o volume de cavacos é menor, mas a força de corte necessária é imensa. Uma fresa de topo de quatro ou seis canais distribui essa força por várias arestas de corte. Isto reduz o desgaste individual dos dentes e evita que a fresa quebre sob forte contato radial. Uma contagem de canais mais alta também permite uma taxa de avanço mais rápida em RPMs mais baixas, otimizando a taxa de remoção de material em ligas densas.
A geometria no mundo do roteamento concentra-se fortemente na direção do fluxo de cavacos. Você deve selecionar a espiral correta para atender ao método de fixação do material e aos requisitos de acabamento da borda. Os roteadores CNC costumam usar mesas de vácuo, tornando as forças de elevação ascendentes uma grande preocupação.
As geometrias padrão das fresas de topo concentram-se no controle de vibração em vez do fluxo direcional de cavacos. Eles utilizam projetos de hélice variável e passo variável para quebrar harmônicos e evitar vibrações durante o fresamento rígido. Ao alterar o espaçamento entre as estrias e o ângulo da hélice, a ferramenta evita que a máquina atinja uma frequência ressonante. Isto estabiliza a ferramenta contra as imensas forças laterais geradas ao arar através de aço sólido.
As diferenças estruturais no diâmetro do núcleo da ferramenta impactam significativamente o desempenho. As fresas de topo padrão apresentam núcleos mais grossos para resistir à deflexão sob cargas radiais pesadas. Como os VMCs mantêm tolerâncias restritas em metais densos, a ferramenta não pode dobrar durante o corte. Um núcleo mais espesso reduz o tamanho do depósito de cavacos, mas fornece a estrutura necessária para sobreviver a passes de desbaste pesados.
Ao analisar o comprimento de corte (LOC) e o comprimento total (OAL), as fresas normalmente são projetadas para serem o mais curtas possível para a aplicação. A deflexão da ferramenta aumenta à terceira potência do comprimento. Ferramentas mais curtas são inerentemente mais rígidas. Essa rigidez integrada é crítica para compensar as estruturas mais leves e menos rígidas dos roteadores de pórtico em comparação com os enormes VMCs de ferro fundido. Uma ferramenta mais curta minimiza o desvio e a deflexão em altas RPMs, garantindo precisão dimensional mesmo em uma máquina mais leve.
Os revestimentos determinam como uma ferramenta interage com o material no nível microscópico. Acabamentos específicos de fresagem priorizam a lubrificação. Um “acabamento brilhante” significa que o metal duro sólido não tem revestimento, mas é altamente polido. Esta superfície espelhada melhora o fluxo de cavacos e evita escoriações em materiais mais macios e pegajosos, como alumínio, madeira e plástico. Revestimentos especializados como nitreto de zircônio (ZrN) ou carbono semelhante a diamante (DLC) também são usados. Esses revestimentos mantêm um baixo coeficiente de atrito, evitam a adesão do material e prolongam a vida útil da ferramenta em compósitos abrasivos.
Os revestimentos padrão para fresas de topo são construídos para oferecer resistência térmica. Você verá frequentemente revestimentos de nitreto de alumínio e titânio (AlTiN) ou nitreto de titânio e alumínio (TiAlN). Esses revestimentos são projetados para suportar calor extremo e oxidação ao cortar metais ferrosos. Na verdade, eles dependem do calor do corte para formar uma camada protetora de óxido de alumínio. Este processo de ativação térmica requer temperaturas superiores a 800°C, um limite que você nunca alcançará ao cortar madeira ou plástico. Usar uma ferramenta revestida com AlTiN em plástico é contraproducente, pois o revestimento adiciona rugosidade microscópica que faz com que o plástico grude e derreta.
Você deve especificar esses cortadores de alta velocidade ao processar chapas de grande formato e materiais de baixa densidade. A geometria é ajustada especificamente para evacuação rápida e corte limpo de fibras macias ou polímeros. Os principais casos de uso incluem:
A implantação da geometria correta garante um rápido escoamento de cavacos. Impede o derretimento do material em plásticos, elimina a delaminação em camadas de compósitos e impede o rasgo em folheados de madeira. A ferramenta certa permite maximizar as capacidades de taxa de alimentação do seu roteador de pórtico.
As fresas padrão pertencem a aplicações de metalurgia pesada. Eles são projetados para sobreviver ao ambiente brutal de cisalhamento de alto torque. Os principais casos de uso incluem:
O uso dessas ferramentas no ambiente pretendido permite que elas suportem altas temperaturas de corte. Eles mantêm uma retenção excepcional das bordas sob cargas pesadas e fornecem precisão dimensional confiável ao extrair materiais densos. O núcleo espesso e os revestimentos especializados garantem que a ferramenta sobreviva ao choque térmico e mecânico do corte de metal.
O alumínio representa a principal zona de cruzamento onde ambos os tipos de ferramentas podem ser considerados, exigindo uma avaliação cuidadosa das compensações. Se você estiver usinando um tarugo sólido de alumínio 6061-T6 em um VMC rígido, uma fresa de topo padrão de 3 canais específica para alumínio é ideal. Fornece a resistência necessária para passes de desbaste pesados e alto engate radial.
No entanto, se você estiver perfilando folhas finas de alumínio em uma fresadora de pórtico de alta velocidade, uma fresa de fresagem de canal único é muito superior. O canal único fornece a enorme folga de cavacos necessária a 18.000 RPM, evitando que o alumínio seja soldado à ferramenta. A alta velocidade do fuso compensa o menor avanço por dente, permitindo manter altas taxas de avanço linear sem quebrar a fresa.
Seleção de ferramentas e resumo de compatibilidade de máquinas
| Recurso | Fresas de topo | Fresas de topo padrão |
|---|---|---|
| Arquitetura de Máquina | Roteadores de pórtico CNC, roteadores CNC | VMCs, HMCs, moinhos de base |
| Faixa de RPM operacional | Alto (10.000 - 24.000+) | Baixo a Médio (1.000 - 12.000) |
| Contagem de Flauta | Baixo (1 - 3 flautas) | Alto (3 - 6+ flautas) |
| Materiais Primários | Madeira, Plásticos, Compósitos, Folhas de Alumínio | Aço, Inoxidável, Titânio, Ferro Fundido |
| Estratégia de evacuação de chips | Corte para cima, corte para baixo, compressão | Hélice Variável, Passo Variável |
| Espessura do Núcleo | Fino (maximiza a garganta dos chips) | Grosso (maximiza a rigidez) |
| Revestimentos ideais | Acabamento brilhante, ZrN, DLC | AlTiN, TiAlN, TiCN |
Antes de selecionar uma ferramenta, você deve avaliar as capacidades físicas da sua máquina. Use esta lista de verificação para combinar a ferramenta com a máquina:
Enquadre sua decisão sobre ferramentas em torno de suas metas de produção específicas. Se a sua prioridade for a qualidade das bordas em chapas - como evitar lascas em gabinetes de melamina ou obter um acabamento semelhante ao vidro em acrílico - você deve preferir geometrias de fresagem especializadas. A ferramenta de corte descendente ou canal O correta elimina operações secundárias de acabamento, economizando horas de trabalho manual.
Por outro lado, se o seu objetivo é priorizar a remoção volumétrica em blocos de tarugos, as fresas de topo padrão vencem. Quando você precisa transformar um bloco de aço de 50 libras em uma peça de 10 libras o mais rápido possível, as fresadoras padrão fornecem a integridade estrutural necessária para o MRR máximo sem falhas catastróficas. Você sacrifica algum acabamento da borda durante o desbaste para obter uma remoção massiva de material.
Seu método de fixação determina a geometria da ferramenta. Os roteadores CNC usam predominantemente mesas de vácuo. Se você usar uma fresa de corte ascendente agressiva em uma peça pequena e leve, a força de elevação da ferramenta dominará a retenção de vácuo. A peça será ejetada da mesa, destruindo a peça e potencialmente quebrando a ferramenta. Nesses cenários, você deve mudar para uma ferramenta de corte descendente para pressionar o material no spoiler.
Os VMCs utilizam tornos mecânicos, braçadeiras ou acessórios para serviços pesados. Como o suporte de trabalho é mecanicamente rígido, as fresas de topo padrão não precisam levar em conta as forças de elevação. O programador pode se concentrar inteiramente na otimização do percurso da ferramenta para desbaste de cavacos e encaixe radial sem se preocupar com o movimento da peça.
Realidade da implementação: Usar uma fresa de topo padrão de longo alcance em uma fresadora CNC menos rígida causa vibração intensa e eventuais quebras. A estrutura da máquina flexiona ligeiramente sob carga, fazendo com que a ferramenta morda de forma muito agressiva, exceda a carga de cavacos e quebre.
Mitigação: Calcule proporções precisas de stick-out. Exponha apenas a haste da ferramenta tanto quanto for absolutamente necessário para atingir a profundidade de corte. Utilize fresas mais curtas e especializadas para maximizar a rigidez e manter as forças de corte o mais próximo possível dos rolamentos do fuso. Use um relógio comparador para verificar o desvio antes de executar o programa.
Realidade da implementação: Usar uma fresa de topo padrão de 4 canais em plástico policarbonato a 18.000 RPM derreterá instantaneamente os cavacos. O plástico derretido é soldado diretamente aos canais da ferramenta, transformando o cortador em uma haste de fricção cega e incandescente que estraga a peça e representa risco de incêndio.
Mitigação: Mude para uma única ferramenta de flauta O com acabamento brilhante. Ajuste suas taxas de alimentação para garantir que os cavacos sejam cortados de forma limpa e ejetados imediatamente. Uma carga de cavacos mais pesada, na verdade, afasta o calor da zona de corte e entra no cavaco. Nunca deixe a ferramenta permanecer em plástico.
Realidade da implementação: A operação de fresas de topo padrão pesadas e desequilibradas em velocidades extremas da fresadora pode destruir rolamentos de fuso caros. As ferramentas padrão nem sempre são balanceadas para operação de 24.000 RPM, levando a microvibrações que destroem os rolamentos cerâmicos ao longo do tempo.
Mitigação: Certifique-se de que todas as ferramentas sejam classificadas e balanceadas dinamicamente para a faixa específica de RPM da sua máquina. Atenha-se a ferramentas fabricadas explicitamente para ambientes de roteamento de alta velocidade para proteger seu investimento em fuso. Limpe regularmente suas pinças e porta-ferramentas para evitar que o acúmulo de poeira desequilibre.
Siga as seguintes etapas práticas para otimizar seus processos de usinagem e proteger seu equipamento:
R: Sim, mas apenas para determinados materiais como alumínio, e somente se as taxas de alimentação e RPMs forem estritamente calculadas. Você deve evitar queimar a ferramenta ou derreter o material devido à alta contagem de canais. Geralmente, não é recomendado para madeira ou plástico.
R: Não. As brocas de roteador normalmente se referem a ferramentas de marcenaria com pontas e rolamentos de metal duro soldados, enquanto as fresas de topo de fresagem são ferramentas de corte industrial de metal duro projetadas para interpolação CNC de vários eixos e produção em alta velocidade.
R: O Upcut puxa os cavacos para cima, tornando-o ideal para ranhurar e limpar detritos, mas pode desgastar as bordas superiores. O corte descendente empurra os cavacos para baixo, deixando uma borda superior limpa, mas exigindo estratégias alternativas de remoção de cavacos para evitar empacotamento no canal de corte.
R: Eles operam em RPMs muito altas em materiais mais macios. Menos canais criam cavidades de cavacos maiores, permitindo que o enorme volume de cavacos gerado em altas velocidades seja evacuado rapidamente sem empacotar, esfregar ou derreter o material.
R: É altamente desencorajado. As fresas de topo roteadoras não possuem a espessura do núcleo, a geometria da borda e os revestimentos resistentes ao calor necessários para cisalhar metais ferrosos densos. A tentativa de cortar aço provavelmente resultará na quebra imediata da ferramenta e em possíveis danos ao fuso.
R: Uma ferramenta de compressão combina uma geometria de corte ascendente na ponta com uma geometria de corte descendente na parte superior do canal. Isso puxa o material em direção ao centro do corte, deixando bordas perfeitamente limpas e sem rasgos na parte superior e inferior dos materiais laminados.