Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-03 Pochodzenie: Strona
Wydajność obróbki, wykończenie powierzchni i trwałość narzędzia zależą całkowicie od dopasowania geometrii skrawania do określonej dynamiki wrzeciona i właściwości materiału. Mechanicy i inżynierowie narzędzi często mylą się frezowanie frezów palcowych za pomocą standardowych frezów walcowo-czołowych. Zastosowanie niewłaściwego typu narzędzia prowadzi do katastrofalnego w skutkach złamania narzędzia, słabego odprowadzania wiórów, pogorszenia jakości powierzchni i przyspieszonego zużycia wrzeciona. Obserwujemy to stale w hali produkcyjnej, gdy operatorzy przechodzą z pionowego centrum obróbkowego na router suwnicowy i zakładają, że ich strategie narzędziowe zostaną przeniesione bezpośrednio. Oni nie. Dynamika wrzeciona, sztywność i obciążenie wiórami znacznie się od siebie różnią. Aby ułatwić precyzyjny dobór narzędzi oparty na danych, należy zrozumieć różnice geometryczne, operacyjne i specyficzne dla materiału pomiędzy tymi wyspecjalizowanymi frezami a standardowymi frezami walcowo-czołowymi.
Frez trzpieniowy do frezowania to specjalistyczne narzędzie skrawające przeznaczone głównie do frezarek bramowych CNC. Maszyny te działają przy wyjątkowo wysokich prędkościach wrzeciona, zwykle w zakresie od 10 000 do 24 000 obr./min, a czasami nawet do 40 000 obr./min na specjalistycznym sprzęcie. Przy tych prędkościach dynamika skrawania zmienia się całkowicie w porównaniu do tradycyjnych operacji frezowania. Narzędzie musi natychmiast usunąć materiał, aby zapobiec gromadzeniu się ciepła.
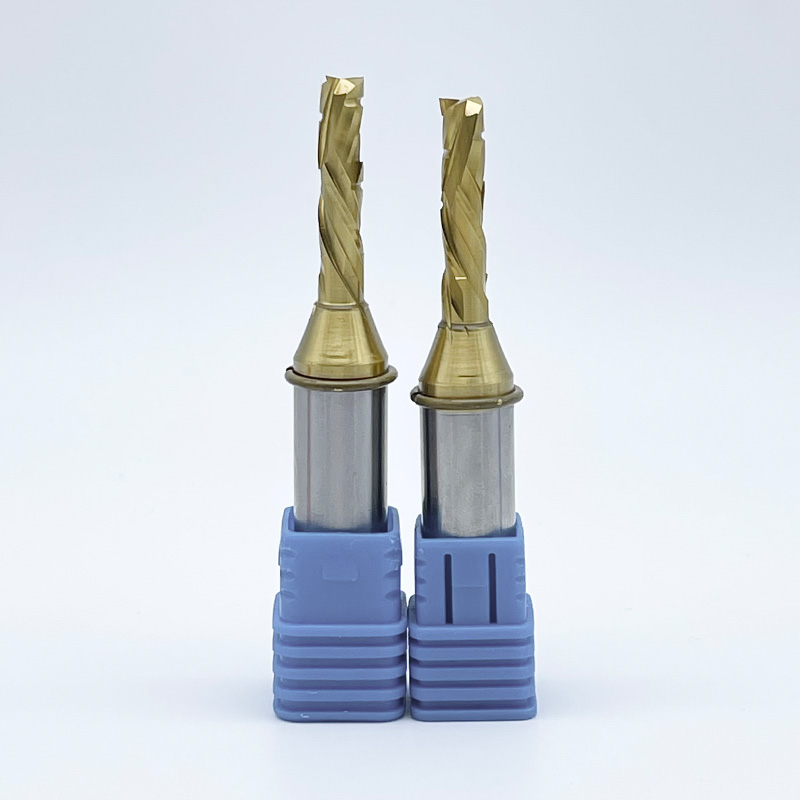
Narzędzia te charakteryzują się wyjątkową charakterystyką rdzenia, zaprojektowaną z myślą o szybkim usuwaniu materiału z podłoży nieżelaznych i niemetalicznych. Zazwyczaj znajdziesz mniejszą liczbę fletów, zwykle od jednego do trzech fletów. Wykorzystują wyspecjalizowane geometrie rowków, takie jak konstrukcja rowków typu O, wraz ze specyficznymi konfiguracjami spirali z wcięciem w górę lub w dół. Geometria rowka typu O tworzy masywny wręb na wióry, umożliwiający efektywne zwijanie i wyrzucanie miękkich materiałów. Cechy te zapewniają zwiększone możliwości usuwania wiórów, zapobiegając topnieniu lub gromadzeniu się miękkich materiałów, takich jak akryl lub polietylen o dużej gęstości (HDPE), w rowkach narzędzia podczas pracy z dużą prędkością.
Standardowy frez palcowy służy jako tradycyjny frez przeznaczony do pionowych centrów obróbkowych (VMC) i poziomych centrów obróbkowych (HMC). Maszyny te działają w warunkach wysokiego momentu obrotowego przy znacznie niższych obrotach, zwykle pomiędzy 4000 a 12 000 obr/min. Opierają się na sztywnych żeliwnych ramach, prowadnicach skrzynkowych lub wytrzymałych prowadnicach liniowych, które przepychają noże przez gęste materiały z ogromną siłą.
Standardowe frezy palcowe stawiają przede wszystkim na integralność strukturalną. Mają grubsze rdzenie, które wytrzymują duże obciążenia promieniowe bez odkształceń. Zobaczysz większą liczbę rowków, od czterech do sześciu lub więcej, co pomoże równomiernie rozłożyć siły skrawania na narzędziu i poprawić wykończenie powierzchni twardych stopów. Wykorzystują standardowe kąty pochylenia linii śrubowej, zwykle od 30 do 45 stopni, i mają geometrię zoptymalizowaną do ścinania metali żelaznych o dużej gęstości, zamiast usuwania ogromnych ilości lekkich wiórów.
Nakładanie się nomenklatury często powoduje zamieszanie w hali produkcyjnej. Musisz rozróżnić węglik spiekany frezy trzpieniowe z tradycyjnych frezów do obróbki drewna. Frezy pełnowęglikowe są produkowane z jednego kawałka węglika drobnoziarnistego. Są przeznaczone do wieloosiowej interpolacji CNC, ciągłego, wysokowydajnego usuwania materiału i precyzyjnej dokładności wymiarowej. Są wyważone pod kątem dużych prędkości obrotowych i zachowują wąskie tolerancje bicia.
I odwrotnie, tradycyjne frezy do obróbki drewna mają zwykle lutowane końcówki z węglika przyspawane do stalowego korpusu. Często zawierają łożyska prowadzące do ręcznego profilowania krawędzi i działają ze stosunkowo niższą wydajnością. Chociaż tradycyjne wiertła dobrze sprawdzają się w przypadku ręcznego frezowania lub podstawowej obróbki krawędzi w warsztacie stolarskim, brakuje im złożoności geometrycznej, wyważenia i sztywności węglika spiekanego wymaganej w agresywnych, ciągłych środowiskach produkcji CNC.
Podstawowa różnica między tymi narzędziami polega na sposobie zarządzania obciążeniem wiórów. Frezy do frezowania są dynamicznie wyważane, co pozwala na obróbkę z dużą prędkością. W routerze CNC obciążeniem wiórów zarządza się na podstawie prędkości, a nie momentu obrotowego. Narzędzie wykorzystuje wysokie obroty, aby wydobyć tysiące maleńkich, szybkich ugryzień z materiału i odciąć go, zanim ciepło zdąży zgromadzić się i przenieść do przedmiotu obrabianego. Jeśli obliczysz prędkość posuwu (obr./min. × rowki × obciążenie wiórów), wysokie obroty wymagają mniejszej liczby rowków, aby utrzymać prędkość posuwu w fizycznych granicach maszyny.
Standardowe frezy trzpieniowe wymagają sztywnego środowiska o wysokim momencie obrotowym, charakterystycznego dla tradycyjnego młyna. VMC wykorzystuje moment obrotowy do przepychania ostrza przez gęste materiały, takie jak stal 4140 lub tytan. Jeśli spróbujesz uruchomić standardowy frez palcowy przy prędkościach routera bez wystarczającego momentu obrotowego, narzędzie zatrzyma się, będzie drgać lub natychmiast pęknie. Dynamika cięcia standardowych młynów zależy od powolnego, silnego działania ścinającego. Maszyna musi mieć przewagę mechaniczną umożliwiającą prowadzenie krawędzi tnącej przez metalową osnowę.
Gęstość rowka określa zdolność narzędzia do usuwania materiału. Frezy do frezowania wykorzystują mniej rowków, aby zmaksymalizować rozmiar wrębu wiórowego. Podczas cięcia tworzyw sztucznych lub aluminium z prędkością 18 000 obr./min narzędzie generuje ogromne ilości wiórów w ciągu milisekund. Konstrukcja z jedną lub dwiema rowkami zapewnia niezbędną otwartą przestrzeń do natychmiastowego wyrzucania wiórów. Jeśli wióry pozostaną w strefie skrawania, powodują tarcie. Tarcie powoduje topienie tworzyw sztucznych i przyspawanie aluminium bezpośrednio do krawędzi skrawającej, co jest zjawiskiem określanym jako narost na krawędzi (BUE).
Standardowe frezy palcowe wykorzystują większą liczbę rowków, aby rozłożyć siły skrawania i poprawić wykończenie powierzchni w twardych metalach. Podczas obróbki stali ilość wiórów jest mniejsza, ale wymagana siła skrawania jest ogromna. Frez palcowy z czterema lub sześcioma rowkami rozkłada tę siłę na wiele krawędzi skrawających. Zmniejsza to indywidualne zużycie zębów i zapobiega pękaniu frezu przy dużym zazębieniu promieniowym. Większa liczba rowków pozwala również na większą prędkość posuwu przy niższych obrotach, optymalizując szybkość usuwania materiału w przypadku gęstych stopów.
Geometria w świecie routingu koncentruje się głównie na kierunku przepływu wiórów. Należy wybrać odpowiednią spiralę, która będzie odpowiadać metodzie mocowania materiału i wymaganiom dotyczącym wykończenia krawędzi. Routery CNC często korzystają ze stołów podciśnieniowych, co powoduje, że głównym problemem są siły unoszące do góry.
Standardowe geometrie frezów palcowych skupiają się na kontroli wibracji, a nie na kierunkowym przepływie wiórów. Wykorzystują konstrukcję o zmiennej linii śrubowej i zmiennym skoku, aby rozbijać harmoniczne i zapobiegać drganiom podczas frezowania na sztywno. Zmieniając odstęp pomiędzy rowkami i kąt spirali, narzędzie zapobiega uderzeniu maszyny w częstotliwość rezonansową. Stabilizuje to narzędzie przed ogromnymi siłami bocznymi generowanymi podczas orki w litej stali.
Różnice strukturalne w średnicy rdzenia narzędzia znacząco wpływają na wydajność. Standardowe frezy trzpieniowe mają grubsze rdzenie, które są odporne na ugięcie pod dużymi obciążeniami promieniowymi. Ponieważ VMC zachowują wąskie tolerancje w gęstych metalach, narzędzie nie może się zgiąć podczas cięcia. Grubszy rdzeń zmniejsza rozmiar wrębu wiórowego, ale zapewnia szkielet niezbędny do przetrwania ciężkich przejść zgrubnych.
Analizując długość cięcia (LOC) i długość całkowitą (OAL), frezy do frezowania są zwykle projektowane tak, aby były jak najkrótsze dla danego zastosowania. Ugięcie narzędzia wzrasta do trzeciej potęgi długości. Krótsze narzędzia są z natury sztywniejsze. Ta wbudowana sztywność ma kluczowe znaczenie dla kompensacji lżejszych, mniej sztywnych ram routerów bramowych w porównaniu z masywnymi żeliwnymi VMC. Krótsze narzędzie minimalizuje bicie i ugięcie przy wysokich obrotach, zapewniając dokładność wymiarową nawet na lżejszej maszynie.
Powłoki decydują o interakcji narzędzia z materiałem na poziomie mikroskopowym. Wykończenia specyficzne dla trasy traktują priorytetowo smarność. „Błyszczące wykończenie” oznacza, że węglik spiekany jest niepokryty, ale wysoce wypolerowany. Ta lustrzana powierzchnia poprawia spływ wiórów i zapobiega zacieraniu się w bardziej miękkich, lepkich materiałach, takich jak aluminium, drewno i tworzywa sztuczne. Stosuje się również specjalistyczne powłoki, takie jak azotek cyrkonu (ZrN) lub węgiel diamentopodobny (DLC). Powłoki te utrzymują niski współczynnik tarcia, zapobiegają przyleganiu materiału i wydłużają żywotność narzędzi w kompozytach ściernych.
Standardowe powłoki frezów walcowo-czołowych są tworzone z myślą o wytrzymałości termicznej. Często można spotkać powłoki z azotku tytanu i glinu (AlTiN) lub azotku tytanu i glinu (TiAlN). Powłoki te zaprojektowano tak, aby wytrzymywały ekstremalne temperatury i utlenianie podczas cięcia metali żelaznych. W rzeczywistości opierają się na cieple cięcia, tworząc ochronną warstwę tlenku glinu. Ten proces aktywacji termicznej wymaga temperatury przekraczającej 800°C, progu, którego nigdy nie osiągniesz podczas cięcia drewna lub plastiku. Używanie narzędzia z powłoką AlTiN na plastiku przynosi efekt przeciwny do zamierzonego, ponieważ powłoka dodaje mikroskopijnej szorstkości, która powoduje sklejanie się i topienie plastiku.
Te szybkotnące plotery należy wybierać w przypadku obróbki wielkoformatowych arkuszy i materiałów o małej gęstości. Geometria jest specjalnie dostosowana do szybkiego odprowadzania i czystego ścinania miękkich włókien lub polimerów. Podstawowe przypadki użycia obejmują:
Zastosowanie prawidłowej geometrii zapewnia szybką ewakuację wiórów. Zapobiega topnieniu materiału w tworzywach sztucznych, eliminuje rozwarstwianie w układach kompozytowych i zapobiega wyrywaniu się w fornirach drewnianych. Odpowiednie narzędzie pozwala zmaksymalizować możliwości prędkości posuwu routera bramowego.
Standardowe frezy należą do zastosowań związanych z obróbką metali ciężkich. Zostały zaprojektowane tak, aby przetrwać brutalne środowisko ścinania z wysokim momentem obrotowym. Podstawowe przypadki użycia obejmują:
Stosowanie tych narzędzi w przeznaczonym dla nich środowisku pozwala im wytrzymać wysokie temperatury skrawania. Utrzymują wyjątkową trwałość krawędzi pod dużym obciążeniem i zapewniają niezawodną dokładność wymiarową podczas ubijania gęstych materiałów. Gruby rdzeń i specjalistyczne powłoki zapewniają, że narzędzie przetrwa szok termiczny i mechaniczny podczas cięcia metalu.
Aluminium stanowi główną strefę przecięcia, w której można rozważyć oba typy narzędzi, co wymaga dokładnej oceny kompromisów. Jeśli obrabiasz lity kęs aluminium 6061-T6 na sztywnym frezie VMC, idealnym rozwiązaniem będzie standardowy frez palcowy z 3 ostrzami do aluminium. Zapewnia wytrzymałość potrzebną do ciężkich przejść zgrubnych i dużego zaangażowania promieniowego.
Jeśli jednak profilujesz cienkie blachy aluminiowe na szybkiej frezarce bramowej, frez do frezowania z jednym rowkiem będzie znacznie lepszy. Pojedynczy rowek zapewnia ogromny odstęp wiórów potrzebny przy 18 000 obr./min, zapobiegając przyspawaniu się aluminium do narzędzia. Wysoka prędkość wrzeciona kompensuje niższy posuw na ząb, umożliwiając utrzymanie wysokiego posuwu liniowego bez zatrzaskiwania frezu.
Podsumowanie wyboru narzędzi i kompatybilności maszyn
| Funkcja | frezowania Frezy palcowe | Standardowe frezy palcowe |
|---|---|---|
| Architektura maszyn | Routery bramowe CNC, routery CNC | VMC, HMC, młyny łóżkowe |
| Roboczy zakres obrotów | Wysoka (10 000 - 24 000+) | Niski do średniego (1 000 - 12 000) |
| Liczba fletów | Niski (1 - 3 flety) | Wysoka (3 - 6+ fletów) |
| Materiały podstawowe | Drewno, tworzywa sztuczne, kompozyty, blacha aluminiowa | Stal, stal nierdzewna, tytan, żeliwo |
| Strategia usuwania wiórów | Podcięcie, podcięcie, kompresja | Zmienna spirala, zmienny skok |
| Grubość rdzenia | Cienki (maksymalny wlot wiórów) | Gruby (maksymalizuje sztywność) |
| Optymalne powłoki | Jasne wykończenie, ZrN, DLC | AlTiN, TiAlN, TiCN |
Przed wyborem narzędzia należy ocenić możliwości fizyczne swojej maszyny. Użyj tej listy kontrolnej, aby dopasować narzędzie do maszyny:
Oprzyj swoją decyzję dotyczącą narzędzi na konkretnych celach produkcyjnych. Jeśli Twoim priorytetem jest jakość krawędzi wyrobów arkuszowych – na przykład zapobieganie odpryskom w szafkach z melaminy lub uzyskanie wykończenia przypominającego szkło na akrylu – musisz preferować specjalistyczne geometrie frezowania. Właściwe narzędzie do wcięcia lub rowka typu O eliminuje dodatkowe operacje wykańczające, oszczędzając godziny pracy ręcznej.
I odwrotnie, jeśli Twoim celem jest nadanie priorytetu usuwaniu objętościowemu w blokach kęsów, wygrywają standardowe frezy palcowe. Kiedy trzeba jak najszybciej zamienić 50-funtowy blok stali w 10-funtową część, standardowe młyny zapewniają integralność strukturalną wymaganą dla maksymalnego MRR bez katastrofalnej awarii. Podczas obróbki zgrubnej poświęcasz część wykończenia krawędzi, aby uzyskać masowe usuwanie materiału.
Sposób mocowania narzędzia określa geometrię narzędzia. Routery CNC wykorzystują głównie stoły próżniowe. Jeśli użyjesz agresywnego frezu podcinającego na małej, lekkiej części, siła podnoszenia narzędzia przewyższy siłę docisku podciśnieniowego. Część zostanie wyrzucona ze stołu, niszcząc obrabiany przedmiot i potencjalnie łamiąc narzędzie. W takich scenariuszach należy przełączyć się na narzędzie do wcinania, aby wcisnąć materiał w zasypkę.
VMC wykorzystują imadła mechaniczne, zaciski palcowe lub osprzęt o dużej wytrzymałości. Ponieważ uchwyt roboczy jest sztywny mechanicznie, standardowe frezy palcowe nie muszą uwzględniać sił podnoszenia. Programista może całkowicie skupić się na optymalizacji ścieżki narzędzia pod kątem pocieniania wiórów i łączenia promieniowego, nie martwiąc się o ruch części.
Rzeczywistość wdrożenia: Użycie standardowego frezu palcowego o dużym zasięgu na mniej sztywnej frezarce CNC powoduje poważne drgania i ewentualne odłamania. Rama maszyny ugina się nieznacznie pod obciążeniem, co powoduje, że narzędzie wgryza się zbyt agresywnie, przekracza obciążenie wiórami i pęka.
Łagodzenie: Oblicz dokładne współczynniki wolnego wylotu. Odsłoń tylko taką część chwytu narzędzia, jaka jest absolutnie konieczna do oczyszczenia głębokości skrawania. Stosuj krótsze, specjalistyczne frezy, aby zmaksymalizować sztywność i utrzymać siły skrawania jak najbliżej łożysk wrzeciona. Użyj czujnika zegarowego, aby sprawdzić bicie przed uruchomieniem programu.
Rzeczywistość wdrożenia: Użycie standardowego frezu palcowego z 4 rowkami do obróbki tworzywa poliwęglanowego przy 18 000 obr./min umożliwia natychmiastowe stopienie wiórów. Stopiony plastik łączy się bezpośrednio z rowkami narzędzia, zamieniając nóż w tępy, żarzący się pręt cierny, który niszczy część i stwarza ryzyko pożaru.
Środki zaradcze: Zmień narzędzie na jedno narzędzie z rowkiem typu O i jasnym wykończeniem. Dostosuj prędkość posuwu, aby zapewnić dokładne ścinanie i natychmiastowe wyrzucanie wiórów. Większe obciążenie wiórami faktycznie odprowadza ciepło ze strefy cięcia do wióra. Nigdy nie pozwalaj, aby narzędzie ugrzęzło w plastiku.
Rzeczywistość wdrożenia: Praca ciężkich, niewyważonych standardowych frezów walcowo-czołowych przy ekstremalnych prędkościach frezarki może zniszczyć drogie łożyska wrzeciona. Standardowe narzędzia nie zawsze są wyważone do pracy z prędkością 24 000 obr./min, co prowadzi do mikrowibracji, które z czasem niszczą łożyska ceramiczne.
Środki zaradcze: Upewnij się, że wszystkie narzędzia mają parametry dynamiczne i są wyważone dla określonego zakresu obrotów Twojej maszyny. Trzymaj się narzędzi specjalnie wyprodukowanych dla środowisk szybkiego frezowania, aby chronić inwestycję w wrzeciono. Regularnie czyść tuleje zaciskowe i oprawki narzędzi, aby zapobiec wyrzucaniu kurzu z wagi.
Podejmij następujące kroki, aby zoptymalizować procesy obróbki i chronić swój sprzęt:
Odp.: Tak, ale tylko w przypadku niektórych materiałów, takich jak aluminium, i tylko wtedy, gdy prędkości posuwu i obroty są ściśle obliczone. Należy unikać spalenia narzędzia lub stopienia materiału ze względu na dużą liczbę rowków. Generalnie nie jest zalecany do drewna i tworzyw sztucznych.
O: Nie. Frezy zazwyczaj odnoszą się do narzędzi do obróbki drewna z lutowanymi końcówkami i łożyskami z węglika spiekanego, natomiast frezy palcowe do frezowania to przemysłowe narzędzia skrawające z węglika spiekanego, przeznaczone do wieloosiowej interpolacji CNC i produkcji z dużą prędkością.
Odp.: Podcięcie ciągnie wióry do góry, dzięki czemu idealnie nadaje się do szczelinowania i usuwania zanieczyszczeń, ale może powodować postrzępienie górnych krawędzi. Podcięcie spycha wióry w dół, pozostawiając czystą górną krawędź, ale wymaga alternatywnych strategii usuwania wiórów, aby zapobiec ich gromadzeniu się w kanale skrawania.
Odp.: Działają przy bardzo wysokich obrotach w przypadku bardziej miękkich materiałów. Mniejsza liczba rowków tworzy większe wręby na wióry, dzięki czemu ogromna ilość wiórów generowanych przy dużych prędkościach może zostać szybko ewakuowana bez zagęszczania, tarcia lub topienia materiału.
Odpowiedź: Jest to wysoce odradzane. Frezom walcowo-czołowym brakuje grubości rdzenia, geometrii krawędzi i powłok odpornych na ciepło wymaganych do ścinania gęstych metali żelaznych. Próba cięcia stali prawdopodobnie spowoduje natychmiastowe uszkodzenie narzędzia i potencjalne uszkodzenie wrzeciona.
Odp.: Narzędzie kompresyjne łączy w sobie geometrię wcięcia na końcówce z geometrią wcięcia w górnej części rowka. Powoduje to przesunięcie materiału w kierunku środka cięcia, pozostawiając idealnie czyste, wolne od rozdarć krawędzie zarówno na górze, jak i na dole laminowanych materiałów.