Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-08 Origen: Sitio

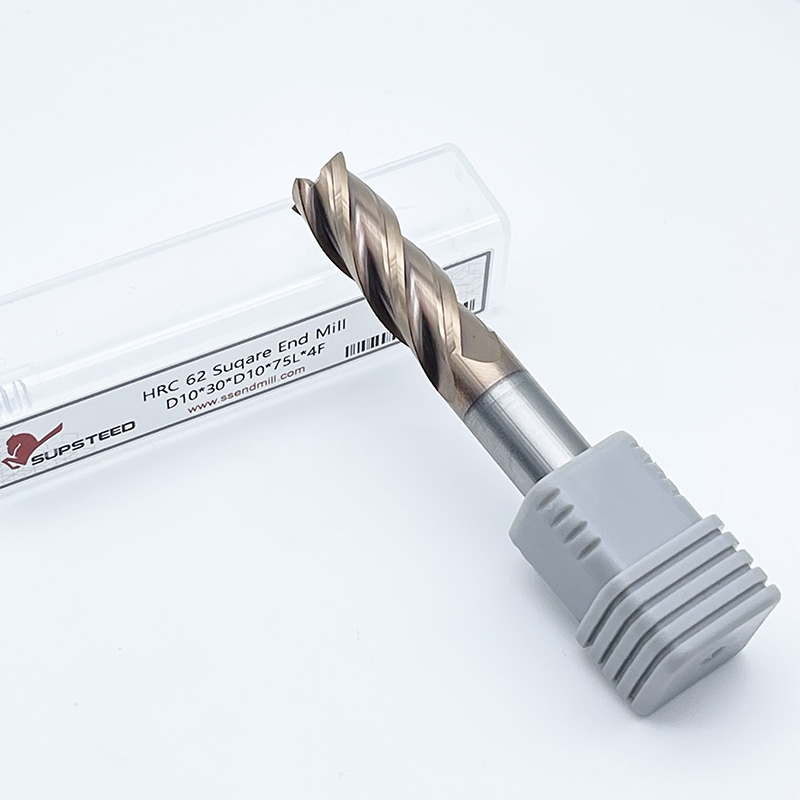
Las fallas prematuras de las herramientas y las tasas de desgaste impredecibles aumentan directamente el costo por pieza y erosionan los márgenes de ganancias del mecanizado. Muchos talleres mecánicos tratan las herramientas de carburo sólido y acero de alta velocidad (HSS) como productos consumibles. Descuiden los protocolos de manipulación, operativos y posteriores al mecanizado que evitan el microdesportillado, el borde acumulado (BUE) y el agrietamiento térmico. Cuando los operadores arrojan carburo costoso en un cajón o corren bordes desafilados hasta que se rompen, la pérdida financiera se extiende mucho más allá de la caja de herramientas. Los cojinetes del husillo sufren golpes, los acabados de las superficies se degradan y las tasas de desperdicio aumentan. Implementar un sistema estandarizado El programa de mantenimiento de fresas frontales cambia las operaciones del reemplazo reactivo de herramientas a una utilización predecible de herramientas basada en datos. Deja de adivinar cuándo fallará una herramienta y comienza a administrar su ciclo de vida exacto. Esto requiere un estricto cumplimiento de la mitigación del descentramiento, un almacenamiento adecuado y una inspección sistemática del desgaste.
La evaluación del rendimiento de la herramienta requiere datos concretos en lugar de la sensación subjetiva del operador. Depender de chispas sonoras o visuales a menudo significa que la herramienta ya ha fallado. Debe realizar un seguimiento del Tiempo en Corte (TIC). Esta métrica mide los minutos exactos en que la flauta se acopla al material. La tasa de eliminación de material (MRR) dicta la agresividad con la que se comporta la herramienta durante ese tiempo. El seguimiento de las pulgadas lineales mecanizadas proporciona una base para programas de piezas específicos. Estas métricas establecen una base confiable. Le permiten tirar de herramientas justo antes de que ocurra una falla catastrófica. Esto preserva el sustrato para futuras rectificaciones. Para construir un sistema de seguimiento confiable, las tiendas deben implementar los siguientes pasos:
El mantenimiento deficiente de las herramientas crea un impacto financiero agravado en todo el taller. Los bordes romos empujan el material en lugar de cortarlo. Esto aumenta exponencialmente las fuerzas de corte. Las fuerzas de corte elevadas desvían la herramienta y provocan acabados superficiales deficientes. Las piezas desechadas representan pérdida de material y tiempo de husillo desperdiciado. Las herramientas desequilibradas o muy desgastadas vibran violentamente. Esta vibración acelera el desgaste de los costosos cojinetes de husillo. Reemplazar un cartucho de husillo cuesta miles de dólares y detiene la producción durante días. El tiempo de inactividad no planificado de la máquina para extraer carburo roto de una pieza de trabajo destruye los programas de producción. El costo de una fresadora descuidada excede con creces su precio de compra. Cuando se tiene en cuenta la mano de obra necesaria para reelaborar las piezas y el tiempo de la máquina perdido por la rotura de las herramientas, el argumento financiero a favor de un mantenimiento estricto se vuelve innegable.
Un programa de mantenimiento formalizado requiere criterios de éxito mensurables para justificar el esfuerzo. Debe establecer métricas de referencia antes de cambiar los hábitos del taller. Apunte a una reducción del 20 % en el gasto mensual en herramientas. Apunte a un aumento del 15 % en la vida útil promedio de la herramienta en su inventario principal de carburo sólido. Realice un seguimiento de la reducción de piezas desechadas atribuidas a un acabado superficial deficiente. Monitoree la frecuencia de cambios de herramientas no planificados por turno. Lograr estas métricas demuestra el valor operativo de los estrictos protocolos de manipulación y mantenimiento. Los operadores necesitan ver los datos para comprender por qué ya no pueden arrojar herramientas de carburo a un contenedor compartido. Cuando el taller comprende las métricas financieras, el cumplimiento de los nuevos procedimientos de manejo aumenta dramáticamente.
Seleccionar la geometría correcta evita fallas prematuras en los bordes incluso antes de que se requiera mantenimiento. Debe hacer coincidir el número de flautas y el ángulo de la hélice con el material de la pieza de trabajo. El aluminio requiere tres flautas y ángulos de hélice elevados para una rápida evacuación de las virutas. Los aceros endurecidos exigen de cuatro a seis canales con diámetros de núcleo rígidos. La geometría incorrecta provoca el empaquetamiento de virutas. El empaque de virutas rompe el carburo sólido al instante. La segregación de herramientas de desbaste y acabado protege sus activos. Utilice fresas de desbaste dedicadas con geometrías de rompevirutas o de mazorca de maíz. Manejan MRR pesados y absorben la mayor parte del abuso. Esto preserva los bordes afilados de las herramientas de acabado de carburo sólido para las pasadas finales.
Sustituya el carburo sólido por herramientas indexables para operaciones de desbaste agresivas. Los indexables reducen el volumen de fresas sólidas que requieren mantenimiento y reafilado. Cuando una plaquita indexable se desgasta, simplemente la gira hasta obtener un borde nuevo. Esto mantiene el cuerpo de la herramienta en la máquina y elimina la necesidad de restablecer las compensaciones de altura de la herramienta. Reservar el carburo sólido exclusivamente para pasadas de semiacabado y acabado prolonga la vida útil de sus herramientas de corte más caras.
Una evacuación de virutas insuficiente conduce directamente al recorte. El recorte se produce cuando las virutas no logran evacuar la zona de corte. La herramienta aplasta sus propias virutas endurecidas contra la pieza de trabajo. Esto debilita instantáneamente los bordes cortantes y provoca fallas catastróficas en la herramienta. Debe equilibrar MRR y desgaste. Los parámetros de desbaste agresivos aceleran la degradación de los recubrimientos de herramientas como TiAlN o AlTiN. Aumentar demasiado la velocidad de avance provoca microdesprendimientos en los bordes de las ranuras. Las velocidades de funcionamiento demasiado bajas provocan acumulación de bordes a medida que el material se suelda al carburo.
La optimización requiere ajustar los parámetros basándose en el monitoreo de la carga del husillo en tiempo real. Implemente técnicas de adelgazamiento de viruta al realizar pasos radiales ligeros. El adelgazamiento de viruta le permite aumentar la velocidad de avance sin sobrecargar el filo. Esto transfiere calor al chip en lugar del sustrato de la herramienta. Cuando la viruta elimina el calor, el carburo permanece estable y el recubrimiento permanece intacto. Las estrategias de programación adecuadas reducen directamente el desgaste físico de la herramienta.
La aplicación intermitente de refrigerante sobre carburo caliente provoca un choque térmico. El choque térmico crea grietas microscópicas perpendiculares al filo. Estas grietas provocan una rápida descamación de los bordes. Debe evaluar el método de enfriamiento correcto según el material. El mecanizado de aluminio requiere refrigerante por inundación a alta presión para evitar la soldadura de virutas. El mecanizado de aceros endurecidos requiere un chorro de aire a alta velocidad. El chorro de aire limpia las virutas y permite que la zona de corte alcance altas temperaturas.
Las altas temperaturas activan recubrimientos PVD avanzados como AlTiN. Estos recubrimientos forman una capa protectora de óxido de aluminio cuando se exponen al calor. La aplicación de refrigerante líquido a una herramienta de corte de acero recubierta de AlTiN garantiza el agrietamiento térmico. El refrigerante reduce rápidamente la temperatura del carburo, provocando que se contraiga violentamente. Esta contracción rompe el revestimiento quebradizo y expone el sustrato de carburo en bruto a un desgaste abrasivo inmediato. Capacite a los operadores para que confíen en el chorro de aire en aplicaciones de acero, incluso cuando vean chispas.
La sujeción adecuada de la herramienta constituye la base de la vida útil de la herramienta. Los portabrocas ofrecen flexibilidad pero introducen múltiples puntos de apilamiento de tolerancia. Los mandriles de fresado proporcionan una gran fuerza de agarre para desbaste pesado. Los soportes de ajuste por contracción ofrecen una concentricidad superior y un descentramiento mínimo. El descentramiento destruye las fresas. Solo 0,0005' de descentramiento obliga a una flauta a realizar la mayor parte del corte. Esto reduce la vida útil de la herramienta hasta en un 50%. Debe medir el descentramiento con un indicador de cuadrante durante la configuración. Si el descentramiento excede los límites aceptables, debe limpiar el collar, volver a colocar la herramienta y medir nuevamente.
Los cortes pesados corren el riesgo de que las fresas se salgan del soporte. El ángulo de hélice de las estrías actúa como un tornillo, empujando la herramienta hacia abajo dentro de la pieza de trabajo durante un enganche fuerte. Debe utilizar sistemas de bloqueo mecánico como pisos Weldon o ranuras Safe-Lock para evitar esto. Asegúrese siempre de las especificaciones de torque adecuadas al apretar las tuercas del collarín. Apretar demasiado distorsiona el collar e introduce descentramiento. El mantenimiento de los portaherramientas es obligatorio. Limpie las pinzas y los conos del husillo diariamente. La suciedad en el portaherramientas se traduce directamente en descentramiento, desgaste desigual de las ranuras y reducción de la fuerza de sujeción.
Rutina La limpieza de la fresa es fundamental para una evaluación precisa del desgaste. El mecanizado de madera o aluminio deja depósitos gruesos de brea y resina. El mecanizado de metales gomosos como el acero inoxidable o el titanio crea un borde de acumulación rebelde (BUE). Estos depósitos ocultan microfracturas y alteran la geometría de la herramienta. Nunca utilice cepillos de alambre en bordes de carburo. El raspado mecánico descascara el sustrato quebradizo. Abogar por disolventes químicos adecuados. Los disolventes para herramientas especializados disuelven la resina y los residuos de refrigerante sin degradar el sustrato de carburo ni el revestimiento de PVD. Las herramientas limpias cortan de manera eficiente y permiten una inspección óptica precisa.
Cuando el titanio o el inconel se sueldan al filo, se forma una unión mecánica y química. Si intentas quitar este material con una herramienta de corte o una rueda de alambre, sacarás trozos de carburo. La disolución química es el único método seguro para eliminar la BUE grave. Instale una estación de remojo exclusiva en el depósito de herramientas. Exija a los operadores que dejen caer las herramientas usadas en el baño de solvente inmediatamente después de finalizar el trabajo. Esto evita que los residuos de refrigerante se endurezcan hasta convertirse en una sustancia similar al hormigón durante el fin de semana.
La limpieza ultrasónica proporciona la eliminación de residuos más completa para geometrías complejas. La cavitación ultrasónica crea burbujas microscópicas que implosionan contra la superficie de la herramienta. Esta acción elimina los residuos microscópicos de las ranuras profundas y de los orificios internos de paso del refrigerante. Limpia áreas a las que el fregado manual no puede llegar. Debes valorar si el volumen de tu tienda justifica esta inversión. Los talleres de producción de gran volumen se benefician enormemente de los tanques ultrasónicos industriales. Los talleres más pequeños pueden ser suficientes con estaciones manuales de solventes y protocolos de remojo dedicados. Las herramientas limpias garantizan mediciones precisas durante la fase de evaluación del reamolado.
Comparación de métodos de limpieza de fresas frontales
| Método de limpieza | Aplicación principal | Riesgo para el borde de la herramienta | Efectividad en BUE |
|---|---|---|---|
| Cepillado manual de alambre | Eliminación intensa de virutas (no recomendado) | Alto (provoca microchips) | Pobre |
| Remojo con solvente químico | Residuos de resina, brea y refrigerante | Bajo | Moderado |
| Cavitación ultrasónica | Flautas complejas, orificios de refrigeración internos. | Ninguno | Excelente |
| Limpieza criogénica | Titanio resistente/Inconel BUE | Ninguno | Excelente |
Los operadores deben identificar tipos de desgaste específicos para ajustar los parámetros de mecanizado. Capacite a su personal en el uso de comparadores ópticos o microscopios digitales. Necesitan identificar el desgaste de los flancos, el desgaste de los cráteres, el desgaste de las muescas y las microastillas. El desgaste de los flancos indica una degradación abrasiva normal. El desgaste del cráter sugiere una generación excesiva de calor. El desgaste por entalladura indica un endurecimiento por trabajo del material. Establecer un desgaste máximo permitido del terreno en base a los datos. Tire de la herramienta cuando la superficie de desgaste alcance entre 0,005' y 0,008'. Tirar de la herramienta en este umbral exacto garantiza que siga siendo un candidato viable para volver a afilarse.
La inspección visual también revela problemas en la máquina. Si observa un gran desgaste en solo una ranura de una fresa de cuatro ranuras, tiene un problema grave de descentramiento. Si ve que el desgaste del cráter se forma rápidamente, su metraje de superficie es demasiado alto. El uso de un microscopio digital le permite capturar imágenes de los patrones de desgaste y adjuntarlas al puesto de trabajo. Estos datos históricos ayudan a los programadores a ajustar las velocidades y los avances para ejecuciones futuras, optimizando continuamente el proceso de mecanizado.
El carburo sólido es excepcionalmente duro pero muy frágil. Es muy susceptible a sufrir daños por impacto. El almacenamiento suelto en cajones metálicos garantiza microfracturas. Cuando las herramientas de carburo chocan entre sí, los filos cortantes se rompen microscópicamente. Estas fracturas invisibles provocan fallas inmediatas durante el siguiente ciclo de mecanizado. Debe implementar soluciones de almacenamiento estrictas para aislar cada herramienta de su inventario.
La humedad y los controles ambientales deficientes provocan una corrosión rápida. El óxido degrada las herramientas de acero rápido (HSS) y los costosos mangos de los portaherramientas. El óxido en el cono del portaherramientas destruye la concentricidad del husillo. Mitigar la oxidación mediante control climático y embalaje adecuado. Utilice papel inhibidor de corrosión por vapor (VCI) o bolsas de plástico VCI para almacenamiento a largo plazo. Los protocolos de manejo son muy importantes. Los aceites y ácidos de las manos humanas degradan los delicados recubrimientos de las herramientas con el tiempo. Exija a los operadores que utilicen toallas de taller limpias o guantes de nitrilo durante la configuración y los cambios de herramientas. Limpiar los conos del portaherramientas con un aceite ligero que previene la oxidación antes del almacenamiento extiende la vida útil de sus inversiones en portaherramientas.
La cascada del ciclo de vida maximiza el retorno de cada herramienta comprada. Una fresa de acabado requiere bordes impecables para lograr tolerancias estrictas. Una vez que esos bordes se degradan ligeramente, la herramienta ya no es adecuada para el acabado. Sin embargo, todavía posee una importante capacidad de corte. Mueva esta fresa de acabado degradada a operaciones de semiacabado. Una vez que se desgaste más, bájelo nuevamente a operaciones de desbaste y descanso. Esta lógica operativa extrae el máximo valor del carburo.
Debe implementar sistemas de seguimiento para gestionar esta cascada. Utilice software de gestión de herramientas o sistemas físicos de etiquetado codificados por colores. Esto evita que los operadores agarren accidentalmente un desbaste degradado para una pasada de acabado crítica. Un sistema simple consiste en sumergir el vástago de herramientas degradadas en un líquido de diseño coloreado. El azul indica semiacabado y el rojo indica solo desbaste. Este sistema de gestión visual elimina la confusión en el taller y garantiza que las herramientas se utilicen en la aplicación correcta.
El reacondicionamiento restaura la vida útil de la herramienta pero requiere una evaluación económica estricta. Establecer un marco claro de costo-beneficio. Por lo general, volver a afilar solo es viable para herramientas de 1/2' de diámetro y más grandes. El costo de afilar una fresa de 1/4' a menudo excede el precio de una nueva. Desguazar las herramientas pequeñas suele ser la decisión financiera correcta. Comprenda los riesgos de implementación del repintado. El reafilado elimina material, lo que altera el diámetro exterior (OD) de la herramienta. Una fresa de 0,500' puede regresar del afilado a 0,485'.
El software CAM y las compensaciones de la máquina herramienta deben actualizarse inmediatamente para reflejar la nueva geometría. No actualizar las compensaciones garantiza imprecisiones dimensionales en la pieza de trabajo. Debe utilizar la compensación del cortador (G41/G42) en el control de la máquina para ajustar el nuevo diámetro. La adhesión del revestimiento presenta otro riesgo. Se produce una mala calidad del recubrimiento si la herramienta no se somete a una limpieza y extracción rigurosas antes del proceso PVD o CVD. Los revestimientos descascarados arruinan los acabados de las piezas al instante. Asóciese con una instalación de molienda acreditada que garantice sus procesos de decapado y recubrimiento.
El mantenimiento eficaz de las herramientas no es una tarea de limpieza secundaria. Es un factor principal de la rentabilidad del mecanizado y la confiabilidad del proceso. Los talleres deben priorizar las inversiones en sistemas de limpieza ultrasónica y portaherramientas de alta calidad antes de gastar mucho en recubrimientos avanzados para herramientas. Un recubrimiento premium proporciona valor cero si la herramienta sufre descentramiento o daños en los bordes durante el almacenamiento.
R: La limpieza debe realizarse inmediatamente después de finalizar un ciclo de producción o antes de devolver la herramienta al almacenamiento. Para materiales gomosos como aluminio o titanio, limpie la herramienta durante las inserciones programadas o los cambios de turno para evitar que se endurezcan los bordes con acumulaciones severas.
R: Los desengrasantes industriales a base de cítricos o los solventes para herramientas especializados son los más seguros. Disuelven los residuos de resina y refrigerante sin atacar el aglutinante de carburo ni degradar los recubrimientos PVD. Evite ácidos fuertes o raspados mecánicos abrasivos.
R: Una fresa de extremo astillada se puede reparar mediante un nuevo rectificado si la viruta es poco profunda. La instalación de trituración debe atravesar la parte más profunda de la fractura. Si la viruta se adentra profundamente en el diámetro del núcleo, la herramienta debe desecharse.
R: El descentramiento provoca cargas de viruta desiguales. Si una fresa de cuatro canales tiene descentramiento, una o dos canales absorben toda la fuerza de corte. Esto provoca un rápido microdesportillado, un acabado superficial deficiente y puede reducir la vida útil general de la herramienta hasta en un 50 %.
R: Evite la extracción mediante el uso de portaherramientas de bloqueo mecánico. Los soportes con caras planas Weldon y tornillos de fijación, o sistemas avanzados como ranuras Safe-Lock, evitan físicamente que la herramienta gire en espiral hacia abajo. Además, asegúrese de que las pinzas estén limpias y apretadas según las especificaciones exactas.
R: Generalmente resulta rentable reafilar fresas de mango de carburo sólido de 1/2' (12 mm) de diámetro y mayores. Los costos de mano de obra y recubrimiento para diámetros más pequeños generalmente exceden el precio de compra de una herramienta de repuesto nueva.