Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-08 Pochodzenie: Strona

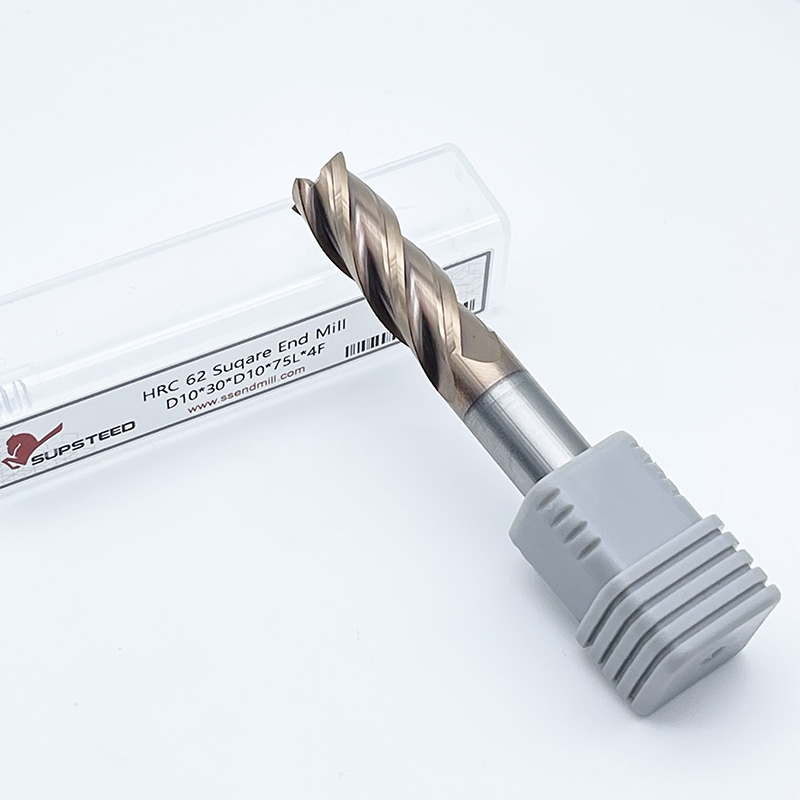
Przedwczesna awaria narzędzia i nieprzewidywalne tempo zużycia bezpośrednio zwiększają koszt części i zmniejszają marże zysku z obróbki. Wiele warsztatów mechanicznych traktuje narzędzia z węglika spiekanego i stali szybkotnącej (HSS) jako materiały eksploatacyjne. Zaniedbują protokoły obsługi, eksploatacji i obróbki końcowej, które zapobiegają mikroodpryskom, narostowi na krawędziach (BUE) i pękaniu termicznemu. Kiedy operatorzy wrzucają drogie węgliki do szuflady lub obrabiają stępione krawędzie aż do pęknięcia, drenaż finansowy sięga daleko poza magazyn narzędzi. Łożyska wrzeciona są narażone na uderzenia, jakość wykończenia powierzchni ulega pogorszeniu, a ilość złomów wzrasta. Wdrożenie standardowego Program konserwacji frezów walcowo-czołowych przesuwa operacje z reaktywnej wymiany narzędzi na przewidywalne wykorzystanie narzędzi w oparciu o dane. Przestajesz zgadywać, kiedy narzędzie zawiedzie i zaczynasz zarządzać jego dokładnym cyklem życia. Wymaga to ścisłego przestrzegania zasad ograniczania bicia, prawidłowego przechowywania i systematycznej kontroli zużycia.
Ocena wydajności narzędzia wymaga twardych danych, a nie subiektywnych odczuć operatora. Poleganie na iskrach dźwiękowych lub wizualnych często oznacza, że narzędzie już zawiodło. Musisz śledzić czas cięcia (TIC). Ta metryka mierzy dokładnie minuty, w których flet styka się z materiałem. Szybkość usuwania materiału (MRR) określa, jak agresywnie narzędzie pracuje w danym czasie. Śledzenie obrobionych cali liniowych stanowi punkt odniesienia dla określonych programów części. Metryki te stanowią wiarygodną podstawę. Umożliwiają wyciągnięcie narzędzi tuż przed wystąpieniem katastrofalnej awarii. Zachowuje to podłoże do przyszłego ponownego szlifowania. Aby zbudować niezawodny system śledzenia, sklepy powinny wdrożyć następujące kroki:
Zła konserwacja narzędzi powoduje pogłębiający się wpływ finansowy na całą halę produkcyjną. Tępe krawędzie raczej popychają materiał niż go ścinają. Zwiększa to wykładniczo siły skrawania. Duże siły skrawania powodują odkształcenie narzędzia i powodują słabą jakość powierzchni. Części złomowane oznaczają utracony materiał i zmarnowany czas wrzeciona. Niewyważone lub mocno zużyte narzędzia wibrują gwałtownie. Wibracje te przyspieszają zużycie drogich łożysk wrzeciona. Wymiana wkładu wrzeciona kosztuje tysiące dolarów i wstrzymuje produkcję na kilka dni. Nieplanowane przestoje maszyny w celu usunięcia połamanego węglika z przedmiotu obrabianego niszczą harmonogramy produkcji. Koszt zaniedbanego frezu znacznie przewyższa jego cenę zakupu. Jeśli weźmie się pod uwagę pracę wymaganą do ponownej obróbki części i czas maszyny stracony w wyniku uszkodzenia narzędzia, argument finansowy przemawiający za ścisłą konserwacją staje się niezaprzeczalny.
Sformalizowany program konserwacji wymaga mierzalnych kryteriów sukcesu uzasadniających wysiłek. Zanim zmienisz nawyki w hali produkcyjnej, musisz ustawić podstawowe wskaźniki. Celuj w zmniejszenie miesięcznych wydatków na narzędzia o 20%. Dąż do zwiększenia średniej trwałości narzędzi o 15% w przypadku wszystkich podstawowych zapasów węglików spiekanych. Śledź redukcję liczby złomowanych części wynikającą ze złego wykończenia powierzchni. Monitoruj częstotliwość nieplanowanych zmian narzędzi na zmianę. Osiągnięcie tych wskaźników dowodzi wartości operacyjnej rygorystycznych protokołów obsługi i konserwacji. Operatorzy muszą zobaczyć dane, aby zrozumieć, dlaczego nie mogą już wyrzucać narzędzi węglikowych do wspólnego kosza. Gdy hala produkcyjna zrozumie wskaźniki finansowe, zgodność z nowymi procedurami obsługi dramatycznie wzrasta.
Wybór właściwej geometrii zapobiega przedwczesnemu uszkodzeniu krawędzi, jeszcze zanim konieczna będzie konserwacja. Należy dopasować liczbę rowków i kąt linii śrubowej do materiału obrabianego przedmiotu. Aluminium wymaga trzech rowków i dużych kątów pochylenia linii śrubowej, aby zapewnić szybkie odprowadzanie wiórów. Stale hartowane wymagają czterech do sześciu rowków o sztywnych średnicach rdzenia. Nieprawidłowa geometria powoduje upakowanie wiórów. Pakowanie wiórów natychmiastowo zatrzaskuje pełnowęglikowy materiał. Segregacja narzędzi do obróbki zgrubnej i wykańczającej chroni Twoje zasoby. Skorzystaj z dedykowanych frezów walcowo-czołowych do obróbki zgrubnej, wyposażonych w łamacz wiórów lub geometrię kolby kukurydzy. Radzą sobie z ciężkimi MRR i pochłaniają najwięcej nadużyć. Zachowuje to ostre krawędzie narzędzi wykańczających z węglika spiekanego podczas końcowych przejść.
Zastąp węglik spiekany narzędziami wymiennymi do agresywnych operacji obróbki zgrubnej. Elementy wymienne zmniejszają objętość pełnych frezów trzpieniowych wymagających konserwacji i ponownego szlifowania. Kiedy płytka skrawająca się zużyje, wystarczy ją obrócić, aby uzyskać nową krawędź. Dzięki temu korpus narzędzia pozostaje w maszynie i eliminuje potrzebę resetowania przesunięć wysokości narzędzia. Rezerwowanie węglika spiekanego wyłącznie do przejść półwykańczających i wykańczających wydłuża żywotność najdroższych narzędzi skrawających.
Niewystarczający odstęp wiórów prowadzi bezpośrednio do ponownego skrawania. Ponowne cięcie ma miejsce, gdy wióry nie są odprowadzane ze strefy skrawania. Narzędzie kruszy własne, stwardniałe wióry o obrabiany przedmiot. To powoduje natychmiastowe stępienie krawędzi skrawających i powoduje katastrofalną awarię narzędzia. Musisz zrównoważyć MRR i zużycie. Agresywne parametry obróbki zgrubnej przyspieszają degradację powłok narzędzi takich jak TiAlN czy AlTiN. Zbyt duże posuwy powodują mikroodpryski na krawędziach rowków. Zbyt niskie prędkości obrotowe powodują narost na krawędzi w wyniku spajania materiału z węglikiem.
Optymalizacja wymaga dostosowania parametrów w oparciu o monitorowanie obciążenia wrzeciona w czasie rzeczywistym. Wdrażaj techniki zmniejszania grubości wióra podczas wykonywania lekkich promieniowych przekroczeń. Przerzedzanie wiórów pozwala na zwiększenie posuwu bez przeciążania krawędzi skrawającej. To przenosi ciepło do chipa, a nie do podłoża narzędzia. Gdy wiór odprowadza ciepło, węglik pozostaje stabilny, a powłoka pozostaje nienaruszona. Właściwe strategie programowania bezpośrednio zmniejszają fizyczne zużycie narzędzia.
Sporadyczne nakładanie chłodziwa na gorący węglik powoduje szok termiczny. Szok termiczny powoduje powstanie mikroskopijnych pęknięć prostopadłych do krawędzi skrawającej. Pęknięcia te prowadzą do szybkiego łuszczenia się krawędzi. Należy ocenić właściwą metodę chłodzenia w zależności od materiału. Obróbka aluminium wymaga chłodziwa pod wysokim ciśnieniem, aby zapobiec spawaniu się wiórów. Obróbka stali hartowanych wymaga podmuchu powietrza o dużej prędkości. Podmuch powietrza usuwa wióry, umożliwiając jednocześnie osiągnięcie wysokich temperatur w strefie cięcia.
Wysokie temperatury aktywują zaawansowane powłoki PVD, takie jak AlTiN. Powłoki te pod wpływem ciepła tworzą ochronną warstwę tlenku glinu. Zastosowanie ciekłego chłodziwa do stali narzędziowej pokrytej AlTiN gwarantuje pękanie termiczne. Chłodziwo szybko obniża temperaturę węglika, powodując jego gwałtowne skurczenie. Skurcz ten rozbija kruchą powłokę i naraża surowe podłoże węglikowe na natychmiastowe zużycie ścierne. Przeszkol operatorów, aby ufali podmuchowi powietrza w zastosowaniach stalowych, nawet gdy zobaczą iskry.
Prawidłowe trzymanie narzędzia stanowi podstawę trwałości narzędzia. Uchwyty zaciskowe zapewniają elastyczność, ale wprowadzają wiele punktów układania w tolerancji. Uchwyty frezarskie zapewniają dużą siłę chwytu przy ciężkiej obróbce zgrubnej. Oprawki termokurczliwe zapewniają doskonałą koncentryczność i minimalne bicie. Bicie niszczy frezy palcowe. Bicie wynoszące zaledwie 0,0005 cala powoduje, że większość skrawania wykonuje jeden rowek. Skraca to trwałość narzędzia nawet o 50%. Podczas konfiguracji należy zmierzyć bicie za pomocą czujnika zegarowego. Jeśli bicie przekracza dopuszczalne granice, należy oczyścić tuleję zaciskową, ponownie osadzić narzędzie i zmierzyć ponownie.
Ciężkie cięcia stwarzają ryzyko wyciągnięcia frezów palcowych z uchwytu. Kąt linii śrubowej rowków działa jak śruba, wciągając narzędzie w dół do przedmiotu obrabianego podczas mocnego sprzęgania. Aby temu zapobiec, należy zastosować mechaniczne systemy blokujące, takie jak płaskowniki Weldon lub rowki Safe-Lock. Podczas dokręcania nakrętek tulei zaciskowej należy zawsze zwracać uwagę na odpowiedni moment obrotowy. Nadmierne dokręcenie zniekształca tuleję i powoduje bicie. Konserwacja oprawek narzędziowych jest obowiązkowa. Codziennie czyścić tuleje zaciskowe i stożki wrzeciona. Zanieczyszczenia w oprawce narzędziowej bezpośrednio przekładają się na bicie, nierównomierne zużycie rowka i zmniejszoną siłę mocowania.
Rutyna Czyszczenie frezu walcowo-czołowego ma kluczowe znaczenie dla dokładnej oceny zużycia. Obróbka drewna lub aluminium powoduje pozostawienie grubych osadów smoły i żywicy. Obróbka gumowatych metali, takich jak stal nierdzewna lub tytan, powoduje powstawanie uporczywych narostów na krawędzi (BUE). Osady te ukrywają mikropęknięcia i zmieniają geometrię narzędzia. Nigdy nie używaj szczotek drucianych na krawędziach węglikowych. Mechaniczne skrobanie odpryskuje kruche podłoże. Zwolennik odpowiednich rozpuszczalników chemicznych. Specjalistyczne rozpuszczalniki narzędziowe rozpuszczają pozostałości żywicy i chłodziwa, nie uszkadzając podłoża węglikowego ani powłoki PVD. Czyste narzędzia tną wydajnie i umożliwiają precyzyjną kontrolę optyczną.
Kiedy tytan lub inconel przyspawa się do krawędzi skrawającej, tworzy się wiązanie mechaniczne i chemiczne. Jeśli spróbujesz podważyć ten materiał rysikiem lub drucianym kołem, wyciągniesz za jego pomocą kawałki węglika. Rozpuszczanie chemiczne jest jedyną bezpieczną metodą usuwania ciężkiego BUE. W łóżeczku narzędziowym ustaw dedykowaną stację do namaczania. Wymagaj od operatorów wrzucania zużytych narzędzi do kąpieli rozpuszczalnika natychmiast po zakończeniu pracy. Zapobiega to stwardnieniu pozostałości płynu chłodzącego w substancję przypominającą beton w ciągu weekendu.
Czyszczenie ultradźwiękowe zapewnia najdokładniejsze usuwanie pozostałości w przypadku skomplikowanych geometrii. Kawitacja ultradźwiękowa tworzy mikroskopijne pęcherzyki, które implodują na powierzchni narzędzia. Czynność ta usuwa mikroskopijne zanieczyszczenia z głębokich rowków i wewnętrznych otworów przelotowych chłodziwa. Czyści miejsca, do których nie dociera ręczne szorowanie. Musisz ocenić, czy wielkość Twojego sklepu uzasadnia tę inwestycję. Zakłady produkcyjne o dużej skali czerpią ogromne korzyści z przemysłowych zbiorników ultradźwiękowych. W mniejszych warsztatach mogą wystarczyć ręczne stacje rozpuszczalników i dedykowane protokoły namaczania. Czyste narzędzia zapewniają dokładne pomiary na etapie oceny ponownego szlifowania.
Metody czyszczenia frezów palcowych Porównanie
| metod czyszczenia | Podstawowe zastosowanie | Ryzyko dla | skuteczności krawędzi narzędzia w przypadku BUE |
|---|---|---|---|
| Ręczne szczotkowanie drutem | Usuwanie ciężkich wiórów (niezalecane) | Wysoka (powoduje mikroodpryski) | Słaby |
| Nasączanie rozpuszczalnikiem chemicznym | Pozostałości żywicy, smoły i chłodziwa | Niski | Umiarkowany |
| Kawitacja ultradźwiękowa | Złożone rowki, wewnętrzne otwory chłodzące | Nic | Doskonały |
| Wydmuchiwanie suchego lodu | Uparty tytan/inconel BUE | Nic | Doskonały |
Operatorzy muszą zidentyfikować określone rodzaje zużycia, aby dostosować parametry obróbki. Przeszkol swój personel w zakresie obsługi komparatorów optycznych lub mikroskopów cyfrowych. Muszą zidentyfikować zużycie powierzchni przyłożenia, zużycie kraterowe, zużycie karbu i mikroodpryski. Zużycie powierzchni przyłożenia wskazuje na normalną degradację ścierną. Zużycie krateru sugeruje nadmierne wytwarzanie ciepła. Zużycie karbu wskazuje na utwardzanie się materiału. Ustal maksymalny dopuszczalny obszar zużycia na podstawie danych. Pociągnij narzędzie, gdy obszar zużycia osiągnie 0,005” do 0,008”. Wyciągnięcie narzędzia na dokładnie ten próg gwarantuje, że pozostanie ono realnym kandydatem do ponownego szlifowania.
Kontrola wzrokowa ujawnia również problemy po stronie maszyny. Jeśli zaobserwujesz duże zużycie tylko jednego rowka czteroostrzowego frezu palcowego, oznacza to poważny problem bicia. Jeśli zauważysz szybko powstające zużycie kraterowe, oznacza to, że wielkość powierzchni jest zbyt duża. Za pomocą mikroskopu cyfrowego można uchwycić obrazy wzorów zużycia i przymocować je do podróżującego. Te dane historyczne pomagają programistom dostosować prędkości i posuwy do przyszłych przebiegów, stale optymalizując proces obróbki.
Węglik spiekany jest wyjątkowo twardy, ale bardzo kruchy. Jest bardzo podatny na uszkodzenia spowodowane uderzeniami. Luźne przechowywanie w metalowych szufladach gwarantuje mikropęknięcia. Kiedy narzędzia węglikowe uderzają o siebie, krawędzie tnące pękają mikroskopijnie. Te niewidoczne pęknięcia powodują natychmiastową awarię podczas kolejnego cyklu obróbki. Musisz wdrożyć rygorystyczne rozwiązania w zakresie przechowywania, aby odizolować każde narzędzie w swoim ekwipunku.
Wilgotność i zła kontrola środowiska powodują szybką korozję. Rdza niszczy narzędzia ze stali szybkotnącej (HSS) i drogie uchwyty narzędziowe. Rdza na stożku uchwytu narzędzia niszczy koncentryczność wrzeciona. Złagodź rdzę poprzez kontrolę klimatu i odpowiednie opakowanie. Do długotrwałego przechowywania należy używać papieru z inhibitorem korozji parowej (VCI) lub plastikowych torebek VCI. Protokoły obsługi mają ogromne znaczenie. Oleje i kwasy pochodzące z rąk ludzkich z biegiem czasu niszczą delikatne powłoki narzędzi. Wymagaj od operatorów używania czystych ręczników warsztatowych lub rękawic nitrylowych podczas konfiguracji i wymiany narzędzi. Wycieranie stożków oprawek narzędziowych lekkim olejem zapobiegającym rdzy przed przechowywaniem przedłuża żywotność inwestycji w oprawki narzędziowe.
Kaskadowanie cyklu życia maksymalizuje zwrot z każdego zakupionego narzędzia. Frez trzpieniowy do wykańczania wymaga nieskazitelnych krawędzi, aby osiągnąć wąskie tolerancje. Gdy krawędzie te nieznacznie się zniszczą, narzędzie nie nadaje się już do obróbki wykańczającej. Jednakże nadal posiada znaczną zdolność cięcia. Przenieś ten zdegradowany frez wykańczający do operacji półwykańczających. Gdy zużyje się bardziej, należy go ponownie zdegradować do operacji zgrubnej resztkowej. Ta logika operacyjna wydobywa maksymalną wartość z węglika.
Aby zarządzać tą kaskadą, musisz wdrożyć systemy śledzenia. Używaj oprogramowania do zarządzania narzędziami lub fizycznych systemów znakowania oznaczonych kolorami. Zapobiega to przypadkowemu chwyceniu przez operatorów narzędzia o obniżonej jakości w celu wykonania krytycznego przejścia wykańczającego. Prosty system polega na zanurzeniu trzpienia narzędzi o obniżonej jakości w kolorowym płynie do układania. Niebieski oznacza półwykańczającą, a czerwony oznacza tylko obróbkę zgrubną. Ten system zarządzania wizualnego eliminuje zamieszanie w hali produkcyjnej i zapewnia, że narzędzia są używane we właściwym celu.
Regeneracja przywraca trwałość narzędzia, ale wymaga ścisłej oceny ekonomicznej. Ustanów jasne ramy kosztów i korzyści. Ponowne szlifowanie jest zazwyczaj możliwe tylko w przypadku narzędzi o średnicy 1/2 cala i większych. Koszt naostrzenia frezu palcowego 1/4 cala często przekracza cenę nowego. Złomowanie małych narzędzi jest zazwyczaj właściwą decyzją finansową. Zrozumienie ryzyka związanego z ponownym powlekaniem. Ponowne szlifowanie usuwa materiał, który zmienia zewnętrzną średnicę narzędzia (OD). Frez palcowy o średnicy 0,500 cala może powrócić z ostrzenia przy prędkości 0,485 cala.
Oprogramowanie CAM i przesunięcia obrabiarek muszą zostać natychmiast zaktualizowane, aby odzwierciedlić nową geometrię. Brak aktualizacji przesunięć gwarantuje niedokładności wymiarowe przedmiotu obrabianego. Aby dostosować się do nowej średnicy, należy zastosować kompensację frezu (G41/G42) w sterowaniu maszyną. Przyczepność powłoki stwarza kolejne ryzyko. Zła jakość ponownego pokrycia występuje, jeśli narzędzie nie zostanie poddane rygorystycznemu czyszczeniu i usuwaniu powłoki przed procesem PVD lub CVD. Łuszczące się powłoki natychmiast niszczą wykończenie części. Nawiąż współpracę z renomowaną szlifiernią, która gwarantuje procesy usuwania i powlekania.
Skuteczna konserwacja narzędzi nie jest zadaniem drugorzędnym. Jest to główny czynnik wpływający na rentowność obróbki i niezawodność procesu. Warsztaty powinny priorytetowo potraktować inwestycje w wysokiej jakości systemy mocowania narzędzi i ultradźwiękowe systemy czyszczenia, zamiast wydawać duże pieniądze na zaawansowane powłoki narzędzi. Powłoka premium zapewnia wartość zerową, jeśli narzędzie ulegnie biciu lub uszkodzeniu krawędzi podczas przechowywania.
Odp.: Czyszczenie powinno nastąpić natychmiast po zakończeniu serii produkcyjnej lub przed ponownym odłożeniem narzędzia do przechowywania. W przypadku materiałów lepkich, takich jak aluminium lub tytan, należy czyścić narzędzie podczas planowanych płytek lub zmian przełożeń, aby zapobiec stwardnieniu silnych narostów na krawędzi.
Odp.: Odtłuszczacze przemysłowe na bazie cytrusów lub specjalistyczne rozpuszczalniki narzędziowe są najbezpieczniejsze. Rozpuszczają pozostałości żywicy i chłodziwa, nie atakując spoiwa węglikowego ani nie degradując powłok PVD. Unikaj ostrych kwasów lub szorowania mechanicznego.
Odp.: Wykruszony frez palcowy można naprawić poprzez ponowne szlifowanie, jeśli wiór jest płytki. Urządzenie do mielenia musi przeciąć najgłębszą część pęknięcia. Jeśli wiór sięga głęboko w średnicę rdzenia, narzędzie należy zezłomować.
Odp.: Bicie powoduje nierównomierne obciążenie wiórów. W przypadku bicia czteroostrzowego frezu palcowego, jeden lub dwa rowki przejmują całą siłę skrawania. Prowadzi to do szybkich mikroodprysków, złego wykończenia powierzchni i może zmniejszyć całkowitą trwałość narzędzia nawet o 50%.
Odp.: Zapobiegaj wyciąganiu, stosując mechaniczne uchwyty blokujące. Oprawki z płaskownikami Weldon i śrubami ustalającymi lub zaawansowane systemy, takie jak rowki Safe-Lock, fizycznie zapobiegają spiralnemu ześlizgiwaniu się narzędzia w dół. Upewnij się także, że tuleje zaciskowe są czyste i dokręcone zgodnie z dokładnymi specyfikacjami.
Odp.: Ogólnie rzecz biorąc, opłacalne staje się ponowne naostrzenie frezów walcowo-czołowych z węglika spiekanego o średnicy 1/2 cala (12 mm) i większej. Koszty robocizny i powłoki w przypadku mniejszych średnic zwykle przekraczają cenę zakupu zupełnie nowego narzędzia zamiennego.