Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-13 Origen: Sitio
El uso predeterminado de herramientas de uso general oculta los costos de producción directamente dentro de sus operaciones de mecanizado. Si bien la orden de compra inicial parece favorable, la realidad en el taller cuenta una historia diferente. La pérdida de tiempo de ciclo, el tiempo de inactividad excesivo de la máquina para cambios de herramientas y la calidad comprometida de las piezas erosionan rápidamente los ahorros iniciales. Los maquinistas frecuentemente reducen la velocidad de avance o realizan cortes menos profundos solo para mantener viva una herramienta estándar. En el proceso se sacrifica una valiosa utilización del husillo.
El problema central radica en la tensión entre minimizar los costos iniciales de adquisición de herramientas y maximizar el tiempo de actividad de la máquina, la longevidad de las herramientas y el rendimiento de las piezas. Cada minuto que una máquina CNC permanece inactiva mientras un operador cambia una herramienta estándar rota es un minuto de producción perdida. Para resolver esto, las tiendas necesitan un marco de evaluación sistemático. Al analizar las propiedades de los materiales, la rigidez de la máquina y el volumen de producción, puede determinar exactamente cuándo fallan las herramientas estándar y se hacen necesarias geometrías avanzadas.
Las fresas de uso general presentan características arquitectónicas estándar diseñadas para una amplia utilidad en lugar de una eficiencia especializada. Por lo general, utilizan un espaciado uniforme de las ranuras, ángulos de hélice estándar que rondan los 30 grados y preparaciones de bordes convencionales. Esta geometría uniforme proporciona una acción de corte predecible en una amplia variedad de tareas básicas de fresado. Los fabricantes de herramientas diseñan estas cortadoras para que sean los caballos de batalla versátiles de un taller mecánico. Manejan operaciones simples de ranurado, perfilado y hundimiento sin requerir programación CAM compleja ni entornos de mecanizado altamente especializados.
El acero de alta velocidad (HSS) y el carburo de micrograno estándar dominan la categoría de uso general. El HSS sigue siendo muy relevante para fresar materiales ferrosos y no ferrosos, particularmente en máquinas que carecen de la velocidad o rigidez necesarias para las herramientas de carburo avanzadas. Las herramientas HSS absorben golpes y vibraciones mucho mejor que las de carburo rígido. Esto los hace indulgentes en configuraciones no ideales, como fresadoras de rodilla manuales o máquinas CNC más antiguas con guías de caja desgastadas. El carburo de micrograno estándar ofrece un paso adelante en resistencia al desgaste y tolerancia al calor. Proporciona un punto medio para los talleres que necesitan una mayor longevidad que el HSS pero no requieren geometrías complejas.
Los casos de uso óptimos para herramientas de uso general se centran en entornos donde la optimización del tiempo de ciclo pasa a un segundo plano frente a la versatilidad. Los departamentos de creación de prototipos, los talleres de trabajo con gran variedad y bajo volumen y las instalaciones de mantenimiento se benefician enormemente de estas herramientas. Destacan al cortar materiales más blandos como aluminio 6061, latón, plásticos y acero dulce 1018. La maquinaria más antigua o menos rígida combina perfectamente con herramientas de uso general. Estas máquinas físicamente no pueden generar las fuerzas o velocidades de husillo necesarias para llevar las herramientas premium al límite.
Las fresas de extremo de uso general tienen limitaciones estrictas. Tienen dificultades con velocidades de avance agresivas y grandes profundidades de corte. Su espaciado uniforme entre flautas genera vibraciones armónicas durante un compromiso intenso, lo que provoca vibraciones. La eficiencia del corte multidireccional sigue siendo baja, lo que significa que limpian mal las virutas durante trayectorias complejas y de alta velocidad. La resistencia térmica es otro punto débil. El contacto prolongado con materiales resistentes genera un calor excesivo que rompe rápidamente los filos de corte estándar, lo que provoca fallas catastróficas en la herramienta.
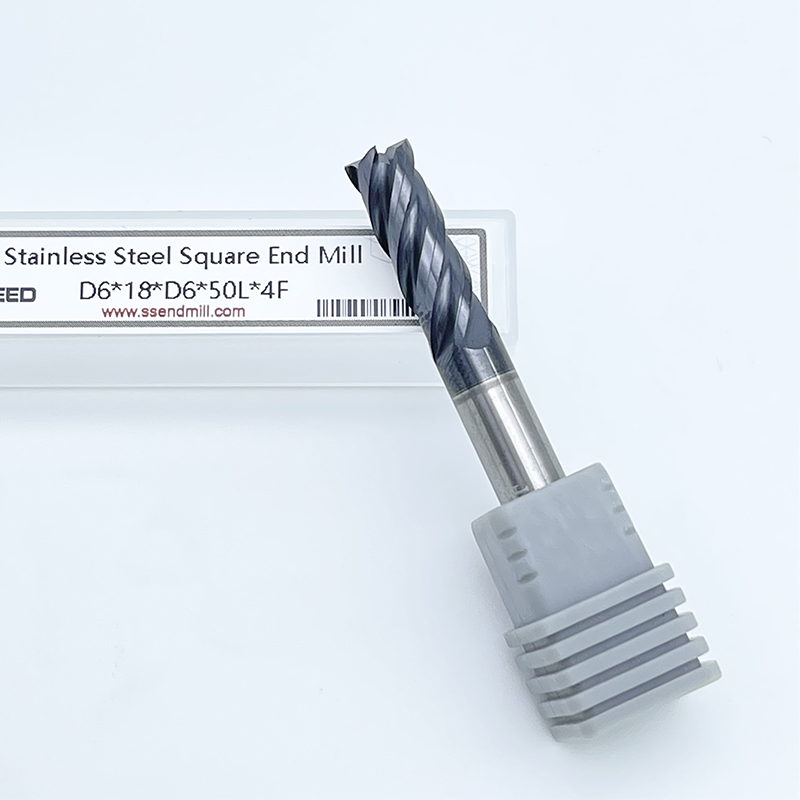
Las características geométricas avanzadas separan las herramientas premium de sus contrapartes estándar. Los ingenieros diseñan estos cortadores con núcleos reforzados para soportar inmensas fuerzas laterales. Una red central más gruesa evita la deflexión de la herramienta durante un acoplamiento radial intenso. El alivio excéntrico en los bordes cortantes proporciona una resistencia superior al mismo tiempo que reduce la fricción directamente detrás del corte. incorporando Las fresas de punta de hélice variable en el diseño rompen las frecuencias armónicas. Al alterar el ángulo de cada flauta, la herramienta evita que las vibraciones se agraven. Esto permite una eliminación agresiva del material sin provocar vibraciones.
Estas geometrías de alto rendimiento optimizan en gran medida el corte multidireccional. Las geometrías estándar a menudo se llenan de virutas cuando se las empuja a través de trayectorias de herramientas de fresado dinámicas. Las herramientas premium utilizan gargantas de flauta especializadas y espaciado de paso variable para garantizar una evacuación de viruta superior. Esto permite que la herramienta mantenga un acoplamiento continuo con la pieza de trabajo. Puede realizar cortes axiales profundos y pasos radiales ligeros de manera eficiente. El resultado es un aumento masivo en la eficiencia del trabajo y las tasas de eliminación de material en comparación con las geometrías estándar.
Los recubrimientos especializados para altas temperaturas desempeñan un papel importante en el rendimiento superior de las herramientas. Recubrimientos como el nitruro de aluminio y titanio (AlTiN), el carbonitruro de titanio (TiCN) y el carbono similar al diamante crean una barrera térmica entre la herramienta y la pieza de trabajo. Estos recubrimientos previenen el borde acumulado (BUE). BUE ocurre cuando el material de la pieza de trabajo se suelda al filo, arruinando efectivamente la geometría de la herramienta. Los recubrimientos avanzados resisten el calor extremo. Los maquinistas pueden utilizar estas herramientas en seco o con un mínimo de aire, confiando en la viruta para alejar el calor de la zona de corte.
La preparación de los bordes específica del material define aún más la diferencia de ingeniería. Los fabricantes diseñan pulidos o chaflanes de bordes específicos adaptados a grupos de aleaciones exactos. Las herramientas diseñadas para aleaciones aeroespaciales cuentan con bordes afilados y muy pulidos para cortar materiales gomosos sin romperlos. Las herramientas construidas para aceros endurecidos para herramientas cuentan con bordes reforzados y muy afilados diseñados para soportar fuerzas de compresión masivas sin astillarse. Esta ingeniería específica garantiza la máxima vida útil de la herramienta para aplicaciones específicas.
Las herramientas de uso general alcanzan rápidamente sus puntos de ruptura física cuando se las empuja más allá de sus parámetros previstos. La deflexión de la herramienta es el modo de falla más común. Cuando las fuerzas de corte exceden la resistencia del núcleo de una fresa estándar, la herramienta se aleja de la pieza de trabajo. La deflexión sigue una función cúbica basada en la longitud. Si una herramienta tiene el doble de longitud, se deforma ocho veces más bajo la misma carga. Esto da como resultado paredes cónicas, dimensiones fuera de tolerancia y, finalmente, rotura de la herramienta.
El astillado prematuro de los bordes ocurre cuando el carburo estándar encuentra puntos duros, incrustaciones o cortes interrumpidos en el material de la pieza de trabajo. El rápido desgaste de los flancos es inevitable cuando las herramientas estándar intentan cortar materiales que se endurecen por trabajo como el acero inoxidable 304 o 316. Si una herramienta estándar frota en lugar de cortar, genera fricción. Esta fricción endurece instantáneamente la superficie del acero inoxidable, a veces empujándola a más de 45 HRc. La siguiente pasada de la fresa golpea esta capa endurecida y destruye el filo.
El ruido y las vibraciones armónicas afectan gravemente la calidad de las piezas y la salud de la máquina. Cuando las herramientas estándar vibran, dejan acabados superficiales terribles caracterizados por marcas visibles de vibración. Esto aumenta inmediatamente las tasas de desechos o obliga a los talleres a realizar operaciones de pulido secundarias que consumen mucho tiempo. Más allá de la pieza de trabajo, la vibración armónica continua se transfiere directamente al husillo de la máquina. Con el tiempo, este golpe constante destruye los cojinetes del husillo. Reemplazar un cartucho de husillo hace que la máquina no funcione durante días y genera grandes facturas de reparación.
Los costos operativos ocultos de las herramientas de uso general que fallan anulan rápidamente su bajo precio de compra. Los cambios frecuentes de herramientas interrumpen el proceso de fabricación. Cada vez que un operador detiene la máquina para reemplazar una herramienta estándar desgastada, la producción se detiene. El tiempo de intervención del operador aumenta a medida que los maquinistas monitorean constantemente el corte, ajustan las compensaciones de desgaste y eliminan las virutas atascadas. Este tiempo de inactividad de las máquinas destruye la rentabilidad. Las herramientas más baratas a menudo le cuestan al taller mucho más dinero en pérdida de productividad.
La evaluación de los requisitos de la herramienta comienza con el material de la pieza de trabajo. Las aleaciones exóticas, superaleaciones como Inconel 718, titanio (Ti-6Al-4V) y aceros endurecidos que superan los 45 HRc exigen herramientas de corte especializadas. Estos materiales poseen una alta resistencia a la tracción y una baja conductividad térmica. El calor generado durante el corte permanece en la herramienta en lugar de evacuarse con la viruta. Las geometrías estándar simplemente no pueden sobrevivir en este entorno. Debe hacer coincidir el sustrato, el recubrimiento y la preparación del borde de la herramienta directamente con las propiedades metalúrgicas específicas de la aleación difícil de mecanizar.
El carburo estándar o el acero de alta velocidad luchan enormemente contra el choque térmico. El choque térmico ocurre cuando las herramientas estándar se calientan en el corte y se enfrían rápidamente a través del refrigerante. Esta rápida fluctuación de temperatura provoca microfracturas en el sustrato de carburo, lo que provoca fallas en los bordes. Las alternativas de alto rendimiento resisten estas velocidades y avances extremos mediante el uso de sustratos avanzados y recubrimientos resistentes al calor. Estos recubrimientos prosperan en zonas de corte de alta temperatura, y a menudo requieren calor para oxidar el recubrimiento y formar una barrera protectora.
Las categorías de materiales que dictan herramientas premium incluyen:
Un riguroso marco de análisis de costo por pieza dicta la selección de herramientas en entornos de producción. Debe sopesar el costo inicial de la herramienta con el aumento de avances, velocidades y tasas de eliminación de material (MRR). Una herramienta premium puede tener una inversión inicial mayor, pero si elimina material cuatro veces más rápido y dura cinco veces más, el costo por pieza cae significativamente. La escalabilidad depende de llevar la máquina al límite. Solo las geometrías premium le permiten maximizar el MRR sin sacrificar la estabilidad del proceso.
El tiempo de actividad de la máquina impulsa la rentabilidad en entornos de funcionamiento continuo y de gran volumen. La reducción de los cambios de herramientas tiene un impacto directo en el resultado final. Si una herramienta estándar requiere cambio cada 50 piezas, pero una herramienta premium dura 300 piezas, se eliminan cinco paradas de la máquina. En una configuración de fabricación sin luces, la vida útil predecible de la herramienta es obligatoria. Las fresas de mango de alto rendimiento brindan la confiabilidad necesaria para permitir que las máquinas funcionen sin supervisión, maximizando el rendimiento y reduciendo la dependencia de la mano de obra.
La ejecución de fresado de alta eficiencia (HEM) y trayectorias de herramientas de fresado dinámico requiere herramientas de primera calidad. Estas estrategias CAM modernas se basan en realizar cortes axiales profundos (a menudo en toda la longitud de la ranura) con pasos radiales muy ligeros (normalmente del 5 % al 15 % del diámetro de la herramienta). Este enfoque gestiona el calor, utiliza el adelgazamiento de la viruta y distribuye el desgaste de manera uniforme en todo el filo. HEM requiere flautas especializadas para gestionar el enorme volumen de chips generados. Las herramientas estándar se llenarán de virutas y se guardarán en el bolsillo. Las geometrías de alto rendimiento evacuan las virutas sin problemas a velocidades de avance extremas.
Las herramientas de alto rendimiento logran tolerancias estrictas directamente desde la máquina. El núcleo reforzado y las preparaciones especializadas de los bordes minimizan la deflexión. Esto garantiza que la herramienta corte exactamente donde lo dicta el software CAM. Esta precisión a menudo elimina la necesidad de operaciones secundarias de acabado o rectificado. Cuando una sola herramienta puede desbastar agresivamente y luego realizar una pasada de acabado ligera para mantener una tolerancia estricta, se agiliza todo el proceso de fabricación y se reduce la manipulación de piezas.
Las geometrías variables eliminan el ruido armónico para producir acabados superficiales superiores tipo espejo. Al romper el impacto rítmico de las estrías contra la pieza de trabajo, la herramienta se desliza suavemente a través del material. Esto es particularmente importante cuando se mecanizan componentes de paredes delgadas o cavidades profundas donde la vibración se amplifica naturalmente. El acabado superficial resultante cumple con estrictos requisitos médicos o aeroespaciales sin necesidad de pulido manual. Ahorra horas de trabajo de posprocesamiento.
Es necesaria una verificación de la realidad por parte del maquinista antes de actualizar las herramientas. Las máquinas más antiguas o menos rígidas requieren físicamente HSS o herramientas de uso general. Las máquinas con forma de caja de décadas pasadas pueden tener un torque inmenso, pero carecen de las RPM del husillo y la rigidez estructural necesarias para el carburo moderno. La falta de RPM y rigidez hace que el carburo sólido de primera calidad se astille en lugar de cortar. El carburo requiere un ambiente rígido. Cualquier juego en los cojinetes del husillo o holgura en los ejes de la máquina romperá instantáneamente un borde de carburo frágil y de alto rendimiento.
Debe describir las RPM del husillo, las curvas de torsión y los requisitos de potencia necesarios para utilizar recubrimientos avanzados de manera efectiva. Muchos recubrimientos de primera calidad, como AlTiN, requieren altas temperaturas para activar sus propiedades protectoras. Si su máquina no puede girar lo suficientemente rápido como para generar ese calor, el recubrimiento no proporciona ningún beneficio y la herramienta funciona mal. Asegúrese de que las capacidades de potencia y torsión de su máquina se alineen con las agresivas velocidades de avance necesarias para que las herramientas de primera calidad sean económicamente viables.
Minimizar la longitud total (OAL) es de vital importancia. La regla de oro del fresado es utilizar siempre la herramienta más corta posible y el mayor diámetro posible. La deflexión de la herramienta aumenta exponencialmente con la longitud. Para maximizar la rigidez y evitar la deflexión, seleccione herramientas con longitud de trozo siempre que la geometría de la pieza lo permita. Esta sencilla elección mejora drásticamente la vida útil de la herramienta y la precisión de la pieza, independientemente del precio de la herramienta.
Es absolutamente necesario mejorar el portaherramientas para igualar la precisión de excentricidad de las fresas de mango premium. Colocar una herramienta de alto rendimiento en un portabrocas ER viejo y desgastado frustra el propósito de la inversión. Las pinzas ER estándar suelen tener un descentramiento de 0,0005 pulgadas. Si su carga de viruta es de 0,001 pulgadas, una media milésima de desviación significa que una flauta toma el 150 % de la carga, mientras que la flauta opuesta toma el 50 %. Esto provoca un desgaste rápido y desigual y fallos prematuros.
Siga estos pasos para optimizar la sujeción de herramientas para fresas de mango premium:
Establecer un marco matemático para calcular el retorno de la inversión requiere mirar más allá del precio de compra. La fórmula implica calcular el valor de la extensión de la vida útil de la herramienta, sumar el valor de la reducción del tiempo del ciclo, agregar el beneficio financiero del mayor tiempo de actividad de la máquina y restar el costo premium inicial de la herramienta. Si el número resultante es positivo, la herramienta premium es la elección correcta. Este enfoque basado en datos elimina las emociones y los hábitos del proceso de selección de herramientas.
Considere el escenario A: un taller de trabajo con alta mezcla y bajo volumen que trabaja con materiales variables en maquinaria antigua. En este entorno, la evaluación se inclina en gran medida hacia el HSS de uso general o el carburo estándar. El taller rara vez procesa suficiente cantidad de la misma pieza para ahorrar tiempo de ciclo. La maquinaria más antigua no puede aprovechar todo el potencial de las herramientas premium. La versatilidad y los bajos costos iniciales tienen prioridad sobre las tasas extremas de eliminación de material.
Compare esto con el escenario B: una instalación de producción de alto volumen y baja mezcla que ejecuta turnos continuos en centros de mecanizado CNC modernos y rígidos. En este caso, la evaluación favorece fuertemente las herramientas de alto rendimiento. Ahorrar sólo treinta segundos por pieza en una tirada de diez mil piezas libera semanas de capacidad de la máquina. La vida útil predecible de la herramienta permite una fabricación sin complicaciones. Las máquinas rígidas soportan perfectamente los parámetros agresivos que requieren las geometrías avanzadas.
Comparación de selección de herramientas
| Característica/escenario | Fresas de mango de uso general | Fresas de mango de alto rendimiento |
|---|---|---|
| Enfoque de material primario | Aluminio, acero dulce, plásticos | Titanio, Inconel, Aceros Templados |
| Requisito de la máquina | Permiso con configuraciones antiguas/sueltas | Requiere alta rigidez y RPM |
| Volumen de producción | Bajo volumen, creación de prototipos, alta mezcla | Alto volumen, producción continua. |
| Estrategia de corte | Ranurado y perfilado tradicional | Fresado dinámico, fresado de alta eficiencia |
| Control de vibración | Propenso al parloteo armónico | Las geometrías variables eliminan la vibración |
| Costo de adquisición inicial | Bajo | De primera calidad |
Audite la rigidez actual de su máquina y el estado del husillo utilizando un indicador de cuadrante para garantizar que su equipo pueda admitir herramientas de carburo avanzadas.
Calcule su costo por pieza de referencia en un trabajo de gran volumen teniendo en cuenta los tiempos de ciclo actuales, la frecuencia de cambio de herramientas y las tasas de desechos.
Actualice su portaherramientas con mandriles hidráulicos o de ajuste por contracción para garantizar que el descentramiento se mantenga por debajo de 0,0001 pulgadas antes de probar cortadores nuevos.
Programe una trayectoria de herramienta de fresado dinámica con un paso radial del 10 % para probar adecuadamente las capacidades de evacuación de viruta de una fresa premium.
Ejecute una prueba A/B controlada utilizando una fresa de extremo de hélice variable y documente el número exacto de piezas completadas antes de que el desgaste del flanco supere las 0,005 pulgadas.
R: La principal ventaja es la interrupción de las frecuencias armónicas. Al alterar el ángulo de cada flauta, la herramienta evita que las vibraciones se agraven durante el corte. Esto reduce drásticamente la vibración, permite mayores profundidades de corte, mejora el acabado de la superficie y extiende significativamente la vida útil del filo.
R: Generalmente no. El carburo sólido de primera calidad requiere un entorno muy rígido para funcionar correctamente. Las máquinas más antiguas a menudo carecen de las RPM del husillo, la rigidez estructural y las estrictas tolerancias de rodamiento necesarias. En configuraciones sueltas, el carburo quebradizo se astillará y fallará prematuramente en lugar de cortar de manera eficiente.
R: Calcule el retorno de la inversión sumando el valor financiero de la vida útil prolongada de la herramienta, el valor de la reducción del tiempo de ciclo y el valor del aumento del tiempo de actividad de la máquina. Resta el costo de la prima inicial de la herramienta de este total para encontrar tu verdadero retorno. No confíe únicamente en el precio de compra.
R: No, HSS sigue siendo muy relevante. Es excelente para absorber impactos en configuraciones menos rígidas, mecanizar materiales más blandos y realizar tareas de creación de prototipos o mantenimiento. HSS proporciona una solución rentable y tolerante cuando las velocidades extremas, los avances y la optimización del tiempo de ciclo no son los objetivos principales.
R: El desconchado prematuro suele deberse a una falta de rigidez. Esto puede deberse a un descentramiento excesivo de la herramienta debido a portaherramientas deficientes, una sujeción de pieza inadecuada o cojinetes del husillo de la máquina flojos. El uso de una herramienta con demasiada longitud total provoca una desviación, lo que conduce directamente a microdescantillados en el filo.
R: El OAL óptimo es siempre la longitud más corta posible que todavía libre la geometría de la pieza de trabajo. Debe combinar la longitud de ranura más corta necesaria con el diámetro de herramienta más grande posible. Minimizar la distancia desde la punta del husillo hasta la punta de corte aumenta exponencialmente la rigidez y evita la deflexión.