Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-13 Pochodzenie: Strona
Domyślne oprzyrządowanie ogólnego przeznaczenia ukrywa koszty produkcji bezpośrednio w operacjach obróbki. Chociaż początkowe zamówienie wygląda korzystnie, rzeczywistość na hali produkcyjnej opowiada inną historię. Stracony czas cyklu, nadmierne przestoje maszyny związane z wymianą narzędzi i obniżona jakość części szybko zmniejszają początkowe oszczędności. Operatorzy często zmniejszają posuw lub wykonują płytsze cięcia, aby utrzymać standardowe narzędzie w dobrej kondycji. W procesie tym poświęcasz cenne wykorzystanie wrzeciona.
Podstawowy problem leży w napięciu pomiędzy minimalizacją początkowych kosztów zakupu oprzyrządowania a maksymalizacją czasu sprawności maszyny, trwałości narzędzi i przepustowości części. Każda minuta bezczynności maszyny CNC, podczas której operator wymienia zepsute standardowe narzędzie, to minuta straconej produkcji. Aby rozwiązać ten problem, sklepy potrzebują systematycznych ram oceny. Analizując właściwości materiału, sztywność maszyny i wielkość produkcji, można dokładnie określić, kiedy standardowe narzędzia zawodzą i konieczne stają się zaawansowane geometrie.
Frezy trzpieniowe ogólnego przeznaczenia charakteryzują się standardowymi cechami architektonicznymi, zaprojektowanymi z myślą o szerokiej użyteczności, a nie specjalistycznej wydajności. Zwykle wykorzystują równe odstępy między rowkami, standardowe kąty linii śrubowej wynoszące około 30 stopni i konwencjonalne przygotowanie krawędzi. Ta jednolita geometria zapewnia przewidywalne działanie skrawania w szerokiej gamie podstawowych zadań frezowania. Producenci narzędzi projektują te frezy jako wszechstronne narzędzia robocze w warsztacie mechanicznym. Obsługują proste operacje dłutowania, profilowania i zagłębiania bez konieczności skomplikowanego programowania CAM lub wysoce wyspecjalizowanych środowisk obróbczych.
W kategorii wyrobów ogólnego przeznaczenia dominują stal szybkotnąca (HSS) i standardowy węglik drobnoziarnisty. HSS pozostaje bardzo przydatny do frezowania materiałów żelaznych i nieżelaznych, szczególnie na maszynach, którym brakuje prędkości i sztywności wymaganej w przypadku zaawansowanych narzędzi węglikowych. Narzędzia HSS pochłaniają wstrząsy i wibracje znacznie lepiej niż sztywne węgliki. To sprawia, że wybaczają błędy w konfiguracjach mniej niż idealnych, takich jak ręczne frezarki kolanowe lub starsze maszyny CNC ze zużytymi prowadnicami skrzynkowymi. Standardowy węglik drobnoziarnisty zapewnia większą odporność na zużycie i tolerancję cieplną. Zapewnia złoty środek dla warsztatów, które wymagają większej trwałości niż HSS, ale nie wymagają skomplikowanych geometrii.
Optymalne przypadki użycia narzędzi ogólnego przeznaczenia skupiają się wokół środowisk, w których optymalizacja czasu cyklu schodzi na dalszy plan wszechstronności. Działy prototypowania, warsztaty o dużej różnorodności i małych nakładach oraz zakłady utrzymania ruchu czerpią ogromne korzyści z tych narzędzi. Doskonale sprawdzają się podczas cięcia bardziej miękkich materiałów, takich jak aluminium 6061, mosiądz, tworzywa sztuczne i stal miękka 1018. Starsze lub mniej sztywne maszyny doskonale komponują się z narzędziami ogólnego przeznaczenia. Maszyny te fizycznie nie są w stanie generować sił ani prędkości wrzeciona niezbędnych do wykorzystania granic możliwości narzędzi klasy premium.
Frezy trzpieniowe ogólnego przeznaczenia mają rygorystyczne ograniczenia. Walczą z agresywnymi posuwami i dużymi głębokościami skrawania. Ich równomierny odstęp między rowkami generuje drgania harmoniczne podczas intensywnego grania, co prowadzi do drgań. Wydajność skrawania wielokierunkowego pozostaje niska, co oznacza, że słabo usuwają wióry podczas skomplikowanych i szybkich ścieżek narzędzia. Kolejnym słabym punktem jest opór cieplny. Długotrwała praca w twardych materiałach generuje nadmierne ciepło, które szybko niszczy standardowe krawędzie skrawające, co prowadzi do katastrofalnej w skutkach awarii narzędzia.
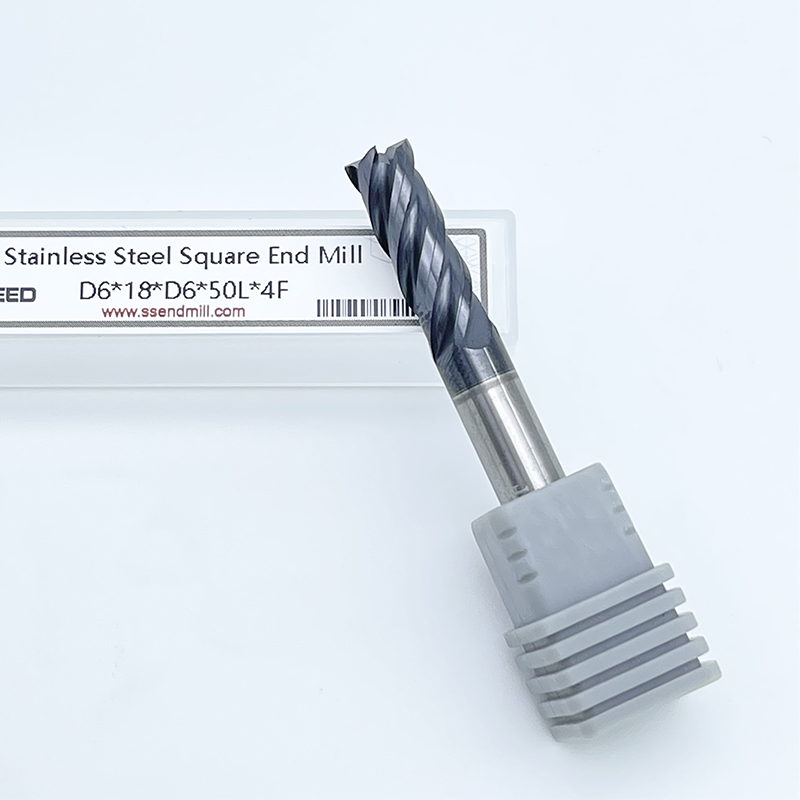
Zaawansowane cechy geometryczne oddzielają narzędzia premium od ich standardowych odpowiedników. Inżynierowie projektują te frezy ze wzmocnionymi rdzeniami, aby wytrzymać ogromne siły boczne. Grubsza rdzeń zapobiega uginaniu się narzędzia podczas silnego sprzęgania promieniowego. Mimośrodowe reliefy na krawędziach tnących zapewniają doskonałą wytrzymałość krawędzi, jednocześnie zmniejszając tarcie bezpośrednio za cięciem. Włączające Frezy trzpieniowe o zmiennej spirali w konstrukcji rozbijają częstotliwości harmoniczne. Zmieniając kąt każdego rowka, narzędzie zapobiega tworzeniu się wibracji. Pozwala to na agresywne usuwanie materiału bez powodowania drgań.
Te wysokowydajne geometrie w dużym stopniu optymalizują skrawanie wielokierunkowe. Standardowe geometrie często zawierają wióry, gdy są przepychane przez dynamiczne ścieżki narzędzia frezarskiego. Narzędzia klasy premium wykorzystują specjalistyczne wręby rowkowe i zmienny odstęp podziałek, aby zapewnić doskonałe odprowadzanie wiórów. Dzięki temu narzędzie może utrzymywać ciągłe połączenie z przedmiotem obrabianym. Można wydajnie wykonywać głębokie cięcia osiowe i lekkie promieniowe przejścia. Rezultatem jest ogromny wzrost wydajności pracy i szybkości usuwania materiału w porównaniu do standardowych geometrii.
Specjalistyczne powłoki wysokotemperaturowe odgrywają główną rolę w zapewnianiu doskonałej wydajności narzędzi. Powłoki takie jak azotek aluminium i tytanu (AlTiN), węglikoazotek tytanu (TiCN) i węgiel diamentopodobny tworzą barierę termiczną pomiędzy narzędziem a przedmiotem obrabianym. Powłoki te zapobiegają narostowi na krawędziach (BUE). BUE występuje, gdy materiał przedmiotu obrabianego przyspawa się do krawędzi skrawającej, skutecznie niszcząc geometrię narzędzia. Zaawansowane powłoki wytrzymują ekstremalne temperatury. Mechanicy mogą pracować tymi narzędziami na sucho lub przy minimalnym podmuchu powietrza, polegając na tym, że chip odprowadza ciepło ze strefy skrawania.
Przygotowanie krawędzi dostosowane do materiału dodatkowo definiuje różnicę inżynieryjną. Producenci opracowują specjalne zaostrzenia lub fazowania krawędzi dostosowane do konkretnych grup stopów. Narzędzia przeznaczone do stopów lotniczych mają ostre, wypolerowane krawędzie, które umożliwiają przecinanie gumowatych materiałów bez rozdzierania. Narzędzia zbudowane do hartowanych stali narzędziowych mają mocno szlifowane, wzmocnione krawędzie zaprojektowane tak, aby wytrzymywały ogromne siły ściskające bez odprysków. Ta ukierunkowana inżynieria zapewnia maksymalną trwałość narzędzia w określonych zastosowaniach.
Narzędzia ogólnego przeznaczenia szybko osiągają swoje fizyczne punkty krytyczne, gdy przekraczają zamierzone parametry. Ugięcie narzędzia jest najczęstszym rodzajem awarii. Gdy siły skrawania przekraczają wytrzymałość rdzenia standardowego frezu walcowo-czołowego, narzędzie odgina się od przedmiotu obrabianego. Ugięcie wynika z funkcji sześciennej opartej na długości. Jeśli narzędzie jest dwa razy dłuższe, pod tym samym obciążeniem ugina się osiem razy bardziej. Powoduje to stożkowe ścianki, wymiary poza tolerancją i ostatecznie uszkodzenie narzędzia.
Przedwczesne wykruszanie się krawędzi występuje, gdy standardowy węglik napotyka twarde plamy, zgorzelinę lub przerywaną obróbkę materiału przedmiotu obrabianego. Szybkie zużycie powierzchni przyłożenia jest nieuniknione, gdy standardowe narzędzia próbują ciąć materiały utwardzane przez zgniot, takie jak stal nierdzewna 304 lub 316. Jeśli standardowe narzędzie raczej pociera niż przecina, wytwarza tarcie. To tarcie natychmiast utwardza powierzchnię stali nierdzewnej, czasami przekraczając 45 HRc. Kolejne przejście frezu walcowo-czołowego uderza w tę utwardzoną warstwę i niszczy krawędź skrawającą.
Drgania i drgania harmoniczne mają poważny wpływ na jakość części i stan maszyny. Kiedy standardowe narzędzia wibrują, pozostawiają okropne wykończenie powierzchni charakteryzujące się widocznymi śladami drgań. To natychmiast zwiększa ilość złomu lub zmusza sklepy do czasochłonnych operacji polerowania wtórnego. Poza obrabianym przedmiotem ciągłe wibracje harmoniczne przenoszą się bezpośrednio na wrzeciono maszyny. Z czasem to ciągłe uderzanie niszczy łożyska wrzeciona. Wymiana wkładu wrzeciona powoduje przestoje maszyny na kilka dni i wiąże się z wysokimi rachunkami za naprawy.
Ukryte koszty operacyjne niesprawnych narzędzi ogólnego przeznaczenia szybko niwelują ich niską cenę zakupu. Częste zmiany narzędzi zakłócają proces produkcyjny. Za każdym razem, gdy operator zatrzymuje maszynę, aby wymienić zużyte standardowe narzędzie, produkcja zostaje zatrzymana. Czas interwencji operatora wydłuża się, ponieważ mechanicy stale monitorują cięcie, dostosowują przesunięcia zużycia i usuwają zakleszczone wióry. Przestój maszyny niszczy rentowność. Tańsze narzędzia często kosztują warsztat znacznie więcej pieniędzy w postaci utraconej produktywności.
Ocena wymagań dotyczących narzędzia rozpoczyna się od materiału przedmiotu obrabianego. Stopy egzotyczne, nadstopy takie jak Inconel 718, tytan (Ti-6Al-4V) i stale hartowane o twardości przekraczającej 45 HRc wymagają specjalistycznych narzędzi skrawających. Materiały te charakteryzują się dużą wytrzymałością na rozciąganie i niską przewodnością cieplną. Ciepło powstające podczas skrawania pozostaje w narzędziu, a nie jest odprowadzane wraz z wiórem. Standardowe geometrie po prostu nie są w stanie przetrwać w takim środowisku. Należy dopasować podłoże narzędzia, powłokę i przygotowanie krawędzi bezpośrednio do konkretnych właściwości metalurgicznych trudnego w obróbce stopu.
Standardowy węglik lub stal szybkotnąca masowo zmaga się z szokiem termicznym. Szok termiczny występuje, gdy standardowe narzędzia nagrzewają się w miejscu skrawania i szybko schładzają za pomocą chłodziwa. Te szybkie wahania temperatury powodują mikropęknięcia w podłożu węglikowym, co prowadzi do uszkodzenia krawędzi. Wysokowydajne alternatywy wytrzymują tak ekstremalne prędkości i posuwy dzięki zastosowaniu zaawansowanych substratów i powłok odpornych na ciepło. Powłoki te dobrze sprawdzają się w strefach cięcia o wysokiej temperaturze, często wymagając ciepła do utlenienia powłoki i utworzenia bariery ochronnej.
Kategorie materiałów, które decydują o oprzyrządowaniu premium, obejmują:
Rygorystyczne ramy analizy kosztu części narzucają wybór narzędzi w środowiskach produkcyjnych. Należy porównać początkowy koszt narzędzia ze zwiększonymi posuwami, prędkościami i szybkością usuwania materiału (MRR). Narzędzie klasy premium może wymagać wyższej inwestycji początkowej, ale jeśli usuwa materiał cztery razy szybciej i wytrzyma pięć razy dłużej, koszt części znacznie spada. Skalowalność polega na wykorzystaniu możliwości maszyny do jej granic. Tylko geometrie premium pozwalają zmaksymalizować MRR bez utraty stabilności procesu.
Czas sprawności maszyn zwiększa rentowność w środowiskach o dużej wydajności i ciągłym działaniu. Ograniczenie konieczności zmiany narzędzi ma bezpośredni wpływ na wyniki finansowe. Jeśli standardowe narzędzie wymaga wymiany co 50 części, ale narzędzie premium wytrzymuje 300 części, eliminujesz pięć przestojów maszyny. W warunkach produkcyjnych przy wyłączonym oświetleniu przewidywalna trwałość narzędzia jest obowiązkowa. Wysokowydajne frezy trzpieniowe zapewniają niezawodność niezbędną do umożliwienia pracy maszyn bez nadzoru, maksymalizując wydajność i zmniejszając zależność od siły roboczej.
Wykonywanie wysokowydajnego frezowania (HEM) i dynamicznych ścieżek narzędzia wymaga użycia najwyższej jakości narzędzi. Te nowoczesne strategie CAM polegają na wykonywaniu głębokich nacięć osiowych (często na całej długości rowka) z bardzo lekkimi promieniowymi krokami (zwykle 5% do 15% średnicy narzędzia). Takie podejście zarządza ciepłem, wykorzystuje cieńsze wióry i równomiernie rozprowadza zużycie na całej krawędzi skrawającej. HEM wymaga specjalistycznych rowków do zarządzania ogromną ilością generowanych żetonów. Standardowe narzędzia mieszczą się w chipach i zatrzaskują się w kieszeni. Wysokowydajne geometrie odprowadzają bezbłędnie wióry przy ekstremalnych prędkościach posuwu.
Wysokowydajne oprzyrządowanie pozwala uzyskać wąskie tolerancje bezpośrednio na maszynie. Wzmocniony rdzeń i specjalistyczne przygotowanie krawędzi minimalizują ugięcie. Dzięki temu narzędzie tnie dokładnie tam, gdzie nakazuje oprogramowanie CAM. Ta precyzja często eliminuje potrzebę dodatkowych operacji wykańczających lub szlifujących. Kiedy pojedyncze narzędzie może agresywnie zgrubnie zgrubnie, a następnie wykonać lekkie przejście wykańczające, aby zachować wąską tolerancję, usprawniasz cały proces produkcyjny i ograniczasz obsługę części.
Zmienna geometria eliminuje drgania harmoniczne, zapewniając doskonałe, lustrzane wykończenie powierzchni. Przerywając rytmiczne uderzenia rowków w obrabiany przedmiot, narzędzie płynnie przesuwa się po materiale. Jest to szczególnie ważne podczas obróbki cienkościennych elementów lub głębokich kieszeni, gdzie wibracje w naturalny sposób ulegają wzmocnieniu. Powstałe wykończenie powierzchni spełnia rygorystyczne wymagania lotnicze i medyczne, bez konieczności ręcznego polerowania. Oszczędzasz godziny pracy związanej z obróbką końcową.
Przed modernizacją oprzyrządowania konieczna jest weryfikacja rzeczywistości przez mechanika. Starsze lub mniej sztywne maszyny fizycznie wymagają narzędzi HSS lub narzędzi ogólnego przeznaczenia. Obrabiarki skrzynkowe sprzed kilkudziesięciu lat mogą mieć ogromny moment obrotowy, ale brakuje im prędkości obrotowej wrzeciona i sztywności strukturalnej wymaganej w przypadku nowoczesnych węglików spiekanych. Brak prędkości obrotowej i sztywności powoduje, że wysokiej jakości węglik spiekany zamiast ciąć, wykrusza się. Węglik wymaga sztywnego środowiska. Jakikolwiek luz w łożyskach wrzeciona lub luz w osiach maszyny spowoduje natychmiastowe rozbicie kruchej, wysokowydajnej krawędzi węglikowej.
Należy określić prędkość obrotową wrzeciona, krzywe momentu obrotowego i wymagania dotyczące mocy niezbędne do efektywnego wykorzystania zaawansowanych powłok. Wiele powłok premium, takich jak AlTiN, wymaga wysokiej temperatury, aby aktywować swoje właściwości ochronne. Jeśli maszyna nie może obracać się wystarczająco szybko, aby wytworzyć takie ciepło, powłoka nie przynosi żadnych korzyści, a narzędzie działa słabo. Upewnij się, że moc i moment obrotowy Twojej maszyny odpowiadają dużym posuwom wymaganym, aby narzędzia klasy premium były opłacalne finansowo.
Minimalizowanie długości całkowitej (OAL) jest niezwykle ważne. Złotą zasadą frezowania jest zawsze używanie możliwie najkrótszego narzędzia i możliwie największej średnicy. Ugięcie narzędzia wzrasta wykładniczo wraz z długością. Aby zmaksymalizować sztywność i zapobiec ugięciom, należy wybierać narzędzia o długości krótkiej, gdy tylko pozwala na to geometria części. Ten prosty wybór radykalnie poprawia trwałość narzędzia i dokładność części, niezależnie od ceny narzędzia.
Ulepszenie mocowania narzędzi jest absolutnie konieczne, aby dopasować precyzję bicia frezów walcowo-czołowych klasy premium. Umieszczenie wysokowydajnego narzędzia w starym, zużytym uchwycie zaciskowym ER mija się z celem inwestycji. Standardowe tuleje zaciskowe ER często mają bicie 0,0005 cala. Jeśli obciążenie wiórami wynosi 0,001 cala, półtysięczna bicia oznacza, że jeden rowek przejmuje 150% obciążenia, podczas gdy przeciwny rowek przyjmuje 50%. Powoduje to szybkie, nierównomierne zużycie i przedwczesną awarię.
Wykonaj poniższe kroki, aby zoptymalizować trzymanie narzędzi w przypadku frezów walcowo-czołowych klasy premium:
Ustalenie ram matematycznych do obliczania zwrotu z inwestycji wymaga spojrzenia poza cenę zakupu. Wzór polega na obliczeniu wartości wydłużenia trwałości narzędzia, dodaniu wartości skrócenia czasu cyklu, dodaniu korzyści finansowej w postaci zwiększonego czasu sprawności maszyny i odjęciu początkowego kosztu premii narzędzia. Jeśli wynikowa liczba jest dodatnia, właściwym wyborem będzie narzędzie premium. To podejście oparte na danych eliminuje emocje i nawyki z procesu wyboru narzędzi.
Rozważ scenariusz A: warsztat o dużym zróżnicowaniu i niewielkiej liczbie zleceń, zajmujący się materiałami zmiennymi na starszych maszynach. W tym środowisku ocena opiera się głównie na HSS ogólnego przeznaczenia lub węgliku standardowym. Warsztat rzadko produkuje wystarczającą ilość tej samej części, aby zaoszczędzić czas cyklu. Starsze maszyny nie są w stanie wykorzystać całego potencjału narzędzi klasy premium. Wszechstronność i niskie koszty początkowe mają pierwszeństwo przed ekstremalnymi szybkościami usuwania materiału.
Porównaj to ze scenariuszem B: zakład produkcyjny o niskim zróżnicowaniu i dużej skali, pracujący w trybie ciągłym na sztywnych, nowoczesnych centrach obróbczych CNC. W tym przypadku ocena zdecydowanie faworyzuje narzędzia o wysokiej wydajności. Oszczędność zaledwie trzydziestu sekund na część w serii dziesięciu tysięcy części uwalnia tygodnie wydajności maszyny. Przewidywalna trwałość narzędzia pozwala na produkcję przy wyłączonym świetle. Sztywne maszyny doskonale radzą sobie z agresywnymi parametrami wymaganymi przez zaawansowane geometrie.
Wybór oprzyrządowania Porównanie
| funkcji/scenariusza | Frezy palcowe ogólnego przeznaczenia | Frezy palcowe o wysokiej wydajności |
|---|---|---|
| Podstawowe skupienie na materiale | Aluminium, stal miękka, tworzywa sztuczne | Tytan, Inconel, stale hartowane |
| Wymagania dotyczące maszyny | Wybaczający w przypadku starszych/luźnych konfiguracji | Wymaga dużej sztywności i prędkości obrotowej |
| Wielkość produkcji | Niski wolumen, prototypowanie, wysoki miks | Wysoka objętość, ciągła produkcja |
| Strategia cięcia | Tradycyjne dłutowanie i profilowanie | Frezowanie dynamiczne, frezowanie o wysokiej wydajności |
| Kontrola wibracji | Skłonny do drgań harmonicznych | Zmienna geometria eliminuje drgania |
| Początkowy koszt zakupu | Niski | Premia |
Sprawdź aktualną sztywność maszyny i stan wrzeciona za pomocą czujnika zegarowego, aby upewnić się, że Twój sprzęt może obsługiwać zaawansowane narzędzia z węglików spiekanych.
Oblicz bazowy koszt części w przypadku zlecenia o dużej objętości, biorąc pod uwagę bieżące czasy cykli, częstotliwość wymiany narzędzi i ilość złomów.
Zmodernizuj swój uchwyt narzędziowy, stosując uchwyty termokurczliwe lub hydrauliczne, aby przed przetestowaniem nowych frezów zagwarantować, że bicie pozostanie poniżej 0,0001 cala.
Zaprogramuj dynamiczną ścieżkę narzędzia frezującego z promieniowym przesunięciem o 10%, aby prawidłowo przetestować możliwości odprowadzania wiórów przez frez klasy premium.
Przeprowadzić kontrolowany test A/B przy użyciu frezu walcowo-czołowego ze zmiennym uzębieniem i udokumentować dokładną liczbę wykonanych części, zanim zużycie powierzchni przyłożenia przekroczy 0,005 cala.
Odp.: Podstawową zaletą jest zakłócanie częstotliwości harmonicznych. Zmieniając kąt każdego rowka, narzędzie zapobiega tworzeniu się wibracji podczas cięcia. To drastycznie zmniejsza drgania, pozwala na większe głębokości skrawania, poprawia wykończenie powierzchni i znacznie wydłuża żywotność krawędzi skrawającej.
Odp.: Generalnie nie. Wysokiej jakości węglik spiekany wymaga bardzo sztywnego środowiska do prawidłowego działania. Starszym maszynom często brakuje wymaganej prędkości obrotowej wrzeciona, sztywności konstrukcyjnej i wąskich tolerancji łożysk. W luźnych układach kruchy węglik zamiast efektywnie ciąć, będzie się wykruszał i przedwcześnie zniszczy.
Odp.: Oblicz ROI, dodając wartość finansową wydłużonej żywotności narzędzia, wartość skrócenia czasu cyklu i wartość zwiększonego czasu sprawności maszyny. Odejmij początkowy koszt premium narzędzia od tej sumy, aby znaleźć prawdziwy zwrot. Nie kieruj się wyłącznie ceną zakupu.
Odpowiedź: Nie, HSS pozostaje bardzo istotny. Doskonale nadaje się do pochłaniania wstrząsów w mniej sztywnych konfiguracjach, obróbki miękkich materiałów oraz wykonywania prototypów i zadań konserwacyjnych. HSS zapewnia ekonomiczne i wybaczające rozwiązanie, gdy ekstremalne prędkości, posuwy i optymalizacja czasu cyklu nie są głównymi celami.
Odp.: Przedwczesne odpryskiwanie wynika zwykle z braku sztywności. Może to być spowodowane nadmiernym biciem narzędzia przez złe oprawki narzędziowe, nieodpowiednie mocowanie robocze lub luźne łożyska wrzeciona maszyny. Użycie narzędzia o zbyt dużej długości całkowitej powoduje ugięcie, co bezpośrednio prowadzi do mikroodprysków na krawędzi skrawającej.
Odpowiedź: Optymalna OAL to zawsze najkrótsza możliwa długość, która nadal uwzględnia geometrię przedmiotu obrabianego. Należy połączyć najkrótszą niezbędną długość rowka z możliwie największą średnicą narzędzia. Minimalizacja odległości od czubka wrzeciona do końcówki tnącej wykładniczo zwiększa sztywność i zapobiega ugięciu.