Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-13 Origine: Sito
L'utilizzo predefinito di utensili generici nasconde i costi di produzione direttamente nelle operazioni di lavorazione. Sebbene l’ordine di acquisto iniziale sembri favorevole, la realtà in officina racconta una storia diversa. La perdita di tempo ciclo, i tempi di fermo macchina eccessivi per il cambio degli utensili e la compromissione della qualità delle parti riducono rapidamente i risparmi iniziali. I macchinisti spesso rallentano le velocità di avanzamento o eseguono tagli meno profondi solo per mantenere in vita un utensile standard. Nel processo si sacrifica il prezioso utilizzo del mandrino.
Il problema principale risiede nella tensione tra la minimizzazione dei costi iniziali di approvvigionamento degli utensili e la massimizzazione del tempo di attività della macchina, della longevità degli utensili e della produttività delle parti. Ogni minuto in cui una macchina CNC rimane inattiva mentre un operatore sostituisce un utensile standard rotto è un minuto di produzione persa. Per risolvere questo problema, i negozi necessitano di un quadro di valutazione sistematico. Analizzando le proprietà dei materiali, la rigidità della macchina e il volume di produzione, è possibile determinare esattamente quando gli utensili standard falliscono e diventano necessarie geometrie avanzate.
Le frese per uso generale presentano caratteristiche architettoniche standard progettate per un'ampia utilità piuttosto che per un'efficienza specializzata. Solitamente utilizzano una spaziatura uniforme delle scanalature, angoli dell'elica standard intorno ai 30 gradi e preparazioni dei bordi convenzionali. Questa geometria uniforme fornisce un'azione di taglio prevedibile in un'ampia varietà di attività di fresatura di base. I produttori di utensili progettano queste frese per essere i versatili cavalli di battaglia di un'officina meccanica. Gestiscono semplici operazioni di scanalatura, profilatura e penetrazione senza richiedere una programmazione CAM complessa o ambienti di lavorazione altamente specializzati.
L'acciaio super rapido (HSS) e il metallo duro a micrograna standard dominano la categoria per usi generali. L'HSS rimane molto importante per la fresatura di materiali sia ferrosi che non ferrosi, in particolare su macchine prive della velocità o della rigidità richieste per gli utensili avanzati in metallo duro. Gli utensili HSS assorbono gli urti e le vibrazioni molto meglio rispetto al metallo duro rigido. Ciò li rende tolleranti in configurazioni tutt’altro che ideali, come frese manuali a ginocchio o macchine CNC più vecchie con scatole usurate. Il metallo duro micrograna standard offre un miglioramento della resistenza all'usura e della tolleranza al calore. Fornisce una via di mezzo per i negozi che necessitano di una longevità migliore rispetto all'HSS ma non richiedono geometrie complesse.
I casi d'uso ottimali per gli strumenti per uso generale sono incentrati su ambienti in cui l'ottimizzazione del tempo di ciclo passa in secondo piano rispetto alla versatilità. I reparti di prototipazione, le officine ad alto mix/basso volume e le strutture di manutenzione traggono grandi vantaggi da questi strumenti. Eccellono nel taglio di materiali più morbidi come alluminio 6061, ottone, plastica e acciaio dolce 1018. I macchinari più vecchi o meno rigidi si abbinano perfettamente agli strumenti per uso generale. Queste macchine non sono fisicamente in grado di generare le forze o le velocità del mandrino necessarie per spingere al limite gli utensili di alta qualità.
Le frese per uso generale comportano limitazioni rigorose. Hanno difficoltà a gestire velocità di avanzamento aggressive e profondità di taglio elevate. La loro spaziatura uniforme delle scanalature genera vibrazioni armoniche durante gli impegni pesanti, portando a vibrazioni. L'efficienza del taglio multidirezionale rimane bassa, il che significa che l'eliminazione dei trucioli è scarsa durante percorsi utensile complessi e ad alta velocità. La resistenza termica è un altro punto debole. L'impegno prolungato in materiali tenaci genera un calore eccessivo che rompe rapidamente i taglienti standard, portando a guasti catastrofici dell'utensile.
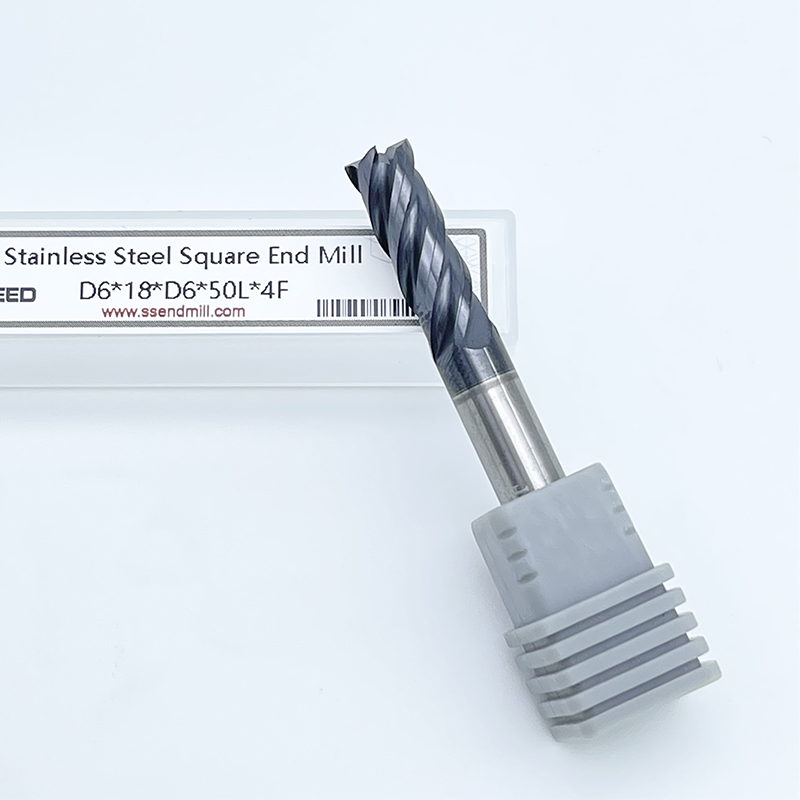
Le caratteristiche geometriche avanzate separano gli strumenti premium dalle loro controparti standard. Gli ingegneri progettano queste frese con nuclei rinforzati per resistere a immense forze laterali. Un nucleo centrale più spesso impedisce la flessione dell'utensile durante un intenso impegno radiale. Il rilievo eccentrico sui taglienti fornisce una resistenza superiore del tagliente riducendo al tempo stesso l'attrito direttamente dietro il taglio. Incorporando le frese a elica variabile nel design spezzano le frequenze armoniche. Modificando l'angolo di ciascuna scanalatura, l'utensile impedisce l'aggregazione delle vibrazioni. Ciò consente una rimozione aggressiva del materiale senza indurre vibrazioni.
Queste geometrie ad alte prestazioni ottimizzano notevolmente il taglio multidirezionale. Le geometrie standard spesso si riempiono di trucioli quando vengono spinte attraverso percorsi utensile di fresatura dinamici. Gli utensili premium utilizzano gole specializzate e spaziatura a passo variabile per garantire un'evacuazione superiore dei trucioli. Ciò consente allo strumento di mantenere un impegno continuo con il pezzo in lavorazione. È possibile eseguire tagli assiali profondi e passaggi radiali leggeri in modo efficiente. Il risultato è un massiccio aumento dell’efficienza del lavoro e dei tassi di rimozione del materiale rispetto alle geometrie standard.
I rivestimenti specializzati per alte temperature svolgono un ruolo importante nelle prestazioni premium degli utensili. Rivestimenti come il nitruro di alluminio e titanio (AlTiN), il carbonitruro di titanio (TiCN) e il carbonio simile al diamante creano una barriera termica tra l'utensile e il pezzo in lavorazione. Questi rivestimenti prevengono il tagliente di riporto (BUE). Il BUE si verifica quando il materiale del pezzo si salda al tagliente, rovinando di fatto la geometria dell'utensile. I rivestimenti avanzati resistono al calore estremo. Gli operatori possono far funzionare questi utensili a secco o con un getto d'aria minimo, contando sul truciolo per allontanare il calore dalla zona di taglio.
La preparazione dei bordi specifica per il materiale definisce ulteriormente la differenza ingegneristica. I produttori progettano affilature o smussi specifici su misura per gruppi di leghe esatti. Gli strumenti progettati per le leghe aerospaziali sono dotati di bordi affilati e altamente lucidati per tagliare materiali gommosi senza strapparsi. Gli utensili costruiti per acciai per utensili temprati presentano bordi rinforzati e fortemente levigati, progettati per resistere a massicce forze di compressione senza scheggiarsi. Questa progettazione mirata garantisce la massima durata dell'utensile per applicazioni specifiche.
Gli strumenti per uso generale raggiungono rapidamente i loro punti di rottura fisica quando vengono spinti oltre i parametri previsti. La deflessione dell'utensile è la modalità di guasto più comune. Quando le forze di taglio superano la resistenza centrale di una fresa standard, l'utensile si piega allontanandosi dal pezzo. La deflessione segue una funzione cubica basata sulla lunghezza. Se uno strumento è lungo il doppio, si deforma otto volte di più sotto lo stesso carico. Ciò si traduce in pareti rastremate, dimensioni fuori tolleranza e, infine, rottura dell'utensile.
La scheggiatura prematura del tagliente si verifica quando il metallo duro standard incontra punti duri, scaglie o tagli interrotti sul materiale del pezzo. Una rapida usura sui fianchi è inevitabile quando gli utensili standard tentano di tagliare materiali incrudenti come l'acciaio inossidabile 304 o 316. Se uno strumento standard sfrega anziché tagliare, genera attrito. Questo attrito indurisce istantaneamente la superficie dell'acciaio inossidabile, spingendola talvolta oltre i 45 HRc. La passata successiva della fresa colpisce questo strato indurito e distrugge il tagliente.
Le vibrazioni e le vibrazioni armoniche incidono gravemente sulla qualità delle parti e sulla salute della macchina. Quando gli utensili standard vibrano, lasciano finiture superficiali terribili caratterizzate da visibili segni di vibrazione. Ciò aumenta immediatamente il tasso di scarto o costringe le officine a lunghe operazioni di lucidatura secondaria. Oltre il pezzo, la vibrazione armonica continua si trasferisce direttamente al mandrino della macchina. Nel tempo, questo martellamento costante distrugge i cuscinetti del mandrino. La sostituzione di una cartuccia del mandrino ferma la macchina per giorni e comporta ingenti costi di riparazione.
I costi operativi nascosti derivanti dal fallimento degli strumenti generici annullano rapidamente il loro basso prezzo di acquisto. I frequenti cambi di utensile interrompono il processo di produzione. Ogni volta che un operatore ferma la macchina per sostituire un utensile standard usurato, la produzione si interrompe. Il tempo di intervento dell'operatore aumenta poiché gli operatori monitorano costantemente il taglio, regolano gli offset dell'usura ed eliminano i trucioli inceppati. Questo fermo macchina distrugge la redditività. Gli strumenti più economici spesso costano molto di più all'azienda in termini di perdita di produttività.
La valutazione dei requisiti degli utensili inizia con il materiale del pezzo. Leghe esotiche, superleghe come Inconel 718, titanio (Ti-6Al-4V) e acciai temprati che superano i 45 HRc richiedono utensili da taglio specializzati. Questi materiali possiedono un'elevata resistenza alla trazione e una bassa conduttività termica. Il calore generato durante il taglio rimane nell'utensile anziché fuoriuscire con il truciolo. Le geometrie standard semplicemente non possono sopravvivere in questo ambiente. È necessario abbinare il substrato, il rivestimento e la preparazione del tagliente dell'utensile direttamente alle proprietà metallurgiche specifiche della lega difficile da lavorare.
Il metallo duro standard o l'acciaio super rapido soffrono molto dello shock termico. Lo shock termico si verifica quando gli utensili standard si surriscaldano durante il taglio e si raffreddano rapidamente attraverso il liquido refrigerante. Questa rapida fluttuazione della temperatura provoca microfratture nel substrato in metallo duro, portando alla rottura del tagliente. Le alternative ad alte prestazioni resistono a velocità e avanzamenti estremi utilizzando substrati avanzati e rivestimenti resistenti al calore. Questi rivestimenti prosperano nelle zone di taglio ad alta temperatura, spesso richiedendo il calore per ossidare il rivestimento e formare una barriera protettiva.
Le categorie di materiali che determinano gli utensili premium includono:
Un rigoroso quadro di analisi del costo per parte determina la selezione degli utensili negli ambienti di produzione. È necessario valutare il costo iniziale dell'utensile rispetto all'aumento di avanzamento, velocità e tasso di rimozione del materiale (MRR). Uno strumento premium potrebbe richiedere un investimento iniziale più elevato, ma se rimuove il materiale quattro volte più velocemente e dura cinque volte di più, il costo per pezzo diminuisce in modo significativo. La scalabilità si basa sullo spingere la macchina ai suoi limiti. Solo le geometrie premium consentono di massimizzare l'MRR senza sacrificare la stabilità del processo.
Il tempo di attività della macchina aumenta la redditività in ambienti a funzionamento continuo e con volumi elevati. La riduzione dei cambi di utensile ha un impatto diretto sui profitti. Se un utensile standard richiede la sostituzione ogni 50 parti, ma un utensile premium dura 300 parti, si eliminano cinque fermi macchina. In un'impostazione di produzione senza luci, la durata prevedibile dell'utensile è obbligatoria. Le frese ad alte prestazioni forniscono l'affidabilità necessaria per far funzionare le macchine senza sorveglianza, massimizzando la produttività e riducendo la dipendenza dalla manodopera.
L'esecuzione di percorsi utensile di fresatura ad alta efficienza (HEM) e di fresatura dinamica richiede utensili di prima qualità. Queste moderne strategie CAM si basano sull'esecuzione di tagli assiali profondi (spesso sull'intera lunghezza della scanalatura) con passaggi radiali molto leggeri (tipicamente dal 5% al 15% del diametro dell'utensile). Questo approccio gestisce il calore, utilizza l'assottigliamento del truciolo e distribuisce l'usura in modo uniforme su tutto il tagliente. L'HEM richiede scanalature specializzate per gestire l'enorme volume di trucioli generati. Gli strumenti standard si riempiranno di patatine e si incastreranno in tasca. Le geometrie ad alte prestazioni evacuano i trucioli in modo impeccabile a velocità di avanzamento estreme.
Gli utensili ad alte prestazioni raggiungono tolleranze strette direttamente dalla macchina. Il nucleo rinforzato e le preparazioni specializzate dei bordi riducono al minimo la deflessione. Ciò garantisce che l'utensile tagli esattamente dove indicato dal software CAM. Questa precisione spesso elimina la necessità di operazioni secondarie di finitura o rettifica. Quando un singolo utensile può eseguire una sgrossatura aggressiva e poi effettuare una leggera passata di finitura per mantenere una tolleranza stretta, è possibile semplificare l'intero processo di produzione e ridurre la movimentazione delle parti.
Le geometrie variabili eliminano le vibrazioni armoniche per produrre finiture superficiali superiori, a specchio. Interrompendo l'impatto ritmico delle scanalature contro il pezzo in lavorazione, l'utensile scivola dolcemente attraverso il materiale. Ciò è particolarmente importante quando si lavorano componenti a pareti sottili o tasche profonde dove le vibrazioni si amplificano naturalmente. La finitura superficiale risultante soddisfa i rigorosi requisiti aerospaziali o medici senza richiedere la lucidatura manuale. Risparmia ore di lavoro post-elaborazione.
È necessario un controllo della realtà da parte di un macchinista prima di aggiornare gli strumenti. Le macchine più vecchie o meno rigide richiedono fisicamente utensili HSS o per uso generale. Le macchine box-way dei decenni passati potrebbero avere una coppia immensa ma non hanno il numero di giri del mandrino e la rigidità strutturale richieste per il moderno metallo duro. La mancanza di numero di giri e di rigidità fa sì che il carburo solido di alta qualità si scheggi anziché tagliare. Il carburo richiede un ambiente rigido. Qualsiasi gioco nei cuscinetti del mandrino o allentamento negli assi della macchina frantumerà immediatamente un fragile tagliente in metallo duro ad alte prestazioni.
È necessario delineare il numero di giri del mandrino, le curve di coppia e i requisiti di potenza necessari per utilizzare in modo efficace i rivestimenti avanzati. Molti rivestimenti premium, come AlTiN, richiedono calore elevato per attivare le loro proprietà protettive. Se la tua macchina non riesce a girare abbastanza velocemente da generare quel calore, il rivestimento non fornisce alcun vantaggio e lo strumento funziona male. Assicuratevi che la potenza e la coppia della vostra macchina siano in linea con le velocità di avanzamento aggressive richieste per rendere finanziariamente sostenibili gli utensili di prima qualità.
Ridurre al minimo la lunghezza complessiva (OAL) è di fondamentale importanza. La regola d'oro della fresatura è quella di utilizzare sempre l'utensile più corto possibile e il diametro maggiore possibile. La deflessione dell'utensile aumenta esponenzialmente con la lunghezza. Per massimizzare la rigidità e prevenire la flessione, selezionare utensili a lunghezza stub ogni volta che la geometria della parte lo consente. Questa semplice scelta migliora drasticamente la durata dell'utensile e la precisione della parte, indipendentemente dal prezzo dell'utensile.
Il miglioramento del portautensili è assolutamente necessario per eguagliare la precisione di concentricità delle frese premium. Mettere un utensile ad alte prestazioni in un mandrino a pinza ER vecchio e usurato vanifica lo scopo dell'investimento. Le pinze ER standard hanno spesso un runout di 0,0005 pollici. Se il carico del truciolo è di 0,001 pollici, un mezzo millesimo di runout significa che una scanalatura assorbe il 150% del carico mentre l'elica opposta assorbe il 50%. Ciò provoca un'usura rapida e irregolare e un guasto prematuro.
Seguire questi passaggi per ottimizzare il portautensili per le frese premium:
Per stabilire un quadro matematico per il calcolo del ritorno sull’investimento è necessario guardare oltre il prezzo di acquisto. La formula prevede il calcolo del valore dell'estensione della durata dell'utensile, l'aggiunta del valore della riduzione del tempo di ciclo, l'aggiunta del vantaggio finanziario derivante dall'aumento del tempo di attività della macchina e la sottrazione del costo aggiuntivo iniziale dell'utensile. Se il numero risultante è positivo, lo strumento premium è la scelta corretta. Questo approccio basato sui dati rimuove emozioni e abitudini dal processo di selezione degli strumenti.
Considera lo scenario A: un'officina ad alto mix e a basso volume che si occupa di materiali variabili su macchinari più vecchi. In questo ambiente, la valutazione si orienta fortemente verso l'acciaio HSS per uso generale o il metallo duro standard. L'officina raramente esegue un numero sufficiente della stessa parte per realizzare risparmi sui tempi di ciclo. I macchinari più vecchi non possono sfruttare al massimo il loro potenziale. La versatilità e i bassi costi iniziali hanno la priorità rispetto ai tassi estremi di rimozione del materiale.
Confrontatelo con lo Scenario B: un impianto di produzione a basso mix e ad alto volume che esegue turni continui su centri di lavoro CNC moderni e rigidi. In questo caso la valutazione favorisce fortemente gli utensili ad alte prestazioni. Il risparmio di soli trenta secondi per pezzo su una tiratura di diecimila pezzi libera settimane di capacità della macchina. La durata prevedibile dell'utensile consente la produzione senza luci. Le macchine rigide supportano perfettamente i parametri aggressivi richiesti dalle geometrie avanzate.
Confronto selezione utensili
| Caratteristica/scenario | Frese a candela per uso generale | Frese a candela ad alte prestazioni |
|---|---|---|
| Focus materiale primario | Alluminio, acciaio dolce, plastica | Titanio, Inconel, Acciai Temprati |
| Requisiti della macchina | Perdonante su configurazioni più vecchie/allentate | Richiede elevata rigidità e numero di giri |
| Volume di produzione | Basso volume, prototipazione, alto mix | Grandi volumi, produzione continua |
| Strategia di taglio | Stozzatura e profilatura tradizionale | Fresatura dinamica, fresatura ad alta efficienza |
| Controllo delle vibrazioni | Incline al chiacchiericcio armonico | Le geometrie variabili eliminano le vibrazioni |
| Costo di approvvigionamento iniziale | Basso | Premio |
Controlla la rigidità attuale della macchina e le condizioni del mandrino utilizzando un comparatore per garantire che la tua attrezzatura possa supportare utensili avanzati in metallo duro.
Calcola il costo per pezzo di base su un lavoro ad alto volume tenendo conto dei tempi di ciclo attuali, della frequenza di cambio utensile e del tasso di scarto.
Aggiorna il tuo portautensili con mandrini a calettamento o idraulici per garantire che il runout rimanga inferiore a 0,0001 pollici prima di testare nuove frese.
Programma un percorso utensile di fresatura dinamico con un incremento radiale del 10% per testare adeguatamente le capacità di evacuazione dei trucioli di una fresa premium.
Esegui un test A/B controllato utilizzando una fresa a elica variabile e documenta il numero esatto di parti completate prima che l'usura sul fianco superi 0,005 pollici.
R: Il vantaggio principale è l'interruzione delle frequenze armoniche. Modificando l'angolo di ciascuna scanalatura, l'utensile impedisce l'accumulo delle vibrazioni durante il taglio. Ciò riduce drasticamente le vibrazioni, consente profondità di taglio più elevate, migliora la finitura superficiale e prolunga significativamente la durata del tagliente.
R: Generalmente no. Il metallo duro integrale di alta qualità richiede un ambiente altamente rigido per funzionare correttamente. Le macchine più vecchie spesso non hanno il numero di giri del mandrino, la rigidità strutturale e le tolleranze strette dei cuscinetti necessarie. Nelle configurazioni sciolte, il fragile carburo si scheggia e si rompe prematuramente anziché tagliare in modo efficiente.
R: Calcola il ROI aggiungendo il valore finanziario della maggiore durata dell'utensile, il valore della riduzione del tempo di ciclo e il valore dell'aumento del tempo di attività della macchina. Sottrai il costo premium iniziale dello strumento da questo totale per trovare il tuo vero rendimento. Non fare affidamento esclusivamente sul prezzo di acquisto.
R: No, l’HSS rimane molto rilevante. È eccellente per assorbire gli urti in configurazioni meno rigide, lavorare materiali più morbidi e gestire attività di prototipazione o manutenzione. L'HSS fornisce una soluzione economica e tollerante quando velocità estreme, avanzamenti e ottimizzazione del tempo di ciclo non sono gli obiettivi principali.
R: La scheggiatura prematura di solito deriva da una mancanza di rigidità. Ciò può essere causato da un'eccessiva eccentricità dell'utensile dovuta a portautensili scadenti, da un fissaggio inadeguato del pezzo o da cuscinetti del mandrino della macchina allentati. L'utilizzo di un utensile con una lunghezza complessiva eccessiva provoca una flessione che porta direttamente alla microscheggiatura del tagliente.
R: L'OAL ottimale è sempre la lunghezza più breve possibile che consenta comunque di liberare la geometria del pezzo. È necessario abbinare la lunghezza della scanalatura più corta necessaria al diametro dell'utensile più grande possibile. Riducendo al minimo la distanza dal naso del mandrino alla punta di taglio si aumenta esponenzialmente la rigidità e si previene la flessione.