Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-17 Origen: Sitio

La selección de la fresa frontal adecuada determina si se produce una pieza limpia o se corta una herramienta. Una mala evacuación de virutas provoca recortes, generación excesiva de calor y deflexión de la herramienta. Esto arruina las piezas y rompe las herramientas. Los enrutadores CNC de escritorio y de hobby tienen problemas aquí porque carecen de la rigidez y el torque para empujar cortadores de múltiples flautas a través de materiales densos. Necesita una solución que coincida con las capacidades reales de su máquina.
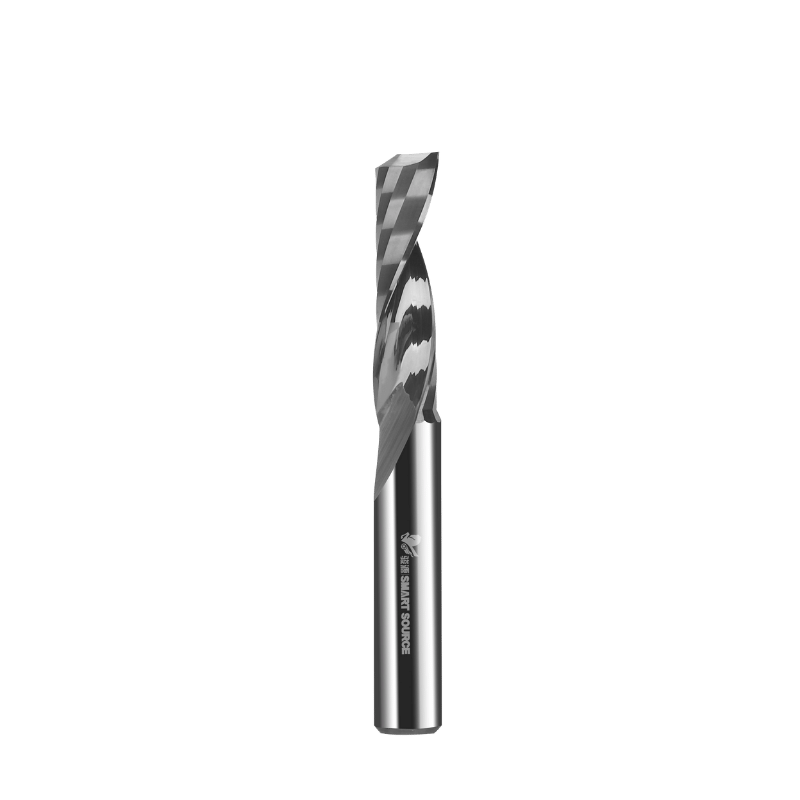
Comprender la mecánica de Las fresas de corte ascendente de una sola flauta resuelven este problema. Estas herramientas brindan capacidades agresivas de limpieza de virutas y requieren velocidades de avance más bajas. También ofrecen un margen de error más amplio para los principiantes que aprenden avances y velocidades. Al hacer coincidir las herramientas con los límites de su máquina, podrá gestionar los umbrales térmicos de forma eficaz y mantener el husillo funcionando sin problemas.
La carga de viruta representa el espesor físico del material eliminado por un solo filo durante una revolución completa. Mantener la carga de viruta correcta mantiene viva su herramienta. Cuando el carburo corta metal o plástico, la fricción genera un calor intenso. Una carga de viruta adecuada fuerza el calor hacia la viruta expulsada. Si su astilla es demasiado delgada, el filo rozará la culata en lugar de morderla. El frotamiento genera una acumulación masiva de calor, opaca el carburo y arruina la pieza de trabajo.
Las matemáticas detrás de la carga de viruta dictan por qué las herramientas de un solo canal dominan las máquinas livianas. La fórmula es simple: Velocidad de avance = RPM × Número de canales × Carga de viruta objetivo. Considere un enrutador de hobby estándar que gira a 24.000 RPM. Si desea una carga de viruta conservadora de 0,002 pulgadas en aluminio utilizando una fresa de extremo de 4 flautas, debe alimentar la máquina a 192 pulgadas por minuto (IPM). La mayoría de los CNC de escritorio carecen del torque del motor paso a paso y de la rigidez del marco para empujar el aluminio a 192 IPM sin perder pasos ni vibrar violentamente.
Cambiar a un cortador de flauta única cambia las matemáticas por completo. Para alcanzar exactamente la misma carga de chip de 0,002 pulgadas a 24.000 RPM, solo necesita una velocidad de alimentación de 48 IPM. Esta velocidad se sitúa cómodamente dentro de los límites operativos de casi todas las máquinas CNC de nivel básico del mercado.
La arquitectura física de Las brocas de enrutador de una sola flauta también cuentan con una garganta enorme. La garganta es el espacio abierto entre el filo y el núcleo de la broca. Con una sola ranura que ocupa espacio, la garganta ocupa casi la mitad del diámetro de la herramienta. Esta geometría abierta recoge virutas grandes y gruesas y las arroja fuera de la zona de corte sin atascarse ni atascarse.
El uso de cortadores de 3 o 4 flautas en aluminio sin la rigidez de una máquina de hierro fundido garantiza fallas. Las pequeñas gargantas de las herramientas de múltiples filos se obstruyen instantáneamente con virutas de aluminio pegajosas. Una vez que las flautas se llenan de metal, la herramienta deja de cortar, el husillo se detiene y la fresa se rompe.
Una fresa de corte hacia arriba presenta una espiral helicoidal que gira hacia arriba desde la punta hacia el vástago. A medida que gira el husillo, esta geometría actúa como una barrena mecánica. Agarra el material cortado y lo saca verticalmente del canal de corte. Esta evacuación activa limpia continuamente la trinchera. Evita que la herramienta muela virutas previamente cortadas, que es la principal causa del desgaste prematuro de la herramienta.
Esta acción de corte hacia arriba crea vectores de fuerza específicos que debes gestionar. La geometría ejerce una fuerte fuerza axial hacia arriba sobre la pieza de trabajo. Al mismo tiempo, empuja el husillo de la fresa hacia abajo en el corte. La herramienta intenta físicamente arrancar el material del spoilboard mientras arrastra el eje Z más profundamente. Debe tener en cuenta estas fuerzas al configurar las abrazaderas y comprobar el juego de las tuercas excéntricas del eje Z.
Comparar esto con otras geometrías ayuda a aclarar la aplicación. Las brocas descendentes utilizan una espiral inversa. Empujan las virutas hacia abajo, comprimiendo el borde superior del material para un acabado limpio, pero atrapan las virutas en el fondo de la zanja. Las brocas de compresión combinan espirales de corte ascendente y descendente para cortar los bordes superior e inferior hacia adentro. Las geometrías de corte ascendente ignoran por completo el acabado del borde superior para priorizar la máxima extracción de viruta y eliminación de calor.
El mecanizado de metales no ferrosos como el aluminio 6061-T6 o 7075 lleva a las máquinas ligeras al límite. Los enrutadores de escritorio se flexionan bajo fuertes fuerzas de corte lateral. Esta deflexión del pórtico provoca vibraciones, arruina la precisión dimensional y rompe el carburo. El aluminio también tiene un punto de fusión relativamente bajo, lo que lo hace muy vulnerable a la fricción.
Las fresas de extremo de corte ascendente de una sola flauta evitan que el aluminio se desgaste. El irritamiento ocurre cuando el aluminio se calienta, se ablanda y se suelda por fricción al filo de carburo. Una vez que el aluminio se adhiere a la flauta, la herramienta pierde su filo y se rompe en segundos. Al expulsar las virutas rápidamente antes de que absorban demasiado calor, la geometría de corte hacia arriba elimina por completo la energía térmica de la zona de corte.
Para operaciones de desbaste, las ranuras simples son obligatorias en las máquinas de hobby. El desbaste requiere limpiar el material a granel rápidamente sin detener el husillo. Las flautas individuales manejan este trabajo pesado fácilmente. Algunos maquinistas cambian a una broca de 2 flautas para la pasada final para lograr un acabado de pared más suave, realizando un paso radial muy ligero. Pero para la eliminación inicial en masa, la flauta única hace el trabajo real.
Los plásticos exigen una excelente gestión del calor. Los materiales como el acrílico fundido, el acrílico extruido, el policarbonato y el polietileno de alta densidad (HDPE) se derriten rápidamente cuando se exponen a una herramienta de fricción. Si la velocidad de avance cae demasiado o falla la evacuación de virutas, la herramienta convierte el plástico en un desastre fundido.
La agresiva evacuación de virutas de un único canal cortado hacia arriba detiene la nueva soldadura de virutas. Cuando corta una ranura profunda en acrílico, las virutas atrapadas se derretirán y volverán a fusionarse con las paredes recién cortadas detrás de la broca. La espiral cortada levanta físicamente las virutas de plástico fuera del canal antes de que tengan tiempo de derretirse. Esta rápida extracción deja un acabado limpio, esmerilado o transparente según el grado de plástico específico.
El ranurado profundo crea una zanja confinada donde las virutas no tienen adónde ir. Cuando se corta un canal más profundo que el diámetro de la herramienta, las boquillas de refrigerante y las ráfagas de aire comprimido luchan por llegar al fondo. Las virutas se acumulan rápidamente en este espacio reducido, lo que provoca que se empaqueten.
La geometría upcut actúa como una bomba física en estas situaciones. No depende de la presión del aire externo para limpiar el agujero. La rotación de la flauta agarra el material y lo saca verticalmente de la ranura. Esto garantiza una eliminación continua de material y evita que las virutas se adhieran al vástago de la herramienta.
Debe calcular sus avances y velocidades en función de los límites estrictos de su máquina. Muchos CNC aficionados utilizan enrutadores de palma, como el Makita RT0701C o el DeWalt DWP611, como husillo. Estos enrutadores giran rápido, normalmente entre 10.000 y 30.000 RPM. Pierden todo su torque si intentas hacerlos funcionar más lento.
Para evitar quemar material a 20.000 RPM, necesita una velocidad de avance alta. Debido a que las máquinas livianas no pueden alimentar lo suficientemente rápido como para soportar brocas de múltiples canales a estas velocidades, pasar a una sola ranura es la única manera de mantener una carga de viruta adecuada. Las brocas de un solo filo prosperan en estrategias de corte ligero y de alta velocidad. En lugar de realizar un corte de 0,25 pulgadas de profundidad a 20 IPM, se realiza un corte superficial de 0,05 pulgadas de profundidad a 100 IPM. Este enfoque de mecanizado de alta velocidad reduce las fuerzas laterales sobre el pórtico y minimiza la deflexión.
Comparación de velocidad de alimentación para carga de viruta de 0,002' a 20 000 RPM
| Conteo de canales | Carga objetivo de viruta | Velocidad de alimentación requerida (IPM) | Viabilidad de Hobby CNC |
|---|---|---|---|
| 1 flauta | 0,002' | 40 IPM | Excelente: dentro de los límites de la máquina |
| 2 flautas | 0,002' | 80 ppm | Marginal: puede provocar vibraciones en marcos claros. |
| 3 flautas | 0,002' | 120 IPM | Deficiente: es probable que pierda pasos o se detenga |
| 4 flautas | 0,002' | 160 ppm | Fallo: excede la rigidez y el torque paso a paso |
La rigidez de la máquina determina cuánta fuerza de corte puede soportar el marco antes de doblarse. Las brocas de una sola flauta reducen las fuerzas de corte generales. Con solo un filo golpeando el material por revolución, el impacto físico contra la culata se reduce a la mitad en comparación con una broca de 2 flautas. Fuerzas de corte más bajas significan menos ruido y vibración de la máquina.
Usted intercambia tasas de eliminación de material (MRR) por precisión dimensional. Las máquinas livianas no pueden impulsar un MRR alto sin que el pórtico se gire. Cuando el pórtico gira, la herramienta se desvía, dejando paredes cónicas y tolerancias arruinadas. La geometría de un solo canal minimiza esta deflexión, lo que permite que máquinas livianas corten piezas de precisión a costa de tiempos de ciclo ligeramente más largos.
La geometría de corte hacia arriba crea un riesgo enorme de levantamiento de material. A medida que la flauta corta el material hacia arriba, aplica una fuerza de tracción vertical constante sobre la culata. Si el material está suelto, la broca arrancará la culata del spoiler. Esto destruye la pieza y rompe la fresa.
Necesita una sujeción agresiva del trabajo. La cinta de doble cara estándar falla en piezas pequeñas porque la fuerza hacia arriba supera el adhesivo. Utilice sujeción mecánica pesada, como abrazaderas para los pies o bloques para escalones, siempre que sea posible. Para piezas pequeñas donde las abrazaderas interfieren con la trayectoria de la herramienta, utilice el método de cinta de pintor y pegamento de cianoacrilato (CA). Aplique cinta adhesiva al spoilboard y a la parte posterior de la culata, luego pegue las dos superficies pegadas con cinta adhesiva. Esto proporciona una enorme resistencia al corte contra las fuerzas de elevación.
Las brocas cortadas arruinan el acabado de la madera. La madera es un material fibroso. Cuando la flauta cortada hacia arriba corta la madera, tira de las fibras hacia arriba y las aleja del núcleo. Debido a que no hay material encima de la superficie superior para sostener estas fibras, se astillan y se rompen. Esto deja graves pelusas y bordes dentados a lo largo de la línea de corte superior del abedul báltico o del contrachapado enchapado.
Utilice brocas de corte descendente o de compresión para limpiar los bordes superiores en la carpintería. Las brocas cortadas en sentido descendente cortan las fibras hacia abajo, presionándolas contra el material del núcleo y dejando un borde superior afilado. Las brocas de compresión cortan los bordes superior e inferior hacia adentro, lo que le brinda acabados limpios en ambos lados de los laminados de doble cara.
Las chapas finas y los plásticos finos fallan de forma predecible con las brocas cortadas hacia arriba. Debido a que estos materiales carecen de rigidez interna, la fuerza de tracción hacia arriba de la ranura levanta el material alrededor de la zona de corte. El material sube por la flauta de la fresadora giratoria como el rotor de un helicóptero.
Este levantamiento localizado provoca un ruido violento. El material rebota hacia arriba y hacia abajo contra el filo. Esto arruina la precisión dimensional, deja un acabado superficial terrible y rompe la fresa debido a cargas de impacto impredecibles. Al mecanizar material fino, utilice una broca de corte descendente para presionar el material de forma plana contra el tablero.
Las máquinas industriales funcionan con una física completamente diferente. Cuentan con enormes marcos de hierro fundido, pesados rieles de perfil lineal y servomotores de alto par. No les importan la rigidez y las limitaciones de velocidad de alimentación de los enrutadores de escritorio. Un Haas o Datron pueden empujar fácilmente un cortador a través de acero sólido a 300 pulgadas por minuto.
En entornos de producción, las máquinas industriales utilizan fresas de extremo de múltiples canales. Una fresa de extremo de 3 o 4 flautas elimina material de tres a cuatro veces más rápido que una broca de una sola flauta, suponiendo que la máquina tenga la potencia para empujarlo. Maximizar el MRR y reducir los tiempos de ciclo dicta la rentabilidad de la producción. Los canales individuales son ineficientes y económicamente inviables en configuraciones de alta rigidez.
Marcar feeds y velocidades aterroriza a los nuevos operadores. Les preocupa que un pequeño error de cálculo destruya instantáneamente sus herramientas. Las brocas de una sola flauta ofrecen una enorme ventana de error. Debido a que la garganta es tan grande, accidentalmente puede ejecutar la velocidad de alimentación demasiado lenta sin empaquetar inmediatamente la flauta y romper la broca.
Siga esta metodología para encontrar el punto óptimo para un nuevo material:
Debe utilizar ráfagas de aire o refrigerante nebulizado al cortar aluminio. La lubricación y la refrigeración siguen siendo obligatorias, incluso con geometrías de corte ascendente. Una ráfaga de aire expulsa físicamente las virutas residuales del camino de corte para que la herramienta no las vuelva a cortar. El refrigerante nebulizado proporciona una fina capa de lubricación que evita que el aluminio se adhiera al borde de carburo.
Incluso con cálculos perfectos, los operadores encuentran problemas de mecanizado. Identificar la causa raíz ahorra rápidamente sus herramientas. Verifique su configuración con modos de falla comunes para volver a la normalidad.
Solución de problemas de fallas de fresado CNC
| Síntoma | Causa probable | Estrategia de mitigación |
|---|---|---|
| Vibraciones y acabado superficial deficiente | Deflexión de la herramienta o sujeción floja | Comprobar la rigidez del sujetapiezas. Reduzca la profundidad de corte. Aumente ligeramente la velocidad de avance para estabilizar la presión de la herramienta. |
| Rotura de herramienta (rotura en el vástago) | Empaque de virutas o velocidad de avance excesiva | Limpie el canal cortado con aire comprimido. Verifique que el eje esté alcanzando las RPM ordenadas. Verifique que el collar no esté desviado. |
| Fusión de materiales (Plásticos) | Velocidad de avance demasiado lenta (frotamiento) | Aumente la velocidad de avance lineal. Disminuya las RPM del husillo. Asegúrese de que las virutas se evacuen completamente de la ranura. |
| Soldadura de aluminio a flauta (Galling) | Generación excesiva de calor | Aplique refrigerante nebulizado o WD-40. Aumente la velocidad de alimentación para espesar la viruta. Compruebe si el borde de la herramienta está desafilado. |
| Desgarro del borde superior (Madera) | Fuerza de corte ascendente sobre las fibras. | Cambie a una fresa de corte descendente o de compresión. Aplique cinta adhesiva sobre la línea de corte antes de enrutar. |
R: Los canales simples tienen gargantas de viruta más grandes y requieren velocidades de avance más bajas para lograr la misma carga de viruta, lo que las hace ideales para máquinas menos rígidas. Los molinos de 2 flautas ofrecen una eliminación de material más rápida y mejores acabados, pero requieren máquinas más rígidas y velocidades de avance más rápidas.
R: Sí, especialmente en máquinas de escritorio. Ofrecen un margen de error más amplio para avances y velocidades, lo que reduce la probabilidad de quemar material o romper la broca mientras aprende a calcular las cargas de viruta.
R: Sí, pero con salvedades. Limpian bien las astillas en las zonas profundas y reducen la quema, pero la geometría de corte hacia arriba probablemente provocará desgarros o pelusas en el borde superior de la madera. Generalmente se prefieren las brocas de corte descendente o de compresión para acabados de madera.
R: Los CNC para aficionados generalmente carecen de la rigidez necesaria para empujar una cortadora lo suficientemente rápido como para mantener una carga de viruta adecuada con múltiples canales. Una sola flauta permite que la máquina se mueva más lentamente y al mismo tiempo produzca una viruta adecuada, evitando que el aluminio se caliente y se derrita en la broca.
R: Deja un acabado liso en la parte inferior del corte y en el borde inferior del material. Sin embargo, el borde superior puede estar áspero o astillado debido a la fuerza cortante hacia arriba.
R: Debe utilizar un soporte de trabajo robusto. Confíe en abrazaderas mecánicas, mesas de vacío resistentes o el método de cinta azul y pegamento CA. Evite la cinta adhesiva de doble cara estándar para piezas pequeñas cuando utilice brocas cortadas hacia arriba.
R: Moverse demasiado lento hace que la broca roce en lugar de cortar. Esto genera un calor excesivo, que puede derretir plásticos, soldar aluminio a la herramienta y desafilar rápidamente el filo.