Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-17 Origine : Site

La sélection de la bonne fraise détermine si vous produisez une pièce propre ou si vous enclenchez un outil. Une mauvaise évacuation des copeaux entraîne une redécoupe, une génération de chaleur excessive et une déviation de l'outil. Cela ruine les pièces et casse l'outillage. Les routeurs CNC de bureau et de loisirs ont du mal ici car ils n'ont pas la rigidité et le couple nécessaires pour pousser les fraises à plusieurs cannelures à travers des matériaux denses. Vous avez besoin d'une solution qui correspond aux capacités réelles de votre machine.
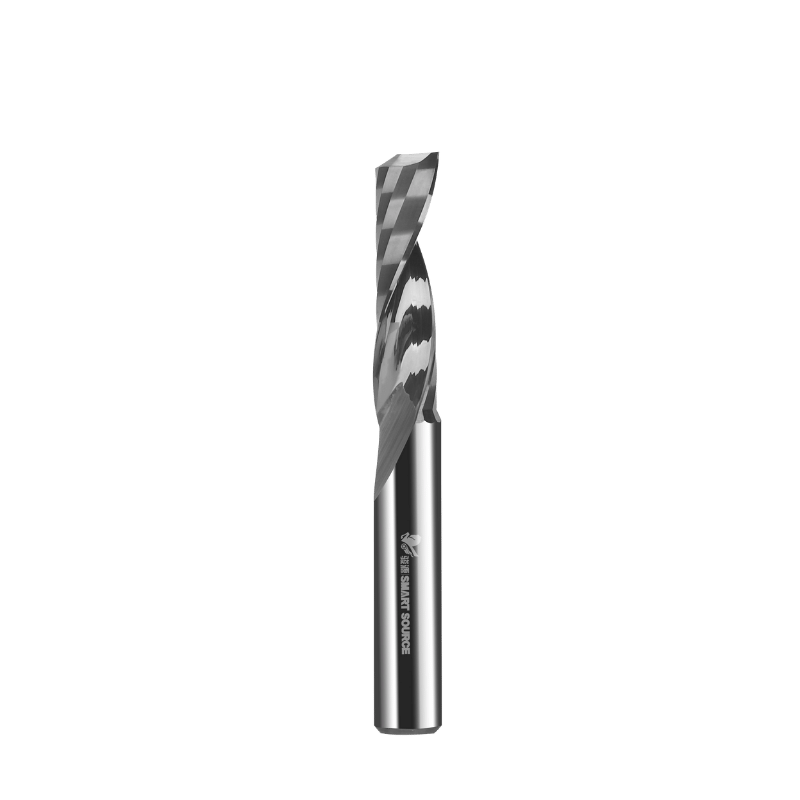
Comprendre la mécanique de Les fraises en bout à simple cannelure résolvent ce problème. Ces outils offrent des capacités d'élimination des copeaux agressives et nécessitent des vitesses d'avance plus faibles. Ils offrent également une plus grande marge d’erreur pour les débutants qui apprennent les avances et les vitesses. En adaptant l'outillage aux limites de votre machine, vous gérez efficacement les seuils thermiques et assurez le bon fonctionnement de votre broche.
La charge en copeaux représente l'épaisseur physique du matériau enlevé par un seul tranchant au cours d'un tour complet. Le maintien d’une charge de copeaux correcte maintient votre outil en vie. Lorsque le carbure cisaille le métal ou le plastique, la friction génère une chaleur intense. Une charge de copeaux appropriée force la chaleur à pénétrer dans les copeaux éjectés. Si votre puce est trop fine, le tranchant frotte contre la matière au lieu de la mordre. Le frottement crée une accumulation massive de chaleur, émousse le carbure et ruine la pièce.
Les calculs derrière la charge des copeaux expliquent pourquoi les outils à une seule cannelure dominent les machines légères. La formule est simple : Vitesse d'avance = RPM × Nombre de cannelures × Charge de copeaux cible. Considérons un routeur amateur standard tournant à 24 000 tr/min. Si vous souhaitez une charge conservatrice de copeaux de 0,002 pouce dans l'aluminium à l'aide d'une fraise en bout à 4 cannelures, vous devez alimenter la machine à 192 pouces par minute (IPM). La plupart des CNC de bureau n'ont pas le couple du moteur pas à pas et la rigidité du cadre nécessaires pour traverser l'aluminium à 192 IPM sans perdre de pas ni bavarder violemment.
Le passage à un coupeur à une seule flûte change complètement les calculs. Pour atteindre exactement la même charge de copeaux de 0,002 pouce à 24 000 tr/min, vous n'avez besoin que d'une vitesse d'avance de 48 IPM. Cette vitesse se situe confortablement dans les limites opérationnelles de presque toutes les machines CNC d’entrée de gamme du marché.
L'architecture physique de Les fraises à une seule cannelure comportent également un œsophage massif. L'œsophage est le vide ouvert entre le tranchant et le noyau du foret. Avec une seule flûte occupant de la place, l'œsophage occupe près de la moitié du diamètre de l'outil. Cette géométrie ouverte ramasse les copeaux gros et épais et les éjecte hors de la zone de coupe sans tassement ni bourrage.
L'utilisation de fraises à 3 ou 4 cannelures sur de l'aluminium sans forte rigidité de la machine en fonte garantit l'échec. Les petites orifices des outils à plusieurs cannelures se bouchent instantanément avec des copeaux d'aluminium collants. Une fois que les flûtes sont pleines de métal, l'outil arrête de couper, la broche cale et la fraise se casse.
Une fraise en bout à coupe relevée comporte une spirale hélicoïdale qui se tord vers le haut depuis la pointe vers la tige. Lorsque la broche tourne, cette géométrie agit comme une tarière mécanique. Il saisit le matériau cisaillé et le tire verticalement hors du canal coupé. Cette évacuation active dégage continuellement la tranchée. Il empêche l'outil de broyer des copeaux précédemment coupés, qui constituent la principale cause d'usure prématurée de l'outil.
Cette action de cisaillement vers le haut crée des vecteurs de force spécifiques que vous devez gérer. La géométrie exerce une forte force axiale vers le haut sur la pièce. En même temps, il tire la broche de la toupie vers le bas dans la coupe. L'outil essaie physiquement d'arracher le matériau du spoilboard tout en faisant glisser l'axe Z plus profondément. Vous devez tenir compte de ces forces lors de la configuration de vos pinces et de la vérification du jeu de vos écrous excentriques de l'axe Z.
La comparaison avec d’autres géométries permet de clarifier l’application. Les forets downcut utilisent une spirale inversée. Ils poussent les copeaux vers le bas, comprimant le bord supérieur du matériau pour une finition nette, mais ils emprisonnent les copeaux au fond de la tranchée. Les forets de compression combinent des spirales ascendantes et descendantes pour cisailler les bords supérieur et inférieur vers l'intérieur. Les géométries de coupe montante ignorent entièrement la finition du bord supérieur pour donner la priorité à une extraction maximale des copeaux et à une évacuation maximale de la chaleur.
L'usinage de métaux non ferreux comme l'aluminium 6061-T6 ou 7075 pousse les machines légères jusqu'à leur point de rupture. Les routeurs de bureau fléchissent sous de fortes forces de coupe latérales. Cette déviation du portique provoque des vibrations, ruine la précision dimensionnelle et brise le carbure. L'aluminium a également un point de fusion relativement bas, ce qui le rend très vulnérable au frottement.
Les fraises en bout à simple cannelure empêchent l'aluminium de se rayer. Le grippage se produit lorsque l’aluminium chauffe, devient mou et se soude par friction au tranchant en carbure. Une fois que l'aluminium adhère à la flûte, l'outil perd son tranchant et se brise en quelques secondes. En éjectant rapidement les copeaux avant qu'ils n'absorbent trop de chaleur, la géométrie de coupe ascendante élimine entièrement l'énergie thermique de la zone coupée.
Pour les opérations d'ébauche, les goujures simples sont obligatoires sur les machines de loisir. L'ébauche nécessite de dégager rapidement des matériaux en vrac sans bloquer la broche. Les flûtes simples gèrent facilement ce travail lourd. Certains machinistes optent pour une mèche à 2 cannelures pour la passe de finition finale afin d'obtenir une finition murale plus lisse, en effectuant un très léger pas radial. Mais pour l’enlèvement initial du volume, la flûte unique fait le travail réel.
Les plastiques exigent une excellente gestion de la chaleur. Les matériaux comme l'acrylique coulé, l'acrylique extrudé, le polycarbonate et le polyéthylène haute densité (HDPE) fondent rapidement lorsqu'ils sont exposés à un outil de frottement. Si votre vitesse d'avance chute trop bas ou si l'évacuation des copeaux échoue, l'outil transforme le plastique en un désordre fondu.
L'évacuation agressive des copeaux d'une cannelure simple à coupe ascendante arrête le resoudage des copeaux. Lorsque vous coupez une fente profonde dans l'acrylique, les copeaux piégés fondent et refusionnent sur les parois fraîchement coupées derrière la mèche. La spirale ascendante soulève physiquement les copeaux de plastique hors du canal avant qu'ils n'aient le temps de fondre. Cette extraction rapide laisse une finition propre, dépolie ou transparente selon la qualité du plastique spécifique.
Les fentes profondes créent une tranchée confinée où les copeaux n'ont nulle part où aller. Lorsque vous coupez un canal plus profond que le diamètre de l'outil, les buses de liquide de refroidissement et les jets d'air comprimé ont du mal à atteindre le fond. Les copeaux s'accumulent rapidement dans cet espace restreint, ce qui entraîne un tassement des copeaux.
La géométrie ascendante agit comme une pompe physique dans ces situations. Il ne dépend pas de la pression de l’air externe pour dégager le trou. La rotation de la flûte saisit le matériau et le tire verticalement hors de la fente. Cela garantit un enlèvement de matière continu et empêche les copeaux de se coincer contre la tige de l'outil.
Vous devez calculer vos avances et vos vitesses en fonction des limites strictes de votre machine. De nombreuses CNC de loisir utilisent des toupies palmaires, comme la Makita RT0701C ou la DeWalt DWP611, comme broche. Ces routeurs tournent rapidement, généralement entre 10 000 et 30 000 tr/min. Ils perdent tout leur couple si vous essayez de les faire fonctionner plus lentement.
Pour éviter de brûler du matériau à 20 000 tr/min, vous avez besoin d'une vitesse d'avance élevée. Étant donné que les machines légères ne peuvent pas avancer assez rapidement pour prendre en charge des forets à plusieurs cannelures à ces vitesses, le passage à une seule cannelure est le seul moyen de maintenir une charge de copeaux appropriée. Les mèches à une seule cannelure prospèrent dans les stratégies de coupe légère et à grande vitesse. Au lieu de labourer une profondeur de coupe de 0,25 pouce à 20 IPM, vous prenez une profondeur de coupe peu profonde de 0,05 pouce à 100 IPM. Cette approche d'usinage à grande vitesse réduit les forces latérales sur le portique et minimise la déflexion.
Comparaison de la vitesse d'alimentation pour une charge de copeaux de 0,002' à 20 000 tr/min
| Nombre de cannelures | Charge de copeaux cible | Vitesse d'alimentation requise (IPM) | Faisabilité d'une CNC amateur |
|---|---|---|---|
| 1 flûte | 0,002' | 40 IPM | Excellent – Bien dans les limites de la machine |
| 2 flûtes | 0,002' | 80 IPM | Marginal – Peut provoquer des vibrations sur les cadres légers |
| 3 flûtes | 0,002' | 120 IPM | Médiocre : risque de perdre des pas ou de décrocher |
| 4 flûtes | 0,002' | 160 IPM | Échec - Dépasse la rigidité et le couple pas à pas |
La rigidité de la machine détermine la force de coupe que le cadre peut supporter avant de se plier. Les forets à cannelure unique réduisent les forces de coupe globales. Avec un seul tranchant frappant le matériau par tour, l'impact physique sur la matière est réduit de moitié par rapport à un foret à 2 cannelures. Des forces de coupe inférieures signifient moins de vibrations et de vibrations de la machine.
Vous échangez les taux d’enlèvement de matière (MRR) contre la précision dimensionnelle. Les machines légères ne peuvent pas pousser un MRR élevé sans que le portique ne se torde. Lorsque le portique se tord, l'outil dévie, vous laissant avec des parois effilées et des tolérances ruinées. La géométrie à une seule cannelure minimise cette déviation, permettant aux machines légères de couper des pièces de précision au prix de temps de cycle légèrement plus longs.
La géométrie ascendante crée un risque énorme de soulèvement de matériaux. Lorsque la flûte cisaille le matériau vers le haut, elle applique une force de traction verticale constante sur la pièce. Si votre matériau est lâche, le foret arrachera le stock du spoilboard. Cela détruit la pièce et casse la fraise.
Vous avez besoin d’une tenue de travail agressive. Le ruban adhésif double face standard échoue sur les petites pièces car la force ascendante l'emporte sur l'adhésif. Utilisez un serrage mécanique lourd, comme des pinces à pied ou des blocs de marche, autant que possible. Pour les petites pièces où les pinces gênent le parcours d'outil, utilisez la méthode du ruban de peintre et de la colle cyanoacrylate (CA). Appliquez du ruban de masquage sur le spoilboard et à l'arrière du stock, puis collez les deux surfaces collées ensemble. Cela fournit une résistance au cisaillement massive contre les forces de levage.
Les morceaux coupés ruinent le travail du bois de qualité finale. Le bois est un matériau fibreux. Lorsque la flûte ascendante cisaille le bois, elle tire les fibres vers le haut et les éloigne du noyau. Puisqu’il n’y a aucun matériau au-dessus de la surface supérieure pour soutenir ces fibres, elles se brisent et se déchirent. Cela laisse de graves peluches et des bords irréguliers le long de la ligne de coupe supérieure du bouleau baltique ou du contreplaqué plaqué.
Utilisez des mèches de coupe ou de compression pour des bords supérieurs nets dans le travail du bois. Les mèches coupées en bas cisaillent les fibres vers le bas, les pressant contre le matériau de base et laissant un bord supérieur tranchant comme un rasoir. Les forets de compression cisaillent les bords supérieur et inférieur vers l'intérieur, vous offrant ainsi des finitions nettes des deux côtés des stratifiés double face.
Les tôles fines et les plastiques fins échouent de manière prévisible avec des morceaux coupés vers le haut. Parce que ces matériaux manquent de rigidité interne, la force de traction vers le haut de la flûte soulève le matériau juste autour de la zone coupée. Le matériau remonte la cannelure de la fraise en bout de filage comme un rotor d'hélicoptère.
Ce soulèvement localisé provoque de violents bavardages. Le matériau rebondit de haut en bas contre le tranchant. Cela ruine la précision dimensionnelle, laisse un état de surface épouvantable et brise la fraise en bout en raison de charges de choc imprévisibles. Lors de l'usinage de pièces fines, utilisez une mèche descendante pour presser le matériau à plat contre le spoilboard.
Les machines industrielles fonctionnent selon une physique complètement différente. Ils sont dotés de cadres massifs en fonte, de rails profilés linéaires lourds et de servomoteurs à couple élevé. Ils ne se soucient pas de la rigidité et des limitations de vitesse d'alimentation des routeurs de bureau. Un Haas ou un Datron peuvent facilement pousser une fraise à travers de l'acier massif à une vitesse de 300 pouces par minute.
Dans les environnements de production, les machines industrielles utilisent des fraises à plusieurs cannelures. Une fraise en bout à 3 ou 4 cannelures enlève la matière trois à quatre fois plus rapidement qu'une fraise à une seule cannelure, en supposant que la machine ait la puissance nécessaire pour la pousser. Maximiser le MRR et réduire les temps de cycle dicte la rentabilité de la production. Les flûtes simples sont inefficaces et économiquement non viables dans les configurations à haute rigidité.
La sélection des flux et des vitesses terrifie les nouveaux opérateurs. Ils craignent qu’une légère erreur de calcul ne détruise instantanément leur outillage. Les embouts à flûte unique offrent une énorme fenêtre d'erreur. Parce que l'œsophage est si grand, vous pouvez accidentellement faire fonctionner la vitesse d'avance légèrement trop lentement sans emballer immédiatement la flûte et casser le foret.
Suivez cette méthodologie pour trouver le point idéal pour un nouveau matériau :
Vous devez utiliser des jets d'air ou du liquide de refroidissement par brouillard lors de la coupe de l'aluminium. La lubrification et le refroidissement restent obligatoires, même avec des géométries relevées. Un souffle d'air chasse physiquement les copeaux résiduels hors du chemin de coupe afin que l'outil ne les recoupe pas. Le liquide de refroidissement en brouillard fournit une fine couche de lubrification qui empêche l'aluminium de coller au bord en carbure.
Même avec des calculs parfaits, les opérateurs rencontrent des problèmes d’usinage. L'identification de la cause première permet d'économiser rapidement vos outils. Vérifiez votre configuration par rapport aux modes de défaillance courants pour revenir sur la bonne voie.
Dépannage des échecs de fraisage CNC
| Symptôme | Cause probable | Stratégie d'atténuation |
|---|---|---|
| Bavardage et mauvaise finition de surface | Déviation de l'outil ou maintien de la pièce desserré | Vérifiez la rigidité du serrage. Réduisez la profondeur de coupe. Augmentez légèrement l'avance pour stabiliser la pression de l'outil. |
| Rupture d'outil (claquement au niveau de la tige) | Emballage de copeaux ou vitesse d'alimentation excessive | Dégagez le canal coupé avec de l'air comprimé. Vérifiez que la broche atteint le régime commandé. Vérifiez la pince pour le faux-rond. |
| Fusion de matériaux (plastiques) | Avance trop lente (frottement) | Augmentez l'avance linéaire. Diminuez le régime de la broche. Assurez-vous que les puces s'évacuent complètement de la fente. |
| Soudage de l'aluminium à la cannelure (Galling) | Génération de chaleur excessive | Appliquez du liquide de refroidissement en brouillard ou du WD-40. Augmentez la vitesse d'avance pour épaissir les copeaux. Vérifiez que le bord de l'outil n'est pas terne. |
| Arrachement du bord supérieur (Bois) | Force de cisaillement vers le haut sur les fibres | Passez à une fraise à coupe descendante ou à compression. Appliquez du ruban de masquage sur la ligne de coupe avant le fraisage. |
R : Les goujures simples ont des goulottes de copeaux plus grandes et nécessitent des vitesses d'avance plus faibles pour obtenir la même charge de copeaux, ce qui les rend idéales pour les machines moins rigides. Les broyeurs à 2 cannelures offrent un enlèvement de matière plus rapide et de meilleures finitions, mais nécessitent des machines plus rigides et des vitesses d'avance plus rapides.
R : Oui, en particulier sur les ordinateurs de bureau. Ils offrent une plus grande marge d'erreur pour les avances et les vitesses, réduisant ainsi le risque de brûler du matériau ou de casser le foret tout en apprenant à calculer les charges de copeaux.
R : Oui, mais avec des réserves. Ils éliminent bien les copeaux dans les poches profondes et réduisent la combustion, mais la géométrie ascendante provoquera probablement des arrachements ou des peluches sur le bord supérieur du bois. Les forets à coupe descendante ou à compression sont généralement préférés pour les finitions en bois.
R : Les CNC de loisir n'ont généralement pas la rigidité nécessaire pour pousser une fraise suffisamment rapidement pour maintenir une charge de copeaux appropriée avec plusieurs cannelures. Une seule cannelure permet à la machine de se déplacer plus lentement tout en produisant un copeau approprié, empêchant l'aluminium de chauffer et de fondre jusqu'au foret.
R : Il laisse une finition lisse sur le bas de la coupe et le bord inférieur du matériau. Cependant, le bord supérieur peut être rugueux ou éclaté en raison de la force de cisaillement vers le haut.
R : Vous devez utiliser un support de travail robuste. Fiez-vous aux pinces mécaniques, aux tables à vide puissantes ou à la méthode du ruban bleu et de la colle CA. Évitez le ruban adhésif double face standard pour les petites pièces lorsque vous utilisez des mèches à coupe verticale.
R : Un mouvement trop lent entraîne un frottement de la mèche plutôt qu'une coupe. Cela génère une chaleur excessive, qui peut faire fondre les plastiques, souder l’aluminium à l’outil et émousser rapidement le tranchant.