Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-17 Pochodzenie: Strona

Wybór odpowiedniego frezu końcowego decyduje o tym, czy wyprodukujesz czystą część, czy zatrzaśniesz narzędzie. Słabe odprowadzanie wiórów powoduje ponowne skrawanie, nadmierne wytwarzanie ciepła i ugięcie narzędzia. To niszczy części i psuje oprzyrządowanie. Routery CNC do komputerów stacjonarnych i hobbystycznych mają tu trudności, ponieważ brakuje im sztywności i momentu obrotowego, aby przepychać frezy wieloostrzowe przez gęste materiały. Potrzebujesz rozwiązania odpowiadającego rzeczywistym możliwościom Twojej maszyny.
Zrozumienie mechaniki Frezy trzpieniowe z pojedynczym rowkiem w górę rozwiązują ten problem. Narzędzia te zapewniają agresywne usuwanie wiórów i wymagają niższych posuwów. Oferują także szerszy margines błędu dla początkujących uczących się kanałów i prędkości. Dopasowując oprzyrządowanie do ograniczeń maszyny, skutecznie zarządzasz progami termicznymi i utrzymujesz płynną pracę wrzeciona.
Obciążenie wiórami reprezentuje fizyczną grubość materiału usuwanego przez pojedynczą krawędź skrawającą podczas jednego pełnego obrotu. Utrzymanie prawidłowego obciążenia wiórów utrzymuje narzędzie w żywotności. Kiedy węglik przecina metal lub plastik, tarcie generuje intensywne ciepło. Odpowiednie obciążenie wióra wtłacza ciepło do wyrzucanego chipa. Jeśli wiór jest zbyt cienki, krawędź tnąca ociera się o materiał, zamiast go wgryzać. Tarcie powoduje ogromne gromadzenie się ciepła, matowienie węglika i zniszczenie przedmiotu obrabianego.
Matematyka związana z obciążeniem wiórami wskazuje, dlaczego narzędzia jednoostrzowe dominują w lekkich maszynach. Wzór jest prosty: prędkość posuwu = obr./min × liczba rowków × docelowe obciążenie wiórów. Rozważmy standardowy router hobbystyczny obracający się z prędkością 24 000 obr./min. Jeśli przy użyciu 4-ostrzowego frezu walcowo-czołowego wymagane jest zachowanie zachowawczego obciążenia wiórów o wielkości 0,002 cala w aluminium, należy podawać maszynę z szybkością 192 cali na minutę (IPM). Większości stacjonarnych CNC brakuje momentu obrotowego silnika krokowego i sztywności ramy, aby przebić się przez aluminium przy 192 IPM bez utraty kroków lub gwałtownego drgania.
Przejście na frez z jednym rowkiem zmienia całkowicie matematykę. Aby uzyskać dokładnie takie samo obciążenie chipem o wielkości 0,002 cala przy 24 000 obr./min, potrzebujesz jedynie szybkości posuwu 48 IPM. Prędkość ta mieści się w granicach operacyjnych niemal każdej podstawowej maszyny CNC dostępnej na rynku.
Fizyczna architektura Frezy jednoostrzowe mają również ogromny wręb. Wrąb to otwarta przestrzeń pomiędzy krawędzią tnącą a rdzeniem świdra. Ponieważ tylko jeden rowek zajmuje miejsce, wrąb zajmuje prawie połowę średnicy narzędzia. Ta otwarta geometria zbiera duże, grube wióry i wyrzuca je poza strefę skrawania, bez gromadzenia się i zakleszczania.
Stosowanie frezów 3- lub 4-ostrzowych do aluminium bez dużej sztywności maszyny z żeliwa gwarantuje awarię. Małe wręby narzędzi wieloostrzowych natychmiast zatykają się lepkimi wiórami aluminiowymi. Gdy rowki zapełnią się metalem, narzędzie przestaje ciąć, wrzeciono utknie, a frez palcowy pęknie.
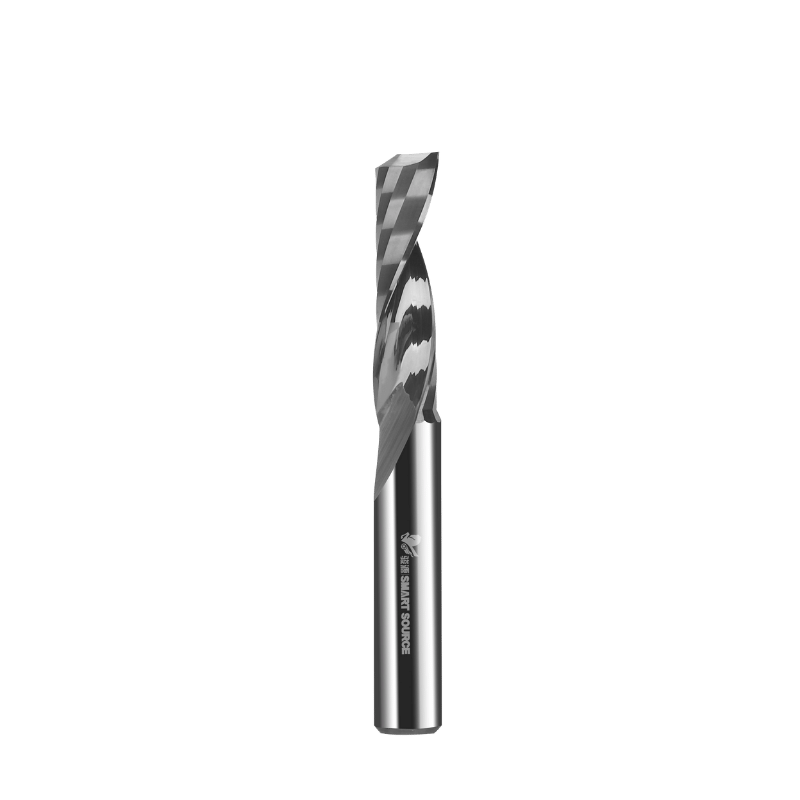
Frez trzpieniowy z podcięciem ma spiralną spiralę, która skręca się w górę od końcówki w kierunku trzpienia. Gdy wrzeciono się obraca, ta geometria działa jak mechaniczny ślimak. Chwyta ścięty materiał i wyciąga go pionowo z uciętego kanału. Ta aktywna ewakuacja stale oczyszcza rów. Zapobiega szlifowaniu wcześniej odciętych wiórów, co jest główną przyczyną przedwczesnego zużycia narzędzia.
To działanie ścinające w górę tworzy określone wektory siły, którymi musisz zarządzać. Geometria wywiera dużą siłę osiową skierowaną w górę na obrabiany przedmiot. Jednocześnie wciąga wrzeciono frezarki w dół, w zagłębienie. Narzędzie fizycznie próbuje oderwać materiał od łupiny, jednocześnie wciągając oś Z głębiej. Należy uwzględnić te siły podczas ustawiania zacisków i sprawdzania luzów nakrętek mimośrodowych osi Z.
Porównanie tego z innymi geometriami pomaga wyjaśnić zastosowanie. Bity Downcut wykorzystują odwróconą spiralę. Spychają wióry w dół, ściskając górną krawędź materiału, zapewniając czyste wykończenie, ale zatrzymują wióry na dnie rowu. Bity kompresyjne łączą spirale w górę i w dół, aby ścinać górną i dolną krawędź do wewnątrz. Geometria wcięcia całkowicie ignoruje wykończenie górnej krawędzi, a priorytetem jest maksymalne odprowadzanie wiórów i odprowadzanie ciepła.
Obróbka metali nieżelaznych, takich jak aluminium 6061-T6 lub 7075, powoduje, że lekkie maszyny osiągają punkt krytyczny. Routery stacjonarne wyginają się pod wpływem dużych bocznych sił tnących. To ugięcie suwnicy powoduje drgania, niszczy dokładność wymiarową i rozbija węglik. Aluminium ma również stosunkowo niską temperaturę topnienia, co czyni go bardzo podatnym na tarcie.
Frezy trzpieniowe z pojedynczym rowkiem wznoszącym zapobiegają zacieraniu się aluminium. Zacieranie ma miejsce, gdy aluminium nagrzewa się, staje się miękkie i spawa się tarciowo z krawędzią tnącą z węglika. Gdy aluminium przylgnie do rowka, narzędzie traci ostrą krawędź i pęka w ciągu kilku sekund. Dzięki szybkiemu wyrzucaniu wiórów, zanim pochłoną zbyt dużo ciepła, geometria wcięcia całkowicie usuwa energię cieplną ze strefy skrawania.
Do obróbki zgrubnej w maszynach hobbystycznych wymagane są pojedyncze rowki. Obróbka zgrubna wymaga szybkiego usuwania materiału sypkiego bez zatrzymywania wrzeciona. Pojedyncze flety z łatwością radzą sobie z tym ciężkim podnoszeniem. Niektórzy mechanicy w ramach końcowego przejścia wykańczającego decydują się na wiertło z 2 rowkami, aby uzyskać gładsze wykończenie ściany, wykonując bardzo lekkie przejście promieniowe. Jednak w przypadku początkowego usuwania dużych ilości materiału pojedynczy rowek wykonuje rzeczywistą pracę.
Tworzywa sztuczne wymagają doskonałego odprowadzania ciepła. Materiały takie jak akryl lany, akryl wytłaczany, poliwęglan i polietylen o dużej gęstości (HDPE) szybko topią się pod wpływem narzędzia pocierającego. Jeśli posuw spadnie zbyt nisko lub odprowadzanie wiórów nie powiedzie się, narzędzie zamieni tworzywo sztuczne w stopiony bałagan.
Agresywne odprowadzanie wiórów przez wcięty pojedynczy rowek zapobiega ponownemu spawaniu wiórów. Kiedy wycinasz głęboką szczelinę w akrylu, uwięzione wióry stopią się i z powrotem połączą ze świeżo wyciętymi ściankami za wiertłem. Podcięta spirala fizycznie unosi plastikowe wióry z kanału, zanim zdążą się stopić. Ta szybka ekstrakcja pozostawia czyste, matowe lub przezroczyste wykończenie, w zależności od konkretnego gatunku tworzywa sztucznego.
Głębokie szczeliny tworzą zamknięty rów, w którym wióry nie mają dokąd uciec. Kiedy wycinasz kanał głębszy niż średnica narzędzia, dysze chłodziwa i podmuchy sprężonego powietrza mają trudności z dotarciem do dna. Wióry gromadzą się szybko w tej ciasnej przestrzeni, co prowadzi do ich upakowania.
W takich sytuacjach geometria podcięcia działa jak fizyczna pompa. Oczyszczenie otworu nie jest uzależnione od zewnętrznego ciśnienia powietrza. Obrót rowka chwyta materiał i wyciąga go pionowo ze szczeliny. Gwarantuje to ciągłe usuwanie materiału i zapobiega przyleganiu wiórów do chwytu narzędzia.
Musisz obliczyć posuw i prędkość w oparciu o twarde limity maszyny. Wiele hobbystycznych CNC wykorzystuje routery palmowe, takie jak Makita RT0701C lub DeWalt DWP611, jako wrzeciono. Te routery obracają się szybko, zwykle od 10 000 do 30 000 obr./min. Jeśli spróbujesz jechać wolniej, stracą cały moment obrotowy.
Aby uniknąć spalania materiału przy 20 000 obr./min, potrzebna jest duża prędkość posuwu. Ponieważ lekkie maszyny nie są w stanie posuwu wystarczająco szybko, aby obsługiwać wiertła wieloostrzowe przy takich prędkościach, jedynym sposobem na utrzymanie prawidłowego obciążenia wiórów jest przejście na jeden rowek. Bity z pojedynczym rowkiem sprawdzają się w strategiach szybkiego i lekkiego cięcia. Zamiast orać głębokość skrawania 0,25 cala przy 20 IPM, wykonujesz płytkie cięcie o głębokości 0,05 cala przy 100 IPM. To podejście do obróbki z dużą prędkością zmniejsza siły boczne działające na suwnicę i minimalizuje ugięcie.
Porównanie prędkości posuwu dla obciążenia wiórów 0,002 cala przy 20 000 obr./min.
| Liczba rowków | Docelowe obciążenie wiórów | Wymagana prędkość posuwu (IPM) | Wykonalność CNC Hobby |
|---|---|---|---|
| 1 flet | 0,002 ' | 40 IPM | Znakomicie — mieści się w granicach maszynowych |
| 2 flety | 0,002 ' | 80 IPM | Marginalny — może powodować drgania w jasnych ramach |
| 3 flety | 0,002 ' | 120 uderzeń na minutę | Słabo – prawdopodobne, że stracę kroki lub przestanę |
| 4 flety | 0,002 ' | 160 uderzeń na minutę | Niepowodzenie — przekracza sztywność i moment obrotowy krokowy |
Sztywność maszyny określa, jaką siłę skrawania może wytrzymać rama, zanim się zgnie. Bity z pojedynczym rowkiem zmniejszają ogólne siły skrawania. Ponieważ tylko jedna krawędź tnąca uderza w materiał na obrót, fizyczne uderzenie w materiał jest zmniejszone o połowę w porównaniu z wiertłem 2-ostrzowym. Niższe siły skrawania oznaczają mniej drgań i wibracji maszyny.
Zamieniasz współczynnik usuwania materiału (MRR) na dokładność wymiarową. Lekkie maszyny nie są w stanie osiągnąć wysokiego MRR bez skręcania suwnicy. Kiedy suwnica się skręca, narzędzie odchyla się, pozostawiając zwężone ściany i zniszczone tolerancje. Geometria pojedynczego rowka minimalizuje to ugięcie, umożliwiając lekkim maszynom wycinanie precyzyjnych części kosztem nieco dłuższych czasów cykli.
Geometria podcięcia stwarza ogromne ryzyko podniesienia materiału. Gdy flet ścina materiał w górę, wywiera stałą pionową siłę ciągnącą na kolbę. Jeśli materiał jest luźny, wiertło zerwie kolbę z łupiny. Spowoduje to zniszczenie części i złamanie frezu końcowego.
Potrzebujesz agresywnego mocowania. Standardowa taśma dwustronna nie sprawdza się w przypadku małych części, ponieważ siła skierowana ku górze pokonuje klej. Jeśli to możliwe, używaj mocnych mechanicznych zacisków, takich jak zaciski na palcach lub bloki stopniowe. W przypadku małych części, w których zaciski utrudniają ścieżkę narzędzia, należy zastosować metodę taśmy malarskiej i kleju cyjanoakrylowego (CA). Nałóż taśmę maskującą na przednią część kolby i tylną część kolby, a następnie sklej ze sobą obie oklejone powierzchnie. Zapewnia to ogromną wytrzymałość na ścinanie w stosunku do sił podnoszenia.
Przycięte kawałki niszczą wykończenie obróbki drewna. Drewno jest materiałem włóknistym. Kiedy flet podcinający przecina drewno, ciągnie włókna w górę i odsuwa się od rdzenia. Ponieważ nad górną powierzchnią nie ma materiału, który mógłby podeprzeć te włókna, rozpryskują się one i wyrywają. Pozostawia to silne rozmyte i postrzępione krawędzie wzdłuż górnej linii cięcia brzozy bałtyckiej lub fornirowanej sklejki.
Aby uzyskać czyste górne krawędzie podczas obróbki drewna, użyj wierteł docinających lub kompresyjnych. Wiertła ścinające ścinają włókna w dół, dociskając je do materiału rdzenia i pozostawiając ostrą jak brzytwa górną krawędź. Bity kompresyjne ścinają górną i dolną krawędź do wewnątrz, zapewniając czyste wykończenie po obu stronach dwustronnych laminatów.
Cienka blacha i cienkie tworzywa sztuczne zawodzą w przewidywalny sposób w przypadku podciętych kawałków. Ponieważ materiałom tym brakuje wewnętrznej sztywności, siła ciągnąca rowka w górę unosi materiał tuż wokół strefy cięcia. Materiał przemieszcza się po rowku wirującego młyna walcowo-czołowego niczym wirnik helikoptera.
To miejscowe podnoszenie powoduje gwałtowne drgania. Materiał odbija się w górę i w dół od krawędzi tnącej. To rujnuje dokładność wymiarową, pozostawia okropne wykończenie powierzchni i rozbija frez palcowy z powodu nieprzewidywalnych obciążeń udarowych. Podczas obróbki cienkiego materiału użyj wiertła wcinającego, aby docisnąć materiał płasko do płyty odpadowej.
Maszyny przemysłowe działają na zupełnie innej fizyce. Charakteryzują się masywnymi żeliwnymi ramami, ciężkimi liniowymi szynami profilowymi i serwomotorami o wysokim momencie obrotowym. Nie przejmują się ograniczeniami sztywności i szybkości posuwu routerów stacjonarnych. Maszyny Haas lub Datron mogą z łatwością przepychać nóż przez litą stal z prędkością 300 cali na minutę.
W środowiskach produkcyjnych maszyny przemysłowe korzystają z wieloostrzowych frezów palcowych. Frez palcowy z 3 lub 4 rowkami usuwa materiał od trzech do czterech razy szybciej niż frez z pojedynczym rowkiem, zakładając, że maszyna ma wystarczającą moc, aby go popchnąć. Maksymalizacja MRR i skrócenie czasów cykli decyduje o rentowności produkcji. Pojedyncze rowki są nieefektywne i ekonomicznie nieopłacalne w konfiguracjach o dużej sztywności.
Wybieranie posuwu i prędkości przeraża nowych operatorów. Obawiają się, że niewielki błąd w obliczeniach natychmiast zniszczy ich oprzyrządowanie. Bity z pojedynczym rowkiem oferują ogromne okno na błędy. Ponieważ wręb jest tak duży, można przypadkowo ustawić nieco za mały posuw bez natychmiastowego zapychania rowka i łamania wiertła.
Postępuj zgodnie z poniższą metodologią, aby znaleźć idealne miejsce dla nowego materiału:
Podczas cięcia aluminium należy stosować podmuchy powietrza lub mgiełkę chłodzącą. Smarowanie i chłodzenie pozostają obowiązkowe, nawet w przypadku geometrii wcięcia. Podmuch powietrza fizycznie wydmuchuje resztki wiórów ze ścieżki skrawania, dzięki czemu narzędzie ich nie wycina ponownie. Mgła chłodząca zapewnia cienką warstwę smarującą, która zapobiega przywieraniu aluminium do krawędzi węglika.
Nawet przy doskonałej matematyce operatorzy napotykają problemy z obróbką. Szybka identyfikacja pierwotnej przyczyny pozwala zaoszczędzić narzędzia. Sprawdź swoją konfigurację pod kątem typowych trybów awarii, aby wrócić na właściwe tory.
Rozwiązywanie problemów Awarie frezowania CNC
| Objaw | Prawdopodobna przyczyna | Strategia zaradcza |
|---|---|---|
| Drgania i słabe wykończenie powierzchni | Odkształcenie narzędzia lub luźne trzymanie narzędzia | Sprawdź sztywność mocowania. Zmniejsz głębokość skrawania. Zwiększ nieznacznie posuw, aby ustabilizować nacisk narzędzia. |
| Złamanie narzędzia (zatrzaśnięcie na chwycie) | Ubijanie wiórów lub nadmierna prędkość posuwu | Oczyść wycięty kanał sprężonym powietrzem. Sprawdź, czy wrzeciono osiąga zadaną prędkość obrotową. Sprawdź tuleję pod kątem bicia. |
| Topienie materiału (tworzywa sztuczne) | Zbyt mały posuw (tarcie) | Zwiększyć posuw liniowy. Zmniejszyć obroty wrzeciona. Upewnij się, że wióry całkowicie ewakuują się z gniazda. |
| Spawanie aluminium z rowkiem (zatarcie) | Nadmierne wytwarzanie ciepła | Zastosuj mgiełkę chłodzącą lub WD-40. Zwiększyć posuw, aby zagęścić wiór. Sprawdź krawędź narzędzia pod kątem stępienia. |
| Wyrywanie górnej krawędzi (drewno) | Siła ścinająca działająca na włókna w górę | Przejdź na frez walcowo-czołowy do wcinania lub tłoczenia. Przed trasowaniem nałóż taśmę maskującą na linię cięcia. |
Odp.: Pojedyncze rowki mają większe wręby na wióry i wymagają niższych posuwów, aby osiągnąć to samo obciążenie wiórami, co czyni je idealnymi do mniej sztywnych maszyn. Frezy 2-ostrzowe zapewniają szybsze usuwanie materiału i lepsze wykończenie, ale wymagają sztywniejszych maszyn i większych prędkości posuwu.
O: Tak, szczególnie na komputerach stacjonarnych. Oferują szerszy margines błędu dla posuwów i prędkości, zmniejszając prawdopodobieństwo spalenia materiału lub złamania wiertła podczas nauki obliczania obciążenia wiórów.
Odpowiedź: Tak, ale z zastrzeżeniami. Dobrze usuwają wióry z głębokich kieszeni i zmniejszają spalanie, ale geometria wcięcia prawdopodobnie spowoduje wyrwanie lub wygniecenie na górnej krawędzi drewna. W przypadku wykończeń drewna preferowane są wiertła docinające lub kompresyjne.
Odp.: Hobbystycznym obrabiarkom CNC zazwyczaj brakuje sztywności, aby popychać frez wystarczająco szybko, aby utrzymać odpowiednie obciążenie wiórów przy wielu rowkach. Pojedynczy rowek pozwala na wolniejszą pracę maszyny, a jednocześnie wytwarza prawidłowy wiór, zapobiegając nagrzewaniu się aluminium i stopieniu go na wiertło.
Odp.: Pozostawia gładkie wykończenie na dole cięcia i na dolnej krawędzi materiału. Jednakże górna krawędź może być szorstka lub popękana z powodu siły ścinającej skierowanej ku górze.
Odp.: Musisz używać solidnego uchwytu roboczego. Polegaj na zaciskach mechanicznych, mocnych stołach próżniowych lub metodzie z użyciem niebieskiej taśmy i kleju CA. Używając bitów podcinających, należy unikać standardowej taśmy dwustronnej do małych części.
Odp.: Zbyt wolne poruszanie się powoduje, że wiertło raczej się pociera niż tnie. Powoduje to wytwarzanie nadmiernego ciepła, które może stopić tworzywa sztuczne, przyspawać aluminium do narzędzia i szybko stępić krawędź tnącą.