Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-20 Origen: Sitio
El trabajo en madera CNC de gran volumen exige herramientas que mantengan altas RPM y velocidades de avance agresivas sin reducir la calidad de los bordes ni causar tiempo de inactividad de la máquina. Depender del acero de alta velocidad (HSS) estándar en la producción automatizada provoca cambios frecuentes de herramientas y degradación térmica. Se obtienen acabados superficiales deficientes en materiales abrasivos como MDF y melamina, lo que aumenta la mano de obra y el tiempo de inactividad. Transición al grado industrial Las herramientas de corte de madera de carburo alteran la eficiencia de la producción. Estandarizar su biblioteca de herramientas con materiales avanzados le permite aumentar las velocidades de avance manteniendo tolerancias estrictas. Desglosaremos la justificación técnica, las métricas de rendimiento y los criterios de selección para la estandarización del carburo en un entorno CNC. Necesita filos de corte fiables para mantener los husillos girando y las piezas moviéndose fuera de la mesa.
La definición de los requisitos básicos para las herramientas CNC comienza con la estabilidad dimensional, la evacuación de calor y la retención de bordes en tiradas de producción largas. Cuando un husillo funciona a 18.000 RPM, la fricción generada en el filo es enorme. Las herramientas deben soportar esta carga térmica continua sin perder su integridad estructural. El acero de alta velocidad comienza a perder los estribos y a ablandarse alrededor de los 600 grados Fahrenheit. En materiales densos como los tableros de partículas, la zona de corte supera fácilmente esta temperatura. Si el filo se deforma o se desafila prematuramente, el operador de la máquina debe detener la producción, cambiar la herramienta y recalibrar el punto cero de la máquina. Esto interrumpe el flujo de trabajo y reduce el rendimiento diario.
Las realidades metalúrgicas del carburo de tungsteno proporcionan una enorme ventaja operativa. El carburo es un material compuesto que consta de partículas duras de carburo de tungsteno unidas por un metal más blando, normalmente cobalto. Las herramientas industriales se basan en estructuras de micrograno y submicrónicas. Los tamaños de grano más pequeños permiten un filo más afilado y refinado porque las partículas se compactan más juntas. La proporción de aglutinante de cobalto afecta directamente el perfil de rendimiento de la herramienta. Un menor contenido de cobalto aumenta la dureza general y la resistencia al desgaste, lo que lo hace ideal para compuestos abrasivos. Una mayor proporción de cobalto mejora la resistencia al impacto, lo que reduce la probabilidad de astillas al cortar maderas naturales con densidades de veta inconsistentes o nudos ocultos.
Las herramientas de carburo industriales modernas suelen utilizar recubrimientos especializados para mejorar aún más el rendimiento. Recubrimientos como el nitruro de circonio (ZrN) o el carbono tipo diamante (DLC) crean una barrera ultradura sobre el carburo desnudo. Estos recubrimientos reducen drásticamente el coeficiente de fricción. Una menor fricción significa menos generación de calor durante cortes agresivos. Estos recubrimientos avanzados resisten la acumulación de resina y brea. Al cortar maderas blandas como el pino o materiales con mucho adhesivo como la madera contrachapada, la acumulación de resina arruina la geometría de la herramienta al rellenar las ranuras. El carburo recubierto elimina estos materiales, extendiendo la vida útil de la herramienta mucho más allá de la del carburo en bruto sin recubrimiento.
La disipación de calor y la resistencia a la deflexión determinan qué tan rápido se puede empujar una máquina. El carburo posee un módulo de elasticidad significativamente mayor en comparación con el acero. Esta inmensa rigidez evita que la herramienta se desvíe o doble bajo cargas laterales pesadas. Cuando se empuja una herramienta de 3/8 de pulgada a través de un material de 3/4 de pulgada a 800 pulgadas por minuto, la desviación de la herramienta provoca marcas de vibración en la pieza de trabajo. El chatter arruina el acabado de la superficie y obliga a su equipo a realizar operaciones de lijado secundarias. La rigidez inherente del carburo garantiza que el filo permanezca perfectamente perpendicular al material, garantizando tolerancias precisas y un acabado impecable desde la mesa de la máquina.
La selección del formato de herramientas correcto determina la eficiencia de su producción. Las instalaciones de producción deben evaluar sus aplicaciones específicas para elegir entre carburo sólido, herramientas soldadas y sistemas de insertos. Cada tipo ofrece distintas ventajas y limitaciones según el perfil de corte, la densidad del material y las capacidades de la máquina.
Las herramientas de carburo sólido se fabrican a partir de una única pieza continua de varilla de carburo. Son los más adecuados para cortes de alta precisión, requisitos de diámetro pequeño y perfiles 3D complejos. El principal beneficio del carburo sólido es la capacidad de rectificar geometrías de flauta continuas y complejas. Las ranuras se pueden pulir mucho para facilitar una rápida evacuación de las virutas, lo que evita la acumulación de calor al hundir o cortar bolsas profundas en maderas duras densas.
Debido a que toda la herramienta está hecha de carburo, ofrece máxima rigidez y cero puntos débiles a lo largo del vástago. El carburo sólido soporta cargas laterales extremas sin romperse, siempre que la carga de viruta se calcule correctamente. Cuando el filo finalmente llega al final de su vida útil, se debe desechar toda la herramienta o enviarla para un reafilado profesional. Para diámetros pequeños de menos de media pulgada, el carburo sólido sigue siendo el estándar absoluto para el fresado automatizado.
Las herramientas con punta de carburo presentan un cuerpo de acero con piezas de carburo soldadas en los bordes cortantes. Este formato es mejor para perfiles de gran diámetro, como brocas para recubrir tableros de spoilers, redondeados grandes y cortadores de paneles elevados. Fabricar una herramienta de tres pulgadas de diámetro completamente de carburo sólido no es práctico para la producción debido al peso extremo y los requisitos de materia prima. El uso de un cuerpo de acero mantiene el peso de la herramienta manejable y al mismo tiempo coloca el carburo duradero exactamente donde hace contacto con la madera.
Al evaluar herramientas soldadas, debe controlar las limitaciones estructurales de la unión soldada. La soldadura de plata utilizada para unir el carburo al acero puede fallar bajo calor extremo o cargas excesivas de viruta. Los operadores deben controlar cuidadosamente las velocidades de avance y asegurarse de que la herramienta no se sobrecaliente. Empujar una herramienta soldada con demasiada fuerza a través de un material denso derrite la soldadura, lo que hace que la punta de carburo se corte por completo. Esto supone un riesgo para la seguridad y arruina instantáneamente la pieza de trabajo.
Las herramientas de carburo de inserción utilizan un cuerpo de acero o aluminio mecanizado con precisión que sostiene cuchillas de carburo sólido reemplazables. Este sistema es mejor para producción de gran volumen, corte de compuestos abrasivos y mantenimiento de perfiles de bordes estandarizados. En lugar de reemplazar toda la herramienta cuando se desgasta, el operador afloja un tornillo de fijación, gira o reemplaza el inserto de carburo y continúa cortando en cuestión de segundos.
La escalabilidad de las herramientas de inserción agiliza la fabricación a gran escala. Reemplazar solo el filo reduce drásticamente la rotación de consumibles a largo plazo. Las herramientas de inserción mantienen un diámetro de corte constante. Cuando se vuelve a afilar una herramienta sólida o soldada, el diámetro total se reduce. Luego debe actualizar su biblioteca de herramientas CNC y las compensaciones del software CAM para compensar el tamaño más pequeño. Con las herramientas de inserción, una cuchilla nueva garantiza exactamente el mismo diámetro cada vez, eliminando ajustes de software y reduciendo el tiempo de inactividad de la máquina.
El material físico de la herramienta es sólo la mitad de la ecuación. La forma y dirección del filo determinan cómo interactúa la herramienta con las fibras de la madera. Seleccionando el correcto Las brocas fresadoras de carburo requieren un conocimiento profundo de la geometría de la flauta y la dinámica de extracción de virutas. La flauta actúa como una barrena, alejando el material de desecho de la zona de corte para evitar incendios por fricción.
Las brocas fresadoras Upcut cuentan con una espiral que tira las virutas hacia arriba y fuera del canal de corte. Destacan en la evacuación de virutas, algo absolutamente necesario para operaciones de perforación o embolsado profundo. Al eliminar rápidamente el material de desecho, las brocas cortadas hacia arriba evitan la acumulación de calor y reducen el riesgo de rotura de la herramienta. La acción de tirar hacia arriba astilla la superficie superior del material. Al cortar madera contrachapada enchapada o laminados delicados, una broca hacia arriba separa la chapa del núcleo, provocando graves desgarros en el borde superior.
Las brocas fresadoras de corte descendente invierten esta geometría. La espiral empuja las virutas hacia abajo en el canal de corte. Esta acción de corte hacia abajo deja un borde superior impecable y sin astillas, lo que lo hace ideal para cortar ranuras o ranuras poco profundas en materiales terminados. El inconveniente es una mala evacuación de las virutas. Debido a que el material de desecho se acumula en el corte, las brocas cortadas hacia abajo generan una fricción significativamente mayor. Debe ajustar sus velocidades de avance y evitar cortes profundos de una sola pasada para evitar que la herramienta se sobrecaliente y queme la madera.
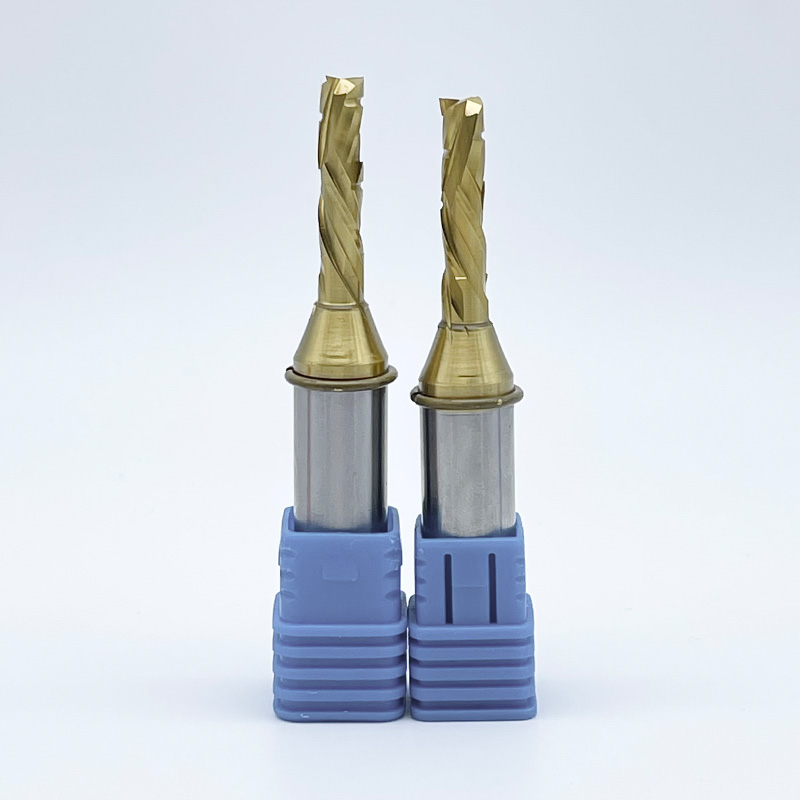
Las brocas fresadoras de compresión de carburo sólido son el estándar indiscutible de la industria para la fabricación anidada. Una broca de compresión combina geometrías de corte ascendente y descendente en el mismo filo. La parte inferior de la broca presenta una espiral de corte ascendente, mientras que la parte superior presenta una espiral de corte descendente. Durante el corte, estas fuerzas opuestas empujan las virutas hacia el centro del núcleo del material.
Esta geometría única ejerce presión hacia adentro en las superficies superior e inferior de la pieza de trabajo simultáneamente. El resultado es un borde impecable y sin rasgaduras en ambos lados de melamina de doble cara, madera contrachapada y laminados de alta presión. Para utilizar una broca de compresión de manera efectiva, la primera pasada debe sumergirse lo suficientemente profundo como para que la porción cortada hacia arriba salga completamente del borde inferior del material. Si la sección cortada hacia arriba no pasa la capa inferior del laminado, experimentará un desgarro. Cuando se programan correctamente, las brocas de compresión eliminan la necesidad de un acabado de borde secundario.
Traducir las propiedades metalúrgicas y las geometrías de las ranuras a resultados reales en el taller justifica las actualizaciones de herramientas. Los resultados de rendimiento del carburo impactan directamente su rendimiento diario, el rendimiento del material y la asignación de mano de obra. El éxito se mide por la cantidad de hojas de material que puede procesar antes de que se detenga el husillo.
La retención de bordes en materiales abrasivos es el beneficio más inmediato. Los productos en láminas manufacturados, como los tableros de fibra de densidad media (MDF), el contrachapado de abedul báltico y la melamina, contienen pegamentos densos, resinas y, a veces, partículas de óxido de aluminio. Estos aglutinantes actúan como papel de lija contra un filo. Las herramientas de acero estándar se desafilan rápidamente y a menudo pierden su filo dentro de una sola hoja de material. El carburo funciona excepcionalmente bien contra estas líneas de pegamento. La extrema dureza de la estructura de micrograno permite que la herramienta corte aglutinantes abrasivos sin redondearse, manteniendo un borde nítido para cientos de hojas.
La optimización de la tasa de alimentación es otra importante ventaja de producción. La rigidez y el filo sostenido del carburo permiten a los operadores programar cargas de viruta agresivas. En lugar de hacer funcionar una máquina a 300 pulgadas por minuto para proteger una broca de acero frágil, puede empujar una herramienta de carburo de alta calidad a 800 o 1000 pulgadas por minuto, dependiendo de la potencia del husillo. Esto reduce directamente los tiempos de ciclo. Los tiempos de ciclo más cortos significan que puede procesar más hojas por turno, lo que aumenta su rendimiento diario sin agregar horas de mano de obra adicionales.
La esperanza de vida de la herramienta y el tiempo de actividad del husillo mejoran drásticamente. Dependiendo de la densidad del material y el contenido de resina, una herramienta de carburo suele durar entre 10 y 50 veces más que su contraparte de acero. Esto se traduce directamente en horas de inactividad de la máquina ahorradas. Cada vez que un operador detiene el CNC para cambiar un poco, se pierden valiosos minutos de producción. Al ampliar el intervalo entre cambios de herramienta, el husillo sigue funcionando y el índice de utilización de la máquina aumenta.
La calidad del acabado superficial es el resultado final del rendimiento, y a menudo el más visible. Una herramienta sin filo rasga las fibras de la madera, dejando una superficie borrosa o rugosa. Esto obliga a su equipo de montaje a pasar horas lijando manualmente los bordes antes de aplicar el encintado o el acabado. El filo sostenido del carburo elimina estas operaciones de lijado secundario. Las piezas salen de la fresadora CNC con bordes lisos como el vidrio, listas para pasar directamente a la encoladora de cantos o a la sala de acabado. Este flujo de trabajo optimizado reduce los cuellos de botella y reduce la carga laboral general.
La evaluación de herramientas requiere mirar más allá de la adquisición inicial. Debe analizar el valor de producción a largo plazo y cómo la herramienta afecta su eficiencia de fabricación más amplia. Una herramienta de menor calidad a menudo termina consumiendo muchos más recursos en tiempo perdido y material arruinado.
Calcular la verdadera eficiencia de una herramienta implica rastrear el tiempo de inactividad de la máquina para cambios de herramienta, la logística de reafilado y los pies lineales totales cortados durante la vida útil de la herramienta. Si bien una herramienta de carburo requiere una configuración inicial más grande que una herramienta de acero, corta cincuenta veces el metraje lineal. Cuando se tiene en cuenta la reducción del tiempo de inactividad de la máquina y la eliminación del lijado manual, la eficiencia por corte aumenta drásticamente. Los talleres de gran volumen no pueden permitirse el lujo de utilizar herramientas de menor calidad; el trabajo oculto de la ineficiencia ralentiza toda la fábrica.
El dilema de la reagudización es un factor importante en este análisis de eficiencia. Tanto las fresas de carburo sólido como las herramientas soldadas se pueden reafilar profesionalmente. Pulir un borde nuevo elimina el material físico de la herramienta. Esto reduce el diámetro total de corte. Una broca de media pulgada puede regresar del afilador y mide 0,485 pulgadas. Si el operador no actualiza la biblioteca de herramientas CNC y el software CAM se compensa con este nuevo diámetro, todas las piezas posteriores se cortarán con un tamaño insuficiente. La gestión de estas compensaciones requiere un mantenimiento de registros meticuloso e introduce un alto riesgo de error humano. Este trabajo administrativo oculto empuja a muchas instalaciones de producción hacia herramientas de inserción, donde el diámetro permanece fijo permanentemente.
Formato de herramientas
| Formato de guía de aplicación | Aplicación ideal | Ventaja principal | Limitación operativa |
|---|---|---|---|
| Carburo sólido | Diámetros pequeños, perfilado 3D, enrutamiento anidado | Máxima rigidez, geometría de canal continuo | La pérdida de diámetro durante el afilado requiere actualizaciones de CAM |
| Con punta de carburo (soldada) | Perfiles de gran diámetro, revestimiento de spoilboard. | Cuerpo liviano para diámetros de corte masivos | Unión soldada vulnerable al calor extremo y a los golpes. |
| Insertar carburo | Producción de alto volumen, compuestos abrasivos. | Diámetro de corte constante, cambio rápido de filos | Limitado a perfiles de borde estandarizados y cortes rectos. |
Si bien el carburo ofrece un rendimiento superior, no es indestructible. Un manejo inadecuado, una programación incorrecta o un mantenimiento deficiente de la máquina destruirán una herramienta premium en segundos. Comprender y mitigar estos riesgos le garantiza maximizar la vida útil de sus herramientas.
Controlar la fragilidad del carburo es su primera prioridad. La principal vulnerabilidad del carburo de tungsteno es su falta de resistencia a la tracción. Es increíblemente duro pero no flexible. Las cargas de impacto repentinas, como sumergirse demasiado rápido en madera dura y densa, rompen el filo. Simplemente dejar caer una broca de carburo sobre un piso de concreto o dejar que las herramientas tintineen en un cajón de almacenamiento causa fracturas microscópicas. Estas microfracturas comprometen la integridad estructural de la broca y provocan fallas catastróficas durante la operación. Las herramientas deben guardarse en fundas protectoras y manipularse con absoluto cuidado.
Es obligatorio calibrar los avances y las velocidades. No puedes adivinar tus parámetros de corte. Ejecutar las RPM del husillo demasiado altas mientras se mantiene la velocidad de avance demasiado baja hace que la herramienta frote contra el material en lugar de cortarlo. Este roce genera fricción extrema y acumulación de calor, lo que quema rápidamente la madera y degrada el aglutinante de carburo. Debe calcular las cargas de viruta con precisión. El chip actúa como un disipador de calor y aleja la energía térmica de la herramienta. Si el chip es demasiado delgado, el calor permanece en la broca. Los operadores deben utilizar fórmulas establecidas para equilibrar las RPM y la velocidad de avance para lograr un espesor de viruta óptimo.
La extracción de polvo y el empaquetado de virutas presentan otro riesgo importante. Una recolección de polvo inadecuada deja material de desecho dentro del canal cortado. A medida que la herramienta avanza, se ve obligada a volver a cortar estas virutas sueltas. Volver a cortar virutas genera enormes cantidades de fricción. En las operaciones de embolsado profundo, las virutas empaquetadas generan tanto calor que se sueldan a la herramienta o hacen que la broca se rompa por completo. Un sistema de extracción de polvo de alta velocidad es un componente necesario para la refrigeración y la longevidad de la herramienta.
La retención de herramientas y la mitigación de descentramiento requieren protocolos de mantenimiento estrictos. Las pinzas de precisión, como ER32 o ER40, deben mantenerse impecablemente limpias. La acumulación de polvo o resina dentro del collar impide que sujete el vástago de la herramienta de manera uniforme. Este agarre desigual provoca un descentramiento, que es una oscilación microscópica a medida que la herramienta gira. Incluso unas pocas milésimas de pulgada de descentramiento hacen que una flauta reciba una carga de viruta más pesada que la otra. Esta vibración rompe prematuramente un borde de carburo y arruina el acabado superficial de sus piezas.
Siga estos pasos para un mantenimiento adecuado del portaherramientas:
La actualización a herramientas avanzadas es un requisito básico para cualquier taller de CNC que priorice la escala y la precisión. La capacidad de cortar compuestos abrasivos a altas velocidades sin sacrificar la calidad de los bordes afecta directamente su programa de producción. Al comprender las propiedades de los materiales y las geometrías de las ranuras, optimizará todo su flujo de trabajo de fabricación.
R: Dependiendo de la densidad del material y el contenido de resina, el carburo dura entre 10 y 50 veces más que el acero de alta velocidad. Al cortar materiales altamente abrasivos como MDF o melamina, el HSS se vuelve opaco casi de inmediato. Carbide mantiene un filo afilado para cientos de láminas, lo que reduce drásticamente el tiempo de inactividad de la máquina y mantiene los programas de producción encaminados.
R: Sí, se pueden reafilar profesionalmente. Pulir un borde nuevo elimina material, lo que reduce el diámetro de corte total de la broca. Debe actualizar manualmente su biblioteca de herramientas CNC y las compensaciones del software CAM para tener en cuenta este diámetro más pequeño. Si no se actualizan estas compensaciones, se producirán piezas de tamaño insuficiente y uniones flojas.
R: El desconchado suele deberse a un descentramiento excesivo del husillo, cargas de viruta incorrectas o pinzas sucias. Debido a que el carburo es frágil, cualquier vibración o carga de impacto fractura el borde. El aglomerado de virutas debido a una mala extracción de polvo o al corte de materiales extraños ocultos en la madera también provoca un astillado inmediato.
R: Estos grados se refieren al tamaño del grano y la proporción de aglutinante de cobalto. El C4 es un micrograno más fino con menos cobalto que el C3. Esto hace que el C4 sea más duro y resistente al desgaste, ideal para compuestos abrasivos como el MDF. El C4 es más frágil, lo que hace que el C3 sea una mejor opción para maderas naturales que requieren mayor resistencia al impacto.
R: Debe utilizar una broca de compresión al cortar laminados de doble cara, madera contrachapada o melamina. La combinación de canales de corte hacia arriba y hacia abajo empuja las virutas hacia el centro del material, evitando que se rompan los bordes superior e inferior. Una broca cortada hacia arriba astilla la superficie superior de estos materiales.
R: Sí, proporcionan un valor significativo si ejecuta perfiles estandarizados con frecuencia. Si bien el cuerpo de la herramienta inicial requiere un mayor compromiso de configuración, reemplazar los pequeños insertos de carburo agiliza las operaciones. El escenario de equilibrio se produce después de unos pocos ciclos de herramientas gracias al ahorro de mano de obra. Ahorra muchísimo tiempo al no tener que volver a calibrar los diámetros de las herramientas ni actualizar las compensaciones del software CAM después de un cambio de herramienta.
R: Los parámetros requeridos se calculan utilizando la fórmula de carga de viruta estándar: Velocidad de alimentación = RPM × Número de canales × Carga de viruta objetivo. Usted determina la carga de viruta ideal para su material específico y el diámetro de la herramienta, luego ajusta sus RPM y velocidad de avance para alcanzar ese espesor objetivo exacto.