Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-20 Origine : Site
Le travail du bois CNC à grand volume exige des outils capables de supporter des régimes de rotation élevés et des vitesses d'avance agressives sans diminuer la qualité des bords ni provoquer de temps d'arrêt de la machine. Le recours à l'acier rapide (HSS) standard dans la production automatisée entraîne des changements d'outils fréquents et une dégradation thermique. Vous obtenez de mauvaises finitions de surface sur des matériaux abrasifs comme le MDF et la mélamine, ce qui gonfle la main d'œuvre et les temps d'arrêt. Transition vers la qualité industrielle les outils de coupe de bois en carbure modifient l’efficacité de la production. La standardisation de votre bibliothèque d'outils avec des matériaux avancés vous permet d'augmenter les avances tout en respectant des tolérances serrées. Nous détaillerons la justification technique, les mesures de performance et les critères de sélection pour la normalisation du carbure dans un environnement CNC. Vous avez besoin d’arêtes de coupe fiables pour que les broches continuent de tourner et que les pièces continuent de bouger hors de la table.
La définition des exigences de base pour les outils CNC commence par la stabilité dimensionnelle, l'évacuation de la chaleur et la rétention des bords sur de longues séries de production. Lorsqu'une broche fonctionne à 18 000 tr/min, la friction générée au niveau de l'arête de coupe est énorme. L'outillage doit résister à cette charge thermique continue sans perdre son intégrité structurelle. L'acier rapide commence à se dégrader et à se ramollir à environ 600 degrés Fahrenheit. Dans les matériaux denses comme les panneaux de particules, la zone de découpe dépasse facilement cette température. Si le tranchant se déforme ou s'émousse prématurément, l'opérateur de la machine doit arrêter la production, changer d'outil et recalibrer le point zéro de la machine. Cela perturbe le flux de travail et réduit le débit quotidien.
Les réalités métallurgiques du carbure de tungstène offrent un énorme avantage opérationnel. Le carbure est un matériau composite constitué de particules dures de carbure de tungstène liées entre elles par un métal plus mou, généralement du cobalt. L'outillage industriel repose sur des structures micro-grains et submicroniques. Des granulométries plus petites permettent d'obtenir un tranchant plus net et plus raffiné car les particules se rapprochent. Le rapport du liant cobalt affecte directement le profil de performance de l'outil. Une teneur plus faible en cobalt augmente la dureté globale et la résistance à l'usure, ce qui le rend idéal pour les composites abrasifs. Un taux de cobalt plus élevé améliore la résistance aux chocs, réduisant ainsi le risque d'écaillage lors de la coupe de bois naturels présentant des densités de grain incohérentes ou des nœuds cachés.
Les outils industriels modernes en carbure utilisent souvent des revêtements spécialisés pour améliorer encore les performances. Des revêtements tels que le nitrure de zirconium (ZrN) ou le carbone de type diamant (DLC) créent une barrière ultra dure sur le carbure nu. Ces revêtements réduisent considérablement le coefficient de frottement. Une friction plus faible signifie moins de génération de chaleur lors de coupes agressives. Ces revêtements avancés résistent à l’accumulation de résine et de poix. Lors de la coupe de bois saveux comme le pin ou de matériaux lourds en adhésif comme le contreplaqué, l'accumulation de résine ruine la géométrie d'un outil en remplissant les cannelures. Le carbure revêtu élimine ces matériaux, prolongeant la durée de vie fonctionnelle de l'outil bien au-delà de celle du carbure brut non revêtu.
La dissipation thermique et la résistance à la déflexion déterminent la vitesse à laquelle vous pouvez pousser une machine. Le carbure possède un module d'élasticité nettement plus élevé que l'acier. Cette immense rigidité empêche l'outil de fléchir ou de se plier sous de lourdes charges latérales. Lorsque vous poussez un outil de 3/8 de pouce dans un matériau de 3/4 de pouce à une vitesse de 800 pouces par minute, la déviation de l'outil provoque des marques de broutage sur la pièce. Les bavardages ruinent la finition de la surface et obligent votre équipe à effectuer des opérations de ponçage secondaires. La rigidité inhérente du carbure garantit que le tranchant reste parfaitement perpendiculaire au matériau, garantissant des tolérances précises et une finition impeccable dès la sortie de la table de la machine.
La sélection du format d'outillage correct détermine l'efficacité de votre production. Les installations de production doivent évaluer leurs applications spécifiques pour choisir entre les systèmes d'outils en carbure monobloc, brasés et à plaquettes. Chaque type offre des avantages et des limites distincts en fonction du profil de coupe, de la densité du matériau et des capacités de la machine.
Les outils en carbure monobloc sont fabriqués à partir d’une seule pièce continue de tige en carbure. Ils conviennent parfaitement aux découpes de haute précision, aux exigences de petit diamètre et au profilage 3D complexe. Le principal avantage du carbure monobloc est la capacité de meuler des géométries de cannelures complexes et continues. Les cannelures peuvent être hautement polies pour faciliter l'évacuation rapide des copeaux, ce qui empêche l'accumulation de chaleur lors de la plongée ou de la coupe de poches profondes dans des bois durs denses.
L’ensemble de l’outil étant en carbure, il offre une rigidité maximale et aucun point faible le long de la tige. Le carbure monobloc supporte des charges latérales extrêmes sans cassure, à condition que la charge de copeaux soit calculée correctement. Lorsque le tranchant atteint enfin la fin de sa durée de vie utile, l'ensemble de l'outil doit être jeté ou envoyé pour un réaffûtage professionnel. Pour les petits diamètres inférieurs à un demi-pouce, le carbure monobloc reste la norme absolue en matière de fraisage automatisé.
L'outillage à pointe en carbure comporte un corps en acier avec des morceaux de carbure brasés sur les arêtes coupantes. Ce format est idéal pour les profilés de grand diamètre, tels que les mèches de surfaçage de spoilboard, les grands arrondis et les coupe-panneaux surélevés. La fabrication d'un outil de trois pouces de diamètre entièrement en carbure monobloc n'est pas pratique pour la production en raison du poids extrême et des exigences en matière de matières premières. L'utilisation d'un corps en acier permet de gérer le poids de l'outil tout en plaçant le carbure durable exactement là où il entre en contact avec le bois.
Lors de l’évaluation d’un outillage brasé, vous devez surveiller les limites structurelles du joint brasé. La soudure à l'argent utilisée pour lier le carbure à l'acier peut échouer sous une chaleur extrême ou des charges excessives de copeaux. Les opérateurs doivent surveiller attentivement les vitesses d'avance et s'assurer que l'outil ne surchauffe pas. Pousser trop fort un outil brasé à travers un matériau dense fait fondre la soudure, provoquant le cisaillement complet de la pointe en carbure. Cela présente un risque pour la sécurité et détruit instantanément la pièce.
L'outillage en carbure à insert utilise un corps en acier ou en aluminium usiné avec précision qui contient des couteaux en carbure monobloc remplaçables. Ce système est idéal pour la production en grand volume, la découpe de composites abrasifs et le maintien de profils de bords standardisés. Au lieu de remplacer l'ensemble de l'outil lorsqu'il s'émousse, l'opérateur desserre une vis de réglage, fait pivoter ou remplace la plaquette en carbure et reprend la coupe en quelques secondes.
L’évolutivité des outils d’insertion rationalise la fabrication à grande échelle. Le remplacement uniquement du tranchant réduit considérablement le renouvellement des consommables à long terme. L'outillage d'insertion maintient un diamètre de coupe constant. Lorsque vous réaffûtez un outil solide ou brasé, le diamètre total diminue. Vous devez ensuite mettre à jour votre bibliothèque d'outils CNC et les décalages de votre logiciel de FAO pour compenser la plus petite taille. Avec l'outillage à plaquettes, un nouveau couteau garantit exactement le même diamètre à chaque fois, éliminant ainsi les ajustements logiciels et réduisant les temps d'arrêt de la machine.
Le matériau physique de l’outil ne représente que la moitié de l’équation. La forme et la direction du tranchant déterminent la manière dont l'outil interagit avec les fibres du bois. Sélection du bon Les fraises en carbure nécessitent une compréhension approfondie de la géométrie des cannelures et de la dynamique d'extraction des copeaux. La flûte agit comme une tarière, éloignant les déchets de la zone de coupe pour éviter les incendies par friction.
Les fraises à défoncer vers le haut comportent une spirale qui tire les copeaux vers le haut et hors du canal coupé. Ils excellent dans l'évacuation des copeaux, ce qui est absolument nécessaire pour les opérations de perçage ou de perçage profond. En éliminant rapidement les déchets, les forets à coupe verticale empêchent l'accumulation de chaleur et réduisent le risque de casse des outils. L'action de traction vers le haut brise la surface supérieure du matériau. Lors de la coupe de contreplaqué plaqué ou de stratifiés délicats, une mèche relevée éloigne le placage du noyau, provoquant un arrachement important du bord supérieur.
Les fraises à coupe descendante inversent cette géométrie. La spirale pousse les copeaux vers le bas dans le canal coupé. Cette action de cisaillement vers le bas laisse un bord supérieur impeccable et sans éclats, ce qui le rend idéal pour couper des rainures ou des rainures peu profondes dans les matériaux finis. L'inconvénient est une mauvaise évacuation des copeaux. Étant donné que les déchets sont compactés dans la coupe, les mèches coupées génèrent beaucoup plus de friction. Vous devez ajuster vos vitesses d'avance et éviter les coupes profondes en un seul passage pour éviter que l'outil ne surchauffe et ne brûle le bois.
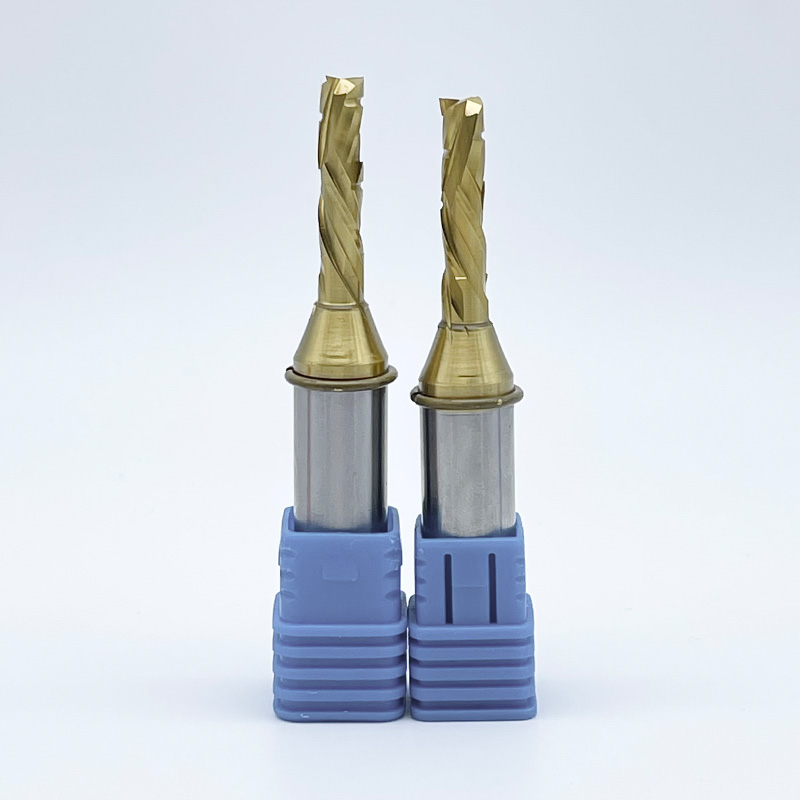
Les fraises à compression en carbure monobloc constituent la norme industrielle incontestée en matière de fabrication imbriquée. Un foret à compression combine des géométries ascendantes et descendantes sur le même tranchant. La partie inférieure du foret présente une spirale ascendante, tandis que la partie supérieure présente une spirale descendante. Lors de la coupe, ces forces opposées poussent les copeaux vers le centre du noyau de matériau.
Cette géométrie unique exerce simultanément une pression vers l’intérieur sur les surfaces supérieure et inférieure de la pièce. Le résultat est un bord impeccable et sans déchirure des deux côtés de la mélamine double face, du contreplaqué plaqué et des stratifiés haute pression. Pour utiliser efficacement un foret de compression, le premier passage doit plonger suffisamment profondément pour que la partie relevée dégage complètement le bord inférieur du matériau. Si la section ascendante ne dépasse pas la couche stratifiée inférieure, vous subirez un arrachement. Lorsqu'ils sont programmés correctement, les bits de compression éliminent le besoin de finition secondaire des bords.
La traduction des propriétés métallurgiques et des géométries des cannelures en résultats réels en atelier justifie la mise à niveau des outils. Les résultats en matière de performances du carbure ont un impact direct sur votre débit quotidien, votre rendement en matériaux et votre répartition de la main-d'œuvre. Vous mesurez le succès par le nombre de feuilles de matériau que vous pouvez traiter avant que la broche ne s'arrête.
La rétention des bords dans les matériaux abrasifs constitue l’avantage le plus immédiat. Les produits manufacturés en feuilles comme les panneaux de fibres de densité moyenne (MDF), le contreplaqué de bouleau baltique et la mélamine contiennent des colles denses, des résines et parfois des particules d'oxyde d'aluminium. Ces liants agissent comme du papier de verre contre un tranchant. Les outils en acier standard s'émoussent rapidement et perdent souvent leur tranchant au sein d'une seule feuille de matériau. Le carbure fonctionne exceptionnellement bien contre ces lignes de colle. L'extrême dureté de la structure micro-grain permet à l'outil de cisailler les liants abrasifs sans arrondir, conservant ainsi un bord net pour des centaines de feuilles.
L'optimisation de l'alimentation est un autre avantage majeur de la production. La rigidité et le tranchant soutenu du carbure permettent aux opérateurs de programmer des charges de copeaux agressives. Au lieu de faire fonctionner une machine à 300 pouces par minute pour protéger un foret en acier fragile, vous pouvez pousser un outil en carbure de haute qualité à 800 ou 1 000 pouces par minute, selon la puissance de la broche. Cela réduit directement les temps de cycle. Des temps de cycle plus courts signifient que vous pouvez traiter plus de feuilles par équipe, augmentant ainsi votre débit quotidien sans ajouter d'heures de travail supplémentaires.
La durée de vie des outils et la disponibilité des broches sont considérablement améliorées. Selon la densité du matériau et la teneur en résine, un outil en carbure dure généralement 10 à 50 fois plus longtemps que son homologue en acier. Cela se traduit directement par des heures d’arrêt des machines économisées. Chaque fois qu'un opérateur arrête la CNC pour effectuer une modification, vous perdez de précieuses minutes de production. En prolongeant l'intervalle entre les changements d'outils, votre broche continue de fonctionner et le taux d'utilisation de votre machine augmente.
La qualité de la finition de surface est le résultat final, et souvent le plus visible, en matière de performance. Un outil émoussé déchire les fibres du bois, laissant une surface floue ou striée. Cela oblige votre équipe d'assemblage à passer des heures à poncer manuellement les bords avant d'appliquer une bande de chant ou une finition. Le tranchant soutenu du carbure élimine ces opérations de ponçage secondaire. Les pièces sortent du routeur CNC avec des bords lisses comme du verre, prêtes à être déplacées directement vers la plaqueuse de chants ou la salle de finition. Ce flux de travail rationalisé réduit les goulots d'étranglement et réduit votre charge de travail globale.
L’évaluation d’un outillage nécessite de regarder au-delà de l’acquisition initiale. Vous devez analyser la valeur de production à long terme et l’impact de l’outil sur votre efficacité de fabrication au sens large. Un outil de qualité inférieure finit souvent par consommer beaucoup plus de ressources en temps perdu et en matériaux endommagés.
Le calcul de l'efficacité réelle d'un outil implique le suivi des temps d'arrêt de la machine pour les changements d'outils, la logistique du réaffûtage et le nombre total de pieds linéaires coupés pendant la durée de vie de l'outil. Bien qu'un outil en carbure nécessite une configuration initiale plus importante qu'un outil en acier, il coupe cinquante fois la longueur linéaire. Lorsque l’on prend en compte la réduction des temps d’arrêt de la machine et l’élimination du ponçage manuel, l’efficacité par coupe augmente considérablement. Les ateliers à volume élevé ne peuvent pas se permettre d’utiliser des outils de qualité inférieure ; le travail caché de l’inefficacité ralentit l’ensemble de l’usine.
Le dilemme du réaffûtage est un facteur majeur dans cette analyse d’efficacité. Les fraises en carbure monobloc et les outils brasés peuvent être réaffûtés par des professionnels. Le meulage d'un nouveau bord enlève la matière physique de l'outil. Cela réduit le diamètre de coupe global. Un foret d'un demi-pouce peut revenir de l'affûteur mesurant 0,485 pouces. Si l'opérateur ne parvient pas à mettre à jour la bibliothèque d'outils CNC et que le logiciel de FAO compense avec ce nouveau diamètre, toutes les pièces suivantes seront découpées sous-dimensionnées. La gestion de ces compensations nécessite une tenue de registres méticuleuse et introduit un risque élevé d’erreur humaine. Ce travail administratif caché pousse de nombreuses installations de production vers l'outillage à plaquettes, où le diamètre reste fixe en permanence.
Format d'outillage
| Format du guide d'application | Application idéale | Avantage principal | Limitation opérationnelle |
|---|---|---|---|
| Carbure solide | Petits diamètres, profilage 3D, routage imbriqué | Rigidité maximale, géométrie de cannelure continue | La perte de diamètre lors de l'affûtage nécessite des mises à jour CAM |
| Pointe en carbure (brasée) | Profilés de grand diamètre, revêtement spoilboard | Corps léger pour des diamètres de coupe massifs | Joint brasé vulnérable à la chaleur extrême et aux chocs |
| Insérer du carbure | Production en grande série de composites abrasifs | Diamètre de coupe constant, remplacement rapide des bords | Limité aux profils de chant standardisés et aux coupes droites |
Bien que le carbure offre des performances supérieures, il n’est pas indestructible. Une mauvaise manipulation, une programmation incorrecte ou un mauvais entretien de la machine détruira un outil haut de gamme en quelques secondes. Comprendre et atténuer ces risques vous garantit de maximiser la durée de vie de vos outils.
La gestion de la fragilité du carbure est votre première priorité. La principale vulnérabilité du carbure de tungstène est son manque de résistance à la traction. C'est incroyablement dur mais pas flexible. Des charges de choc soudaines, comme une plongée trop rapide dans un bois dur dense, brisent le tranchant. Le simple fait de laisser tomber une mèche en carbure sur un sol en béton ou de laisser des outils s'entrechoquer dans un tiroir de rangement provoque des fractures microscopiques. Ces micro-fractures compromettent l'intégrité structurelle du trépan, entraînant une défaillance catastrophique pendant le fonctionnement. Les outils doivent être stockés dans des pochettes de protection et manipulés avec le plus grand soin.
Le calibrage des avances et des vitesses est obligatoire. Vous ne pouvez pas deviner vos paramètres de coupe. Un régime de broche trop élevé tout en maintenant une vitesse d'avance trop faible entraîne le frottement de l'outil contre le matériau au lieu de le trancher. Ce frottement génère une friction extrême et une accumulation de chaleur, qui brûlent rapidement le bois et dégradent le liant carbure. Vous devez calculer avec précision les charges de copeaux. La puce agit comme un dissipateur thermique, évacuant l’énergie thermique de l’outil. Si la puce est trop fine, la chaleur reste dans la mèche. Les opérateurs doivent utiliser des formules établies pour équilibrer le régime et la vitesse d'avance afin d'obtenir une épaisseur de copeaux optimale.
L’extraction des poussières et le compactage des copeaux présentent un autre risque majeur. Une collecte de poussière inadéquate laisse des déchets à l’intérieur du canal de coupe. Au fur et à mesure que l'outil avance, il est obligé de recouper ces copeaux libres. La recoupe des copeaux génère d’énormes quantités de friction. Dans les opérations d'empochage profond, les copeaux emballés créent tellement de chaleur qu'ils se soudent à l'outil ou provoquent la rupture complète du foret. Un système d’extraction de poussière à haute vitesse est un élément essentiel au refroidissement et à la longévité des outils.
Le maintien des outils et l'atténuation du faux-rond nécessitent des protocoles de maintenance stricts. Les pinces de précision, telles que ER32 ou ER40, doivent être maintenues impeccablement propres. L’accumulation de poussière ou de résine à l’intérieur de la pince l’empêche de saisir uniformément la tige de l’outil. Cette prise inégale provoque un faux-rond, qui est une oscillation microscopique lorsque l'outil tourne. Même quelques millièmes de pouce de faux-rond font qu'une flûte supporte une charge de copeaux plus lourde que l'autre. Cette vibration brise prématurément une arête en carbure et ruine la finition de surface de vos pièces.
Suivez ces étapes pour un entretien correct de la pince :
La mise à niveau vers des outils avancés est une exigence de base pour tout atelier CNC donnant la priorité à l'échelle et à la précision. La capacité de couper des composites abrasifs à des vitesses élevées sans sacrifier la qualité des bords a un impact direct sur votre calendrier de production. En comprenant les propriétés des matériaux et la géométrie des cannelures, vous optimisez l'ensemble de votre flux de fabrication.
R : Selon la densité du matériau et la teneur en résine, le carbure dure 10 à 50 fois plus longtemps que l'acier rapide. Lors de la découpe de matériaux très abrasifs comme le MDF ou la mélamine, le HSS s'émousse presque immédiatement. Le carbure maintient un tranchant tranchant pour des centaines de feuilles, réduisant ainsi considérablement les temps d'arrêt des machines et gardant les calendriers de production sur les rails.
R : Oui, ils peuvent être réaffûtés par un professionnel. Le meulage d'un nouveau bord enlève de la matière, ce qui réduit le diamètre de coupe global du foret. Vous devez mettre à jour manuellement votre bibliothèque d'outils CNC et les décalages du logiciel CAM pour tenir compte de ce diamètre plus petit. Ne pas mettre à jour ces décalages entraîne des pièces sous-dimensionnées et des joints desserrés.
R : L'écaillage est généralement causé par un faux-rond excessif de la broche, des charges de copeaux incorrectes ou des pinces de serrage sales. Le carbure étant fragile, toute vibration ou choc brise le bord. L'accumulation de copeaux due à une mauvaise extraction de la poussière ou à la coupe de matériaux étrangers cachés dans le bois provoque également un déchiquetage immédiat.
R : Ces qualités font référence à la granulométrie et au rapport du liant cobalt. Le C4 est un micro-grain plus fin contenant moins de cobalt que le C3. Cela rend le C4 plus dur et plus résistant à l'usure, idéal pour les composites abrasifs comme le MDF. Le C4 est plus fragile, ce qui fait du C3 un meilleur choix pour les bois naturels nécessitant une plus grande résistance aux chocs.
R : Vous devez utiliser un foret de compression lorsque vous coupez des stratifiés double face, du contreplaqué plaqué ou de la mélamine. La combinaison de cannelures ascendantes et descendantes tire les copeaux vers le centre du matériau, empêchant ainsi l'arrachement des bords supérieur et inférieur. Une mèche coupée brise la surface supérieure de ces matériaux.
R : Oui, ils apportent une valeur significative si vous exécutez fréquemment des profils standardisés. Alors que le corps de l'outil initial nécessite un engagement de configuration plus important, le remplacement des petites plaquettes en carbure rationalise les opérations. Le scénario d’équilibre se produit après seulement quelques cycles d’outillage grâce à une main d’œuvre économisée. Vous gagnez énormément de temps en n'ayant jamais besoin de recalibrer les diamètres d'outils ou de mettre à jour les décalages du logiciel de FAO après un changement d'outil.
R : Vous calculez les paramètres requis à l'aide de la formule standard de charge de copeaux : Vitesse d'avance = RPM × Nombre de cannelures × Charge de copeaux cible. Vous déterminez la charge de copeaux idéale pour votre matériau spécifique et le diamètre de votre outil, puis ajustez votre régime et votre vitesse d'avance pour atteindre cette épaisseur cible exacte.