Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-20 Origine: Sito
La lavorazione del legno CNC di grandi volumi richiede utensili in grado di sostenere regimi di rotazione elevati e velocità di avanzamento aggressive senza ridurre la qualità dei bordi o causare tempi di fermo macchina. Affidarsi all'acciaio super rapido (HSS) standard nella produzione automatizzata provoca frequenti cambi di utensile e degrado termico. Si ottengono finiture superficiali scadenti su materiali abrasivi come MDF e melammina, aumentando la manodopera e i tempi di inattività. Passaggio al livello industriale gli utensili da taglio per legno in metallo duro alterano l'efficienza della produzione. La standardizzazione della libreria di utensili con materiali avanzati consente di aumentare le velocità di avanzamento mantenendo tolleranze strette. Analizzeremo la giustificazione tecnica, i parametri prestazionali e i criteri di selezione per la standardizzazione del metallo duro in un ambiente CNC. Sono necessari taglienti affidabili per mantenere i mandrini in rotazione e le parti in movimento fuori dalla tavola.
La definizione dei requisiti di base per gli utensili CNC inizia con la stabilità dimensionale, l'evacuazione del calore e la ritenzione dei bordi su lunghi cicli di produzione. Quando un mandrino funziona a 18.000 giri/min, l'attrito generato sul tagliente è enorme. Gli utensili devono resistere a questo carico termico continuo senza perdere la propria integrità strutturale. L'acciaio ad alta velocità inizia a perdere la calma e ad ammorbidirsi a circa 600 gradi Fahrenheit. Nei materiali densi come i pannelli truciolari, la zona di taglio supera facilmente questa temperatura. Se il tagliente si deforma o si smussa prematuramente, l'operatore della macchina deve interrompere la produzione, cambiare l'utensile e ricalibrare il punto zero della macchina. Ciò interrompe il flusso di lavoro e riduce la produttività giornaliera.
Le realtà metallurgiche del carburo di tungsteno forniscono un enorme vantaggio operativo. Il carburo è un materiale composito costituito da particelle dure di carburo di tungsteno legate insieme da un metallo più morbido, tipicamente cobalto. Gli utensili industriali si basano su strutture a micrograna e submicron. Granulometrie più piccole consentono un tagliente più affilato e raffinato perché le particelle si compattano più vicine tra loro. Il rapporto del legante cobalto influisce direttamente sul profilo prestazionale dell'utensile. Un contenuto inferiore di cobalto aumenta la durezza complessiva e la resistenza all'usura, rendendolo ideale per i compositi abrasivi. Un rapporto di cobalto più elevato migliora la resistenza agli urti, riducendo la probabilità di scheggiatura durante il taglio di legni naturali con densità delle venature incoerenti o nodi nascosti.
I moderni utensili industriali in metallo duro spesso utilizzano rivestimenti specializzati per migliorare ulteriormente le prestazioni. Rivestimenti come il nitruro di zirconio (ZrN) o il carbonio simile al diamante (DLC) creano una barriera ultra resistente sul carburo nudo. Questi rivestimenti riducono drasticamente il coefficiente di attrito. Un attrito inferiore significa una minore generazione di calore durante i tagli aggressivi. Questi rivestimenti avanzati resistono all'accumulo di resina e pece. Quando si tagliano legni ricchi di linfa come il pino o materiali ad alto contenuto adesivo come il compensato, l'accumulo di resina rovina la geometria dell'utensile riempiendo le scanalature. Il carburo rivestito perde questi materiali, estendendo la vita funzionale dell'utensile ben oltre quella del carburo grezzo non rivestito.
La dissipazione del calore e la resistenza alla deflessione determinano la velocità con cui puoi spingere una macchina. Il metallo duro possiede un modulo di elasticità notevolmente più elevato rispetto all'acciaio. Questa immensa rigidità impedisce all'utensile di flettersi o piegarsi sotto carichi laterali pesanti. Quando si spinge un utensile da 3/8 di pollice attraverso un materiale da 3/4 di pollice a 800 pollici al minuto, la deflessione dell'utensile provoca segni di vibrazioni sul pezzo in lavorazione. Le chiacchiere rovinano la finitura superficiale e costringono la tua squadra a eseguire operazioni di levigatura secondarie. La rigidità intrinseca del metallo duro garantisce che il tagliente rimanga perfettamente perpendicolare al materiale, garantendo tolleranze precise e una finitura impeccabile direttamente dalla tavola della macchina.
La selezione del formato corretto degli utensili determina l'efficienza della produzione. Gli impianti di produzione devono valutare le loro applicazioni specifiche per scegliere tra metallo duro integrale, utensili brasati e sistemi di inserti. Ciascun tipo offre vantaggi e limitazioni distinti in base al profilo di taglio, alla densità del materiale e alle capacità della macchina.
Gli utensili in metallo duro integrale sono realizzati da un unico pezzo continuo di barra in metallo duro. Sono particolarmente adatti per tagli ad alta precisione, requisiti di diametro ridotto e profilazioni 3D complesse. Il vantaggio principale del metallo duro integrale è la capacità di rettificare geometrie complesse e continue delle scanalature. Le scanalature possono essere altamente lucidate per facilitare la rapida evacuazione dei trucioli, evitando l'accumulo di calore durante l'immersione o il taglio di tasche profonde in legni duri densi.
Poiché l'intero utensile è realizzato in metallo duro, offre la massima rigidità e zero punti deboli lungo il gambo. Il metallo duro integrale sopporta carichi laterali estremi senza rompersi, a condizione che il carico del truciolo sia calcolato correttamente. Quando il tagliente raggiunge finalmente la fine della sua vita utile, l'intero utensile deve essere scartato o inviato per una riaffilatura professionale. Per diametri piccoli, inferiori a mezzo pollice, il metallo duro integrale rimane lo standard assoluto per la fresatura automatizzata.
Gli utensili con punta in metallo duro sono caratterizzati da un corpo in acciaio con pezzi di metallo duro brasati sui taglienti. Questo formato è ideale per profili di grande diametro, come punte per superfici di pannelli di scarto, grandi arrotondamenti e taglierine per pannelli rialzati. Realizzare un utensile da tre pollici di diametro interamente in metallo duro integrale non è pratico a causa del peso estremo e dei requisiti di materia prima. L'utilizzo di un corpo in acciaio mantiene il peso dell'utensile gestibile posizionando il resistente carburo esattamente nel punto in cui entra in contatto con il legno.
Quando si valutano gli utensili brasati, è necessario monitorare i limiti strutturali del giunto brasato. La lega d'argento utilizzata per legare il carburo all'acciaio può guastarsi in condizioni di calore estremo o carichi di truciolo eccessivi. Gli operatori devono monitorare attentamente le velocità di avanzamento e assicurarsi che l'utensile non si surriscaldi. Se si spinge con troppa forza uno strumento brasato attraverso un materiale denso, la saldatura si scioglie, provocando il taglio completo della punta in carburo. Ciò rappresenta un rischio per la sicurezza e rovina istantaneamente il pezzo.
Gli utensili per inserti in metallo duro utilizzano un corpo in acciaio o alluminio lavorato con precisione che contiene coltelli in metallo duro sostituibili. Questo sistema è ideale per la produzione di volumi elevati, il taglio di compositi abrasivi e il mantenimento di profili dei bordi standardizzati. Invece di sostituire l'intero utensile quando si smussa, l'operatore allenta una vite di fissaggio, ruota o sostituisce l'inserto in metallo duro e riprende a tagliare in pochi secondi.
La scalabilità degli utensili per inserti semplifica la produzione su larga scala. La sostituzione solo del tagliente riduce drasticamente il ricambio dei materiali di consumo a lungo termine. L'utensile per l'inserimento mantiene un diametro di taglio costante. Quando si riaffila un utensile solido o brasato, il diametro complessivo si riduce. È quindi necessario aggiornare la libreria degli strumenti CNC e gli offset del software CAM per compensare le dimensioni inferiori. Con l'utensileria ad inserto, un coltello nuovo garantisce ogni volta esattamente lo stesso diametro, eliminando regolazioni del software e riducendo i tempi di fermo macchina.
Il materiale fisico dello strumento è solo metà dell’equazione. La forma e la direzione del tagliente determinano il modo in cui l'utensile interagisce con le fibre del legno. Selezionando quello corretto Le frese in metallo duro richiedono una profonda conoscenza della geometria della scanalatura e delle dinamiche di estrazione dei trucioli. La scanalatura funge da coclea, allontanando il materiale di scarto dalla zona di taglio per prevenire incendi da attrito.
Le frese per fresatura sono dotate di una spirale che tira i trucioli verso l'alto e fuori dal canale di taglio. Eccellono nell'evacuazione del truciolo, assolutamente necessaria per operazioni di foratura o svuotamento di tasche profonde. Eliminando rapidamente il materiale di scarto, le punte tagliate prevengono l'accumulo di calore e riducono il rischio di rottura dell'utensile. L'azione di trazione verso l'alto scheggia la superficie superiore del materiale. Quando si taglia compensato impiallacciato o laminati delicati, una punta rivolta verso l'alto allontana l'impiallacciatura dal nucleo, causando una grave lacerazione del bordo superiore.
Le frese downcut invertono questa geometria. La spirale spinge i trucioli verso il basso nel canale di taglio. Questa azione di taglio verso il basso lascia un bordo superiore incontaminato e privo di schegge, rendendolo ideale per tagliare dados o scanalature poco profonde nei materiali finiti. Lo svantaggio è la scarsa evacuazione del truciolo. Poiché il materiale di scarto viene compresso nel taglio, le punte ribassate generano un attrito notevolmente maggiore. È necessario regolare le velocità di avanzamento ed evitare tagli profondi a passaggio singolo per evitare che l'utensile si surriscaldi e bruci il legno.
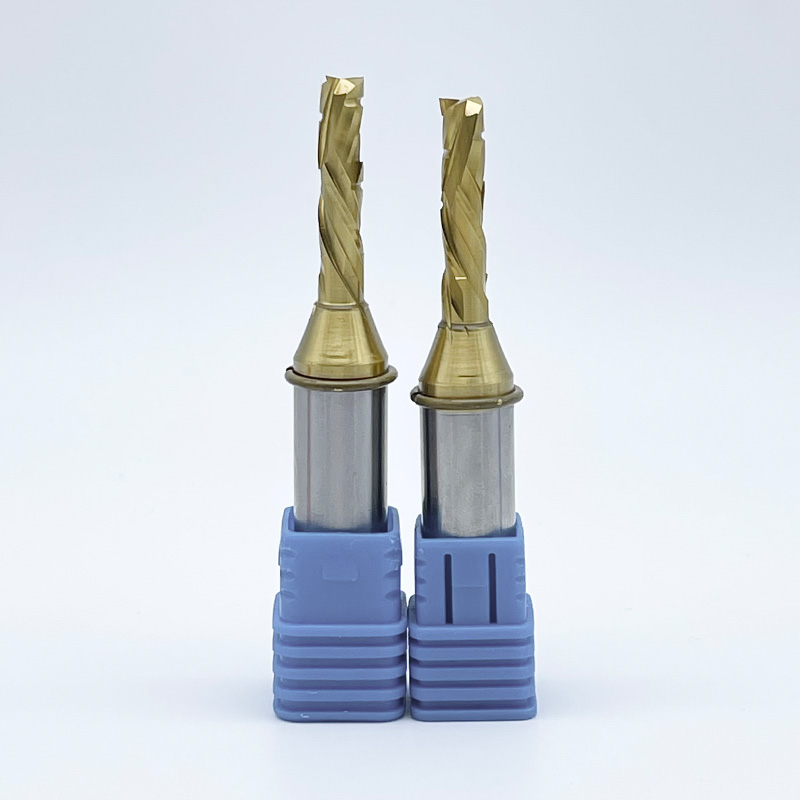
Le frese a compressione in metallo duro integrale rappresentano lo standard indiscusso del settore per la produzione nidificata. Una punta a compressione combina geometrie sia verso l'alto che verso il basso sullo stesso tagliente. La parte inferiore della punta presenta una spirale ascendente, mentre la parte superiore presenta una spirale discendente. Durante il taglio, queste forze opposte spingono i trucioli verso il centro del nucleo del materiale.
Questa geometria unica esercita contemporaneamente una pressione verso l'interno sia sulla superficie superiore che su quella inferiore del pezzo. Il risultato è un bordo impeccabile e senza strappi su entrambi i lati di melammina bifacciale, compensato impiallacciato e laminati ad alta pressione. Per utilizzare una punta di compressione in modo efficace, il primo passaggio deve immergersi abbastanza in profondità in modo che la parte rialzata superi completamente il bordo inferiore del materiale. Se la sezione ritagliata non supera lo strato laminato inferiore, si verificherà uno strappo. Se programmate correttamente, le punte di compressione eliminano la necessità di una finitura secondaria del bordo.
La conversione delle proprietà metallurgiche e delle geometrie delle scanalature in risultati effettivi in officina giustifica gli aggiornamenti degli strumenti. I risultati prestazionali del metallo duro influiscono direttamente sulla produttività giornaliera, sulla resa del materiale e sull'allocazione della manodopera. Il successo viene misurato in base al numero di fogli di materiale che è possibile elaborare prima che il mandrino si fermi.
La ritenzione dei bordi nei materiali abrasivi è il vantaggio più immediato. I prodotti in fogli come i pannelli di fibra a media densità (MDF), il compensato di betulla del Baltico e la melammina contengono colle dense, resine e talvolta particelle di ossido di alluminio. Questi leganti agiscono come carta vetrata contro un tagliente. Gli utensili in acciaio standard si smussano rapidamente, spesso perdendo il filo all'interno di un singolo foglio di materiale. Il carburo si comporta eccezionalmente bene contro queste linee di colla. L'estrema durezza della struttura a micrograna consente all'utensile di tagliare i leganti abrasivi senza arrotondarsi, mantenendo un bordo nitido per centinaia di fogli.
L'ottimizzazione della velocità di avanzamento è un altro importante vantaggio della produzione. La rigidità e l'affilatura prolungata del metallo duro consentono agli operatori di programmare carichi di truciolo aggressivi. Invece di far funzionare una macchina a 300 pollici al minuto per proteggere una fragile punta d'acciaio, puoi spingere un utensile in metallo duro di alta qualità a 800 o 1.000 pollici al minuto, a seconda della potenza del mandrino. Ciò riduce direttamente i tempi di ciclo. Tempi di ciclo più brevi consentono di elaborare più fogli per turno, aumentando la produttività giornaliera senza aggiungere ore di manodopera aggiuntive.
L'aspettativa di vita dell'utensile e il tempo di attività del mandrino sono notevolmente migliorati. A seconda della densità del materiale e del contenuto di resina, un utensile in metallo duro dura generalmente da 10 a 50 volte più a lungo rispetto alla sua controparte in acciaio. Ciò si traduce direttamente in ore di fermo macchina risparmiate. Ogni volta che un operatore ferma il CNC per modificare un po', si perdono minuti preziosi di produzione. Estendendo l'intervallo tra i cambi utensile, il mandrino rimane in funzione e il tasso di utilizzo della macchina aumenta.
La qualità della finitura superficiale è il risultato finale, e spesso più visibile, delle prestazioni. Uno strumento smussato strappa le fibre del legno, lasciando una superficie sfocata o increspata. Ciò costringe il team di assemblaggio a trascorrere ore a levigare manualmente i bordi prima di applicare la bordatura o la finitura. L'affilatura prolungata del metallo duro elimina queste operazioni di levigatura secondarie. I pezzi escono dal router CNC con bordi lisci come il vetro, pronti per essere trasferiti direttamente alla bordatrice o alla sala di finitura. Questo flusso di lavoro semplificato riduce i colli di bottiglia e riduce il carico di lavoro complessivo.
La valutazione degli strumenti richiede di guardare oltre l'acquisizione iniziale. È necessario analizzare il valore della produzione a lungo termine e il modo in cui lo strumento influisce sull'efficienza produttiva più ampia. Uno strumento di qualità inferiore spesso finisce per consumare molte più risorse in termini di tempo perso e materiale rovinato.
Per calcolare la reale efficienza di un utensile è necessario tenere traccia dei tempi di fermo macchina per il cambio utensile, della logistica di riaffilatura e dei piedi lineari totali tagliati durante la vita dell'utensile. Sebbene uno strumento in metallo duro richieda una configurazione iniziale più ampia rispetto a uno strumento in acciaio, taglia cinquanta volte la metratura lineare. Se si tiene conto della riduzione dei tempi di fermo macchina e dell'eliminazione della levigatura manuale, l'efficienza per taglio aumenta notevolmente. Le officine con volumi elevati non possono permettersi di gestire attrezzature di qualità inferiore; il lavoro nascosto dell’inefficienza rallenta l’intera fabbrica.
Il dilemma del risanamento è un fattore importante in questa analisi dell’efficienza. Sia le frese in metallo duro integrale che gli utensili brasati possono essere riaffilati professionalmente. La rettifica di un bordo nuovo rimuove il materiale fisico dall'utensile. Ciò riduce il diametro di taglio complessivo. Una punta da mezzo pollice potrebbe fuoriuscire dall'affilatrice misurando 0,485 pollici. Se l'operatore non riesce ad aggiornare la libreria utensili CNC e gli offset del software CAM con questo nuovo diametro, tutte le parti successive verranno tagliate sottodimensionate. La gestione di queste compensazioni richiede una meticolosa tenuta dei registri e introduce un alto rischio di errore umano. Questo lavoro amministrativo nascosto spinge molti impianti di produzione verso gli utensili ad inserti, dove il diametro rimane fisso in modo permanente.
Formato degli strumenti Guida all'applicazione
| Formato | Applicazione ideale | Vantaggio primario | Limitazione operativa |
|---|---|---|---|
| Carburo solido | Piccoli diametri, profilatura 3D, fresatura annidata | Massima rigidità, geometria continua delle scanalature | La perdita di diametro durante l'affilatura richiede aggiornamenti CAM |
| Con punta in metallo duro (brasato) | Profili di grande diametro, rivestimento in lamiera | Corpo leggero per diametri di taglio massicci | Giunto brasato vulnerabile al calore estremo e agli urti |
| Inserire il carburo | Produzione in grandi volumi, compositi abrasivi | Diametro di taglio costante, sostituzione rapida del tagliente | Limitato a profili di bordi standardizzati e tagli diritti |
Sebbene il carburo offra prestazioni superiori, non è indistruttibile. Una gestione impropria, una programmazione errata o una scarsa manutenzione della macchina distruggeranno uno strumento premium in pochi secondi. Comprendere e mitigare questi rischi garantisce di massimizzare la durata degli utensili.
La gestione della fragilità del carburo è la vostra prima priorità. La principale vulnerabilità del carburo di tungsteno è la sua mancanza di resistenza alla trazione. È incredibilmente duro ma non flessibile. Carichi d'urto improvvisi, come l'immersione troppo rapida nel legno duro e denso, frantumano il tagliente. Il semplice fatto di far cadere una punta in metallo duro su un pavimento di cemento o di lasciare che gli strumenti tintinnano tra loro in un cassetto provoca fratture microscopiche. Queste microfratture compromettono l'integrità strutturale della punta, portando a guasti catastrofici durante il funzionamento. Gli strumenti devono essere conservati in custodie protettive e maneggiati con assoluta cura.
La calibrazione degli avanzamenti e delle velocità è obbligatoria. Non puoi indovinare i parametri di taglio. Far funzionare il mandrino a regimi troppo alti mantenendo la velocità di avanzamento troppo bassa fa sì che l'utensile sfreghi contro il materiale invece di tagliarlo. Questo sfregamento genera un attrito estremo e un accumulo di calore, che brucia rapidamente il legno e degrada il legante in carburo. È necessario calcolare i carichi di truciolo accurati. Il chip funge da dissipatore di calore, allontanando l'energia termica dallo strumento. Se il truciolo è troppo sottile, il calore rimane nella punta. Gli operatori devono utilizzare formule consolidate per bilanciare il numero di giri e la velocità di avanzamento per uno spessore ottimale del truciolo.
L'estrazione della polvere e l'impaccamento dei trucioli rappresentano un altro rischio importante. Una raccolta inadeguata della polvere lascia materiale di scarto all'interno del canale di taglio. Man mano che l'utensile avanza, è costretto a tagliare nuovamente questi trucioli sciolti. Il ritaglio dei trucioli genera enormi quantità di attrito. Nelle operazioni di realizzazione di tasche profonde, i trucioli compattati creano così tanto calore da saldarsi all'utensile o da causare la rottura completa della punta. Un sistema di estrazione della polvere ad alta velocità è un componente necessario per il raffreddamento e la longevità dell'utensile.
Il mantenimento degli utensili e la mitigazione del runout richiedono rigidi protocolli di manutenzione. Le pinze di precisione, come ER32 o ER40, devono essere mantenute perfettamente pulite. L'accumulo di polvere o resina all'interno della pinza impedisce la presa uniforme del gambo dell'utensile. Questa presa irregolare provoca un runout, ovvero un'oscillazione microscopica dovuta alla rotazione dell'utensile. Anche pochi millesimi di pollice di disallineamento fanno sì che una scanalatura sopporti un carico di truciolo più pesante dell'altra. Questa vibrazione scheggia prematuramente un bordo in metallo duro e rovina la finitura superficiale delle parti.
Seguire questi passaggi per una corretta manutenzione della pinza:
Il passaggio a strumenti avanzati è un requisito fondamentale per qualsiasi officina CNC che dà priorità alla scalabilità e alla precisione. La capacità di tagliare compositi abrasivi ad alte velocità senza sacrificare la qualità dei bordi ha un impatto diretto sul programma di produzione. Comprendendo le proprietà dei materiali e le geometrie delle scanalature, ottimizzerai l'intero flusso di lavoro di produzione.
R: A seconda della densità del materiale e del contenuto di resina, il carburo dura da 10 a 50 volte più a lungo dell'acciaio ad alta velocità. Quando si tagliano materiali altamente abrasivi come MDF o melammina, l'HSS si smussa quasi immediatamente. Il carburo mantiene un tagliente affilato per centinaia di fogli, riducendo drasticamente i tempi di fermo macchina e rispettando i programmi di produzione.
R: Sì, possono essere riaffilati professionalmente. La molatura di un nuovo tagliente rimuove materiale, riducendo il diametro di taglio complessivo della punta. È necessario aggiornare manualmente la libreria utensili CNC e gli offset del software CAM per tenere conto di questo diametro più piccolo. Il mancato aggiornamento di questi offset comporta parti sottodimensionate e giunti allentati.
R: La scheggiatura è solitamente causata da un'eccessiva eccentricità del mandrino, da carichi di truciolo errati o da pinze sporche. Poiché il metallo duro è fragile, qualsiasi vibrazione o carico d'urto frattura il tagliente. Anche la compattazione dei trucioli dovuta a una scarsa aspirazione della polvere o al taglio di materiali estranei nascosti nel legno provoca una scheggiatura immediata.
R: Questi gradi si riferiscono alla dimensione della grana e al rapporto del legante cobalto. C4 è un micrograno più fine con meno cobalto del C3. Ciò rende il C4 più duro e resistente all'usura, ideale per compositi abrasivi come l'MDF. C4 è più fragile, rendendo C3 una scelta migliore per i legni naturali che richiedono una maggiore resistenza agli urti.
R: È necessario utilizzare una punta di compressione quando si tagliano laminati fronte-retro, compensato impiallacciato o melammina. La combinazione di scanalature ascendenti e discendenti attira i trucioli verso il centro del materiale, impedendo lo strappo sia del bordo superiore che di quello inferiore. Una punta tagliata scheggia la superficie superiore di questi materiali.
R: Sì, forniscono un valore significativo se si eseguono frequentemente profili standardizzati. Mentre il corpo utensile iniziale richiede un impegno di configurazione maggiore, la sostituzione dei piccoli inserti in metallo duro semplifica le operazioni. Lo scenario di pareggio si verifica dopo solo pochi cicli di attrezzaggio grazie al risparmio di manodopera. Risparmiate tantissimo tempo non dovendo mai ricalibrare i diametri degli utensili o aggiornare gli offset del software CAM dopo un cambio utensile.
R: Si calcolano i parametri richiesti utilizzando la formula standard del carico di truciolo: Velocità di avanzamento = RPM × Numero di scanalature × Carico di truciolo target. Determina il carico di truciolo ideale per il materiale specifico e il diametro dell'utensile, quindi regola il numero di giri e la velocità di avanzamento per raggiungere l'esatto spessore target.