
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 30-07-2026 Asal: Lokasi

Pembuatan komponen dirgantara memerlukan pertaruhan yang sangat tinggi di pabrik. Suku cadang yang terkelupas karena kegagalan alat, penyelesaian permukaan yang buruk, atau lengkungan tegangan yang tidak terduga menghabiskan biaya ribuan dolar per unit dan mengganggu seluruh jadwal produksi. Para masinis menghadapi kesulitan berat saat memotong Heat-Resistant Superalloys (HRSA), paduan titanium, dan komponen hybrid Additive Manufactured (AM) yang berbentuk hampir bersih. Perkakas komersial standar mengalami keausan tepi yang cepat dan kegagalan besar dalam kondisi ini. Pemotong dasar tidak dapat mempertahankan toleransi ruang angkasa yang ketat ketika terkena beban termal ekstrem dan sifat material abrasif.
Mengevaluasi geometri perkakas tertentu, substrat karbida, dan pelapis canggih mutlak diperlukan untuk kelangsungan bengkel. Anda harus memilih yang benar pabrik akhir dirgantara untuk penggilingan efisiensi tinggi (HEM) dan jalur perkakas tradisional. Pemilihan yang tepat mencegah kegagalan dini, mengontrol pembentukan panas, dan memastikan keakuratan dimensi di seluruh komponen badan pesawat dan mesin yang kompleks. Kami akan merinci parameter tepat yang diperlukan untuk mengoptimalkan laju penghilangan logam pada material luar angkasa yang sulit.
Geometri Spesifik Material Tidak Dapat Dinegosiasikan: Pemesinan HRSA yang berhasil memerlukan desain heliks variabel dan pitch variabel untuk mengganggu harmonik dan mencegah obrolan.
Pelapisan Mendikte Manajemen Termal: Lapisan PVD tingkat lanjut (seperti AlTiN atau nanokomposit yang didoping silikon) sangat penting untuk melindungi substrat karbida dari panas ekstrem yang dihasilkan oleh titanium dan Inconel.
Persiapan Tepi Menentukan Masa Pakai Alat: Mikrogeometri, T-lands, dan pengasahan tepi mencegah chipping dini pada material pengerasan kerja.
Aditif Pasca-Pemrosesan Menuntut Kemampuan Beradaptasi: Pemesinan titanium/Inconel yang dicetak 3D atau disinter memerlukan penyesuaian parameter khusus untuk menangani kekerasan kulit yang tidak konsisten dan skala abrasif.
Penahan Alat Berdampak pada Kinerja: Bahkan end mill kualitas tertinggi pun akan gagal tanpa penahan alat yang kaku dan konsentrisitas tinggi (misalnya, shrink fit atau chuck hidrolik).
Titanium dan Inconel terkenal memiliki konduktivitas termal yang rendah. Bahan-bahan ini mentransfer panas langsung ke alat pemotong, bukan ke chip. Konsentrasi termal ini menyebabkan degradasi substrat yang cepat dan deformasi plastis pada ujung tombak. Anda harus menggunakan parameter alat tertentu untuk mencegah kerusakan termal selama proses roughing yang berat. Geometri yang tepat memungkinkan alat mengeluarkan panas secara efisien melalui pembentukan chip yang dioptimalkan. Ketika panas tetap berada di zona pemotongan, pengikat karbida akan rusak, yang menyebabkan kerusakan tepi secara langsung. Mengelola panas ini memerlukan kombinasi lapisan yang tepat, aplikasi cairan pendingin yang tepat, dan laju pengumpanan yang tepat untuk memastikan chip membawa energi panas sebanyak mungkin.
Pada alat berat, operator sering melihat alat menyala merah ketika parameternya salah. Hal ini menunjukkan bahwa penghalang termal lapisan telah rusak. Setelah lapisannya rusak, karbida mentah menyerap panas, mengembang, dan membentuk mikro-chip. Kami mengatasi hal ini dengan menyesuaikan kedalaman pemotongan radial. Keterlibatan radial yang lebih rendah mengurangi waktu yang dihabiskan ujung tombak dalam material per putaran. Hal ini memungkinkan pahat menjadi sedikit dingin selama bagian putaran non-pemotongan. Ini adalah keseimbangan yang rumit antara mempertahankan tingkat penghilangan logam yang tinggi dan menjaga suhu alat dalam batas pengoperasian yang aman.
Pengerasan kerja yang terlokalisasi menimbulkan risiko besar selama pemesinan HRSA. Gaya pemotongan mengubah struktur butiran material di depan pahat. Jika Anda membiarkan alat bergesekan dan bukannya memotong, permukaannya akan langsung mengeras. Pukulan selanjutnya akan menghancurkan ujung tombak saat mencoba menembus lapisan yang mengeras ini. Pengelasan material ke ujung tombak menghasilkan Built-Up Edge (BUE). Fenomena ini merobek partikel karbida mikroskopis dari alat saat terlepas. Menetapkan persyaratan dasar yang ketat untuk persiapan tepi akan mencegah degradasi yang cepat ini. Tepi yang tajam namun diasah dengan baik memotong material dengan bersih tanpa gesekan yang berlebihan.
BUE sangat merepotkan dalam aplikasi titanium. Bahan tersebut memiliki afinitas kimia yang tinggi terhadap pengikat kobalt yang digunakan pada perkakas karbida. Di bawah panas dan tekanan tinggi, titanium benar-benar mengelas dirinya sendiri ke permukaan seruling. Ketika chip tersebut akhirnya terlepas, ia membawa sepotong alat bersamanya. Kami mencegah hal ini dengan menggunakan seruling yang sangat halus dan pelapis khusus yang tahan terhadap ikatan kimia. Mempertahankan beban chip yang konstan juga penting. Jika kecepatan pengumpanan turun, alat akan bergesekan, panas meningkat, dan BUE terbentuk dengan cepat. Perangkat lunak CAM modern membantu mempertahankan beban chip yang konstan bahkan di tikungan sempit.
Penggilingan suku cadang kedirgantaraan yang dicetak 3D atau disinter dengan bentuk hampir jaring menghadirkan kompleksitas unik di lantai produksi. Kepadatan material yang tidak konsisten dan variasi kekerasan pada kedalaman kulit merusak cutting edge standar. Skala permukaan abrasif bertindak seperti amplas pada substrat alat. Tegangan sisa internal sering kali menyebabkan bagian melengkung selama pelepasan logam. Anda harus menyesuaikan parameter pemesinan untuk menangani kondisi material yang tidak dapat diprediksi ini. Kerak bagian luar dari komponen AM sering kali memerlukan alat roughing yang dikorbankan atau pemotong yang sangat khusus yang dirancang khusus untuk menembus lapisan abrasif tanpa patah.
Setelah Anda menembus skala luar, sifat material internal masih dapat bervariasi. Porositas dan kantong bubuk yang tidak meleleh menyebabkan kondisi pemotongan terganggu pada skala mikro. Pembebanan kejut yang konstan ini memerlukan substrat karbida yang kuat, bukan substrat yang benar-benar keras. Kami sering kali mengurangi kecepatan pemotongan sebesar 20 hingga 30 persen saat mengerjakan komponen AM dibandingkan dengan billet tempa dari paduan yang sama. Memperbaiki jadwal juga menjadi tantangan besar. Suku cadang AM sering kali memiliki bentuk organik kompleks yang sulit dipegang dengan kokoh. Getaran apa pun dalam pemasangan akan berpindah langsung ke alat, sehingga mempercepat keausan dan menyebabkan hasil akhir permukaan yang buruk.
Pilihan perkakas yang berhasil diukur berdasarkan Biaya Per Bagian (CPP) dan masa pakai perkakas yang dapat diprediksi. Kepatuhan terhadap persyaratan penyelesaian permukaan yang ketat jauh lebih penting daripada harga pembelian alat awal. Prediktabilitas memungkinkan produksi padam dan mengurangi risiko penghapusan komponen ruang angkasa yang bernilai tinggi. Jika alat yang murah gagal secara tak terduga di tengah proses penyelesaian pada sekat titanium seharga $50.000, penghematannya akan langsung hilang. Kami mengevaluasi alat berdasarkan berapa banyak inci linier yang dapat dipotong dengan andal sebelum tingkat keausan mencapai ambang batas tertentu.
Manajer bengkel harus melacak data masa pakai alat dengan cermat. Kami menggunakan pemantauan beban spindel untuk mendeteksi keausan sebelum menyebabkan kegagalan besar. Peningkatan beban spindel secara bertahap menunjukkan keausan sayap yang normal. Lonjakan yang tiba-tiba menunjukkan chipping atau pembentukan BUE. Dengan menetapkan garis dasar untuk setiap kombinasi alat dan material, kita dapat menukar alat secara proaktif. Pendekatan berbasis data ini memastikan kualitas suku cadang yang konsisten dan memaksimalkan waktu kerja alat berat. Keberhasilan adalah proses yang stabil dan berulang yang dapat dipercaya oleh operator setiap shift.
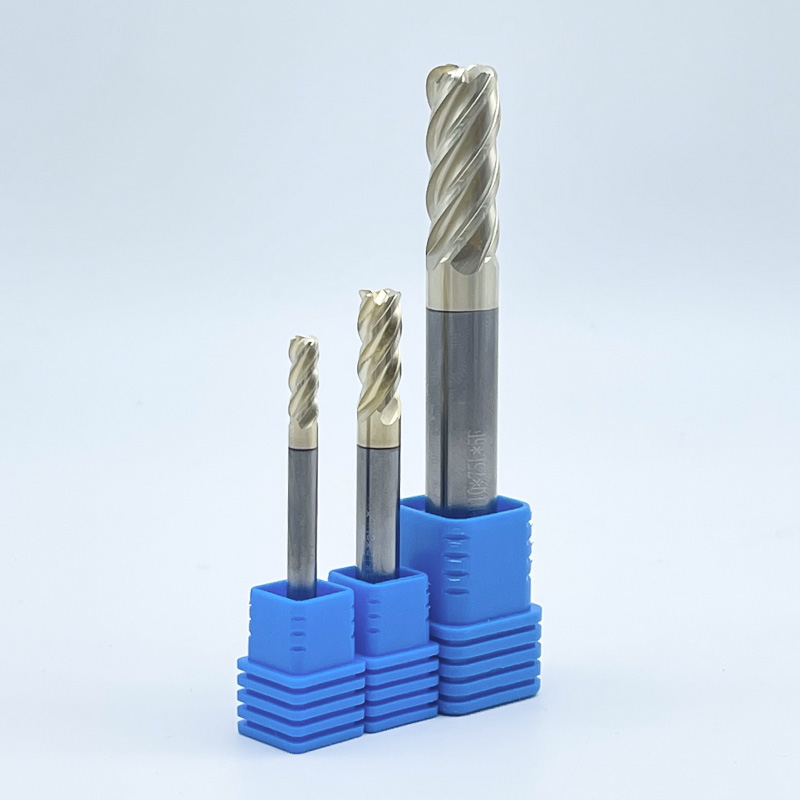
Evaluasi desain 4 seruling versus 5+ seruling berdasarkan pengoperasian spesifik Anda. Slotting memerlukan lebih sedikit seruling untuk pembersihan chip maksimum. Operasi penggilingan dinamis mendapat manfaat dari jumlah seruling yang lebih tinggi untuk memaksimalkan laju pemakanan. Pemesinan titanium memerlukan kerongkongan yang lebih besar untuk evakuasi chip yang tepat. Kerongkongan yang penuh sesak menyebabkan pemotongan ulang chip dan kegagalan alat secara langsung. Saat Anda memotong ulang chip titanium, Anda memotong material yang sudah mengeras. Hal ini akan menghancurkan ujung tombak secara instan. Kami biasanya menggunakan perkakas 4-flute atau 5-flute untuk pengerjaan kasar yang berat pada titanium guna memastikan ruang yang cukup bagi chip untuk keluar dari zona pemotongan.
Untuk operasi penyelesaian atau penggilingan efisiensi tinggi (HEM) dengan keterlibatan radial rendah, kami beralih ke perkakas 7 seruling atau 9 seruling. Kedalaman radial yang rendah menghasilkan chip yang sangat tipis, sehingga membutuhkan lebih sedikit ruang kerongkongan. Jumlah flute yang lebih tinggi memungkinkan laju pengumpanan meja yang jauh lebih tinggi sekaligus mempertahankan beban chip yang sama per gigi. Hal ini secara drastis mengurangi waktu siklus pada profil kedirgantaraan yang kompleks. Namun, Anda harus memastikan kontrol mesin Anda dapat memproses kode dengan cukup cepat untuk mempertahankan laju pengumpanan yang diprogram. Jika mesin tersendat, alat akan bergesekan dan rusak.
Gangguan harmonik sangat penting untuk menghilangkan obrolan pada bagian berdinding tipis. Desain heliks variabel dan pitch variabel mengubah waktu dampak tajam. Gangguan fisik ini mencegah peningkatan frekuensi resonansi. Penghapusan obrolan tetap menjadi dimensi evaluasi penting untuk pemesinan komponen ruang angkasa berdinding tipis. Saat pabrik akhir standar memotong, setiap seruling mengenai material pada interval yang sama persis. Ini menciptakan getaran ritmis. Jika getaran ini sesuai dengan frekuensi alami bagian atau mesin, maka akan terjadi obrolan. Obrolan meninggalkan permukaan akhir yang buruk dan menghancurkan alat tersebut.
Dengan memvariasikan nada (jarak antara seruling) dan sudut heliks (putaran seruling), kita memecah ritme ini. Satu seruling mungkin mencapai suhu 88 derajat, seruling berikutnya mungkin mencapai 92 derajat. Variasi konstan ini mencegah penguatan getaran. Geometri ini mutlak wajib saat mengerjakan kantong dalam atau rusuk tipis pada komponen struktur ruang angkasa. Hal ini memungkinkan kami menjalankan kecepatan spindel yang lebih tinggi dan pemotongan aksial yang lebih dalam tanpa menimbulkan obrolan. Perbedaan kinerja antara alat standar dan alat geometri variabel dalam aplikasi ini adalah siang dan malam.
Perancang alat menyeimbangkan ketebalan inti dengan kedalaman seruling. Inti yang tebal mengurangi defleksi selama pemotongan kasar yang berat. Namun, inti yang lebih tebal mengurangi ruang yang tersedia untuk pembersihan chip. Anda harus mencocokkan diameter inti dengan keterlibatan radial spesifik dari jalur alat yang Anda program. Untuk slotting tradisional, Anda memerlukan inti yang lebih kecil untuk menghasilkan kerongkongan yang besar. Untuk jalur alat HEM yang keterlibatan radialnya dijaga di bawah 15 persen, Anda menginginkan inti yang setebal mungkin. Inti yang tebal memberikan kekakuan yang diperlukan untuk memanfaatkan seluruh panjang seruling tanpa alat tertekuk saat dipotong.
Lendutan alat menyebabkan ketidakakuratan dimensi dan dinding yang meruncing. Di ruang angkasa, di mana toleransi sering kali dijaga hingga sepersepuluh dari seperseribu inci, defleksi tidak dapat diterima. Kami menghitung defleksi teoritis berdasarkan diameter inti pahat, panjang stick-out, dan gaya potong. Jika defleksi melebihi toleransi kita, kita harus mengurangi laju pemakanan, melakukan pemotongan yang lebih ringan, atau memilih pahat dengan inti yang lebih besar. Penggunaan perkakas dengan inti yang meruncing—dimana diameter inti meningkat ke arah shank—memberikan kekakuan yang sangat baik sekaligus menjaga jarak bebas chip yang memadai di ujungnya.
T-lands, hones, dan mikro-geometri memperkuat cutting edge terhadap gaya geser yang besar. Keripik karbida yang mentah dan tajam dengan mudah saat memotong HRSA. Persiapan tepi yang terkontrol mendistribusikan gaya pemotongan ke area yang lebih luas. Mikro-geometri ini mencegah chipping dini dalam aplikasi luar angkasa yang agresif. Tepi yang sangat tajam sebenarnya cukup lemah. Jika terkena titik keras pada Inconel atau titanium, ia akan patah. Dengan mengaplikasikan asah mikroskopis atau talang kecil (T-land) pada bagian tepinya, kami mengarahkan gaya pemotongan ke bagian terkuat dari substrat karbida.
Ukuran asah harus disesuaikan dengan beban chip. Jika ukuran asah lebih besar dari beban chip yang diprogram, alat akan bergesekan, bukannya memotong. Hal ini menyebabkan timbulnya panas secara besar-besaran dan pengerasan kerja. Produsen alat menggunakan proses penyikatan dan penarikan khusus untuk menerapkan persiapan tepi ini dengan presisi luar biasa. Saat mengevaluasi alat, kami selalu memeriksa persiapan tepi di bawah mikroskop. Pengasah yang konsisten dan seragam merupakan tanda alat dirgantara berkualitas tinggi. Persiapan tepi yang tidak konsisten menyebabkan masa pakai alat tidak dapat diprediksi.
Keterlibatan radial dan busur kontak menentukan kelangsungan hidup alat. Teknik entri roll-in mengurangi guncangan entri awal. Orientasi pahat yang tepat mengelola efek penipisan chip selama pemesinan kecepatan tinggi. Memprogram transisi yang mulus mencegah lonjakan beban spindel secara tiba-tiba. Jangan pernah memasukkan end mill langsung ke dalam titanium atau Inconel. Ini menjebak chip di bawah alat dan menghancurkan bagian tengah tepi tajam. Selalu gunakan jalur heliks atau lubang awal yang sudah dibor sebelumnya. Sudut ramp harus dijaga tetap dangkal, biasanya antara 1 dan 3 derajat, untuk meminimalkan gaya pemotongan aksial.
Saat memasuki sisi suatu bagian, gunakan gerakan melengkung ke dalam, bukan garis lurus. Hal ini secara bertahap meningkatkan keterlibatan radial, memungkinkan pahat menyerap gaya pemotongan dengan lancar. Kami juga menggunakan perhitungan penipisan chip radial. Jika kedalaman potong radial kurang dari 50 persen diameter pahat, ketebalan chip aktual akan lebih kecil dari pemakanan per gigi yang diprogram. Anda harus meningkatkan laju pengumpanan untuk mencapai ketebalan chip yang diinginkan. Kegagalan memperhitungkan penipisan chip mengakibatkan gesekan, timbulnya panas, dan keausan alat yang cepat.
| Parameter | Standar End Mill | Pabrik Akhir Dirgantara |
|---|---|---|
| Sudut Heliks | Seragam 30° atau 45° | Variabel (misalnya, 35°/38°) |
| Melempar | Jarak yang sama | Jarak tanam yang tidak sama |
| Diameter Inti | Standar (sekitar 50%) | Inti tebal (hingga 70%) |
| Persiapan Tepi | Tajam / Tidak diasah | Rekayasa asah / T-land |
| Butir Karbida | Biji-bijian mikro | Sub-mikron ultra-halus |
Pemesinan titanium memerlukan parameter optimal tertentu. Anda memerlukan ujung tajam yang dipadukan dengan sudut penggaruk positif yang tinggi. Lapisan tertentu harus tahan terhadap reaktivitas kimia dengan titanium pada suhu tinggi. Berdedikasi pabrik akhir kedirgantaraan titanium mencegah adhesi material dan menjaga integritas tepi. Sudut penggaruk positif yang tinggi mengurangi gaya pemotongan dan memotong material dengan rapi, sehingga meminimalkan timbulnya panas. Kami mencari perkakas dengan seruling yang dipoles untuk membantu mengevakuasi keping titanium yang lengket dengan cepat sebelum dapat dilas ke permukaan perkakas.
Mengatasi penyesuaian parameter saat mengerjakan kerak permukaan titanium sinter versus paduan tempa. Bahan aditif memerlukan masukan awal yang lebih lambat untuk menembus kulit abrasif. Pengerasan kasar dengan torsi tinggi dan RPM rendah memerlukan geometri yang berbeda dibandingkan operasi finishing berkecepatan tinggi. Untuk pengerjaan kasar titanium tempa, kami menggunakan perkakas dengan pengasah tepi yang sedikit lebih berat untuk menahan torsi tinggi. Untuk penyelesaian akhir, kami beralih ke perkakas dengan tepian yang lebih tajam dan jumlah seruling yang lebih tinggi untuk mencapai penyelesaian permukaan yang diperlukan. Aplikasi cairan pendingin sangat penting; cairan pendingin bertekanan tinggi yang diarahkan tepat pada zona pemotongan wajib dilakukan untuk membilas serpihan dan mengontrol panas.
Paduan berbahan dasar nikel menghasilkan keausan abrasif yang ekstrim dan gaya pemotongan yang tinggi. Parameter optimal memerlukan substrat karbida berbutir sangat halus. Persiapan tepi yang berat menahan gaya geser yang brutal. Sebuah Pemotong penggilingan luar angkasa Inconel harus menjaga integritas strukturalnya di bawah beban termal yang besar. Inconel mempertahankan kekuatannya pada suhu yang sangat tinggi, yang berarti gaya pemotongan tidak turun saat material memanas. Hal ini memberikan tekanan mekanis yang sangat besar pada alat tersebut. Kami menggunakan perkakas dengan inti yang sangat tebal dan persiapan tepi T-land khusus untuk mencegah ujung tombak hancur di bawah tekanan.
Melanggar skala luar bagian cetakan atau cetakan 3D memerlukan parameter yang agresif. Pemotong harus menembus kerak luar yang keras dan sangat abrasif dengan cepat. Pergeseran ke arah strategi penggilingan pakan tinggi untuk mengarahkan gaya pemotongan secara aksial. Ini melindungi spindel mesin dan memperpanjang masa pakai alat. Pabrik pemakanan tinggi menggunakan sudut timah yang sangat dangkal, yang menipiskan chip secara dramatis dan mengarahkan gaya pemotongan ke atas ke dalam spindel, bukan secara radial ke dudukan pahat. Hal ini memungkinkan laju pengumpanan yang sangat tinggi sambil mempertahankan beban chip yang dapat dikelola, menjadikannya cara paling efisien untuk membuat komponen Inconel menjadi kasar.
Pemesinan bilah turbin 5 sumbu secara simultan memerlukan kemampuan pemotongan tengah yang kuat. Kekuatan inti sangat penting untuk permukaan aerodinamis yang kompleks. Sebuah pabrik ujung hidung bola dirgantara harus tahan terhadap sudut pengikatan yang bervariasi tanpa membelok. Saat membuat profil bilah turbin, alat ini terus-menerus mengubah sudut serangnya. Gaya pemotongan bergeser dari sisi bola ke ujung dan kembali lagi. Perkakas harus memiliki inti yang kuat hingga ke ujung untuk mencegah defleksi dan getaran selama transisi ini.
Memiringkan sumbu pahat mencegah titik mati nol-SFM di ujungnya. Orientasi yang tepat meminimalkan keausan bagian tengah dan memaksimalkan penyelesaian permukaan. Mempertahankan kecepatan permukaan yang konstan di ujung tetap merupakan tantangan yang signifikan. Geometri alat khusus mengurangi keausan bagian tengah ini selama pembuatan profil yang rumit. Tepat di tengah ball nose end mill, kecepatan putarannya nol. Jika Anda memotong dengan titik mati, Anda menyeret pahat, bukan memotong. Kami memprogram jalur pahat 5 sumbu untuk menjaga kemiringan pahat pada sudut 10 hingga 15 derajat relatif terhadap permukaan. Hal ini memastikan kami selalu memotong dengan diameter bola yang efektif, mempertahankan ukuran permukaan yang tepat, dan memperpanjang masa pakai alat.
Sudut tajam bertindak sebagai penambah stres yang berbahaya di bagian luar angkasa. End mill radius sudut mendistribusikan gaya pemotongan secara merata. Geometri ini memperpanjang umur pahat dan memenuhi persyaratan bagian struktural yang ketat. Sebuah pemotong radius sudut kedirgantaraan sangat penting untuk operasi mengantongi. Sudut persegi yang tajam pada end mill adalah titik terlemah dari alat ini. Ini adalah tempat pertama terjadinya chip saat mengerjakan material keras. Dengan menambahkan radius, kami memperkuat sudut secara signifikan. Hal ini memungkinkan kami mendorong alat lebih keras dan mencapai tingkat pelepasan logam yang lebih tinggi tanpa takut akan kegagalan sudut yang parah.
Geometri radius sudut mengurangi defleksi vertikal pada kantong dalam. Hal ini penting untuk komponen struktur badan pesawat berdinding tipis seperti sekat dan rusuk. Evaluasi toleransi radius dengan hati-hati untuk memastikan keakuratan perpaduan sempurna di seluruh jalur pahat yang berpotongan. Cetak biru ruang angkasa menentukan jari-jari fillet tertentu untuk semua kantong internal untuk mencegah retak lelah di bagian akhir. Jari-jari sudut pada pahat harus sama persis dengan persyaratan ini. Kami menggunakan pembanding optik untuk memverifikasi toleransi radius pada alat kami sebelum alat tersebut menyentuh suatu bagian. Jari-jari yang tidak cocok akan menyebabkan adanya langkah dalam campuran, sehingga menghasilkan bagian yang terkelupas.
Evaluasi substrat karbida berbutir sub-mikron dan ultra-halus dengan cermat. Anda harus membingkai trade-off antara kekerasan dan ketangguhan. Kekerasan memberikan ketahanan aus terhadap bahan abrasif. Ketangguhan memberikan ketahanan terhadap guncangan selama pemotongan terputus. Aplikasi luar angkasa biasanya menuntut struktur butiran ultra halus yang seimbang. Ukuran butiran bubuk tungsten karbida menentukan sifat akhir alat. Butir yang lebih kecil menghasilkan ujung tombak yang lebih tajam dan kekerasan yang lebih tinggi. Namun jika butirannya terlalu kecil maka alat menjadi rapuh. Kami memilih substrat dengan ukuran butiran antara 0,2 dan 0,5 mikron untuk pemesinan titanium dan Inconel.
Kandungan pengikat kobalt juga memainkan peran utama. Lebih banyak kobalt meningkatkan ketangguhan tetapi mengurangi kekerasan. Untuk pengoperasian roughing dengan pemotongan berat dan terputus-putus, kami menggunakan substrat dengan kandungan kobalt yang sedikit lebih tinggi (sekitar 10 hingga 12 persen) untuk meredam guncangan. Untuk pekerjaan finishing yang mengutamakan ketahanan aus, kami menggunakan kandungan kobalt yang lebih rendah (sekitar 6 hingga 8 persen). Mencocokkan media dengan pengoperasian spesifik sama pentingnya dengan memilih geometri yang tepat.
Bandingkan AlTiN, TiAlN, dan lapisan berstruktur nano doping silikon yang lebih baru. Evaluasi suhu oksidasi dan koefisien gesekannya. Lapisan yang didoping silikon menawarkan ketahanan yang unggul terhadap pelarutan kimia dalam titanium. Lapisan PVD canggih ini bertindak sebagai penghalang termal, melindungi substrat karbida yang rentan. AlTiN (Aluminium Titanium Nitride) adalah standar industri untuk pemesinan HRSA. Ini membentuk lapisan pelindung aluminium oksida saat terkena panas tinggi, yang melindungi alat. Namun, untuk aplikasi ekstrem, kami beralih ke pelapis nanokomposit.
Lapisan nanokomposit ini menggabungkan silikon untuk menciptakan struktur yang sangat keras dan sangat tahan terhadap panas. Mereka memiliki koefisien gesekan yang lebih rendah dibandingkan AlTiN standar, yang membantu chip keluar dari kerongkongan lebih cepat, sehingga mengurangi penumpukan panas. Ketebalan lapisan juga penting. Terlalu tebal, dan ujung tombaknya menjadi kusam. Terlalu tipis, penghalang termal akan rusak sebelum waktunya. Kami mengandalkan produsen alat yang menggunakan proses PVD (Physical Vapor Deposition) yang canggih untuk mengaplikasikan lapisan ini dengan kontrol ketebalan yang presisi.
Analisis kebutuhan cairan pendingin melalui alat versus cairan pendingin eksternal bertekanan tinggi. Pengiriman bertekanan tinggi mencegah kejutan termal dan membantu evakuasi chip di kantong yang dalam. Aplikasi cairan pendingin yang tepat mencegah serpihan mengelas ke ujung tombak selama proses pengasaran HRSA yang agresif. Pendingin banjir seringkali tidak mencukupi untuk permesinan dirgantara. Penghalang uap yang diciptakan oleh panas yang hebat pada ujung tombak mencegah cairan pendingin bertekanan rendah mencapai zona pemotongan. Kami menggunakan sistem pendingin bertekanan tinggi (1000 PSI atau lebih tinggi) untuk menembus penghalang uap ini.
Pendingin through-tool sangat direkomendasikan untuk pengeboran dan deep pocket milling. Ini menyalurkan cairan pendingin tepat di tempat yang dibutuhkan, mengeluarkan serpihan ke atas dan keluar dari lubang. Namun, untuk pabrik akhir padat, nosel bertekanan tinggi eksternal yang diarahkan tepat pada antarmuka alat-benda kerja seringkali lebih efektif. Anda harus memastikan nozel diarahkan dengan benar. Jika aliran cairan pendingin meleset dari zona pemotongan bahkan hanya sepersekian inci saja, alat akan langsung terbakar. Manajemen cairan pendingin yang tepat merupakan komponen penting dari keseluruhan strategi pemesinan.
Jangan pernah menggunakan collet chuck standar untuk penggilingan ruang angkasa berperforma tinggi. Kami sangat merekomendasikan chuck milling yang dapat menyusut atau presisi tinggi. Runout harus dijaga di bawah 0,0002 inci. Runout yang berlebihan menyebabkan beban chip tidak merata, yang menyebabkan kegagalan alat secara cepat dan dini. Jika alat dengan 4 seruling memiliki runout 0,001 inci, salah satu seruling akan menghasilkan chip yang sangat besar sementara seruling lainnya hampir tidak dapat dipotong. Pemuatan yang tidak merata ini akan merusak alat dengan cepat dan meninggalkan permukaan akhir yang buruk.
Penahan shrink-fit memberikan konsentrisitas dan kekuatan cengkeraman terbaik. Dudukannya dipanaskan untuk memperluas lubang, pahat dimasukkan, dan saat mendingin, ia mencengkeram betis pahat dengan tekanan yang sangat besar. Ini menghilangkan getaran mikro yang terkait dengan collet chuck. Chuck hidrolik juga merupakan pilihan yang sangat baik, memberikan karakteristik runout yang bagus dan peredam getaran yang unggul. Berinvestasi dalam kepemilikan alat berkualitas tinggi adalah suatu keharusan; memasang end mill dirgantara premium ke dalam collet chuck yang murah adalah cara yang pasti akan membuang-buang uang.
Pabrik akhir dirgantara berkinerja tinggi memerlukan strategi CAM modern. Penggilingan trochoidal dan Penggilingan Efisiensi Tinggi mempertahankan beban chip yang konstan. Orientasi jalur pahat yang tepat mencegah lengkungan bagian pada bagian berdinding tipis. Simulasi perangkat lunak wajib dilakukan sebelum melakukan pemotongan pada paduan luar angkasa yang mahal. Jalur pahat kasar offset tradisional menciptakan lonjakan dalam keterlibatan pahat saat berkendara ke tikungan. Paku-paku ini menyebabkan defleksi alat, obrolan, dan kerusakan. Jalur alat HEM menggunakan gerakan melingkar dinamis untuk menjaga sudut pengikatan tetap konstan.
Saat mengerjakan dinding tipis, kami menggunakan strategi yang disebut 'waterlining' atau penurunan bertahap. Kami mengerjakan kedua sisi dinding secara bersamaan dengan peningkatan aksial kecil. Ini menyeimbangkan gaya pemotongan dan mencegah dinding menjauh dari alat. Jika Anda mengerjakan satu sisi dinding tipis sepenuhnya sebelum mengerjakan sisi lainnya, tegangan sisa pada material akan menyebabkan dinding melengkung. Perangkat lunak CAM memungkinkan kami memprogram strategi kompleks ini secara efisien, memastikan komponen tetap stabil secara dimensi selama proses pemesinan.
Menerapkan sistem pemantauan beban spindel dan pelacakan umur alat. Tangkap keausan alat sebelum kegagalan besar merusak benda kerja yang mahal. Pemantauan prediktif memungkinkan operator menukar alat berdasarkan data keausan aktual, bukan berdasarkan dugaan. Mesin CNC modern dapat memantau arus listrik yang ditarik oleh motor spindel. Seiring dengan keausan pahat, diperlukan lebih banyak torsi untuk memotong material, sehingga meningkatkan penarikan arus. Kami menetapkan batas beban tertentu dalam kontrol alat berat.
Jika beban spindel melebihi batas, mesin secara otomatis berhenti sejenak dan memperingatkan operator untuk mengganti alat. Hal ini mencegah pahat patah pada potongannya, yang sering kali merusak bagian tersebut dan merusak spindel. Kami juga melacak waktu pemotongan untuk setiap alat. Dengan menganalisis data ini dari waktu ke waktu, kami dapat menetapkan ekspektasi masa pakai alat yang sangat akurat. Hal ini memungkinkan kami menjadwalkan penggantian pahat selama jeda alami dalam siklus pemesinan, sehingga memaksimalkan efisiensi dan meminimalkan sisa.
Konsultasikan dengan teknisi aplikasi perkakas untuk mencocokkan geometri tertentu dengan material HRSA dan kemampuan alat berat Anda.
Minta model pustaka alat CAD/CAM untuk menyimulasikan strategi penggilingan efisiensi tinggi dan memverifikasi beban chip yang konstan.
Hitung MRR teoretis dan lakukan uji pemotongan terkontrol dengan fokus pada keausan yang dapat diprediksi, bukan pada kecepatan maksimum absolut.
Mulai uji coba perkakas yang ditargetkan untuk operasi kemacetan paling parah guna mengukur peningkatan Biaya Per Bagian yang sebenarnya.
J: Geometri optimal mencakup desain heliks variabel dan pitch variabel untuk menghilangkan obrolan. Hal ini memerlukan sudut rake positif yang tinggi untuk aksi geser, ruang kerongkongan yang cukup untuk evakuasi chip, dan lapisan PVD khusus untuk menahan reaktivitas kimia dan penumpukan panas.
J: Untuk roughing dinamis, 5 hingga 7 flute ideal untuk memaksimalkan laju pemakanan sekaligus mempertahankan kekuatan inti. Untuk operasi slotting tradisional, 4 flute memberikan jarak bebas chip yang diperlukan untuk mencegah pemotongan ulang dan kerusakan pahat.
J: Heliks variabel mengganggu dampak ritme cutting edge terhadap material. Hal ini mencegah resonansi harmonis terbentuk, sehingga secara efektif menghilangkan obrolan. Chatter menyebabkan penyelesaian permukaan yang buruk dan degradasi alat yang cepat, terutama pada komponen ruang angkasa berdinding tipis.
J: Anda harus menggunakan pemotong radius sudut setiap kali mengerjakan bagian struktur luar angkasa. Sudut internal yang tajam menciptakan penambah tegangan yang rentan retak. Jari-jarinya mendistribusikan gaya pemotongan, mengurangi chipping sudut pada pahat, dan memenuhi persyaratan pencampuran struktur ruang angkasa yang ketat.
J: Memegang alat menentukan konsentrisitas. Collet standar menyebabkan runout, menyebabkan satu flute mengambil beban chip yang lebih berat dibandingkan flute lainnya. Chuck shrink-fit atau hidrolik menjaga runout di bawah 0,0002 inci, memastikan keausan merata, mencegah micro-chipping, dan memperpanjang masa pakai tool secara drastis.
J: Pelapis PVD tingkat lanjut seperti Aluminium Titanium Nitrida (AlTiN) atau nanokomposit yang didoping silikon adalah yang optimal. Mereka menawarkan suhu oksidasi yang sangat tinggi dan koefisien gesekan yang rendah. Lapisan ini bertindak sebagai penghalang termal, melindungi karbida dari panas hebat yang dihasilkan oleh HRSA.


