
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.07.2026 Herkunft: Website

Bei der Bearbeitung von Komponenten für die Luft- und Raumfahrtindustrie steht in der Werkstatt ein unglaublich hoher Einsatz an. Ausschussteile aufgrund von Werkzeugversagen, mangelhafter Oberflächenbeschaffenheit oder unerwartetem Spannungsverzug kosten Tausende von Dollar pro Einheit und unterbrechen gesamte Produktionspläne. Beim Schneiden von hitzebeständigen Superlegierungen (HRSAs), Titanlegierungen und hybriden additiv gefertigten (AM) nahezu endkonturnahen Bauteilen stehen Maschinenbauer vor großen Schwierigkeiten. Unter diesen Bedingungen kommt es bei handelsüblichen Standardwerkzeugen zu schnellem Kantenverschleiß und katastrophalen Ausfällen. Einfache Fräser können die engen Luft- und Raumfahrttoleranzen einfach nicht einhalten, wenn sie extremen thermischen Belastungen und abrasiven Materialeigenschaften ausgesetzt sind.
Die Bewertung spezifischer Werkzeuggeometrien, Hartmetallsubstrate und fortschrittlicher Beschichtungen ist für das Überleben der Werkstatt unbedingt erforderlich. Sie müssen das Richtige auswählen Schaftfräser für die Luft- und Raumfahrttechnik für hocheffizientes Fräsen (HEM) und herkömmliche Werkzeugwege. Die richtige Auswahl verhindert vorzeitige Ausfälle, kontrolliert die Wärmeerzeugung und gewährleistet die Maßhaltigkeit bei komplexen Flugzeugzellen- und Triebwerkskomponenten. Wir werden die genauen Parameter aufschlüsseln, die zur Optimierung der Metallentfernungsraten in schwierigen Luft- und Raumfahrtmaterialien erforderlich sind.
Materialspezifische Geometrie ist nicht verhandelbar: Eine erfolgreiche HRSA-Bearbeitung erfordert Designs mit variabler Helix und variabler Steigung, um Harmonische zu stören und Rattern zu verhindern.
Die Beschichtung bestimmt das Wärmemanagement: Fortschrittliche PVD-Beschichtungen (wie AlTiN oder siliziumdotierte Nanokomposite) sind entscheidend für den Schutz des Hartmetallsubstrats vor der extremen Hitze, die von Titan und Inconel erzeugt wird.
Kantenvorbereitung bestimmt die Standzeit des Werkzeugs: Mikrogeometrie, T-Fasen und Kantenhonen verhindern vorzeitiges Absplittern in kaltverfestigenden Materialien.
Die additive Nachbearbeitung erfordert Anpassungsfähigkeit: Die Bearbeitung von 3D-gedrucktem oder gesintertem Titan/Inconel erfordert spezielle Parameteranpassungen, um inkonsistente Hauthärten und Abriebablagerungen zu bewältigen.
Die Werkzeughaltung wirkt sich auf die Leistung aus: Selbst der hochwertigste Schaftfräser versagt ohne eine starre, hochkonzentrische Werkzeughaltung (z. B. Schrumpffutter oder hydraulische Spannfutter).
Titan und Inconel besitzen eine notorisch niedrige Wärmeleitfähigkeit. Diese Materialien übertragen die Wärme direkt in das Schneidwerkzeug und nicht in den Span. Diese thermische Konzentration führt zu einer schnellen Verschlechterung des Substrats und einer plastischen Verformung der Schneidkante. Sie müssen bestimmte Werkzeugparameter verwenden, um einen thermischen Zusammenbruch bei schweren Schruppdurchgängen zu verhindern. Durch die richtige Geometrie kann das Werkzeug die Wärme durch optimierte Spanbildung effizient ableiten. Wenn die Hitze in der Schnittzone verbleibt, zerfällt der Hartmetallbinder, was zu einem sofortigen Kantenversagen führt. Die Bewältigung dieser Hitze erfordert eine Kombination aus der richtigen Beschichtung, der richtigen Kühlmittelanwendung und präzisen Vorschubgeschwindigkeiten, um sicherzustellen, dass der Span so viel Wärmeenergie wie möglich abführt.
An der Maschine sehen Bediener oft, dass Werkzeuge rot leuchten, wenn Parameter falsch sind. Dies weist darauf hin, dass die Wärmebarriere der Beschichtung versagt hat. Sobald die Beschichtung durchbricht, nimmt das Rohkarbid die Hitze auf, dehnt sich aus und es kommt zu Mikroabplatzungen. Wir wirken dem entgegen, indem wir die radiale Schnitttiefe anpassen. Ein geringerer radialer Eingriff reduziert die Zeit, die die Schneide pro Umdrehung im Material verbringt. Dadurch kann das Werkzeug während des nichtschneidenden Teils der Rotation leicht abkühlen. Es ist ein empfindliches Gleichgewicht zwischen der Aufrechterhaltung hoher Zerspanungsraten und dem Halten der Werkzeugtemperatur innerhalb sicherer Betriebsgrenzen.
Lokale Kaltverfestigungen stellen bei der HRSA-Bearbeitung ein großes Risiko dar. Schnittkräfte verändern die Materialkornstruktur vor dem Werkzeug. Wenn Sie ein Werkzeug reiben statt schneiden, härtet die Oberfläche sofort aus. Beim nächsten Durchgang wird die Schneidkante zerstört, da sie versucht, diese gehärtete Schicht zu durchdringen. Durch das Verschweißen von Material mit der Schneidkante entsteht eine integrierte Kante (Built-Up Edge, BUE). Dieses Phänomen reißt beim Ablösen mikroskopisch kleine Karbidpartikel aus dem Werkzeug. Die Festlegung strenger Grundanforderungen an die Kantenvorbereitung verhindert diesen schnellen Qualitätsverlust. Eine scharfe, aber richtig geschliffene Schneide schneidet das Material sauber und ohne übermäßiges Reiben.
BUE ist besonders problematisch bei Titananwendungen. Das Material hat eine hohe chemische Affinität zum Kobaltbinder, der in Hartmetallwerkzeugen verwendet wird. Unter hoher Hitze und hohem Druck verschweißt sich das Titan buchstäblich mit der Rillenfläche. Wenn der Span schließlich abbricht, nimmt er ein Stück des Werkzeugs mit. Wir verhindern dies durch die Verwendung hochglanzpolierter Rillen und spezieller Beschichtungen, die einer chemischen Bindung standhalten. Auch die Aufrechterhaltung einer konstanten Spanlast ist von entscheidender Bedeutung. Wenn die Vorschubgeschwindigkeit sinkt, reibt das Werkzeug, es kommt zu Hitzespitzen und es bildet sich schnell BUE. Moderne CAM-Software hilft dabei, diese Spanlast auch in engen Kurven konstant zu halten.
Das Fräsen von 3D-gedruckten oder gesinterten, endkonturnahen Luft- und Raumfahrtteilen führt zu einer einzigartigen Komplexität in der Fertigung. Inkonsistente Materialdichte- und Oberflächenhärteschwankungen zerstören Standardschneidkanten. Abrasive Oberflächenablagerungen wirken wie Sandpapier auf dem Werkzeugsubstrat. Interne Eigenspannungen verursachen beim Metallabtrag häufig einen Bauteilverzug. Sie müssen die Bearbeitungsparameter anpassen, um diese unvorhersehbaren Materialzustände zu bewältigen. Die äußere Kruste eines AM-Teils erfordert häufig ein Schruppwerkzeug oder einen hochspezialisierten Fräser, der speziell dafür entwickelt wurde, die Schleifschicht zu durchbrechen, ohne zu brechen.
Sobald man die äußere Schicht durchdringt, können die inneren Materialeigenschaften noch variieren. Porosität und ungeschmolzene Pulvertaschen führen zu unterbrochenen Schnittbedingungen im Mikromaßstab. Diese ständige Stoßbelastung erfordert ein zähes Hartmetallsubstrat und nicht ein rein hartes. Bei der Bearbeitung von AM-Teilen reduzieren wir die Schnittgeschwindigkeit oft um 20 bis 30 Prozent im Vergleich zu Knetbarren aus derselben Legierung. Auch die Befestigung wird zu einer großen Herausforderung. AM-Teile haben oft komplexe, organische Formen, die schwer festzuhalten sind. Jegliche Vibration im Aufbau überträgt sich direkt auf das Werkzeug, beschleunigt den Verschleiß und führt zu schlechter Oberflächengüte.
Eine erfolgreiche Werkzeugauswahl wird an den Kosten pro Teil (CPP) und der vorhersehbaren Werkzeuglebensdauer gemessen. Die Einhaltung strenger Anforderungen an die Oberflächenbeschaffenheit ist weitaus wichtiger als der anfängliche Werkzeugkaufpreis. Vorhersagbarkeit ermöglicht eine „Lights-out“-Fertigung und verringert das Risiko der Verschrottung hochwertiger Luft- und Raumfahrtkomponenten. Wenn ein billiges Werkzeug mitten im Enddurchgang einer 50.000 US-Dollar teuren Titan-Trennwand unvorhersehbar ausfällt, werden die Einsparungen sofort zunichte gemacht. Wir bewerten Werkzeuge danach, wie viele lineare Zoll sie zuverlässig schneiden können, bevor die Verschleißfläche einen bestimmten Schwellenwert erreicht.
Werkstattleiter müssen die Standzeitdaten der Werkzeuge sorgfältig verfolgen. Mithilfe der Spindellastüberwachung erkennen wir Verschleiß, bevor er zu einem katastrophalen Ausfall führt. Ein allmählicher Anstieg der Spindellast weist auf normalen Flankenverschleiß hin. Ein plötzlicher Anstieg weist auf Abplatzungen oder BUE-Bildung hin. Durch die Festlegung einer Basislinie für jede Werkzeug- und Materialkombination können wir Werkzeuge proaktiv austauschen. Dieser datengesteuerte Ansatz gewährleistet eine gleichbleibende Teilequalität und maximiert die Maschinenverfügbarkeit. Erfolg ist ein stabiler, wiederholbarer Prozess, dem die Bediener Schicht für Schicht vertrauen können.
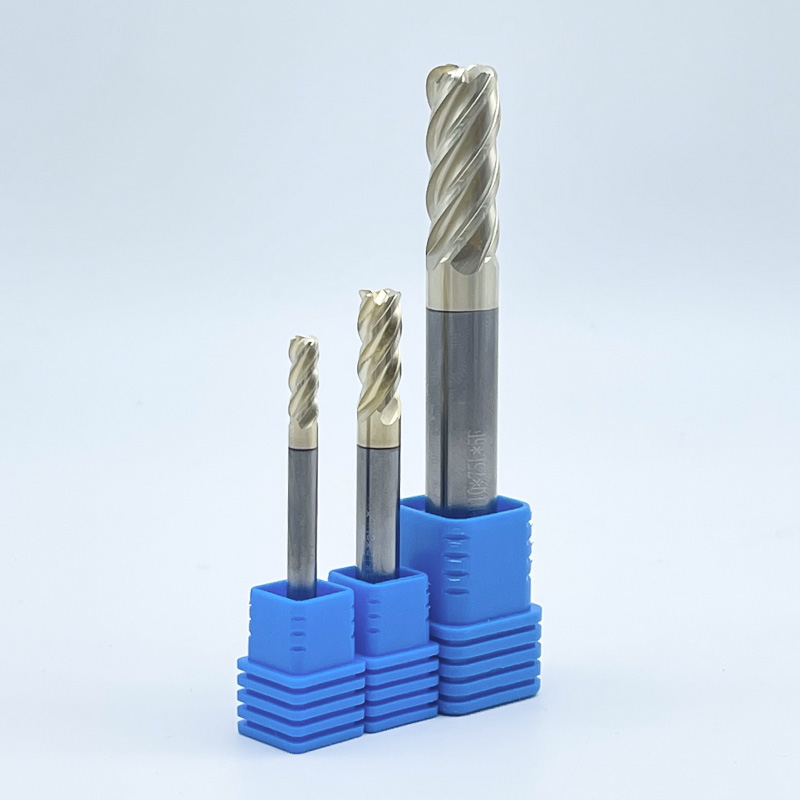
Bewerten Sie 4-Wellen-Designs im Vergleich zu 5+-Wellen-Designs basierend auf Ihrem spezifischen Betrieb. Für eine maximale Spanfreiheit sind beim Schlitzen weniger Spannuten erforderlich. Dynamische Fräsvorgänge profitieren von einer höheren Anzahl an Nuten, um die Vorschubgeschwindigkeiten zu maximieren. Die Bearbeitung von Titan erfordert größere Spanräume für eine ordnungsgemäße Spanabfuhr. Überfüllte Spanräume führen zum Nachschneiden der Späne und zum sofortigen Ausfall des Werkzeugs. Wenn Sie einen Titanspan nachschneiden, schneiden Sie kaltverfestigtes Material. Dadurch wird die Schneide sofort zerstört. Für die schwere Schruppbearbeitung von Titan verwenden wir typischerweise 4- oder 5-schneidige Werkzeuge, um sicherzustellen, dass die Späne ausreichend Platz haben, um aus der Schnittzone zu entweichen.
Für Schlichtbearbeitungen oder Hocheffizienzfräsen (HEM) mit geringem radialen Eingriff wechseln wir zu 7-schneidigen oder 9-schneidigen Werkzeugen. Durch die geringe radiale Tiefe entsteht ein sehr dünner Span, der weniger Spanraum benötigt. Die höhere Spanzahl ermöglicht deutlich höhere Tischvorschubgeschwindigkeiten bei gleichbleibender Spanlast pro Zahn. Dadurch werden die Zykluszeiten bei komplexen Luft- und Raumfahrtprofilen drastisch verkürzt. Sie müssen jedoch sicherstellen, dass Ihre Maschinensteuerung den Code schnell genug verarbeiten kann, um die programmierte Vorschubgeschwindigkeit beizubehalten. Wenn die Maschine stottert, reibt das Werkzeug und fällt aus.
Die Störung harmonischer Schwingungen ist entscheidend für die Vermeidung von Rattern an dünnwandigen Teilen. Konstruktionen mit variabler Helix und variabler Steigung verändern den Zeitpunkt des Auftreffens auf die Schneidkante. Diese physikalische Störung verhindert den Aufbau von Resonanzfrequenzen. Die Beseitigung von Rattern bleibt ein entscheidender Bewertungsfaktor für die Bearbeitung dünnwandiger Luft- und Raumfahrtkomponenten. Wenn ein Standard-Schaftfräser schneidet, trifft jede Nut im genau gleichen Abstand auf das Material. Dadurch entsteht eine rhythmische Vibration. Stimmt diese Schwingung mit der Eigenfrequenz des Teils oder der Maschine überein, kommt es zum Rattern. Rattern hinterlässt eine schlechte Oberflächenbeschaffenheit und zerstört das Werkzeug.
Indem wir die Tonhöhe (den Abstand zwischen den Flöten) und den Helixwinkel (die Verdrehung der Flöten) variieren, unterbrechen wir diesen Rhythmus. Eine Flöte könnte bei 88 Grad aufschlagen, die nächste bei 92 Grad. Diese ständige Variation verhindert, dass sich die Vibration verstärkt. Diese Geometrie ist bei der Bearbeitung tiefer Taschen oder dünner Rippen in Strukturbauteilen der Luft- und Raumfahrt unbedingt erforderlich. Dadurch können wir höhere Spindelgeschwindigkeiten und tiefere axiale Schnitte ausführen, ohne dass es zu Rattern kommt. Der Leistungsunterschied zwischen einem Standardwerkzeug und einem Werkzeug mit variabler Geometrie ist bei diesen Anwendungen Tag und Nacht.
Werkzeugkonstrukteure gleichen die Kerndicke mit der Nuttiefe ab. Ein dicker Kern reduziert die Durchbiegung bei schweren Schruppschnitten. Allerdings verringert ein dickerer Kern den verfügbaren Raum für die Spanabfuhr. Sie müssen den Kerndurchmesser an den spezifischen radialen Eingriff Ihres programmierten Werkzeugwegs anpassen. Beim herkömmlichen Schlitzen benötigen Sie einen kleineren Kern, um große Hohlräume zu schaffen. Für HEM-Werkzeugwege, bei denen der radiale Eingriff unter 15 Prozent gehalten wird, möchten Sie einen möglichst dicken Kern. Ein dicker Kern sorgt für die erforderliche Steifigkeit, um die gesamte Spannutenlänge zu nutzen, ohne dass sich das Werkzeug vom Schnitt wegbiegt.
Werkzeugablenkungen führen zu Maßungenauigkeiten und verjüngten Wänden. In der Luft- und Raumfahrt, wo die Toleranzen oft im Zehntel-Tausendstel-Zoll-Bereich liegen, ist eine Durchbiegung nicht akzeptabel. Wir berechnen die theoretische Durchbiegung basierend auf dem Kerndurchmesser, der Stickout-Länge und den Schnittkräften des Werkzeugs. Wenn die Durchbiegung unsere Toleranz überschreitet, müssen wir die Vorschubgeschwindigkeit reduzieren, einen leichteren Schnitt vornehmen oder ein Werkzeug mit einem größeren Kern wählen. Die Verwendung von Werkzeugen mit konischem Kern – bei dem der Kerndurchmesser zum Schaft hin zunimmt – sorgt für eine hervorragende Steifigkeit und sorgt gleichzeitig für einen ausreichenden Spanabstand an der Spitze.
T-Fasen, Hones und Mikrogeometrien verstärken die Schneidkante gegen starke Scherkräfte. Beim Schneiden von HRSAs entstehen leicht rohe, scharfe Hartmetallspäne. Durch die kontrollierte Kantenvorbereitung werden die Schnittkräfte auf eine größere Fläche verteilt. Diese Mikrogeometrie verhindert vorzeitiges Abplatzen bei aggressiven Anwendungen in der Luft- und Raumfahrt. Eine absolut scharfe Kante ist eigentlich ziemlich schwach. Wenn es auf eine harte Stelle in Inconel oder Titan trifft, bricht es. Durch das Anbringen eines mikroskopischen Hons oder einer kleinen Fase (T-Fase) an der Kante leiten wir die Schnittkräfte auf den stärksten Teil des Hartmetallsubstrats.
Die Größe des Schleifsteins muss auf die Spanbelastung abgestimmt sein. Wenn die Schärfe größer als die programmierte Spanlast ist, reibt das Werkzeug statt zu schneiden. Dies führt zu einer massiven Wärmeentwicklung und Kaltverfestigung. Werkzeughersteller verwenden spezielle Bürst- und Ziehverfahren, um diese Kantenvorbereitungen mit unglaublicher Präzision aufzutragen. Bei der Beurteilung von Werkzeugen prüfen wir stets die Kantenvorbereitung unter dem Mikroskop. Ein gleichmäßiger, gleichmäßiger Schliff ist ein Zeichen für ein qualitativ hochwertiges Luft- und Raumfahrtwerkzeug. Eine inkonsistente Kantenvorbereitung führt zu unvorhersehbaren Werkzeugstandzeiten.
Der radiale Eingriff und der Kontaktbogen bestimmen die Lebensdauer des Werkzeugs. Roll-in-Einstiegstechniken mildern den anfänglichen Eintrittsschock. Durch die richtige Werkzeugausrichtung werden Spanverdünnungseffekte bei der Hochgeschwindigkeitsbearbeitung bewältigt. Die Programmierung sanfter Übergänge verhindert plötzliche Spitzen in der Spindellast. Tauchen Sie einen Schaftfräser niemals direkt in Titan oder Inconel ein. Dadurch bleiben Späne unter dem Werkzeug hängen und die mittleren Schneidkanten werden zerstört. Verwenden Sie immer eine spiralförmige Rampe oder ein vorgebohrtes Startloch. Der Rampenwinkel sollte flach gehalten werden, typischerweise zwischen 1 und 3 Grad, um die axialen Schnittkräfte zu minimieren.
Wenn Sie die Seite eines Teils betreten, verwenden Sie eine bogenförmige Einwärtsbewegung anstelle einer geraden Linie. Dadurch wird der radiale Eingriff schrittweise erhöht, sodass das Werkzeug die Schnittkräfte reibungslos aufnehmen kann. Wir verwenden auch Berechnungen zur radialen Spanverdünnung. Wenn die radiale Schnitttiefe weniger als 50 Prozent des Werkzeugdurchmessers beträgt, ist die tatsächliche Spandicke geringer als der programmierte Vorschub pro Zahn. Um die gewünschte Spandicke zu erreichen, müssen Sie den Vorschub erhöhen. Wenn die Spanverdünnung nicht berücksichtigt wird, kommt es zu Reibung, Wärmeentwicklung und schnellem Werkzeugverschleiß.
| Parameter | Standard-Schaftfräser | Luft- und Raumfahrt-Schaftfräser |
|---|---|---|
| Helixwinkel | Gleichmäßig 30° oder 45° | Variabel (z. B. 35°/38°) |
| Tonhöhe | Gleicher Abstand | Ungleicher Abstand |
| Kerndurchmesser | Standard (ca. 50 %) | Dicker Kern (bis zu 70 %) |
| Kantenvorbereitung | Scharf / Ungeschliffen | Konstruierter Hone/T-Land |
| Hartmetallkorn | Mikrokorn | Ultrafeiner Submikrometer |
Die Bearbeitung von Titan erfordert bestimmte optimale Parameter. Sie benötigen scharfe Schneidkanten in Kombination mit hohen positiven Spanwinkeln. Bestimmte Beschichtungen müssen einer chemischen Reaktion mit Titan bei erhöhten Temperaturen standhalten. Ein engagierter Titan-Schaftfräser für die Luft- und Raumfahrt verhindern Materialanhaftungen und bewahren die Kantenintegrität. Der hohe positive Spanwinkel reduziert die Schnittkräfte und schneidet das Material sauber, wodurch die Wärmeentwicklung minimiert wird. Wir suchen nach Werkzeugen mit polierten Spannuten, um die klebrigen Titanspäne schnell abzutransportieren, bevor sie mit der Werkzeugfläche verschweißen können.
Behandeln Sie Parameteranpassungen bei der Bearbeitung von gesinterten Titanoberflächenkrusten im Vergleich zu Knetlegierungen. Additive Materialien erfordern langsamere Anfangsvorschübe, um in die Schleifhaut einzudringen. Das Schruppen mit hohem Drehmoment und niedriger Drehzahl erfordert andere Geometrien als Schlichtbearbeitungen mit hoher Geschwindigkeit. Zum Schruppen von bearbeitetem Titan verwenden wir Werkzeuge mit einem etwas stärkeren Kantenschliff, um dem hohen Drehmoment standzuhalten. Für die Endbearbeitung wechseln wir zu Werkzeugen mit schärferer Schneide und höherer Spanzahl, um die gewünschte Oberflächengüte zu erreichen. Die Anwendung des Kühlmittels ist von entscheidender Bedeutung. Um die Späne auszuspülen und die Hitze zu kontrollieren, ist ein präzise auf die Schneidzone gerichtetes Hochdruckkühlmittel erforderlich.
Nickelbasislegierungen erzeugen extremen abrasiven Verschleiß und hohe Schnittkräfte. Optimale Parameter erfordern ultrafeinkörnige Hartmetallsubstrate. Die starke Kantenvorbereitung hält den brutalen Scherkräften stand. Ein Inconel-Fräser für die Luft- und Raumfahrt müssen ihre strukturelle Integrität unter massiven thermischen Belastungen bewahren. Inconel behält seine Festigkeit auch bei sehr hohen Temperaturen, sodass die Schnittkräfte bei Erwärmung des Materials nicht nachlassen. Dies stellt eine enorme mechanische Belastung für das Werkzeug dar. Wir verwenden Werkzeuge mit einem sehr dicken Kern und einer speziellen T-Steg-Kantenvorbereitung, um zu verhindern, dass die Schneidkante unter Druck abbröckelt.
Um den äußeren Maßstab von gegossenen oder 3D-gedruckten Teilen zu durchbrechen, sind aggressive Parameter erforderlich. Der Fräser muss die stark abrasive, harte Außenkruste schnell durchbrechen. Wechseln Sie zu Frässtrategien mit hohem Vorschub, um die Schnittkräfte axial zu leiten. Dies schont die Maschinenspindel und verlängert die Standzeit des Werkzeugs. Hochvorschubfräser verwenden einen sehr flachen Anstellwinkel, der den Span stark verdünnt und die Schnittkräfte nach oben in die Spindel leitet und nicht radial gegen den Werkzeughalter. Dies ermöglicht extrem hohe Vorschübe bei gleichzeitig beherrschbarer Spanlast und ist damit die effizienteste Methode zum Schruppen von Inconel-Komponenten.
Die 5-Achsen-Simultanbearbeitung von Turbinenschaufeln erfordert robuste Fähigkeiten zum Zentrumschneiden. Die Kernfestigkeit ist für komplexe aerodynamische Oberflächen von entscheidender Bedeutung. Ein Kugelkopffräser für die Luft- und Raumfahrt müssen unterschiedlichen Eingriffswinkeln ohne Durchbiegung standhalten. Beim Profilieren einer Turbinenschaufel ändert das Werkzeug ständig seinen Anstellwinkel. Die Schnittkräfte verlagern sich von der Kugelseite zur Spitze und wieder zurück. Das Werkzeug muss über einen starken Kern verfügen, der bis zur Spitze reicht, um Durchbiegung und Vibrationen während dieser Übergänge zu verhindern.
Das Neigen der Werkzeugachse verhindert den Null-SFM-Totpunkt an der Spitze. Präzise Ausrichtung minimiert den Verschleiß im Zentrum und maximiert die Oberflächengüte. Die Aufrechterhaltung einer konstanten Oberflächengeschwindigkeit an der Spitze bleibt eine große Herausforderung. Eine spezielle Werkzeuggeometrie mildert diesen Spitzenverschleiß beim komplexen Profilieren. Genau in der Mitte eines Kugelkopffräsers ist die Drehzahl Null. Wenn Sie mit dem Totpunkt schneiden, ziehen Sie das Werkzeug und schneiden nicht. Wir programmieren 5-Achsen-Werkzeugwege, um das Werkzeug in einem Winkel von 10 bis 15 Grad relativ zur Oberfläche zu neigen. Dadurch wird sichergestellt, dass wir immer mit dem effektiven Durchmesser der Kugel schneiden, die richtige Oberflächenlänge beibehalten und die Werkzeuglebensdauer verlängern.
Scharfe Ecken stellen in Luft- und Raumfahrtteilen gefährliche Spannungsquellen dar. Eckradius-Schaftfräser verteilen die Schnittkräfte gleichmäßig. Diese Geometrie verlängert die Werkzeuglebensdauer und erfüllt strenge Anforderungen an Strukturteile. Ein Der Eckradiusfräser für die Luft- und Raumfahrt ist für Taschenfräsarbeiten unerlässlich. Eine scharfe quadratische Ecke an einem Schaftfräser ist die schwächste Stelle des Werkzeugs. Bei der Bearbeitung zäher Werkstoffe ist dies die erste Stelle, an der es zu Spänen kommt. Durch das Hinzufügen eines Radius verstärken wir die Ecke deutlich. Dies ermöglicht es uns, das Werkzeug stärker zu belasten und höhere Zerspanungsraten zu erzielen, ohne einen katastrophalen Eckenversagen befürchten zu müssen.
Die Geometrie des Eckenradius reduziert die vertikale Ablenkung bei tiefen Taschen. Dies ist von entscheidender Bedeutung für dünnwandige Flugzeugstrukturkomponenten wie Schotte und Rippen. Bewerten Sie die Radiustoleranzen sorgfältig, um eine perfekte Überblendungsgenauigkeit über sich schneidende Werkzeugwege hinweg sicherzustellen. Luft- und Raumfahrtpläne schreiben spezifische Kehlradien für alle Innentaschen vor, um Ermüdungsrisse im fertigen Teil zu verhindern. Der Eckenradius am Werkzeug muss genau diesen Anforderungen entsprechen. Wir verwenden optische Komparatoren, um die Radiustoleranz unserer Werkzeuge zu überprüfen, bevor sie jemals ein Teil berühren. Ein nicht übereinstimmender Radius führt zu einer Stufe in der Verrundung, was zu einem Ausschussteil führt.
Bewerten Sie Hartmetallsubstrate im Submikron- und Ultrafeinkornbereich sorgfältig. Sie müssen den Kompromiss zwischen Härte und Zähigkeit festlegen. Die Härte sorgt für Verschleißfestigkeit gegenüber abrasiven Materialien. Die Zähigkeit sorgt für Stoßfestigkeit bei unterbrochenen Schnitten. Luft- und Raumfahrtanwendungen erfordern normalerweise eine ausgewogene ultrafeine Kornstruktur. Die Korngröße des Wolframkarbidpulvers bestimmt die endgültigen Eigenschaften des Werkzeugs. Kleinere Körner ermöglichen eine schärfere Schneidkante und eine höhere Härte. Sind die Körner allerdings zu klein, wird das Werkzeug spröde. Für die Bearbeitung von Titan und Inconel wählen wir Substrate mit einer Korngröße zwischen 0,2 und 0,5 Mikrometer aus.
Auch der Gehalt an Kobaltbindern spielt eine große Rolle. Mehr Kobalt erhöht die Zähigkeit, verringert jedoch die Härte. Für Schruppbearbeitungen mit starken Schnittunterbrechungen verwenden wir zur Stoßdämpfung ein Substrat mit einem etwas höheren Kobaltgehalt (ca. 10 bis 12 Prozent). Für Endbearbeitungsvorgänge, bei denen die Verschleißfestigkeit im Vordergrund steht, verwenden wir einen geringeren Kobaltgehalt (ca. 6 bis 8 Prozent). Ebenso wichtig wie die Wahl der richtigen Geometrie ist die Abstimmung des Untergrundes auf den jeweiligen Arbeitsgang.
Vergleichen Sie AlTiN, TiAlN und neuere siliziumdotierte nanostrukturierte Beschichtungen. Bewerten Sie ihre Oxidationstemperaturen und Reibungskoeffizienten. Siliziumdotierte Beschichtungen bieten eine hervorragende Beständigkeit gegen chemische Auflösung in Titan. Diese fortschrittlichen PVD-Beschichtungen wirken als Wärmebarriere und schützen das empfindliche Hartmetallsubstrat. AlTiN (Aluminiumtitannitrid) ist der Industriestandard für die Bearbeitung von HRSAs. Bei starker Hitzeeinwirkung bildet es eine schützende Aluminiumoxidschicht, die das Werkzeug abschirmt. Für extreme Anwendungen setzen wir jedoch auf Nanokompositbeschichtungen.
Diese Nanokompositbeschichtungen enthalten Silizium, um eine Struktur zu schaffen, die unglaublich hart und äußerst hitzebeständig ist. Sie haben einen niedrigeren Reibungskoeffizienten als Standard-AlTiN, wodurch die Späne schneller aus dem Spanraum gleiten und die Wärmeentwicklung reduziert wird. Auch die Schichtdicke ist entscheidend. Zu dick und die Schneide wird stumpf. Zu dünn, und die Wärmedämmung versagt vorzeitig. Wir verlassen uns auf Werkzeughersteller, die fortschrittliche PVD-Verfahren (Physical Vapour Deposition) verwenden, um diese Beschichtungen mit präziser Dickenkontrolle aufzutragen.
Analysieren Sie die Notwendigkeit einer Kühlmittelzufuhr durch das Werkzeug im Vergleich zu einer externen Hochdruckkühlung. Die Hochdruckzufuhr verhindert einen Thermoschock und unterstützt die Spanabfuhr in tiefen Taschen. Durch die richtige Kühlmittelanwendung wird verhindert, dass beim aggressiven HRSA-Schruppen Späne an die Schneidkante schweißen. Für die Bearbeitung in der Luft- und Raumfahrt reicht das Flutkühlmittel oft nicht aus. Die durch die starke Hitze an der Schneidkante entstehende Dampfsperre verhindert, dass Kühlmittel mit niedrigem Druck tatsächlich die Schnittzone erreicht. Wir verwenden Hochdruck-Kühlmittelsysteme (1000 PSI oder höher), um diese Dampfsperre zu durchbrechen.
Für das Bohren und das Fräsen tiefer Taschen wird dringend eine Kühlmittelzufuhr durch das Werkzeug empfohlen. Es liefert das Kühlmittel genau dorthin, wo es benötigt wird, und spült die Späne nach oben und aus der Bohrung. Bei Vollschaftfräsern sind jedoch externe Hochdruckdüsen, die genau auf die Schnittstelle zwischen Werkzeug und Werkstück gerichtet sind, oft effektiver. Sie müssen sicherstellen, dass die Düsen richtig ausgerichtet sind. Wenn der Kühlmittelstrahl die Schnittzone auch nur um den Bruchteil eines Zolls verfehlt, verbrennt das Werkzeug sofort. Das richtige Kühlmittelmanagement ist ein entscheidender Bestandteil der gesamten Bearbeitungsstrategie.
Verwenden Sie niemals Standard-Spannzangenfutter für Hochleistungsfräsen in der Luft- und Raumfahrt. Wir empfehlen dringend Schrumpf- oder Hochpräzisionsfräsfutter. Der Rundlauf muss unter 0,0002 Zoll gehalten werden. Übermäßiger Rundlauf führt zu ungleichmäßiger Spanbelastung, was zu einem sofortigen und vorzeitigen Werkzeugausfall führt. Wenn ein 4-schneidiges Werkzeug einen Rundlauffehler von 0,001 Zoll aufweist, nimmt eine Spannschneide einen massiven Span auf, während die gegenüberliegende Spannschneide kaum schneidet. Diese ungleichmäßige Belastung zerstört das Werkzeug schnell und hinterlässt eine schlechte Oberflächengüte.
Schrumpfhalter sorgen für beste Rundlaufgenauigkeit und Greifkraft. Der Halter wird erhitzt, um die Bohrung zu erweitern, das Werkzeug wird eingesetzt und beim Abkühlen greift es mit enormem Druck am Werkzeugschaft. Dadurch werden die mit Spannzangenfuttern verbundenen Mikrovibrationen eliminiert. Hydrodehnspannfutter sind ebenfalls eine hervorragende Option, da sie hervorragende Rundlaufeigenschaften und eine hervorragende Vibrationsdämpfung bieten. Die Investition in eine hochwertige Werkzeughaltung ist zwingend erforderlich; Wenn Sie einen Premium-Schaftfräser für die Luft- und Raumfahrttechnik in ein billiges Spannzangenfutter stecken, verschwenden Sie garantiert Geld.
Hochleistungs-Schaftfräser für die Luft- und Raumfahrt erfordern moderne CAM-Strategien. Trochoidales Fräsen und Hochleistungsfräsen sorgen für eine konstante Spanbelastung. Durch die richtige Ausrichtung des Werkzeugwegs wird ein Verziehen des Teils in dünnwandigen Abschnitten verhindert. Bevor Schnitte an teuren Luftfahrtlegierungen durchgeführt werden, ist eine Softwaresimulation zwingend erforderlich. Herkömmliche Offset-Schrupp-Werkzeugwege erzeugen beim Einfahren in Ecken Spitzen im Werkzeugeingriff. Diese Spitzen führen zu Durchbiegung, Rattern und Bruch des Werkzeugs. HEM-Werkzeugwege nutzen dynamische Kreisbewegungen, um den Eingriffswinkel konstant zu halten.
Bei der Bearbeitung dünner Wände verwenden wir eine Strategie namens „Waterlining“ oder alternierende Absenkungen. Wir bearbeiten beide Seiten der Wand gleichzeitig in kleinen axialen Schritten. Dies gleicht die Schnittkräfte aus und verhindert, dass die Wand vom Werkzeug wegdrückt. Wenn Sie eine Seite einer dünnen Wand vollständig bearbeiten, bevor Sie die andere bearbeiten, führen die Eigenspannungen im Material zu einer Verformung der Wand. Mithilfe der CAM-Software können wir diese komplexen Strategien effizient programmieren und so sicherstellen, dass das Teil während des gesamten Bearbeitungsprozesses formstabil bleibt.
Implementieren Sie Systeme zur Überwachung der Spindellast und zur Verfolgung der Werkzeuglebensdauer. Erkennen Sie den Werkzeugverschleiß, bevor ein katastrophaler Ausfall ein teures Werkstück beschädigt. Die vorausschauende Überwachung ermöglicht es Bedienern, Werkzeuge auf der Grundlage tatsächlicher Verschleißdaten statt auf Vermutungen auszutauschen. Moderne CNC-Maschinen können die Stromaufnahme des Spindelmotors überwachen. Wenn das Werkzeug verschleißt, ist zum Schneiden des Materials ein höheres Drehmoment erforderlich, was die Stromaufnahme erhöht. In der Maschinensteuerung legen wir bestimmte Belastungsgrenzen fest.
Wenn die Spindellast den Grenzwert überschreitet, pausiert die Maschine automatisch und weist den Bediener darauf hin, das Werkzeug zu wechseln. Dadurch wird verhindert, dass das Werkzeug im Schnitt bricht, was häufig zur Zerstörung des Teils und zur Beschädigung der Spindel führt. Wir verfolgen auch die Schnittzeit für jedes Werkzeug. Durch die Analyse dieser Daten im Laufe der Zeit können wir äußerst genaue Erwartungen an die Werkzeuglebensdauer ermitteln. Dies ermöglicht es uns, Werkzeugwechsel während natürlicher Pausen im Bearbeitungszyklus zu planen, was die Effizienz maximiert und den Ausschuss minimiert.
Wenden Sie sich an Werkzeuganwendungsingenieure, um spezifische Geometrien genau an Ihr HRSA-Material und Ihre Maschinenfunktionen anzupassen.
Fordern Sie CAD/CAM-Werkzeugbibliotheksmodelle an, um hocheffiziente Frässtrategien zu simulieren und konstante Spanlasten zu überprüfen.
Berechnen Sie die theoretische MRR und führen Sie kontrollierte Testschnitte durch, wobei der Schwerpunkt auf vorhersehbarem Verschleiß und nicht auf der absoluten Höchstgeschwindigkeit liegt.
Starten Sie einen gezielten Werkzeugtest für Ihren Betrieb mit dem größten Engpass, um echte Kosten-pro-Teil-Verbesserungen zu messen.
A: Die optimale Geometrie umfasst ein Design mit variabler Helix und variabler Steigung, um Rattern zu vermeiden. Es erfordert einen hohen positiven Spanwinkel für die Scherwirkung, ausreichend Spanraum für die Spanabfuhr und eine spezielle PVD-Beschichtung, um chemischer Reaktivität und Wärmestau zu widerstehen.
A: Für das dynamische Schruppen sind 5 bis 7 Schneiden ideal, um die Vorschübe zu maximieren und gleichzeitig die Kernfestigkeit beizubehalten. Bei herkömmlichen Nutenbearbeitungen sorgen 4 Spannuten für den nötigen Spanraum, um Nachschneiden und Werkzeugbruch zu verhindern.
A: Eine variable Helix unterbricht den rhythmischen Aufprall der Schneidkanten auf das Material. Dies verhindert den Aufbau harmonischer Resonanzen und eliminiert effektiv Vibrationen. Rattern verursacht eine schlechte Oberflächengüte und eine schnelle Werkzeugverschlechterung, insbesondere bei dünnwandigen Bauteilen für die Luft- und Raumfahrt.
A: Sie sollten bei der Bearbeitung von Strukturteilen für die Luft- und Raumfahrt einen Eckenradiusfräser verwenden. Scharfe Innenecken erzeugen Spannungserhöhungen, die zur Rissbildung neigen. Der Radius verteilt die Schnittkräfte, reduziert Eckenausbrüche am Werkzeug und erfüllt die strengen Anforderungen an die Strukturmischung in der Luft- und Raumfahrt.
A: Die Werkzeughaltung bestimmt die Konzentrizität. Bei Standardspannzangen kommt es zu Unrundheit, wodurch eine Spannut eine höhere Spanlast aufnimmt als die anderen. Schrumpf- oder Hydraulikspannfutter halten den Rundlauffehler unter 0,0002 Zoll, sorgen für gleichmäßigen Verschleiß, verhindern Mikroabplatzungen und verlängern die Werkzeuglebensdauer drastisch.
A: Optimal sind fortschrittliche PVD-Beschichtungen wie Aluminium-Titan-Nitrid (AlTiN) oder siliziumdotierte Nanokomposite. Sie bieten extrem hohe Oxidationstemperaturen und niedrige Reibungskoeffizienten. Diese Beschichtungen wirken als Wärmebarriere und schützen das Karbid vor der starken Hitze, die von HRSAs erzeugt wird.


