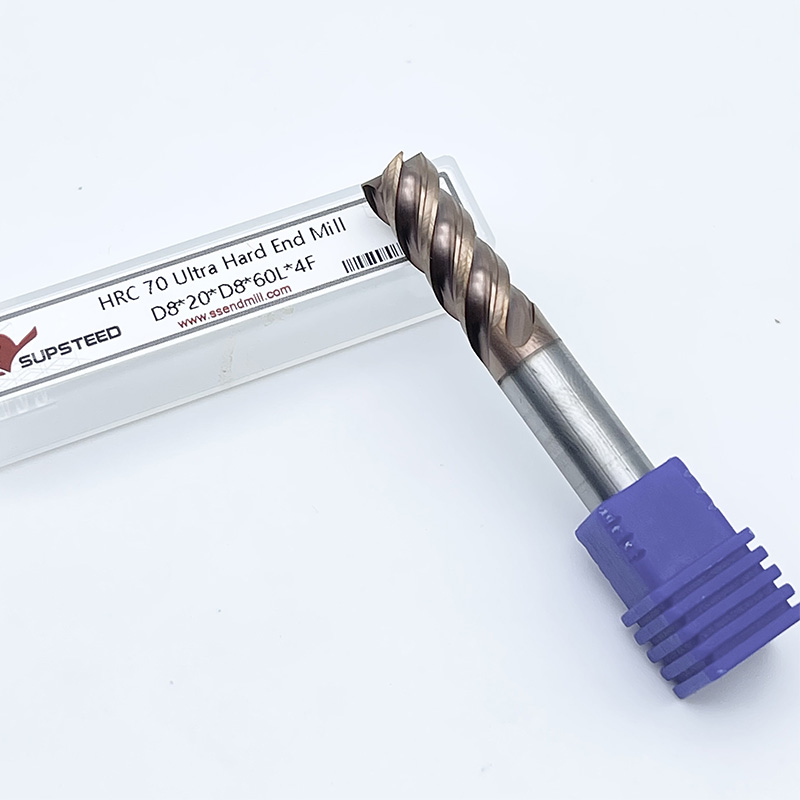
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 27/08/2026 Origine: Sito
La lavorazione dell'acciaio temprato tra 45 e 68 HRC distrugge gli utensili da taglio standard in pochi minuti. Lo stress meccanico e termico nella zona di taglio non perdona. Se si sceglie la fresa sbagliata, ci si troverà ad affrontare guasti catastrofici dell'utensile, stampi a iniezione di alto valore rottamati e una grave usura del mandrino a causa delle vibrazioni armoniche. Non puoi fingere di farti strada attraverso la fresatura dura. Per mitigare la deflessione dell'utensile, la scheggiatura del tagliente e lo shock termico è necessaria una valutazione rigorosa dei substrati in metallo duro a micrograna. È necessario abbinare rivestimenti specializzati resistenti al calore e geometrie con un numero elevato di scanalature a specifici intervalli di durezza Rockwell. Capire come scegliere le frese per acciaio temprato garantiscono stabilità del processo, mantengono una precisa precisione dimensionale e offrono una durata utensile prevedibile. Analizzeremo esattamente come abbinare le qualità di metallo duro, i rivestimenti e le geometrie delle scanalature alla durezza specifica del materiale in modo da smettere di spezzare gli utensili e iniziare a spedire le parti.
Il successo di un'operazione di fresatura dura va ben oltre la semplice rimozione di materiale da un blocco di acciaio. Il vero successo richiede il raggiungimento di una rigorosa precisione dimensionale e finiture superficiali superiori direttamente dalla macchina. Se eseguita correttamente, la fresatura dura elimina la necessità di operazioni secondarie come l'elettroerosione (EDM) o la lucidatura manuale a mano. Si desidera un valore Ra della finitura superficiale compreso tra 16 e 32 micropollici direttamente dalla taglierina. La durata prevedibile dell'utensile rappresenta un altro parametro obbligatorio. I macchinisti hanno bisogno di strumenti che si degradino a un ritmo noto e costante anziché fallire catastroficamente a metà strada. Il raggiungimento di questi criteri richiede una profonda comprensione delle forze fisiche in gioco quando si tagliano materiali che superano i 45 HRC.
Le elevate forze di taglio radiali spingono naturalmente l'utensile da taglio lontano dal pezzo. Questo fenomeno, noto come deflessione dell'utensile, provoca gravi imprecisioni dimensionali, soprattutto su pareti verticali profonde. Nell'acciaio temprato, il materiale reagisce con un'immensa resistenza al taglio. Se l'utensile non ha una sufficiente rigidità del nucleo, si piega leggermente durante l'inserimento. Questa flessione altera il carico di truciolo per dente. Carichi irregolari di truciolo causano microscheggiature lungo il tagliente. Una volta che il tagliente subisce un danno microscopico, l'utensile si degrada rapidamente, aumentando la pressione di taglio finché la fresa non si spezza completamente.
Per diagnosticare la deflessione dell'utensile sulla macchina, attenersi alla seguente procedura:
La fresatura dura genera attrito e calore intensi nella zona di taglio. A differenza della lavorazione dell'acciaio dolce, dove il calore si dissipa facilmente, la fresatura dura richiede che il calore evacui completamente attraverso il truciolo anziché essere assorbito dall'utensile o dal pezzo. Spesso si può giudicare il trasferimento di calore dal colore dei trucioli, che dovrebbe variare dal giallo paglierino al blu scuro. Se l'utensile assorbe il calore, il substrato in metallo duro si indebolisce e il rivestimento cede. Inoltre, l'introduzione di refrigerante liquido durante le operazioni di fresatura ad alta durezza provoca uno shock termico. Il tagliente si riscalda fino a temperature estreme durante il taglio e si raffredda rapidamente quando viene colpito dal liquido refrigerante. Questa rapida fluttuazione della temperatura provoca microscopiche cricche termiche nel metallo duro, portando alla rottura prematura del tagliente. I getti d'aria rimangono il metodo migliore per l'evacuazione dei trucioli e il controllo della temperatura.
Il fondamento di qualsiasi fresa a candela ad alte prestazioni risiede nel suo substrato in metallo duro. Per l'acciaio temprato il metallo duro standard è del tutto inadeguato. I produttori di utensili utilizzano metallo duro a grana inferiore e ultramicrometrica, in genere con dimensioni della grana comprese tra 0,2 e 0,5 micron. Granulometrie più piccole consentono una struttura più densa e uniforme. Questa densità aumenta direttamente la resistenza alla rottura trasversale (TRS) dell'utensile. L'elevato TRS garantisce che la fresa possieda la tenacità necessaria per assorbire forti forze di taglio senza spezzarsi, pur mantenendo l'estrema durezza necessaria per tagliare materiali HRC 50+.
Dimensione della grana del carburo e caratteristiche prestazionali
| Categoria della grana | Dimensione media (micron) | Durezza (HRA) | Resistenza alla rottura trasversale (N/mm²) | Applicazione principale |
|---|---|---|---|---|
| Micrograna standard | 0,8 - 1,0 | 91.5 | 3.500 | Fresatura per usi generali, acciai dolci, ghisa. |
| Grana submicronica | 0,5 - 0,7 | 92.5 | 4.000 | Acciai pretemprati, HRC 40-50, acciaio inossidabile. |
| Ultra-micrograna | 0,2 - 0,4 | 93,5+ | 4.500+ | Acciai temprati, HRC 55-68, leghe esotiche. |
Le frese in metallo duro sono costituite da particelle di carburo di tungsteno tenute insieme da un legante di cobalto. La percentuale di cobalto determina le proprietà fisiche dello strumento. Un contenuto di cobalto più elevato (circa il 12%) aumenta l'assorbimento degli urti e la tenacità dell'utensile, ma ne riduce la durezza complessiva e la resistenza all'usura. Al contrario, un contenuto inferiore di cobalto produce uno strumento più duro che resiste all’usura abrasiva ma diventa fragile. Per la lavorazione dell'acciaio temprato, i produttori bilanciano attentamente la matrice di cobalto, solitamente tra l'8% e il 10%, per fornire una tenacità sufficiente a prevenire scheggiature mantenendo la rigidità necessaria per il taglio ad alta durezza. Se il cobalto si accumula in modo non uniforme durante il processo di sinterizzazione, l'utensile subirà uno sfaldamento prematuro dei bordi.
Non tutto il metallo duro integrale offre le stesse prestazioni in officina. Quando si selezionano i fornitori di utensili per cicli di produzione di alto valore, è necessario verificare il loro approvvigionamento di carburo e i processi di produzione. I produttori premium utilizzano tecniche avanzate di metallurgia delle polveri per garantire una distribuzione uniforme dei grani. Strutture incoerenti dei grani portano a una durata utensile imprevedibile, che rovina le operazioni di lavorazione non curate. Cerca produttori che discutano in modo trasparente la qualità dei loro substrati e utilizzino rigorose misure di controllo della qualità, come l'ispezione ottica con ingrandimento 50x e la verifica della preparazione dei bordi, prima della spedizione.
La lavorazione di acciai pretemprati come P20 o 4140 richiede un approccio equilibrato. Questi materiali sono resistenti ma non del tutto abrasivi. Le frese progettate per questa gamma presentano tipicamente da 4 a 5 taglienti. Questa configurazione offre un buon compromesso tra velocità di rimozione del materiale (MRR) e durata dell'utensile. Gli avvallamenti dei trucioli rimangono abbastanza grandi da evacuare i trucioli di medie dimensioni, mentre il diametro del nucleo fornisce una rigidità sufficiente per evitare la flessione. I rivestimenti AlTiN standard funzionano eccezionalmente bene in questo livello di durezza, fornendo un'adeguata protezione termica durante i passaggi di sgrossatura aggressivi. Con questo materiale è possibile eseguire passaggi radiali più pesanti rispetto agli acciai per utensili completamente temprati.
La gamma HRC da 50 a 55 rappresenta lo standard per molti componenti di stampi a iniezione, in particolare quelli realizzati in acciaio per utensili H13. A questa durezza la formazione del truciolo cambia drasticamente. Il materiale si taglia in trucioli molto più piccoli e fini. Ciò consente ai macchinisti di passare a Frese HRC 55 a 5 o 6 taglienti. L'aumento del numero di scanalature espande drasticamente il diametro del nucleo dell'utensile, massimizzando la rigidità. Inoltre questi utensili richiedono una preparazione specifica dei bordi. Una leggera onatura applicata al tagliente previene il microscopico sgretolamento che si verifica quando un bordo estremamente affilato incontra l'acciaio HRC 55. Questo raggio del tagliente controllato dirige le forze di taglio nella parte più resistente dell'utensile, garantendo che il tagliente sopravviva all'impatto iniziale.
La lavorazione di materiali come D2, CPM-10V o acciai per cuscinetti temprati spinge la tecnologia di taglio ai suoi limiti assoluti. Le geometrie standard falliranno immediatamente. Le frese costruite per HRC 60-68 si basano su nanorivestimenti specializzati e angoli di spoglia negativi. Un angolo di spoglia negativo rinforza il tagliente, costringendo l'utensile a spingere il materiale anziché tirarlo, evitando così la frattura del tagliente. A questo livello estremo, la profondità di taglio (DOC) e la larghezza di taglio (WOC) devono essere rigorosamente controllate. I macchinisti si affidano a tecniche di lavorazione ad alta velocità (HSM), che eseguono passaggi radiali molto leggeri a velocità di avanzamento estremamente elevate per gestire il calore e la pressione dell'utensile. Non puoi seppellire lo strumento in questi materiali; devi staccare il materiale strategicamente.
Il nitruro di titanio (TiN) è il rivestimento dorato riconoscibile che si trova su molti utensili da taglio generici. Sebbene offra una resistenza di base all'abrasione e alla corrosione, è fondamentalmente priva della stabilità termica necessaria per la fresatura del materiale duro. Il TiN inizia a degradarsi e ossidarsi a temperature intorno a 500°C. La lavorazione dell'acciaio temprato genera facilmente temperature superiori a 800°C sul tagliente. L'utilizzo di frese con rivestimento TiN su materiali HRC 50+ provoca un immediato degrado del rivestimento, esponendo il carburo grezzo a calore estremo e causando un rapido guasto dell'utensile. Mantenere gli utensili TiN riservati alle applicazioni su alluminio o acciaio dolce.
Il nitruro di alluminio e titanio (AlTiN) e il nitruro di titanio e alluminio (TiAlN) costituiscono gli standard di settore per la fresatura dura. Questi rivestimenti possiedono una caratteristica unica: quando esposto a calore elevato, l'alluminio all'interno del rivestimento migra verso la superficie e forma uno strato microscopico di ossido di alluminio. Questo strato simile alla ceramica agisce come una barriera termica, proteggendo il substrato in metallo duro dall'intenso calore del taglio. Poiché questo strato protettivo richiede calore per formarsi, i rivestimenti AlTiN e TiAlN funzionano meglio in ambienti di lavorazione a secco. L'introduzione di refrigerante liquido impedisce al rivestimento di raggiungere la temperatura di attivazione, neutralizzando il suo beneficio principale e provocando una rapida usura.
Per applicazioni di durezza estrema, i produttori utilizzano nanorivestimenti avanzati drogati con silicio, come TiSiN o nACo (rivestimenti nanocompositi). L'aggiunta di silicio aumenta drasticamente la durezza e la resistenza termica del rivestimento, consentendogli di resistere a temperature di esercizio fino a 1200°C. Questi rivestimenti presentano una struttura nanocomposita che impedisce la propagazione delle cricche, mantenendo intatto il tagliente sotto un'enorme pressione. Vengono applicati utilizzando la deposizione fisica in fase vapore (PVD) per mantenere la geometria del bordo affilato richiesta per la fresatura. Sebbene questi rivestimenti di alta qualità comportino un costo iniziale più elevato, il ritorno sull'investimento diventa evidente nei cicli di produzione ad alto volume in cui i cambi di utensile e le parti scartate determinano la redditività.
Guida alla selezione del rivestimento per acciaio temprato
| Tipo di rivestimento | Temp. massima di esercizio (°C) | Microdurezza (HV) | Applicazione consigliata |
|---|---|---|---|
| TiN (nitruro di titanio) | 500°C | 2.400 | Uso generale, acciai dolci. Non consigliato per la fresatura dura. |
| TiCN (carbonitruro di titanio) | 400°C | 3.000 | Materiali abrasivi, ghisa. Scarsa stabilità termica per l'acciaio duro. |
| AlTiN (nitruro di alluminio e titanio) | 900°C | 3.800 | Acciai HRC 45-55. Eccellente per lavorazione a secco e calore elevato. |
| TiSiN (nitruro di silicio e titanio) | 1.200°C | 4.000+ | Acciai HRC 55-68. Estrema resistenza al calore, ideale per leghe esotiche. |
Il profilo della fresa determina la distribuzione delle forze di taglio sull'utensile. I profili quadrati affilati sono altamente suscettibili alla scheggiatura degli angoli nell'acciaio temprato perché l'angolo di 90 gradi rappresenta il punto più debole del carburo. Per combattere questo problema, i macchinisti utilizzano frese con raggio angolare (naso toro). Il raggio dell'angolo distribuisce le forze di taglio su un'area superficiale più ampia, fornendo un'enorme resistenza del tagliente stabile e prevenendo rotture catastrofiche dell'angolo durante la sgrossatura. Per la profilatura 3D complessa di acciaio per stampi temprato, vengono utilizzate frese a testa sferica. Il raggio continuo della testa sferica consente transizioni fluide nei percorsi utensile multiasse, ottenendo finiture superficiali superiori che eliminano la necessità di lucidatura manuale.
Esiste una relazione inversa tra la durezza del materiale e l'eliminazione del truciolo richiesta. I materiali teneri come l'alluminio richiedono ampi valichi trucioli (2 o 3 scanalature) per evacuare trucioli massicci. L'acciaio temprato produce piccoli trucioli aghiformi che richiedono pochissimo spazio di evacuazione. Ciò consente ai progettisti di utensili di inserire 6, 7 o anche 8 eliche sulla fresa. Un numero maggiore di scanalature aumenta significativamente il diametro del nucleo dell'utensile. Una fresa standard a 4 eliche potrebbe avere un diametro del nucleo pari al 50% del diametro totale dell'utensile, mentre una fresa a 6 eliche può spingere tale diametro del nucleo al 70%. Un nucleo più spesso massimizza la rigidità, combatte la deflessione e previene la sottile rastremazione delle pareti nelle tasche profonde. Inoltre, un numero maggiore di scanalature significa che è possibile ottenere una velocità di avanzamento più elevata mantenendo lo stesso carico di truciolo per dente, riducendo drasticamente i tempi di ciclo.
La risonanza armonica, comunemente nota come chatter, distrugge le finiture superficiali e frantuma gli utensili in metallo duro. Le vibrazioni si verificano quando gli impatti delle scanalature di taglio si allineano con la frequenza naturale della configurazione della macchina, creando un'onda di vibrazione sinusoidale composta. Per spezzare queste armoniche, le frese ad alte prestazioni presentano angoli dell'elica variabili e passo variabile (spaziatura diseguale delle eliche). Modificando leggermente la distanza e l'angolo tra ciascuna scanalatura, l'impatto ritmico contro il pezzo viene interrotto. Ciò smorza le vibrazioni, consentendo parametri di taglio aggressivi lasciando una finitura superficiale a specchio sui componenti temprati.
Lasciare un tagliente in metallo duro perfettamente affilato dopo la rettifica si traduce in un utensile fragile che si sgretolerà immediatamente al contatto con l'acciaio HRC 60. I produttori di utensili applicano preparazioni specifiche del tagliente, come un micro-hone o un T-Land (smusso), per rinforzare il tagliente. Una micro-affilatura controllata rimuove i microscopici difetti di levigatura e crea un bordo leggermente arrotondato che assorbe l'impatto. Inoltre, le frese per acciaio temprato spesso utilizzano angoli di spoglia negativi. Mentre gli angoli di spoglia positivi tagliano facilmente i materiali morbidi, gli angoli di spoglia negativi dirigono le forze di taglio pesanti verso l'interno, verso la parte più spessa e resistente del nucleo in metallo duro, garantendo la sopravvivenza in condizioni di lavorazione brutali.
L'approccio dello strumento al materiale determina dove va il calore e come si usura lo strumento. La fresatura concorde (dove l'utensile ruota nella direzione dell'avanzamento) crea una formazione di trucioli da spessi a sottili. Il tagliente impegna il materiale al massimo spessore, generando calore istantaneamente, ma quel calore viene portato via quando il truciolo si assottiglia ed espelle. Ciò protegge l'utensile e il pezzo. La fresatura convenzionale (dove l'utensile ruota contro l'avanzamento) crea un truciolo da sottile a spesso. L'utensile sfrega contro la superficie indurita prima di incidersi definitivamente. Questo sfregamento genera un attrito estremo, provoca un forte incrudimento della superficie del materiale e accelera rapidamente l'usura abrasiva del tagliente. La fresatura concorde è obbligatoria per l'acciaio temprato per preservare la durata dell'utensile e l'integrità della superficie.
Anche la fresa più avanzata fallirà se la configurazione del portautensile manca di rigidità. La fresatura dura amplifica qualsiasi debolezza nell’ambiente di lavorazione. I mandrini a pinza ER standard spesso introducono un runout eccessivo (oscillazione) per le applicazioni ad alta durezza. Se una fresa a 6 eliche ha anche solo 0,0005 pollici di runout, solo tre eliche eseguiranno effettivamente il taglio, raddoppiando il carico di truciolo e causando un guasto immediato. I macchinisti devono utilizzare portautensili a calettamento o mandrini idraulici ad alta precisione per garantire che il runout rimanga inferiore a 0,0002 pollici. La rigidità assoluta del mandrino, del bloccaggio pezzo e del portautensile non è negoziabile.
I tradizionali percorsi utensile offset seppelliscono la fresa negli angoli, causando enormi picchi nell'impegno dell'utensile e rotture istantanee. Per mitigare questo rischio, la lavorazione moderna si basa su strategie di fresatura trocoidale (fresatura dinamica). Questi percorsi utensile mantengono un angolo di impegno radiale costante durante l'intero taglio.
Seguire questi passaggi per impostare una passata di fresatura dinamica per l'acciaio temprato:
Per padroneggiare la lavorazione dell'acciaio temprato è necessario allineare le scelte degli utensili con le esatte esigenze meccaniche del materiale. Concentrandosi sull'integrità del substrato, sui rivestimenti avanzati e sulle geometrie ottimizzate, si eliminano guasti imprevedibili agli utensili e costose parti scartate. Implementare i seguenti passaggi per ottimizzare le operazioni di fresatura pesante:
R: L'uso di refrigerante liquido durante la fresatura dura è altamente sconsigliato. Il calore estremo generato sul tagliente combinato con il rapido raffreddamento del liquido provoca uno shock termico. Ciò porta a microscopiche cricche termiche nel metallo duro e al cedimento prematuro dell'utensile. Soffi d'aria ad alta pressione sono il metodo consigliato per l'evacuazione dei trucioli e il controllo della temperatura.
R: La scheggiatura degli angoli solitamente si verifica a causa della mancanza di rigidità, di un'eccentricità eccessiva o dell'utilizzo di un profilo quadrato affilato. L'angolo di 90 gradi è la parte più debole dello strumento. Il passaggio a una fresa con raggio angolare (toro) distribuisce le forze di taglio e fornisce la resistenza del tagliente necessaria per sopravvivere alla fresatura dura.
R: Per materiali con HRC 60, una fresa frontale a 6 o 8 scanalature è ottimale. L'acciaio temprato produce trucioli molto piccoli, richiedendo meno spazio nella scanalatura per l'evacuazione. Il numero maggiore di scanalature aumenta drasticamente il diametro del nucleo dell'utensile, fornendo l'estrema rigidità necessaria per prevenire la flessione.
R: Una fresa a elica variabile presenta angoli e spaziatura leggermente diversi tra ciascuna scanalatura. Questa geometria disuguale interrompe l'impatto ritmico dei taglienti contro il materiale. Rompendo queste armoniche, l'utensile elimina le vibrazioni, riduce le vibrazioni e migliora significativamente la finitura superficiale finale.
R: Sì, la fresatura concorde è essenziale per l'acciaio temprato. Crea un truciolo da spesso a sottile, che trasferisce il calore nel truciolo anziché nello strumento. La fresatura convenzionale fa sì che l'utensile sfreghi contro la superficie indurita prima del taglio, provocando un grave incrudimento e una rapida usura abrasiva dell'utensile.
R: AlTiN (nitruro di alluminio e titanio) è lo standard per la fresatura dura e offre un'eccellente resistenza al calore fino a 900°C formando uno strato protettivo di ossido di alluminio. TiSiN (nitruro di silicio di titanio) è un nanorivestimento avanzato drogato con silicio, che offre estrema durezza e stabilità termica fino a 1200°C, rendendolo ideale per materiali HRC 60+.