Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-04 Origine: Sito

Mentre Le frese a candela quadra sono gli utensili da taglio rotanti fondamentali della moderna lavorazione CNC, utilizzarle senza analizzare la geometria della parte e la strategia del percorso utensile spesso porta a guasti prematuri dell'utensile e finiture superficiali compromesse. Entra in qualsiasi officina e vedrai questi strumenti caricati in quasi tutti i magazzini delle macchine. Tuttavia, i macchinisti e gli acquirenti di attrezzature devono bilanciare i severi requisiti di stampa per angoli di 90 gradi e fondi piatti con la fragilità intrinseca degli angoli affilati dell'utensile sottoposti a forze di taglio e carichi termici elevati. Spingere troppo forte uno spigolo vivo in leghe tenaci garantisce scanalature scheggiate e parti scartate. Questa guida analizza le applicazioni specifiche delle frese a candela quadra, valuta i compromessi critici tra geometrie piane e raggiate e fornisce un quadro tecnico per selezionare la fresa giusta per il materiale e il percorso utensile.
La comprensione dell'anatomia fisica della fresa determina il suo comportamento sotto carico all'interno del mandrino. La geometria influenza direttamente le forze di taglio, la generazione di calore e la finitura superficiale risultante sul pezzo. Non è possibile spingere uno strumento oltre i suoi limiti meccanici e conoscere tali limiti inizia con la macinazione.
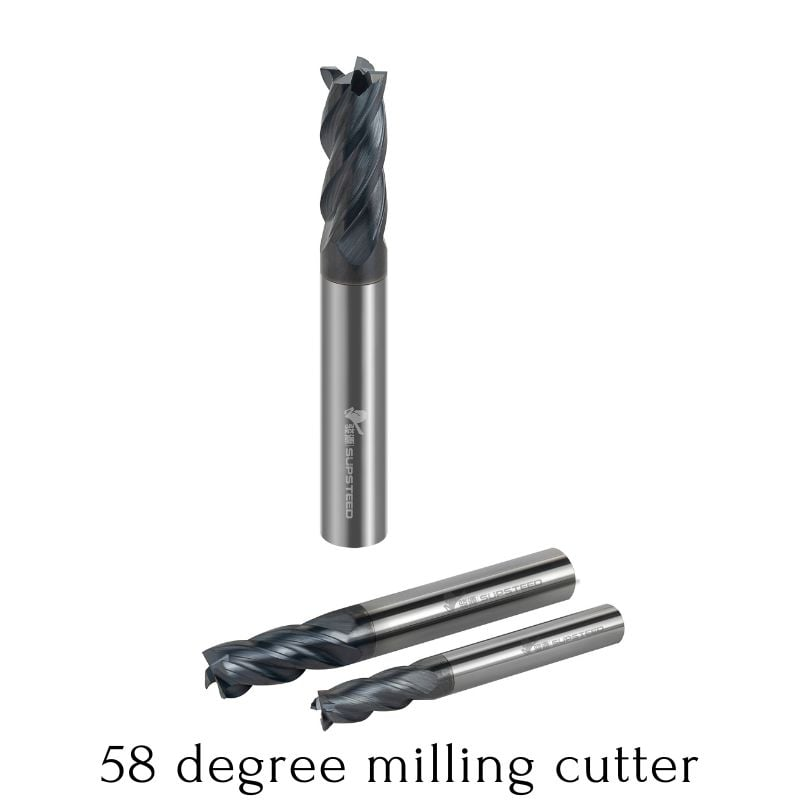
La caratteristica distintiva di questo utensile è il fondo piatto che si interseca con i taglienti periferici con un angolo acuto di 90 gradi. Questa geometria genera forze di taglio specifiche durante il funzionamento. Quando è impegnato nella fresatura laterale, l'utensile subisce elevate forze radiali che spingono la fresa lontano dal pezzo. Durante i tagli assiali a tuffo o pesanti, le forze spingono verso l'alto nel mandrino della macchina.
La maggior parte degli utensili a fondo piatto presentano in realtà un angolo microscopico del piatto, in genere tra 1 e 2 gradi, sui bordi taglienti inferiori. Un fondo perfettamente piatto trascinerebbe sul pavimento appena tagliato. Questa azione di trascinamento crea un attrito massiccio, genera calore eccessivo e provoca incrudimento in materiali come l'acciaio inossidabile 304. La leggera concavità garantisce che solo i taglienti esterni si impegnino nel materiale, lasciando una finitura superficiale pulita senza sfregamenti.
L'interfaccia tra il gambo dell'utensile e il portautensile determina la rigidità complessiva del gruppo di taglio. In officina ci sono due stili di gambo principali e determinano il runout.
La terminologia del settore spesso causa confusione durante l'approvvigionamento degli utensili e la programmazione CAM. I termini frese a testa piana e frese a testa quadra sono sinonimi esatti. Produttori di utensili, macchinisti e piattaforme software utilizzano questi termini in modo intercambiabile per descrivere la stessa geometria dell'angolo di 90 gradi. Nessuno dei due termini implica una differenza nella meccanica di taglio, nel design della scanalatura o nella capacità del materiale. Se una stampa richiede un fondo piatto, tiri uno strumento quadrato.
Un'operazione di lavorazione di successo che utilizza questa geometria specifica raggiunge una rigorosa precisione dimensionale su pareti perpendicolari e pavimenti piani in un'unica configurazione. L'obiettivo principale è eliminare la necessità di operazioni di finitura secondarie. Il successo significa che l'utensile lascia un angolo interno nitido di 90 gradi senza mostrare segni di vibrazioni sulle pareti, segni di cuspide sul pavimento o rastremazioni causate dalla deflessione dell'utensile. Se è necessario tornare indietro con un file o un passaggio di finitura secondario per eliminare le vibrazioni, l'operazione iniziale non è riuscita.
Queste frese gestiscono caratteristiche geometriche specifiche che gli utensili raggiati o con testa sferica semplicemente non sono in grado di generare. La loro applicazione è dettata dalle esigenze meccaniche del pezzo finale. Li usi quando la stampa non ti lascia altra scelta.
La creazione di elementi a fondo piatto richiede uno strumento che tagli in modo netto lungo tutto il suo diametro. La geometria piatta genera un pavimento liscio e perpendicolare necessario per l'accoppiamento di parti, tasche dei cuscinetti o spazi liberi per l'hardware.
L'esecuzione di scanalature a tutta larghezza è l'operazione più gravosa per qualsiasi fresa perché l'utensile presenta un impegno radiale di 180 gradi. Ciò intrappola i trucioli all'interno della zona di taglio. Man mano che l'utensile avanza, ritaglia continuamente i propri trucioli. Il taglio successivo dei trucioli distrugge istantaneamente gli spigoli vivi dell'utensile a causa dei rapidi picchi di calore e dell'impatto meccanico. L'esecuzione di tasche profonde presenta sfide simili per l'evacuazione del truciolo. Gli operatori devono programmare passaggi ottimali e utilizzare refrigerante ad alta pressione o forti getti d'aria per eliminare i trucioli dalla tasca prima che le scanalature si impegnino nuovamente nel materiale.
Il taglio periferico utilizza le scanalature laterali per generare pareti diritte e perpendicolari lungo il contorno esterno di una parte. La fresatura laterale utilizza tipicamente una profondità di taglio radiale inferiore ma sfrutta l'intera lunghezza assiale di taglio (LOC).
Quando si profilano pareti profonde, il diametro centrale dell'utensile diventa il fattore critico. Un nucleo più spesso fornisce la rigidità necessaria per resistere alle forze di flessione. Se l'utensile manca di rigidità, le forze di taglio lo spingeranno lontano dal pezzo, lasciando una parete rastremata che non supera il controllo dimensionale. La fresatura concorde è la tecnica preferita per la profilatura. Genera un truciolo da spesso a sottile, allontanando il calore dalla parte e lasciando una finitura superficiale superiore. La fresatura convenzionale sfrega il materiale prima del taglio, smussando rapidamente un angolo acuto di 90 gradi.
Mentre le grandi superfici richiedono frese a guscio o frese a spianare dedicate, le parti più piccole spesso si affidano a frese a candela standard per le operazioni di rivestimento. Una fresa di spianatura dedicata potrebbe essere troppo grande per liberare morsetti di bloccaggio pezzo, pareti di attrezzature o caratteristiche di parti adiacenti. Una fresa piatta di diametro inferiore fornisce lo spazio necessario per affrontare una sporgenza o livellare una piccola superficie. Poiché l'utensile ha uno spigolo vivo, gli operatori devono sovrapporre attentamente i passaggi, in genere dal 50% al 70% del diametro dell'utensile, per garantire una superficie perfettamente piana senza lasciare creste tra le passate.
La penetrazione diretta dell'asse Z richiede una geometria utensile specifica. Non puoi semplicemente piantare uno strumento piatto direttamente in un blocco di acciaio.
La decisione tra un angolo acuto e uno arrotondato determina il tasso massimo di rimozione del materiale e la durata complessiva della fresa. Comprendere la fisica dell'angolo utensile è essenziale per ottimizzare i cicli di produzione e tenere sotto controllo i costi degli utensili.
La fisica di un angolo acuto di 90 gradi lo rende intrinsecamente fragile. La punta affilata agisce come un sollevatore di stress meccanico, concentrando tutte le forze di taglio in un'area microscopica. Quando si lavorano materiali più duri come l'acciaio 4140, il titanio o le superleghe a base di nichel, questo angolo acuto diventa anche un punto focale per un'estrema concentrazione termica.
Il calore non può dissiparsi abbastanza velocemente attraverso la sottile matrice di carburo sulla punta. Ciò porta a un rapido shock termico, microfratture ed eventuale scheggiatura degli angoli. Una volta che l'angolo si scheggia, l'utensile lascia una finitura superficiale scadente e il rischio di guasti catastrofici dell'utensile aumenta in modo esponenziale. Le frese a raggio angolare risolvono questo problema distribuendo il calore e le forze di taglio su una superficie significativamente più ampia. Il raggio elimina il punto debole, prevenendo lo shock termico e consentendo all'utensile di assorbire forze di impatto molto più elevate durante un impegno radiale pesante.
Il moderno software CAM utilizza percorsi utensile di fresatura dinamici per mantenere un carico di truciolo costante e prevenire picchi improvvisi nell'impegno dell'utensile. Questi percorsi utensile si basano sull'assottigliamento radiale del truciolo, consentendo agli operatori di lavorazione di eseguire velocità di avanzamento molto più elevate. I programmatori CAM preferiscono quasi esclusivamente utensili per raggi d'angolo per queste operazioni di sgrossatura dinamiche. L'angolo raggiato resiste alle velocità di avanzamento aggressive e alle alte velocità del mandrino senza fratturarsi.
Il quadro decisionale standard per la moderna programmazione CNC segue una regola rigida: sgrossare la parte con un utensile con raggio angolare per massimizzare i tassi di rimozione del materiale e proteggere la durata dell'utensile. Introdurre lo strumento con angoli affilati solo durante la passata di finitura finale e solo se la stampa della parte impone rigorosamente un angolo interno affilato di 90 gradi. Se il disegno tecnico consente un raggio interno piccolo, l'utensile affilato dovrebbe essere completamente eliminato dal processo.
Confronto prestazioni geometria utensile
| Prestazioni metriche | Fresa a candela quadrata Fresa a candela | con raggio angolare |
|---|---|---|
| Forza d'angolo | Basso (incline a scheggiature) | Alto (resistente agli urti) |
| Dissipazione termica | Scarso (il calore si concentra sulla punta) | Eccellente (il calore si diffonde nel raggio) |
| Velocità di avanzamento massima (sgrossatura) | Moderare | Molto alto |
| Capacità di finitura inferiore | Vero fondo piatto a 90 gradi | Lascia un raccordo raggiato |
| Applicazione ideale | Finitura di pareti e pavimenti | Sgrossatura dinamica e profilatura pesante |
La selezione dell'utensile richiede la corrispondenza delle proprietà fisiche della fresa al materiale da lavorare. Conteggi o rivestimenti errati delle scanalature causeranno il fallimento immediato del processo. Non è possibile utilizzare uno strumento specifico per l'alluminio in acciaio inossidabile e aspettarsi che sopravviva.
Il numero di scanalature determina la dimensione del canale del truciolo e la robustezza dell'utensile.
I rivestimenti proteggono il substrato in metallo duro grezzo dal calore e dall'usura abrasiva. La scelta del rivestimento giusto dipende interamente dal materiale e dalla strategia del refrigerante.
Gli utensili da taglio standard sono dotati di scanalature simmetriche con spaziatura uguale. Poiché questi taglienti uguali colpiscono il materiale con una frequenza costante, generano una risonanza armonica. Questa vibrazione provoca vibrazioni, lasciando finiture superficiali terribili e distruggendo gli spigoli vivi dell'utensile.
I design a passo variabile e ad elica variabile risolvono questo problema. Modificando la spaziatura tra i taglienti (ad esempio, 88 gradi, 92 gradi, 89 gradi, 91 gradi) e modificando l'angolo dell'elica lungo la lunghezza della scanalatura, l'utensile scompone la frequenza armonica. Gli impatti irregolari impediscono l'accumulo di risonanza. Ciò consente agli operatori di macchina di raggiungere profondità di taglio maggiori, eseguire velocità di avanzamento più elevate e ottenere finiture superficiali a specchio senza vibrazioni.
Matrice di selezione degli utensili
| Materiale del pezzo da lavorare | Conteggio delle scanalature consigliato | ideale del refrigerante per il rivestimento | Strategia |
|---|---|---|---|
| Alluminio/Non ferrosi | 2 o 3 flauti | ZrN o non rivestito lucido | Liquido refrigerante |
| Acciaio al carbonio/legato | 4 o 5 flauti | TiAlN o AlTiN | Soffio d'aria o liquido refrigerante |
| Acciaio inossidabile | 4, 5 o 6 flauti | AlTiN o TiCN | Refrigerante ad alta pressione |
| Titanio/Superleghe | 5, 6 o 7+ flauti | AlTiN (alto contenuto di alluminio) | Refrigerante ad alta pressione |
| Materie plastiche/compositi | 1 o 2 flauti | Lucido non rivestito | Soffio d'aria o asciugatura |
Anche gli utensili in metallo duro di altissima qualità falliranno se implementati in modo inadeguato. I macchinisti devono gestire attivamente i rischi fisici attraverso tecniche di programmazione e configurazione. Sei tu a controllare l'ambiente in cui opera lo strumento.
La deflessione dell'utensile si verifica quando le forze di taglio radiali spingono la fresa lontano dal pezzo. Poiché l'utensile è fissato al mandrino e libero nella parte inferiore, si piega come un trampolino. Questa piegatura lascia pareti rastremate anziché veri profili a 90 gradi. La deflessione aumenta esponenzialmente con la lunghezza dell'utensile. Se si raddoppia la sporgenza dell'utensile, la deflessione aumenta di un fattore otto.
Per mitigare la deflessione, utilizzare sempre la lunghezza di taglio (LOC) e la lunghezza totale (OAL) più corte possibili consentite dalla geometria della parte. Massimizza il diametro del gambo per una maggiore rigidità. Quando la precisione dimensionale è fondamentale, programma una passata primaverile. Una passata primaverile è una passata di finitura secondaria eseguita esattamente alle stesse coordinate della passata precedente. Poiché l'utensile rimuove quasi zero materiale, le forze di taglio scendono a zero, consentendo all'utensile di ritornare nella sua vera posizione verticale e ripulire il cono.
Gli spigoli vivi dell'utensile sono altamente suscettibili a scheggiature istantanee all'entrata o durante un intenso impegno radiale. L'immersione nel metallo duro aumenta le forze di taglio e frantuma immediatamente gli angoli.
Riduci questo rischio implementando percorsi utensile con ingresso ad arco o elicoidale. La discesa nel materiale riduce gradualmente lo shock iniziale sui taglienti. Inoltre, i programmatori CAM devono ridurre le velocità di avanzamento specificamente negli angoli interni di una tasca. Quando un utensile entra in un angolo di 90 gradi, l'impegno radiale aumenta drasticamente. Rallentando la velocità di avanzamento in queste zone specifiche si evita che l'utensile si spezzi sotto il carico improvviso.
Le microvibrazioni e il runout distruggono gli angoli acuti. La transizione delle strategie di attrezzaggio dalle fresatrici manuali ai CNC ad alta velocità spesso rivela una mancanza di rigidità della macchina o una scarsa tenuta dell'utensile. Una configurazione allentata fa sì che l'utensile rimbalzi nel taglio, fratturando il bordo a 90 gradi.
Utilizzare portautensili ad alta precisione per ridurre al minimo il runout. Quando la concentricità è ridotta al minimo, il carico di truciolo viene distribuito perfettamente in modo uniforme su tutti i taglienti. Assicurarsi che il pezzo sia fissato rigidamente al tavolo. Qualsiasi vibrazione nell'attrezzatura si trasferirà direttamente negli angoli fragili della taglierina.
Queste frese rimangono indispensabili per la finitura di fondi piatti e spallamenti affilati nella produzione di precisione. Tuttavia, i loro fragili angoli a 90 gradi li rendono non ottimali per la sgrossatura pesante di materiali duri rispetto alle alternative raggiate. Il successo in officina richiede di trattare questi utensili come strumenti di finitura specializzati piuttosto che come sgrossatori a forza smussata. Basa la selezione degli utensili rigorosamente sulla stampa della parte. Se è esplicitamente richiesto un angolo di 90 gradi, specificare una fresa piatta per la passata di finitura finale. Seleziona il numero di eliche in base alle caratteristiche di formazione del truciolo del materiale e dai priorità alla geometria variabile e al supporto rigido dell'utensile per tagli profondi o aggressivi.
R: Sì, a condizione che l'utensile presenti una geometria di taglio centrale. Gli utensili a taglio centrale hanno taglienti che si estendono fino al centro dell'asse dell'utensile, consentendo la penetrazione diretta sull'asse Z. Se l'utensile non taglia al centro, lascia un nucleo di materiale e si schianta se immerso direttamente. Per gli utensili a taglio non centrato, per inserire il taglio è necessaria l'interpolazione in rampa o elicoidale.
R: Non c'è differenza. Questi due termini descrivono esattamente la stessa geometria dell'utensile. Entrambi si riferiscono a una fresa con fondo piatto e angoli affilati a 90 gradi progettata per tagliare pareti perpendicolari e pavimenti piani. Produttori di utensili, piattaforme software e macchinisti utilizzano i termini in modo intercambiabile in officina.
R: La scheggiatura degli angoli solitamente deriva da velocità di avanzamento eccessive, mancanza di rigidità di impostazione o eccessiva concentricità dell'utensile. Anche lo shock termico derivante dall'applicazione di refrigerante durante la fresatura dura provoca microfratture nel metallo duro. Inoltre, l'utilizzo di un utensile con spigoli vivi per la sgrossatura pesante invece di un utensile con raggio angolare porterà a un rapido cedimento dello spigolo.
R: No, non sono consigliati per il contouring 3D. Gli angoli acuti di 90 gradi scaveranno nel materiale e lasceranno segni distintivi di cuspidi a gradini su superfici curve complesse. Le frese a testa sferica sono necessarie per la profilatura 3D perché il loro profilo arrotondato genera finiture superficiali lisce e continue su topografie mutevoli.
R: Dovresti usare da 4 a 6 scanalature quando tagli l'acciaio. Un numero maggiore di scanalature fornisce un diametro del nucleo maggiore, che aumenta la resistenza e la rigidità complessive dell'utensile. Ciò gestisce le forze di taglio più elevate, distribuisce il calore in modo più efficace su più taglienti e consente velocità di avanzamento adeguate nei materiali ferrosi più duri.