Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-04 Pochodzenie: Strona

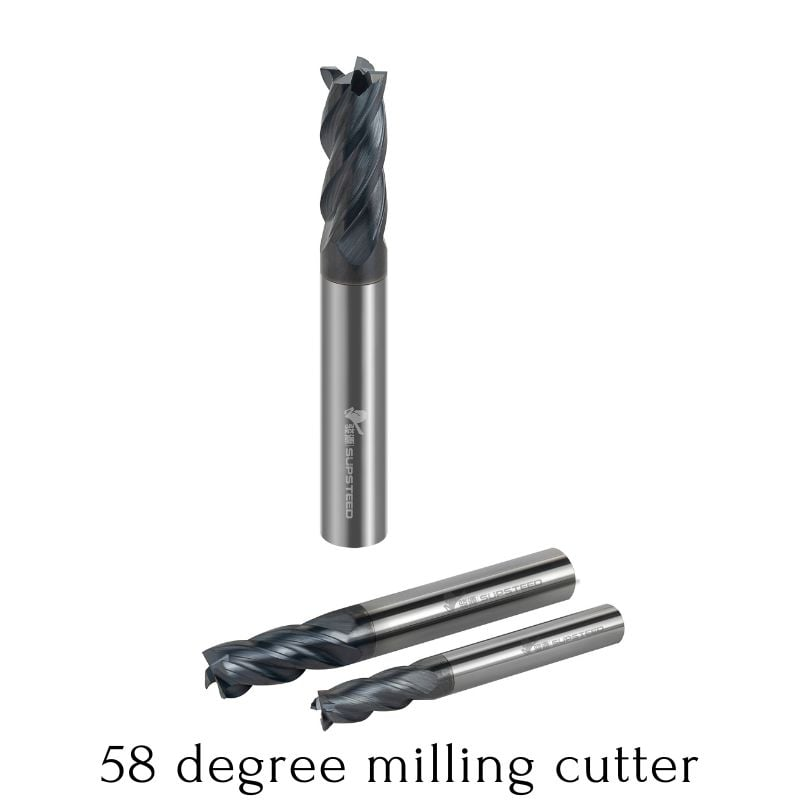
Chwila Frezy kwadratowe to podstawowe obrotowe narzędzia skrawające nowoczesnej obróbki CNC. Używanie ich domyślnie bez analizy geometrii części i strategii ścieżki narzędzia często prowadzi do przedwczesnej awarii narzędzia i pogorszenia wykończenia powierzchni. Wejdź na dowolną halę produkcyjną, a zobaczysz, że te narzędzia są załadowane do prawie każdego magazynu maszyny. Jednak mechanicy i nabywcy narzędzi muszą zrównoważyć rygorystyczne wymagania dotyczące druku dotyczące wyraźnych narożników pod kątem 90 stopni i płaskich spodów z nieodłączną kruchością ostrych narożników narzędzi pod wpływem dużych sił skrawania i obciążeń termicznych. Zbyt mocne naciśnięcie ostrego narożnika w przypadku twardych stopów gwarantuje wyszczerbione rowki i złomowane części. W tym przewodniku omówiono specyficzne zastosowania frezów walcowo-czołowych, oceniono najważniejsze kompromisy pomiędzy geometrią płaską i zaokrągloną oraz przedstawiono ramy techniczne umożliwiające wybór odpowiedniego frezu dla danego materiału i ścieżki narzędzia.
Zrozumienie anatomii fizycznej frezu decyduje o tym, jak zachowuje się on pod obciążeniem wewnątrz wrzeciona. Geometria wpływa bezpośrednio na siły skrawania, wytwarzanie ciepła i wynikową jakość powierzchni przedmiotu obrabianego. Nie można wypchnąć narzędzia poza jego mechaniczne granice, a poznanie tych ograniczeń zaczyna się od szlifowania.
Cechą charakterystyczną tego narzędzia jest jego płaskie dno przecinające się z obwodowymi krawędziami tnącymi pod ostrym kątem 90 stopni. Ta geometria generuje określone siły skrawania podczas pracy. Podczas frezowania bocznego na narzędzie działają duże siły promieniowe, które odpychają frez od przedmiotu obrabianego. Podczas zagłębiania się lub ciężkich cięć osiowych siły naciskają prosto na wrzeciono maszyny.
Większość narzędzi o płaskim dnie ma w rzeczywistości kąt mikroskopijnej czaszy – zwykle od 1 do 2 stopni – na dolnych krawędziach skrawających. Idealnie płaskie dno będzie ciągnąć się po świeżo ściętej podłodze. To ciągnięcie powoduje ogromne tarcie, generuje nadmierne ciepło i powoduje utwardzanie przez zgniot materiałów takich jak stal nierdzewna 304. Lekka wklęsłość sprawia, że tylko zewnętrzne krawędzie tnące stykają się z materiałem, pozostawiając czyste wykończenie powierzchni bez tarcia.
Połączenie pomiędzy chwytem narzędzia a uchwytem narzędzia określa ogólną sztywność zespołu tnącego. W warsztacie masz dwa główne style chwytów, które decydują o bicie.
Terminologia branżowa często powoduje zamieszanie podczas zakupu oprzyrządowania i programowania CAM. Warunki frezy płaskie i frezy kwadratowe są dokładnymi synonimami. Producenci narzędzi, mechanicy i platformy oprogramowania używają tych terminów zamiennie do opisania tej samej geometrii narożnika 90 stopni. Żaden termin nie oznacza różnicy w mechanice cięcia, konstrukcji rowka lub możliwościach materiałowych. Jeśli wydruk wymaga płaskiego dna, wyciągasz kwadratowe narzędzie.
Udana operacja obróbki z wykorzystaniem tej specyficznej geometrii umożliwia osiągnięcie ścisłej dokładności wymiarowej w przypadku prostopadłych ścian i płaskich podłóg w jednym ustawieniu. Podstawowym celem jest wyeliminowanie konieczności wykonywania wtórnych operacji wykończeniowych. Sukces oznacza, że narzędzie pozostawia wyraźny narożnik wewnętrzny pod kątem 90 stopni, bez śladów drgań na ścianach, śladów na podłodze lub zbieżności spowodowanej ugięciem narzędzia. Jeśli musisz wrócić z plikiem lub dodatkowym przejściem wykańczającym, aby wyczyścić drgania, początkowa operacja nie powiodła się.
Te frezy radzą sobie ze specyficznymi cechami geometrycznymi, których narzędzia zaokrąglone lub z kulistym czołem po prostu nie są w stanie wygenerować. Ich zastosowanie jest podyktowane wymaganiami mechanicznymi finalnej części. Używasz ich wtedy, gdy nadruk nie pozostawia Ci innego wyboru.
Tworzenie elementów o płaskim dnie wymaga narzędzia, które tnie czysto na całej średnicy. Płaska geometria generuje gładką, prostopadłą podłogę niezbędną do współpracujących części, kieszeni łożyskowych lub luzów sprzętowych.
Wykonywanie rowków na pełnej szerokości jest najbardziej wymagającą operacją dla każdego freza, ponieważ narzędzie pracuje promieniowo w zakresie 180 stopni. Zatrzymuje to wióry w strefie cięcia. W miarę postępu narzędzie stale wycina własne wióry. Ponowne cięcie wiórów powoduje natychmiastowe zniszczenie ostrych narożników narzędzia z powodu szybkich skoków ciepła i uderzeń mechanicznych. Głębokie kieszenie stwarzają podobne wyzwania w zakresie ewakuacji wiórów. Mechanicy muszą zaprogramować optymalne przejścia i stosować chłodziwo pod wysokim ciśnieniem lub silne podmuchy powietrza, aby wypłukać wióry z kieszeni, zanim rowki ponownie zetkną się z materiałem.
Cięcie obwodowe wykorzystuje boczne rowki do tworzenia prostych, prostopadłych ścian wzdłuż zewnętrznego konturu części. Frezowanie boczne zwykle wykorzystuje mniejszą promieniową głębokość skrawania, ale wykorzystuje pełną osiową długość skrawania (LOC).
Przy profilowaniu głębokich ścian decydującym czynnikiem staje się średnica rdzenia narzędzia. Grubszy rdzeń zapewnia niezbędną sztywność, aby wytrzymać siły zginające. Jeśli narzędziu brakuje sztywności, siły skrawania odepchną je od przedmiotu obrabianego, pozostawiając zwężającą się ścianę, która nie przejdzie kontroli wymiarowej. Preferowaną techniką profilowania jest frezowanie współbieżne. Generuje wióry od grubego do cienkiego, odciągając ciepło od części i pozostawiając doskonałe wykończenie powierzchni. Frezowanie konwencjonalne powoduje przetarcie materiału przed cięciem, co szybko stępi ostry narożnik 90 stopni.
Podczas gdy duże powierzchnie wymagają dedykowanych frezów płaszczowych lub frezów czołowych, mniejsze części często opierają się na standardowych frezach palcowych do operacji toczenia. Dedykowany frez czołowy może być zbyt duży, aby wyczyścić zaciski mocujące, ściany osprzętu lub elementy sąsiadujących części. Płaski frez o mniejszej średnicy zapewnia niezbędny prześwit, aby stawić czoło występowi lub wypoziomować małą powierzchnię. Ponieważ narzędzie ma ostry narożnik, operatorzy muszą ostrożnie zachodzić na swoje przejścia — zwykle od 50% do 70% średnicy narzędzia — aby zapewnić idealnie płaską powierzchnię bez pozostawiania grzbietów pomiędzy przejściami.
Bezpośrednie zagłębianie w osi Z wymaga określonej geometrii narzędzia. Nie można po prostu wbić dowolnego płaskiego narzędzia prosto w blok stali.
Decyzja pomiędzy ostrym a zaokrąglonym narożnikiem decyduje o maksymalnej szybkości usuwania materiału i ogólnej żywotności frezu. Zrozumienie fizyki naroża narzędzia jest niezbędne do optymalizacji serii produkcyjnych i utrzymania kosztów oprzyrządowania pod kontrolą.
Fizyka ostrego narożnika pod kątem 90 stopni sprawia, że jest on z natury delikatny. Ostry wierzchołek działa jak mechaniczny element zwiększający naprężenia, skupiając wszystkie siły skrawania na mikroskopijnym obszarze. Podczas obróbki twardszych materiałów, takich jak stal 4140, tytan lub superstopy na bazie niklu, ten ostry narożnik staje się również centralnym punktem ekstremalnej koncentracji ciepła.
Ciepło nie może być wystarczająco szybko rozproszone przez cienką matrycę węglikową na końcówce. Prowadzi to do szybkiego szoku termicznego, mikropęknięć i ostatecznie wykruszania się narożników. Po wykruszeniu narożnika narzędzie pozostawia słabą jakość wykończenia powierzchni, a ryzyko katastrofalnej w skutkach awarii narzędzia wzrasta wykładniczo. Frezy trzpieniowe z promieniem naroża rozwiązują ten problem, rozprowadzając ciepło i siły skrawania na znacznie większej powierzchni. Promień eliminuje słaby punkt, zapobiegając szokowi termicznemu i umożliwiając narzędziu pochłanianie znacznie większych sił uderzenia podczas silnego sprzęgania promieniowego.
Nowoczesne oprogramowanie CAM wykorzystuje dynamiczne ścieżki narzędzia do frezowania, aby utrzymać stałe obciążenie wiórów i zapobiec nagłym skokom zaangażowania narzędzia. Te ścieżki narzędzia opierają się na promieniowym pocienianiu wiórów, dzięki czemu operatorzy mogą pracować ze znacznie większymi posuwami. Programiści CAM preferują narzędzia do promieni naroży do dynamicznych operacji zgrubnych. Zaokrąglony narożnik wytrzymuje agresywne posuwy i wysokie prędkości wrzeciona bez pękania.
Standardowe ramy decyzyjne dla nowoczesnego programowania CNC opierają się na ścisłej zasadzie: zgrubnie obrabiaj część za pomocą narzędzia o promieniu naroża, aby zmaksymalizować szybkość usuwania materiału i chronić trwałość narzędzia. Wprowadź narzędzie o ostrych narożnikach tylko podczas ostatniego przejścia wykańczającego i tylko wtedy, gdy wydruk części ściśle nakazuje ostry narożnik wewnętrzny pod kątem 90 stopni. Jeśli rysunek techniczny dopuszcza mały promień wewnętrzny, należy całkowicie wyeliminować ostre narzędzie z procesu.
Geometria narzędzia Porównanie
| wydajności Wydajność Metryczny | frez kwadratowy | Promień naroża Frez palcowy |
|---|---|---|
| Siła narożnika | Niska (podatna na odpryskiwanie) | Wysoka (odporna na uderzenia) |
| Rozpraszanie ciepła | Słaba (ciepło koncentruje się na końcówce) | Znakomity (ciepło rozprzestrzenia się w promieniu) |
| Maksymalna prędkość posuwu (zgrubna) | Umiarkowany | Bardzo wysoki |
| Możliwość wykończenia dołu | Prawdziwe płaskie dno o kącie 90 stopni | Pozostawia zaokrąglony filet |
| Idealna aplikacja | Wykończenie ścian i podłóg | Dynamiczna obróbka zgrubna i ciężkie profilowanie |
Dobór narzędzia polega na dopasowaniu właściwości fizycznych frezu do obrabianego materiału. Nieprawidłowa liczba rowków lub powłok spowoduje natychmiastowe niepowodzenie procesu. Nie można używać narzędzia przeznaczonego do aluminium ze stali nierdzewnej i oczekiwać, że przetrwa.
Liczba rowków decyduje o wielkości doliny wiórów i wytrzymałości rdzenia narzędzia.
Powłoki chronią surowe podłoże węglikowe przed ciepłem i zużyciem ściernym. Wybór właściwej powłoki zależy całkowicie od materiału i strategii podawania chłodziwa.
Standardowe narzędzia skrawające posiadają symetryczne rowki o równych odstępach. Ponieważ te równe krawędzie tnące uderzają w materiał ze stałą częstotliwością, generują rezonans harmoniczny. Wibracje te powodują drgania, pozostawiając okropne wykończenie powierzchni i niszcząc ostre rogi narzędzia.
Projekty o zmiennym skoku i zmiennej linii śrubowej rozwiązują ten problem. Zmieniając rozstaw krawędzi skrawających (np. 88 stopni, 92 stopnie, 89 stopni, 91 stopni) i zmieniając kąt pochylenia linii śrubowej na długości rowka, narzędzie rozbija częstotliwość harmoniczną. Nieregularne uderzenia zapobiegają tworzeniu się rezonansu. Dzięki temu operatorzy mogą stosować większe głębokości skrawania, stosować większe posuwy i uzyskiwać lustrzane wykończenie powierzchni bez drgań.
Tabela doboru narzędzi
| Materiał przedmiotu obrabianego | Zalecana liczba rowków | Idealna | strategia chłodzenia powłoką |
|---|---|---|---|
| Aluminium/nieżelazne | 2 lub 3 flety | ZrN lub niepowlekany, polerowany | Zalewowy płyn chłodzący |
| Stal węglowa/stopowa | 4 lub 5 fletów | TiAlN lub AlTiN | Przedmuch powietrza lub zalanie chłodziwa |
| Stal nierdzewna | 4, 5 lub 6 fletów | AlTiN lub TiCN | Chłodziwo pod wysokim ciśnieniem |
| Tytan / nadstopy | 5, 6 lub 7+ fletów | AlTiN (wysoka zawartość aluminium) | Chłodziwo pod wysokim ciśnieniem |
| Tworzywa sztuczne/kompozyty | 1 lub 2 flety | Niepowlekany, polerowany | Nadmuch powietrza lub suszenie |
Nawet najwyższej jakości narzędzia węglikowe zawiodą, jeśli zostaną źle zastosowane. Mechanicy muszą aktywnie zarządzać zagrożeniami fizycznymi poprzez techniki programowania i konfiguracji. Kontrolujesz środowisko, w którym działa narzędzie.
Ugięcie narzędzia następuje, gdy promieniowe siły skrawania odpychają frez od przedmiotu obrabianego. Ponieważ narzędzie jest zamocowane na wrzecionie i wolne na dole, wygina się jak trampolina. To zagięcie pozostawia zwężające się ściany, a nie profile o prawdziwym kącie 90 stopni. Ugięcie wzrasta wykładniczo wraz z długością narzędzia. Jeśli podwoisz wysunięcie narzędzia, ugięcie wzrośnie ośmiokrotnie.
Aby złagodzić ugięcie, należy zawsze stosować najkrótszą możliwą długość cięcia (LOC) i długość całkowitą (OAL), na jaką pozwala geometria części. Zmaksymalizuj średnicę trzpienia, aby zwiększyć sztywność. Gdy dokładność wymiarowa ma kluczowe znaczenie, zaprogramuj przejście sprężynowe. Przejście wiosenne to drugie przejście kończące, wykonane dokładnie na tych samych współrzędnych, co poprzednie. Ponieważ narzędzie usuwa prawie zero materiału, siły skrawania spadają do zera, umożliwiając narzędziu powrót do prawdziwego położenia pionowego i oczyszczenie stożka.
Ostre rogi narzędzia są bardzo podatne na natychmiastowe odpryski przy wejściu lub podczas silnego sprzęgania promieniowego. Uderzenie prosto w twardy metal zwiększa siły skrawania i natychmiast rozbija rogi.
Zminimalizuj to ryzyko, wdrażając ścieżki narzędzia z wejściem łukowym lub śrubowym. Wnikanie w materiał stopniowo zmniejsza początkowe wstrząsy na krawędziach skrawających. Ponadto programiści CAM muszą zmniejszyć posuw, szczególnie w wewnętrznych narożnikach kieszeni. Kiedy narzędzie wjeżdża w narożnik o 90 stopniach, sprzęgnięcie promieniowe drastycznie wzrasta. Zmniejszenie posuwu w tych określonych strefach zapobiega pękaniu narzędzia pod nagłym obciążeniem.
Mikrowibracje i bicie niszczą ostre zakręty. Przejście ze strategii narzędziowych z ręcznych frezarek na szybkie CNC często ujawnia brak sztywności maszyny lub słabe trzymanie narzędzia. Luźne ustawienie powoduje, że narzędzie odbija się w nacięciu, łamiąc krawędź 90 stopni.
Użyj precyzyjnych oprawek, aby zminimalizować bicie. Gdy bicie jest zminimalizowane, obciążenie wiórami rozkłada się idealnie równomiernie na wszystkich krawędziach skrawających. Upewnij się, że obrabiany przedmiot jest stabilnie przymocowany do stołu. Wszelkie wibracje uchwytu będą przenoszone bezpośrednio na delikatne narożniki frezu.
Te frezy pozostają niezbędne do wykańczania płaskich dna i ostrych występów w precyzyjnej produkcji. Jednak ich kruche narożniki o kącie 90 stopni sprawiają, że nie nadają się one do ciężkiej obróbki zgrubnej twardych materiałów w porównaniu z zaokrąglonymi alternatywami. Sukces w warsztacie wymaga traktowania tych narzędzi jako specjalistycznych narzędzi do wykańczania, a nie narzędzi do obróbki tępym narzędziem. Oprzyj wybór oprzyrządowania wyłącznie na wydruku części. Jeśli wyraźnie wymagany jest narożnik 90 stopni, należy wybrać frez płaski do końcowego przejścia wykańczającego. Wybierz liczbę rowków w oparciu o właściwości materiału tworzącego wióry i nadaj priorytet zmiennej geometrii i sztywnemu trzymaniu narzędzia w przypadku głębokich lub agresywnych cięć.
Odpowiedź: Tak, pod warunkiem, że narzędzie ma geometrię ostrza centralnego. Narzędzia skrawające centralnie mają krawędzie skrawające sięgające do środka osi narzędzia, umożliwiając bezpośrednie zagłębianie się w osi Z. Jeżeli narzędzie nie tnie centralnie, pozostawia rdzeń materiału i rozbija się przy bezpośrednim zagłębieniu. W przypadku narzędzi skrawających niecentralnych, aby wejść w cięcie, wymagana jest interpolacja skośna lub śrubowa.
Odp.: nie ma różnicy. Te dwa terminy opisują dokładnie tę samą geometrię narzędzia. Obydwa dotyczą frezu z płaskim dnem i ostrymi narożnikami pod kątem 90 stopni, przeznaczonego do cięcia prostopadłych ścian i płaskich podłóg. Producenci narzędzi, platformy oprogramowania i mechanicy używają tych terminów zamiennie w hali produkcyjnej.
Odp.: Odpryski na narożach są zwykle skutkiem nadmiernych posuwów, braku sztywności ustawienia lub nadmiernego bicia narzędzia. Szok termiczny wynikający z zastosowania chłodziwa podczas frezowania na twardo powoduje również mikropęknięcia w węgliku. Ponadto użycie narzędzia o ostrych narożnikach do ciężkiej obróbki zgrubnej zamiast narzędzia o promieniu naroża doprowadzi do szybkiego uszkodzenia naroża.
Odp.: Nie, nie są zalecane do konturowania 3D. Ostre rogi pod kątem 90 stopni wbijają się w materiał i pozostawiają wyraźne, schodkowe ślady na skomplikowanych zakrzywionych powierzchniach. Do profilowania 3D wymagane są frezy walcowo-czołowe, ponieważ ich zaokrąglony profil zapewnia gładkie, ciągłe wykończenie powierzchni w zmieniających się topografiach.
Odp.: Do cięcia stali należy używać od 4 do 6 rowków. Większa liczba rowków zapewnia większą średnicę rdzenia, co zwiększa ogólną wytrzymałość i sztywność narzędzia. Pozwala to zarządzać większymi siłami skrawania, skuteczniej rozprowadzać ciepło na wielu krawędziach skrawających i pozwala na odpowiednie posuwy w twardszych materiałach żelaznych.