Visualizações: 0 Autor: Editor do site Horário de publicação: 04/08/2026 Origem: Site

Enquanto As fresas de topo quadrado são as ferramentas de corte rotativas fundamentais da usinagem CNC moderna, e usá-las como padrão sem analisar a geometria da peça e a estratégia do caminho da ferramenta geralmente leva à falha prematura da ferramenta e ao comprometimento do acabamento superficial. Entre em qualquer loja e você verá essas ferramentas carregadas em quase todos os compartimentos de máquinas. No entanto, os maquinistas e compradores de ferramentas devem equilibrar a exigência estrita de impressão para cantos nítidos de 90 graus e fundos planos com a fragilidade inerente dos cantos afiados da ferramenta sob altas forças de corte e cargas térmicas. Empurrar um canto afiado com muita força em ligas resistentes garante canais lascados e peças sucateadas. Este guia detalha as aplicações específicas das fresas de topo quadradas, avalia as compensações críticas entre geometrias planas e radiadas e fornece uma estrutura técnica para selecionar a fresa certa para seu material e percurso.
Compreender a anatomia física da fresa determina como ela se comporta sob carga dentro do fuso. A geometria influencia diretamente as forças de corte, a geração de calor e o acabamento superficial resultante na peça. Você não pode forçar uma ferramenta além de seus limites mecânicos, e conhecer esses limites começa com o trabalho duro.
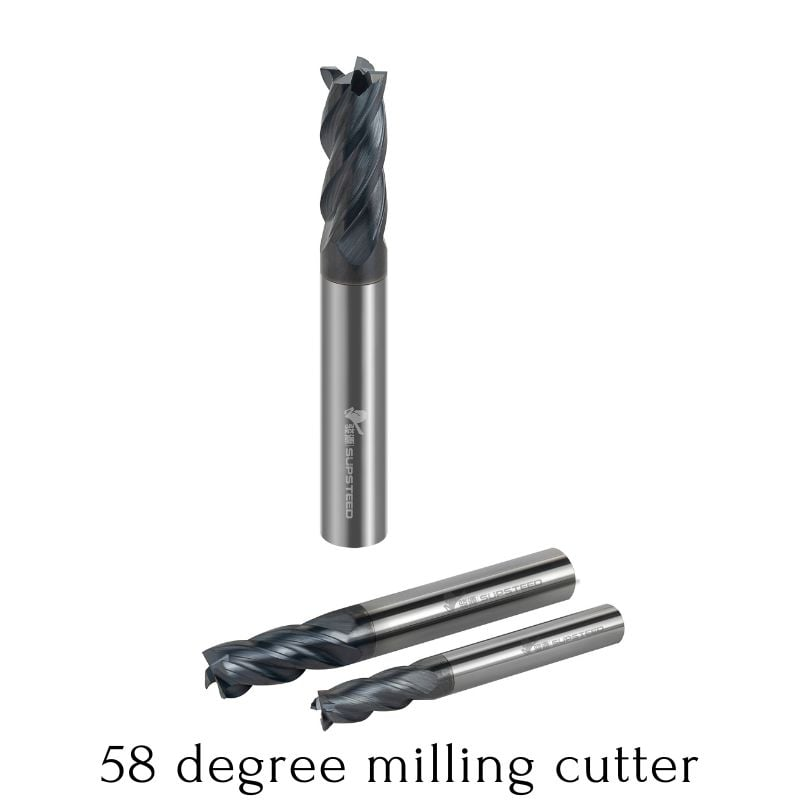
A característica definidora desta ferramenta é seu fundo plano que se cruza com as arestas de corte periféricas em um ângulo agudo de 90 graus. Esta geometria gera forças de corte específicas durante a operação. Quando envolvida no fresamento lateral, a ferramenta sofre altas forças radiais que empurram a fresa para longe da peça de trabalho. Durante cortes axiais profundos ou pesados, as forças empurram diretamente para cima no fuso da máquina.
A maioria das ferramentas de fundo plano apresenta um ângulo de prato microscópico – normalmente entre 1 e 2 graus – nas arestas de corte inferiores. Um fundo perfeitamente plano arrastaria-se pelo chão recém-cortado. Essa ação de arrasto cria atrito maciço, gera calor excessivo e causa endurecimento por trabalho em materiais como o aço inoxidável 304. A leve concavidade garante que apenas as arestas de corte externas se encaixem no material, deixando um acabamento superficial limpo e sem fricção.
A interface entre a haste da ferramenta e o porta-ferramenta determina a rigidez geral do conjunto de corte. Você tem dois estilos principais de haste no chão de fábrica e eles determinam seu desvio.
A terminologia da indústria muitas vezes causa confusão durante a aquisição de ferramentas e programação CAM. Os termos fresas de topo planas e fresas de topo quadradas são sinônimos exatos. Fabricantes de ferramentas, maquinistas e plataformas de software usam esses termos de forma intercambiável para descrever a mesma geometria de canto de 90 graus. Nenhum dos termos implica uma diferença na mecânica de corte, no design do canal ou na capacidade do material. Se uma impressão exigir um fundo plano, você puxa uma ferramenta quadrada.
Uma operação de usinagem bem-sucedida utilizando esta geometria específica alcança precisão dimensional rigorosa em paredes perpendiculares e pisos planos em uma única configuração. O objetivo principal é eliminar a necessidade de operações de acabamento secundário. O sucesso significa que a ferramenta deixa um canto interno nítido de 90 graus sem exibir marcas de trepidação nas paredes, marcas de pontas no chão ou conicidade causada pela deflexão da ferramenta. Se você precisar voltar com um arquivo ou uma passagem de acabamento secundária para limpar a trepidação, a operação inicial falhou.
Essas fresas lidam com características geométricas específicas que ferramentas com raio ou ponta esférica simplesmente não conseguem gerar. A sua aplicação é ditada pelos requisitos mecânicos da peça final. Você os usa quando a impressão não lhe deixa outra escolha.
A criação de recursos de fundo plano requer uma ferramenta que corte de maneira precisa em todo o seu diâmetro. A geometria plana gera um piso liso e perpendicular necessário para o encaixe de peças, bolsões de rolamento ou folgas de hardware.
A abertura de canais em largura total é a operação mais penosa para qualquer fresa porque a ferramenta experimenta 180 graus de engate radial. Isso retém cavacos dentro da zona de corte. À medida que a ferramenta avança, ela recorta continuamente seus próprios cavacos. O recorte de cavacos destrói instantaneamente os cantos afiados da ferramenta devido a rápidos picos de calor e impacto mecânico. Deep pocketing apresenta desafios semelhantes de evacuação de cavacos. Os maquinistas devem programar passagens ideais e utilizar refrigeração de alta pressão ou jatos de ar fortes para remover os cavacos do bolsão antes que os canais reengatem o material.
O corte periférico utiliza canais laterais para gerar paredes retas e perpendiculares ao longo do contorno externo de uma peça. O fresamento lateral normalmente utiliza uma profundidade de corte radial menor, mas aproveita todo o comprimento axial de corte (LOC).
Ao perfilar paredes profundas, o diâmetro do núcleo da ferramenta torna-se o fator crítico. Um núcleo mais espesso fornece a rigidez necessária para resistir às forças de flexão. Se a ferramenta não tiver rigidez, as forças de corte irão empurrá-la para longe da peça de trabalho, deixando uma parede cônica que falha na inspeção dimensional. O fresamento concordante é a técnica preferida para perfilamento. Ele gera um cavaco grosso a fino, afastando o calor da peça e deixando um acabamento superficial superior. A fresagem convencional esfrega o material antes do corte, o que embotará rapidamente um canto afiado de 90 graus.
Embora grandes áreas de superfície exijam fresas de revestimento ou fresas de facear dedicadas, peças menores geralmente dependem de fresas de topo padrão para operações de faceamento. Uma fresa de facear dedicada pode ser muito grande para liberar grampos de fixação, paredes de fixação ou recursos de peças adjacentes. Uma fresa plana de diâmetro menor fornece a folga necessária para enfrentar uma saliência ou nivelar uma superfície pequena. Como a ferramenta tem um canto agudo, os maquinistas devem sobrepor cuidadosamente seus passos – normalmente 50% a 70% do diâmetro da ferramenta – para garantir uma superfície perfeitamente plana sem deixar sulcos entre os passes.
O mergulho direto no eixo Z requer geometria de ferramenta específica. Você não pode simplesmente enfiar qualquer ferramenta plana diretamente em um bloco de aço.
A decisão entre um canto vivo e um canto arredondado determina a taxa máxima de remoção de material e a vida útil geral da fresa. Compreender a física do canto da ferramenta é essencial para otimizar a produção e manter os custos com ferramentas sob controle.
A física de um canto agudo de 90 graus o torna inerentemente frágil. A ponta afiada atua como um elevador de tensão mecânica, concentrando todas as forças de corte em uma área microscópica. Ao usinar materiais mais duros como aço 4140, titânio ou superligas à base de níquel, esse canto agudo também se torna um ponto focal para extrema concentração térmica.
O calor não consegue se dissipar com rapidez suficiente através da fina matriz de metal duro na ponta. Isso leva a um rápido choque térmico, microfraturas e eventual lascamento dos cantos. Uma vez que os cantos quebram, a ferramenta deixa um acabamento superficial ruim e o risco de falha catastrófica da ferramenta aumenta exponencialmente. As fresas de topo com raio de canto resolvem esse problema distribuindo calor e forças de corte sobre uma área de superfície significativamente maior. O raio elimina o ponto fraco, evitando choque térmico e permitindo que a ferramenta absorva forças de impacto muito maiores durante engates radiais pesados.
O software CAM moderno utiliza percursos de fresamento dinâmicos para manter uma carga de cavacos constante e evitar picos repentinos no engajamento da ferramenta. Esses percursos dependem de desbaste radial de cavacos, permitindo que os maquinistas executem taxas de avanço muito mais altas. Os programadores CAM preferem quase exclusivamente ferramentas de raio de canto para essas operações de desbaste dinâmico. O canto arredondado suporta taxas de avanço agressivas e altas velocidades do fuso sem fraturar.
A estrutura de decisão padrão para a programação CNC moderna segue uma regra estrita: desbastar a peça com uma ferramenta de raio de canto para maximizar as taxas de remoção de material e proteger a vida útil da ferramenta. Introduza a ferramenta com cantos vivos somente durante a passagem de acabamento final e somente se a impressão da peça ditar estritamente um canto interno agudo de 90 graus. Se o desenho de engenharia permitir um pequeno raio interno, a ferramenta afiada deverá ser totalmente eliminada do processo.
Ferramenta de comparação de desempenho de geometria Fresa
| métrica de desempenho | de topo quadrada | Fresa de topo de raio de canto |
|---|---|---|
| Força de canto | Baixo (Propenso a lascar) | Alto (resistente ao impacto) |
| Dissipação Térmica | Fraco (calor concentrado na ponta) | Excelente (o calor se espalha pelo raio) |
| Taxa máxima de avanço (desbaste) | Moderado | Muito alto |
| Capacidade de acabamento inferior | Fundo plano verdadeiro de 90 graus | Deixa um filete arredondado |
| Aplicação Ideal | Acabamento de paredes e pisos | Desbaste dinâmico e perfilamento pesado |
A seleção da ferramenta requer a correspondência das propriedades físicas da fresa com o material que está sendo usinado. Contagens ou revestimentos incorretos de canais causarão falha imediata no processo. Você não pode operar uma ferramenta específica de alumínio em aço inoxidável e esperar que ela sobreviva.
O número de canais determina o tamanho do vale dos cavacos e a resistência do núcleo da ferramenta.
Os revestimentos protegem o substrato bruto de metal duro do calor e do desgaste abrasivo. A seleção do revestimento correto depende inteiramente do material e da estratégia de refrigeração.
As ferramentas de corte padrão apresentam canais simétricos com espaçamento igual. À medida que essas arestas de corte iguais atingem o material a uma frequência constante, elas geram ressonância harmônica. Essa vibração causa trepidação, deixando péssimos acabamentos superficiais e destruindo os cantos afiados da ferramenta.
Projetos de passo variável e hélice variável resolvem esse problema. Ao alterar o espaçamento entre as arestas de corte (por exemplo, 88 graus, 92 graus, 89 graus, 91 graus) e alterar o ângulo da hélice ao longo do comprimento do canal, a ferramenta quebra a frequência harmônica. Os impactos irregulares impedem a formação de ressonância. Isso permite que os maquinistas aumentem as profundidades de corte, executem taxas de avanço mais rápidas e obtenham acabamentos superficiais espelhados sem vibração.
Matriz de seleção de ferramentas
| Material da peça de trabalho | Contagem de flautas recomendada | de revestimento ideal | Estratégia de refrigeração |
|---|---|---|---|
| Alumínio / Não Ferrosos | 2 ou 3 Flautas | ZrN ou Polido Não Revestido | Refrigerante de inundação |
| Carbono / Liga de Aço | 4 ou 5 Flautas | TiAlN ou AlTiN | Explosão de ar ou refrigerante de inundação |
| Aço inoxidável | 4, 5 ou 6 flautas | AlTiN ou TiCN | Líquido refrigerante de alta pressão |
| Titânio / Superligas | 5, 6 ou 7+ Flautas | AlTiN (alto teor de alumínio) | Líquido refrigerante de alta pressão |
| Plásticos / Compósitos | 1 ou 2 Flautas | Polido não revestido | Jato de ar ou seco |
Mesmo as ferramentas de metal duro da mais alta qualidade irão falhar se forem mal implementadas. Os maquinistas devem gerenciar ativamente os riscos físicos por meio de técnicas de programação e configuração. Você controla o ambiente em que a ferramenta opera.
A deflexão da ferramenta ocorre quando as forças de corte radiais empurram a fresa para longe da peça de trabalho. Como a ferramenta está presa no fuso e livre na parte inferior, ela se curva como um trampolim. Essa curvatura deixa paredes cônicas em vez de verdadeiros perfis de 90 graus. A deflexão aumenta exponencialmente com o comprimento da ferramenta. Se você dobrar o prolongamento da ferramenta, a deflexão aumentará por um fator de oito.
Para mitigar a deflexão, use sempre o comprimento de corte (LOC) e o comprimento total (OAL) mais curtos possíveis que a geometria da peça permitir. Maximize o diâmetro da haste para maior rigidez. Quando a precisão dimensional for crítica, programe um passe de mola. Um passe de mola é um passe de acabamento secundário executado exatamente nas mesmas coordenadas do passe anterior. Como a ferramenta está removendo quase zero material, as forças de corte caem para zero, permitindo que a ferramenta retorne à sua posição vertical verdadeira e limpe a conicidade.
Os cantos afiados da ferramenta são altamente suscetíveis a lascamento instantâneo na entrada ou durante contato radial pesado. Mergulhar direto no metal duro aumenta as forças de corte e quebra os cantos imediatamente.
Mitigue esse risco implementando percursos de entrada em arco ou de entrada helicoidal. A penetração no material reduz gradualmente o choque inicial nas arestas de corte. Além disso, os programadores CAM devem reduzir as taxas de avanço especificamente nos cantos internos de um bolsão. Quando uma ferramenta entra em um canto de 90 graus, o engate radial aumenta drasticamente. Diminuir a taxa de avanço nessas zonas específicas evita que a ferramenta quebre sob a carga repentina.
Microvibrações e desvios destroem cantos vivos. A transição de estratégias de ferramentas de fresadoras manuais para CNCs de alta velocidade geralmente expõe a falta de rigidez da máquina ou a má fixação da ferramenta. Uma configuração frouxa faz com que a ferramenta salte no corte, fraturando a aresta de 90 graus.
Utilize suportes de alta precisão para minimizar o desvio. Quando o desvio é minimizado, a carga de cavacos é distribuída de maneira perfeitamente uniforme em todas as arestas de corte. Certifique-se de que a peça de trabalho esteja firmemente fixada à mesa. Qualquer vibração no acessório será transferida diretamente para os cantos frágeis do cortador.
Essas fresas continuam indispensáveis para o acabamento de fundos planos e cantos afiados na fabricação de precisão. No entanto, seus cantos frágeis de 90 graus os tornam abaixo do ideal para desbaste pesado em materiais duros em comparação com alternativas com raios. O sucesso no chão de fábrica exige tratar essas ferramentas como instrumentos de acabamento especializados, em vez de desbastes com força bruta. Baseie sua seleção de ferramentas estritamente na impressão da peça. Se um canto de 90 graus for explicitamente necessário, especifique uma fresa plana para a passada de acabamento final. Selecione sua contagem de canais com base nas características de formação de cavacos do material e priorize a geometria variável e a fixação rígida da ferramenta para cortes profundos ou agressivos.
R: Sim, desde que a ferramenta apresente uma geometria de corte central. As ferramentas de corte central possuem arestas de corte que se estendem até o centro do eixo da ferramenta, permitindo o mergulho direto no eixo Z. Se a ferramenta não tiver corte central, ela deixará um núcleo de material e irá quebrar se for mergulhada diretamente. Para ferramentas de corte não centralizadas, é necessária a interpolação em rampa ou helicoidal para inserir o corte.
R: Não há diferença. Esses dois termos descrevem exatamente a mesma geometria da ferramenta. Ambos se referem a uma fresa com fundo plano e cantos afiados de 90 graus, projetada para cortar paredes perpendiculares e pisos planos. Fabricantes de ferramentas, plataformas de software e maquinistas usam os termos de forma intercambiável no chão de fábrica.
R: O lascamento de cantos geralmente resulta de taxas de avanço excessivas, falta de rigidez de configuração ou desvio excessivo da ferramenta. O choque térmico causado pela aplicação de refrigeração durante o fresamento duro também causa microfraturas no metal duro. Além disso, usar uma ferramenta com cantos vivos para desbaste pesado em vez de uma ferramenta com raio de canto levará a falhas rápidas nos cantos.
R: Não, eles não são recomendados para contornos 3D. Os cantos agudos de 90 graus penetrarão no material e deixarão marcas distintas de cúspides em degraus em superfícies curvas complexas. As fresas de topo esféricas são necessárias para perfilamento 3D porque seu perfil arredondado gera acabamentos superficiais suaves e contínuos em topografias variáveis.
R: Você deve usar 4 a 6 canais ao cortar aço. Uma contagem mais alta de canais proporciona um diâmetro de núcleo maior, o que aumenta a resistência e rigidez geral da ferramenta. Isso gerencia as forças de corte mais altas, distribui o calor de forma mais eficaz entre as múltiplas arestas de corte e permite taxas de avanço adequadas em materiais ferrosos mais duros.