
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 26.06.2026 Pochodzenie: Strona

Niedokładne wykonywanie otworów jest główną przyczyną powstawania złomowanych części w nowoczesnej produkcji. Konsekwentnie marnuje cenny czas wrzeciona w całym zakładzie. Opóźnia także krytyczne montaże na precyzyjnych liniach produkcyjnych w przemyśle lotniczym i medycznym. Sztywna maszyna CNC zapewnia solidną podstawę dla każdej operacji obróbki metalu. Wiemy, że stabilność maszyny zapobiega podstawowym problemom związanym z wibracjami. Jednakże ostateczna dokładność wymiarowa ostatecznie zależy od oprzyrządowania zastosowanego na wrzecionie. Tolerancja położenia i wykończenie powierzchni wewnętrznej zależą bezpośrednio od wyboru konkretnego narzędzia.
Przewodnik ten służy jako kompleksowe ramy oceny technicznej. Zespoły inżynieryjne i zaopatrzeniowe mogą go używać do podejmowania lepszych decyzji. Dowiesz się, jak oceniać i uzasadniać krytyczne inwestycje w narzędzia. Pomożemy Ci z pewnością stworzyć listę wysokowydajnych rozwiązań spełniających dokładnie Twoje potrzeby w zakresie obróbki. Nasze podejście koncentruje się na mierzalnych wskaźnikach wydajności. Już dziś możesz przestać zgadywać i zacząć optymalizować konfigurację produkcyjną.
Hierarchia dokładności: osiągnięcie prawdziwej precyzji wymaga podejścia etapowego — wiercenie w celu usunięcia naddatku, wytaczanie w celu uzyskania prawdziwego położenia i rozwiercanie w celu uzyskania ostatecznego wymiaru i wykończenia powierzchni.
Geometria narzędzia ma znaczenie: Zaawansowane geometrie wierzchołków i asymetryczne konstrukcje rowków aktywnie zmniejszają ugięcie wrzeciona i łagodzą drgania.
Całkowity koszt jakości: Inwestycja w wysokiej klasy narzędzia do wykonywania otworów zmniejsza koszt otworu poprzez minimalizację operacji wtórnych i eliminację ukrytych defektów.
Zależność od systemu: Nawet najlepsze precyzyjne narzędzia wiertnicze nie są w stanie pokonać słabego uchwytu roboczego ani uszkodzonych łożysk wrzeciona; całościowo ocenić środowisko obróbki.
Musimy przeanalizować ukryte koszty złego wykonania otworów. Nieprawidłowe wykonanie otworów szybko prowadzi do nieudanych kontroli jakości. Wadliwe komponenty często wykazują wypukłość, błądzenie narzędzia lub znaczną nieokrągłość. Wady te zmuszają operatorów do natychmiastowej przeróbki części. Czasami całkowicie je niszczą. Modernizacja maszyn kosztuje setki tysięcy dolarów. Modernizacja narzędzi skrawających kosztuje niewielki ułamek tej kwoty. Premia Narzędzia do wykonywania otworów zapewniają natychmiastowe rezultaty. Wysokiej klasy oprzyrządowanie eliminuje wysokie koszty złomowania komponentów. Wyobraź sobie, że na ostatnim etapie chcesz złomować kosztowny implant medyczny. Początkowa premia za specjalistyczne narzędzia zwraca się tutaj natychmiast. Oszczędzasz koszty surowców i oszczędzasz zainwestowane godziny pracy maszyn.
Skrócenie czasu cyklu zwiększa również rentowność. Narzędzia pełnowęglikowe przepuszczające chłodziwo pracują z ogromnymi prędkościami posuwu. Całkowicie eliminują potrzebę powolnych cykli wiercenia głębokiego. Ciągłe odprowadzanie wiórów oznacza, że wrzeciono porusza się bez przerwy. Rozważ te konkretne korzyści biznesowe:
Krótszy czas przestojów maszyny dzięki mniejszej liczbie wymian narzędzi.
Wyższa przepustowość na wąskich gardłach sprzętu CNC.
Eliminacja wtórnej obróbki stołowej i ręcznego gratowania.
Niższy ogólny poziom złomu prowadzący do wyższej wydajności materiału.
Szybsze cykle bezpośrednio wpływają na rentowność maszyn. Przyspieszają dostawę części i poprawiają zadowolenie klientów. Modernizacja narzędzi zapewnia najszybszą drogę do lepszych marż.
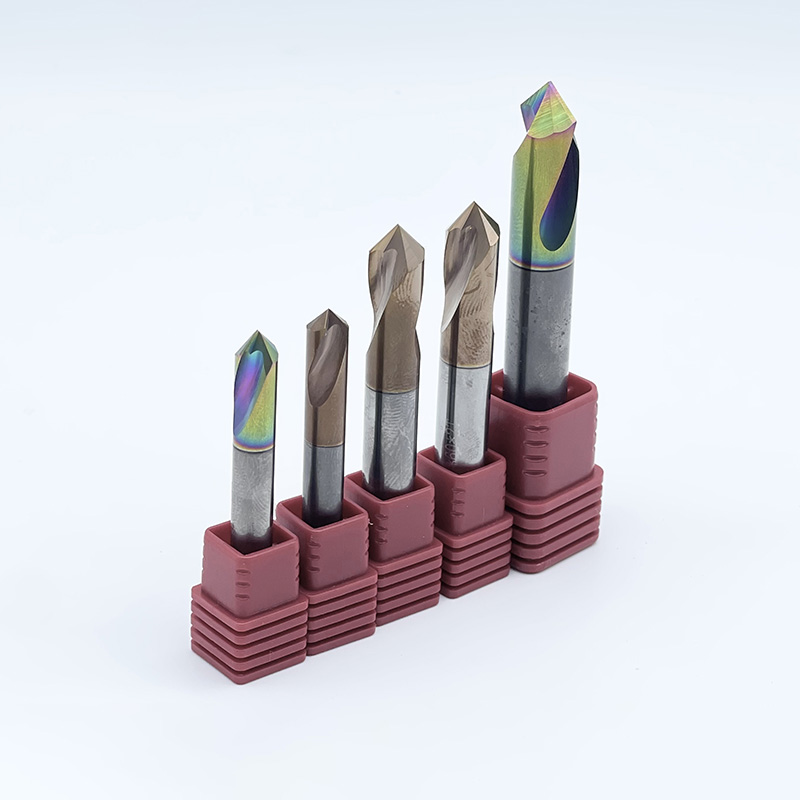
Szybkie usuwanie materiału rozpoczyna się od Precyzyjne narzędzia do wiercenia . Szybko i skutecznie ustalają wstępne rozmieszczenie otworów. Nowoczesne warsztaty polegają na nich w przypadku agresywnego usuwania naddatku w twardych stopach. Oceniając te opcje, należy zwrócić uwagę na geometrię punktu samocentrującego. Punkt podziału wynoszący 140 stopni zapobiega chodzeniu narzędzia po zakrzywionych powierzchniach. Eliminuje to potrzebę oddzielnego wiercenia punktowego. Oszczędzasz całą zmianę narzędzia i skracasz czas cyklu. Zmniejszasz także ryzyko błędów w układaniu tolerancji.
Nawet świetne wiertła doświadczają niewielkiego dryfu rdzenia podczas głębokiej penetracji. Narzędzia wytaczające skutecznie korygują to odchylenie. Ustalają prawdziwą dokładność pozycjonowania i idealną prostolinijność. Należy dokładnie ocenić wytaczadła modułowe pod kątem zastosowań wymagających wysokich obrotów. Poszukaj systemów, które możesz dynamicznie równoważyć za pomocą regulowanych przeciwwag. Niewyważone głowice wytaczarskie wprowadzają wibracje i niszczą tolerancję położenia. Przedwcześnie zużywają także drogie łożyska wrzeciona.
Rozwiertaki wykonują ostatnie krytyczne przejście w częściach o wysokiej precyzji. Osiągają wyjątkowo wąskie tolerancje średnicowe, takie jak H7 lub lepsze. Zapewniają również doskonałe wykończenie powierzchni (Ra), dopasowane do szlifowanych powierzchni. Należy dokładnie porównać rozwiertaki pełnowęglikowe i cermetalowe. Węglik spiekany dobrze sprawdza się w przypadku materiałów ściernych i ogólnego zastosowania. Cermet zapewnia doskonałą odporność na zużycie przy dużych nakładach produkcyjnych. Cermetal często pozostawia lustrzane wykończenie na częściach ze stali niskowęglowej.
| Kategoria narzędzia | Funkcja podstawowa | Typowa tolerancja Możliwość | wykończenia powierzchni (Ra) |
|---|---|---|---|
| Standardowe wiertło węglikowe | Szybkie usuwanie naddatku | IT9 - IT10 | 3,2 - 6,3 µm |
| Wiertarka o dużej wydajności | Precyzyjne wiercenie i wymiarowanie | IT8 - IT9 | 1,6 - 3,2 µm |
| Nudny bar | Korygowanie prawdziwej pozycji | IT6 - IT7 | 0,8 - 1,6 µm |
| Rozwiertak do cermetu | Ostateczny wymiar i wykończenie | IT5 - IT7 | 0,4 - 0,8 µm |
Inżynierowie projektują te narzędzia, aby aktywnie walczyć z siłami fizycznymi. Ugięcie narzędzia pogarsza dokładność otworu i skraca żywotność narzędzia. Zrozumienie inżynierii pomaga wybrać lepsze rozwiązania.
Nierównomiernie rozmieszczone flety skutecznie rozbijają szkodliwe harmoniczne. Symetryczne rowki często wibrują z częstotliwościami rezonansowymi podczas cięcia. To drganie powoduje powstawanie nieokrągłych otworów i złego wykończenia. Asymetryczne odstępy całkowicie zakłócają ten cykl harmoniczny. Narzędzie tnie gładko i pozostawia idealnie okrągły cylinder. Zamiast głośnego pisku słychać cichy dźwięk cięcia.
Zastosowania związane z głębokimi otworami wymagają wyjątkowej prostoliniowości. Wiertła o głębokości przekraczającej 5xD w ogromnym stopniu korzystają z konstrukcji z podwójnym marginesem. Standardowy pojedynczy margines pozostawia miejsce na ruch boczny. Wiertła dwuzębne stabilizują narzędzie wewnątrz otworu. Margines wtórny działa jak wbudowana tuleja prowadząca. Utrzymuje ścisłą prostoliniowość, gdy wiertło wbija się głębiej w blok. Zapobiega to przemieszczaniu się końcówki poza osią.
Tarcie generuje intensywne ciepło na krawędzi skrawającej. Specjalistyczne powłoki PVD i CVD zarządzają tym przenoszeniem ciepła. Powłoki takie jak TiAlN tworzą ochronną barierę termiczną na węgliku. Zapobiega to zmianie średnicy narzędzia przez rozszerzalność cieplną. Wymiary otworów pozostają niezmienne przez cały długi cykl produkcyjny. Wytrzymałość podłoża zapobiega również mikroodpryskom przy dużych posuwach. Otrzymujesz przewidywalne zużycie narzędzia zamiast nagłej, katastrofalnej awarii.
W przypadku zastosowań precyzyjnych obowiązkowe jest doprowadzanie chłodziwa przez narzędzie. Czysto odprowadza wióry ze strefy skrawania. Tradycyjny płyn chłodzący rzadko dociera do dna głębokich otworów. Uwięzione wióry są ponownie wycinane przez krawędzie narzędzia. Ponowne cięcie wiórów pozwala natychmiastowo uzyskać wewnętrzną powierzchnię otworu. Wewnętrzne chłodziwo pod wysokim ciśnieniem wyrzuca wióry na rowki. Zapobiega to uszkodzeniom powierzchni i znacznie wydłuża żywotność narzędzia.
Nawet doświadczeni mechanicy napotykają zaskakujące wady otworów. Zidentyfikowanie pierwotnej przyczyny to połowa sukcesu. Przeanalizujmy trzy typowe wady ukryte i rozwiązania dotyczące ich narzędzi.
Krawędź dłuta wchodząc na wejście powoduje błądzenie. Nieodpowiednia sztywność maszyny pogarsza ten początkowy ruch. Dziura zaczyna się niecentrycznie i nadal dryfuje głębiej. Musisz uaktualnić do narzędzi oferujących zoptymalizowane przerzedzanie sieci. Cieńsza wstęga zmniejsza siłę ciągu przy wejściu. Alternatywnie można zastosować ścisłą metodologię ćwiczeń pilotażowych. Krótki otwór prowadzący zapewnia doskonałe prowadzenie w przypadku dłuższych wierteł. Natychmiast blokuje końcówkę wiertła na prawdziwej linii środkowej.
Wygięcie w kształcie dzwonu ma miejsce, gdy otwór otworu jest zbyt duży. Zwykle powoduje to nadmierny odczyt całkowitego wskaźnika (TIR). Niestabilne wejście narzędzia również powoduje efekt stożka. Aby rozwiązać ten problem, zastosuj precyzyjne oprawki narzędziowe. Uchwyty hydrauliczne lub oprawki termokurczliwe zapewniają doskonałą kontrolę bicia. Połącz je z najwyższej jakości wiertłami z podwójnym marginesem. Ta kombinacja całkowicie zatrzymuje wahania wejścia. Proste ściany można uzyskać już od powierzchni.
Materiał przedmiotu obrabianego często łączy się bezpośrednio z krawędzią skrawającą. Narost na krawędzi często występuje w przypadku aluminium i tytanu. Spawany materiał pełni rolę dodatkowej krawędzi skrawającej. Rozdziera i rysuje wewnętrzną ścianę otworu. Wybierz narzędzia z wysoce wypolerowanymi rowkami. Stosuj specjalne powłoki narzędzi o niskim współczynniku tarcia, takie jak TiB2 lub DLC. Polerowane powierzchnie zapobiegają przyklejaniu się wiórów do węglika. Wióry wysuwają się płynnie, nie uszkadzając otworu.
| Typ | wady Główna przyczyna | Zalecane rozwiązanie narzędziowe |
|---|---|---|
| Wędrowny | Chodzenie po krawędzi dłuta; słaba sztywność maszyny | Wiertła cienkie; ścisła metodologia ćwiczeń pilotażowych |
| Usta dzwonka | Nadmierne bicie TIR; niestabilna dynamika wejścia | Uchwyty hydrauliczne; wiertła dwumarżowe |
| Zabudowana krawędź | Spawanie materiału aż do krawędzi skrawającej | Polerowane flety; Powłoki DLC/TiB2 o niskim współczynniku tarcia |
Aby utworzyć listę nowych narzędzi, potrzebne jest systematyczne podejście. Nie kupuj narzędzi na podstawie samych obietnic katalogowych. Najpierw oceń konkretne środowisko sklepu.
Oceń dokładnie istniejące limity obrotów wrzeciona. Wysokowydajne mikrowiertła wymagają ogromnych obrotów, aby prawidłowo działać. Wiertło o średnicy 1 mm może potrzebować 20 000 obr./min, aby uzyskać optymalną prędkość skrawania. Sprawdź dopuszczalne ciśnienie chłodziwa (PSI). Wiertła z wysokim posuwem często wymagają co najmniej 1000 PSI, aby łamać wióry. Niskie ciśnienie powoduje gromadzenie się wiórów i katastrofalną awarię narzędzia. Na koniec policz dostępne miejsce w magazynie narzędzi. Narzędzia modułowe mogą zaoszczędzić szczeliny w porównaniu do dedykowanych wytaczaków.
Węglik spiekany najlepiej zapewnia absolutną precyzję. Dominuje w zastosowaniach związanych z mikroobróbką i małymi średnicami. Zapewnia niezrównaną sztywność i ostrość krawędzi. Węglik spiekany bez problemu radzi sobie z wąskimi tolerancjami.
Narzędzia wymienne doskonale sprawdzają się w zastosowaniach o dużych średnicach. Oferują korzystne wskaźniki kosztu otworu w przypadku obróbki zgrubnej o dużej objętości. Do mniej krytycznych operacji tolerancji należy używać wierteł wymiennych. Po prostu obracasz wkładkę, gdy się zużyje. Zmniejsza to koszty zapasów i upraszcza zarządzanie narzędziami.
Wybieraj producentów, którzy zapewniają sprawdzone parametry skrawania. Niezawodne prędkości i posuwy eliminują niebezpieczne domysły. Podkreśl znaczenie lokalnego wsparcia aplikacji. Złożone konfiguracje wymagają specjalistycznego rozwiązywania problemów na podłodze. Obróbka na tokarkach pod napięciem często wprowadza dziwne wibracje harmoniczne. Dobry inżynier narzędziowy pomoże szybko rozwiązać te specyficzne wyzwania. Zapewniają maksymalne wykorzystanie inwestycji w narzędzia.
Uzyskanie doskonałych otworów wymaga skalkulowanego podejścia. Dokładność jest zmienną ściśle kontrolowaną. Ty dyktujesz precyzję, prawidłowo dopasowując geometrię narzędzia, materiał i strategię obróbki. Wykonaj następujące kluczowe kroki, aby ulepszyć swój proces:
Przeprowadź audyt swoich obecnych linii produkcyjnych pod kątem komponentów o dużej liczbie złomu.
Oblicz swój prawdziwy koszt otworu, biorąc pod uwagę przestoje maszyny i złomowane części.
Przed zakupem zaawansowanych wierteł oceń możliwości chłodziwa pod wysokim ciśnieniem.
Skonsultuj się z inżynierem ds. zastosowań, aby przetestować wysokowydajne rozwiązanie do rozwiercania.
Wykonaj poniższe kroki, aby zmienić proces wiercenia otworów. Precyzyjne oprzyrządowanie drastycznie zwiększy ogólną rentowność produkcji.
Odp.: Nadmierne bicie, czyli całkowity odczyt wskaźnika (TIR), powoduje, że narzędzie obraca się niecentrycznie. Dzięki temu narzędzie wycina średnicę większą niż jego rzeczywista wielkość. Prowadzi to bezpośrednio do przewymiarowanych otworów i odrzuconych części. Bicie zmusza także jedną krawędź skrawającą do wykonania całej ciężkiej pracy. Powoduje to przyspieszone, nierównomierne zużycie narzędzia i nieprzewidywalną trwałość narzędzia.
Odpowiedź: Rozwiertaki po prostu podążają za istniejącym otworem. Jeśli wywiercony otwór jest źle ustawiony lub ustawiony pod kątem, rozwiertak będzie podążał tą złą ścieżką. Rozwiertak nie może naprawić błędów pozycjonowania ani wyprostować krzywego otworu. Wytaczanie jest absolutnie wymagane, aby najpierw ustalić prawdziwą prostoliniowość i dokładność pozycjonowania. Po rozwierceniu na wprost rozwiertak idealnie wykańcza średnicę.
Odp.: Wiertła klasy premium z trzema rowkami lub podwójnymi ostrzami sprawdzają się niewiarygodnie dobrze. Rutynowo osiągają imponujące tolerancje średnicy H8 lub H9 bezpośrednio na wrzecionie. Jednakże rzeczywiste tolerancje H7 lub węższe pozostają dużym wyzwaniem. Stała precyzja H7 zazwyczaj wymaga dodatkowego rozwiercania lub wytaczania. Ten drugi etap gwarantuje niezawodność procesu w przypadku dużych partii produkcyjnych.
Odp.: Frezarki obracają narzędzie, podczas gdy tokarki obracają część. Wprowadza to zupełnie inną dynamikę harmoniczną. Na tokarce narzędzie stacjonarne musi być idealnie dopasowane do linii środkowej wrzeciona. Każde odchylenie powyżej lub poniżej linii środkowej powoduje tarcie, zbyt duże otwory i przedwczesne pękanie narzędzia. Absolutne wyrównanie linii środkowej jest najważniejszym czynnikiem podczas wykonywania otworów w tokarce.


