
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-26 Origine : Site

Un perçage imprécis est la principale cause de pièces mises au rebut dans la fabrication moderne. Cela fait constamment perdre un temps précieux aux broches dans votre atelier. Cela retarde également les assemblages critiques dans les chaînes de production aérospatiale et médicale de haute précision. Une machine CNC rigide constitue une base solide pour toute opération de travail des métaux. Nous savons que la stabilité de la machine évite les problèmes de vibrations fondamentaux. Cependant, la précision dimensionnelle finale dépend en fin de compte de l'outillage déployé au niveau de la broche. La tolérance de position et l'état de surface interne dépendent directement de ces choix d'outils spécifiques.
Ce guide sert de cadre d’évaluation technique complet. Les équipes d’ingénierie et d’approvisionnement peuvent l’utiliser pour prendre de meilleures décisions. Vous apprendrez à évaluer et justifier les investissements critiques en matière d’outillage. Nous vous aiderons à sélectionner en toute confiance des solutions hautes performances adaptées à vos besoins d’usinage précis. Notre approche se concentre sur des mesures de performance mesurables. Vous pouvez arrêter de deviner et commencer à optimiser votre configuration de production dès aujourd’hui.
Hiérarchie de précision : pour obtenir une véritable précision, il faut une approche par étapes : perçage pour l'enlèvement de matière, alésage pour la position réelle et alésage pour la dimension finale et l'état de surface.
La géométrie des outils est importante : les géométries de pointe avancées et les conceptions de flûtes asymétriques réduisent activement la déviation de la broche et atténuent les vibrations.
Coût total de la qualité : investir dans des outils de perçage haut de gamme réduit le coût par trou en minimisant les opérations secondaires et en éliminant les défauts cachés.
Dépendance au système : même les meilleurs outils de perçage de précision ne peuvent pas surmonter une configuration de serrage faible ou des roulements de broche dégradés ; évaluer de manière globale l’environnement d’usinage.
Nous devons analyser les coûts cachés d’un mauvais perçage. Une mauvaise réalisation des trous se traduit rapidement par des contrôles d’assurance qualité ratés. Les composants défectueux présentent souvent des gueules en forme de cloche, un dérapage de l'outil ou une grave déformation. Ces défauts obligent les opérateurs à retravailler immédiatement les pièces. Parfois, ils les abandonnent complètement. La mise à niveau des machines coûte des centaines de milliers de dollars. La mise à niveau des outils de coupe ne coûte qu’une infime fraction de ce montant. Prime Les outils de perçage fournissent des résultats immédiats. L'outillage haut de gamme élimine le coût élevé de la mise au rebut des composants. Imaginez que vous abandonniez un implant médical coûteux au stade final. La prime initiale de l’outillage spécialisé s’amortit instantanément ici. Vous économisez sur les coûts des matières premières et préservez les heures machine investies.
La réduction du temps de cycle améliore également la rentabilité. Les outils en carbure monobloc avec liquide de refroidissement fonctionnent à des vitesses d'avance massives. Ils éliminent entièrement le besoin de cycles de perçage lents. L'évacuation continue des copeaux signifie que votre broche continue de bouger sans interruption. Considérez ces avantages commerciaux spécifiques :
Réduction des temps d'arrêt de la machine grâce à moins de changements d'outils.
Débit plus élevé sur les équipements CNC goulots d’étranglement.
Élimination des établis secondaires et de l'ébavurage manuel.
Des taux de rebut globaux inférieurs conduisant à un rendement en matériaux plus élevé.
Des cycles plus rapides ont un impact direct sur la rentabilité de la machine. Ils accélèrent la livraison des pièces et améliorent la satisfaction des clients. La mise à niveau de vos outils constitue le chemin le plus rapide vers de meilleures marges.
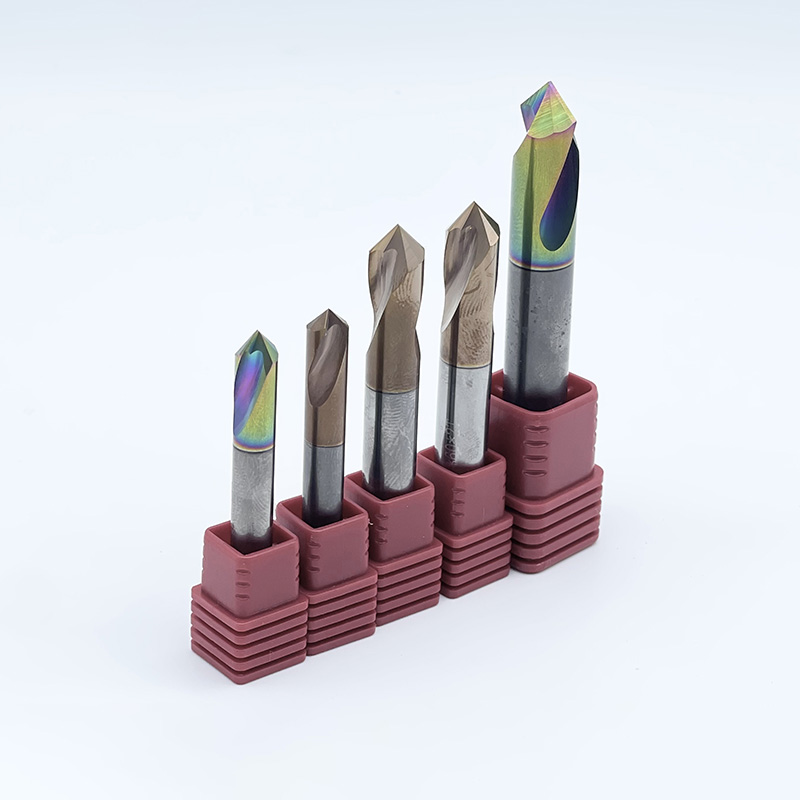
L’enlèvement rapide de matière commence par Outils de perçage de précision . Ils établissent le placement initial du trou rapidement et efficacement. Les ateliers modernes les utilisent pour un enlèvement de matière agressif dans les alliages résistants. Lors de l'évaluation de ces options, recherchez des géométries de points auto-centrantes. Une pointe divisée à 140 degrés empêche l'outil de marcher sur des surfaces courbes. Cela élimine le besoin d’une opération de forage par points distincte. Vous économisez un changement d’outil complet et réduisez le temps de cycle. Vous réduisez également le risque d’erreurs d’empilement des tolérances.
Même les forets de grande qualité subissent une dérive mineure du noyau lors d'une pénétration profonde. Les outils ennuyeux corrigent efficacement cette dérive. Ils établissent une véritable précision de positionnement et une parfaite rectitude. Vous devez évaluer soigneusement les barres d'alésage modulaires pour les applications à haut régime. Recherchez des systèmes que vous pouvez équilibrer dynamiquement avec des contrepoids réglables. Des têtes d'alésage déséquilibrées introduisent des vibrations et détruisent la tolérance de position. Ils usent également prématurément vos coûteux roulements de broche.
Les alésoirs gèrent la passe critique finale des pièces de haute précision. Ils atteignent des tolérances diamétrales extrêmement serrées comme H7 ou mieux. Ils produisent également des finitions de surface supérieures (Ra) correspondant aux surfaces rectifiées. Vous devez comparer étroitement les alésoirs en carbure monobloc et en cermet. Le carbure solide fonctionne bien pour les matériaux abrasifs et pour un usage général. Le cermet offre une résistance à l'usure supérieure pour des volumes de production élevés. Le cermet laisse souvent une finition miroir sur les pièces en acier à faible teneur en carbone.
| Catégorie d'outil | Fonction principale | Capacité de tolérance typique | État de surface (Ra) |
|---|---|---|---|
| Foret en carbure standard | Enlèvement rapide des matières | IT9 - IT10 | 3,2 - 6,3 µm |
| Foret haute performance | Forage et dimensionnement de précision | IT8 - IT9 | 1,6 - 3,2 µm |
| Barre d'alésage | Corriger la vraie position | IT6 - IT7 | 0,8 - 1,6 µm |
| Alésoir Cermet | Dimensionnement final et finition | IT5 - IT7 | 0,4 - 0,8 µm |
Les ingénieurs conçoivent ces outils pour lutter activement contre les forces physiques. La déviation de l’outil ruine la précision du trou et détruit la durée de vie de l’outil. Comprendre l'ingénierie vous aide à choisir de meilleures solutions.
Les flûtes inégalement espacées brisent efficacement les harmoniques dommageables. Les flûtes symétriques vibrent souvent à des fréquences de résonance pendant la coupe. Ce broutage crée des trous déformés et des finitions médiocres. L'espacement asymétrique perturbe complètement ce cycle harmonique. L'outil coupe en douceur et laisse un cylindre parfaitement rond. Vous entendez un léger bruit de coupe au lieu d’un cri fort.
Les applications en trous profonds nécessitent une rectitude exceptionnelle. Les forets dépassant une profondeur de 5xD bénéficient massivement des conceptions à double marge. Une marge unique standard laisse place au mouvement latéral. Les forets à double marge stabilisent l'outil à l'intérieur du trou. La marge secondaire agit comme une douille de guidage intégrée. Il maintient une rectitude stricte à mesure que le foret s’enfonce plus profondément dans le bloc. Cela empêche la pointe de s'écarter de l'axe.
La friction génère une chaleur intense au niveau du tranchant. Des revêtements PVD et CVD spécialisés gèrent ce transfert de chaleur. Les revêtements comme TiAlN forment une barrière thermique protectrice sur le carbure. Cela empêche la dilatation thermique de modifier le diamètre de l'outil. Les dimensions des trous restent constantes tout au long d'une longue série de production. La ténacité du substrat empêche également les micro-écailles en cas de vitesses d'avance élevées. Vous obtenez une usure prévisible des outils au lieu d’une panne catastrophique soudaine.
Le liquide de refroidissement traversant l'outil est obligatoire pour les applications de précision. Il évacue proprement les copeaux de la zone de coupe. Le liquide de refroidissement traditionnel atteint rarement le fond des trous profonds. Les copeaux piégés sont recoupés par les bords de l'outil. La recoupe des copeaux marque instantanément la surface interne du trou. Le liquide de refroidissement interne à haute pression projette des copeaux dans les flûtes. Cela évite d'endommager la surface et prolonge considérablement la durée de vie de l'outil.
Même les machinistes expérimentés sont confrontés à des défauts de trou déroutants. Identifier la cause profonde représente la moitié de la bataille. Examinons trois défauts cachés courants et leurs solutions d'outillage.
Un tranchant de burin marchant à l’entrée provoque une errance. Une rigidité insuffisante de la machine exacerbe ce mouvement initial. Le trou commence de manière décentrée et continue de dériver plus profondément. Vous devez passer à des outils offrant un amincissement optimisé du Web. Une bande plus fine réduit la force de poussée à l'entrée. Vous pouvez également utiliser une méthodologie stricte de forage pilote. Un trou pilote court fournit un guide parfait pour les forets plus longs. Il verrouille immédiatement la pointe du foret sur la véritable ligne médiane.
La gueule de cloche se produit lorsque l’ouverture du trou est trop grande. Une lecture excessive de l’indicateur total (TIR) est généralement à l’origine de ce problème. Une entrée d'outil instable crée également cet effet effilé. Implémentez des porte-outils de haute précision pour résoudre ce problème. Les mandrins hydrauliques ou les porte-outils à ajustement rétractable offrent un contrôle supérieur du faux-rond. Associez-les à des forets à double marge haut de gamme. Cette combinaison arrête complètement l’oscillation d’entrée. Vous obtenez des murs droits dès la surface.
Le matériau de la pièce à usiner se soude souvent directement au bord de coupe. Ce bord rapporté se produit fréquemment dans l’aluminium et le titane. Le matériau soudé agit comme un tranchant secondaire. Il déchire et marque la paroi interne du trou. Sélectionnez des outils dotés de flûtes hautement polies. Utilisez des revêtements d'outils spécifiques à faible friction comme TiB2 ou DLC. Les surfaces polies empêchent les copeaux de coller au carbure. Les copeaux glissent doucement sans endommager l'alésage.
| Type de défaut | Cause première principale | Outillage recommandé Solution |
|---|---|---|
| Errant | Marche du bord du burin ; mauvaise rigidité de la machine | Forets à bande amincie ; méthodologie stricte de forage pilote |
| Clochette | Extrémité TIR excessive ; dynamique d'entrée instable | Mandrins hydrauliques ; forets à double marge |
| Bord accumulé | Soudage des matériaux jusqu'au tranchant | Flûtes polies ; revêtements DLC/TiB2 à faible friction |
Vous avez besoin d’une approche systématique pour sélectionner de nouveaux outils. N'achetez pas d'outils basés uniquement sur les promesses du catalogue. Évaluez d’abord votre environnement de magasin spécifique.
Évaluez soigneusement les limites de régime de broche existantes. Les micro-perceuses hautes performances nécessitent un régime important pour fonctionner correctement. Un foret de 1 mm peut nécessiter 20 000 tr/min pour une vitesse de coupe optimale. Vérifiez vos capacités de pression du liquide de refroidissement (PSI). Les perceuses à grande avance ont souvent besoin d'au moins 1 000 PSI pour briser les copeaux. Une basse pression provoque un tassement des copeaux et une défaillance catastrophique de l'outil. Enfin, comptez l’espace disponible dans votre magasin d’outils. Les outils modulaires peuvent économiser des emplacements par rapport aux barres d'alésage dédiées.
Le carbure monobloc fonctionne mieux pour une précision absolue. Il domine les applications de micro-usinage et de petit diamètre. Il offre une rigidité et une netteté des bords inégalées. Le carbure monobloc gère sans effort les tolérances serrées.
Les outils indexables excellent dans les applications de grand diamètre. Ils offrent des mesures de coût par trou avantageuses pour l'ébauche de gros volumes. Utilisez des forets indexables pour les opérations de tolérance moins critiques. Il vous suffit de faire pivoter l'insert lorsqu'il est usé. Cela réduit les coûts d’inventaire et simplifie la gestion des outils.
Choisissez des fabricants qui fournissent des données de coupe éprouvées. Des vitesses et des avances fiables éliminent les conjectures dangereuses. Insistez sur l’importance du support des applications locales. Les configurations complexes nécessitent un dépannage expert sur le terrain. L'outillage sous tension sur les tours introduit souvent d'étranges vibrations harmoniques. Un bon ingénieur en outillage vous aide à résoudre rapidement ces défis spécifiques. Ils garantissent que vous tirez le meilleur parti de votre investissement en outillage.
Réaliser des trous impeccables nécessite une approche calculée. La précision est une variable strictement contrôlable. Vous imposez la précision en faisant correspondre correctement la géométrie de l'outil, le matériau et la stratégie d'usinage. Mettez en œuvre ces prochaines étapes critiques pour améliorer votre processus :
Auditez vos lignes de production actuelles pour détecter les composants à forte rebut.
Calculez votre véritable coût par trou, en tenant compte des temps d'arrêt de la machine et des pièces mises au rebut.
Évaluez vos capacités de liquide de refroidissement haute pression avant d’acheter des perceuses avancées.
Consultez un ingénieur d'application pour tester une solution d'alésage haute performance.
Suivez ces étapes pour transformer votre processus de création de trous. Un outillage de précision augmentera considérablement votre rentabilité globale de fabrication.
R : Un faux-rond excessif, ou lecture de l'indicateur total (TIR), provoque une rotation décentrée de l'outil. Cela fait que l'outil coupe un diamètre plus grand que sa taille réelle. Cela conduit directement à des trous surdimensionnés et à des pièces rejetées. Le faux-rond force également un seul tranchant à effectuer tout le travail pénible. Cela entraîne une usure accélérée et inégale des outils et une durée de vie imprévisible.
R : Les alésoirs suivent simplement le trou existant. Si votre trou percé est mal aligné ou incliné, l'alésoir suivra ce mauvais chemin. Un alésoir ne peut pas corriger les erreurs de position ou redresser un trou tordu. L'alésage est absolument nécessaire pour établir d'abord une véritable rectitude et une précision de positionnement. Une fois percé droit, l'alésoir finit parfaitement le diamètre.
R : Les forets haut de gamme à trois cannelures ou à double marge fonctionnent incroyablement bien. Ils atteignent régulièrement des tolérances diamétrales H8 ou H9 impressionnantes dès la sortie de la broche. Cependant, les tolérances H7 vraies ou plus strictes restent très difficiles. La précision constante du H7 nécessite généralement une passe d'alésage ou d'alésage secondaire. Cette étape secondaire garantit la fiabilité du processus sur les grands lots de production.
R : Les fraiseuses font tourner l'outil, tandis que les tours font tourner la pièce. Cela introduit une dynamique harmonique totalement différente. Sur un tour, l'outil stationnaire doit s'aligner parfaitement avec la ligne centrale de la broche. Tout écart au-dessus ou en dessous de la ligne centrale provoque des frottements, des trous surdimensionnés et une casse prématurée de l'outil. L’alignement absolu de l’axe central est le facteur le plus critique dans la réalisation de trous au tour.


