
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-26 Origen: Sitio

La perforación inexacta actúa como principal causa de piezas desechadas en la fabricación moderna. Pierde constantemente un valioso tiempo de husillo en su taller. También retrasa ensamblajes críticos en líneas de producción médica y aeroespacial de alta precisión. Una máquina CNC rígida proporciona una base sólida para cualquier operación de trabajo de metales. Sabemos que la estabilidad de la máquina evita problemas básicos de vibración. Sin embargo, la precisión dimensional final depende en última instancia de las herramientas implementadas en el husillo. La tolerancia posicional y el acabado de la superficie interna dependen directamente de estas opciones de herramientas específicas.
Esta guía sirve como un marco integral de evaluación técnica. Los equipos de ingeniería y adquisiciones pueden utilizarlo para tomar mejores decisiones. Aprenderá cómo evaluar y justificar inversiones en herramientas críticas. Le ayudaremos a seleccionar con confianza soluciones de alto rendimiento para sus necesidades exactas de mecanizado. Nuestro enfoque se centra en métricas de desempeño mensurables. Puede dejar de hacer conjeturas y empezar a optimizar su configuración de producción hoy mismo.
Jerarquía de precisión: Lograr una verdadera precisión requiere un enfoque por etapas: taladrar para eliminar material, taladrar para obtener una posición verdadera y escariar para obtener la dimensión final y el acabado de la superficie.
La geometría de la herramienta importa: las geometrías de punta avanzadas y los diseños de ranuras asimétricas reducen activamente la deflexión del husillo y mitigan la vibración.
Costo total de la calidad: invertir en herramientas de perforación de alta gama reduce el costo por orificio al minimizar las operaciones secundarias y eliminar los defectos ocultos.
Dependencia del sistema: Incluso las mejores herramientas de perforación de precisión no pueden superar una configuración de sujeción débil o cojinetes de husillo degradados; Evaluar de manera integral el entorno de mecanizado.
Debemos analizar los costos ocultos de una mala perforación. Una mala perforación se traduce rápidamente en controles de calidad fallidos. Los componentes defectuosos a menudo muestran abocinamiento, deformación de la herramienta o falta de redondez severa. Estos defectos obligan a los operadores a reelaborar las piezas inmediatamente. A veces los desechan por completo. Actualizar la maquinaria cuesta cientos de miles de dólares. Actualizar las herramientas de corte cuesta una pequeña fracción de esta cantidad. De primera calidad Las herramientas para taladrar ofrecen resultados inmediatos. Las herramientas de alta gama eliminan el alto costo del desguace de componentes. Imagínese desechar un costoso implante médico en la etapa final. La prima inicial de las herramientas especializadas se amortiza al instante aquí. Ahorrará costes de materia prima y preservará las horas de máquina invertidas.
La reducción del tiempo de ciclo también impulsa la rentabilidad. Las herramientas de carburo sólido con refrigerante funcionan a velocidades de avance enormes. Eliminan por completo la necesidad de ciclos de perforación lentos. La evacuación continua de virutas significa que el husillo sigue moviéndose sin interrupción. Considere estos beneficios comerciales específicos:
Reducción del tiempo de inactividad de la máquina debido a menos cambios de herramientas.
Mayor rendimiento en equipos CNC con cuellos de botella.
Eliminación de trabajos secundarios de bancada y desbarbado manual.
Tasas generales de desechos más bajas que conducen a un mayor rendimiento del material.
Los ciclos más rápidos impactan directamente en la rentabilidad de la máquina. Aceleran la entrega de piezas y mejoran la satisfacción del cliente. Actualizar sus herramientas ofrece el camino más rápido hacia mejores márgenes.
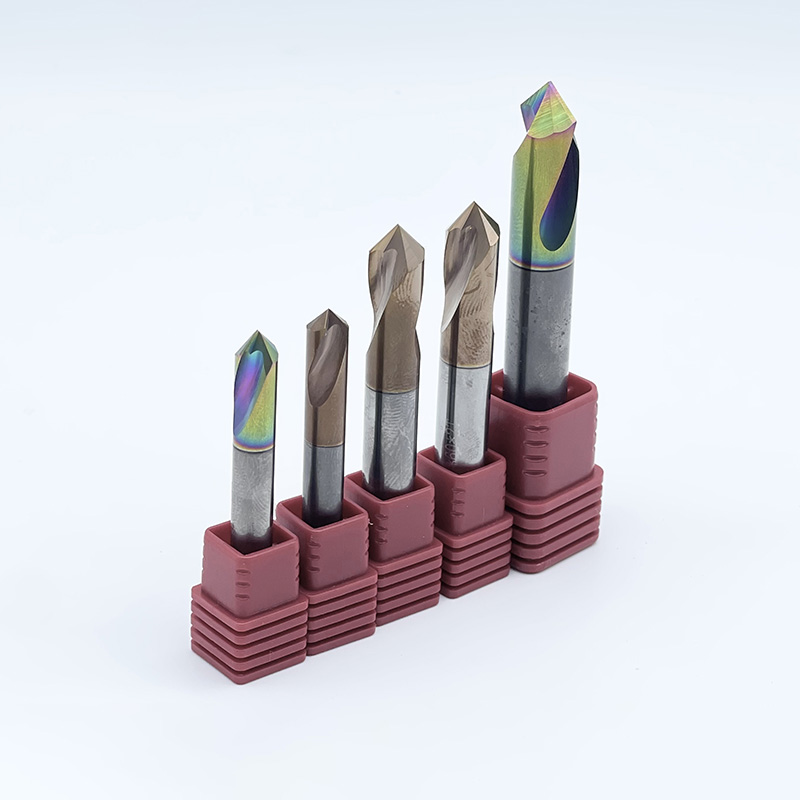
La eliminación rápida de material comienza con Herramientas de perforación de precisión . Establecen la colocación inicial del agujero de forma rápida y eficaz. Los talleres modernos confían en ellos para la eliminación agresiva de material en aleaciones resistentes. Al evaluar estas opciones, busque geometrías de puntos de autocentrado. Un punto de división de 140 grados evita que la herramienta camine sobre superficies curvas. Esto elimina la necesidad de una operación de perforación por puntos separada. Ahorrará un cambio de herramienta completo y reducirá el tiempo del ciclo. También reduce la posibilidad de errores de apilamiento de tolerancias.
Incluso las grandes perforadoras experimentan una desviación menor del núcleo durante la penetración profunda. Las herramientas de perforación corrigen esta desviación de forma eficaz. Establecen una verdadera precisión posicional y una rectitud perfecta. Debe evaluar cuidadosamente las barras de mandrinar modulares para aplicaciones de altas RPM. Busque sistemas que pueda equilibrar dinámicamente con contrapesos ajustables. Los cabezales de mandrinado desequilibrados introducen vibraciones y destruyen la tolerancia posicional. También desgastan prematuramente los costosos cojinetes del husillo.
Los escariadores se encargan de la pasada crítica final en piezas de alta precisión. Logran tolerancias diametrales extremadamente ajustadas como H7 o mejores. También producen acabados superficiales superiores (Ra) que combinan con las superficies del suelo. Debe comparar estrechamente los escariadores de carburo sólido y cermet. El carburo sólido funciona bien para materiales abrasivos y uso general. Cermet ofrece una resistencia al desgaste superior para altos volúmenes de producción. Cermet suele dejar un acabado similar a un espejo en las piezas de acero con bajo contenido de carbono.
| Categoría de herramienta | Función principal | Tolerancia típica Capacidad | Acabado superficial (Ra) |
|---|---|---|---|
| Taladro de carburo estándar | Eliminación rápida de material | IT9 - IT10 | 3,2 - 6,3 µm |
| Taladro de alto rendimiento | Perforación y dimensionamiento de precisión | IT8-IT9 | 1,6 - 3,2 µm |
| barra aburrida | Corregir la posición verdadera | IT6-IT7 | 0,8 - 1,6 micras |
| Escariador Cermet | Dimensionamiento y acabado finales | IT5-IT7 | 0,4 - 0,8 µm |
Los ingenieros diseñan estas herramientas para luchar activamente contra las fuerzas físicas. La deflexión de la herramienta arruina la precisión del agujero y destruye la vida útil de la herramienta. Comprender la ingeniería le ayuda a elegir mejores soluciones.
Las flautas espaciadas de manera desigual rompen eficazmente los armónicos dañinos. Las flautas simétricas suelen vibrar a frecuencias resonantes durante el corte. Esta vibración crea agujeros deformados y acabados deficientes. El espaciado asimétrico interrumpe por completo este ciclo armónico. La herramienta corta suavemente y deja un cilindro perfectamente redondo. Escuchas un sonido cortante silencioso en lugar de un chillido fuerte.
Las aplicaciones de agujeros profundos requieren una rectitud excepcional. Las brocas que superan la profundidad de 5xD se benefician enormemente de los diseños de doble margen. Un margen único estándar deja espacio para el movimiento lateral. Las brocas de doble margen estabilizan la herramienta dentro del agujero. El margen secundario actúa como un casquillo guía incorporado. Mantiene una estricta rectitud a medida que el taladro empuja más profundamente en el bloque. Esto evita que la punta se salga del eje.
La fricción genera un calor intenso en el filo. Los recubrimientos especializados PVD y CVD gestionan esta transferencia de calor. Los recubrimientos como TiAlN forman una barrera térmica protectora sobre el carburo. Esto evita que la expansión térmica altere el diámetro de la herramienta. Las dimensiones de los orificios permanecen constantes durante un largo ciclo de producción. La dureza del sustrato también previene el microdesprendimiento bajo altas velocidades de avance. Obtendrá un desgaste predecible de la herramienta en lugar de una falla catastrófica repentina.
El refrigerante a través de la herramienta es obligatorio para aplicaciones de precisión. Evacua las virutas limpiamente de la zona de corte. El refrigerante de inundación tradicional rara vez llega al fondo de agujeros profundos. Las virutas atrapadas se vuelven a cortar con los bordes de la herramienta. El nuevo corte de viruta marca la superficie del orificio interno al instante. El refrigerante interno a alta presión explota las flautas. Esto evita daños en la superficie y prolonga significativamente la vida útil de la herramienta.
Incluso los maquinistas experimentados encuentran defectos en los orificios desconcertantes. Identificar la causa raíz es la mitad de la batalla. Examinemos tres defectos ocultos comunes y sus soluciones de herramientas.
Un borde de cincel que camina en la entrada provoca que se desvíe. La rigidez inadecuada de la máquina exacerba este movimiento inicial. El agujero comienza descentrado y continúa profundizando. Debe actualizar a herramientas que ofrezcan adelgazamiento web optimizado. Una red más delgada reduce la fuerza de empuje en la entrada. Alternativamente, utilice una estricta metodología de simulacro piloto. Un orificio piloto corto proporciona una guía perfecta para taladros más largos. Bloquea inmediatamente la punta de la broca en la línea central verdadera.
La boca acampanada se produce cuando la abertura del agujero es demasiado grande. La lectura excesiva del indicador total (TIR) generalmente causa esto. La entrada inestable de la herramienta también crea este efecto cónico. Implemente portaherramientas de alta precisión para solucionar este problema. Los mandriles hidráulicos o los portaherramientas de ajuste por contracción ofrecen un control de descentramiento superior. Combínalos con brocas premium de doble margen. Esta combinación detiene por completo la oscilación de la entrada. Se consiguen paredes rectas desde la superficie.
El material de la pieza de trabajo a menudo se suelda directamente al filo. Este borde acumulado ocurre frecuentemente en aluminio y titanio. El material soldado actúa como filo secundario. Desgarra y raya la pared interna del agujero. Seleccione herramientas con flautas altamente pulidas. Utilice recubrimientos específicos para herramientas de baja fricción como TiB2 o DLC. Las superficies pulidas evitan que las virutas se peguen al carburo. Las virutas se deslizan suavemente sin dañar el orificio.
| Tipo de defecto | Causa raíz principal | Herramienta recomendada Solución |
|---|---|---|
| Errante | Caminar con borde de cincel; mala rigidez de la máquina | Taladros adelgazados por la red; estricta metodología de perforación piloto |
| Hablando de campana | Desviación TIR excesiva; dinámica de entrada inestable | Mandriles hidráulicos; taladros de doble margen |
| Borde construido | Soldadura de material hasta el filo | Flautas pulidas; Recubrimientos DLC/TiB2 de baja fricción |
Necesita un enfoque sistemático para seleccionar nuevas herramientas. No compre herramientas basándose únicamente en las promesas del catálogo. Primero evalúe el entorno específico de su tienda.
Evalúe cuidadosamente los límites de RPM del husillo existente. Los microtaladros de alto rendimiento requieren RPM masivas para funcionar correctamente. Un taladro de 1 mm puede necesitar 20.000 RPM para una velocidad de corte óptima. Verifique sus capacidades de presión de refrigerante (PSI). Los taladros de alto avance suelen necesitar al menos 1000 PSI para romper las virutas. La baja presión provoca empaquetamiento de virutas y fallas catastróficas en la herramienta. Finalmente, cuente el espacio disponible en el almacén de herramientas. Las herramientas modulares pueden ahorrar espacios en comparación con las barras de mandrinar dedicadas.
El carburo sólido funciona mejor para una precisión absoluta. Domina las aplicaciones de micromecanizado y diámetros pequeños. Proporciona rigidez y nitidez de bordes inigualables. El carburo sólido maneja tolerancias estrictas sin esfuerzo.
Las herramientas indexables destacan en aplicaciones de gran diámetro. Ofrecen métricas favorables de costo por agujero para desbaste de gran volumen. Utilice brocas indexables para operaciones de tolerancia menos críticas. Simplemente gira el inserto cuando se desgasta. Esto reduce los costos de inventario y simplifica la gestión de herramientas.
Elija fabricantes que proporcionen datos de corte comprobados. Las velocidades y avances confiables eliminan conjeturas peligrosas. Enfatice la importancia del soporte de aplicaciones locales. Las configuraciones complejas exigen una solución de problemas experta en el piso. Las herramientas vivas en los tornos a menudo introducen extrañas vibraciones armónicas. Un buen ingeniero de herramientas le ayudará a resolver estos desafíos específicos rápidamente. Garantizan que usted aproveche al máximo su inversión en herramientas.
Lograr agujeros impecables requiere un enfoque calculado. La precisión es una variable estrictamente controlable. Usted dicta la precisión haciendo coincidir correctamente la geometría de la herramienta, el material y la estrategia de mecanizado. Implemente estos próximos pasos críticos para mejorar su proceso:
Audite sus líneas de producción actuales para detectar componentes con alto desperdicio.
Calcule su costo real por agujero, teniendo en cuenta el tiempo de inactividad de la máquina y las piezas desechadas.
Evalúe sus capacidades de refrigerante de alta presión antes de comprar taladros avanzados.
Consulte con un ingeniero de aplicaciones para probar una solución de escariado de alto rendimiento.
Siga estos pasos para transformar su proceso de taladrado. Las herramientas de precisión aumentarán drásticamente la rentabilidad general de su fabricación.
R: El descentramiento excesivo, o lectura del indicador total (TIR), hace que la herramienta gire fuera del centro. Esto hace que la herramienta corte un diámetro mayor que su tamaño real. Conduce directamente a agujeros sobredimensionados y piezas rechazadas. El descentramiento también obliga a un filo a hacer todo el trabajo pesado. Esto da como resultado un desgaste acelerado y desigual de la herramienta y una vida útil impredecible.
R: Los escariadores simplemente siguen el agujero existente. Si el orificio perforado está desalineado o en ángulo, el escariador seguirá ese mal camino. Un escariador no puede corregir errores de posición ni enderezar un agujero torcido. Es absolutamente necesario aburrir primero para establecer una verdadera rectitud y precisión posicional. Una vez perforado recto, el escariador remata el diámetro perfectamente.
R: Las brocas premium de tres flautas o de doble margen funcionan increíblemente bien. Rutinariamente logran impresionantes tolerancias diametrales H8 o H9 desde el husillo. Sin embargo, las tolerancias verdaderas H7 o más estrictas siguen siendo un gran desafío. La precisión constante del H7 normalmente exige una pasada secundaria de escariado o taladrado. Este paso secundario garantiza la confiabilidad del proceso en grandes lotes de producción.
R: Las fresas giran la herramienta, mientras que los tornos giran la pieza. Esto introduce una dinámica armónica completamente diferente. En un torno, la herramienta estacionaria debe alinearse perfectamente con la línea central del husillo. Cualquier desviación por encima o por debajo de la línea central provoca rozaduras, orificios sobredimensionados y rotura prematura de la herramienta. La alineación absoluta de la línea central es el factor más crítico en la perforación de tornos.


