
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 26/06/2026 Origine: Sito

La realizzazione di fori imprecisa è il principale fattore di scarto delle parti nella produzione moderna. Spreca costantemente tempo prezioso per il mandrino in tutta l'officina. Ritarda inoltre gli assemblaggi critici nelle linee di produzione aerospaziale e medica di alta precisione. Una macchina CNC rigida fornisce una solida base per qualsiasi operazione di lavorazione dei metalli. Sappiamo che la stabilità della macchina previene i problemi di vibrazione di base. Tuttavia, la precisione dimensionale finale dipende in ultima analisi dagli utensili utilizzati sul mandrino. La tolleranza di posizione e la finitura superficiale interna dipendono direttamente da queste scelte di utensili specifici.
Questa guida funge da quadro completo di valutazione tecnica. I team di progettazione e approvvigionamento possono utilizzarlo per prendere decisioni migliori. Imparerai come valutare e giustificare gli investimenti in strumenti critici. Ti aiuteremo a selezionare con sicurezza soluzioni ad alte prestazioni per le tue precise esigenze di lavorazione. Il nostro approccio si concentra su parametri di performance misurabili. Puoi smettere di indovinare e iniziare a ottimizzare la tua configurazione di produzione oggi stesso.
Gerarchia di precisione: il raggiungimento della vera precisione richiede un approccio graduale: foratura per la rimozione del materiale, alesatura per la posizione reale e alesatura per la dimensione finale e la finitura superficiale.
La geometria dell'utensile è importante: le geometrie avanzate dei punti e il design asimmetrico delle scanalature riducono attivamente la deflessione del mandrino e attenuano le vibrazioni.
Costo totale della qualità: investire in strumenti di foratura di fascia alta riduce il costo per foro riducendo al minimo le operazioni secondarie ed eliminando i difetti nascosti.
Dipendenza dal sistema: anche i migliori strumenti di perforazione di precisione non possono superare una configurazione di bloccaggio debole o cuscinetti del mandrino degradati; valutare olisticamente l'ambiente di lavorazione.
Dobbiamo analizzare i costi nascosti di una scarsa foratura. Una scarsa creazione di fori si traduce rapidamente in controlli QA falliti. I componenti difettosi spesso mostrano svasatura, spostamento dell'utensile o grave osimmetria. Questi difetti costringono gli operatori a rilavorare immediatamente le parti. A volte li eliminano del tutto. L’aggiornamento dei macchinari costa centinaia di migliaia di dollari. L'aggiornamento degli utensili da taglio costa una piccola frazione di tale importo. Premio Gli utensili per la foratura forniscono risultati immediati. Gli utensili di fascia alta eliminano gli elevati costi di rottamazione dei componenti. Immaginate di rottamare un costoso impianto medico nella fase finale. Qui il premio iniziale per gli utensili specializzati si ripaga immediatamente. Risparmiate sui costi delle materie prime e preservate le ore macchina investite.
Anche la riduzione del tempo di ciclo favorisce la redditività. Gli utensili in metallo duro integrale con passaggio del refrigerante funzionano a velocità di avanzamento massicce. Eliminano completamente la necessità di cicli di foratura a cadenza lenta. L'evacuazione continua del truciolo significa che il mandrino continua a muoversi senza interruzioni. Considera questi vantaggi aziendali specifici:
Tempi di fermo macchina ridotti grazie al minor numero di cambi utensile.
Maggiore produttività su apparecchiature CNC con colli di bottiglia.
Eliminazione dei banchi secondari e della sbavatura manuale.
Tassi di scarto complessivi inferiori comportano una maggiore resa del materiale.
Cicli più rapidi influiscono direttamente sulla redditività della macchina. Accelerano la consegna dei componenti e migliorano la soddisfazione del cliente. L'aggiornamento dei tuoi strumenti offre il percorso più rapido per ottenere margini migliori.
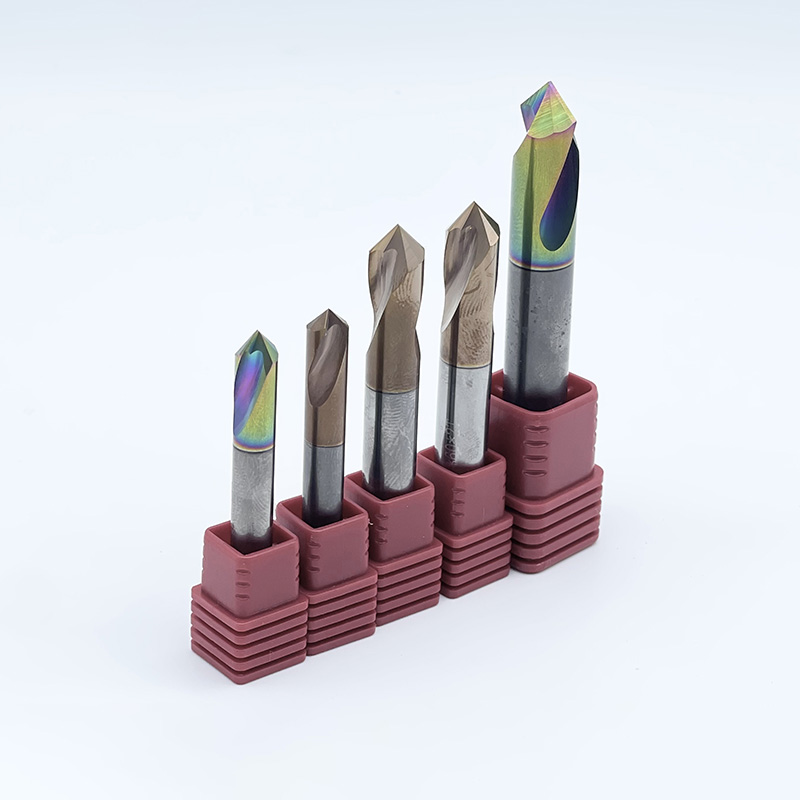
La rimozione rapida del materiale inizia con Strumenti di perforazione di precisione . Stabiliscono il posizionamento iniziale del foro in modo rapido ed efficiente. Le officine moderne si affidano a loro per la rimozione aggressiva di materiale in leghe tenaci. Quando valuti queste opzioni, cerca geometrie di punti autocentranti. Un punto di divisione a 140 gradi impedisce allo strumento di camminare su superfici curve. Ciò elimina la necessità di un'operazione di perforazione a punti separata. Risparmiate un intero cambio utensile e riducete il tempo ciclo. Riduci anche la possibilità di errori di impilamento delle tolleranze.
Anche le perforatrici più grandi subiscono una lieve deriva del nucleo durante la penetrazione profonda. Gli strumenti noiosi correggono questa deriva in modo efficace. Stabiliscono una vera precisione di posizionamento e una perfetta rettilineità. È necessario valutare attentamente le barre di alesatura modulari per le applicazioni ad alto numero di giri. Cerca sistemi che puoi bilanciare dinamicamente con contrappesi regolabili. Le teste di alesatura sbilanciate introducono vibrazioni e distruggono la tolleranza di posizione. Inoltre, consumano prematuramente i costosi cuscinetti del mandrino.
Gli alesatori gestiscono il passaggio critico finale in parti ad alta precisione. Raggiungono tolleranze diametrali estremamente strette come H7 o superiori. Producono anche finiture superficiali superiori (Ra) corrispondenti alle superfici rettificate. Dovresti confrontare attentamente gli alesatori in metallo duro integrale e cermet. Il metallo duro integrale funziona bene per materiali abrasivi e per uso generale. Cermet offre una resistenza all'usura superiore per volumi di produzione elevati. Il cermet lascia spesso una finitura a specchio sulle parti in acciaio a basso tenore di carbonio.
| Categoria utensile | Funzione primaria | Tolleranza tipica Capacità | Finitura superficiale (Ra) |
|---|---|---|---|
| Punta standard in carburo | Rimozione rapida del materiale | IT9-IT10 | 3,2 - 6,3 µm |
| Trapano ad alte prestazioni | Foratura e dimensionamento di precisione | IT8-IT9 | 1,6 - 3,2 µm |
| Barra noiosa | Correggere la posizione reale | IT6-IT7 | 0,8 - 1,6 µm |
| Alesatore per Cermet | Ridimensionamento e finitura finali | IT5-IT7 | 0,4 - 0,8 µm |
Gli ingegneri progettano questi strumenti per combattere attivamente le forze fisiche. La deflessione dell'utensile compromette la precisione del foro e distrugge la durata dell'utensile. Comprendere l'ingegneria ti aiuta a scegliere soluzioni migliori.
Le scanalature non distanziate in modo uniforme rompono efficacemente le armoniche dannose. Le scanalature simmetriche spesso vibrano a frequenze di risonanza durante il taglio. Questa vibrazione crea fori non circolari e finiture scadenti. La spaziatura asimmetrica interrompe completamente questo ciclo armonico. Lo strumento taglia dolcemente e lascia un cilindro perfettamente rotondo. Si sente un suono tagliente e sommesso invece di un forte stridio.
Le applicazioni con fori profondi richiedono una rettilineità eccezionale. Le punte che superano la profondità di 5xD traggono enormi vantaggi dai design a doppio margine. Un margine singolo standard lascia spazio al movimento laterale. Le punte a doppio margine stabilizzano l'utensile all'interno del foro. Il margine secondario agisce come una boccola di guida incorporata. Mantiene una rigorosa rettilineità mentre la punta spinge più in profondità nel blocco. Ciò impedisce alla punta di spostarsi fuori asse.
L'attrito genera un calore intenso sul tagliente. I rivestimenti specializzati PVD e CVD gestiscono questo trasferimento di calore. Rivestimenti come TiAlN formano una barriera termica protettiva sul carburo. Ciò impedisce che la dilatazione termica alteri il diametro dell'utensile. Le dimensioni del foro rimangono costanti durante un lungo ciclo di produzione. La tenacità del substrato previene inoltre la microscheggiatura in caso di velocità di avanzamento elevate. Si ottiene un'usura prevedibile degli utensili invece di guasti improvvisi e catastrofici.
Il refrigerante attraverso l'utensile è obbligatorio per le applicazioni di precisione. Evacua i trucioli in modo pulito dalla zona di taglio. Il tradizionale refrigerante per inondazioni raramente raggiunge il fondo dei fori profondi. I trucioli intrappolati vengono tagliati nuovamente dai bordi dell'utensile. Il ritaglio del truciolo incide istantaneamente la superficie interna del foro. Il refrigerante interno ad alta pressione fa esplodere i trucioli delle scanalature. Ciò previene danni alla superficie e prolunga significativamente la durata dell'utensile.
Anche i macchinisti esperti riscontrano sconcertanti difetti nei fori. Identificare la causa principale è metà dell’opera. Esaminiamo tre difetti nascosti comuni e le loro soluzioni con gli utensili.
Un bordo a scalpello che cammina all'ingresso provoca vagabondaggio. Una rigidità inadeguata della macchina aggrava questo movimento iniziale. Il buco inizia decentrato e continua ad andare alla deriva più in profondità. È necessario eseguire l'aggiornamento a strumenti con web thinning ottimizzato. Una rete più sottile riduce la forza di spinta in entrata. In alternativa, utilizzare una rigorosa metodologia di esercitazione pilota. Un breve foro pilota fornisce una guida perfetta per le esercitazioni più lunghe. Blocca immediatamente la punta del trapano sulla vera linea centrale.
L'imboccatura a campana si verifica quando l'apertura del foro è troppo grande. Di solito ciò è causato da un'eccessiva lettura dell'indicatore totale (TIR). Anche l'inserimento instabile dell'utensile crea questo effetto affusolato. Implementare portautensili ad alta precisione per risolvere questo problema. Mandrini idraulici o portautensili a calettamento offrono un controllo di runout superiore. Abbinateli a punte premium a doppio margine. Questa combinazione arresta completamente le oscillazioni in entrata. Si ottengono pareti diritte fin dalla superficie.
Il materiale del pezzo spesso si salda direttamente al tagliente. Questo tagliente di riporto si verifica frequentemente nell'alluminio e nel titanio. Il materiale saldato funge da tagliente secondario. Strappa e riga la parete interna del foro. Seleziona strumenti con scanalature altamente lucidate. Utilizzare rivestimenti specifici per utensili a basso attrito come TiB2 o DLC. Le superfici lucide impediscono ai trucioli di attaccarsi al metallo duro. I trucioli scivolano via dolcemente senza danneggiare il foro.
| Tipo di difetto | Causa principale | Soluzione consigliata per l'attrezzatura |
|---|---|---|
| Vagabondaggio | Camminata con bordo scalpello; scarsa rigidità della macchina | trapani assottigliati nel web; metodologia rigorosa dell’esercitazione pilota |
| Campanaccio | Eccessivo runout TIR; Dinamiche di ingresso instabili | Mandrini idraulici; esercizi a doppio margine |
| Bordo costruito | Saldatura del materiale al tagliente | Flauti lucidati; rivestimenti DLC/TiB2 a basso attrito |
È necessario un approccio sistematico per selezionare nuovi strumenti. Non acquistare strumenti basandosi solo sulle promesse del catalogo. Valuta prima l'ambiente specifico del tuo negozio.
Valuta attentamente i limiti RPM del tuo mandrino esistente. I microtrapani ad alte prestazioni richiedono un numero di giri elevato per funzionare correttamente. Una punta da 1 mm potrebbe richiedere 20.000 giri al minuto per una velocità di taglio ottimale. Controlla la capacità di pressione del liquido di raffreddamento (PSI). I trapani ad alto avanzamento spesso necessitano di almeno 1.000 PSI per rompere i trucioli. La bassa pressione provoca l'impaccamento dei trucioli e guasti catastrofici all'utensile. Infine, conta lo spazio disponibile nel magazzino utensili. Gli utensili modulari potrebbero risparmiare slot rispetto alle barre di alesatura dedicate.
Il metallo duro integrale funziona meglio per una precisione assoluta. Domina la microlavorazione e le applicazioni di piccolo diametro. Fornisce rigidità e nitidezza dei bordi senza pari. Il metallo duro integrale gestisce tolleranze strette senza sforzo.
Gli utensili indicizzabili eccellono nelle applicazioni di grande diametro. Offrono parametri di costo per foro vantaggiosi per la sgrossatura di volumi elevati. Utilizzare punte indicizzabili per operazioni con tolleranze meno critiche. Basta ruotare l'inserto quando si consuma. Ciò riduce i costi di inventario e semplifica la gestione degli strumenti.
Scegli produttori che forniscono dati di taglio comprovati. Velocità e avanzamenti affidabili eliminano pericolose congetture. Sottolineare l'importanza del supporto delle applicazioni locali. Le configurazioni complesse richiedono la risoluzione dei problemi da parte di esperti sul posto. Gli utensili motorizzati sui torni spesso introducono strane vibrazioni armoniche. Un buon ingegnere di attrezzature ti aiuta a risolvere rapidamente queste sfide specifiche. Ti garantiscono di ottenere il massimo dal tuo investimento in attrezzature.
Per ottenere fori impeccabili è necessario un approccio calcolato. La precisione è una variabile strettamente controllabile. Sei tu a dettare la precisione abbinando correttamente la geometria dell'utensile, il materiale e la strategia di lavorazione. Implementa questi passaggi critici successivi per migliorare il tuo processo:
Controlla le tue attuali linee di produzione per componenti ad alto scarto.
Calcola il costo reale per foro, tenendo conto dei tempi di fermo macchina e delle parti scartate.
Valuta le tue capacità di refrigerante ad alta pressione prima di acquistare trapani avanzati.
Consultare un tecnico applicativo per sperimentare una soluzione di alesatura ad alte prestazioni.
Segui questi passaggi per trasformare il tuo processo di foratura. Gli utensili di precisione aumenteranno drasticamente la redditività complessiva della produzione.
R: Un runout eccessivo, o lettura dell'indicatore totale (TIR), fa sì che l'utensile giri fuori centro. Ciò fa sì che l'utensile tagli un diametro maggiore della sua dimensione effettiva. Porta direttamente a fori sovradimensionati e parti scartate. Inoltre, il runout costringe un tagliente a svolgere tutto il lavoro pesante. Ciò si traduce in un'usura accelerata e irregolare dell'utensile e in una durata imprevedibile dell'utensile.
R: Gli alesatori seguono semplicemente il foro esistente. Se il foro praticato è disallineato o angolato, l'alesatore seguirà quella cattiva strada. Un alesatore non può correggere errori di posizione o raddrizzare un foro storto. L'alesatura è assolutamente necessaria per stabilire prima la vera rettilineità e la precisione di posizionamento. Una volta forato dritto, l'alesatore rifinisce perfettamente il diametro.
R: Le punte premium a tre taglienti o a doppio margine funzionano incredibilmente bene. Di solito raggiungono tolleranze diametrali impressionanti H8 o H9 direttamente dal mandrino. Tuttavia, le tolleranze H7 reali o più strette rimangono altamente impegnative. La precisione costante H7 richiede in genere una passata di alesatura o alesatura secondaria. Questo passaggio secondario garantisce l'affidabilità del processo su grandi lotti di produzione.
R: Le frese ruotano l'utensile, mentre i torni ruotano il pezzo. Ciò introduce dinamiche armoniche completamente diverse. Su un tornio, l'utensile fisso deve essere perfettamente allineato con la linea centrale del mandrino. Qualsiasi deviazione sopra o sotto la linea centrale provoca sfregamento, fori sovradimensionati e rottura prematura dell'utensile. L'allineamento assoluto della linea centrale è il fattore più critico nella foratura al tornio.


