
Visualizações: 0 Autor: Editor do site Horário de publicação: 26/06/2026 Origem: Site

A furação imprecisa atua como a principal causa de peças descartadas na fabricação moderna. Isso desperdiça consistentemente um tempo valioso do fuso em todo o chão de fábrica. Também atrasa montagens críticas em linhas de produção aeroespacial e médica de alta precisão. Uma máquina CNC rígida fornece uma base sólida para qualquer operação de usinagem. Sabemos que a estabilidade da máquina evita problemas básicos de vibração. No entanto, a precisão dimensional final depende, em última análise, das ferramentas implantadas no fuso. A tolerância posicional e o acabamento superficial interno dependem diretamente dessas escolhas específicas de ferramentas.
Este guia serve como uma estrutura de avaliação técnica abrangente. As equipes de engenharia e compras podem usá-lo para tomar melhores decisões. Você aprenderá como avaliar e justificar investimentos críticos em ferramentas. Nós o ajudaremos a selecionar com segurança soluções de alto desempenho para suas necessidades exatas de usinagem. Nossa abordagem se concentra em métricas de desempenho mensuráveis. Você pode parar de adivinhar e começar a otimizar sua configuração de produção hoje mesmo.
Hierarquia de precisão: Alcançar a verdadeira precisão requer uma abordagem em etapas: furação para remoção de material, mandrilamento para a posição correta e alargamento para dimensão final e acabamento superficial.
A geometria da ferramenta é importante: geometrias de ponta avançadas e designs de canais assimétricos reduzem ativamente a deflexão do fuso e atenuam a trepidação.
Custo total da qualidade: investir em ferramentas de furação de alta qualidade reduz o custo por furo, minimizando operações secundárias e eliminando defeitos ocultos.
Dependência do sistema: Mesmo as melhores ferramentas de perfuração de precisão não conseguem superar uma configuração de fixação fraca ou rolamentos do fuso degradados; avaliar holisticamente o ambiente de usinagem.
Devemos analisar os custos ocultos da má furação. Furos ruins se transformam rapidamente em verificações de controle de qualidade com falha. Componentes defeituosos geralmente apresentam ruídos, desvios da ferramenta ou irregularidades graves. Esses defeitos forçam os operadores a retrabalhar as peças imediatamente. Às vezes eles os descartam completamente. A atualização de máquinas custa centenas de milhares de dólares. A atualização das ferramentas de corte custa uma pequena fração desse valor. Prêmio As ferramentas para furação oferecem resultados imediatos. Ferramentas de última geração eliminam o alto custo de sucateamento de componentes. Imagine descartar um implante médico caro na fase final. O prêmio inicial de ferramentas especializadas se paga instantaneamente aqui. Você economiza custos de matéria-prima e preserva as horas de máquina investidas.
A redução do tempo de ciclo também impulsiona a lucratividade. Ferramentas sólidas de metal duro com refrigeração funcionam com taxas de avanço massivas. Eles eliminam totalmente a necessidade de ciclos lentos de perfuração profunda. O escoamento contínuo de cavacos significa que seu fuso continua se movendo sem interrupção. Considere estes benefícios comerciais específicos:
Redução do tempo de inatividade da máquina devido a menos trocas de ferramentas.
Maior rendimento em equipamentos CNC com gargalos.
Eliminação de bancadas secundárias e rebarbação manual.
Taxas gerais de refugo mais baixas, levando a maior rendimento do material.
Ciclos mais rápidos impactam diretamente a lucratividade da máquina. Eles aceleram a entrega de peças e melhoram a satisfação do cliente. Atualizar suas ferramentas oferece o caminho mais rápido para melhores margens.
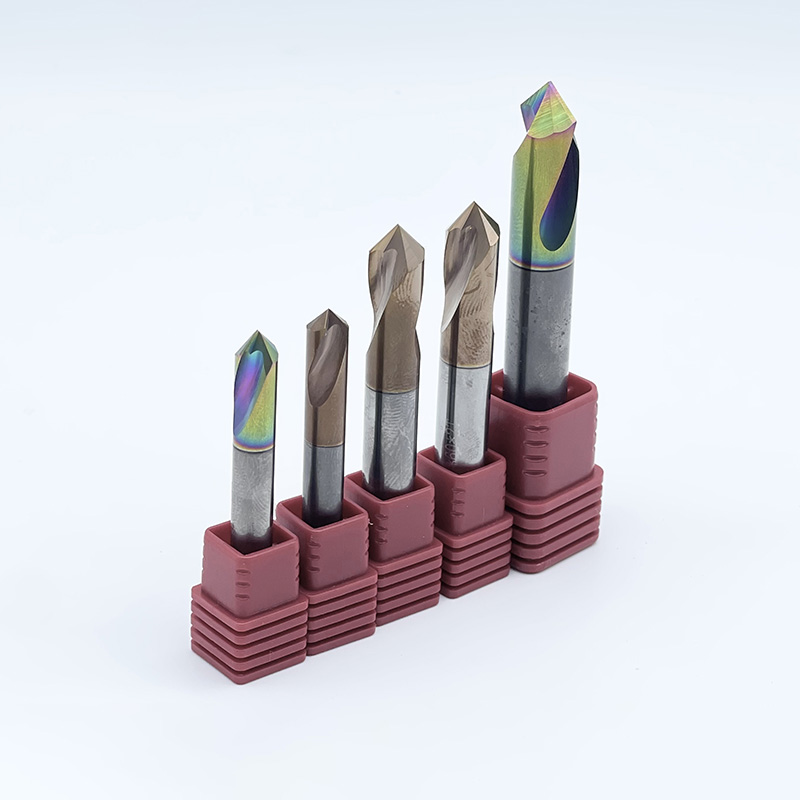
A rápida remoção de material começa com Ferramentas de perfuração de precisão . Eles estabelecem a colocação inicial do furo de forma rápida e eficiente. As oficinas modernas contam com eles para remoção agressiva de material em ligas resistentes. Ao avaliar essas opções, procure geometrias de pontos autocentrantes. Um ponto dividido de 140 graus evita que a ferramenta ande em superfícies curvas. Isto elimina a necessidade de uma operação de perfuração pontual separada. Você economiza uma troca completa de ferramenta e reduz o tempo de ciclo. Você também reduz a chance de erros de empilhamento de tolerância.
Mesmo as grandes brocas apresentam pequenos desvios do núcleo durante a penetração profunda. Ferramentas de perfuração corrigem esse desvio de forma eficaz. Eles estabelecem verdadeira precisão posicional e retidão perfeita. Você deve avaliar cuidadosamente as barras de mandrilar modulares para aplicações de alta rotação. Procure sistemas que você possa equilibrar dinamicamente com contrapesos ajustáveis. Cabeças de mandrilamento desequilibradas introduzem vibração e destroem a tolerância posicional. Eles também desgastam prematuramente os caros rolamentos do eixo.
Os alargadores realizam a passagem crítica final em peças de alta precisão. Eles alcançam tolerâncias diametrais extremamente restritas como H7 ou melhores. Eles também produzem acabamentos superficiais superiores (Ra) correspondentes às superfícies retificadas. Você deve comparar de perto os alargadores de metal duro e cermet. O metal duro funciona bem para materiais abrasivos e uso geral. Cermet oferece resistência superior ao desgaste para altos volumes de produção. Cermet geralmente deixa um acabamento espelhado em peças de aço de baixo carbono.
| Categoria de ferramenta | Função primária | Capacidade de tolerância típica | Acabamento superficial (Ra) |
|---|---|---|---|
| Broca de metal duro padrão | Remoção rápida de estoque | IT9 - IT10 | 3,2 - 6,3 µm |
| Broca de alto desempenho | Perfuração e dimensionamento de precisão | IT8 - IT9 | 1,6 - 3,2 µm |
| Barra chata | Corrigindo a posição verdadeira | IT6 - IT7 | 0,8 - 1,6 µm |
| Alargador Cermet | Dimensionamento e acabamento final | IT5 - IT7 | 0,4 - 0,8 µm |
Os engenheiros projetam essas ferramentas para combater ativamente as forças físicas. A deflexão da ferramenta prejudica a precisão do furo e destrói a vida útil da ferramenta. Compreender a engenharia ajuda você a escolher as melhores soluções.
Flautas com espaçamento desigual quebram efetivamente os harmônicos prejudiciais. As flautas simétricas geralmente vibram em frequências ressonantes durante o corte. Essa vibração cria buracos fora do círculo e acabamentos ruins. O espaçamento assimétrico interrompe totalmente esse ciclo harmônico. A ferramenta corta suavemente e deixa um cilindro perfeitamente redondo. Você ouve um som de corte baixo em vez de um grito alto.
Aplicações em furos profundos exigem retilinidade excepcional. Brocas que excedem a profundidade de 5xD se beneficiam enormemente dos projetos de margem dupla. Uma margem única padrão deixa espaço para movimento lateral. Brocas de margem dupla estabilizam a ferramenta dentro do furo. A margem secundária atua como uma bucha-guia integrada. Ele mantém uma retidão estrita à medida que a broca penetra mais profundamente no bloco. Isso evita que a ponta saia do eixo.
O atrito gera calor intenso na aresta de corte. Revestimentos especializados de PVD e CVD gerenciam essa transferência de calor. Revestimentos como TiAlN formam uma barreira térmica protetora sobre o metal duro. Isto evita que a expansão térmica altere o diâmetro da ferramenta. As dimensões do furo permanecem consistentes durante uma longa produção. A tenacidade do substrato também evita microlascamento sob altas taxas de avanço. Você obtém desgaste previsível da ferramenta em vez de falha catastrófica repentina.
A refrigeração através da ferramenta é obrigatória para aplicações de precisão. Ele evacua os cavacos de forma limpa da zona de corte. O refrigerante de inundação tradicional raramente atinge o fundo de furos profundos. Os cavacos presos são recortados pelas bordas da ferramenta. O recorte de cavacos marca a superfície interna do furo instantaneamente. O refrigerante interno de alta pressão explode as lascas nas canaletas. Isto evita danos à superfície e prolonga significativamente a vida útil da ferramenta.
Até mesmo maquinistas experientes encontram defeitos desconcertantes nos furos. Identificar a causa raiz é metade da batalha. Vamos examinar três defeitos ocultos comuns e suas soluções de ferramentas.
Uma borda de cinzel caminhando na entrada causa desvio. A rigidez inadequada da máquina agrava esse movimento inicial. O buraco começa fora do centro e continua a se aprofundar. Você deve atualizar para ferramentas com afinamento otimizado da web. Uma teia mais fina reduz a força de impulso na entrada. Alternativamente, utilize uma metodologia rigorosa de simulação piloto. Um furo piloto curto fornece um guia perfeito para brocas mais longas. Ele trava a ponta da broca na linha central verdadeira imediatamente.
A boca de sino ocorre quando a abertura do buraco é muito grande. A leitura excessiva do indicador total (TIR) geralmente causa isso. A entrada instável da ferramenta também cria esse efeito cônico. Implemente porta-ferramentas de alta precisão para corrigir isso. Mandris hidráulicos ou porta-ferramentas com ajuste por encolhimento oferecem controle superior de desvio. Combine-os com brocas premium de margem dupla. Esta combinação interrompe completamente a oscilação de entrada. Você consegue paredes retas desde a superfície.
O material da peça geralmente é soldado diretamente na aresta de corte. Essa aresta postiça ocorre frequentemente em alumínio e titânio. O material soldado atua como aresta de corte secundária. Ele rasga e marca a parede interna do buraco. Selecione ferramentas com canais altamente polidos. Use revestimentos específicos para ferramentas de baixo atrito, como TiB2 ou DLC. Superfícies polidas evitam que cavacos grudem no metal duro. Os cavacos deslizam suavemente sem danificar o furo.
| Tipo de defeito | Causa raiz primária | Solução de ferramentas recomendada |
|---|---|---|
| Vagando | Caminhada na borda do cinzel; baixa rigidez da máquina | Brocas afinadas em teia; metodologia rigorosa de perfuração piloto |
| Boca de sino | Excesso excessivo de TIR; dinâmica de entrada instável | Mandris hidráulicos; brocas de margem dupla |
| Borda Construída | Soldagem de material até a aresta de corte | Flautas polidas; revestimentos DLC/TiB2 de baixo atrito |
Você precisa de uma abordagem sistemática para selecionar novas ferramentas. Não compre ferramentas apenas com base nas promessas do catálogo. Avalie primeiro o ambiente específico da sua loja.
Avalie cuidadosamente os limites existentes de RPM do fuso. Micro-furadeiras de alto desempenho requerem RPM massivas para funcionar corretamente. Uma broca de 1 mm pode precisar de 20.000 RPM para uma velocidade de corte ideal. Verifique as capacidades de pressão do líquido refrigerante (PSI). Brocas de alto avanço geralmente precisam de pelo menos 1.000 PSI para quebrar cavacos. A baixa pressão causa acúmulo de cavacos e falha catastrófica da ferramenta. Finalmente, conte o espaço disponível no magazine de ferramentas. Ferramentas modulares podem economizar slots em comparação com barras de mandrilar dedicadas.
O metal duro funciona melhor para precisão absoluta. Domina aplicações de microusinagem e pequenos diâmetros. Ele fornece rigidez e nitidez de borda incomparáveis. O metal duro sólido lida com tolerâncias restritas sem esforço.
As ferramentas intercambiáveis são excelentes em aplicações de grandes diâmetros. Eles oferecem métricas de custo por furo favoráveis para desbaste de alto volume. Use brocas intercambiáveis para operações com tolerâncias menos críticas. Você simplesmente gira a pastilha quando ela se desgasta. Isso reduz os custos de estoque e simplifica o gerenciamento de ferramentas.
Escolha fabricantes que forneçam dados de corte comprovados. Velocidades e avanços confiáveis eliminam suposições perigosas. Enfatize a importância do suporte a aplicativos locais. Configurações complexas exigem solução de problemas especializada no local. Ferramentas motorizadas em tornos geralmente introduzem vibrações harmônicas estranhas. Um bom engenheiro de ferramentas ajuda você a resolver esses desafios específicos rapidamente. Eles garantem que você aproveite ao máximo seu investimento em ferramentas.
Conseguir furos perfeitos requer uma abordagem calculada. A precisão é uma variável estritamente controlável. Você determina a precisão combinando corretamente a geometria da ferramenta, o material e a estratégia de usinagem. Implemente estas próximas etapas críticas para melhorar seu processo:
Audite suas linhas de produção atuais em busca de componentes com alto teor de sucata.
Calcule seu verdadeiro custo por furo, levando em consideração o tempo de inatividade da máquina e as peças descartadas.
Avalie suas capacidades de refrigeração de alta pressão antes de comprar brocas avançadas.
Consulte um engenheiro de aplicação para testar uma solução de alargamento de alto desempenho.
Siga estas etapas para transformar seu processo de furação. Ferramentas de precisão aumentarão drasticamente sua lucratividade geral de fabricação.
R: A excentricidade excessiva, ou leitura total do indicador (TIR), faz com que a ferramenta gire fora do centro. Isso faz com que a ferramenta corte um diâmetro maior que seu tamanho real. Isso leva diretamente a furos superdimensionados e peças rejeitadas. O desgaste também força uma aresta de corte a fazer todo o trabalho pesado. Isso resulta em desgaste acelerado e desigual da ferramenta e vida útil imprevisível.
R: Os alargadores simplesmente seguem o furo existente. Se o furo perfurado estiver desalinhado ou inclinado, o alargador seguirá esse caminho incorreto. Um alargador não pode corrigir erros de posição ou endireitar um furo torto. A perfuração é absolutamente necessária para estabelecer primeiro a retidão verdadeira e a precisão posicional. Uma vez perfurado em linha reta, o alargador finaliza o diâmetro perfeitamente.
R: As brocas premium de três canais ou de margem dupla têm um desempenho incrivelmente bom. Eles rotineiramente alcançam tolerâncias diametrais H8 ou H9 impressionantes logo no fuso. No entanto, o verdadeiro H7 ou tolerâncias mais restritas permanecem altamente desafiadores. A precisão consistente do H7 normalmente exige um alargamento secundário ou um passe de mandrilamento. Esta etapa secundária garante a confiabilidade do processo em grandes lotes de produção.
R: As fresas giram a ferramenta, enquanto os tornos giram a peça. Isso introduz dinâmicas harmônicas totalmente diferentes. Em um torno, a ferramenta estacionária deve estar perfeitamente alinhada com a linha central do fuso. Qualquer desvio acima ou abaixo da linha central causa fricção, furos superdimensionados e quebra prematura da ferramenta. O alinhamento absoluto da linha central é o fator mais crítico na usinagem de furos em torno.


