Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-19 Pochodzenie: Strona

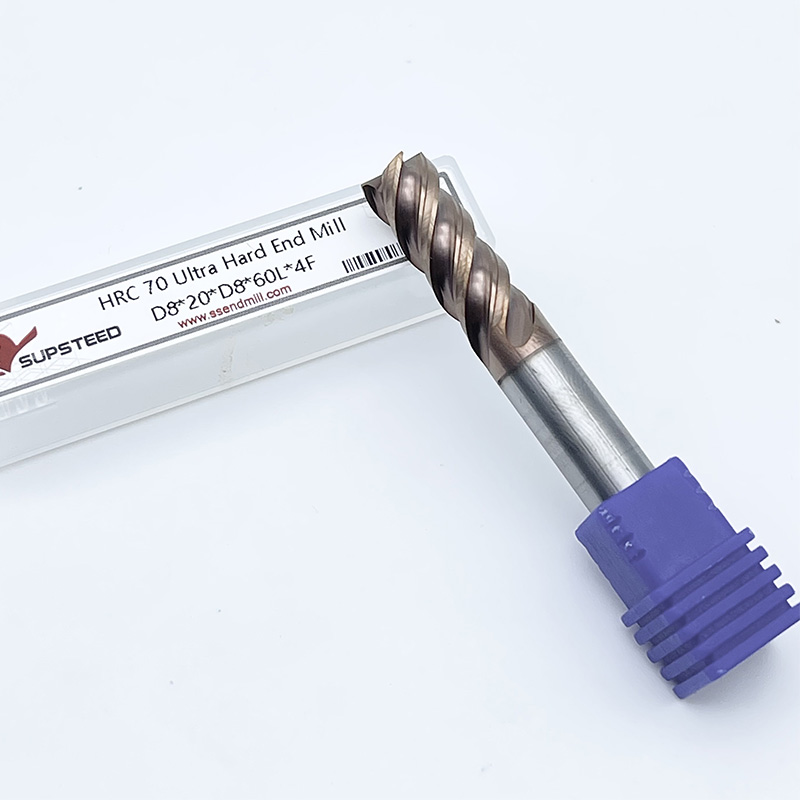
Obróbka materiałów hartowanych (zwykle powyżej 45 HRC) przy użyciu standardowych narzędzi nieuchronnie prowadzi do szybkiej degradacji krawędzi, katastrofalnej w skutkach awarii narzędzia i złomowania przedmiotów o dużej wartości. Producenci stają przed ścisłym wyborem pomiędzy czasem cyklu, kosztami wymiany narzędzi i wymaganiami dotyczącymi wykończenia powierzchni podczas cięcia stali narzędziowych, superstopów i komponentów hartowanych. Tradycyjne metody, takie jak elektroerozja lub szlifowanie, są powolne i powodują wąskie gardła w produkcji. Zaprojektowany specjalnie Frezy trzpieniowe do frezowania na twardo umożliwiają warsztatom bezpośrednią obróbkę hartowanych części, z pominięciem operacji wtórnych. W tym przewodniku omówiono specyfikacje techniczne, kryteria oceny i realia wdrożenia wymagane do opłacalnego wyboru i wdrożenia tych narzędzi.
Standardowe frezy palcowe szybko ulegają degradacji powyżej 40 do 45 HRC. Krawędzie tnące wykruszają się, a podłoże ulega zniszczeniu pod ogromnym naciskiem wytwarzanym przez hartowane metale. Zaprojektowany specjalnie narzędzia do frezowania twardego działają w zakresie twardości od 45 HRC do 65+ HRC. To okno operacyjne obejmuje hartowane stale narzędziowe, takie jak D2, H13, S7 i P20, które są powszechne w produkcji form i odlewaniu ciśnieniowym. Działanie w ramach tego określonego progu twardości wymaga odrębnych właściwości metalurgicznych i geometrycznych. Stosowanie standardowych narzędzi na tych materiałach gwarantuje natychmiastową awarię, często zespawanie narzędzia z obrabianym przedmiotem. I odwrotnie, używanie twardych narzędzi frezarskich do miękkich materiałów, takich jak aluminium, marnuje ich wyspecjalizowaną geometrię, powoduje słabą ewakuację wiórów i prowadzi do narostu na krawędzi (BUE), w wyniku którego miękki materiał przykleja się do rowków skrawających.
Podstawą każdego narzędzia skrawającego o dużej twardości jest jego podłoże. Standardowy węglik nie ma gęstości wymaganej przy ekstremalnych siłach skrawania. Producenci narzędzi konstruują twarde podłoża do frezowania przy użyciu ultradrobnego i nanoziarnistego węglika wolframu. Standardowe rozmiary ziaren węglików mieszczą się w zakresie od 1 do 3 mikronów, podczas gdy w podłożach do mielenia na twardo wykorzystywane są ziarna o wielkości od 0,2 do 0,5 mikrona. Te mikroskopijne cząstki ściśle wiążą się z mniejszą zawartością spoiwa kobaltowego, zwykle około 8% do 10%. Ta gęsta struktura zapewnia ogromną wytrzymałość na zerwanie poprzeczne (TRS). Zapobiega kruszeniu się krawędzi skrawającej pod wpływem dużych obciążeń promieniowych. Wysoka odporność na zużycie bezpośrednio koreluje z tą drobnoziarnistą strukturą. Narzędzie dłużej utrzymuje ostrą krawędź, zapewniając dokładność wymiarową dużych detali bez konieczności regulacji przesunięcia w połowie cyklu.
Standardowe powłoki TiN lub TiCN całkowicie zawodzą pod wpływem ekstremalnych temperatur podczas frezowania na twardo. Te podstawowe powłoki utleniają się i wypalają w stosunkowo niskich temperaturach. Obróbka stali hartowanej generuje duże tarcie i temperatury w strefie skrawania często przekraczające 800 stopni Celsjusza. Aby zwalczyć to ciepło, inżynierowie narzędziowi stosują powłoki o wysokiej zawartości aluminium, takie jak AlTiN, TiAlN lub TiSiN. Te zaawansowane powłoki przeprowadzają wyjątkową reakcję chemiczną podczas cięcia. Ekstremalne ciepło powoduje, że aluminium w powłoce utlenia się, tworząc mikroskopijną warstwę tlenku glinu (Al2O3). Ta warstwa przypominająca ceramikę izoluje podłoże węglikowe. Odbija ciepło do chipa, a nie do korpusu narzędzia. Powłoka dosłownie wymaga wysokiej temperatury, aby prawidłowo działać, co narzuca określone prędkości i posuwy w hali produkcyjnej.
Geometria decyduje o trwałości narzędzia w materiałach hartowanych. Standardowe frezy trzpieniowe posiadają głębokie rowki zapewniające maksymalne odprowadzanie wiórów. Frezowanie na twardo wymaga zupełnie innego podejścia, aby poradzić sobie z ogromnymi siłami skrawania.
Standardowe obrotowe narzędzia skrawające sprawdzają się odpowiednio w frezarkach ręcznych. Operatorzy mogą wyczuć cięcie za pomocą kół ręcznych i ręcznie regulować prędkość posuwu w oparciu o wibracje. Frezy palcowe do frezowania na twardo wymagają zupełnie innych środowisk. Są przeznaczone wyłącznie do sztywnych, szybkich centrów obróbczych CNC. W maszynach ręcznych brakuje prędkości wrzeciona wymaganej do wytworzenia ciepła niezbędnego, aby zaawansowane powłoki utworzyły ochronną warstwę tlenku. Brakuje im również sztywności strukturalnej i precyzji śruby kulowej, aby zapobiec luzom i wibracjom. Nawet mikroskopijne wibracje natychmiast rozbiją narzędzie z węglika o drobnych ziarnach. Sterowanie CNC zapewnia stałe, nieprzerwane obciążenie wiórów niezbędne do trwałości narzędzia.
W tradycyjnym wytwarzaniu form dominuje obróbka elektroerozyjna (EDM). Proces ten wymaga zaprojektowania elektrody miedzianej lub grafitowej, obróbki tej elektrody na oddzielnym młynie, a następnie powolnego wypalenia wnęki w bloku ze stali hartowanej. Zajmuje to dni lub tygodnie ciągłego czasu pracy maszyny. Frezowanie na twardo całkowicie eliminuje te etapy. Warsztaty wykańczają hartowane gniazda form i elementy matryc bezpośrednio na frezarce CNC w jednym ustawieniu. To drastycznie skraca czas konfiguracji. Czas realizacji skraca się z tygodni do dni. Ocena zwrotu z inwestycji obejmuje porównanie kosztu najwyższej jakości narzędzi z ogromnymi oszczędnościami czasu wynikającymi z pominięcia operacji wtórnych i uwolnienia maszyn EDM do innych prac.
Producenci narzędzi i matryc w dużym stopniu polegają na technikach obróbki szybkościowej (HSM). Tworzenie skomplikowanych konturów 3D dla form wtryskowych wymaga wyjątkowej dokładności wymiarowej. Narzędzia do frezowania twardego doskonale sprawdzają się w tych zastosowaniach. Wykonują bardzo małą promieniową głębokość skrawania (Ae) przy wyjątkowo dużych posuwach. Strategia ta minimalizuje przenoszenie ciepła do przedmiotu obrabianego, wpychając ciepło całkowicie do wióra. Zapobiega odkształceniom termicznym bloku matrycy. Doskonałe wykończenie powierzchni ma kluczowe znaczenie przy produkcji form. Właściwe frezowanie na twardo przy użyciu narzędzi o dużej liczbie rowków eliminuje potrzebę intensywnego ręcznego ustawiania na stole i ręcznego polerowania, co często powoduje błąd ludzki i zmienia wymiary wnęki.
Sektor lotniczy i medyczny często wykorzystują materiały utwardzające się podczas pracy. Inconel 718, tytan Ti-6Al-4V i hartowane stale nierdzewne 17-4 PH stwarzają poważne wyzwania w zakresie obróbki. Materiały te generują ogromne ciepło i zużycie ścierne. Co więcej, jeśli narzędzie pociera materiał, zamiast go dokładnie przeciąć, powierzchnia twardnieje, co jeszcze bardziej utrudnia kolejne przejście i często niszczy narzędzie. Frezy trzpieniowe do frezowania na twardo zapewniają niezbędną odporność na ciepło i wytrzymałość krawędzi, aby równomiernie przecinać te ciągliwe stopy. Implanty medyczne wymagają doskonałego wykończenia powierzchni i wąskich tolerancji. Komponenty lotnicze wymagają absolutnej integralności metalurgicznej bez stref wpływu ciepła. Specjalistyczne oprzyrządowanie niezawodnie spełnia te surowe wymagania branżowe.
Zdefiniowanie udanej operacji frezowania na twardo wymaga mierzalnych wskaźników. Operatorzy muszą śledzić określone wyniki, aby zweryfikować proces i uzasadnić wydatek na oprzyrządowanie.
Obróbka miękkich materiałów wymaga narzędzi z 2 lub 4 rowkami do odprowadzania dużych, włóknistych wiórów. Frezowanie na twardo wymusza przejście na konstrukcje z 6, 8, a nawet 10 rowkami. Hartowana stal wytwarza drobne, pyłopodobne wióry, dzięki czemu głębokie rowki są niepotrzebne. Większa liczba rowków pozwala na znacznie większą średnicę rdzenia. Zwiększa to wykładniczo ogólną wytrzymałość narzędzia. Większa liczba rowków oznacza także mniejsze obciążenie wiórami na ząb (fz) przy tej samej prędkości posuwu stołu. Dzięki temu zużycie rozkłada się na wiele krawędzi skrawających. Rezultatem są doskonałe wykończenia powierzchni przy wyjątkowo wysokich prędkościach posuwu, co pozwala warsztatom utrzymać wysoki współczynnik usuwania metalu (MRR) pomimo małej głębokości skrawania.
Ugięcie narzędzia niszczy twarde operacje frezowania. Nadmierna długość narzędzia prowadzi do ugięcia, często określanego w warsztacie jako chybotanie. Ugięcie jest proporcjonalne do sześcianu długości narzędzia. Narzędzie wystające czterokrotnie od średnicy ugnie się znacznie bardziej niż narzędzie wystające dwukrotnie od średnicy. To zginanie powoduje, że krawędź tnąca uderza w materiał pod nieprawidłowym kątem. Wobble bezpośrednio powoduje poważne drgania. Drgania niszczą wykończenie powierzchni, generują nadmiar ciepła i znacznie przyspieszają zużycie narzędzia. Łagodzenie ugięcia wymaga specjalnego wyboru narzędzi. Jeśli to możliwe, operatorzy muszą wybierać rowki o długości krótkiej. Zwężane szyjki zapewniają dostęp do głębokich wnęk formy przy jednoczesnym zachowaniu sztywności. Maksymalne średnice trzpienia zapewniają pewne zamocowanie narzędzia w uchwycie.
Ostre, kwadratowe rogi stanowią ogromne wyzwanie podczas frezowania na twardo. Przecięcie pod kątem 90 stopni tworzy punkt dużej koncentracji naprężeń. Ten ostry koniec odłamuje się niemal natychmiast po wejściu w stal 55+ HRC. Geometrie promienia naroży lub profile czoła byka rozwiązują ten problem. Promień rozkłada siły skrawania równomiernie na większą powierzchnię. Eliminuje delikatny ostry punkt. Ta geometria wykładniczo zwiększa trwałość narzędzia. Zapewnia również płynniejsze przejścia w aplikacjach konturowania 3D, zmniejszając wysokość muszelki pozostawioną przez przejścia.
Wybór narzędzia zmienia się w zależności od konkretnej fazy operacji. Obróbka zgrubna i wykańczająca wymaga różnych geometrii narzędzi i podejść do obróbki.
Specyfikacje frezów walcowo-czołowych standardowych i twardych.
| Charakterystyka | standardowych frezów palcowych. | Frezy palcowe do frezowania na twardo |
|---|---|---|
| Optymalny zakres twardości | Poniżej 45 HRC | 45 HRC do 65+ HRC |
| Materiał podłoża | Standardowy węglik wolframu (1-3 mikrony) | Węglik ultradrobny / nanoziarnisty (0,2-0,5 mikrona) |
| Typ powłoki | TiN, TiCN, niepowlekane | AlTiN, TiAlN, TiSiN |
| Typowa liczba fletów | 2 do 4 fletów | 6 do 10+ fletów |
| Średnica rdzenia | Standard (50% średnicy zewnętrznej) | Zagęszczony (65-70% OD) |
| Wymagania dotyczące chłodziwa | Zalecany płyn chłodzący | Tylko obróbka na sucho / przedmuch powietrzem |
Operatorzy instynktownie włączają chłodziwo podczas obróbki stali. Podczas frezowania na twardo instynkt ten niszczy narzędzia. Tradycyjny płyn chłodzący powoduje poważny szok termiczny. Krawędź tnąca podczas cięcia osiąga temperaturę powyżej 800 stopni Celsjusza. Gdy rowek opuszcza materiał, zimne chłodziwo wysadza gorący węglik. To szybkie rozszerzanie i kurczenie się powoduje mikropęknięcia wzdłuż krawędzi skrawającej. Narzędzie dosłownie pęka i kruszy się w ciągu kilku minut. Frezowanie na twardo wymaga obróbki na sucho. Operatorzy muszą używać podmuchów powietrza pod wysokim ciśnieniem do usuwania wiórów. Powietrze oczyszcza strefę skrawania, zapobiegając ponownemu wycinaniu wiórów, jednocześnie pozwalając zaawansowanej powłoce osiągnąć optymalną temperaturę roboczą. W niektórych specyficznych zastosowaniach lotniczych stosuje się smarowanie minimalną ilością (MQL), aby zapewnić smarowanie bez wywoływania szoku termicznego.
Standardowe zygzakowate ścieżki narzędzia nie sprawdzają się w przypadku materiałów hartowanych. Zakopanie narzędzia w narożniku natychmiast zwiększa siłę skrawania. Kąt włączenia narzędzia skacze z 20 stopni do 90 stopni, co powoduje zatrzaskiwanie frezu palcowego. Zaawansowane strategie CAM pozostają obowiązkowe, aby przetrwać. Strategie stałego obciążenia wiórów utrzymują przez cały czas jednakową siłę działającą na narzędzie. Frezowanie trochoidalne wykorzystuje ruchy okrężne do wykonywania lekkich cięć promieniowych przy dużych prędkościach posuwu, utrzymując stały kąt zazębienia. Strategie frezowania odrywającego precyzyjnie kontrolują zaangażowanie. Te nowoczesne ścieżki narzędzia zapobiegają przeciążeniu narzędzia. Zarządzają wytwarzaniem ciepła, ograniczając czas przebywania krawędzi tnącej w materiale, umożliwiając jej lekkie ochłodzenie podczas nietnącej części obrotu.
Oprzyrządowanie klasy premium nie jest w stanie zrekompensować złego środowiska pracy maszyny. Aby frezowanie na twardo wymagało spełnienia określonych warunków wstępnych obrabiarki. Próby tych operacji na zużytym sprzęcie dają słabe rezultaty.
Frezy trzpieniowe do frezowania na twardo mają znacznie wyższą cenę w porównaniu do standardowych węglików spiekanych. Działy zakupów często opierają się tym kosztom początkowym. Ocena prawdziwej wartości wymaga sprawdzenia kosztu na część. Oprzyrządowanie zazwyczaj stanowi jedynie 3% do 5% całkowitych kosztów produkcji, podczas gdy czas pracy maszyny stanowi od 30% do 40%. Oblicz ROI na podstawie skróconych czasów cykli. Usunięcie operacji EDM pozwala zaoszczędzić dziesiątki godzin na formie. Wyeliminowanie szlifowania wtórnego skraca czas przezbrajania. Niższy poziom złomu również ma na to wpływ. Pojedynczy złomowany blok ze stali narzędziowej H13 kosztuje znacznie więcej niż wysokiej jakości frez walcowo-czołowy. Wysoki początkowy koszt narzędzia szybko się amortyzuje w postaci zaoszczędzonych godzin pracy maszyny.
Narzędzia standardowe często trafiają do warsztatu przemiału, aby przedłużyć ich cykl życia. Twarde narzędzia frezarskie przedstawiają inną rzeczywistość. Złożona geometria sprawia, że ponowne szlifowanie jest wyjątkowo trudne. Usunięcie materiału zmienia krytyczną średnicę rdzenia, zmienne kąty linii śrubowej i specyficzne przygotowanie krawędzi. Co więcej, zakłady przemiałowe nie mogą łatwo odtworzyć zastrzeżonych nanopowłok zastosowanych przez pierwotnego producenta. Uszkodzenia są często nie do naprawienia. W sklepach często ponowne szlifowanie jest nieopłacalne, ponieważ narzędzie do ponownego szlifowania nie będzie działać identycznie jak nowe, co wprowadza niestabilność procesu. To sprawia, że ochrona narzędzi od samego początku ma kluczowe znaczenie. Operatorzy muszą skupić się na zapobieganiu nierównomiernemu zużyciu i katastrofalnym uszkodzeniom. Traktowanie tych narzędzi jako wysoce zoptymalizowanych materiałów eksploatacyjnych daje najlepsze rezultaty.
Niezawodność procesu decyduje o sukcesie hali produkcyjnej. Nieprzewidywalna awaria narzędzia niszczy drogie, prawie wykończone, hartowane części. Narzędzie, które jednego dnia działa cztery godziny, a drugiego dwadzieścia minut, jest bezużyteczne. Operatorzy muszą oceniać narzędzia w oparciu o spójne, powtarzalne wzorce zużycia. Maksymalna żywotność ma mniejsze znaczenie niż przewidywalne punkty awarii. Jeśli narzędzie tnie niezawodnie przez dokładnie 60 minut, operator może bezpiecznie zaplanować wymianę narzędzia po 55 minutach. Stałe zużycie pozwala na zautomatyzowaną produkcję przy wyłączonym świetle. Nieprzewidywalne wykruszanie zmusza operatorów do ciągłej opieki nad maszyną, co niweczy oszczędności pracy wynikające z automatyzacji CNC.
Aby pomyślnie wdrożyć frezowanie na twardo, wykonaj następujące kroki:
Odp.: Wysokowydajne narzędzia do frezowania na twardo mogą skutecznie ciąć materiały o twardości do 70 HRC. Sukces w przypadku tak ekstremalnej twardości wymaga bardzo drobnego węglika drobnoziarnistego, specjalistycznych powłok TiSiN lub AlTiN oraz bardzo sztywnych konfiguracji maszyn. Próba cięcia materiałów o twardości 70 HRC wymaga doskonałej kontroli bicia i zaawansowanych ścieżek narzędzia CAM.
Odp.: Tradycyjny płyn chłodzący powoduje szybki szok termiczny. Ekstremalne ciepło wytwarzane podczas frezowania na twardo w połączeniu z zimnym płynem prowadzi do mikropęknięć wzdłuż krawędzi skrawającej węglika. Zamiast tego używaj podmuchów powietrza pod wysokim ciśnieniem, aby usunąć wióry i pozwolić, aby zaawansowana powłoka chroniła narzędzie.
Odp.: Frezowanie na twardo zwykle wymaga 6, 8 lub nawet 10 rowków. Większa liczba rowków zwiększa średnicę rdzenia w celu uzyskania maksymalnej sztywności. Zmniejszają także ilość wiórów przypadającą na ząb, co jest niezbędne do uzyskania doskonałej jakości wykończenia powierzchni materiałów hartowanych przy dużych posuwach.
Odp.: Węgliki mikro- i nanoziarniste zawierają znacznie mniejsze cząstki węglika wolframu związane z minimalną ilością kobaltu. Ta gęsta struktura znacznie zwiększa wytrzymałość na pękanie poprzeczne i odporność na zużycie. Standardowy węglik nie ma integralności strukturalnej, aby wytrzymać ekstremalne siły skrawania występujące w hartowanych stalach.
Odp.: Frezarkom ręcznym brakuje niezbędnej sztywności i prędkości wrzeciona. Standardowe VMC mogą działać, jeśli mają wysoką sztywność, minimalne bicie wrzeciona i zaawansowane możliwości CAM. Wszelkie wibracje lub bicie natychmiast powodują wykruszanie kruchych krawędzi węglika drobnoziarnistego.
Odp.: Ostre, kwadratowe rogi powodują dużą koncentrację naprężeń i łatwo wykruszają się pod dużymi obciążeniami. Promień narożnika lub profil nosa w kształcie byka rozkłada siły skrawania równomiernie na większym obszarze. Taka geometria wykładniczo zwiększa trwałość narzędzia i zapobiega katastrofalnym uszkodzeniom krawędzi podczas konturowania.