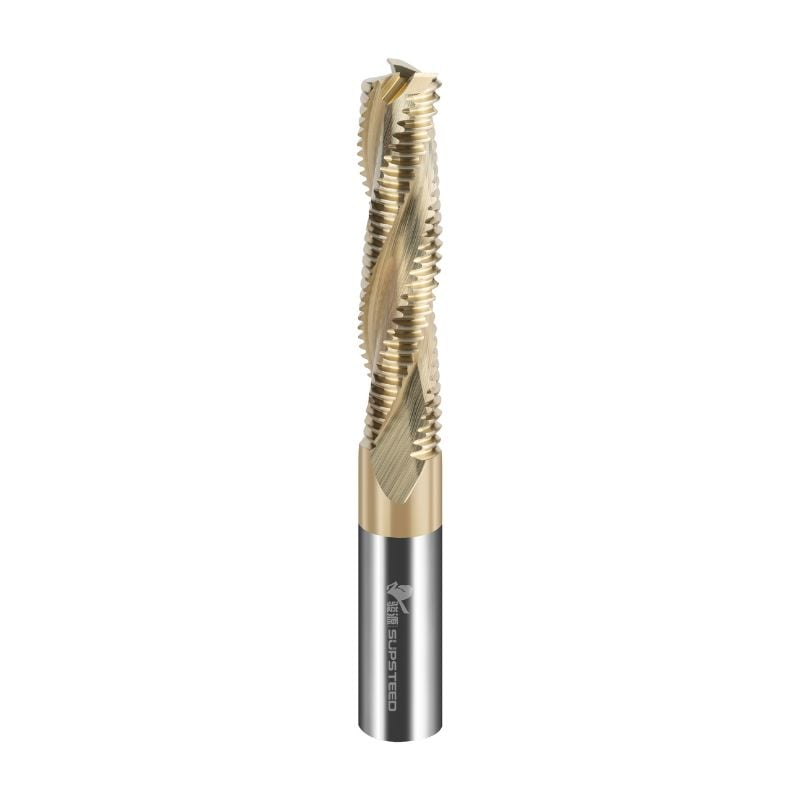
Visualizações: 0 Autor: Editor do site Horário de publicação: 23/08/2026 Origem: Site
A usinagem de alumínio lança um conjunto específico de obstáculos metalúrgicos em seu fuso. Sua consistência pegajosa, baixo ponto de fusão e tendência agressiva para soldar nas arestas de corte fazem com que o escoamento de cavacos seja seu principal gargalo. Se você errar na contagem de flautas, você sufocará sua Taxa de Remoção de Material (MRR). Você também convida a falhas catastróficas da ferramenta devido ao empacotamento de cavacos e ao aumento dos tempos de ciclo. Confiar em velhos hábitos de chão de fábrica – como lançar uma faca dupla em cada trabalho de metal macio – prejudica a lucratividade.
Embora as ferramentas de 2 canais tenham sido o padrão durante décadas, a rigidez do CNC moderno e a geração avançada de percursos de ferramenta mudaram completamente a linha de base. Este guia detalha as compensações mecânicas entre geometrias de 2, 3 e 4 canais. Veremos exatamente quando implantar fresas de topo específicas para maximizar a eficiência, eliminar trepidações e manter seus fusos girando de maneira lucrativa em aplicações de alumínio.
O sucesso no chão de fábrica se resume a maximizar o MRR, manter tolerâncias rígidas e manter as ferramentas intactas. Alcançar todos os três requer um profundo conhecimento da física de corte. A contagem de canais determina a geometria física da ferramenta, que controla diretamente como o metal corta e evacua.
O projeto da fresa de topo força um compromisso estrito entre o diâmetro do núcleo e o tamanho da garganta. A garganta é o vale vazio entre as arestas cortantes. Esse vazio dá aos chips espaço para enrolar, quebrar e subir pela hélice para fora do buraco. Ao adicionar canais a uma ferramenta, você encolhe a garganta. Menos espaço aberto significa que os chips têm dificuldade para escapar.
No entanto, a adição de canais aumenta o diâmetro do núcleo de metal duro sólido. Um núcleo mais espesso melhora drasticamente a rigidez. A rigidez combate as forças de corte laterais que afastam a ferramenta da peça de trabalho. Menos deflexão significa paredes mais retas e melhores acabamentos superficiais. Você tem que equilibrar a resistência física do metal duro com o espaço volumétrico necessário para mover o alumínio para fora do corte.
O alumínio transfere bem o calor, mas derrete a uma temperatura relativamente baixa. A ação cisalhante da fresagem gera atrito intenso. Se suas gargantas forem muito pequenas, os cavacos ficarão presos na zona de corte. A ferramenta então atinge os mesmos chips novamente. Este recorte gera um enorme pico térmico.
O alumínio atinge rapidamente um estado plástico e é soldado por fricção diretamente na face do metal duro. Os maquinistas chamam isso de Borda Construída (BUE) ou escoriação. Depois que o BUE se forma, sua ponta afiada desaparece. A ferramenta para de cortar e começa a arar a matéria-prima. A carga do fuso aumenta instantaneamente. Se você não apertar a parada de emergência, a fresa de topo quebrará.
Por muito tempo, a fresa de topo de 2 canais foi a única ferramenta usada para alumínio. Seu design prioriza o espaço vazio em detrimento da massa sólida. Isso a torna uma fresa altamente especializada para operações específicas com cavacos pesados.
A maior vantagem de um design de 2 canais é a enorme folga de cavacos. Cada garganta ocupa quase metade da circunferência da ferramenta. Essa geometria é excelente quando você mergulha diretamente no material bruto. Ele lida com operações pesadas de canal em profundidades axiais de 1D a 2D sem suar a camisa. Quando você precisa evacuar cavacos de compartimentos profundos e confinados, o canal duplo evita o empacotamento melhor do que qualquer outra coisa.
Essas ferramentas também brilham em equipamentos mais antigos. Se você operar uma máquina de cone 40 da década de 1990 com um fuso de 7.500 RPM, você não poderá utilizar altas taxas de avanço de qualquer maneira. Configurações menos rígidas se beneficiam das forças de corte mais baixas geradas por ter apenas dois dentes no material. Se a sua máquina não tiver refrigeração de alta pressão através do fuso, as enormes gargantas compensam a má descarga de cavacos.
Programar feeds e velocidades exige experiência. Uma fresa de topo de 2 canais oferece aos operadores novatos uma ampla margem de erro. Se um programador alimentar a ferramenta muito lentamente, ela apenas esfregará o alumínio. Se forçarem demais, as goelas gigantes geralmente conseguem limpar o excesso de material antes que ele se acumule. Esta simples dinâmica de evacuação encobre muita programação CAM abaixo do ideal.
A principal desvantagem é um teto rígido nas taxas de alimentação. A taxa de avanço é igual à carga de cavacos multiplicada pela rotação do fuso multiplicada pelo número de canais. Com apenas duas arestas de corte, sua taxa de avanço máxima é matematicamente prejudicada. Você deixa dinheiro na mesa porque a máquina não consegue se mover mais rápido.
O núcleo fino também cria fraqueza mecânica. Durante cortes radiais pesados, a ferramenta funciona como um trampolim. Ele se curva sob pressão. Esta deflexão causa paredes cônicas. Também induz vibração harmônica, que destrói o acabamento da superfície e lasca a borda do metal duro.
O software CAM moderno e os centros CNC rígidos permitem estratégias de corte agressivas e de alta velocidade. A geometria de 3 canais combina perfeitamente com essas capacidades modernas, oferecendo um enorme aumento na produtividade.
Um design de 3 flautas atinge o ponto ideal geométrico. Aumenta significativamente o diâmetro do núcleo em comparação com uma ferramenta de 2 canais. Este carboneto extra fornece a rigidez necessária para combater a deflexão. Ao mesmo tempo, deixa espaço suficiente na garganta para limpar eficazmente as aparas de alumínio macio. Você obtém a força necessária para avançar com avanços elevados sem o perigo imediato de entupir a ferramenta.
Um número ímpar de flautas também proporciona uma enorme vantagem harmônica. Com uma ferramenta de 2 ou 4 canais, as arestas de corte atingem o material simetricamente. Essa simetria amplifica a vibração, causando vibração. Uma ferramenta de 3 flautas quebra essas frequências harmônicas. O engate assimétrico estabiliza o corte, permitindo que a ferramenta funcione silenciosamente mesmo em altas velocidades.
Quando você calcula os números, a vantagem de As fresas de topo de metal duro com 3 canais tornam-se óbvias. Supondo que você mantenha as mesmas RPM do fuso e a mesma carga de cavacos por dente, uma ferramenta de 3 canais permite aumentar sua taxa de avanço em 50%. Se o seu antigo programa de 2 canais funcionava a 100 polegadas por minuto, o de 3 canais funcionava a 150 polegadas por minuto. Isso reduz drasticamente os tempos de ciclo.
O acabamento da superfície melhora igualmente. O núcleo mais grosso impede que a ferramenta se desvie da parede durante as passagens de acabamento. Ter três arestas de corte significa que a ferramenta entra em contato com o metal com mais frequência por revolução. Este espaçamento mais apertado entre as alturas das vieiras deixa um acabamento espelhado na peça final.
Esta geometria domina o trabalho geral em alumínio. É a melhor escolha para fresamento de alta eficiência (HEM) e desbaste dinâmico. Esses percursos modernos utilizam cortes axiais profundos com passos radiais muito leves. A ferramenta de 3 canais lida com taxas de avanço extremas necessárias para esses caminhos sem deflexão.
Também funciona perfeitamente para fresamento periférico e perfilamento externo. Contanto que você controle seu engate radial, a ferramenta evacuará os cavacos de forma eficiente, mantendo tolerâncias dimensionais restritas.
Adicionar uma quarta flauta traz retornos severamente decrescentes em metais macios. Embora as ferramentas de 4 canais sejam o padrão para cortar aço, elas apresentam riscos enormes quando você as coloca em alumínio.
Classes suaves como 6061-T0 ou 5052 produzem cavacos longos e fibrosos. Esses chips precisam de espaço para enrolar e quebrar. Uma fresa de topo de 4 canais tem um núcleo muito grosso e gargantas minúsculas. Se você tentar desbastar o alumínio com um, esses pequenos vales serão preenchidos instantaneamente.
Depois que a garganta fica obstruída, a falha acontece em uma fração de segundo. O alumínio preso é soldado por fricção à ferramenta. A fresa de topo se transforma em um cilindro sólido de alumínio e metal duro. Ele para de cortar e começa a empurrar a peça de trabalho. Apesar de ter um núcleo maciço, a ferramenta quebrará violentamente porque a pressão radial atinge um pico além da resistência ao escoamento do metal duro.
Muitas lojas tentam economizar dinheiro padronizando seu conjunto de ferramentas. Eles compram fresas de topo de 4 canais para aço A36 ou aço inoxidável 304 e, em seguida, utilizam essas mesmas ferramentas em trabalhos de alumínio. Este é um grande erro. O aço produz cavacos curtos e quebradiços que saem facilmente de pequenas gargantas. Lascas de alumínio não.
Ferramentas usadas em aço também sofrem desgaste microscópico nas bordas. Quando você pega uma ferramenta ligeiramente cega e a passa sobre alumínio, a borda desgastada gera atrito excessivo. Isso acelera a formação de BUE. Você deve usar ferramentas de alumínio dedicadas com geometrias nítidas e de alta inclinação para uma produção confiável.
Apesar dos perigos, as ferramentas de 4 canais têm algumas aplicações específicas em alumínio.
Você não pode selecionar uma ferramenta no vácuo. Você deve avaliar as capacidades físicas da sua máquina e o estilo de programação da sua oficina antes de se comprometer com uma contagem específica de canais.
Para tirar o máximo proveito de um Comparação entre fresa de topo de 2 canais e 3 canais , observe seu fuso. O alumínio requer metragem de superfície alta (SFM) para ser cortado de forma limpa. Se o seu fuso atingir o máximo de 4.000 RPM, você não poderá empurrar uma ferramenta de 3 canais rápido o suficiente para utilizar seu potencial. Em situações de baixa rotação, uma ferramenta de 2 canais geralmente tem melhor desempenho porque permite uma carga de cavacos mais pesada com uma taxa de avanço mais lenta sem travar o fuso.
A folga da máquina também é importante. Se suas guias lineares ou parafusos esféricos apresentarem folga, a máquina induzirá vibração no corte. Uma ferramenta rígida de 3 canais transferirá essa vibração diretamente para a peça, causando trepidação. A fixação da peça e a cinemática da máquina devem estar firmes.
Seu software CAM determina suas necessidades de ferramentas.
A evacuação de cavacos depende da dinâmica dos fluidos. Você deve avaliar como leva o líquido refrigerante para a zona de corte.
Se sua máquina tiver bombas de refrigeração fracas, talvez você precise voltar para uma ferramenta de 2 canais apenas para sobreviver às rotinas de bolsões profundos.
Considere a habilidade de programação CAM de sua equipe. O fresamento dinâmico requer um conhecimento sólido de desbaste radial de cavacos e otimização do avanço. Se seus operadores forem verdes, a natureza indulgente de uma ferramenta de 2 canais evita que máquinas caiam. Programadores experientes podem desbloquear os limites de alto desempenho de uma configuração de 3 flautas.
Ferramenta de comparação de geometria,
| contagem de flauta, | taxa de remoção de material, | capacidade de evacuação de chip, | força do núcleo, | caso de uso primário |
|---|---|---|---|---|
| 2-flauta | Baixo a moderado | Máximo | Baixo (Propenso a deflexão) | Slotting profundo, configurações para iniciantes, máquinas de baixa rotação |
| 3-flauta | Muito alto | Moderado a alto | Alto (resiste à deflexão) | Fresamento dinâmico, usinagem de alta velocidade, perfilamento geral |
| 4-flauta | Variável (dependente do término) | Baixo (Propenso a empacotar) | Máximo | Acabamento leve, ligas duras (7075), perfilamento de paredes profundas |
A mudança para ferramentas de alto desempenho exige um gerenciamento rigoroso de riscos. Você precisa ajustar seus parâmetros de usinagem para corresponder à nova geometria ou quebrará as ferramentas.
A saliência ou projeção da ferramenta destrói a rigidez. Você deve calcular o stick-out mínimo absoluto para cada configuração. A ferramenta só deve sobressair da pinça o suficiente para liberar a peça. Cada milímetro extra de saliência mata exponencialmente a rigidez da ferramenta.
Você também precisa observar o Total Indicator Runout (TIR). Se uma ferramenta de 3 canais tiver 0,002 polegadas de excentricidade no suporte, um canal suporta uma grande carga de cavacos enquanto os outros dois apenas esfregam o material. Isto destrói a ponta rapidamente. Limpe suas pinças e use porta-ferramentas de alta qualidade.
Ao atualizar de uma fresa de topo de 2 canais para uma de 3 canais, não aumente cegamente a taxa de avanço em 50% na primeira operação. Use uma estrutura de dimensionamento segura.
Os revestimentos de ferramentas padrão danificam as peças de alumínio. AlTiN (nitreto de alumínio e titânio) é o revestimento padrão para fresas de topo para corte de aço. Possui alta afinidade química com o alumínio. Se você usar uma ferramenta revestida com AlTiN em alumínio, o material da peça adere ao revestimento instantaneamente, causando BUE massivo.
Você precisa de revestimentos projetados para metais não ferrosos. ZrN (nitreto de zircônio) e TiB2 (diboreto de titânio) fornecem lubrificação extrema e impedem o acúmulo de bordas. Flautas não revestidas altamente polidas também funcionam incrivelmente bem. Eles fornecem uma superfície lisa que permite que os cavacos deslizem para fora da garganta sem atrito.
Aplicar regras rigorosas contra o compartilhamento de ferramentas entre metais ferrosos e alumínio. A degradação microscópica da borda causada pelo corte de aço prejudica a capacidade da ferramenta de cortar alumínio macio de maneira limpa.
Solução de problemas Defeitos comuns de fresamento de alumínio
| Defeito observado | Causa provável | Ação corretiva |
|---|---|---|
| Escoriações / Borda Construída | Líquido refrigerante insuficiente ou revestimento errado | Aumente a pressão do refrigerante; mude para ZrN ou ferramenta polida sem revestimento. |
| Paredes Verticais Cônicas | Deflexão da ferramenta devido ao núcleo fraco | Mude de 2 flautas para 3 flautas; reduzir o stick-out da ferramenta. |
| Conversa Harmônica | Engajamento simétrico da flauta | Use uma fresa de topo com passo variável de 3 canais; aumentar a carga de cavacos. |
| Quebra catastrófica de ferramenta | Embalagem de chips em goelas | Reduza a contagem de canais para desbaste; limpe os cavacos com jato de ar/refrigerante. |
R: A principal diferença é o equilíbrio entre a folga dos cavacos e a rigidez do núcleo. Um canal de 2 canais oferece gargantas enormes para evacuação máxima de cavacos, mas tem um núcleo mais fraco. Uma 3 flautas apresenta gargantas ligeiramente menores, mas um núcleo significativamente mais espesso. Isso permite taxas de avanço 50% mais rápidas e reduz drasticamente a deflexão da ferramenta durante operações de usinagem em alta velocidade.
R: Sim, mas apenas para operações específicas. Você deve evitar ferramentas de 4 canais para desbaste de alumínio macio como 6061. As pequenas gargantas ficarão cheias de cavacos instantaneamente, fazendo com que a ferramenta se quebre. Eles só são viáveis para passes de acabamento extremamente leves ou ao usinar ligas mais duras e com cavacos mais curtos, como 7075-T6.
R: O fresamento dinâmico depende de cortes axiais profundos e passos radiais muito leves. Esta estratégia exige uma ferramenta altamente rígida para evitar deflexão ao longo da aresta de corte estendida. O núcleo mais espesso de um canal de 3 canais fornece a rigidez necessária. Seus três canais ainda oferecem bastante espaço para evacuar os cavacos finos gerados pelos caminhos trocoidais.
R: Não. O aço requer ferramentas com diferentes preparações e revestimentos de arestas, como AlTiN, que são altamente prejudiciais ao alumínio. Cortar aço também causa desgaste microscópico na aresta de corte. Usar essa ferramenta desgastada em alumínio gera atrito excessivo, levando à aresta postiça imediata (BUE) e à falha catastrófica da ferramenta.
R: Absolutamente. Você deve evitar revestimentos AlTiN porque o alumínio se soldará quimicamente a eles. Em vez disso, use revestimentos como ZrN ou TiB2. Oferecem alta lubricidade e evitam a adesão do material. O metal duro altamente polido e sem revestimento também é uma excelente opção para manter os cavacos de goma fluindo suavemente para fora da zona de corte.
R: O alumínio requer uma superfície alta para ser cortado de maneira limpa. Se a sua máquina tiver um RPM máximo baixo, você não poderá alimentar uma ferramenta de 3 canais com rapidez suficiente para utilizar todo o seu potencial. Em configurações de baixa RPM, uma ferramenta de 2 canais geralmente tem melhor desempenho porque lida com cargas de cavacos mais pesadas em taxas de avanço mais lentas sem travar o fuso.
R: A causa mais comum é o empacotamento de chips. Quando os cavacos não conseguem evacuar o esófago, eles cortam novamente e geram calor massivo. O alumínio derrete e é soldado por fricção à ferramenta, um processo chamado escoriação. A ferramenta para de cortar e começa a empurrar o material. Isso faz com que a pressão radial aumente até que o metal duro se rompa fisicamente.