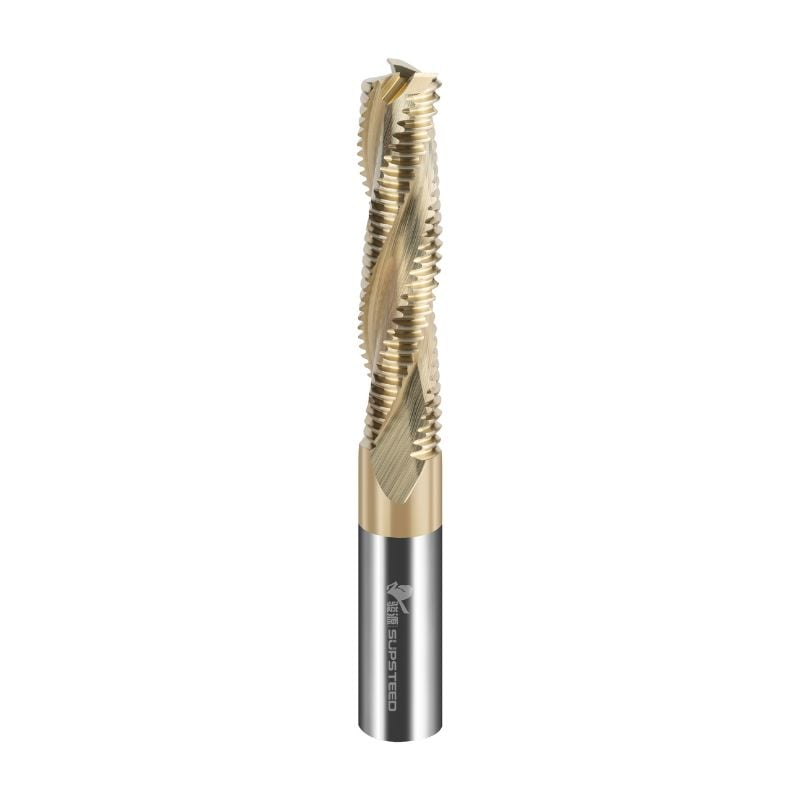
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-23 Origine : Site
L’usinage de l’aluminium pose un ensemble spécifique d’obstacles métallurgiques à votre broche. Sa consistance gommeuse, son faible point de fusion et sa tendance agressive à souder sur les arêtes de coupe font de l'évacuation des copeaux votre principal goulot d'étranglement. Si vous vous trompez dans le nombre de flûtes, vous étouffez votre taux d'enlèvement de matière (MRR). Vous risquez également une défaillance catastrophique des outils en raison de l'encombrement des copeaux et des temps de cycle gonflés. S'appuyer sur de vieilles habitudes d'atelier, comme lancer une flûte à deux cannelures sur chaque travail de métal mou, sape la rentabilité.
Alors que les outils à 2 dents étaient la norme pendant des décennies, la rigidité CNC moderne et la génération avancée de parcours d'outils ont complètement changé la ligne de base. Ce guide détaille les compromis mécaniques entre les géométries à 2, 3 et 4 cannelures. Nous examinerons exactement quand déployer des fraises en bout spécifiques pour maximiser l'efficacité, éliminer les vibrations et permettre à vos broches de tourner de manière rentable dans les applications en aluminium.
Le succès dans l'atelier se résume à maximiser le MRR, à maintenir des tolérances strictes et à conserver les outils intacts. Réaliser ces trois objectifs nécessite une compréhension approfondie de la physique de coupe. Le nombre de cannelures dicte la géométrie physique de l'outil, qui contrôle directement la façon dont le métal se cisaille et s'évacue.
La conception de la fraise impose un compromis strict entre le diamètre du noyau et la taille de l'œsophage. L'œsophage est la vallée vide entre les arêtes coupantes. Ce vide donne aux copeaux de la place pour s'enrouler, se casser et remonter l'hélice hors du trou. Lorsque vous ajoutez des cannelures à un outil, vous rétrécissez l'œsophage. Moins d’espace ouvert signifie que les puces ont du mal à s’échapper.
Cependant, l'ajout de cannelures augmente le diamètre du noyau en carbure monobloc. Un noyau plus épais améliore considérablement la rigidité. La rigidité combat les forces de coupe latérales qui éloignent l'outil de la pièce. Moins de déflexion signifie des murs plus droits et de meilleures finitions de surface. Vous devez équilibrer la résistance physique du carbure et l'espace volumétrique nécessaire pour sortir l'aluminium de la coupe.
L'aluminium transfère bien la chaleur, mais il fond à une température relativement basse. L'action de cisaillement du fraisage génère une friction intense. Si vos œsophages sont trop petits, les copeaux resteront coincés dans la zone de coupe. L'outil frappe ensuite à nouveau ces mêmes copeaux. Cette redécoupe génère un pic thermique massif.
L'aluminium atteint rapidement un état plastique et se soude par friction directement sur la face en carbure. Les machinistes appellent cela Built-Up Edge (BUE) ou irritant. Une fois le BUE formé, votre tranchant disparaît. L'outil arrête le cisaillement et commence à labourer la matière première. La charge de la broche augmente instantanément. Si vous n'appuyez pas sur l'arrêt d'urgence, la fraise se cassera.
Pendant longtemps, la fraise à 2 dents a été le seul outil utilisé pour l'aluminium. Sa conception donne la priorité à l’espace vide plutôt qu’à la masse solide. Cela en fait une fraise hautement spécialisée pour les opérations spécifiques nécessitant de gros copeaux.
Le plus grand avantage d'une conception à 2 cannelures est l'évacuation massive des copeaux. Chaque œsophage occupe près de la moitié de la circonférence de l'outil. Cette géométrie excelle lorsque vous plongez directement dans le brut. Il gère les opérations de rainurage lourdes à des profondeurs axiales 1D à 2D sans transpirer. Lorsque vous devez évacuer les copeaux de poches profondes et confinées, les 2 cannelures empêchent mieux le tassement que toute autre chose.
Ces outils brillent également sur les équipements plus anciens. Si vous utilisez une machine à cône 40 des années 1990 avec une broche à 7 500 tr/min, vous ne pouvez de toute façon pas utiliser des vitesses d'avance élevées. Les configurations moins rigides bénéficient des forces de coupe inférieures générées par le fait de n'avoir que deux dents dans le matériau. Si votre machine ne dispose pas d'un liquide de refroidissement haute pression à travers la broche, les orifices massifs compensent le mauvais rinçage des copeaux.
La programmation des avances et des vitesses demande de l'expérience. Une fraise à 2 cannelures offre aux opérateurs novices une large marge d'erreur. Si un programmeur avance l'outil trop lentement, il frotte simplement l'aluminium. S’ils le poussent trop fort, les œsophages géants parviennent généralement à évacuer l’excédent de matière avant qu’il ne s’accumule. Cette simple dynamique d’évacuation masque de nombreuses programmations CAM sous-optimales.
Le principal inconvénient est un plafond strict sur vos taux d’alimentation. La vitesse d'avance est égale à la charge de copeaux multipliée par le régime de broche multiplié par le nombre de cannelures. Avec seulement deux arêtes de coupe, votre avance maximale est mathématiquement handicapée. Vous laissez de l’argent sur la table car la machine ne peut pas aller plus vite.
Le noyau mince crée également une faiblesse mécanique. Lors de coupes radiales lourdes, l’outil agit comme un plongeoir. Il se plie sous la pression. Cette déviation provoque des parois effilées. Cela induit également un broutage harmonique, qui détruit votre finition de surface et ébrèche le bord en carbure.
Un logiciel de FAO moderne et des centres CNC rigides permettent des stratégies de découpe agressives et à grande vitesse. La géométrie à 3 cannelures correspond parfaitement à ces capacités modernes, offrant une amélioration considérable de la productivité.
Un design à 3 cannelures atteint le point idéal géométrique. Il augmente considérablement le diamètre du noyau par rapport à un outil à 2 cannelures. Ce carbure supplémentaire fournit la rigidité nécessaire pour lutter contre la déflexion. En même temps, il laisse suffisamment d’espace dans l’œsophage pour éliminer efficacement les copeaux d’aluminium mous. Vous obtenez la force nécessaire pour pousser des avances élevées sans risque immédiat d’obstruer l’outil.
Un nombre impair de flûtes offre également un énorme avantage harmonique. Avec un outil à 2 ou 4 dents, les arêtes de coupe frappent le matériau de manière symétrique. Cette symétrie amplifie les vibrations, provoquant des vibrations. Un outil à 3 flûtes décompose ces fréquences harmoniques. L'engagement asymétrique stabilise la coupe, permettant à l'outil de fonctionner silencieusement même à des vitesses élevées.
Lorsque vous exécutez les chiffres, l'avantage de Les fraises en carbure à 3 cannelures deviennent évidentes. En supposant que vous conserviez le même régime de broche et la même charge de copeaux par dent, un outil à 3 dents vous permet d'augmenter votre vitesse d'avance de 50 %. Si votre ancien programme à 2 flûtes fonctionnait à 100 pouces par minute, celui à 3 flûtes fonctionnait à 150 pouces par minute. Cela réduit considérablement les temps de cycle.
La finition de surface s’améliore tout autant. Le noyau plus épais empêche l'outil de se plier du mur lors des passes de finition. Le fait d'avoir trois arêtes de coupe signifie que l'outil entre en contact avec le métal plus fréquemment par tour. Cet espacement plus serré des hauteurs de pétoncles laisse une finition miroir sur la pièce finale.
Cette géométrie domine le travail général de l’aluminium. C'est le meilleur choix absolu pour le fraisage à haute efficacité (HEM) et l'ébauche dynamique. Ces parcours d'outils modernes utilisent des coupes axiales profondes avec des dépassements radiaux très légers. L'outil à 3 dents gère les vitesses d'avance extrêmes requises pour ces trajectoires sans déviation.
Il fonctionne également parfaitement pour le fraisage périphérique et le profilage extérieur. Tant que vous contrôlez votre engagement radial, l'outil évacuera efficacement les copeaux tout en respectant des tolérances dimensionnelles serrées.
L’ajout d’une quatrième flûte entraîne des rendements décroissants importants pour les métaux mous. Bien que les outils à 4 cannelures soient la norme pour couper l'acier, ils présentent des risques énormes lorsque vous les mettez dans l'aluminium.
Les qualités molles comme le 6061-T0 ou le 5052 produisent des copeaux longs et filandreux. Ces copeaux ont besoin d'espace pour s'enrouler et se casser. Une fraise en bout à 4 cannelures a un noyau très épais et de minuscules œsophages. Si vous essayez de dégrossir l’aluminium avec un tel, ces petites vallées se remplissent instantanément.
Une fois l’œsophage obstrué, la défaillance se produit en une fraction de seconde. L'aluminium emprisonné se soude par friction à l'outil. La fraise en bout se transforme en un cylindre solide d'aluminium et de carbure. Il arrête la coupe et commence à pousser la pièce. Malgré son noyau massif, l'outil se cassera violemment car la pression radiale dépasse la limite d'élasticité du carbure.
De nombreux magasins tentent d’économiser de l’argent en standardisant leur berceau à outils. Ils achètent des fraises à 4 cannelures pour l'acier A36 ou l'acier inoxydable 304, puis utilisent ces mêmes outils sur des travaux en aluminium. C’est une énorme erreur. L'acier produit des copeaux courts et cassants qui s'échappent facilement des petites œsophages. Les copeaux d'aluminium ne le font pas.
Les outils utilisés sur l’acier subissent également une usure microscopique des bords. Lorsque vous prenez un outil légèrement émoussé et que vous l'utilisez sur de l'aluminium, le bord usé génère une friction excessive. Cela accélère la formation de BUE. Vous devez utiliser des outils en aluminium dédiés avec des géométries pointues et à forte inclinaison pour une production fiable.
Malgré les dangers, les outils à 4 dents ont quelques applications spécifiques dans l'aluminium.
Vous ne pouvez pas sélectionner un outil dans le vide. Vous devez évaluer les capacités physiques de votre machine et le style de programmation de votre atelier avant de vous engager dans un nombre de flûtes spécifique.
Pour tirer le meilleur parti d'un Comparaison des fraises en bout à 2 cannelures et à 3 cannelures , regardez votre broche. L'aluminium nécessite une longueur de surface élevée (SFM) pour être cisaillé proprement. Si votre broche atteint une vitesse maximale de 4 000 tr/min, vous ne pouvez pas pousser un outil à 3 cannelures assez vite pour utiliser son potentiel. Dans les situations à faible régime, un outil à 2 dents est souvent plus performant car il permet une charge de copeaux plus lourde à une vitesse d'avance plus lente sans caler la broche.
Le jeu de la machine est également important. Si vos guides linéaires ou vis à billes ont du jeu, la machine provoquera des vibrations dans la coupe. Un outil rigide à 3 cannelures transférera cette vibration directement dans la pièce, provoquant un broutage. Votre maintien de la pièce et la cinématique de votre machine doivent être serrés.
Votre logiciel de FAO dicte vos besoins en matière d'outillage.
L'évacuation des copeaux repose sur la dynamique des fluides. Vous devez évaluer la manière dont vous acheminez le liquide de refroidissement vers la zone de coupe.
Si votre machine est équipée de pompes à liquide de refroidissement faibles, vous devrez peut-être revenir à un outil à 2 cannelures juste pour survivre aux routines de poches profondes.
Tenez compte des compétences en programmation CAM de votre personnel. Le fraisage dynamique nécessite une solide maîtrise de l’amincissement radial des copeaux et de l’optimisation de l’avance. Si vos opérateurs sont écologiques, la nature indulgente d'un outil à 2 cannelures évite les pannes de machines. Les programmeurs expérimentés peuvent dépasser les limites de hautes performances d'une configuration à 3 flûtes.
Comparaison de la géométrie des outils
| Nombre de flûtes | Taux d'enlèvement des matériaux | Capacité d'évacuation des puces | Résistance du noyau | Cas d'utilisation principal |
|---|---|---|---|---|
| 2 flûtes | Faible à modéré | Maximum | Faible (sujet à la déviation) | Slotting profond, configurations pour débutants, machines à bas régime |
| 3 flûtes | Très élevé | Modéré à élevé | Élevé (Résiste à la déviation) | Fraisage dynamique, usinage à grande vitesse, profilage général |
| 4 flûtes | Variable (dépendant de la finition) | Faible (sujet à l'emballage) | Maximum | Finition légère, alliages durs (7075), profilage de parois profondes |
Le passage à des outils hautes performances nécessite une gestion stricte des risques. Vous devez ajuster vos paramètres d'usinage pour qu'ils correspondent à la nouvelle géométrie, sinon vous casserez les outils.
Le porte-à-faux de l'outil, ou dépassement, détruit la rigidité. Vous devez calculer le dépassement minimum absolu pour chaque configuration. L'outil ne doit dépasser de la pince que suffisamment loin pour dégager la pièce. Chaque millimètre supplémentaire de dépassement tue de manière exponentielle la rigidité de l'outil.
Vous devez également surveiller votre indicateur total d’épuisement (TIR). Si un outil à 3 cannelures a un faux-rond de 0,002 pouce dans le support, une flûte supporte une énorme charge de copeaux tandis que les deux autres frottent simplement le matériau. Cela détruit rapidement le tranchant. Nettoyez vos pinces et utilisez des porte-outils de haute qualité.
Lorsque vous passez d'une fraise à 2 dents à une fraise à 3 dents, n'augmentez pas aveuglément l'avance de 50 % dès le premier passage. Utilisez un cadre de mise à l’échelle sécurisé.
Les revêtements d'outils standard abîmeront les pièces en aluminium. AlTiN (Aluminum Titanium Nitrure) est le revêtement standard pour les fraises en bout de coupe en acier. Il possède une grande affinité chimique pour l’aluminium. Si vous utilisez un outil revêtu d'AlTiN sur de l'aluminium, le matériau de la pièce adhère instantanément au revêtement, provoquant une BUE massive.
Vous avez besoin de revêtements conçus pour les métaux non ferreux. Le ZrN (nitrure de zirconium) et le TiB2 (diborure de titane) offrent un pouvoir lubrifiant extrême et stoppent l'accumulation de bords. Les flûtes non revêtues hautement polies fonctionnent également incroyablement bien. Ils offrent une surface lisse qui permet aux copeaux de glisser hors de l'œsophage sans friction.
Appliquez des règles strictes contre le partage d’outils entre les métaux ferreux et l’aluminium. La dégradation microscopique des bords due à la coupe de l'acier ruine la capacité de l'outil à cisailler proprement l'aluminium mou.
Dépannage des défauts courants de fraisage de l'aluminium
| Défaut observé | Cause probable | Action corrective |
|---|---|---|
| Gallage/Bord accumulé | Liquide de refroidissement insuffisant ou mauvais revêtement | Augmenter la pression du liquide de refroidissement ; passer au ZrN ou à un outil poli non revêtu. |
| Murs verticaux coniques | Déviation de l'outil à partir d'un noyau faible | Passez de 2 flûtes à 3 flûtes ; réduire le dépassement de l'outil. |
| Bavardage harmonique | Engagement de flûte symétrique | Utilisez une fraise en bout à pas variable à 3 cannelures ; augmenter la charge en copeaux. |
| Bris d'outil catastrophique | Emballage des copeaux dans des goulottes | Réduisez le nombre de cannelures pour l’ébauche ; éliminer les copeaux avec un jet d'air/liquide de refroidissement. |
R : La principale différence réside dans l’équilibre entre le dégagement des copeaux et la rigidité du noyau. Un modèle à 2 cannelures offre des arcades massives pour une évacuation maximale des copeaux mais possède un noyau plus faible. Un 3 flûtes présente des œsophages légèrement plus petits mais un noyau nettement plus épais. Cela permet des avances 50 % plus rapides et réduit considérablement la déflexion de l'outil lors des opérations d'usinage à grande vitesse.
R : Oui, mais uniquement pour des opérations spécifiques. Vous devez éviter les outils à 4 cannelures pour l'ébauche de l'aluminium tendre comme le 6061. Les petites arcades se rempliront instantanément de copeaux, provoquant la rupture de l'outil. Ils ne sont viables que pour des passes de finition extrêmement légères ou lors de l'usinage d'alliages plus durs et à copeaux plus courts comme le 7075-T6.
R : Le fraisage dynamique repose sur des coupes axiales profondes et des enjambements radiaux très légers. Cette stratégie nécessite un outil très rigide pour empêcher la déviation le long du tranchant étendu. Le noyau plus épais d'un 3 cannelures fournit cette rigidité nécessaire. Ses trois cannelures offrent encore beaucoup d'espace pour évacuer les fins copeaux générés par les chemins trochoïdaux.
R : Non. L'acier nécessite des outils avec différentes préparations et revêtements de bords, tels que l'AlTiN, qui sont très préjudiciables à l'aluminium. L’acier coupant provoque également une usure microscopique du tranchant. L'utilisation de cet outil usé sur de l'aluminium génère une friction excessive, entraînant une accumulation immédiate de bords rapportés (BUE) et une défaillance catastrophique de l'outil.
R : Absolument. Vous devez éviter les revêtements AlTiN car l’aluminium s’y soude chimiquement. Utilisez plutôt des revêtements comme ZrN ou TiB2. Ceux-ci offrent un pouvoir lubrifiant élevé et empêchent l’adhérence du matériau. Le carbure hautement poli et non revêtu est également un excellent choix pour empêcher les copeaux gommeux de s'écouler en douceur hors de la zone de coupe.
R : L'aluminium nécessite une grande surface pour être cisaillé proprement. Si votre machine a un régime maximum faible, vous ne pouvez pas alimenter un outil à 3 cannelures assez rapidement pour utiliser tout son potentiel. Dans les configurations à bas régime, un outil à 2 dents est souvent plus performant car il gère des charges de copeaux plus lourdes à des vitesses d'avance plus lentes sans caler la broche.
R : La cause la plus courante est l’encombrement des puces. Lorsque les copeaux ne peuvent pas évacuer l’œsophage, ils sont recoupés et génèrent une chaleur massive. L'aluminium fond et se soude par friction à l'outil, un processus appelé grippage. L'outil arrête de couper et commence à pousser le matériau. Cela provoque une augmentation de la pression radiale jusqu'à ce que le carbure se casse physiquement.