Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/08/2026 Origine: Sito
La lavorazione dell'alluminio pone una serie specifica di ostacoli metallurgici al vostro mandrino. La sua consistenza gommosa, il basso punto di fusione e la tendenza aggressiva a saldarsi ai taglienti rendono l'evacuazione dei trucioli il principale collo di bottiglia. Se sbagli il conteggio delle scanalature, soffochi il tasso di rimozione del materiale (MRR). Inoltre si provocano guasti catastrofici dell'utensile dovuti all'impaccamento dei trucioli e ai tempi del ciclo di gonfiaggio. Affidarsi alle vecchie abitudini di officina, come lanciare un doppio flauto contro ogni lavoro di metallo tenero, riduce la redditività.
Mentre gli utensili a due taglienti sono stati l’impostazione predefinita per decenni, la rigidità dei moderni CNC e la generazione avanzata di percorsi utensile hanno completamente spostato la linea di base. Questa guida analizza i compromessi meccanici tra le geometrie a 2, 3 e 4 scanalature. Vedremo esattamente quando utilizzare frese specifiche per massimizzare l'efficienza, eliminare le vibrazioni e mantenere i vostri mandrini in rotazione in modo redditizio nelle applicazioni in alluminio.
Il successo in officina si riduce alla massimizzazione dell'MRR, al mantenimento di tolleranze strette e al mantenimento dell'integrità degli strumenti. Per realizzarli tutti e tre è necessaria una profonda conoscenza della fisica del taglio. Il conteggio delle scanalature determina la geometria fisica dell'utensile, che controlla direttamente il modo in cui il metallo taglia ed evacua.
Il design della fresa impone uno stretto compromesso tra diametro del nocciolo e dimensione della gola. La gola è la valle vuota tra i taglienti. Questo vuoto dà ai trucioli lo spazio per arricciarsi, rompersi e risalire lungo l'elica fuori dal buco. Quando aggiungi scanalature a uno strumento, riduci la gola. Meno spazio aperto significa che i chip hanno difficoltà a fuggire.
Tuttavia, l'aggiunta di scanalature aumenta il diametro del nucleo in metallo duro integrale. Un nucleo più spesso migliora drasticamente la rigidità. La rigidità combatte le forze di taglio laterali che spingono l'utensile lontano dal pezzo. Una minore deflessione significa pareti più dritte e migliori finiture superficiali. È necessario bilanciare la resistenza fisica del carburo con lo spazio volumetrico necessario per spostare l'alluminio fuori dal taglio.
L'alluminio trasferisce bene il calore, ma si scioglie a una temperatura relativamente bassa. L'azione di taglio della fresatura genera un intenso attrito. Se le vostre gole sono troppo piccole, i trucioli rimangono intrappolati nella zona di taglio. Lo strumento quindi colpisce nuovamente gli stessi chip. Questo nuovo taglio genera un massiccio picco termico.
L'alluminio raggiunge rapidamente uno stato plastico e si salda per attrito direttamente sulla faccia in metallo duro. I macchinisti chiamano questo fenomeno Built-Up Edge (BUE) o irritante. Una volta formato il BUE, il tuo tagliente scompare. Lo strumento smette di tagliare e inizia ad arare la materia prima. Il carico del mandrino aumenta istantaneamente. Se non si preme l'arresto di emergenza, la fresa si spezzerà.
Per molto tempo, la fresa a 2 taglienti è stata l'unico strumento utilizzato per l'alluminio. Il suo design privilegia lo spazio vuoto rispetto alla massa solida. Ciò la rende una taglierina altamente specializzata per operazioni specifiche con trucioli pesanti.
Il più grande vantaggio del design a 2 eliche è l'elevata evacuazione dei trucioli. Ciascuna gola occupa quasi la metà della circonferenza dell'utensile. Questa geometria eccelle quando ti immergi direttamente nel brodo grezzo. Gestisce operazioni di scanalatura pesanti a profondità assiali da 1D a 2D senza alcuna fatica. Quando è necessario evacuare i trucioli da tasche profonde e ristrette, la doppia scanalatura previene l'impaccamento meglio di qualsiasi altra cosa.
Questi strumenti brillano anche sulle apparecchiature più vecchie. Se si utilizza una macchina cono 40 degli anni '90 con un mandrino da 7.500 giri/min, non è comunque possibile utilizzare velocità di avanzamento elevate. Configurazioni meno rigide traggono vantaggio dalle forze di taglio inferiori generate dalla presenza di soli due denti nel materiale. Se la macchina non dispone di refrigerante attraverso il mandrino ad alta pressione, le enormi gole compensano lo scarso lavaggio dei trucioli.
La programmazione di feed e velocità richiede esperienza. Una fresa a due taglienti offre agli operatori alle prime armi un ampio margine di errore. Se un programmatore alimenta l'utensile troppo lentamente, sfrega semplicemente l'alluminio. Se spingono troppo forte, le gole giganti riescono solitamente a eliminare il materiale in eccesso prima che si accumuli. Questa semplice dinamica di evacuazione nasconde gran parte della programmazione CAM non ottimale.
Lo svantaggio principale è un tetto rigido sulle velocità di avanzamento. La velocità di avanzamento equivale al carico di truciolo moltiplicato per il numero di giri del mandrino moltiplicato per il numero di scanalature. Con solo due taglienti, la velocità di avanzamento massima è matematicamente ostacolata. Lasci i soldi sul tavolo perché la macchina non può muoversi più velocemente.
Il nucleo sottile crea anche debolezza meccanica. Durante i tagli radiali pesanti, l'utensile agisce come un trampolino. Si piega sotto pressione. Questa deflessione provoca pareti rastremate. Induce anche vibrazioni armoniche, che distruggono la finitura superficiale e scheggiano il tagliente in metallo duro.
I moderni software CAM e i centri CNC rigidi consentono strategie di taglio aggressive e ad alta velocità. La geometria a 3 scanalature si adatta perfettamente a queste moderne capacità, offrendo un enorme miglioramento della produttività.
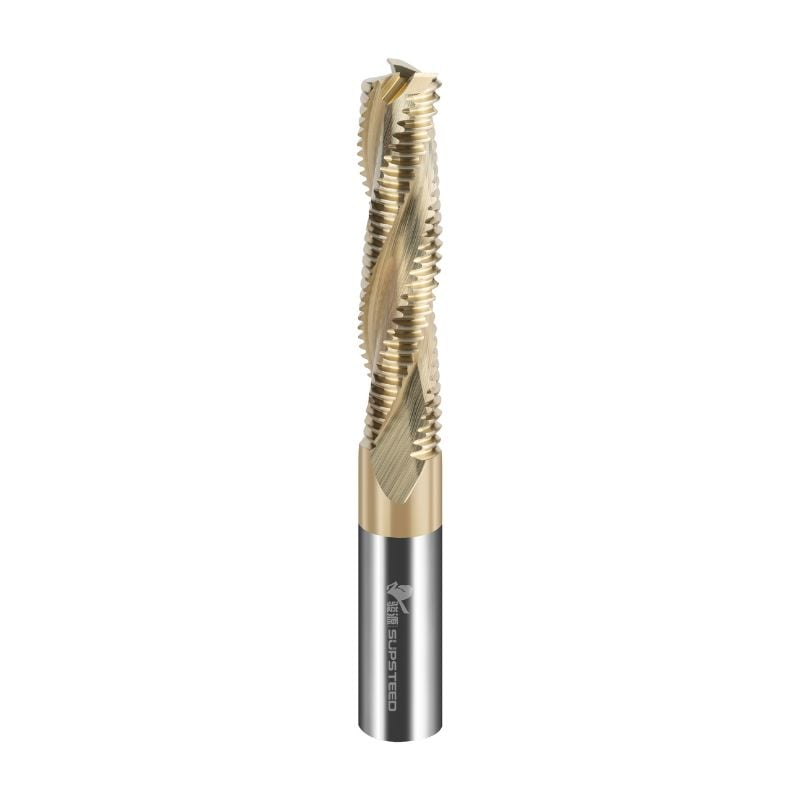
Un design a 3 scanalature colpisce il punto debole geometrico. Aumenta significativamente il diametro del nocciolo rispetto ad un utensile a 2 eliche. Questo carburo extra fornisce la rigidità necessaria per combattere la deflessione. Allo stesso tempo, lascia abbastanza spazio nella gola per eliminare efficacemente i trucioli di alluminio morbido. Ottieni la forza necessaria per spingere avanzamenti elevati senza il pericolo immediato di intasare l'utensile.
Un numero dispari di flauti fornisce anche un enorme vantaggio armonico. Con un utensile a 2 o 4 taglienti, i taglienti colpiscono il materiale in modo simmetrico. Questa simmetria amplifica le vibrazioni, causando chiacchiere. Uno strumento a 3 flauti spezza quelle frequenze armoniche. L'innesto asimmetrico stabilizza il taglio, permettendo all'utensile di funzionare silenziosamente anche ad alte velocità.
Quando esegui i numeri, il vantaggio di Le frese in metallo duro a 3 taglienti diventano ovvie. Supponendo di mantenere lo stesso numero di giri del mandrino e lo stesso carico di truciolo per dente, un utensile a 3 eliche consente di aumentare la velocità di avanzamento del 50%. Se il tuo vecchio programma a 2 scanalature funzionava a 100 pollici al minuto, quello a 3 scanalature funziona a 150 pollici al minuto. Ciò riduce drasticamente i tempi di ciclo.
La finitura superficiale migliora altrettanto. Il nucleo più spesso impedisce all'utensile di piegarsi allontanandosi dalla parete durante le passate di finitura. Avere tre taglienti significa che l'utensile entra in contatto con il metallo più frequentemente per giro. Questa spaziatura più stretta tra le altezze delle capesante lascia una finitura a specchio sulla parte finale.
Questa geometria domina la lavorazione generale dell'alluminio. È la scelta migliore in assoluto per la fresatura ad alta efficienza (HEM) e la sgrossatura dinamica. Questi moderni percorsi utensile utilizzano tagli assiali profondi con passaggi radiali molto leggeri. L'utensile a 3 scanalature gestisce le velocità di avanzamento estreme richieste per questi percorsi senza deviare.
Funziona perfettamente anche per la fresatura periferica e la profilatura esterna. Finché si controlla l'impegno radiale, l'utensile evacuerà i trucioli in modo efficiente mantenendo tolleranze dimensionali strette.
L'aggiunta di una quarta scanalatura comporta una forte diminuzione dei rendimenti nei metalli teneri. Sebbene gli utensili a 4 taglienti siano lo standard per il taglio dell'acciaio, introducono enormi rischi quando vengono inseriti nell'alluminio.
Le qualità morbide come 6061-T0 o 5052 producono trucioli lunghi e fibrosi. Questi chip hanno bisogno di spazio per arricciarsi e spezzarsi. Una fresa a 4 taglienti ha un nucleo molto spesso e piccole gole. Se provi a sgrossare l'alluminio con uno, quelle piccole valli si riempiono all'istante.
Una volta che l'esofago si intasa, il guasto avviene in una frazione di secondo. L'alluminio intrappolato si salda all'utensile per attrito. La fresa si trasforma in un cilindro solido di alluminio e carburo. Smette di tagliare e inizia a spingere il pezzo. Nonostante abbia un nucleo massiccio, l'utensile si spezzerà violentemente perché la pressione radiale aumenta oltre il limite di snervamento del carburo.
Molti negozi cercano di risparmiare denaro standardizzando il proprio magazzino degli attrezzi. Acquistano frese a 4 taglienti per acciaio A36 o inossidabile 304, quindi utilizzano gli stessi strumenti su lavori in alluminio. Questo è un errore enorme. L'acciaio produce trucioli corti e fragili che si staccano facilmente dalle piccole gole. I trucioli di alluminio no.
Anche gli utensili utilizzati sull'acciaio subiscono un'usura microscopica dei bordi. Quando prendi uno strumento leggermente smussato e lo fai funzionare sull'alluminio, il bordo usurato genera un attrito eccessivo. Ciò accelera la formazione del BUE. Per una produzione affidabile è necessario utilizzare utensili in alluminio dedicati con geometrie affilate e con spoglia elevata.
Nonostante i pericoli, gli utensili a 4 taglienti hanno alcune applicazioni specifiche in alluminio.
Non è possibile selezionare uno strumento nel vuoto. Devi valutare le capacità fisiche della tua macchina e lo stile di programmazione della tua officina prima di impegnarti in un conteggio specifico delle scanalature.
Per ottenere il massimo da a Confronto tra frese a 2 taglienti e 3 taglienti , guarda il tuo mandrino. L'alluminio richiede un'elevata superficie di taglio (SFM) per essere tagliato in modo pulito. Se il tuo mandrino raggiunge il massimo a 4.000 giri/min, non puoi spingere un utensile a 3 taglienti abbastanza velocemente da sfruttarne il potenziale. In situazioni a basso numero di giri, un utensile a 2 eliche spesso offre prestazioni migliori perché consente un carico di truciolo più pesante a una velocità di avanzamento più lenta senza arrestare il mandrino.
Anche il gioco della macchina è importante. Se le guide lineari o le viti a ricircolo di sfere presentano gioco, la macchina indurrà vibrazioni nel taglio. Un utensile rigido a 3 eliche trasferirà la vibrazione direttamente nella parte, causando vibrazioni. Il bloccaggio del pezzo e la cinematica della macchina devono essere serrati.
Il tuo software CAM determina le tue esigenze di attrezzaggio.
L'evacuazione dei trucioli si basa sulla fluidodinamica. È necessario valutare come portare il refrigerante nella zona di taglio.
Se la tua macchina ha pompe del refrigerante deboli, potresti dover tornare a un utensile a 2 scanalature solo per sopravvivere alle routine di svuotamento profondo.
Tieni conto delle capacità di programmazione CAM del tuo personale. La fresatura dinamica richiede una solida conoscenza dell'assottigliamento radiale del truciolo e dell'ottimizzazione dell'avanzamento. Se i tuoi operatori sono ecologici, la natura tollerante di un utensile a 2 eliche previene i guasti alle macchine. I programmatori esperti possono sbloccare i limiti ad alte prestazioni di una configurazione a 3 flauti.
Confronto della geometria dell'utensile
| Conteggio delle scanalature | Velocità di rimozione del materiale | Capacità di evacuazione dei trucioli | Resistenza del nucleo | Caso d'uso primario |
|---|---|---|---|---|
| 2-flauto | Da basso a moderato | Massimo | Basso (incline alla deflessione) | Scanalatura profonda, configurazioni per principianti, macchine a basso numero di giri |
| 3-flauti | Molto alto | Da moderato ad alto | Alto (resiste alla deflessione) | Fresatura dinamica, lavorazione ad alta velocità, profilatura generale |
| 4-flauti | Variabile (a seconda della finitura) | Basso (incline all'imballaggio) | Massimo | Finiture leggere, leghe dure (7075), profilatura profonda delle pareti |
Il passaggio a strumenti ad alte prestazioni richiede una rigorosa gestione del rischio. Devi regolare i parametri di lavorazione per adattarli alla nuova geometria, altrimenti romperai gli strumenti.
La sporgenza o sporgenza dell'utensile distrugge la rigidità. È necessario calcolare lo stick-out minimo assoluto per ogni configurazione. L'utensile deve sporgere dalla pinza solo quanto basta per liberare la parte. Ogni millimetro in più di sporgenza uccide esponenzialmente la rigidità dell'utensile.
È inoltre necessario tenere d'occhio il Total Indicator Runout (TIR). Se un utensile a 3 scanalature ha 0,002 pollici di runout nel supporto, una scanalatura sopporta un carico di truciolo enorme mentre le altre due sfregano semplicemente il materiale. Ciò distrugge rapidamente il tagliente. Pulisci le pinze e utilizza portautensili di alta qualità.
Quando si passa da una fresa a 2 eliche a una a 3 eliche, non aumentare ciecamente la velocità di avanzamento del 50% alla prima passata. Utilizzare un framework di scalabilità sicuro.
I rivestimenti standard degli utensili rovinano le parti in alluminio. AlTiN (nitruro di alluminio e titanio) è il rivestimento standard per le frese per il taglio dell'acciaio. Ha un'elevata affinità chimica per l'alluminio. Se si utilizza un utensile rivestito in AlTiN sull'alluminio, il materiale del pezzo si lega istantaneamente al rivestimento, causando un massiccio BUE.
Hai bisogno di rivestimenti progettati per metalli non ferrosi. ZrN (nitruro di zirconio) e TiB2 (diboruro di titanio) forniscono un'estrema lubrificazione e impediscono l'accumulo dei bordi. Anche i flauti non rivestiti altamente lucidati funzionano incredibilmente bene. Forniscono una superficie liscia che consente ai trucioli di scivolare fuori dalla gola senza attrito.
Applicare regole severe contro la condivisione di utensili tra metalli ferrosi e alluminio. La degradazione microscopica dei bordi dovuta al taglio dell'acciaio rovina la capacità dell'utensile di tagliare in modo pulito l'alluminio morbido.
Risoluzione dei problemi Comuni difetti di fresatura dell'alluminio
| Difetto osservato | Probabile causa | Azione correttiva |
|---|---|---|
| Scorticamento/bordo di costruzione | Refrigerante insufficiente o rivestimento errato | Aumentare la pressione del liquido refrigerante; passare all'utensile ZrN o lucidato non rivestito. |
| Pareti verticali rastremate | Deflessione dell'utensile dal nucleo debole | Passa da 2 flauti a 3 flauti; ridurre la sporgenza dell'utensile. |
| Chiacchierata Armonica | Innesto simmetrico del flauto | Utilizzare una fresa a passo variabile a 3 taglienti; aumentare il carico del truciolo. |
| Rottura catastrofica dell'utensile | Accumulo di trucioli nelle gole | Ridurre il numero di scanalature per la sgrossatura; eliminare i trucioli con getto d'aria/refrigerante. |
R: La differenza principale è l'equilibrio tra rimozione del truciolo e rigidità del nucleo. Un 2 eliche offre gole massicce per la massima evacuazione dei trucioli ma ha un nucleo più debole. Un 3 flauti presenta gole leggermente più piccole ma un nucleo significativamente più spesso. Ciò consente velocità di avanzamento più elevate del 50% e riduce drasticamente la deflessione dell'utensile durante le operazioni di lavorazione ad alta velocità.
R: Sì, ma solo per operazioni specifiche. Dovresti evitare utensili a 4 taglienti per la sgrossatura di alluminio morbido come il 6061. Le piccole gole si riempiranno istantaneamente di trucioli, causando la rottura dell'utensile. Sono utilizzabili solo per passate di finitura estremamente leggere o durante la lavorazione di leghe più dure e a truciolo corto come 7075-T6.
R: La fresatura dinamica si basa su tagli assiali profondi e passaggi radiali molto leggeri. Questa strategia richiede un utensile altamente rigido per evitare la flessione lungo il tagliente esteso. Il nucleo più spesso di un 3 eliche fornisce questa rigidità necessaria. Le sue tre scanalature offrono ancora molto spazio per evacuare i trucioli sottili generati dai percorsi trocoidali.
R: No. L'acciaio richiede utensili con diverse preparazioni e rivestimenti dei bordi, come AlTiN, che sono altamente dannosi per l'alluminio. Il taglio dell'acciaio provoca anche un'usura microscopica del tagliente. L'uso dell'utensile usurato sull'alluminio genera un attrito eccessivo, che porta al tagliente di riporto immediato (BUE) e a un guasto catastrofico dell'utensile.
R: Assolutamente. È necessario evitare i rivestimenti AlTiN perché l'alluminio si salderà chimicamente su di essi. Utilizzare invece rivestimenti come ZrN o TiB2. Questi offrono un elevato potere lubrificante e impediscono l'adesione del materiale. Il metallo duro altamente lucidato e non rivestito è anche una scelta eccellente per mantenere i trucioli gommosi che fuoriescono senza intoppi dalla zona di taglio.
R: L'alluminio richiede un'elevata superficie per essere tagliato in modo pulito. Se la tua macchina ha un numero di giri massimo basso, non puoi alimentare un utensile a 3 taglienti abbastanza velocemente da sfruttarne tutto il potenziale. Nelle configurazioni a basso numero di giri, un utensile a 2 scanalature spesso offre prestazioni migliori perché gestisce carichi di trucioli più pesanti a velocità di avanzamento più lente senza arrestare il mandrino.
R: La causa più comune è l'impaccamento dei chip. Quando i trucioli non riescono a evacuare l'esofago, si tagliano nuovamente e generano un calore enorme. L'alluminio si scioglie e si salda per attrito allo strumento, un processo chiamato grippaggio. L'utensile smette di tagliare e inizia a spingere il materiale. Ciò fa sì che la pressione radiale aumenti fino a quando il carburo non si spezza fisicamente.