Visualizações: 0 Autor: Editor do site Horário de publicação: 24/08/2026 Origem: Site
Estoque arruinado e tempo excessivo de acabamento secundário destroem a lucratividade da loja. Quando rasgos, queimaduras ou bordas de baixa qualidade afetam um projeto, a causa raiz geralmente aponta diretamente para a seleção da ferramenta. A madeira é um material anisotrópico. Suas propriedades estruturais mudam drasticamente dependendo da direção do grão. Abordagens de ferramentas padrão projetadas para materiais isotrópicos como metal ou plástico falham miseravelmente aqui. Usar a ferramenta errada resulta em bordas desgastadas, lascas compactadas ou pontas quebradas quando aplicada em madeira maciça ou painéis de madeira projetada.
Conseguir um acabamento impecável logo após a máquina requer uma abordagem calculada. Você deve combinar a geometria da fresa de topo, o tipo de canal e a composição do material com a espécie de madeira específica e a rigidez da sua máquina. Selecionando o certo As fresas de topo cnc para madeira eliminam o lixamento manual, evitam o desperdício de material e otimizam os tempos gerais do ciclo. O sucesso depende da compreensão de como diferentes arestas de corte interagem com as fibras de madeira sob rotação em alta velocidade.
Um corte limpo em marcenaria significa a completa ausência de rasgos, manchas, queimaduras e marcas visíveis de ferramentas. Conseguir isso exige que a lâmina de corte corte as fibras da madeira de maneira limpa, em vez de rasgá-las ou esmagá-las. A mecânica do corte muda continuamente à medida que a ferramenta se move através do material. Cortar no sentido da fibra requer uma ação de cisalhamento diferente do corte transversal. Quando uma ferramenta corta a fibra, ela deve cortar completamente as fibras. Se a ferramenta estiver cega ou a geometria estiver incorreta, as fibras dobram-se e quebram-se, deixando uma superfície difusa ou lascada.
A direção do grão determina o risco de rasgamento. A madeira maciça consiste em feixes de fibras de celulose unidas por lignina. Pense nisso como um pacote de canudinhos. Cortar paralelamente aos canudos é relativamente fácil e produz lascas longas e fibrosas. O corte perpendicular aos canudos requer alta força de cisalhamento para cortar as pontas de maneira limpa. Se a aresta de corte não tiver o ângulo de inclinação adequado, ela captura as fibras e as puxa para fora da matriz. Isso cria vazios profundos na superfície do material, conhecidos como rasgos. Os operadores devem avaliar constantemente a direção do percurso – especificamente corte ascendente versus corte convencional – para gerenciar como a aresta de corte engata nessas fibras.
Um equívoco comum é que as ferramentas de corte de metal funcionam perfeitamente para madeira. Embora visualmente semelhantes e às vezes intercambiáveis, específicos para madeira As fresas CNC para madeira apresentam ângulos de inclinação otimizados e gargantas significativamente maiores. A madeira produz lascas fibrosas e fibrosas que se expandem após serem cortadas. As fresas de topo de metal são projetadas para cisalhamento isotrópico e produzem cavacos pequenos e densos. Usar uma fresa de metal em madeira faz com que as pequenas gargantas entupam rapidamente. Assim que as gargantas ficam cheias de poeira, a ferramenta para de cortar e começa a esfregar contra o material.
O atrito é inimigo da usinagem de madeira. A madeira queima em vez de derreter. Quando uma ferramenta esfrega contra o material em vez de cortá-lo, o atrito gera calor intenso. Na metalurgia, o calor se dissipa através da ferramenta e do líquido refrigerante. Na marcenaria, a ferramenta deve transferir calor diretamente para o cavaco. O escoamento eficiente de cavacos é a principal métrica de sucesso para a seleção de ferramentas. Se os cavacos permanecerem no canal de corte, eles recortam, gerando mais atrito até que a madeira queime e a ferramenta perca a têmpera. Você deve priorizar a retirada dos cavacos da zona de corte tão rápido quanto eles são criados.
A seleção da geometria correta da ferramenta determina para onde vão os cavacos e a aparência das arestas acabadas. Diferentes operações exigem orientações específicas dos canais para gerenciar o fluxo de cavacos e o acabamento superficial. Usar a geometria errada para uma operação específica garante um trabalho de limpeza secundário.
As fresas de topo Upcut apresentam canais que giram para cima, puxando os cavacos para cima e para fora do canal de corte. Esta geometria proporciona um escoamento de cavacos excepcional. Eles são mais adequados para canais profundos, remoção de alto volume de material e aplicações onde o acabamento da borda inferior é a prioridade. Como a ação de levantamento puxa o material para cima, as pontas cortadas para cima tendem a desfiar ou lascar a superfície superior da madeira. Eles também exercem uma força de elevação ascendente sobre a peça de trabalho, exigindo uma fixação robusta para evitar que o material se desloque durante o corte. Se a pressão do vácuo for fraca, um corte para cima levantará a placa da mesa.
As fresas de topo com corte descendente apresentam canais que giram para baixo. Esta geometria corta as fibras da madeira para baixo, empurrando os cavacos para dentro do canal de corte. As brocas downcut são ideais para bolsos rasos, cortando materiais finos ou flexíveis e obtendo um acabamento superficial superior impecável. A pressão descendente realmente ajuda a manter o material plano contra o spoiler. A principal desvantagem é a má evacuação de cavacos. Como os cavacos são forçados para baixo, cortes profundos levam ao rápido acúmulo de calor, gargantas compactadas e potencial quebra da ferramenta. As ferramentas de corte descendente geralmente devem ser limitadas a profundidades não superiores ao seu diâmetro em uma única passagem.
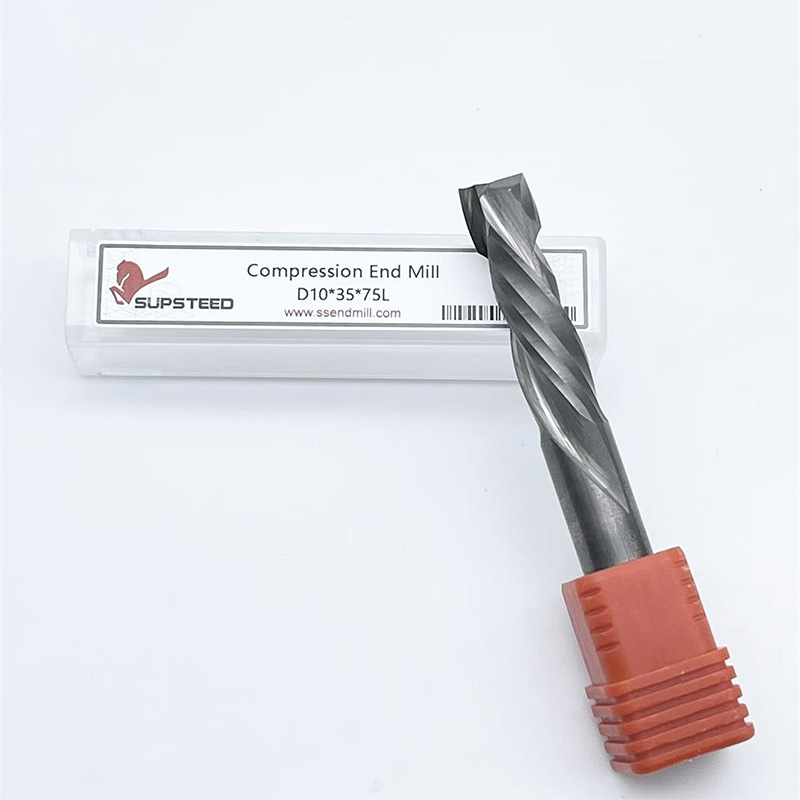
As fresas de topo de compressão combinam geometria de corte ascendente na ponta e geometria de corte descendente na haste. As flautas empurram as fibras superiores para baixo e puxam as fibras inferiores para cima. Isso comprime o material em direção ao centro do corte. Eles são melhores para cortar materiais laminados de dupla face, como compensado e melamina, em uma única passagem. O resultado é uma borda perfeitamente limpa nas faces superior e inferior. A desvantagem é que a primeira passagem deve cortar profundamente o suficiente para passar a parte de corte superior da broca e engatar a seção de corte inferior. Se a primeira passagem for muito rasa, a ferramenta atua apenas como uma broca ascendente e lasca a superfície superior.
Para implementar com êxito um bit de compactação, siga estas etapas de configuração:
As brocas de canal reto têm arestas de corte paralelas ao eixo da ferramenta. Eles oferecem compensação neutra de cavacos, sem puxar para cima nem empurrar para baixo. Eles são excelentes para fresagem de uso geral em madeira maciça, onde levantar ou pressionar o material é indesejável. Eles deixam uma aresta limpa, mas exigem taxas de avanço mais lentas devido à extração de cavacos menos eficiente.
Fishtail e V-bits servem funções de detalhamento específicas. As geometrias Fishtail apresentam um fundo plano com um leve ponto de mergulho, tornando-as perfeitas para bolsos de fundo plano e cantos internos afiados necessários em letras ou trabalhos de incrustação. Os bits em V são obrigatórios para chanfrar bordas, esculpir em V e fazer sinalização, permitindo linhas de largura variável com base na profundidade de corte.
Os cortadores de revestimento de spoiler são ferramentas de manutenção. Essas brocas de achatamento multicanais mantêm um plano de referência do eixo Z perfeitamente ajustado na base da máquina. Vários canais nessas fresas específicas auxiliam no escoamento superior de cavacos em áreas amplas. Eles produzem um acabamento superficial mais limpo e plano no próprio spoiler, o que se traduz diretamente em melhor precisão e fixação da peça para todos os trabalhos subsequentes.
Comparação de geometrias de broca de roteador de madeira CNC primária
| Tipo de ferramenta | Direção de chip | Acabamento de borda superior | Acabamento de borda inferior | Melhor aplicação |
|---|---|---|---|---|
| Corte para cima | Para cima | Propenso a desgastar | Limpo e afiado | Entalhamento profundo, limpeza rápida |
| Corte para baixo | Para baixo | Limpo e afiado | Propenso a desgastar | Bolsos rasos, materiais finos |
| Compressão | Em direção ao centro | Limpo e afiado | Limpo e afiado | Laminados frente e verso, compensado |
| Flauta Reta | Neutro | Bom | Bom | Roteamento geral, pressão neutra |
Além da geometria básica, as especificações técnicas da ferramenta determinam seu desempenho, longevidade e parâmetros ideais de funcionamento. A avaliação desses critérios garante que a ferramenta corresponda às capacidades da máquina e às propriedades do material.
O número de canais em uma fresa determina diretamente o espaço disponível na garganta para evacuação de cavacos e a taxa de avanço necessária. Uma broca de 1 canal oferece folga máxima de cavacos. É a melhor escolha para fresagem de alta velocidade em madeiras macias ou plásticos, onde lascas grandes e fibrosas devem ser ejetadas rapidamente para evitar derretimento ou queima. Uma broca de 2 canais fornece o equilíbrio padrão entre qualidade de acabamento e folga, tornando-a o carro-chefe para a maioria das aplicações de madeira maciça e compensado.
Brocas com 3 ou mais canais requerem taxas de avanço significativamente mais altas para manter uma carga de cavacos adequada. Se uma broca de 3 canais for alimentada muito lentamente, as arestas de corte sofrerão mordidas microscópicas, criando poeira em vez de lascas. Esse atrito causa rápido acúmulo de calor, queimando a madeira e embotando a ferramenta. Contagens altas de canais são geralmente reservadas para máquinas CNC industriais altamente rígidas, capazes de sustentar taxas de alimentação muito rápidas, muitas vezes superiores a 600 polegadas por minuto (IPM).
A composição do material da fresa de topo determina sua resistência ao desgaste e retenção de aresta. Solid Carbide é o padrão da indústria para marcenaria CNC. É incrivelmente rígido e mantém uma borda afiada mesmo ao cortar colas altamente abrasivas encontradas em MDF e compensados. As ferramentas sólidas de metal duro resistem melhor à deformação térmica do que outros materiais, garantindo qualidade de corte consistente em longos ciclos de produção.
As ferramentas com ponta de metal duro apresentam um corpo de aço com arestas de corte de metal duro soldadas. Eles são econômicos para ferramentas de grande diâmetro, como aparadores de madeira ou brocas de perfil grande, onde o metal duro seria proibitivamente caro. O aço rápido (HSS) tem uma aresta inicial mais nítida do que o metal duro, tornando-o excelente para fresar manualmente madeiras macias. No entanto, o HSS perde brilho rapidamente quando submetido a altas velocidades e compostos abrasivos comuns no fresamento CNC. Raramente é recomendado para trabalhos CNC de produção.
Características de desempenho do material da ferramenta
| Tipo de material | Afiação da borda | Resistência ao desgaste | Melhor caso de uso |
|---|---|---|---|
| Carboneto Sólido | Alto | Excelente | Roteamento de produção, MDF, compensado |
| Ponta de carboneto | Alto | Bom | Perfilamento de grande diâmetro, superfície |
| Aço Rápido (HSS) | Muito alto | Pobre | Corte de madeira macia de baixo volume |
A rigidez da ferramenta é fundamental para um corte limpo. A deflexão ocorre quando as forças de corte laterais desviam a ferramenta do caminho pretendido. Isso causa trepidação, acabamento superficial ruim e imprecisão dimensional. A relação matemática entre o comprimento da ferramenta e a rigidez é severa. Se você duplicar o comprimento de uma ferramenta, ela se tornará oito vezes mais propensa à deflexão.
A regra de ouro para a seleção de ferramentas é minimizar o stick-out. O comprimento da aresta de corte (CEL) só deve exceder a profundidade máxima de corte em 2–5 mm. Evite pedaços excessivamente longos. Se você estiver cortando compensado de 18 mm, uma ferramenta com CEL de 22 mm é ideal. Usar uma ferramenta com CEL de 50 mm para o mesmo trabalho introduz vibração desnecessária, degrada a qualidade do corte e aumenta o risco de quebrar a broca.
Ferramentas de diâmetro maior oferecem maior rigidez e taxas de remoção de material mais rápidas. No entanto, eles não podem cortar raios internos estreitos. A usinagem de resto é o processo estratégico de usar uma broca de limpeza grande para a maior parte do bolsão, seguida por uma fresa de topo de diâmetro menor (por exemplo, 1/8' ou 1/16') para passagens de limpeza secundárias.
Diminuir para uma parte menor é essencial para limpar cantos internos estreitos, obter bordas nítidas em letras complexas e finalizar geometrias complexas. Ao programar a usinagem residual, certifique-se de que a ferramenta menor engate apenas no material deixado pela ferramenta maior. Mergulhar uma broca delicada de 1/16' em material de profundidade total resultará em quebra instantânea. Sempre verifique sua simulação de percurso para confirmar se a broca pequena está recebendo apenas passes leves de acabamento.
A madeira não é um substrato uniforme. A densidade, o conteúdo de resina e a estrutura dos grãos variam muito entre as espécies e os painéis fabricados. A seleção da ferramenta deve se adaptar a essas características específicas do material para manter a qualidade do corte.
As madeiras nobres possuem estruturas de fibras densas e compactas. Eles exigem bordas excepcionalmente afiadas e configurações de máquina altamente rígidas para evitar vibrações. Uma broca de corte superior ou inferior de 2 canais é a escolha padrão. Madeiras densas como cerejeira e bordo são altamente suscetíveis à queima se a taxa de alimentação cair ou se a ferramenta permanecer nos cantos. Otimizar a carga do chip é obrigatório aqui. Você deve empurrar a ferramenta com rapidez suficiente para criar cavacos distintos que afastam o calor do corte. Se os cavacos parecerem pó fino, a taxa de alimentação é muito lenta ou as RPM são muito altas. Um ponto de partida padrão para madeiras nobres é 18.000 RPM a 200 a 250 IPM, ajustando com base no diâmetro específico da broca.
As madeiras macias têm estruturas de fibras soltas e porosas. Eles são propensos a embaçar, rasgar e esmagar, em vez de cisalhamento limpo. As brocas padrão de 2 canais geralmente têm dificuldade para limpar os cavacos grandes e fibrosos produzidos pelas madeiras macias, resultando em canais compactados. Brocas de flauta única ou de flauta O altamente polidas funcionam excepcionalmente bem nesses materiais. O enorme espaço da garganta evacua rapidamente os cavacos fibrosos e a aresta de corte única proporciona uma ação de cisalhamento agressiva que corta as fibras macias sem esmagá-las. O corte trepado é frequentemente preferido em madeiras macias para comprimir as fibras antes do corte, reduzindo o rasgo.
As madeiras projetadas são altamente abrasivas devido à densa concentração de colas, resinas e ligantes utilizados em sua fabricação. Esses produtos químicos agem como uma lixa nas arestas de corte. Ferramentas inteiriças de metal duro são obrigatórias para atingir uma vida útil aceitável da ferramenta. Para cortes em compensado folheado dupla face ou melamina, as brocas de compressão não são negociáveis. São as únicas ferramentas capazes de evitar lascas da faceta nas faces superior e inferior simultaneamente. O MDF é usinado com facilidade, mas produz pó fino e abrasivo que requer excelente extração de pó para evitar recorte e acúmulo de calor. Ao cortar compensado de Bétula Báltica, os operadores devem levar em conta as camadas centrais densas, que exigem taxas de alimentação ligeiramente mais lentas do que o compensado de madeira macia padrão.
Mesmo a ferramenta da mais alta qualidade terá um desempenho ruim se for implementada incorretamente. Compreender as variáveis dinâmicas do processo de corte permite que os operadores solucionem defeitos e otimizem o desempenho no chão de fábrica.
A queima de madeira é o defeito mais comum no roteamento CNC. É inteiramente uma função da geração de calor causada por alimentações e velocidades inadequadas. A relação entre RPM do fuso, taxa de avanço e contagem de canais determina a espessura do cavaco (carga de cavaco). Se um pouco estiver queimando a madeira, significa que a ferramenta está esfregando em vez de cortar.
Para consertar a queima da madeira, o operador deve aumentar a espessura dos cavacos. Isso é conseguido aumentando a taxa de avanço (movendo a ferramenta mais rapidamente através do material), diminuindo a rotação do fuso (realizando menos mordidas por polegada de percurso) ou mudando para uma broca com menos canais. Nunca reduza a taxa de alimentação para resolver um problema de queima; desacelerar apenas aumenta o atrito e piora a queima. Mantenha sempre a ferramenta em movimento. Ficar nos cantos ou pausar o programa enquanto o fuso está funcionando irá queimar instantaneamente o material.
A quebra da ferramenta interrompe a produção e danifica as peças. Ferramentas quebradas são geralmente o resultado de taxas de mergulho agressivas, remoção inadequada de cavacos ou deflexão excessiva. As brocas de corte descendente são particularmente propensas a quebrar em ranhuras profundas porque compactam os cavacos para baixo, criando uma pressão imensa na parte inferior do corte.
Para mitigar quebras, utilize percursos de ferramenta em rampa em vez de mergulho reto. A rampa entra no material em um ângulo, distribuindo a força de corte ao longo da lateral da ferramenta e permitindo que os cavacos escapem. Para cortes profundos, utilize múltiplas passagens rasas em vez de um único corte de profundidade total. Certifique-se sempre de que a haste da ferramenta esteja totalmente inserida na pinça (pelo menos 75% do comprimento da haste) para maximizar a rigidez. Limpe suas pinças regularmente; o acúmulo de poeira dentro da pinça causa excentricidade, o que leva à falha prematura da ferramenta.
Uma fixação deficiente imita uma ferramenta cega. Se o material vibrar ou se deslocar, mesmo que ligeiramente, durante o corte, a aresta de corte não conseguirá cortar as fibras de forma limpa. Essa vibração degrada a qualidade do corte, causa marcas de trepidação e embota rapidamente a ferramenta. As mesas de vácuo devem ter vazão adequada e as pinças mecânicas devem ser posicionadas próximas à área de corte.
A integridade do spoiler é igualmente vital. Um spoiler profundamente sulcado ou irregular evita que o material fique plano. Isso compromete a eficácia dos bits de compressão, pois a zona de transição downcut/upcut depende de um controle preciso de profundidade. Um spoiler recém-revestido garante máxima retenção de vácuo, cortes perfeitamente perpendiculares e evita rasgos na face inferior da peça de trabalho. Reforme seu spoiler no momento em que notar profundidades de corte inconsistentes ou vazamentos de vácuo.
Não existe uma única fresa de topo universal para marcenaria CNC. A seleção da ferramenta é estritamente ditada pelo tipo de material, pela direção da fibra e se a borda superior, inferior ou ambas exigem um acabamento impecável. Usar a geometria correta e manter a rigidez ideal separa os resultados profissionais de falhas dispendiosas e demoradas. Ao compreender a física do escoamento de cavacos e do gerenciamento de calor, os operadores podem eliminar o lixamento manual e maximizar o rendimento da máquina.
Para uma oficina de produção, a construção de um kit inicial de linha de base cobre a maioria das aplicações. Isso deve incluir uma broca de corte descendente de 1/4 'para bolsos limpos, uma broca de compressão de 1/4' para perfis de madeira compensada, uma cauda de peixe de pequeno diâmetro para detalhes intrincados e uma broca de superfície multi-canal robusta para manutenção de spoiler.
Para otimizar seu processo de corte, siga estas próximas etapas:
R: Uma fresa de topo com corte ascendente puxa os cavacos para cima, proporcionando excelente evacuação para cortes profundos, mas desgastando a borda superior da madeira. Uma fresa de topo com corte descendente empurra os cavacos para baixo, deixando uma borda superior perfeitamente limpa, mas colocando os cavacos no corte, o que pode causar acúmulo de calor em ranhuras profundas.
R: Embora seja possível em emergências, não é recomendado. As fresas de topo de metal têm ranhuras menores e diferentes ângulos de inclinação projetados para materiais isotrópicos. Quando usados em madeira, eles ficam rapidamente obstruídos com poeira fibrosa, causando fricção, queimaduras e baixa qualidade das bordas.
R: Duas ranhuras são o padrão para a maioria das aplicações de madeira maciça e compensado, oferecendo um bom equilíbrio entre acabamento e eliminação de cavacos. As brocas de canal único são excelentes para madeiras macias para limpar cavacos grandes rapidamente. Três ou mais canais requerem taxas de alimentação muito altas para evitar queimaduras.
R: A queima é causada pelo atrito quando a ferramenta fricciona em vez de cortar, geralmente devido a uma carga de cavacos muito pequena. Para consertar, você deve aumentar a espessura do cavaco aumentando a taxa de avanço, diminuindo as RPM do fuso ou usando uma ferramenta com menos canais.
R: Uma fresa de topo de compressão combina geometria de corte ascendente na ponta e geometria de corte descendente na haste, puxando o material em direção ao centro. É usado especificamente para cortar materiais laminados de dupla face, como madeira compensada ou melamina, para obter bordas limpas e sem lascas em ambas as faces.
R: O comprimento da aresta de corte (CEL) deve ser o mais curto possível para maximizar a rigidez da ferramenta. Uma boa regra é que o CEL só deve exceder a profundidade máxima de corte em 2 a 5 mm. Bits excessivamente longos causam deflexão, trepidação e acabamentos ruins.