Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito
Stock rovinati e tempi di finitura secondari eccessivi distruggono la redditività del negozio. Quando strappi, bruciature o bordi di scarsa qualità affliggono un progetto, la causa principale di solito punta direttamente alla scelta degli utensili. Il legno è un materiale anisotropo. Le sue proprietà strutturali cambiano drasticamente a seconda della direzione delle venature. Gli approcci standard agli utensili progettati per materiali isotropi come il metallo o la plastica falliscono miseramente in questo caso. L'utilizzo dello strumento sbagliato provoca bordi sfilacciati, scheggiature o pezzi spezzati quando applicato su pannelli in legno massiccio o in legno ingegnerizzato.
Ottenere una finitura impeccabile direttamente dalla macchina richiede un approccio calcolato. È necessario abbinare la geometria della fresa, il tipo di scanalatura e la composizione del materiale alla specie di legno specifica e alla rigidità della macchina. Selezionando il diritto Le frese CNC per legno eliminano la levigatura manuale, prevengono gli sprechi di materiale e ottimizzano i tempi di ciclo complessivi. Il successo dipende dalla comprensione di come i diversi taglienti interagiscono con le fibre del legno sotto rotazione ad alta velocità.
Un taglio netto nella lavorazione del legno significa la completa assenza di strappi, peluria, bruciature e segni visibili di utensili. Per raggiungere questo obiettivo è necessario che il tagliente tagli le fibre del legno in modo pulito anziché strapparle o schiacciarle. La meccanica del taglio cambia continuamente mentre l'utensile si muove attraverso il materiale. Il taglio nel senso della fibra richiede un'azione di taglio diversa rispetto al taglio nel senso della fibra. Quando uno strumento taglia trasversalmente alla fibra, deve recidere completamente le fibre. Se lo strumento è smussato o la geometria non è corretta, le fibre si piegano e si spezzano, lasciando una superficie sfocata o scheggiata.
La direzione delle venature determina il rischio di strappo. Il legno massiccio è costituito da fibre di cellulosa legate insieme dalla lignina. Pensatelo come un fascio di cannucce. Il taglio parallelo alle cannucce è relativamente semplice e produce trucioli lunghi e fibrosi. Il taglio perpendicolare alle cannucce richiede un'elevata forza di taglio per tagliare in modo netto le estremità. Se il tagliente non ha l'angolo di spoglia corretto, cattura le fibre e le estrae dalla matrice. Ciò crea vuoti profondi nella superficie del materiale noti come strappi. Gli operatori devono valutare costantemente la direzione del percorso utensile, in particolare il taglio ascendente rispetto al taglio convenzionale, per gestire il modo in cui il tagliente impegna queste fibre.
Un malinteso comune è che gli utensili da taglio per metalli funzionino perfettamente per il legno. Sebbene visivamente simili e talvolta intercambiabili in un pizzico, specifici del legno Le frese CNC per legno presentano angoli di spoglia ottimizzati e gole significativamente più grandi. Il legno produce trucioli filamentosi e fibrosi che si espandono dopo essere stati tagliati. Le frese per metallo sono progettate per la cesoiatura isotropa e producono trucioli piccoli e densi. L'uso di una fresa in metallo sul legno provoca un rapido intasamento delle piccole gole. Una volta che le gole si riempiono di polvere, l'utensile smette di tagliare e inizia a sfregare contro il calcio.
L’attrito è nemico della lavorazione del legno. Il legno brucia anziché sciogliersi. Quando uno strumento sfrega contro il materiale invece di tagliarlo, l'attrito genera un calore intenso. Nella lavorazione dei metalli, il calore si dissipa attraverso l'utensile e il refrigerante. Nella lavorazione del legno l'utensile deve trasferire il calore direttamente al truciolo. L'efficiente evacuazione del truciolo è il principale parametro di successo per la selezione degli utensili. Se i trucioli rimangono nel canale di taglio, tagliano nuovamente, generando più attrito finché il legno non brucia e l'utensile perde la pazienza. È necessario dare priorità all'uscita dei trucioli dalla zona di taglio con la stessa rapidità con cui vengono creati.
La selezione della geometria corretta dell'utensile determina la direzione in cui vanno i trucioli e l'aspetto dei bordi finiti. Diverse operazioni richiedono orientamenti specifici della scanalatura per gestire il flusso dei trucioli e la finitura superficiale. L'utilizzo della geometria sbagliata per un'operazione specifica garantisce un lavoro di pulizia secondario.
Le frese a candela sono dotate di scanalature che ruotano verso l'alto, tirando i trucioli verso l'alto e fuori dal canale di taglio. Questa geometria garantisce un'eccezionale evacuazione del truciolo. Sono particolarmente adatti per scanalature profonde, rimozione di materiale ad alto volume e applicazioni in cui la finitura del bordo inferiore è la priorità. Poiché l'azione di sollevamento tira il materiale verso l'alto, le punte tagliate tendono a sfilacciare o scheggiare la superficie superiore del legno. Esercitano inoltre una forza di sollevamento verso l'alto sul pezzo in lavorazione, richiedendo una presa robusta per evitare che il materiale si sposti durante il taglio. Se il fissaggio del vuoto è debole, una punta sollevata solleverà la tavola dal tavolo.
Le frese a taglio ribassato sono dotate di scanalature che ruotano verso il basso. Questa geometria taglia le fibre del legno verso il basso, spingendo i trucioli nel canale di taglio. Le punte downcut sono ideali per tasche poco profonde, per tagliare materiali sottili o flessibili e per ottenere una finitura superficiale impeccabile. La pressione verso il basso aiuta effettivamente a mantenere il materiale piatto contro il pannello rovinato. Il principale compromesso è la scarsa evacuazione dei trucioli. Poiché i trucioli vengono spinti verso il basso, i tagli profondi comportano un rapido accumulo di calore, ostruzioni delle gole e potenziale rottura dell'utensile. Gli utensili discendenti dovrebbero generalmente essere limitati a profondità non superiori al loro diametro in una singola passata.
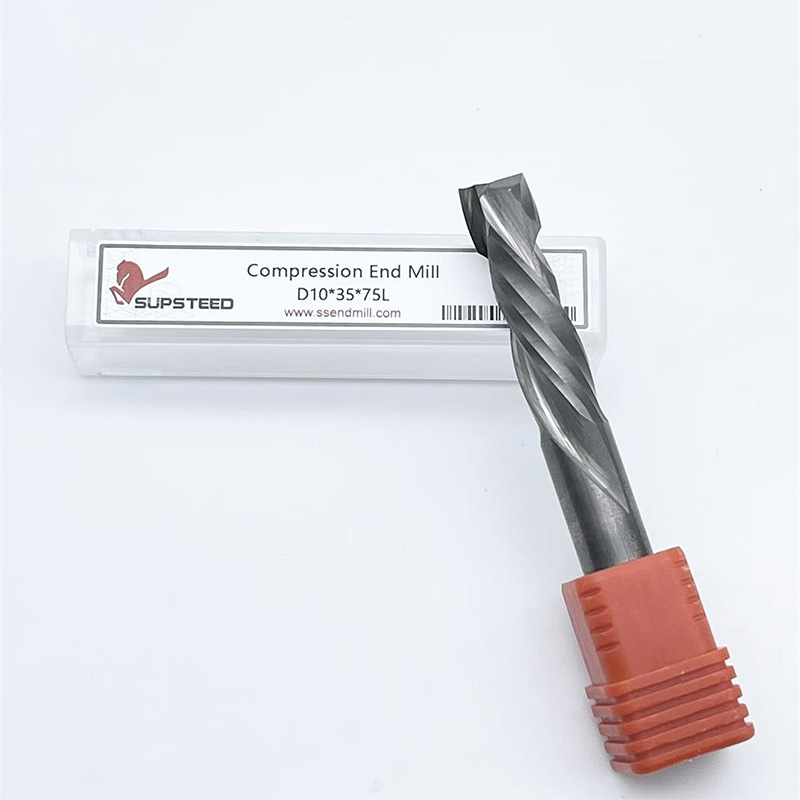
Le frese a compressione combinano la geometria ascendente sulla punta e la geometria discendente sul gambo. Le scanalature spingono le fibre superiori verso il basso e tirano verso l'alto quelle inferiori. Ciò comprime il materiale verso il centro del taglio. Sono ideali per tagliare materiali laminati fronte-retro come compensato e melammina in un unico passaggio. Il risultato è un bordo perfettamente pulito sia sulla faccia superiore che su quella inferiore. Il compromesso è che il primo passaggio deve tagliare abbastanza in profondità da superare la parte ascendente della punta e innestare la sezione discendente. Se la prima passata è troppo superficiale, l'utensile agisce esclusivamente come una punta ascendente e scheggia la superficie superiore.
Per implementare correttamente un bit di compressione, seguire questi passaggi di configurazione:
Le punte con scanalatura diritta hanno taglienti paralleli all'asse dell'utensile. Offrono un'eliminazione neutra dei chip, senza tirare verso l'alto né spingere verso il basso. Sono eccellenti per la fresatura generica nel legno massiccio dove il sollevamento o la pressione del materiale non è auspicabile. Lasciano un bordo pulito ma richiedono velocità di avanzamento più lente a causa dell'estrazione del truciolo meno efficiente.
Fishtail e V-bit svolgono funzioni di dettaglio specifiche. Le geometrie a coda di pesce presentano un fondo piatto con un leggero punto di immersione, che le rende perfette per tasche a fondo piatto e angoli interni acuti richiesti nei lavori di scritte o intarsi. Le punte a V sono obbligatorie per la smussatura dei bordi, l'intaglio a V e la realizzazione di insegne, consentendo linee di larghezza variabile in base alla profondità di taglio.
Le frese per superfici Spoilboard sono strumenti di manutenzione. Queste punte per appiattire multi-scanalatura mantengono un piano di riferimento dell'asse Z perfettamente allineato sul basamento della macchina. Molteplici scanalature su queste frese specifiche favoriscono un'evacuazione superiore dei trucioli su ampie aree. Producono una finitura superficiale più pulita e piatta sul pannello rovinato stesso, che si traduce direttamente in una migliore precisione e tenuta della parte per tutti i lavori successivi.
Confronto delle geometrie primarie delle punte per fresatura di legno CNC
| Tipo di utensile | Direzione del truciolo | Finitura bordo superiore | Finitura bordo inferiore | Migliore applicazione |
|---|---|---|---|---|
| Rialzo | Verso l'alto | Incline allo sfilacciamento | Pulito e nitido | Scanalatura profonda, pulizia rapida |
| Taglio verso il basso | Verso il basso | Pulito e nitido | Incline allo sfilacciamento | Tasche poco profonde, materiali sottili |
| Compressione | Verso il centro | Pulito e nitido | Pulito e nitido | Laminati bifacciali, compensato |
| Flauto dritto | Neutro | Bene | Bene | Routing generale, pressione neutra |
Al di là della geometria di base, le specifiche tecniche dello strumento ne determinano le prestazioni, la longevità e i parametri di funzionamento ottimali. La valutazione di questi criteri garantisce che l'utensile corrisponda alle capacità della macchina e alle proprietà del materiale.
Il numero di scanalature di una fresa determina direttamente lo spazio disponibile nella gola per l'evacuazione dei trucioli e la velocità di avanzamento richiesta. Una punta a 1 scanalatura offre la massima rimozione dei trucioli. È la scelta migliore per la fresatura ad alta velocità in legni teneri o plastica dove i trucioli grandi e fibrosi devono essere espulsi rapidamente per evitare che si sciolgano o brucino. Una punta a 2 scanalature fornisce l'equilibrio standard tra qualità di finitura e gioco, rendendola il cavallo di battaglia per la maggior parte delle applicazioni in legno massiccio e compensato.
Le punte con 3 o più scanalature richiedono velocità di avanzamento significativamente più elevate per mantenere un carico di truciolo adeguato. Se una punta a 3 scanalature viene alimentata troppo lentamente, i taglienti subiranno morsi microscopici, creando polvere invece di trucioli. Questo attrito provoca un rapido accumulo di calore, bruciando il legno e opacizzando lo strumento. Un numero elevato di scanalature è generalmente riservato a macchine CNC industriali altamente rigide in grado di sostenere velocità di avanzamento molto elevate, spesso superiori a 600 pollici al minuto (IPM).
La composizione del materiale della fresa ne determina la resistenza all'usura e la ritenzione del tagliente. Il carburo solido è lo standard industriale per la lavorazione del legno CNC. È incredibilmente rigido e mantiene un bordo affilato anche durante il taglio di colle altamente abrasive presenti in MDF e compensato. Gli utensili in metallo duro integrale resistono meglio alla deformazione termica rispetto ad altri materiali, garantendo una qualità di taglio costante su lunghi cicli di produzione.
Gli utensili con punta in metallo duro sono dotati di un corpo in acciaio con taglienti in metallo duro brasato. Sono economici per utensili di grande diametro, come superfici rovinate o punte a profilo largo, dove il metallo duro integrale sarebbe proibitivamente costoso. L'acciaio ad alta velocità (HSS) ha un tagliente iniziale più affilato rispetto al metallo duro, rendendolo eccellente per la fresatura manuale di legni teneri. Tuttavia, l'HSS si smussa rapidamente se sottoposto alle alte velocità e ai compositi abrasivi comuni nella fresatura CNC. Raramente è consigliato per lavori di produzione CNC.
Caratteristiche prestazionali del materiale utensile
| Tipo di materiale | Affilatura del tagliente | Resistenza all'usura | Miglior caso d'uso |
|---|---|---|---|
| Carburo solido | Alto | Eccellente | Routing di produzione, MDF, compensato |
| Con punta in carburo | Alto | Bene | Profilatura, affioramento di grande diametro |
| Acciaio ad alta velocità (HSS) | Molto alto | Povero | Taglio di legno tenero a basso volume |
La rigidità dell'utensile è fondamentale per un taglio pulito. La deflessione si verifica quando le forze di taglio laterali deviano l'utensile lontano dal percorso previsto. Ciò causa vibrazioni, scarsa finitura superficiale e imprecisioni dimensionali. La relazione matematica tra lunghezza dell'utensile e rigidità è severa. Se si raddoppia la lunghezza di uno strumento, diventa otto volte più incline alla flessione.
La regola d'oro per la selezione degli utensili è ridurre al minimo la sporgenza. La lunghezza del tagliente (CEL) deve superare la profondità massima di taglio solo di 2–5 mm. Evitare parti eccessivamente lunghe. Se stai tagliando compensato da 18 mm, un utensile con CEL da 22 mm è l'ideale. L'utilizzo di un utensile con CEL da 50 mm per lo stesso lavoro introduce vibrazioni inutili, peggiora la qualità del taglio e aumenta il rischio di spezzare la punta.
Gli utensili di diametro maggiore offrono maggiore rigidità e velocità di rimozione del materiale più rapide. Tuttavia, non possono tagliare raggi interni stretti. La lavorazione di ripresa è il processo strategico che prevede l'utilizzo di una punta di pulitura di grandi dimensioni per la maggior parte della tasca, seguita da una fresa a candela di diametro inferiore (ad esempio, 1/8' o 1/16') per le passate di pulitura secondarie.
Passare a un formato più piccolo è essenziale per eliminare gli angoli interni stretti, ottenere bordi netti su caratteri complessi e finalizzare geometrie complesse. Quando si programma la lavorazione di ripresa, assicurarsi che l'utensile più piccolo impegni solo il materiale lasciato dall'utensile più grande. L'immersione di una punta delicata da 1/16' nel grezzo a profondità completa provocherà una rottura istantanea. Verifica sempre la simulazione del percorso utensile per confermare che la punta piccola effettui solo passaggi di finitura leggeri.
Il legno non è un substrato uniforme. La densità, il contenuto di resina e la struttura dei grani variano notevolmente tra le specie e i pannelli prodotti. La selezione dell'utensile deve adattarsi a queste caratteristiche specifiche del materiale per mantenere la qualità del taglio.
I legni duri possiedono strutture fibrose dense e fitte. Richiedono bordi eccezionalmente affilati e configurazioni della macchina estremamente rigide per evitare vibrazioni. Una punta a 2 scanalature con taglio ascendente o discendente è la scelta standard. I legni densi come il ciliegio e l'acero sono altamente suscettibili alla combustione se la velocità di avanzamento diminuisce o se l'utensile si ferma negli angoli. In questo caso l'ottimizzazione del carico dei trucioli è obbligatoria. È necessario spingere l'utensile abbastanza velocemente da creare trucioli distinti che allontanano il calore dal taglio. Se i trucioli sembrano polvere fine, la velocità di avanzamento è troppo lenta o il numero di giri è troppo alto. Un punto di partenza standard per i legni duri è 18.000 RPM a 200-250 IPM, regolando in base al diametro specifico della punta.
I legni teneri hanno strutture fibrose sciolte e porose. Sono inclini alla peluria, allo strappo e allo schiacciamento piuttosto che al taglio netto. Le punte standard a 2 scanalature spesso hanno difficoltà a eliminare i trucioli grandi e fibrosi prodotti dai legni teneri, portando a scanalature impacchettate. Le punte a scanalatura singola o a scanalatura O altamente lucidate funzionano eccezionalmente bene con questi materiali. L'ampio spazio della gola evacua rapidamente i trucioli filamentosi e il tagliente singolo fornisce un'azione di taglio aggressiva che taglia le fibre morbide senza schiacciarle. Il taglio in salita è spesso preferito nei legni teneri per comprimere le fibre prima del taglio, riducendo lo strappo.
I legni ingegnerizzati sono altamente abrasivi a causa della densa concentrazione di colle, resine e leganti utilizzati nella loro produzione. Queste sostanze chimiche agiscono come carta vetrata sui bordi taglienti. Gli utensili in metallo duro integrale sono obbligatori per ottenere una durata utensile accettabile. Per i tagli passanti in compensato impiallacciato su entrambi i lati o melammina, le punte di compressione non sono negoziabili. Sono gli unici strumenti in grado di prevenire la scheggiatura del rivestimento contemporaneamente sia sulla faccia superiore che su quella inferiore. L'MDF è facilmente lavorabile ma produce polvere fine e abrasiva che richiede un'eccellente estrazione della polvere per evitare il ritaglio e l'accumulo di calore. Quando tagliano il compensato di betulla del Baltico, gli operatori devono tenere conto degli strati centrali densi, che richiedono velocità di avanzamento leggermente inferiori rispetto al compensato di legno tenero standard.
Anche lo strumento di massima qualità funzionerà male se implementato in modo errato. Comprendere le variabili dinamiche del processo di taglio consente agli operatori di individuare i difetti e ottimizzare le prestazioni in officina.
La bruciatura del legno è il difetto più comune nella fresatura CNC. È interamente una funzione della generazione di calore causata da avanzamenti e velocità inadeguate. La relazione tra numero di giri del mandrino, velocità di avanzamento e numero di scanalature determina lo spessore del truciolo (carico del truciolo). Se un po' brucia il legno, significa che l'utensile sta sfregando invece di tagliare.
Per riparare la bruciatura del legno, l'operatore deve aumentare lo spessore del truciolo. Ciò si ottiene aumentando la velocità di avanzamento (spostando l'utensile più velocemente attraverso il materiale), diminuendo il numero di giri del mandrino (effettuando meno morsi per pollice di corsa) o passando a una punta con meno scanalature. Non ridurre mai la velocità di avanzamento per risolvere un problema scottante; rallentare non fa altro che aumentare l'attrito e peggiorare la combustione. Mantenere sempre lo strumento in movimento. Soffermarsi negli angoli o mettere in pausa il programma mentre il mandrino è in funzione brucerà immediatamente il materiale.
La rottura dell'utensile interrompe la produzione e danneggia i pezzi. Gli utensili spezzati sono solitamente il risultato di velocità di tuffo aggressive, rimozione inadeguata dei trucioli o deflessione eccessiva. Le punte discendenti sono particolarmente inclini a spezzarsi nelle fessure profonde perché compattano i trucioli verso il basso, creando un'enorme pressione sul fondo del taglio.
Per mitigare la rottura, utilizzare percorsi utensile in rampa anziché a tuffo diretto. La rampa entra nel materiale in un angolo, distribuendo la forza di taglio lungo il lato dell'utensile e consentendo la fuoriuscita dei trucioli. Per i tagli profondi, utilizzare più passaggi superficiali anziché un singolo taglio a profondità completa. Assicurarsi sempre che il gambo dell'utensile sia inserito completamente nella pinza (almeno il 75% della lunghezza del gambo) per massimizzare la rigidità. Pulisci regolarmente le tue pinze; l'accumulo di polvere all'interno della pinza provoca il runout, che porta al guasto prematuro dell'utensile.
Una scarsa tenuta del pezzo imita uno strumento noioso. Se il materiale vibra o si sposta anche leggermente durante il taglio, il tagliente non riesce a tagliare le fibre in modo netto. Questa vibrazione degrada la qualità del taglio, provoca segni di vibrazione e opacizza rapidamente l'utensile. I tavoli aspiranti devono avere un flusso adeguato e i morsetti meccanici devono essere posizionati vicino all'area di taglio.
L’integrità dello spoilerboard è altrettanto vitale. Un pannello rovinato profondamente solcato o irregolare impedisce al materiale di rimanere piatto. Ciò compromette l'efficacia dei bit di compressione, poiché la zona di transizione downcut/upcut si basa su un controllo preciso della profondità. Un pannello rovinato appena affiorato garantisce la massima tenuta del vuoto, tagli perfettamente perpendicolari e impedisce lo strappo sulla faccia inferiore del pezzo. Riaffiora il pannello rovinato nel momento in cui noti profondità di taglio inconsistenti o perdite di vuoto.
Non esiste un'unica fresa universale per la lavorazione del legno CNC. La selezione dell'utensile è strettamente dettata dal tipo di materiale, dalla direzione delle venature e dal fatto che i bordi superiore, inferiore o entrambi richiedano una finitura impeccabile. L'utilizzo della geometria corretta e il mantenimento della rigidità ottimale separano i risultati professionali da guasti costosi e dispendiosi in termini di tempo. Comprendendo la fisica dell'evacuazione dei trucioli e della gestione del calore, gli operatori possono eliminare la levigatura manuale e massimizzare la produttività della macchina.
Per un'officina di produzione, la creazione di uno starter kit di base copre la maggior parte delle applicazioni. Ciò dovrebbe includere una punta da taglio da 1/4' per tasche pulite, una punta da compressione da 1/4' per profili di compensato, una coda di pesce di piccolo diametro per dettagli intricati e una robusta punta multi-scanalatura per superfici per la manutenzione del pannello di scarto.
Per ottimizzare il processo di taglio, attenersi alla seguente procedura:
R: Una fresa a candela con taglio ascendente spinge i trucioli verso l'alto, fornendo un'eccellente evacuazione per i tagli profondi ma sfilacciando il bordo superiore del legno. Una fresa a taglio ribassato spinge i trucioli verso il basso, lasciando un bordo superiore perfettamente pulito ma comprimendo i trucioli nel taglio, il che può causare accumulo di calore nelle fessure profonde.
R: Anche se possibile in caso di emergenza, non è consigliabile. Le frese in metallo hanno gole più piccole e angoli di spoglia diversi progettati per materiali isotropi. Se utilizzati sul legno, si intasano rapidamente di polvere fibrosa, provocando attrito, bruciature e scarsa qualità dei bordi.
R: Due scanalature sono lo standard per la maggior parte delle applicazioni su legno massiccio e compensato, offrendo un buon equilibrio tra finitura e rimozione dei trucioli. Le punte a scanalatura singola sono eccellenti per i legni teneri per eliminare rapidamente i trucioli di grandi dimensioni. Tre o più scanalature richiedono velocità di avanzamento molto elevate per evitare la combustione.
R: La bruciatura è causata dall'attrito quando l'utensile sfrega invece di tagliare, solitamente a causa di un carico di truciolo troppo piccolo. Per risolvere il problema, è necessario aumentare lo spessore del truciolo aumentando la velocità di avanzamento, diminuendo il numero di giri del mandrino o utilizzando un utensile con meno scanalature.
R: Una fresa a compressione combina la geometria con taglio ascendente sulla punta e la geometria con taglio discendente sul gambo, tirando il materiale verso il centro. Viene utilizzato specificamente per il taglio di materiali laminati su entrambi i lati come compensato o melammina per ottenere bordi puliti e senza scheggiature su entrambe le facce.
R: La lunghezza del tagliente (CEL) dovrebbe essere la più corta possibile per massimizzare la rigidità dell'utensile. Una buona regola pratica è che il CEL dovrebbe superare la profondità massima di taglio solo di 2-5 mm. Le punte eccessivamente lunghe causano deflessioni, vibrazioni e finiture scadenti.