Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site
Des stocks détruits et des délais de finition secondaires excessifs détruisent la rentabilité de l'atelier. Lorsque des déchirures, des brûlures ou une mauvaise qualité des bords nuisent à un projet, la cause première est généralement directement liée à la sélection de l'outillage. Le bois est un matériau anisotrope. Ses propriétés structurelles changent considérablement en fonction de la direction du grain. Les approches d'outillage standard conçues pour les matériaux isotropes comme le métal ou le plastique échouent lamentablement ici. L’utilisation du mauvais outil entraîne des bords effilochés, des copeaux emballés ou des morceaux cassés lorsqu’il est appliqué sur du bois massif ou des panneaux de bois d’ingénierie.
Obtenir une finition impeccable dès la sortie de la machine nécessite une approche calculée. Vous devez faire correspondre la géométrie de la fraise, le type de flûte et la composition du matériau aux essences de bois spécifiques et à la rigidité de votre machine. Choisir le bon Les fraises en bout CNC pour le bois éliminent le ponçage manuel, évitent le gaspillage de matériaux et optimisent les temps de cycle globaux. Le succès dépend de la compréhension de la manière dont les différentes arêtes de coupe interagissent avec les fibres du bois lors d'une rotation à grande vitesse.
Une coupe nette dans le travail du bois signifie l'absence totale de marques d'outils arrachées, pelucheuses, brûlantes et visibles. Pour y parvenir, le tranchant doit cisailler proprement les fibres du bois plutôt que de les déchirer ou de les écraser. La mécanique de la coupe change continuellement à mesure que l'outil se déplace dans le matériau. Couper dans le sens du fil nécessite une action de cisaillement différente de celle de couper dans le sens du fil. Lorsqu’un outil coupe dans le sens du grain, il doit couper complètement les fibres. Si l'outil est émoussé ou si la géométrie est incorrecte, les fibres se plient et se cassent, laissant une surface floue ou éclatée.
La direction du grain détermine le risque d’arrachement. Le bois massif est constitué de fibres de cellulose liées entre elles par la lignine. Pensez-y comme à un paquet de pailles. Couper parallèlement aux pailles est relativement facile et produit des copeaux longs et filandreux. Couper perpendiculairement aux pailles nécessite une force de cisaillement élevée pour trancher proprement les extrémités. Si le tranchant n’a pas l’angle de coupe approprié, il attrape les fibres et les retire de la matrice. Cela crée des vides profonds à la surface du matériau, appelés arrachements. Les opérateurs doivent constamment évaluer la direction du parcours d'outil (en particulier la coupe ascendante par rapport à la coupe conventionnelle) pour gérer la façon dont l'arête de coupe engage ces fibres.
Une idée fausse très répandue est que les outils de coupe du métal fonctionnent parfaitement pour le bois. Bien que visuellement similaires et parfois interchangeables à la rigueur, spécifiques au bois Les fraises CNC pour le bois présentent des angles de coupe optimisés et des arcades nettement plus grandes. Le bois produit des copeaux filandreux et fibreux qui se dilatent après avoir été coupés. Les fraises en métal sont conçues pour le cisaillement isotrope et produisent de petits copeaux denses. L’utilisation d’une fraise en métal sur le bois entraîne un colmatage rapide des petites œsophages. Une fois que les œsophages sont remplis de poussière, l'outil arrête de couper et commence à frotter contre la matière.
La friction est l’ennemie de l’usinage du bois. Le bois brûle plutôt que de fondre. Lorsqu’un outil frotte contre la matière au lieu de la trancher, la friction génère une chaleur intense. Dans le travail des métaux, la chaleur se dissipe à travers l'outil et le liquide de refroidissement. Dans le travail du bois, l’outil doit transférer la chaleur directement dans les copeaux. Une évacuation efficace des copeaux est le principal indicateur de réussite dans la sélection des outils. Si les copeaux restent dans le canal de coupe, ils recoupent, générant plus de friction jusqu'à ce que le bois brûle et que l'outil perde son tempérament. Vous devez donner la priorité à la sortie des copeaux de la zone de coupe aussi vite qu'ils sont créés.
La sélection de la géométrie correcte de l'outil détermine où vont les copeaux et à quoi ressemblent les bords finis. Différentes opérations nécessitent des orientations de goujures spécifiques pour gérer le flux de copeaux et l'état de surface. L’utilisation d’une mauvaise géométrie pour une opération spécifique garantit un travail de nettoyage secondaire.
Les fraises en bout à coupe ascendante comportent des cannelures qui se tordent vers le haut, tirant les copeaux vers le haut et hors du canal de coupe. Cette géométrie permet une évacuation des copeaux exceptionnelle. Ils conviennent parfaitement aux rainurages profonds, à l'enlèvement de matériaux de gros volumes et aux applications où la finition du bord inférieur est la priorité. Parce que l’action de levage tire le matériau vers le haut, les morceaux coupés vers le haut ont tendance à effilocher ou à briser la surface supérieure du bois. Ils exercent également une force de levage vers le haut sur la pièce, nécessitant un maintien robuste de la pièce pour empêcher le matériau de bouger pendant la coupe. Si votre maintien sous vide est faible, un foret relevé soulèvera la planche directement de la table.
Les fraises en bout downcut comportent des cannelures qui se tordent vers le bas. Cette géométrie cisaille les fibres du bois vers le bas, poussant les copeaux dans le canal coupé. Les forets Downcut sont idéaux pour les poches peu profondes, la coupe de matériaux fins ou flexibles et l'obtention d'une finition de surface supérieure impeccable. La pression vers le bas aide en fait à maintenir le matériau à plat contre le spoilboard. Le principal compromis est une mauvaise évacuation des copeaux. Étant donné que les copeaux sont poussés vers le bas, les coupes profondes entraînent une accumulation rapide de chaleur, des œsophages compactés et une casse potentielle de l'outil. Les outils de coupe descendante doivent généralement être limités à des profondeurs ne dépassant pas leur diamètre en un seul passage.
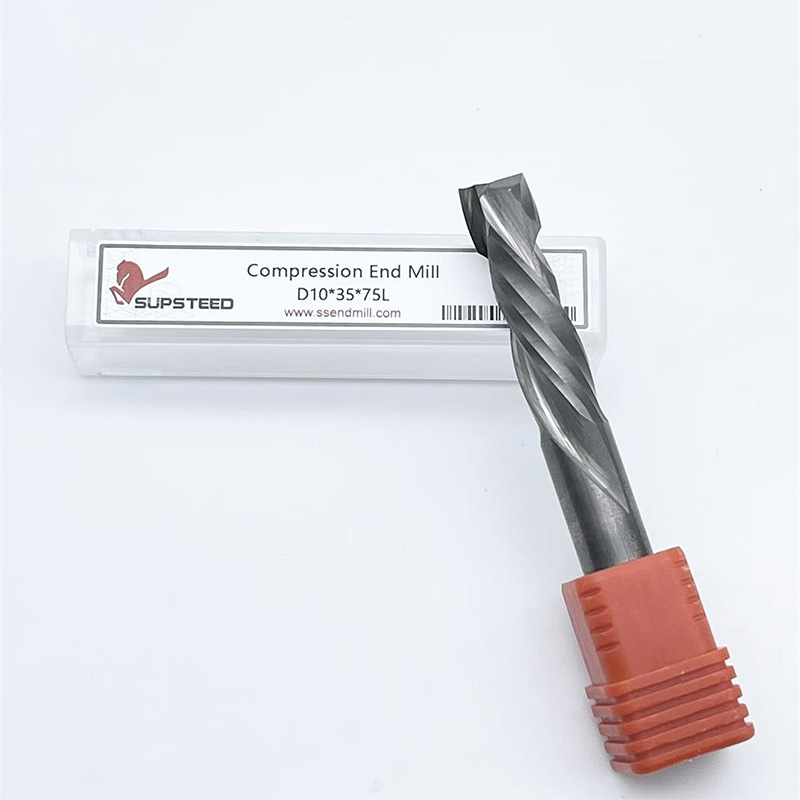
Les fraises à compression combinent une géométrie de coupe ascendante à la pointe et une géométrie de coupe descendante sur la tige. Les cannelures poussent les fibres supérieures vers le bas et tirent les fibres inférieures vers le haut. Cela comprime le matériau vers le centre de la coupe. Ils conviennent parfaitement à la découpe de matériaux stratifiés double face comme le contreplaqué et la mélamine en un seul passage. Le résultat est un bord parfaitement net sur les faces supérieure et inférieure. Le compromis est que le premier passage doit couper suffisamment profondément pour passer la partie ascendante du foret et engager la section descendante. Si le premier passage est trop peu profond, l'outil agit uniquement comme une mèche ascendante et brise la surface supérieure.
Pour implémenter avec succès un bit de compression, suivez ces étapes de configuration :
Les mèches à flûte droite ont des bords tranchants parallèles à l'axe de l'outil. Ils offrent un dégagement neutre des copeaux, sans tirer ni pousser vers le bas. Ils sont excellents pour le fraisage à usage général dans le bois massif où il n'est pas souhaitable de soulever ou de presser le matériau. Ils laissent un bord net mais nécessitent des vitesses d'avance plus lentes en raison d'une extraction des copeaux moins efficace.
Fishtail et V-bits remplissent des fonctions de détail spécifiques. Les géométries en queue de poisson présentent un fond plat avec un léger point de plongée, ce qui les rend parfaites pour les poches à fond plat et les coins internes pointus nécessaires aux travaux de lettrage ou d'incrustation. Les embouts en V sont obligatoires pour le chanfreinage des bords, la sculpture en V et la fabrication de panneaux, permettant des lignes de largeur variable en fonction de la profondeur de coupe.
Les coupe-surfaces pour spoilboards sont des outils d'entretien. Ces forets à aplatir à plusieurs cannelures maintiennent un plan de référence de l'axe Z parfaitement fidèle au bâti de la machine. Plusieurs cannelures sur ces fraises spécifiques contribuent à une évacuation supérieure des copeaux sur de vastes zones. Ils produisent une finition de surface plus propre et plus plate sur le spoilboard lui-même, ce qui se traduit directement par une meilleure précision et un meilleur maintien des pièces pour tous les travaux ultérieurs.
Comparaison des géométries des mèches de toupie à bois CNC primaires
| Type d'outil | Direction de la puce | Finition du bord supérieur | Finition du bord inférieur | Meilleure application |
|---|---|---|---|---|
| Coupe montante | Vers le haut | Sujet à l'effilochage | Propre et net | Rainurage profond, dégagement rapide |
| Coupe descendante | Vers le bas | Propre et net | Sujet à l'effilochage | Poches peu profondes, matériaux fins |
| Compression | Vers le centre | Propre et net | Propre et net | Stratifiés double face, contreplaqué |
| Flûte droite | Neutre | Bien | Bien | Routage général, pression neutre |
Au-delà de la géométrie de base, les spécifications techniques de l'outil dictent ses performances, sa longévité et ses paramètres de fonctionnement optimaux. L'évaluation de ces critères garantit que l'outil correspond aux capacités de la machine et aux propriétés du matériau.
Le nombre de cannelures sur une fraise détermine directement l'espace disponible dans l'arcade pour l'évacuation des copeaux et l'avance requise. Un foret à 1 cannelure offre un dégagement maximal des copeaux. C'est le meilleur choix pour le fraisage à grande vitesse dans les bois tendres ou les plastiques où les gros copeaux filandreux doivent être éjectés rapidement pour éviter de fondre ou de brûler. Un foret à 2 cannelures offre l'équilibre standard entre qualité de finition et dégagement, ce qui en fait le cheval de bataille pour la plupart des applications de bois massif et de contreplaqué.
Les mèches à 3 cannelures ou plus nécessitent des vitesses d'avance nettement plus élevées pour maintenir une charge de copeaux appropriée. Si une mèche à 3 cannelures est avancée trop lentement, les bords coupants subissent des morsures microscopiques, créant de la poussière au lieu de copeaux. Cette friction provoque une accumulation rapide de chaleur, brûlant le bois et émoussant l’outil. Un nombre élevé de cannelures est généralement réservé aux machines CNC industrielles très rigides, capables de supporter des vitesses d'avance très rapides, dépassant souvent 600 pouces par minute (IPM).
La composition du matériau de la fraise en bout dicte sa résistance à l'usure et la rétention des bords. Le carbure solide est la norme industrielle pour le travail du bois CNC. Il est incroyablement rigide et conserve un bord tranchant même lors de la coupe de colles hautement abrasives trouvées dans le MDF et le contreplaqué. Les outils en carbure monobloc résistent mieux à la déformation thermique que les autres matériaux, garantissant une qualité de coupe constante sur de longues séries de production.
Les outils à pointe en carbure comportent un corps en acier avec des bords coupants en carbure brasé. Ils sont économiques pour les outils de grand diamètre, tels que les surfaceurs de spoilboard ou les mèches à gros profil, pour lesquels le carbure monobloc serait d'un coût prohibitif. L'acier rapide (HSS) présente un bord initial plus tranchant que le carbure, ce qui le rend excellent pour le fraisage manuel des bois résineux. Cependant, le HSS s'émousse rapidement lorsqu'il est soumis aux vitesses élevées et aux composites abrasifs courants dans le routage CNC. Il est rarement recommandé pour les travaux de production CNC.
Caractéristiques de performance du matériau de l'outil
| Type de matériau | Netteté des bords | Résistance à l'usure | Meilleur cas d'utilisation |
|---|---|---|---|
| Carbure solide | Haut | Excellent | Gamme de production, MDF, contreplaqué |
| Pointe en carbure | Haut | Bien | Profilage grand diamètre, surfaçage |
| Acier rapide (HSS) | Très élevé | Pauvre | Coupe de résineux en faible volume |
La rigidité de l’outil est primordiale pour une coupe nette. La déviation se produit lorsque les forces de coupe latérales éloignent l'outil de la trajectoire prévue. Cela provoque des vibrations, une mauvaise finition de surface et des imprécisions dimensionnelles. La relation mathématique entre la longueur de l'outil et la rigidité est sévère. Si vous doublez la longueur d’un outil, il devient huit fois plus sujet à la déviation.
La règle d’or pour la sélection des outils est de minimiser les dépassements. La longueur de coupe (CEL) ne doit dépasser la profondeur de coupe maximale que de 2 à 5 mm. Évitez les morceaux trop longs. Si vous coupez du contreplaqué de 18 mm, un outil avec un CEL de 22 mm est idéal. L'utilisation d'un outil avec un CEL de 50 mm pour le même travail introduit des vibrations inutiles, dégrade la qualité de coupe et augmente le risque de cassure de la mèche.
Les outils de plus grand diamètre offrent une plus grande rigidité et des taux d'enlèvement de matière plus rapides. Cependant, ils ne peuvent pas couper des rayons internes serrés. Le reste-usinage est le processus stratégique consistant à utiliser une grande fraise de nettoyage pour la majeure partie de la poche, suivie d'une fraise en bout de plus petit diamètre (par exemple, 1/8' ou 1/16') pour les passes de nettoyage secondaires.
Réduire à un bit plus petit est essentiel pour éliminer les coins internes étroits, obtenir des bords nets sur des lettrages complexes et finaliser des géométries complexes. Lors de la programmation du reste d'usinage, assurez-vous que le plus petit outil n'engage que le matériau laissé par le plus grand outil. Plonger une mèche délicate de 1/16' dans une pièce sur toute la profondeur entraînera une casse instantanée. Vérifiez toujours votre simulation de parcours d'outil pour confirmer que la petite mèche ne prend que des passes de finition légères.
Le bois n'est pas un substrat uniforme. La densité, la teneur en résine et la structure des grains varient énormément selon les espèces et les panneaux fabriqués. La sélection des outils doit s'adapter à ces caractéristiques spécifiques au matériau pour maintenir la qualité de coupe.
Les bois durs possèdent des structures fibreuses denses et étroitement tassées. Ils nécessitent des bords exceptionnellement tranchants et des configurations de machine très rigides pour éviter les vibrations. Un foret à 2 cannelures ascendantes ou descendantes est le choix standard. Les bois denses comme le cerisier et l'érable sont très susceptibles de brûler si la vitesse d'avance diminue ou si l'outil reste dans les coins. L'optimisation de la charge des copeaux est ici obligatoire. Vous devez pousser l'outil suffisamment vite pour créer des copeaux distincts qui évacuent la chaleur de la coupe. Si les copeaux ressemblent à de la poudre fine, la vitesse d'alimentation est trop lente ou le régime est trop élevé. Un point de départ standard pour les bois durs est de 18 000 tr/min à 200 à 250 IPM, en fonction du diamètre spécifique du foret.
Les résineux ont des structures fibreuses lâches et poreuses. Ils ont tendance à se froisser, à se déchirer et à s'écraser plutôt qu'à être cisaillés proprement. Les mèches standard à 2 cannelures ont souvent du mal à éliminer les gros copeaux filandreux produits par les résineux, ce qui conduit à des flûtes emballées. Les mèches à cannelure unique ou à cannelure O hautement polies fonctionnent exceptionnellement bien dans ces matériaux. L'espace massif de l'œsophage évacue rapidement les copeaux filandreux et le tranchant unique offre une action de cisaillement agressive qui coupe les fibres molles sans les écraser. La coupe ascendante est souvent préférée dans les bois résineux pour comprimer les fibres avant la coupe, réduisant ainsi l'arrachement.
Les bois d'ingénierie sont très abrasifs en raison de la concentration dense de colles, de résines et de liants utilisés dans leur fabrication. Ces produits chimiques agissent comme du papier de verre sur les arêtes coupantes. L'outillage en carbure monobloc est obligatoire pour obtenir une durée de vie acceptable. Pour les coupes traversantes dans du contreplaqué plaqué double face ou de la mélamine, les mèches de compression ne sont pas négociables. Ce sont les seuls outils capables d’empêcher simultanément l’écaillage du placage sur les faces supérieure et inférieure. Le MDF s'usine facilement mais produit une poussière fine et abrasive qui nécessite une excellente extraction de la poussière pour éviter la redécoupe et l'accumulation de chaleur. Lors de la coupe du contreplaqué de bouleau baltique, les opérateurs doivent tenir compte des couches centrales denses, qui nécessitent des vitesses d'alimentation légèrement plus lentes que celles du contreplaqué de résineux standard.
Même l’outil de la plus haute qualité fonctionnera mal s’il est mal mis en œuvre. Comprendre les variables dynamiques du processus de découpe permet aux opérateurs de résoudre les défauts et d'optimiser les performances en atelier.
La combustion du bois est le défaut le plus courant dans le routage CNC. Cela dépend entièrement de la génération de chaleur causée par des avances et des vitesses inappropriées. La relation entre le régime de broche, l'avance et le nombre de goujures détermine l'épaisseur des copeaux (charge de copeaux). Si un peu brûle le bois, cela signifie que l’outil frotte plutôt que coupe.
Pour réparer la brûlure du bois, l'opérateur doit augmenter l'épaisseur des copeaux. Ceci est obtenu en augmentant la vitesse d'avance (en déplaçant l'outil plus rapidement dans le matériau), en diminuant le régime de la broche (en prenant moins de morsures par pouce de course) ou en passant à un foret avec moins de cannelures. Ne réduisez jamais la vitesse d'alimentation pour résoudre un problème brûlant ; le ralentissement ne fait qu'augmenter la friction et aggraver la brûlure. Gardez toujours l'outil en mouvement. Rester dans les coins ou mettre le programme en pause pendant que la broche est en marche brûlera instantanément le matériau.
La casse des outils perturbe la production et endommage les pièces. Les outils cassés sont généralement le résultat de vitesses de plongée agressives, d'un dégagement de copeaux inadéquat ou d'une déviation excessive. Les mèches à coupe descendante sont particulièrement sujettes à se casser dans les fentes profondes car elles tassent les copeaux vers le bas, créant une immense pression au bas de la coupe.
Pour atténuer la casse, utilisez des parcours d'outils en rampe au lieu d'une plongée droite. La rampe pénètre dans le matériau selon un angle, répartissant la force de coupe le long du côté de l'outil et permettant aux copeaux de s'échapper. Pour les coupes profondes, utilisez plusieurs passes peu profondes plutôt qu’une seule coupe pleine profondeur. Assurez-vous toujours que la tige de l'outil est complètement insérée dans la pince (au moins 75 % de la longueur de la tige) pour maximiser la rigidité. Nettoyez régulièrement vos pinces ; L'accumulation de poussière à l'intérieur de la pince provoque un faux-rond, ce qui entraîne une défaillance prématurée de l'outil.
Une mauvaise tenue de la pièce imite un outil émoussé. Si le matériau vibre ou se déplace, même légèrement, pendant la coupe, le tranchant ne peut pas cisailler proprement les fibres. Cette vibration dégrade la qualité de coupe, provoque des marques de broutage et émousse rapidement l'outil. Les tables aspirantes doivent avoir un débit adéquat et les pinces mécaniques doivent être positionnées à proximité de la zone de coupe.
L’intégrité du spoilboard est tout aussi vitale. Un spoilboard profondément orné ou inégal empêche le matériau de rester à plat. Cela compromet l'efficacité des bits de compression, car la zone de transition vers le bas/vers le haut repose sur un contrôle précis de la profondeur. Un spoilboard fraîchement recouvert assure un maintien maximal du vide, des coupes parfaitement perpendiculaires et empêche l'arrachement sur la face inférieure de la pièce. Refaites surface votre spoilboard dès que vous remarquez des profondeurs de coupe incohérentes ou des fuites de vide.
Il n’existe pas de fraise universelle unique pour le travail du bois CNC. La sélection des outils est strictement dictée par le type de matériau, le sens du grain et si les bords supérieur, inférieur ou les deux nécessitent une finition impeccable. L’utilisation de la géométrie correcte et le maintien d’une rigidité optimale séparent les résultats professionnels des échecs coûteux et chronophages. En comprenant la physique de l’évacuation des copeaux et de la gestion de la chaleur, les opérateurs peuvent éliminer le ponçage manuel et maximiser le débit de la machine.
Pour un atelier de production, la création d’un kit de démarrage de base couvre la plupart des applications. Cela devrait inclure un foret de 1/4' pour des poches propres, un foret de compression de 1/4' pour les profils en contreplaqué, une queue de poisson de petit diamètre pour les détails complexes et un foret de surfaçage multi-cannelures robuste pour l'entretien du spoilboard.
Pour optimiser votre processus de découpe, suivez ces étapes suivantes :
R : Une fraise en bout à coupe ascendante tire les copeaux vers le haut, offrant une excellente évacuation pour les coupes profondes mais effilochant le bord supérieur du bois. Une fraise en bout à coupe descendante pousse les copeaux vers le bas, laissant un bord supérieur parfaitement propre mais regroupant les copeaux dans la coupe, ce qui peut provoquer une accumulation de chaleur dans les fentes profondes.
R : Bien que cela soit possible en cas d’urgence, cela n’est pas recommandé. Les fraises en métal ont des arcades plus petites et des angles de coupe différents conçus pour les matériaux isotropes. Lorsqu'ils sont utilisés sur du bois, ils se bouchent rapidement avec de la poussière fibreuse, entraînant des frictions, des brûlures et une mauvaise qualité des bords.
R : Deux cannelures sont la norme pour la plupart des applications en bois massif et en contreplaqué, offrant un bon équilibre entre finition et dégagement des copeaux. Les forets à une seule cannelure sont excellents pour les bois résineux afin d'éliminer rapidement les gros copeaux. Trois flûtes ou plus nécessitent des vitesses d'alimentation très élevées pour éviter les brûlures.
R : La brûlure est causée par la friction lorsque l'outil frotte au lieu de couper, généralement en raison d'une charge de copeaux trop faible. Pour résoudre ce problème, vous devez augmenter l'épaisseur des copeaux en augmentant votre vitesse d'avance, en diminuant le régime de votre broche ou en utilisant un outil avec moins de cannelures.
R : Une fraise à compression combine une géométrie de coupe ascendante à la pointe et une géométrie de coupe descendante sur la tige, tirant le matériau vers le centre. Il est spécifiquement utilisé pour couper des matériaux stratifiés double face comme le contreplaqué ou la mélamine afin d'obtenir des bords nets et sans éclats sur les deux faces.
R : La longueur du tranchant (CEL) doit être aussi courte que possible pour maximiser la rigidité de l'outil. Une bonne règle de base est que le CEL ne doit dépasser votre profondeur de coupe maximale que de 2 à 5 mm. Les mèches trop longues provoquent une déviation, un broutage et de mauvaises finitions.