Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site

Selecionar a ferramenta de corte errada para uma velocidade específica do fuso e rigidez da máquina causa falhas catastróficas da ferramenta, peças descartadas e desgaste acelerado do rolamento do fuso. Os maquinistas e gerentes de produção frequentemente combinam fresas de topo padrão para metalurgia com ferramentas projetadas especificamente para roteadores CNC tipo pórtico. Essa incompatibilidade na geometria do canal, folga de cavacos, design da haste e tolerância de RPM leva a taxas de avanço abaixo do ideal, geração excessiva de calor e quebra da ferramenta.
Este guia fornece uma avaliação técnica de fresas de topo roteadoras versus fresas de topo padrão, analisando geometrias de ferramentas, dinâmica de máquinas, composição de materiais e critérios de sucesso específicos de materiais para garantir a aquisição ideal de ferramentas para sua configuração CNC.
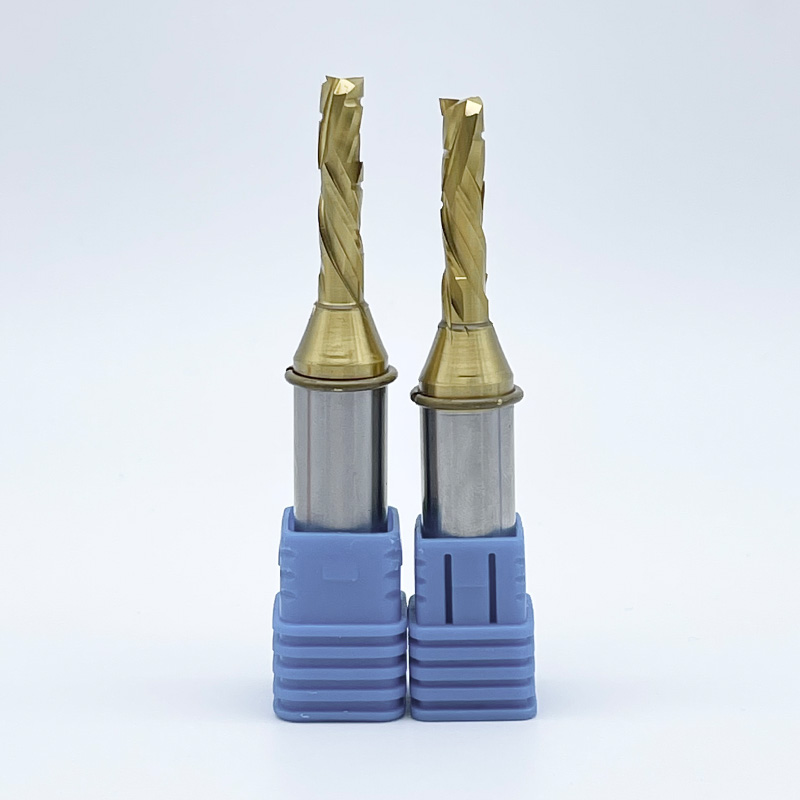
As ferramentas da fresadora apresentam características estruturais distintas, adaptadas especificamente para aplicações de pórtico de alta velocidade. Esses cortadores normalmente incorporam de um a três canais. Os engenheiros de ferramentas as projetam com geometrias helicoidais retas ou especializadas para manipular como o material corta e para onde os cavacos fluem. A intenção principal do projeto concentra-se inteiramente no rápido escoamento de cavacos em velocidades extremas do fuso. A evacuação de cavacos evita instantaneamente o acúmulo de calor, que destrói materiais mais macios, como plástico e madeira.
As dimensões da haste seguem o tamanho fracionário ou métrico padrão, mais comumente diâmetros de 1/4 pol., 3/8 pol. e 1/2 pol. Essas hastes são retificadas com precisão para tolerâncias h6 para combinar perfeitamente com sistemas de pinças de roteador ER padrão. A composição do material determina a vida útil operacional e a aplicação da ferramenta.
Engenheiro de fabricantes Fresas CNC para lidar com as demandas exclusivas de máquinas onde as velocidades do fuso excedem rotineiramente 18.000 RPM. Eles priorizam a eliminação massiva de chips em vez da rigidez absoluta do núcleo. Um núcleo grosso simplesmente atrapalha quando você precisa ejetar grandes volumes de material leve.
As fresas de topo padrão servem como a espinha dorsal da metalurgia tradicional e da remoção de materiais pesados. Eles apresentam contagens densas de canais, normalmente variando de três a seis, com ferramentas de desbaste especializadas às vezes apresentando ainda mais. Os projetistas de ferramentas as constroem com ângulos de hélice variáveis e diâmetros de núcleo excepcionalmente grossos. A intenção principal do projeto maximiza a rigidez absoluta. A alta rigidez minimiza a trepidação e prolonga a vida útil da ferramenta sob cargas radiais pesadas de cavacos em materiais densos como aço e titânio.
O dimensionamento da haste segue rígidos padrões industriais adaptados para porta-ferramentas de serviço pesado. Muitos apresentam planos Weldon projetados para suportes de parafusos de fixação para evitar arrancamento sob grande torque. Eles também mantêm tolerâncias cilíndricas precisas para compatibilidade com mandris de fresagem hidráulicos e sistemas de ajuste por contração. As composições dos materiais diferem das ferramentas da fresadora para lidar com calor e impacto extremos.
As fresas de topo padrão priorizam a resistência do núcleo acima de tudo. Eles devem suportar enormes forças de corte radiais geradas ao arar blocos de metal sólido em centros de usinagem rígidos.
A relação entre a contagem de canais, o tamanho do bolsão do cavaco e a taxa de avanço determina o sucesso da usinagem. Os projetistas de ferramentas devem equilibrar a resistência do núcleo com a folga dos cavacos. Contagens mais baixas de flautas criam bolsões de chips maiores, conhecidos como gargantas. Gargantas maiores permitem que grandes volumes de material escapem rapidamente da zona de corte. Contagens mais altas de canais aumentam a resistência do núcleo da ferramenta, mas reduzem drasticamente o espaço disponível para ejeção de cavacos.
Contagens altas de canais falham catastroficamente em roteadores CNC. Se você operar uma ferramenta de quatro ou seis canais a 18.000 RPM, a máquina deixará tempo e espaço físico insuficientes para a ejeção de cavacos. Os cavacos permanecem presos nos vales das flautas. A ferramenta recorta esses cavacos presos, gerando um atrito massivo. Nos plásticos, esse atrito causa derretimento imediato. Na madeira causa queimaduras. No alumínio, os cavacos são soldados diretamente ao metal duro, quebrando a ferramenta instantaneamente.
Os ângulos de hélice da fresa de topo padrão normalmente variam de 30 a 45 graus. Os fabricantes costumam utilizar designs de passo variável e hélice variável. Essas geometrias variáveis perturbam as frequências harmônicas durante o corte de metais pesados. A interrupção dessas frequências elimina vibrações, evita a quebra da ferramenta e melhora o acabamento superficial em fresadoras rígidas.
As geometrias específicas do roteador concentram-se no controle do material em vez do amortecimento harmônico. Eles utilizam direções espirais distintas para gerenciar a peça de trabalho e evitar danos à superfície.
A espessura da alma determina a resistência de uma ferramenta à deflexão. As fresas de topo padrão priorizam um núcleo maciço e espesso. Este núcleo espesso resiste à flexão sob as cargas radiais extremas encontradas no desbaste de aço sólido. O núcleo espesso evita microlascamento da aresta de corte e garante precisão dimensional em paredes verticais profundas.
As ferramentas do roteador sacrificam intencionalmente a espessura do núcleo. Eles exigem grandes gargantas de cavacos para evacuar materiais macios e pegajosos. Como as fresas de pórtico realizam cortes radiais mais leves em velocidades muito mais altas, a espessura reduzida do núcleo raramente causa problemas de deflexão em materiais macios. No entanto, este núcleo fino os torna totalmente inadequados para usinagem de metais duros. Se você inserir uma fresa no aço, o núcleo irá flexionar e quebrar imediatamente.
A maioria das fresas de topo padrão apresentam geometria de corte central. Uma ou mais arestas de corte estendem-se completamente até o centro do eixo da ferramenta. Isto permite que a ferramenta mergulhe verticalmente na peça de trabalho exatamente como uma broca. A capacidade de corte central é necessária para fresamento de bolsões tradicional em metal, onde a ferramenta deve entrar no centro de um bloco sólido.
Muitas fresas CNC não possuem uma verdadeira geometria de corte central. Mergulhá-los diretamente para baixo danifica a borda inferior, queima o material e corre o risco de iniciar um incêndio no pó de madeira. Os operadores devem usar estratégias específicas de percurso para entrar no material com segurança. A rampa entra no material em um ângulo raso, normalmente de 2 a 5 graus. A interpolação helicoidal espirala a ferramenta para dentro do corte. Ambos os métodos reduzem as forças de corte verticais e evacuam os cavacos de forma eficiente durante a entrada.
A arquitetura da máquina determina a seleção da ferramenta. Os roteadores CNC Gantry utilizam eletro-fusos de alta velocidade. Esses fusos operam efetivamente entre 10.000 e 24.000 RPM. Eles fornecem torque muito baixo em velocidades mais baixas, o que significa que irão parar se forem pressionados com força abaixo de 8.000 RPM. Os Centros de Usinagem Vertical (VMCs) utilizam fusos acionados por engrenagem ou por correia. Eles operam efetivamente entre 4.000 e 12.000 RPM. Eles fornecem torque massivo em toda a faixa de velocidade, permitindo-lhes empurrar ferramentas grandes através de materiais resistentes.
A metragem de superfície por minuto (SFM) determina as RPM necessárias para um diâmetro e material de ferramenta específicos. A fórmula é SFM = RPM × Diâmetro × 0,262. Materiais macios exigem alto SFM, exigindo altas RPMs de um roteador. Metais duros exigem baixo SFM, exigindo baixas RPMs e alto torque de um VMC. Operar uma fresa de topo padrão em velocidades de roteador excede o SFM projetado, queimando a aresta de corte instantaneamente. Por outro lado, operar uma broca de roteador em baixas velocidades de VMC geralmente resulta em fricção em vez de corte.
A massa e a rigidez da estrutura da máquina afetam diretamente a vida útil da ferramenta. Os VMCs utilizam enormes estruturas de ferro fundido pesando várias toneladas. Essas estruturas absorvem vibrações e resistem às forças de corte. As fresas de topo padrão exigem essa rigidez extrema. Qualquer vibração causa microlascamento ao longo da frágil aresta de corte do metal duro, destruindo a ferramenta.
Os roteadores de pórtico utilizam estruturas de aço soldado ou alumínio mais leves. Eles inerentemente não possuem a massa amortecedora de vibrações de um VMC. As estratégias de percurso devem se adaptar a esta arquitetura mais leve para evitar trepidação.
Alcançar a carga correta de cavacos evita falhas da ferramenta. A carga de cavacos representa a espessura física do material removido por cada aresta de corte por revolução. Você deve combinar a taxa de avanço, RPM e contagem de canais para atingir a carga de cavacos desejada para seu material específico.
A fórmula é: Taxa de alimentação = RPM × Número de canais × Carga alvo de cavacos. Por exemplo, se você deseja um carregamento de cavacos de 0,015 polegadas usando uma ferramenta de 2 canais a 18.000 RPM, sua taxa de avanço deve ser de 540 polegadas por minuto (18.000 × 2 × 0,015). Se a carga de cavacos for muito pequena, a ferramenta roçará no material em vez de cortá-lo. Isso gera muito calor e embota a borda. Se a carga de cavacos for muito grande, as forças de corte excedem a resistência do núcleo da ferramenta, quebrando a fresa. Os operadores de roteadores devem manter altas taxas de avanço para corresponder às altas velocidades do fuso e obter cargas de cavacos adequadas.
Madeira e compósitos projetados apresentam desafios de usinagem únicos. A madeira apresenta uma estrutura de grão celular direcional. Cortar contra essa fibra causa lascas e rasgos. O MDF contém colas e resinas altamente abrasivas que cegam rapidamente as arestas de corte padrão, exigindo classes de metal duro especializadas.
Geometrias de compressão e corte descendente são as únicas opções viáveis para esses materiais. Uma ferramenta de corte para baixo corta as fibras da madeira para baixo, deixando uma borda superior imaculada. Uma ferramenta de compressão corta as bordas superior e inferior para dentro. Isso evita a delaminação em melamina dupla-face ou compensado folheado. As fresas de topo padrão não possuem esses ângulos de corte especializados. Eles destruirão o acabamento superficial dos compósitos laminados, deixando bordas irregulares que requerem lixamento manual.
A usinagem de plásticos requer um gerenciamento agressivo de calor. Os plásticos possuem baixos pontos de fusão. O atrito na zona de corte faz com que o material derreta em vez de lascar. Esse plástico derretido envolve a ferramenta, um fenômeno conhecido como soldagem de cavacos, que estraga a peça e quebra a fresa.
As fresas de topo padrão causam soldagem imediata de cavacos em plásticos. Suas altas contagens de canais não fornecem espaço suficiente para os volumosos cavacos de plástico. Os designs de 'flauta O' de canal único servem como padrão da indústria para plásticos. A geometria do canal O fornece uma cavidade de cavacos maciça e polida. Ele oferece uma ação de corte nítida que ejeta o chip antes que ele possa absorver o calor e derreter. Você deve combinar ferramentas de canal O com taxas de avanço agressivas para garantir a transferência de calor para o cavaco, não para a peça de trabalho.
Os metais não ferrosos representam uma zona de cruzamento entre a fresagem e a fresagem tradicional. O alumínio é macio e pegajoso. Requer arestas de corte afiadas e excelente evacuação de cavacos para evitar escoriações. Você deve avaliar a rigidez da máquina, a potência do fuso e a disponibilidade de refrigeração ao selecionar ferramentas para alumínio.
Os metais ferrosos exigem extrema rigidez e geometrias de ferramentas especializadas. As ferramentas do roteador falham imediatamente nesses materiais. Eles não têm a força central necessária. Suas arestas de corte são muito afiadas e frágeis para suportar as forças de impacto da usinagem de aço, fazendo com que a aresta se quebre ao entrar em contato.
As fresas de topo padrão são absolutamente necessárias para metais ferrosos. Os fabricantes aplicam preparações específicas de aresta, como uma pedra de afiar microscópica ou um T-land, para fortalecer a aresta de corte contra impactos. Eles utilizam revestimentos avançados como AlTiN (nitreto de alumínio e titânio) ou TiAlN. Esses revestimentos prosperam em ambientes de alto calor. Eles formam uma camada protetora de óxido de alumínio que protege o substrato de metal duro das temperaturas extremas geradas durante a usinagem do aço.
Geometria de ferramentas e comparação de aplicações
| Recurso | Fresas de topo fresas | Fresas de topo padrão |
|---|---|---|
| Velocidade ideal do fuso | 10.000 - 24.000+ RPM | 4.000 - 12.000 RPM |
| Contagem de Flauta | 1 a 3 Flautas | 3 a 6+ Flautas |
| Espessura do Núcleo | Fino (maximiza a folga de cavacos) | Grosso (maximiza a rigidez) |
| Materiais Primários | Madeira, Plásticos, Compósitos, Alumínio | Aço, titânio, ferro fundido, ligas duras |
| Geometrias Especializadas | Corte para cima, corte para baixo, compressão, O-Flute | Hélice variável, corte central, raio de canto |
Defeitos comuns de usinagem e soluções de ferramentas
| Defeito observado | Causa provável | Solução de ferramentas |
|---|---|---|
| Bordas de plástico derretido | RPM muito alto, taxa de avanço muito baixa, muitos canais. | Mude para uma única ferramenta de canal O, aumente a taxa de avanço. |
| Rasgar no folheado superior | Geometria recortada levantando as fibras da madeira. | Mude para uma geometria de corte inferior ou de compressão. |
| Ferramenta de encaixe em alumínio | Aglomeração de cavacos nas gargantas, falta de lubrificação. | Use uma ferramenta polida de canal único, adicione jato de ar/névoa. |
| Marcas de queimadura na madeira | Fricção da ferramenta devido ao baixo avanço ou aresta cega. | Aumente a taxa de avanço para obter a carga adequada de cavacos e substitua a ferramenta. |
Altas RPMs e taxas de avanço agressivas geram forças axiais significativas. As geometrias espirais cortadas para cima puxam naturalmente a ferramenta para baixo, para dentro do material. Esta ação de puxar cria um risco grave de a ferramenta escorregar da pinça durante a operação. A extração da ferramenta estraga a peça de trabalho, destrói a ferramenta e danifica o painel de resíduos da máquina.
Mitigar esse risco requer protocolos rígidos de manutenção de ferramentas. Você deve realizar manutenção regular da pinça. Limpe a pinça e o cone do fuso com um limpador especializado antes de cada troca de ferramenta. Siga rigorosamente as especificações de torque do fabricante ao apertar a porca de pinça. Evite usar adaptadores de haste ou luvas redutoras, pois eles introduzem desvios e diminuem a força de aperto. Sempre utilize pinças ER de alta precisão que correspondam exatamente ao diâmetro da haste da ferramenta. Encaixe a pinça na porca antes de rosqueá-la no eixo para garantir o assentamento adequado.
Geometrias de corte agressivas impactam a estabilidade da fixação. As geometrias de corte superior exercem uma forte força de elevação ascendente na peça de trabalho. Ao usinar materiais finos ou leves em uma mesa de vácuo, esta força de elevação supera facilmente a pressão de retenção de vácuo. A peça levanta, desloca e é posteriormente destruída pela fresa.
Você deve adaptar suas estratégias de ferramentas e fixação para evitar o levantamento de peças. Utilize geometrias de corte descendente ou de compressão ao cortar chapas finas. Essas geometrias empurram o material para baixo contra o spoiler, reforçando a retenção do vácuo. Certifique-se de que sua bomba de vácuo forneça CFM adequado para a porosidade do seu spoiler. Implemente grampos mecânicos, fita dupla-face ou pregadores compostos para peças pequenas que não possuem área de superfície suficiente para retenção a vácuo. Zoneie sua mesa de vácuo adequadamente para concentrar a sucção diretamente sob a peça de trabalho.
A seleção da ferramenta de corte correta determina o sucesso de qualquer operação CNC. A aplicação de ferramentas padrão de usinagem em ambientes de roteamento de alta velocidade garante falhas. Você deve alinhar suas escolhas de ferramentas com os recursos arquitetônicos específicos de sua máquina. Siga estas etapas práticas para otimizar seu processo de usinagem.
R: Não. As fresas de topo padrão não possuem a folga necessária para cavacos de madeira. Suas altas contagens de canais causam rápido empacotamento de cavacos. Isso leva a forte atrito, queima de material e quebra imediata da ferramenta em altas RPMs da fresadora.
A: As geometrias de corte ascendente puxam os cavacos para cima. Isto permite taxas de alimentação mais rápidas, mas corre o risco de levantar o material da mesa. As geometrias de corte inferior empurram os cavacos para baixo. Isso deixa um acabamento superficial limpo, mas requer taxas de avanço mais lentas para evitar o acúmulo de cavacos.
R: O derretimento ocorre devido ao atrito excessivo e à má evacuação dos cavacos. Usar uma ferramenta com muitos canais ou operar a uma rotação muito alta causa soldagem de cavacos. Mude para um design de canal único e canal O e aumente sua taxa de avanço.
R: As brocas de compressão são projetadas principalmente para materiais laminados de dupla face e compensados. Embora possam cortar madeira maciça, as ferramentas padrão de corte superior ou inferior geralmente fornecem melhor remoção de cavacos para operações profundas de perfilamento de madeira maciça.
R: Substitua as pinças ER de precisão a cada 400 a 600 horas de operação do fuso. Pinças gastas apresentam desvio microscópico. Esse desvio causa vibração, acabamento superficial ruim e quebra prematura da ferramenta.
R: Muitas fresas não possuem geometria de corte central. Mergulhar diretamente para baixo esmaga a parte inferior da ferramenta. Você deve usar percursos de interpolação em rampa ou helicoidal para entrar no material com segurança e evacuar cavacos durante a entrada.