Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/08/2026 Origine: Sito

La selezione dell'utensile da taglio sbagliato per una specifica velocità del mandrino e rigidità della macchina provoca guasti catastrofici dell'utensile, parti scartate e un'usura accelerata dei cuscinetti del mandrino. Macchinisti e responsabili di produzione spesso confondono le frese standard per la lavorazione dei metalli con utensili progettati specificamente per router CNC a portale. Questa discrepanza nella geometria della scanalatura, nell'evacuazione dei trucioli, nel design dello stelo e nella tolleranza del numero di giri porta a velocità di avanzamento non ottimali, generazione eccessiva di calore e rottura dell'utensile.
Questa guida fornisce una valutazione tecnica di frese a candela rispetto alle frese a candela standard, analizzando le geometrie degli utensili, la dinamica della macchina, la composizione dei materiali e i criteri di successo specifici del materiale per garantire l'approvvigionamento ottimale degli utensili per la configurazione CNC.
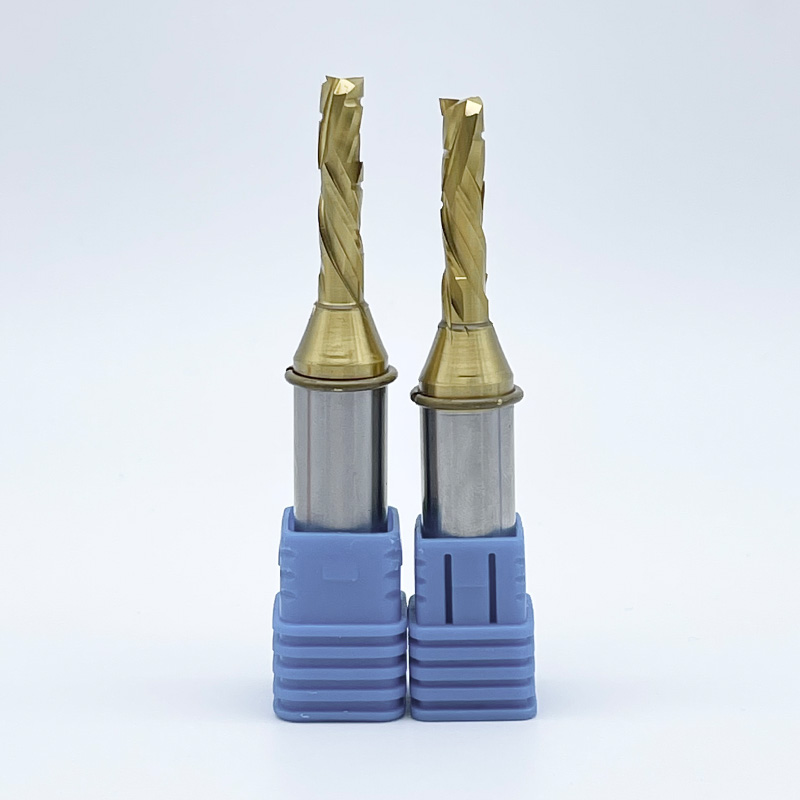
Gli utensili del router presentano caratteristiche strutturali distinte, studiate appositamente per applicazioni a portale ad alta velocità. Queste frese incorporano tipicamente da una a tre scanalature. Gli ingegneri degli utensili li progettano con geometrie elicoidali diritte o specializzate per manipolare il modo in cui il materiale si taglia e dove scorrono i trucioli. L'intento progettuale principale si concentra interamente sulla rapida evacuazione del truciolo a velocità del mandrino estreme. L'evacuazione dei trucioli previene istantaneamente l'accumulo di calore, che rovina i materiali più morbidi come plastica e legno.
Le dimensioni del gambo seguono il dimensionamento frazionario o metrico standard, più comunemente diametri di 1/4 di pollice, 3/8 di pollice e 1/2 di pollice. Questi gambi sono rettificati di precisione con tolleranze h6 per adattarsi perfettamente ai sistemi di pinze per router ER standard. La composizione del materiale determina la durata operativa e l'applicazione dello strumento.
Ingegnere dei produttori Frese CNC per gestire le esigenze specifiche delle macchine in cui la velocità del mandrino supera abitualmente i 18.000 giri/min. Danno priorità alla massiccia rimozione dei trucioli rispetto alla rigidità assoluta del nucleo. Un nucleo spesso è semplicemente d'intralcio quando è necessario espellere grandi volumi di materiale leggero.
Le frese standard costituiscono la spina dorsale della lavorazione tradizionale dei metalli e della rimozione di materiali pesanti. Presentano un numero elevato di scanalature, che in genere varia da tre a sei, con strumenti di sgrossatura specializzati a volte che ne contengono anche di più. I progettisti di utensili li costruiscono con angoli dell'elica variabili e diametri del nucleo eccezionalmente spessi. L'intento progettuale primario massimizza la rigidità assoluta. L'elevata rigidità riduce al minimo le vibrazioni e prolunga la durata dell'utensile in presenza di pesanti carichi radiali di truciolo in materiali densi come acciaio e titanio.
Il dimensionamento dello stelo segue rigorosi standard industriali su misura per portautensili per carichi pesanti. Molti sono dotati di piani Weldon progettati per supporti con viti di fissaggio per impedire l'estrazione in caso di coppia massiccia. Mantengono inoltre tolleranze cilindriche precise per la compatibilità con mandrini di fresatura idraulici e sistemi di calettamento. Le composizioni dei materiali differiscono dagli utensili del router per gestire il calore e l'impatto estremi.
Le frese standard danno priorità alla robustezza del nucleo sopra ogni altra cosa. Devono resistere alle massicce forze di taglio radiali generate durante l'aratura di blocchi metallici solidi su centri di lavoro rigidi.
La relazione tra numero di scanalature, dimensione della tasca truciolo e velocità di avanzamento determina il successo della lavorazione. I progettisti di utensili devono bilanciare la robustezza del nucleo con l'eliminazione dei trucioli. Un numero inferiore di scanalature crea tasche per trucioli più grandi, note come gole. Le gole più grandi consentono a grandi volumi di materiale di fuoriuscire rapidamente dalla zona di taglio. Un numero maggiore di scanalature aumenta la robustezza del nucleo dell'utensile ma riduce drasticamente lo spazio disponibile per l'espulsione dei trucioli.
Un numero elevato di scanalature fallisce in modo catastrofico nei router CNC. Se si utilizza un utensile a quattro o sei taglienti a 18.000 giri/min, la macchina non lascia tempo e spazio fisico sufficienti per l'espulsione del truciolo. I trucioli rimangono intrappolati nelle valli del flauto. L'utensile taglia nuovamente questi trucioli intrappolati, generando un enorme attrito. Nella plastica, questo attrito provoca la fusione immediata. Nel legno provoca bruciature. Nell'alluminio, i trucioli si saldano direttamente al carburo, facendo scattare istantaneamente l'utensile.
Gli angoli dell'elica della fresa standard variano generalmente da 30 a 45 gradi. I produttori spesso utilizzano design a passo variabile ed elica variabile. Queste geometrie variabili interrompono le frequenze armoniche durante il taglio di metalli pesanti. L'interruzione di queste frequenze elimina le vibrazioni, previene la rottura dell'utensile e migliora la finitura superficiale sulle fresatrici rigide.
Le geometrie specifiche del router si concentrano sul controllo del materiale piuttosto che sullo smorzamento armonico. Utilizzano direzioni a spirale distinte per gestire il pezzo in lavorazione e prevenire danni alla superficie.
Lo spessore del nastro determina la resistenza dell'utensile alla deflessione. Le frese standard danno priorità a un nucleo massiccio e spesso. Questo nucleo spesso resiste alla flessione sotto i carichi radiali estremi incontrati durante la sgrossatura dell'acciaio solido. L'anima spessa previene la microscheggiatura del tagliente e garantisce precisione dimensionale su pareti verticali profonde.
Gli utensili del router sacrificano intenzionalmente lo spessore del nucleo. Richiedono enormi gole per i trucioli per evacuare materiali morbidi e fibrosi. Poiché le fresatrici a portale eseguono tagli con profondità radiali inferiori a velocità molto più elevate, lo spessore ridotto del nucleo raramente causa problemi di deflessione nei materiali morbidi. Tuttavia, questo nucleo sottile li rende del tutto inadatti alla lavorazione di metalli duri. Se spingi una punta nell'acciaio, il nucleo si fletterà e si spezzerà immediatamente.
La maggior parte delle frese standard presentano una geometria a taglio centrale. Uno o più taglienti si estendono completamente fino al centro dell'asse dell'utensile. Ciò consente all'utensile di immergersi verticalmente nel pezzo in lavorazione esattamente come una punta da trapano. La capacità di taglio centrale è necessaria per la tradizionale fresatura di tasche nel metallo in cui l'utensile deve entrare nel centro di un blocco solido.
Molte frese CNC mancano di una vera geometria di taglio centrale. Immergerli verso il basso danneggia il bordo inferiore, brucia il materiale e rischia di provocare un incendio nella polvere di legno. Gli operatori devono utilizzare strategie di percorso utensile specifiche per accedere al materiale in sicurezza. La rampa entra nel materiale con un angolo basso, tipicamente da 2 a 5 gradi. L'interpolazione elicoidale fa scendere a spirale l'utensile nel taglio. Entrambi i metodi riducono le forze di taglio verticali ed evacuano i trucioli in modo efficiente durante l'entrata.
L'architettura della macchina determina la selezione degli utensili. I router CNC Gantry utilizzano elettromandrini ad alta velocità. Questi mandrini funzionano efficacemente tra 10.000 e 24.000 giri/min. Forniscono una coppia molto bassa a velocità inferiori, il che significa che si bloccano se spinti al di sotto degli 8.000 giri/min. I centri di lavoro verticali (VMC) utilizzano mandrini a ingranaggi o a cinghia. Funzionano efficacemente tra 4.000 e 12.000 giri al minuto. Forniscono una coppia enorme su tutta la gamma di velocità, consentendo loro di spingere utensili di grandi dimensioni attraverso materiali difficili.
Il metraggio di superficie al minuto (SFM) determina il numero di giri richiesto per un diametro e un materiale specifici dell'utensile. La formula è SFM = RPM × Diametro × 0,262. I materiali morbidi richiedono un SFM elevato, richiedendo gli alti RPM di un router. I metalli duri richiedono un basso SFM, richiedendo bassi regimi e coppia elevata di un VMC. L'utilizzo di una fresa standard a velocità di fresatura supera l'SFM progettato, bruciando istantaneamente il tagliente. Al contrario, l'utilizzo di una punta del router a basse velocità VMC spesso provoca sfregamenti anziché tagli.
La massa e la rigidità del telaio della macchina influiscono direttamente sulla durata dell'utensile. I VMC utilizzano massicci telai in ghisa del peso di diverse tonnellate. Questi telai assorbono le vibrazioni e resistono alle forze di taglio. Le frese standard richiedono questa rigidità estrema. Qualsiasi vibrazione provoca microscheggiature lungo il fragile tagliente in metallo duro, distruggendo l'utensile.
Le fresatrici Gantry utilizzano telai saldati in acciaio o alluminio più leggeri. Sono intrinsecamente privi della massa antivibrante di un VMC. Le strategie del percorso utensile devono adattarsi a questa architettura più leggera per evitare vibrazioni.
Il raggiungimento del corretto carico di truciolo previene guasti all'utensile. Il carico truciolo rappresenta lo spessore fisico del materiale rimosso da ciascun tagliente per giro. È necessario abbinare la velocità di avanzamento, il numero di giri e il numero di scanalature per ottenere il carico di truciolo target per il materiale specifico.
La formula è: Velocità di avanzamento = RPM × Numero di eliche × Carico truciolo target. Ad esempio, se si desidera un carico di truciolo di 0,015 pollici utilizzando un utensile a 2 eliche a 18.000 giri/min, la velocità di avanzamento deve essere di 540 pollici al minuto (18.000 × 2 × 0,015). Se il carico di truciolo è troppo piccolo, l'utensile sfrega contro il materiale invece di tagliarlo. Ciò genera un calore enorme e smussa il bordo. Se il carico di trucioli è troppo grande, le forze di taglio superano la resistenza centrale dell'utensile, facendo spezzare la fresa. Gli operatori dei router devono mantenere velocità di avanzamento elevate per adattarsi alle elevate velocità del mandrino e ottenere carichi di truciolo adeguati.
Il legno e i compositi ingegnerizzati presentano sfide di lavorazione uniche. Il legno presenta una struttura a grana cellulare direzionale. Il taglio contro questa grana provoca scheggiature e strappi. L'MDF contiene colle e resine altamente abrasive che smussano rapidamente i taglienti standard, richiedendo qualità di metallo duro specializzate.
Le geometrie di compressione e di taglio sono le uniche scelte praticabili per questi materiali. Uno strumento tagliato dal basso taglia le fibre del legno verso il basso, lasciando un bordo superiore incontaminato. Uno strumento di compressione taglia verso l'interno sia il bordo superiore che quello inferiore. Ciò impedisce la delaminazione su melamina bifacciale o compensato impiallacciato. Le frese standard non hanno questi angoli di taglio specializzati. Distruggeranno la finitura superficiale dei compositi laminati, lasciando bordi frastagliati che richiedono levigatura manuale.
La lavorazione della plastica richiede una gestione aggressiva del calore. Le materie plastiche hanno punti di fusione bassi. L'attrito nella zona di taglio fa sì che il materiale si sciolga anziché scheggiarsi. Questa plastica fusa avvolge l'utensile, un fenomeno noto come saldatura dei trucioli, che rovina la parte e rompe la taglierina.
Le frese standard provocano la saldatura immediata dei trucioli nella plastica. L'elevato numero di scanalature non fornisce spazio sufficiente per gli ingombranti trucioli di plastica. I design 'O-flute' a scanalatura singola rappresentano lo standard industriale per la plastica. La geometria O-flute fornisce una gola massiccia e lucida per i trucioli. Fornisce un'azione tagliente e tagliente che espelle il truciolo prima che possa assorbire il calore e sciogliersi. È necessario accoppiare gli utensili O-flute con velocità di avanzamento aggressive per garantire il trasferimento di calore nel truciolo, non nel pezzo.
I metalli non ferrosi rappresentano una zona di incrocio tra la fresatura e la fresatura tradizionale. L'alluminio è morbido e gommoso. Richiede taglienti affilati e un'eccellente evacuazione del truciolo per evitare grippaggi. Quando si selezionano gli utensili per l'alluminio, è necessario valutare la rigidità della macchina, la potenza del mandrino e la disponibilità del refrigerante.
I metalli ferrosi richiedono rigidità estrema e geometrie degli utensili specializzate. Gli strumenti del router falliscono immediatamente in questi materiali. Mancano della forza centrale necessaria. I loro taglienti sono troppo affilati e fragili per resistere alle forze d'impatto della lavorazione dell'acciaio, causando la frantumazione del tagliente al contatto.
Le frese standard sono assolutamente necessarie per i metalli ferrosi. I produttori applicano preparazioni specifiche del tagliente, come un'affilatura microscopica o un T-land, per rafforzare il tagliente contro gli urti. Utilizzano rivestimenti avanzati come AlTiN (nitruro di alluminio e titanio) o TiAlN. Questi rivestimenti prosperano in ambienti ad alto calore. Formano uno strato protettivo di ossido di alluminio che protegge il substrato di carburo dalle temperature estreme generate durante la lavorazione dell'acciaio.
Geometria degli utensili e confronto delle applicazioni
| Caratteristiche | Frese a candela | Frese a candela standard |
|---|---|---|
| Velocità ottimale del mandrino | 10.000 - 24.000+ giri/min | 4.000 - 12.000 giri al minuto |
| Conte di flauto | Da 1 a 3 flauti | Da 3 a 6+ flauti |
| Spessore del nucleo | Sottile (massimizza l'eliminazione dei trucioli) | Spesso (massimizza la rigidità) |
| Materiali primari | Legno, plastica, compositi, alluminio | Acciaio, Titanio, Ghisa, Leghe Dure |
| Geometrie specializzate | Up-cut, Down-cut, Compressione, O-Flute | Elica variabile, taglio centrale, raggio d'angolo |
Difetti comuni di lavorazione e soluzioni di attrezzatura
| Difetto osservato | Probabile causa | Soluzione di attrezzatura |
|---|---|---|
| Bordi in plastica fusa | RPM troppo alto, velocità di avanzamento troppo bassa, troppe scanalature. | Passare a un singolo utensile con scanalatura a O e aumentare la velocità di avanzamento. |
| Strappo sull'impiallacciatura superiore | Geometria up-cut che solleva le fibre del legno. | Passare a una geometria discendente o di compressione. |
| Bloccaggio Attrezzi in Alluminio | Accumulo di trucioli nelle gole, mancanza di lubrificazione. | Utilizzare uno strumento lucidato a scanalatura singola, aggiungere getto d'aria/nebulizzazione. |
| Segni di bruciature sul legno | Sfregamento dell'utensile dovuto alla bassa velocità di avanzamento o al tagliente smussato. | Aumentare la velocità di avanzamento per ottenere un carico truciolo adeguato, sostituire l'utensile. |
Giri al minuto elevati e velocità di avanzamento aggressive generano forze assiali significative. Le geometrie a spirale con taglio verso l'alto trascinano naturalmente l'utensile verso il basso nel materiale. Questa azione di trazione crea un grave rischio che l'utensile scivoli fuori dalla pinza durante il funzionamento. L'estrazione dell'utensile rovina il pezzo, distrugge l'utensile e danneggia il pannello di scarto della macchina.
Per mitigare questo rischio sono necessari protocolli rigorosi per il mantenimento degli strumenti. È necessario eseguire una manutenzione regolare della pinza. Pulire la pinza e il cono del mandrino con un pulitore specializzato prima di ogni cambio utensile. Attenersi rigorosamente alle specifiche di coppia del produttore durante il serraggio del dado della pinza. Evitare l'uso di adattatori con gambo o manicotti di riduzione poiché introducono un disallineamento e diminuiscono la forza di presa. Utilizzare sempre pinze ER ad alta precisione adatte esattamente al diametro del gambo dell'utensile. Far scattare la pinza nel dado prima di avvitarla sul mandrino per garantire un corretto posizionamento.
Le geometrie di taglio aggressive influiscono sulla stabilità del bloccaggio del pezzo. Le geometrie con taglio ascendente esercitano una forte forza di sollevamento verso l'alto sul pezzo. Quando si lavorano materiali sottili o leggeri su una tavola aspirato, questa forza di sollevamento supera facilmente la pressione di mantenimento del vuoto. La parte si solleva, si sposta e successivamente viene distrutta dalla taglierina.
È necessario adattare le strategie relative agli utensili e al bloccaggio dei pezzi per evitare il sollevamento delle parti. Utilizzare geometrie discendenti o di compressione durante il taglio di fogli sottili. Queste geometrie spingono il materiale contro il pannello rovinato, rafforzando la tenuta del vuoto. Assicurati che la tua pompa a vuoto fornisca un CFM adeguato per la porosità del tuo pannello di scarto. Implementa morsetti meccanici, nastro biadesivo o chiodatrici composite per parti di piccole dimensioni che non dispongono di una superficie sufficiente per il mantenimento del vuoto. Zonare adeguatamente il tavolo aspirante per concentrare l'aspirazione direttamente sotto il pezzo in lavorazione.
La selezione dell'utensile da taglio corretto determina il successo di qualsiasi operazione CNC. L'applicazione di strumenti standard per la lavorazione dei metalli ad ambienti di routing ad alta velocità garantisce il fallimento. È necessario allineare le scelte relative agli utensili con le capacità architettoniche specifiche della macchina. Segui questi passaggi pratici per ottimizzare il processo di lavorazione.
R: No. Le frese standard non hanno lo spazio necessario per eliminare i trucioli dal legno. L'elevato numero di scanalature determina un rapido compattamento dei trucioli. Ciò porta a forte attrito, bruciatura del materiale e rottura immediata dell'utensile a regimi elevati della fresa.
R: Le geometrie con taglio verso l'alto spingono i trucioli verso l'alto. Ciò consente velocità di avanzamento più elevate ma rischia di sollevare il materiale dal tavolo. Le geometrie ribassate spingono i trucioli verso il basso. Ciò lascia una finitura superficiale pulita ma richiede velocità di avanzamento più lente per evitare l'impaccamento dei trucioli.
R: La fusione avviene a causa dell'eccessivo attrito e della scarsa evacuazione del truciolo. L'utilizzo di un utensile con troppe scanalature o il funzionamento a un numero di giri troppo elevato provoca la saldatura dei trucioli. Passa a un design con scanalatura a O a scanalatura singola e aumenta la velocità di avanzamento.
R: Le punte a compressione sono progettate principalmente per materiali laminati su entrambi i lati e compensato. Sebbene possano tagliare il legno massiccio, gli utensili standard per taglio verso l'alto o verso il basso spesso forniscono una migliore rimozione dei trucioli per operazioni di profilatura profonda del legno massiccio.
R: Sostituire le pinze ER di precisione ogni 400-600 ore di funzionamento del mandrino. Le pinze usurate provocano un runout microscopico. Questa concentricità provoca vibrazioni, finiture superficiali scadenti e rottura prematura dell'utensile.
R: Molte frese non hanno la geometria del taglio centrale. L'immersione verso il basso schiaccia il fondo dell'utensile. È necessario utilizzare percorsi utensile di interpolazione in rampa o elicoidali per entrare nel materiale in modo sicuro ed evacuare i trucioli durante l'ingresso.