Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 28.08.2026 Pochodzenie: Strona

Wybór niewłaściwego narzędzia skrawającego dla określonej prędkości wrzeciona i sztywności maszyny powoduje katastrofalną awarię narzędzia, złomowanie części i przyspieszone zużycie łożysk wrzeciona. Operatorzy maszyn i kierownicy produkcji często mylą standardowe frezy trzpieniowe do obróbki metalu z narzędziami zaprojektowanymi specjalnie dla bramowych routerów CNC. To niedopasowanie geometrii rowka, luzu wiórowego, konstrukcji chwytu i tolerancji obrotów prowadzi do nieoptymalnych posuwów, nadmiernego wytwarzania ciepła i złamania narzędzia.
Ten przewodnik zawiera ocenę techniczną frezy walcowo-czołowe w porównaniu ze standardowymi frezami walcowo-czołowymi, analizując geometrię narzędzi, dynamikę maszyny, skład materiału i kryteria sukcesu specyficzne dla materiału, aby zapewnić optymalne zaopatrzenie w narzędzia dla konfiguracji CNC.
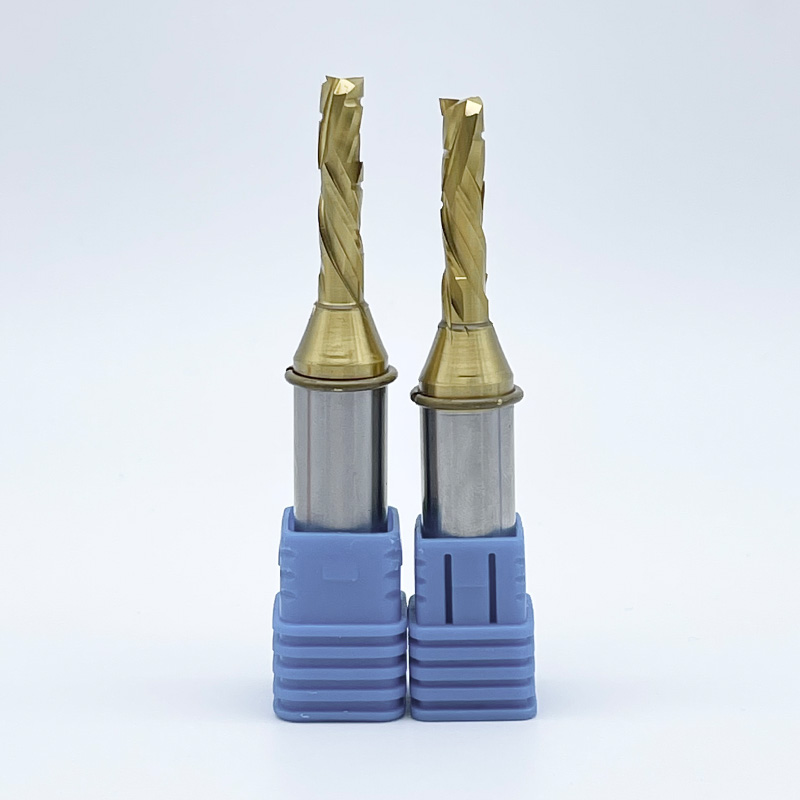
Oprzyrządowanie routera charakteryzuje się odrębną charakterystyką strukturalną dostosowaną specjalnie do zastosowań bramowych o dużej prędkości. Frezy te zazwyczaj zawierają od jednego do trzech rowków. Inżynierowie narzędzi projektują je z prostą lub wyspecjalizowaną geometrią śrubową, aby manipulować sposobem ścinania materiału i kierunkiem przepływu wiórów. Podstawowy zamysł projektowy skupia się całkowicie na szybkim odprowadzaniu wiórów przy ekstremalnych prędkościach wrzeciona. Odprowadzanie wiórów natychmiast zapobiega gromadzeniu się ciepła, które niszczy bardziej miękkie materiały, takie jak tworzywa sztuczne i drewno.
Wymiary trzpienia są zgodne ze standardowymi wymiarami ułamkowymi lub metrycznymi, najczęściej o średnicach 1/4 cala, 3/8 cala i 1/2 cala. Trzonki te są precyzyjnie szlifowane z tolerancją h6, aby idealnie pasowały do standardowych systemów tulei frezarskich ER. Skład materiału decyduje o żywotności i zastosowaniu narzędzia.
Inżynier producentów Frezy CNC spełniające wyjątkowe wymagania maszyn, w których prędkość wrzeciona rutynowo przekracza 18 000 obr./min. Przedkładają ogromny odstęp wiórów nad absolutną sztywność rdzenia. Gruby rdzeń po prostu przeszkadza, gdy trzeba wyrzucić duże ilości lekkiego materiału.
Standardowe frezy trzpieniowe stanowią podstawę tradycyjnej obróbki metali i usuwania ciężkich materiałów. Charakteryzują się dużą liczbą rowków, zwykle od trzech do sześciu, a specjalistyczne narzędzia do obróbki zgrubnej czasami mają nawet więcej. Projektanci narzędzi budują je ze zmiennymi kątami linii śrubowej i wyjątkowo grubymi średnicami rdzenia. Podstawowym założeniem projektowym jest maksymalizacja absolutnej sztywności. Wysoka sztywność minimalizuje drgania i wydłuża żywotność narzędzia przy dużych promieniowych obciążeniach wiórowych w gęstych materiałach, takich jak stal i tytan.
Rozmiar chwytu jest zgodny ze ścisłymi normami przemysłowymi dostosowanymi do oprawek narzędziowych o dużej wytrzymałości. Wiele z nich jest wyposażonych w spłaszczenia Weldon przeznaczone do uchwytów śrub ustalających, aby zapobiec wyrwaniu pod wpływem dużego momentu obrotowego. Zachowują również precyzyjne tolerancje cylindryczne, aby zapewnić kompatybilność z hydraulicznymi uchwytami frezarskimi i systemami pasowania termokurczliwego. Skład materiałów różni się od narzędzi routera, aby wytrzymać ekstremalne temperatury i uderzenia.
Standardowe frezy palcowe stawiają przede wszystkim na wytrzymałość rdzenia. Muszą wytrzymać ogromne promieniowe siły skrawania powstające podczas przebijania bloków z litego metalu na sztywnych centrach obróbczych.
Zależność pomiędzy liczbą rowków, wielkością kieszeni na wióry i szybkością posuwu decyduje o powodzeniu obróbki. Projektanci narzędzi muszą zrównoważyć wytrzymałość rdzenia z luzem wiórowym. Mniejsza liczba rowków tworzy większe kieszenie na wióry, zwane wrębami. Większe wręby umożliwiają szybkie wydostanie się ogromnych ilości materiału ze strefy cięcia. Większa liczba rowków zwiększa wytrzymałość rdzenia narzędzia, ale drastycznie zmniejsza przestrzeń dostępną do wyrzucania wiórów.
Wysoka liczba rowków powoduje katastrofalne skutki w przypadku routerów CNC. Jeśli używasz narzędzia z czterema lub sześcioma rowkami przy 18 000 obr./min, maszyna pozostawia niewystarczającą ilość czasu i przestrzeni fizycznej na wyrzucanie wiórów. Wióry pozostają uwięzione w dolinach rowków. Narzędzie ponownie odcina uwięzione wióry, generując ogromne tarcie. W tworzywach sztucznych tarcie powoduje natychmiastowe topienie. W drewnie powoduje spalanie. W aluminium wióry łączą się bezpośrednio z węglikiem, natychmiast zatrzaskując narzędzie.
Standardowe kąty pochylenia linii śrubowej frezu palcowego zazwyczaj mieszczą się w zakresie od 30 do 45 stopni. Producenci często stosują konstrukcje o zmiennym skoku i zmiennej linii śrubowej. Te zmienne geometrie zakłócają częstotliwości harmoniczne podczas cięcia metali ciężkich. Zakłócenie tych częstotliwości eliminuje drgania, zapobiega pękaniu narzędzia i poprawia wykończenie powierzchni na sztywnych frezarkach.
Geometrie specyficzne dla routera skupiają się na kontroli materiału, a nie na tłumieniu harmonicznych. Wykorzystują różne kierunki spiralne do zarządzania obrabianym przedmiotem i zapobiegania uszkodzeniom powierzchni.
Grubość środnika określa odporność narzędzia na ugięcie. W standardowych frezach palcowych priorytetem jest masywny, gruby rdzeń. Ten gruby rdzeń jest odporny na zginanie pod wpływem ekstremalnych obciążeń promieniowych występujących podczas obróbki zgrubnej litej stali. Gruby rdzeń zapobiega mikroodpryskom krawędzi skrawającej i zapewnia dokładność wymiarową w przypadku głębokich ścian pionowych.
Narzędzia routera celowo poświęcają grubość rdzenia. Wymagają masywnych wrębów wiórowych do odprowadzania miękkich, włóknistych materiałów. Ponieważ frezarki bramowe wykonują mniejsze promieniowe głębokości skrawania przy znacznie wyższych prędkościach, zmniejszona grubość rdzenia rzadko powoduje problemy z ugięciem w miękkich materiałach. Jednak ten cienki rdzeń sprawia, że całkowicie nie nadają się do obróbki twardych metali. Jeśli wepchniesz frez w stal, rdzeń natychmiast się wygnie i pęknie.
Większość standardowych frezów walcowo-czołowych ma geometrię ostrza centralnego. Jedna lub więcej krawędzi skrawających rozciąga się całkowicie do środka osi narzędzia. Dzięki temu narzędzie może zagłębić się pionowo w obrabiany przedmiot dokładnie tak, jak wiertło. Możliwość cięcia centralnego jest wymagana w przypadku tradycyjnego frezowania kieszeni w metalu, gdzie narzędzie musi wejść w środek pełnego bloku.
Wiele frezów CNC nie ma prawdziwej geometrii ostrza centralnego. Zanurzenie ich prosto w dół powoduje uszkodzenie dolnej krawędzi, spalenie materiału i ryzyko zapalenia się pyłu drzewnego. Operatorzy muszą stosować określone strategie ścieżki narzędzia, aby bezpiecznie wejść w materiał. Ramping wchodzi w materiał pod niewielkim kątem, zwykle od 2 do 5 stopni. Interpolacja śrubowa powoduje spiralne wsunięcie narzędzia w dół, w głąb cięcia. Obie metody zmniejszają pionowe siły skrawania i skutecznie odprowadzają wióry podczas wchodzenia.
Architektura maszyny narzuca wybór narzędzia. Bramowe routery CNC wykorzystują szybkie elektrowrzeciona. Wrzeciona te działają skutecznie w zakresie od 10 000 do 24 000 obr./min. Zapewniają bardzo niski moment obrotowy przy niższych prędkościach, co oznacza, że utkną, jeśli zostaną mocno wciśnięte poniżej 8000 obr./min. Pionowe centra obróbkowe (VMC) wykorzystują wrzeciona napędzane przekładnią lub paskiem. Działają skutecznie w zakresie od 4 000 do 12 000 obr./min. Zapewniają ogromny moment obrotowy w całym zakresie prędkości, umożliwiając im przepychanie dużych narzędzi przez twarde materiały.
Powierzchnia na minutę (SFM) określa wymaganą liczbę obrotów na minutę dla określonej średnicy narzędzia i materiału. Wzór to SFM = obr./min × średnica × 0,262. Miękkie materiały wymagają wysokiego SFM, co wymaga wysokich obrotów routera. Metale twarde wymagają niskiego SFM, co wymaga niskich obrotów i wysokiego momentu obrotowego VMC. Praca standardowego frezu walcowo-czołowego z prędkością routera przekracza zaprojektowaną prędkość SFM, natychmiast spalając ostrze. I odwrotnie, praca frezu przy niskich prędkościach VMC często powoduje tarcie, a nie cięcie.
Masa i sztywność ramy maszyny bezpośrednio wpływają na trwałość narzędzia. W VMC zastosowano masywne żeliwne ramy ważące kilka ton. Ramy te pochłaniają wibracje i są odporne na siły skrawania. Standardowe frezy palcowe wymagają tej ekstremalnej sztywności. Wszelkie wibracje powodują mikroodpryski na kruchej krawędzi skrawającej z węglika, niszcząc narzędzie.
Routery bramowe wykorzystują lżejsze spawane ramy stalowe lub aluminiowe. Z natury brakuje im tłumiącej drgania masy VMC. Strategie ścieżek narzędzi muszą dostosować się do tej lżejszej architektury, aby zapobiec drganiom.
Osiągnięcie prawidłowego obciążenia wiórów zapobiega awariom narzędzia. Obciążenie wiórami reprezentuje fizyczną grubość materiału usuwanego przez każdą krawędź skrawającą na obrót. Aby osiągnąć docelowe obciążenie wiórów dla konkretnego materiału, należy dopasować prędkość posuwu, obroty na minutę i liczbę rowków.
Wzór jest następujący: Szybkość posuwu = obr./min × liczba rowków × docelowe obciążenie wiórów. Na przykład, jeśli chcesz uzyskać wióry o wielkości 0,015 cala przy użyciu narzędzia z 2 rowkami przy 18 000 obr./min, prędkość posuwu musi wynosić 540 cali na minutę (18 000 × 2 × 0,015). Jeżeli obciążenie wiórami jest zbyt małe, narzędzie zamiast przecinać materiał, trze o materiał. Powoduje to wytwarzanie ogromnej ilości ciepła i matowienie krawędzi. Jeżeli obciążenie wiórami jest zbyt duże, siły skrawania przekraczają wytrzymałość rdzenia narzędzia, powodując pękanie frezu. Operatorzy routerów muszą utrzymywać wysokie prędkości posuwu, aby dopasować je do wysokich prędkości wrzeciona i uzyskać odpowiednie obciążenie wiórów.
Drewno i kompozyty konstrukcyjne stwarzają wyjątkowe wyzwania w zakresie obróbki. Drewno charakteryzuje się kierunkową, komórkową strukturą słojów. Cięcie w kierunku tego ziarna powoduje odpryski i wyrywanie. Płyta MDF zawiera wysoce ścierne kleje i żywice, które szybko tępią standardowe krawędzie tnące, co wymaga specjalistycznych gatunków węglików.
Jedynymi realnymi wyborami dla tych materiałów są geometrie ściskane i wcinane. Narzędzie do cięcia w dół ścina włókna drewna w dół, pozostawiając nieskazitelną górną krawędź. Narzędzie do kompresji ścina zarówno górną, jak i dolną krawędź do wewnątrz. Zapobiega to rozwarstwianiu się dwustronnej melaminy lub sklejki fornirowanej. Standardowym frezom walcowo-czołowym brakuje tych wyspecjalizowanych kątów ścinania. Zniszczą wykończenie powierzchni laminowanych kompozytów, pozostawiając postrzępione krawędzie, które wymagają ręcznego przeszlifowania.
Obróbka tworzyw sztucznych wymaga agresywnego zarządzania ciepłem. Tworzywa sztuczne mają niską temperaturę topnienia. Tarcie w strefie skrawania powoduje, że materiał topi się, a nie pęka. Stopiony plastik owija się wokół narzędzia, co jest zjawiskiem znanym jako zgrzewanie wiórów, które niszczy część i łamie nóż.
Standardowe frezy palcowe powodują natychmiastowe zgrzewanie wiórów w tworzywach sztucznych. Ich duża liczba rowków nie zapewnia wystarczającego prześwitu dla nieporęcznych plastikowych wiórów. Konstrukcje z pojedynczą rowką typu „O-flet” stanowią standard branżowy dla tworzyw sztucznych. Geometria rowka typu O zapewnia masywny, wypolerowany wręb wiórowy. Zapewnia ostre działanie tnące, które wyrzuca chip, zanim zdąży pochłonąć ciepło i stopić się. Należy sparować narzędzia z rowkiem typu O z agresywnymi posuwami, aby zapewnić przenikanie ciepła do wióra, a nie do przedmiotu obrabianego.
Metale nieżelazne stanowią strefę przecięcia pomiędzy frezowaniem a tradycyjnym frezowaniem. Aluminium jest miękkie i gumowate. Wymaga ostrych krawędzi skrawających i doskonałego odprowadzania wiórów, aby zapobiec zacieraniu się. Wybierając narzędzia do aluminium, należy ocenić sztywność maszyny, moc wrzeciona i dostępność chłodziwa.
Metale żelazne wymagają ekstremalnej sztywności i specjalistycznej geometrii narzędzi. Narzędzia routera zawodzą natychmiast w przypadku tych materiałów. Brakuje im niezbędnej siły rdzenia. Ich krawędzie tnące są zbyt ostre i kruche, aby wytrzymać siły udarowe obróbki stali, powodując pękanie krawędzi przy kontakcie.
Do metali żelaznych absolutnie niezbędne są standardowe frezy palcowe. Producenci stosują specjalne przygotowania krawędzi, takie jak mikroskopijna osełka lub szlif T, aby wzmocnić krawędź skrawającą przed uderzeniami. Wykorzystują zaawansowane powłoki, takie jak AlTiN (azotek aluminium i tytanu) lub TiAlN. Powłoki te rozwijają się w środowiskach o wysokiej temperaturze. Tworzą ochronną warstwę tlenku glinu, która chroni podłoże węglikowe przed ekstremalnymi temperaturami powstającymi podczas obróbki stali.
Geometria oprzyrządowania i porównanie zastosowań
| Funkcja | Frezy trzpieniowe | Standardowe frezy trzpieniowe |
|---|---|---|
| Optymalna prędkość wrzeciona | 10 000–24 000+ obr./min | 4 000–12 000 obr./min |
| Liczba fletów | 1 do 3 fletów | 3 do 6+ fletów |
| Grubość rdzenia | Cienki (maksymalny odstęp od wiórów) | Gruby (maksymalizuje sztywność) |
| Materiały podstawowe | Drewno, tworzywa sztuczne, kompozyty, aluminium | Stal, tytan, żeliwo, stopy twarde |
| Specjalistyczne geometrie | Cięcie w górę, cięcie w dół, kompresja, O-flet | Zmienna linia śrubowa, cięcie centralne, promień naroża |
Typowe wady obróbki i rozwiązania w zakresie narzędzi
| Zaobserwowana usterka | Prawdopodobna przyczyna | Rozwiązanie w zakresie narzędzi |
|---|---|---|
| Stopione plastikowe krawędzie | Za wysokie obroty, posuw za niski, za dużo rowków. | Zmień narzędzie na jedno narzędzie z rowkiem O, zwiększ posuw. |
| Rozdarcie na górnej okleinie | Geometria Up-Cut unosząca włókna drewna. | Przełącz na geometrię ścinającą lub kompresyjną. |
| Zatrzaskiwanie narzędzi w aluminium | Ubijanie wiórów we wrębach, brak smarowania. | Użyj polerowanego narzędzia jednoostrzowego, dodaj podmuch powietrza/mgłę. |
| Ślady spalania na drewnie | Tarcie narzędzia z powodu małego posuwu lub stępienia krawędzi. | Zwiększyć posuw, aby uzyskać odpowiednie obciążenie wiórów, wymienić narzędzie. |
Wysokie obroty i agresywne posuwy generują znaczne siły osiowe. Geometria spiralna podcięta w górę naturalnie wciąga narzędzie w materiał. To ciągnięcie stwarza poważne ryzyko wysunięcia się narzędzia z tulei zaciskowej podczas pracy. Wysuwanie narzędzia niszczy obrabiany przedmiot, niszczy narzędzie i uszkadza odłamki maszyny.
Ograniczenie tego ryzyka wymaga rygorystycznych protokołów przechowywania narzędzi. Należy regularnie konserwować tuleję zaciskową. Przed każdą wymianą narzędzia oczyścić tuleję zaciskową i stożek wrzeciona za pomocą specjalistycznej ściereczki. Podczas dokręcania nakrętki tulei zaciskowej należy ściśle przestrzegać specyfikacji momentu obrotowego producenta. Unikaj stosowania adapterów trzpieniowych lub tulei redukcyjnych, ponieważ powodują one bicie i zmniejszają siłę chwytania. Zawsze używaj precyzyjnych tulei zaciskowych ER dokładnie dopasowanych do średnicy trzpienia narzędzia. Załóż tuleję zaciskową na nakrętkę przed nakręceniem jej na wrzeciono, aby zapewnić prawidłowe osadzenie.
Agresywne geometrie skrawania wpływają na stabilność uchwytu roboczego. Geometrie podcięcia wywierają dużą siłę unoszącą do góry na obrabiany przedmiot. Podczas obróbki cienkich lub lekkich materiałów na stole podciśnieniowym ta siła podnoszenia z łatwością pokonuje ciśnienie docisku podciśnienia. Część podnosi się, przesuwa, a następnie zostaje zniszczona przez nóż.
Należy dostosować strategie dotyczące narzędzi i mocowania, aby zapobiec podnoszeniu części. Podczas cięcia cienkich arkuszy należy stosować geometrię wycinania w dół lub ściskania. Te geometrie dociskają materiał do zasypu, wzmacniając utrzymanie podciśnienia. Upewnij się, że Twoja pompa próżniowa zapewnia odpowiednią CFM dla porowatości zasypki. W przypadku małych części, które nie mają wystarczającej powierzchni do utrzymania próżni, zastosuj zaciski mechaniczne, taśmę dwustronną lub gwoździarki kompozytowe. Odpowiednio rozplanuj stół podciśnieniowy, aby skoncentrować ssanie bezpośrednio pod obrabianym przedmiotem.
Wybór odpowiedniego narzędzia tnącego decyduje o powodzeniu każdej operacji CNC. Stosowanie standardowych narzędzi do obróbki metali w środowiskach wymagających szybkiego trasowania gwarantuje awarię. Należy dostosować wybór narzędzi do specyficznych możliwości architektonicznych maszyny. Wykonaj poniższe praktyczne kroki, aby zoptymalizować proces obróbki.
Odp.: Nie. Standardowe frezy palcowe nie zapewniają wymaganego dla drewna prześwitu na wióry. Ich duża liczba rowków powoduje szybkie upakowanie wiórów. Prowadzi to do silnego tarcia, spalania materiału i natychmiastowego złamania narzędzia przy wysokich obrotach frezarki.
Odp.: Geometria podcięcia ciągnie wióry do góry. Pozwala to na szybsze posuwy, ale wiąże się z ryzykiem podniesienia materiału ze stołu. Geometrie z wcięciem w dół spychają wióry w dół. Pozostawia to czyste wykończenie górnej powierzchni, ale wymaga mniejszych prędkości posuwu, aby zapobiec gromadzeniu się wiórów.
Odp.: Topienie następuje na skutek nadmiernego tarcia i słabego odprowadzania wiórów. Użycie narzędzia ze zbyt dużą liczbą rowków lub pracujące na zbyt wysokich obrotach powoduje powstawanie wiórów. Przejdź na konstrukcję z jednoostrzowym rowkiem O i zwiększ posuw.
Odp.: Wiertła kompresyjne przeznaczone są przede wszystkim do materiałów dwustronnie laminowanych i sklejki. Chociaż standardowe narzędzia do cięcia w górę lub w dół mogą ciąć lite drewno, często zapewniają lepszy usuwanie wiórów w przypadku głębokich operacji profilowania litego drewna.
Odp.: Wymieniaj precyzyjne tuleje zaciskowe ER co 400 do 600 godzin pracy wrzeciona. Zużyte tuleje zaciskowe powodują mikroskopijne bicie. Bicie to powoduje wibracje, słabą jakość powierzchni i przedwczesne pękanie narzędzia.
Odp.: Wiele frezów nie ma geometrii ostrza centralnego. Zanurzanie się prosto w dół miażdży spód narzędzia. Aby bezpiecznie wejść w materiał i odprowadzać wióry podczas wchodzenia, należy zastosować ścieżki narzędzia z interpolacją skośną lub śrubową.