
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 18-09-2026 Nguồn gốc: Địa điểm


Một lỗ hổng cực nhỏ của khuôn có thể làm hỏng hàng nghìn bộ phận được đúc phun. Gia công thép khuôn cứng nổi tiếng là không thể tha thứ. Sự mài mòn dụng cụ nhanh chóng làm suy giảm bề mặt hoàn thiện ngay lập tức. Khi điều này xảy ra, các cửa hàng phải đối mặt với những ngày sử dụng băng ghế thủ công đắt tiền. Làm thế nào để bạn tránh được nút thắt này? Bí quyết nằm ở việc lựa chọn đúng nhà máy hoàn thiện khuôn cuối . Tập trung cụ thể vào kích thước bán kính góc. Đặc điểm hình học duy nhất này là chìa khóa để bạn có được lớp hoàn thiện giống như gương. Nó làm giảm thời gian chu kỳ và kéo dài đáng kể tuổi thọ công cụ.
Kích thước bán kính quyết định độ hoàn thiện: Bán kính góc lớn hơn đương nhiên sẽ tạo ra chiều cao đỉnh nhỏ hơn. Điều này có nghĩa là bề mặt hoàn thiện mịn hơn đáng kể. Trong khi đó, bán kính nhỏ hơn vẫn cần thiết cho các chi tiết khuôn phức tạp.
Độ bền và tuổi thọ của dụng cụ: Máy cắt bán kính phân bổ lực cắt đồng đều. Chúng giảm thiểu đáng kể tình trạng sứt mẻ ở cạnh trong các ứng dụng có độ cứng cao so với dao phay ngón vuông tiêu chuẩn.
Các vấn đề về độ cứng: Việc sử dụng dụng cụ chuyên dụng là không thể thương lượng. Việc hoàn thiện các khuôn đã cứng đòi hỏi các công cụ được thiết kế đặc biệt để duy trì tính toàn vẹn của lưỡi cắt tuyệt đối.
Sức mạnh tổng hợp của dao và đường chạy dao: Để đạt được chất lượng bề mặt tối ưu đòi hỏi phải phù hợp với kích thước bán kính cụ thể với các chiến lược phay nâng cao và bước chuyển được tối ưu hóa.
Công cụ gia công thô có một công việc chính. Họ tối đa hóa tỷ lệ loại bỏ vật liệu. Công cụ hoàn thiện là hoàn toàn khác nhau. Chúng yêu cầu dung sai hình học riêng biệt và lớp phủ chịu nhiệt tiên tiến. Quá trình làm khuôn tuân theo một trình tự nghiêm ngặt. Bạn làm thô, bán hoàn thiện và cuối cùng là hoàn thành. Giai đoạn gia công thô loại bỏ vật liệu rời. Bán hoàn thiện để lại một lớp bột mỏng đồng đều.
Giai đoạn hoàn thiện đòi hỏi sự đầu tư quan trọng nhất. Máy nghiền cuối tinh phải giữ dung sai độ đảo chặt hơn 0,005mm. Những sai lệch nhỏ của dụng cụ sẽ trực tiếp dẫn đến sự thiếu chính xác về kích thước trong khoang khuôn. Máy cắt hoàn thiện cuối cùng sẽ xác định độ chính xác hình học cuối cùng của bạn.
Hình ảnh một khuôn rất phức tạp thoát ra khỏi máy CNC. Dưới ánh sáng kiểm tra, các dấu dụng cụ có thể nhìn thấy và các đường sọc bao phủ khoang. Chất lượng bề mặt kém không chỉ là vấn đề thẩm mỹ. Đó là một lỗi chức năng nghiêm trọng. Việc đánh bóng thủ công tốn nhiều thời gian và tiền bạc. Nó cũng gây ra rủi ro nghiêm trọng do lỗi của con người. Một cú trượt của đá đánh bóng có thể làm thay đổi các kích thước quan trọng.
Hơn nữa, chất lượng bề mặt quyết định việc phun nhựa. Lớp hoàn thiện hoàn hảo đảm bảo các bộ phận được đẩy ra một cách trơn tru. Các đường gờ siêu nhỏ khiến các bộ phận bằng nhựa bị dính vào nhau. Điều này dẫn đến lỗi phóng hoặc biến dạng bộ phận. Đối với các sản phẩm yêu cầu độ rõ quang học, lớp hoàn thiện khuôn sẽ quyết định các đặc tính quang học của sản phẩm cuối cùng.
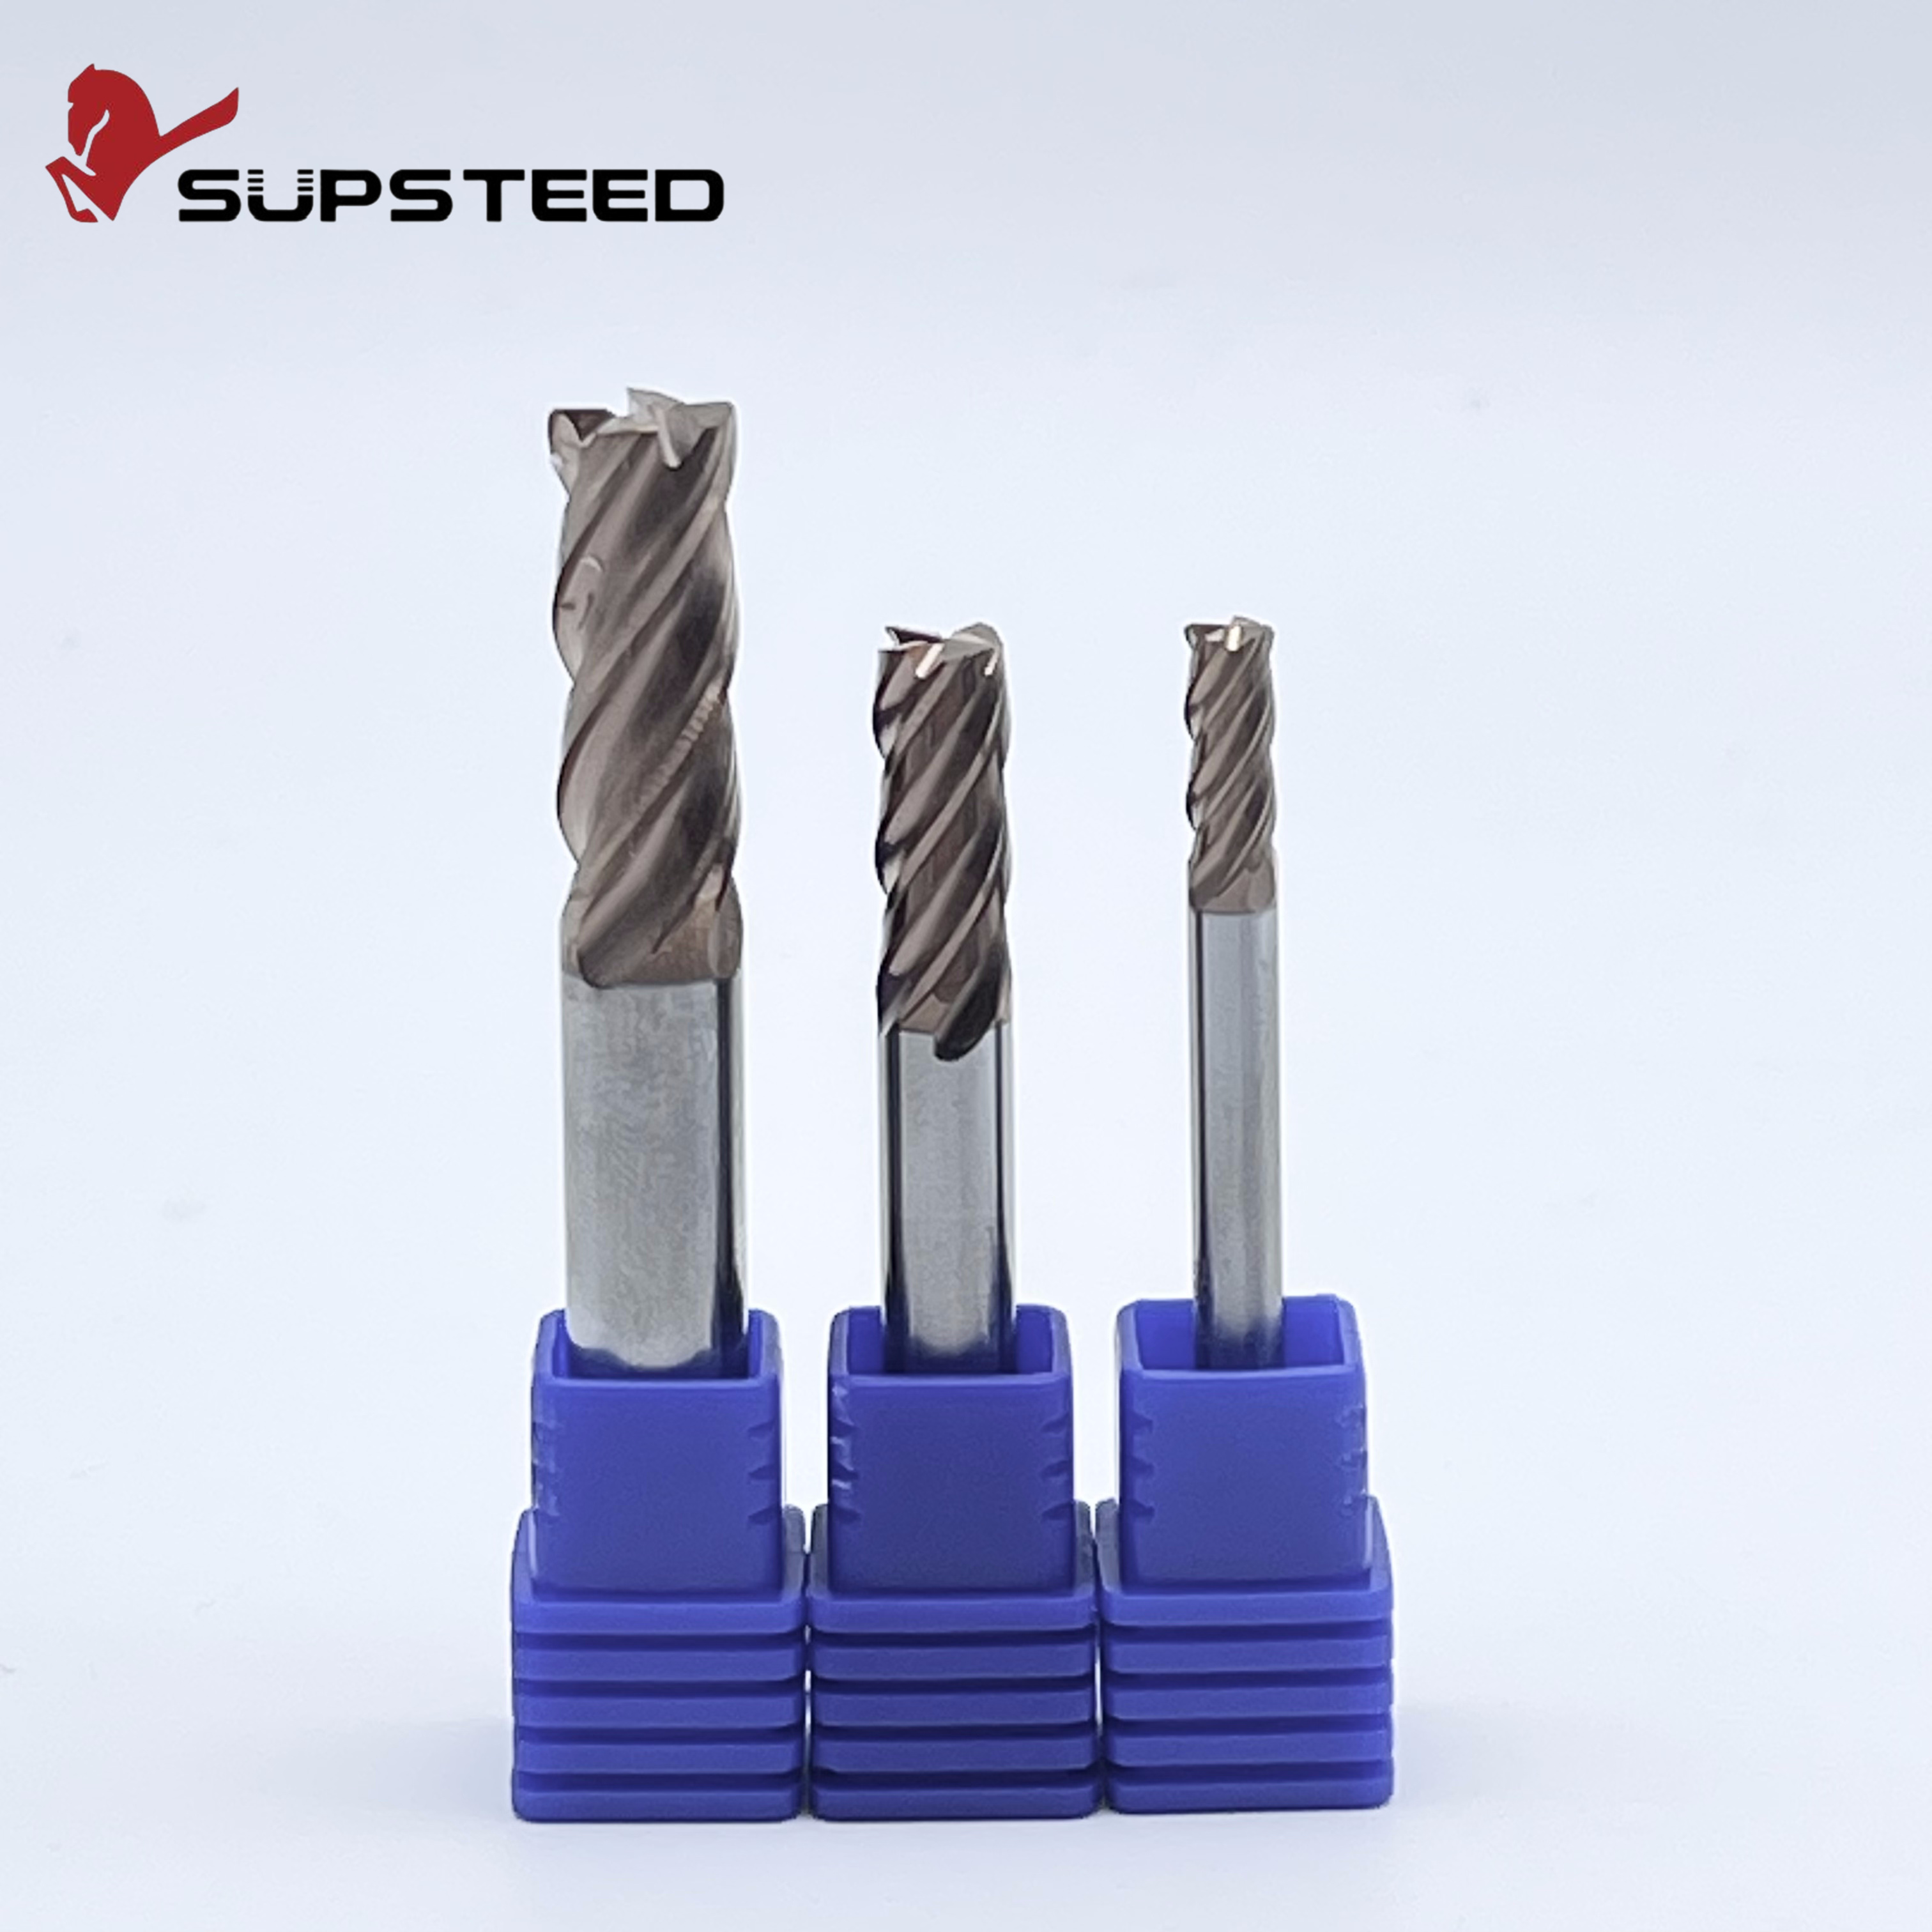
Các thợ máy thường tranh luận giữa dao cắt mũi bi và dao mũi bò để hoàn thiện khuôn. Công cụ mũi bóng điều chỉnh các đường viền 3D phức tạp và các bức tường dốc. Tuy nhiên, một Máy cắt bán kính góc chiếm ưu thế trên các bề mặt phẳng với các góc bo tròn hoặc các góc nghiêng nông.
Ưu điểm cơ học nằm ở đường kính cắt hiệu quả. Máy nghiền đầu bi có tốc độ bề mặt chính xác bằng 0 tại điểm chết của nó. Khi cắt thẳng xuống, đầu nhọn sẽ đẩy và làm nhòe vật liệu. Nó không cắt sạch. Điều này gây ra sự hao mòn nhanh chóng. Máy cắt bán kính sử dụng cạnh ngoại vi và cung bán kính. Nó duy trì tốc độ bề mặt nhất quán trên toàn bộ vết cắt.
Công việc chính xác đòi hỏi phải hiểu chính xác hình dạng dụng cụ. Dụng cụ hoàn thiện thường có 4 đến 6 me. Số lượng sáo cao hơn làm tăng đường kính lõi. Điều này giúp tăng cường độ cứng cho tốc độ tiến dao cao hơn trong khi vẫn duy trì độ hoàn thiện tốt. Đường kính lõi đóng vai trò là xương sống vững chắc. Nó giảm thiểu độ lệch trong quá trình phay cứng.
Bán kính góc hòa trộn liền mạch các cạnh cắt phía dưới và ngoại vi. Vòng cung này gia cố về mặt cấu trúc cho góc công cụ. Nó ngăn ngừa hiện tượng sứt mẻ vi mô thảm khốc thường thấy ở các máy phay đầu vuông sắc bén khi cắt kim loại cứng.
Độ nhám bề mặt phụ thuộc nhiều vào chiều cao đỉnh. Đây là các đỉnh cực nhỏ còn sót lại giữa các lần cắt dao liên tiếp. Mối quan hệ toán học trực tiếp tồn tại giữa bán kính dao, khoảng cách bước dịch chuyển và chiều cao đỉnh dao.
Các lập trình viên sử dụng một công thức gần đúng tiêu chuẩn. Chiều cao Cusp bằng Stepover bình phương chia cho 8 lần Bán kính. Điều này cung cấp một quy tắc sàn cửa hàng rõ ràng. Bán kính lớn hơn để lại đỉnh nhỏ hơn cho bất kỳ bước chuyển tiếp nào. Chiều cao đỉnh được giảm thiểu mang lại giá trị Trung bình Độ nhám thấp hơn nhiều.
Dao phay ngón có bán kính lớn mang lại lợi thế to lớn khi hình học cho phép. Vòng cung lớn hơn sẽ phân tán lực cắt và nhiệt độ cực cao trên diện tích cacbua rộng hơn. Khả năng tản nhiệt vượt trội giúp kéo dài tuổi thọ dụng cụ. Điều này rất quan trọng trong chu kỳ hoàn thiện dài trên vật liệu cứng.
Người thợ máy có thể tăng khoảng cách bước một cách an toàn trong khi vẫn duy trì các yêu cầu về độ hoàn thiện. Chiến lược này làm giảm tổng số đường chuyền cần thiết. Nó cắt giảm đáng kể thời gian chu kỳ tổng thể và tăng lợi nhuận của cửa hàng.
Các công cụ bán kính nhỏ vẫn không thể thiếu mặc dù lợi ích của bán kính lớn hơn. Khuôn ép phun hiện đại có các góc bên trong sắc nét và các chi tiết vi mô. Một công cụ bán kính lớn đơn giản là không thể truy cập vật lý vào những khu vực này.
Những công cụ nhỏ hơn này có những hạn chế về mặt cơ học. Họ tập trung nhiệt và lực cắt vào một khu vực mỏng manh nhỏ bé. Dụng cụ này trở nên dễ bị mòn hơn nhiều. Bước chuyển phải được giảm đáng kể để duy trì chất lượng hoàn thiện. Điều này chắc chắn làm tăng thời gian gia công.
Các khuôn hiện đại sử dụng thép công cụ đã được làm cứng trước hoặc được làm cứng hoàn toàn như H13 hoặc S136. Độ cứng dao động từ HRC55 đến HRC70. Vô cùng Gia công thép khuôn đặt ra những thách thức cơ học nghiêm trọng. Nhiệt độ vùng cắt thường vượt quá 800 độ C. Lực cắt lớn gây ra độ lệch dụng cụ đáng kể. Cacbua tiêu chuẩn sẽ phân hủy trong vòng vài phút dưới những điều kiện khắc nghiệt này.
Hình dạng dụng cụ cũng quan trọng như cấp độ cacbua. Máy nghiền đầu vuông tiêu chuẩn có góc 90 độ sắc nét. Góc nhọn này hoạt động như một điểm yếu về cấu trúc khi phay cứng. Các đầu vi mạch mỏng manh sẽ bị bong ra ngay lập tức khi tiếp xúc với thép cứng.
Một vòng cung liên tục phân bổ lực cắt đều. Nó cung cấp tính toàn vẹn cấu trúc to lớn cho sự tiên tiến. Điều này ngăn chặn sự cố nghiêm trọng của dụng cụ và đảm bảo dụng cụ vẫn tồn tại trong toàn bộ quá trình hoàn thiện.
Việc hoàn thiện khuôn lên tới HRC70 cần có dụng cụ chuyên dụng. Bạn phải đầu tư một cách thực sự Máy nghiền cuối HRC70 . Những công cụ cao cấp này có ba đặc điểm cụ thể được thiết kế để sinh tồn.
Cacbua hạt siêu nhỏ: Chất nền sử dụng bột cacbua siêu mịn 0,2 micron. Điều này mang lại độ bền đứt ngang đặc biệt để chống sứt mẻ.
Lớp phủ nâng cao: Họ sử dụng lớp phủ PVD nhôm cao cấp như Blue Nano. Các lớp phủ này oxy hóa ở nhiệt độ cao tạo thành lớp gốm bảo vệ chống sốc nhiệt.
Thiết kế lõi cứng: Công cụ HRC70 có thiết kế lõi thon. Điều này tối đa hóa độ cứng và loại bỏ hoàn toàn tiếng ồn trong quá trình truyền áp suất cao.
Ngành công nghiệp chế tạo khuôn đang chuyển mạnh sang sản xuất không đánh bóng. Cạnh tranh toàn cầu rất khốc liệt. Người chế tạo khuôn không đủ khả năng chi trả cho việc chuẩn bị thủ công hàng tuần. Nhu cầu gia tăng đối với dao phay ngón có khả năng cung cấp giá trị Trung bình Độ nhám dưới 0,1 micron ngay trên máy CNC. Các nhà sản xuất dụng cụ đang đáp ứng bằng cách phát triển bán kính góc cực kỳ chính xác. Dung sai cạnh hiện nay thường được giữ ở mức cộng hoặc trừ 0,002mm.
Hơn nữa, việc sử dụng thép khuôn siêu cứng vượt quá HRC65 đang trở thành tiêu chuẩn. Ngành công nghiệp đang rời xa lớp phủ TiAlN truyền thống. Lớp phủ nanocompozit độc quyền đang chiếm ưu thế. Những lớp phủ tiên tiến này chịu được nhiệt độ cắt trên 1000 độ C mà không cần chất làm mát bằng chất lỏng. Việc lựa chọn máy nghiền ngón bây giờ có nghĩa là kết hợp hóa học luyện kim chính xác của dụng cụ với thép khuôn cụ thể.
Công cụ vật lý chỉ là một nửa phương trình. Đường chạy dao được lập trình sẽ quyết định kết quả cuối cùng. Bạn phải tính toán chính xác bước chuyển dựa trên kích thước bán kính đã chọn để đạt được độ hoàn thiện cụ thể.
Bán kính góc công cụ (mm) |
Bước qua (mm) |
Chiều cao đỉnh lý thuyết (mm) |
Chất lượng hoàn thiện bề mặt |
|---|---|---|---|
R0.5 |
0.10 |
0.0025 |
Bán kết |
R0.5 |
0.05 |
0.0006 |
Hoàn thiện tốt |
R1.0 |
0.10 |
0.0012 |
Hoàn thiện tốt |
R1.0 |
0.05 |
0.0003 |
Siêu chính xác |
R2.0 |
0.20 |
0.0025 |
Bán kết |
R2.0 |
0.05 |
0.00015 |
Hoàn thiện gương |
Việc duy trì tải chip liên tục cũng quan trọng không kém. Tốc độ tiến dao động ở các góc gây ra độ lệch dao đột ngột. Điều này để lại dấu vết dễ thấy trên bề mặt khuôn.
TRONG phay chính xác , phay leo hầu như chỉ được sử dụng. Lưỡi cắt ăn khớp ở độ dày phoi tối đa và thoát ra ở mức 0. Nhiệt truyền vào chip chứ không phải phôi. Phay thông thường bắt đầu ở độ dày bằng không. Dụng cụ này chà xát và đánh bóng thép cứng trước khi cắn. Ma sát này làm giảm bán kính góc và gây ra hiện tượng cứng hóa nghiêm trọng.
Độ lệch của dụng cụ sẽ phá hủy chất lượng bề mặt. Máy nghiền cuối bị uốn gây ra tiếng kêu. Bạn phải quản lý chặt chẽ phần nhô ra của công cụ. Sử dụng chiều dài sáo ngắn nhất có thể. Kết hợp phần nhô ra ngắn với dao cắt bán kính mạnh mẽ để tối đa hóa độ cứng. Điều này cho phép công cụ cắt vật liệu một cách sạch sẽ mà không bị rung.
Việc chọn công cụ tối ưu đòi hỏi phải phân tích mô hình CAD. Trước tiên hãy xác định bán kính góc tối đa cho phép. Sử dụng bán kính lớn nhất có thể. Điều này giảm thiểu thời gian gia công và tối đa hóa chất lượng hoàn thiện. Ví dụ: nếu khuôn có phi lê bên trong tối thiểu là R1.0mm, thì không chọn dao phay đầu có bán kính R1.0mm chính xác. Công cụ này sẽ gắn toàn bộ vật liệu vào góc 90 độ. Điều này gây ra cuộc trò chuyện lớn. Thay vào đó, hãy chọn bán kính R0,8mm. Công cụ này sẽ nội suy góc một cách duyên dáng mà không cần can thiệp quá mức.
Dao phay ngón hai me cung cấp rãnh phoi lớn. Chúng rất tốt cho nhôm nhưng lại thiếu độ cứng kết cấu nghiêm trọng đối với thép khuôn cứng. Dao phay ngón bốn me hoặc sáu me là tiêu chuẩn công nghiệp không thể tranh cãi để hoàn thiện khuôn. Nhiều sáo hơn có nghĩa là đường kính lõi lớn hơn. Công cụ này cứng hơn đáng kể. Các bước hoàn thiện có những vết cắt cực kỳ nhẹ nhàng. Việc sơ tán chip lớn là không cần thiết. Bạn sử dụng các me bổ sung đó để có bề mặt hoàn thiện mượt mà hơn với tốc độ tiến dao nhanh hơn.
Độ chính xác phụ thuộc vào dung sai sản xuất. Các công cụ rẻ tiền với hình học không nhất quán sẽ dẫn đến các bề mặt không khớp. Nguồn công cụ từ các nhà sản xuất chuyên dụng đảm bảo dung sai bán kính nghiêm ngặt. Dụng cụ nhất quán đảm bảo rằng việc thay thế dao phay ngón bị mòn giữa chu kỳ không để lại bước vật lý nào trên khuôn.
Tiếng trò chuyện biểu hiện dưới dạng những đường lượn sóng nhịp nhàng. Nguyên nhân thường là do dụng cụ nhô ra quá mức hoặc RPM không chính xác. Bạn có thể đang chạm vào tần số cộng hưởng hài hòa. Rút ngắn việc thiết lập giá đỡ công cụ. Điều chỉnh tốc độ trục chính từ 10 đến 15 phần trăm để phá vỡ sự cộng hưởng.
Bề mặt bị đục hoặc bị lem có nghĩa là lưỡi cắt bị hỏng. Điều này thường xảy ra do bán kính góc bị mòn hoặc cạnh tích hợp. Việc sử dụng chất làm mát không chính xác là thủ phạm thường xuyên gây ra hiện tượng phay cứng. Phun chất làm mát dạng lỏng lên dụng cụ cacbua cắt thép HRC60 gây ra sốc nhiệt lớn. Các vết nứt vi mô cạnh cacbua ngay lập tức. Thay vào đó hãy sử dụng luồng khí áp suất cao. Nó làm sạch chip đồng thời ngăn ngừa sốc nhiệt.
Bán kính góc rất tinh tế. Lao thẳng xuống theo trục Z sẽ làm nát bán kính đáy. Các lập trình viên phải sử dụng các đường chạy dao dẫn đầu xoắn ốc. Việc đẩy mạnh vào vật liệu dần dần tạo ra lực cắt một cách an toàn. Điều này bảo tồn hình dạng nguyên sơ cho các đường chuyền hoàn thiện dài.
Bán kính góc không chỉ là một chi tiết nhỏ. Nó quyết định độ hoàn thiện bề mặt cuối cùng và thời gian chu kỳ của bạn. Tối đa hóa kích thước bán kính giúp giảm thời gian gia công đồng thời mang lại độ hoàn thiện vượt trội. Dụng cụ chất lượng cao giúp loại bỏ việc đánh bóng thủ công. Điều này cải thiện đáng kể lợi nhuận cửa hàng hàng ngày của bạn. Luôn khớp dao cắt của bạn với độ cứng vật liệu cụ thể. Sử dụng lớp phủ tiên tiến và cacbua siêu mịn cho thép khuôn. Tối ưu hóa bước chuyển của bạn dựa trên tính toán chính xác.
Lựa chọn tối ưu để gia công thép khuôn đã cứng là máy nghiền ngón HRC70 được trang bị bán kính góc cụ thể. Những công cụ này phải được sản xuất từ cacbua vonfram hạt siêu mịn 0,2 micron để chịu được áp suất hướng tâm cực cao. Chúng yêu cầu lớp phủ PVD chịu nhiệt cao như Blue Nano để bảo vệ chất nền cacbua khỏi tải nhiệt cường độ cao.
Chiều cao đỉnh cho biết độ nhám bề mặt lý thuyết của bạn. Nó được tính bằng công thức: Chiều cao Cusp bằng bình phương Stepover chia cho 8 lần Bán kính công cụ. Để đạt được bề mặt mịn hơn, bạn phải giảm khoảng cách bước hoặc sử dụng công cụ có bán kính góc lớn hơn.
Không nên sử dụng máy nghiền đầu vuông để hoàn thiện khuôn chính xác. Các góc 90 độ sắc nét đóng vai trò là điểm yếu làm sứt mẻ nhanh chóng các vật liệu cứng. Công cụ vuông để lại các đường chuyển tiếp sắc nét giữa các đường chuyền. Dao cắt bán kính hòa trộn các bề mặt một cách liền mạch và mang lại tuổi thọ dụng cụ dài hơn đáng kể.
Số lượng me cao hơn trực tiếp làm tăng đường kính lõi của dụng cụ cắt. Lõi dày hơn cải thiện đáng kể độ cứng của cấu trúc. Điều này giảm thiểu độ lệch và tiếng ồn. Các nguyên công gia công tinh sử dụng độ sâu cắt rất nhẹ và không yêu cầu độ hở phoi lớn. Độ ổn định bổ sung của 4 đến 6 me là hoàn toàn cần thiết để phay chính xác.
Chọn dao phay ngón 4 me khi bạn cần sự cân bằng về độ cứng và độ hở phoi nhỏ cho các đường chạy bán tinh. Nâng cấp lên máy nghiền ngón 6 me để thực hiện các bước gia công tinh thuần túy trên vật liệu siêu cứng vượt quá HRC60. Dụng cụ 6 me cho phép tốc độ tiến dao cao hơn và cung cấp độ bền lõi tối đa để loại bỏ hoàn toàn độ lệch.
Tốc độ trục chính lý tưởng phụ thuộc vào đường kính dụng cụ và độ cứng cụ thể của thép. Đối với vật liệu HRC60 đến HRC70, bạn phải duy trì hình ảnh bề mặt chính xác để kích hoạt lớp phủ chịu nhiệt của dụng cụ mà không làm cháy cacbua. Luôn tham khảo dữ liệu cắt cụ thể của nhà sản xuất, nhưng nói chung, kỹ thuật gia công tốc độ cao với độ bám hướng tâm thấp hơn và RPM cao mang lại bề mặt gương tốt nhất.
Bạn đã sẵn sàng loại bỏ việc đánh bóng thủ công và giảm đáng kể thời gian hoàn thiện khuôn của mình chưa? Việc lựa chọn hình dạng và lớp phủ phù hợp chính xác là điều không thể thương lượng. Khám phá bộ sưu tập công cụ hiệu suất cao cao cấp tại SS End Mill. Hãy tìm sự kết hợp hoàn hảo cho các ứng dụng có độ cứng cao của bạn và đạt được lớp hoàn thiện như gương hoàn hảo ngay hôm nay.


