
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 18-09-2026 Asal: Lokasi


Satu cacat cetakan mikroskopis dapat merusak ribuan bagian cetakan injeksi. Pemesinan baja cetakan keras terkenal tidak kenal ampun. Keausan alat yang cepat akan menurunkan hasil permukaan secara instan. Jika hal ini terjadi, toko akan menghadapi penggunaan bangku manual yang mahal selama berhari-hari. Bagaimana Anda menghindari hambatan ini? Rahasianya terletak pada pemilihan yang tepat pabrik akhir penyelesaian cetakan . Fokus secara khusus pada ukuran radius sudut. Fitur geometris tunggal ini adalah kunci Anda untuk mendapatkan hasil akhir seperti cermin. Ini mengurangi waktu siklus dan memperpanjang umur alat secara drastis.
Ukuran Radius Mendikte Selesai: Radius sudut yang lebih besar secara alami menghasilkan tinggi titik puncak yang lebih kecil. Ini berarti permukaan akhir yang jauh lebih halus. Sementara itu, radius yang lebih kecil tetap penting untuk detail cetakan yang rumit.
Kekuatan dan Umur Pahat: Pemotong yang terradiasi mendistribusikan gaya pemotongan secara merata. Mereka secara drastis mengurangi chipping tepi selama aplikasi kekerasan tinggi dibandingkan dengan pabrik ujung persegi standar.
Kekerasan Penting: Memanfaatkan perkakas khusus tidak dapat dinegosiasikan. Menyelesaikan cetakan yang diperkeras memerlukan alat yang dirancang khusus untuk menjaga integritas ujung tombak yang mutlak.
Sinergi Alat dan Jalur Alat: Untuk mencapai kualitas permukaan tertinggi memerlukan penyesuaian ukuran radius tertentu dengan langkah optimalisasi dan strategi penggilingan tingkat lanjut.
Alat seadanya memiliki satu pekerjaan utama. Mereka memaksimalkan tingkat pemindahan material. Alat penyelesaiannya sangat berbeda. Mereka memerlukan toleransi geometris yang berbeda dan lapisan tahan panas yang canggih. Proses pembuatan cetakan mengikuti urutan yang ketat. Anda kasar, setengah jadi, dan akhirnya selesai. Fase roughing menghilangkan material curah. Semi-finishing menyisakan lapisan tipis stok yang seragam.
Tahap penyelesaian memerlukan investasi yang paling penting. Pabrik akhir penyelesaian harus memiliki toleransi runout yang lebih ketat dari 0,005 mm. Penyimpangan alat yang sedikit berarti ketidakakuratan dimensi dalam rongga cetakan. Pemotong akhir pada akhirnya menentukan keakuratan geometri akhir Anda.
Bayangkan cetakan yang sangat kompleks keluar dari mesin CNC. Di bawah lampu inspeksi, tanda perkakas dan garis obrolan yang terlihat menutupi rongga. Kualitas permukaan yang buruk bukan hanya masalah kosmetik. Ini adalah kegagalan fungsional yang parah. Pemolesan manual yang ekstensif menghabiskan waktu dan uang. Hal ini juga menimbulkan risiko kesalahan manusia yang parah. Batu pemoles yang tergelincir dapat mengubah dimensi kritis.
Selain itu, kualitas permukaan menentukan pelepasan injeksi plastik. Hasil akhir yang sempurna memastikan komponen keluar dengan lancar. Tonjolan mikroskopis menyebabkan bagian plastik menempel. Hal ini menyebabkan kegagalan ejeksi atau deformasi bagian. Untuk produk yang membutuhkan kejernihan optik, hasil akhir cetakan menentukan sifat optik produk akhir.
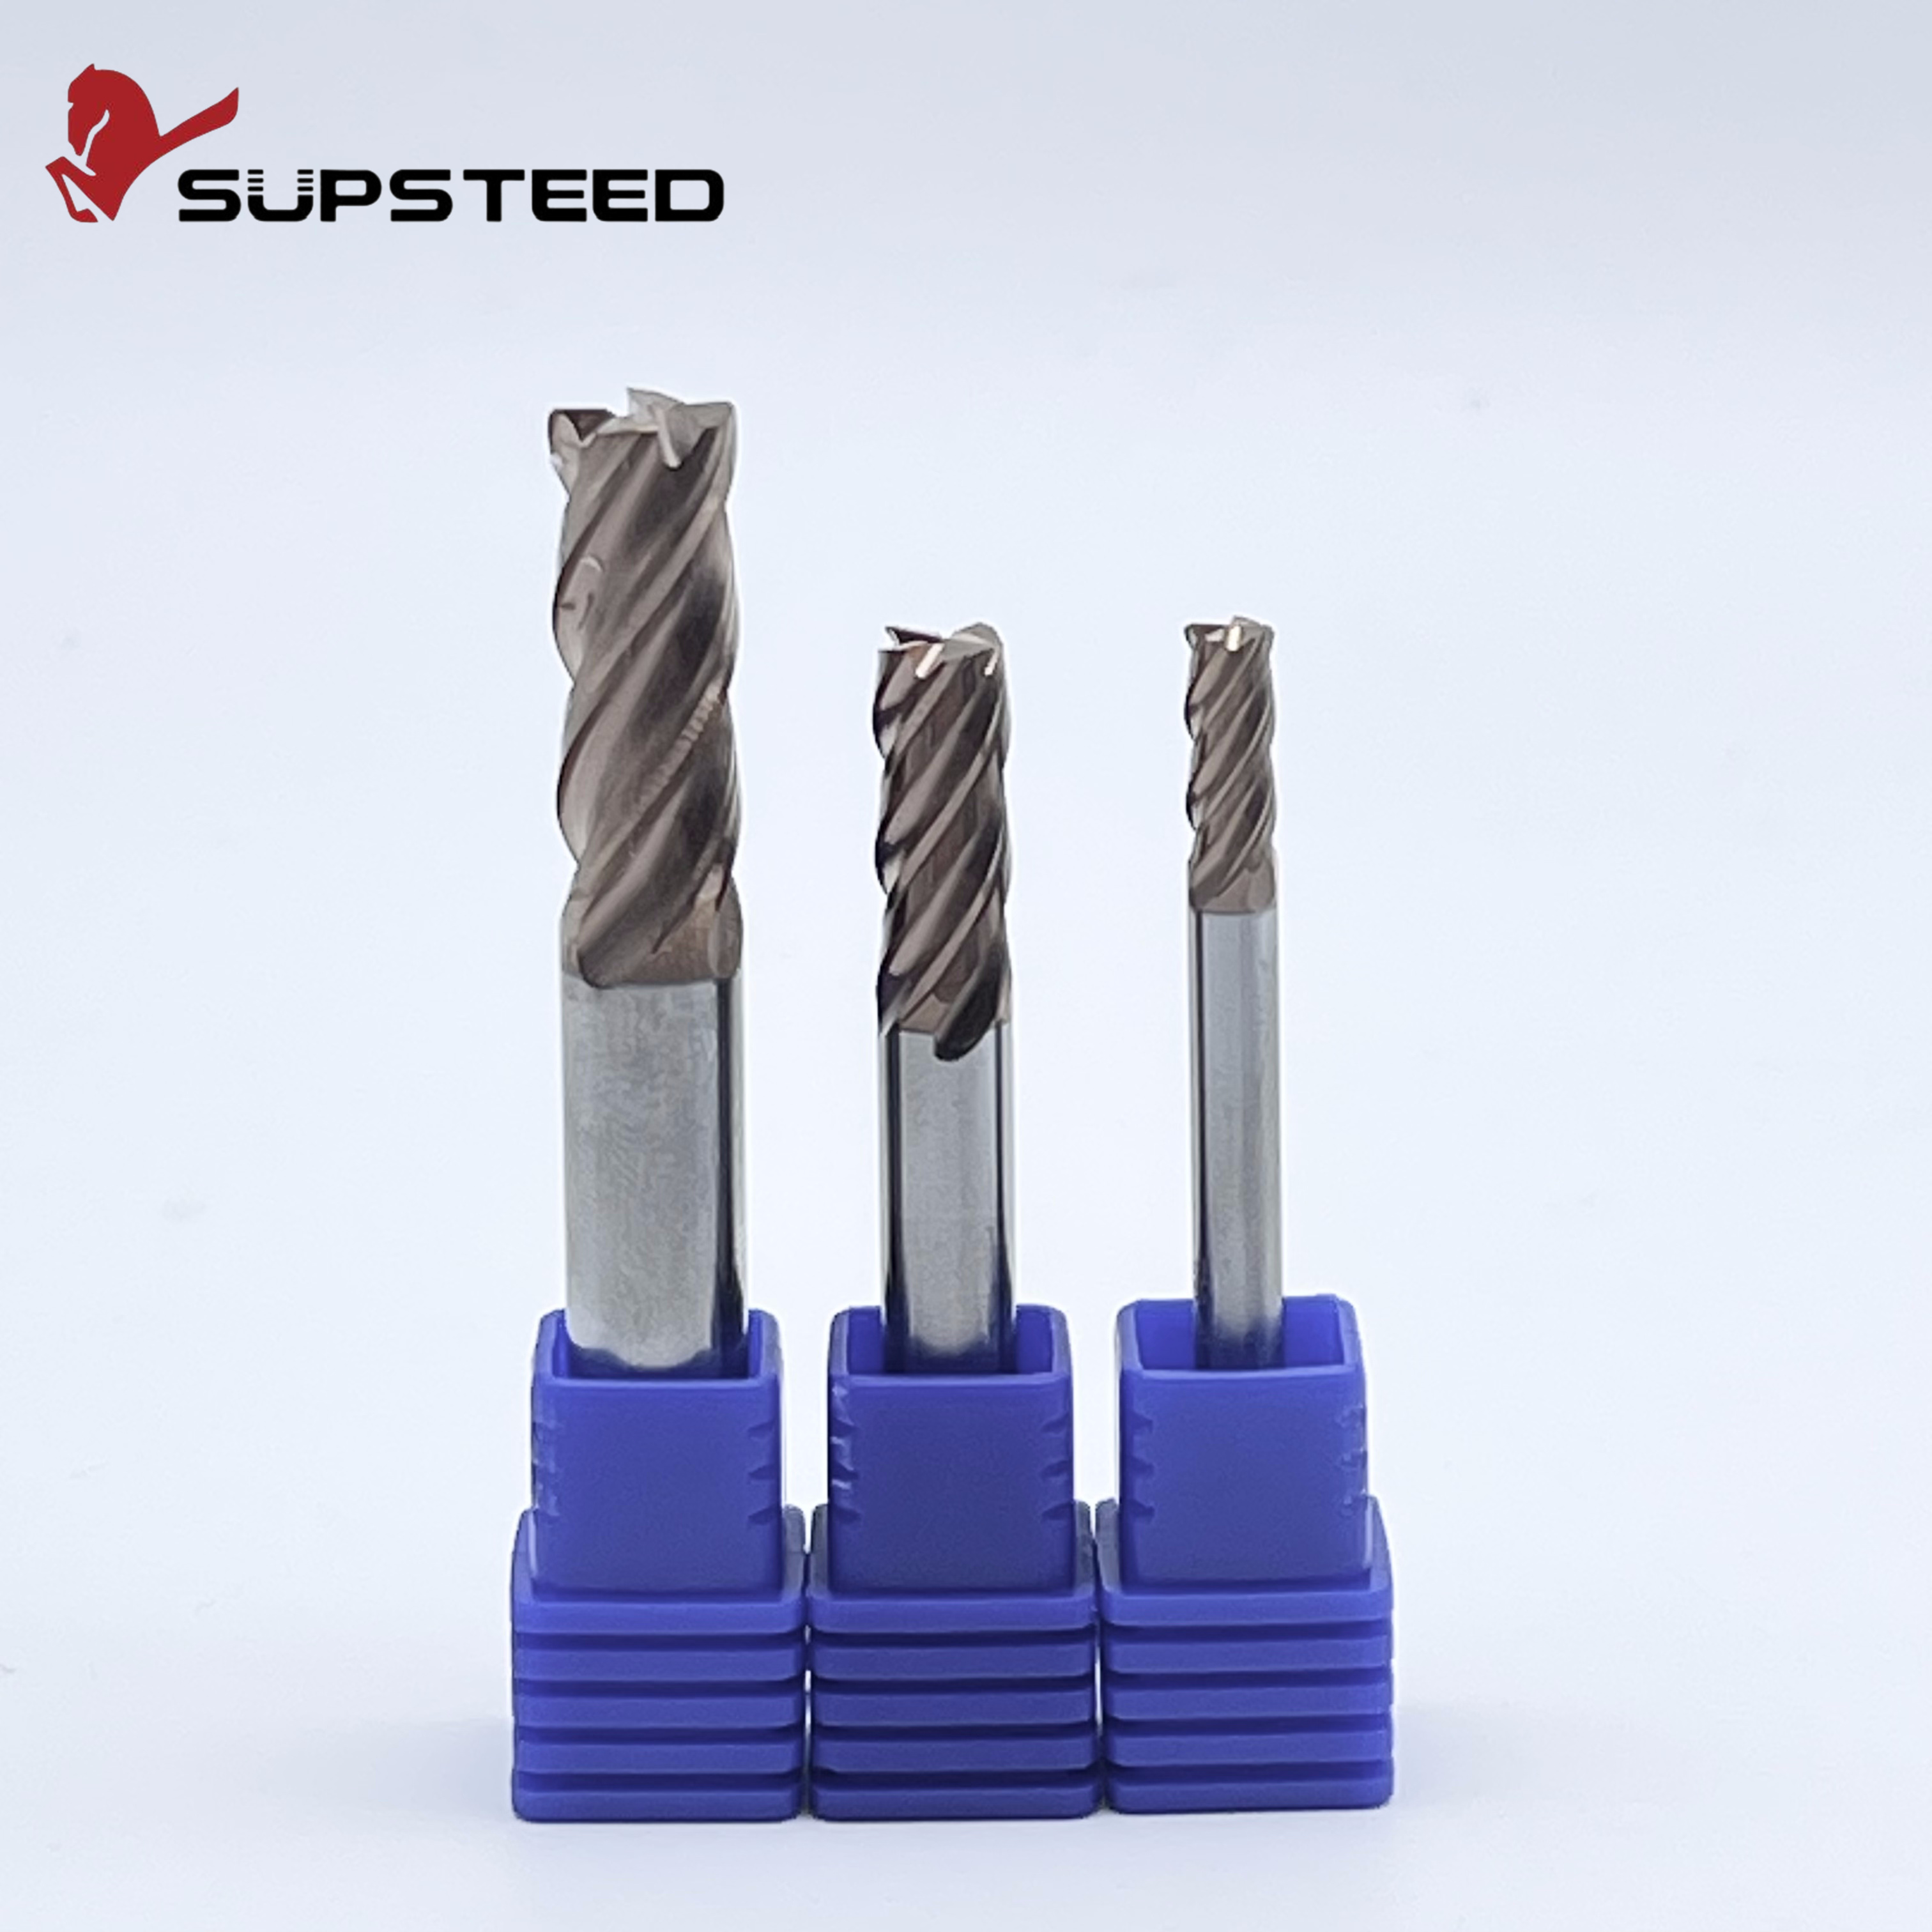
Ahli mesin sering berdebat antara pemotong bola hidung dan hidung banteng untuk penyelesaian cetakan. Alat hidung bola mengatur kontur 3D yang rumit dan dinding yang curam. Namun, sebuah pemotong radius sudut mendominasi permukaan datar dengan fillet sudut atau sudut draft dangkal.
Keuntungan mekanisnya terletak pada diameter pemotongan yang efektif. Pabrik ujung hidung bola mempunyai kecepatan permukaan tepat nol pada titik matinya. Saat memotong lurus ke bawah, ujungnya mendorong dan mengotori bahan. Itu tidak terpotong dengan rapi. Hal ini menyebabkan keausan yang cepat. Pemotong berradiasi memanfaatkan tepi periferal dan busur radius. Ini mempertahankan kecepatan permukaan yang konsisten di seluruh potongan.
Pekerjaan yang presisi membutuhkan pemahaman geometri alat yang tepat. Alat finishing biasanya memiliki 4 hingga 6 seruling. Jumlah seruling yang lebih tinggi meningkatkan diameter inti. Hal ini meningkatkan kekakuan untuk laju pengumpanan yang lebih tinggi sekaligus mempertahankan hasil akhir yang halus. Diameter inti bertindak sebagai tulang punggung yang kokoh. Ini meminimalkan defleksi selama penggilingan keras.
Jari-jari sudut memadukan tepi tajam bagian bawah dan periferal dengan mulus. Busur ini secara struktural memperkuat sudut pahat. Hal ini mencegah terjadinya micro-chipping yang sangat besar yang biasa terlihat pada pabrik ujung berbentuk persegi yang tajam yang memotong logam keras.
Kekasaran permukaan sangat bergantung pada tinggi titik puncak. Ini adalah puncak mikroskopis yang tersisa di antara lintasan alat yang berurutan. Terdapat hubungan matematis langsung antara radius pahat, jarak langkah, dan tinggi titik puncak.
Pemrogram menggunakan rumus perkiraan standar. Tinggi Puncak sama dengan kuadrat Stepover dibagi delapan kali Radius. Hal ini memberikan aturan dasar yang jelas. Radius yang lebih besar menyisakan titik puncak yang lebih kecil untuk setiap langkah tertentu. Tinggi titik puncak yang diminimalkan menghasilkan nilai Rata-Rata Kekasaran yang jauh lebih rendah.
End mill dengan radius besar menawarkan keuntungan besar bila geometrinya memungkinkan. Busur yang lebih besar menyebarkan gaya potong dan panas ekstrem ke area karbida yang lebih luas. Pembuangan panas yang unggul memperpanjang umur alat. Hal ini penting selama siklus penyelesaian yang panjang pada material keras.
Masinis dapat dengan aman meningkatkan jarak langkah sambil mempertahankan persyaratan penyelesaian. Strategi ini mengurangi jumlah total operan yang dibutuhkan. Ini secara signifikan mengurangi waktu siklus secara keseluruhan dan meningkatkan profitabilitas toko.
Perkakas dengan radius kecil tetap sangat diperlukan meskipun memiliki keunggulan dengan radius yang lebih besar. Cetakan injeksi modern memiliki sudut internal yang tajam dan detail mikro. Alat dengan radius besar tidak dapat mengakses area ini secara fisik.
Alat yang lebih kecil ini memiliki keterbatasan mekanis. Mereka memusatkan panas dan memotong kekuatan ke area kecil yang rapuh. Alat ini menjadi lebih rentan terhadap keausan. Stepover harus dikurangi secara drastis untuk menjaga kualitas hasil akhir. Hal ini tentunya akan meningkatkan waktu pengerjaan.
Cetakan modern menggunakan baja perkakas yang telah dikeraskan sebelumnya atau dikeraskan sepenuhnya seperti H13 atau S136. Kekerasan berkisar dari HRC55 hingga HRC70. Ekstrim pemesinan baja mati menimbulkan tantangan mekanis yang berat. Suhu zona pemotongan seringkali melebihi 800 derajat Celcius. Gaya pemotongan yang besar menyebabkan defleksi pahat yang signifikan. Karbida standar terdegradasi dalam hitungan menit dalam kondisi yang berat ini.
Geometri pahat sama pentingnya dengan kualitas karbida. Pabrik ujung persegi standar memiliki sudut tajam 90 derajat. Sudut tajam ini bertindak sebagai titik lemah struktural dalam penggilingan keras. Micro-chip dengan ujung yang halus langsung terkelupas saat menggunakan baja yang diperkeras.
Busur kontinu mendistribusikan gaya potong secara merata. Ini memberikan integritas struktural yang luar biasa pada ujung tombak. Hal ini mencegah kegagalan alat yang parah dan memastikan alat tersebut bertahan selama seluruh penyelesaian akhir.
Menyelesaikan cetakan hingga HRC70 memerlukan perkakas khusus. Anda harus berinvestasi pada hal yang benar Pabrik akhir HRC70 . Alat premium ini menampilkan tiga karakteristik khusus yang dirancang untuk bertahan hidup.
Karbida Butir Ultra-Mikro: Substratnya menggunakan bubuk karbida ultra-halus berukuran 0,2 mikron. Hal ini memberikan kekuatan pecah melintang yang luar biasa untuk menahan chipping.
Pelapisan Tingkat Lanjut: Mereka menggunakan lapisan PVD aluminium tinggi seperti Blue Nano. Lapisan ini teroksidasi pada suhu tinggi untuk membentuk lapisan keramik pelindung terhadap guncangan termal.
Desain Inti yang Kaku: Alat HRC70 menampilkan desain inti yang meruncing. Hal ini memaksimalkan kekakuan dan sepenuhnya menghilangkan obrolan selama lintasan bertekanan tinggi.
Industri pembuatan cetakan sedang beralih ke manufaktur tanpa pemolesan. Persaingan global sangat ketat. Pembuat cetakan tidak mampu melakukan benching manual selama berminggu-minggu. Ada lonjakan permintaan untuk pabrik akhir yang mampu memberikan nilai Rata-Rata Kekasaran di bawah 0,1 mikron langsung dari mesin CNC. Produsen perkakas meresponsnya dengan mengembangkan radius sudut yang sangat presisi. Toleransi tepi sekarang sering kali ditetapkan pada plus atau minus 0,002 mm.
Selain itu, penggunaan baja die ultra-keras yang melebihi HRC65 sudah menjadi hal yang lumrah. Industri ini beralih dari pelapis TiAlN tradisional. Pelapis nanokomposit berpemilik mulai mengambil alih. Lapisan canggih ini tahan terhadap suhu pemotongan lebih dari 1000 derajat Celcius tanpa cairan pendingin. Memilih pabrik akhir sekarang berarti mencocokkan kimia metalurgi yang tepat dari alat tersebut dengan baja cetakan tertentu.
Alat fisik hanyalah setengah dari persamaan. Jalur alat yang diprogram menentukan hasil akhir. Anda harus menghitung langkah secara tepat berdasarkan ukuran radius yang dipilih untuk mencapai hasil akhir tertentu.
Radius Sudut Alat (mm) |
Melangkah (mm) |
Tinggi Puncak Teoritis (mm) |
Kualitas Permukaan Akhir |
|---|---|---|---|
R0.5 |
0.10 |
0.0025 |
Setengah Selesai |
R0.5 |
0.05 |
0.0006 |
Selesai Baik |
R1.0 |
0.10 |
0.0012 |
Selesai Baik |
R1.0 |
0.05 |
0.0003 |
Ultra-Presisi |
R2.0 |
0.20 |
0.0025 |
Setengah Selesai |
R2.0 |
0.05 |
0.00015 |
Cermin Selesai |
Mempertahankan beban chip yang konstan juga sama pentingnya. Fluktuasi laju umpan di sudut menyebabkan defleksi alat secara tiba-tiba. Hal ini meninggalkan bekas saksi yang sangat terlihat pada permukaan cetakan.
Di dalam penggilingan presisi , penggilingan pendakian hampir secara eksklusif digunakan. Ujung tombak bergerak pada ketebalan chip maksimum dan keluar pada titik nol. Perpindahan panas ke dalam chip, bukan ke benda kerja. Penggilingan konvensional dimulai dari ketebalan nol. Alat tersebut menggosok dan memoles baja yang sudah mengeras sebelum digigit. Gesekan ini menurunkan radius sudut dan menyebabkan pengerasan kerja yang parah.
Lendutan alat merusak kualitas permukaan. Pabrik akhir yang bengkok menyebabkan obrolan. Anda harus mengelola tool overhang dengan ketat. Gunakan panjang seruling sependek mungkin. Gabungkan overhang pendek dengan pemotong radius yang kuat untuk memaksimalkan kekakuan. Hal ini memungkinkan alat untuk memotong material dengan bersih tanpa bergetar.
Memilih alat yang optimal memerlukan analisis model CAD. Tentukan terlebih dahulu radius sudut maksimum yang diijinkan. Gunakan radius sebesar mungkin. Hal ini meminimalkan waktu pemesinan dan memaksimalkan kualitas hasil akhir. Misalnya, jika cetakan memiliki fillet internal minimum R1,0 mm, jangan pilih end mill dengan radius R1,0 mm yang tepat. Alat ini akan sepenuhnya melibatkan material 90 derajat di sudut. Hal ini menyebabkan obrolan besar-besaran. Pilih radius R0.8mm sebagai gantinya. Alat ini akan menginterpolasi sudut dengan anggun tanpa melibatkan secara berlebihan.
Pabrik akhir dua seruling menawarkan lembah chip yang sangat besar. Mereka bagus untuk aluminium tetapi sangat kurang memiliki kekakuan struktural untuk baja mati keras. Pabrik akhir empat seruling atau enam seruling adalah standar industri yang tak terbantahkan untuk penyelesaian cetakan. Lebih banyak seruling berarti diameter inti lebih besar. Alat ini jauh lebih kaku. Proses finishing memerlukan pemotongan yang sangat ringan. Evakuasi chip secara besar-besaran tidak diperlukan. Anda menggunakan seruling ekstra tersebut untuk hasil akhir yang lebih halus dengan laju pengumpanan yang lebih cepat.
Presisi tergantung pada toleransi manufaktur. Perkakas murah dengan geometri yang tidak konsisten menyebabkan permukaan tidak serasi. Alat sumber dari produsen khusus yang menjamin toleransi radius yang ketat. Perkakas yang konsisten memastikan bahwa penggantian end mill yang aus di tengah siklus tidak meninggalkan dampak fisik pada cetakan.
Obrolan bermanifestasi sebagai garis bergelombang berirama. Hal ini biasanya disebabkan oleh overhang alat yang berlebihan atau RPM yang salah. Anda mungkin mencapai frekuensi resonansi harmonis. Mempersingkat pengaturan dudukan alat. Sesuaikan kecepatan spindel sebesar 10 hingga 15 persen untuk memutus resonansi.
Permukaan yang keruh atau berlumuran berarti ujung tombaknya rusak. Hal ini sering kali disebabkan oleh radius sudut yang aus atau tepian yang menumpuk. Aplikasi cairan pendingin yang salah sering menjadi penyebab hard milling. Meledakkan cairan pendingin ke alat karbida yang memotong baja HRC60 menyebabkan kejutan termal yang sangat besar. Rekahan mikro tepi karbida seketika. Gunakan ledakan udara bertekanan tinggi sebagai gantinya. Ini membersihkan chip sekaligus mencegah kejutan termal.
Jari-jari sudutnya halus. Terjun lurus ke bawah pada sumbu Z akan menghancurkan radius bawah. Pemrogram harus menggunakan jalur alat heliks. Memasukkan material secara bertahap akan menghasilkan gaya pemotongan yang aman. Hal ini menjaga geometri murni untuk penyelesaian akhir yang panjang.
Jari-jari sudut bukan sekadar detail kecil. Ini menentukan penyelesaian permukaan akhir dan waktu siklus Anda. Memaksimalkan ukuran radius mengurangi waktu pemesinan sekaligus menghasilkan hasil akhir yang unggul. Perkakas berkualitas tinggi menghilangkan pemolesan manual. Ini secara drastis meningkatkan profitabilitas toko harian Anda. Selalu sesuaikan pemotong Anda dengan kekerasan material tertentu. Memanfaatkan pelapis canggih dan karbida ultra-halus untuk baja cetakan. Optimalkan langkah Anda berdasarkan perhitungan yang akurat.
Pilihan optimal untuk pemesinan baja die hardened adalah end mill HRC70 yang dilengkapi dengan radius sudut tertentu. Perkakas ini harus dibuat dari karbida tungsten butiran ultra halus 0,2 mikron untuk menahan tekanan radial yang ekstrem. Mereka memerlukan lapisan PVD yang tahan panas tinggi seperti Blue Nano untuk melindungi substrat karbida dari beban panas yang intens.
Ketinggian titik puncak menentukan kekasaran permukaan teoritis Anda. Dihitung dengan menggunakan rumus: Tinggi Titik Puncak sama dengan kuadrat Stepover dibagi delapan kali Radius Alat. Untuk mendapatkan permukaan yang lebih halus, Anda harus mengurangi jarak langkah atau menggunakan alat dengan radius sudut yang lebih besar.
Sangat tidak disarankan untuk menggunakan pabrik ujung persegi untuk penyelesaian cetakan yang presisi. Sudut tajam 90 derajat bertindak sebagai titik lemah yang dapat dengan cepat merusak material keras. Alat persegi meninggalkan garis transisi yang tajam antar lintasan. Pemotong dengan radius memadukan permukaan dengan mulus dan menawarkan masa pakai alat yang jauh lebih lama.
Jumlah seruling yang lebih tinggi secara langsung meningkatkan diameter inti alat pemotong. Inti yang lebih tebal secara drastis meningkatkan kekakuan struktural. Hal ini meminimalkan defleksi dan obrolan. Operasi penyelesaian menggunakan kedalaman pemotongan yang sangat ringan dan tidak memerlukan pembersihan chip yang besar. Stabilitas tambahan dari 4 hingga 6 flute sangat penting untuk milling yang presisi.
Pilih end mill 4-flute bila Anda memerlukan keseimbangan antara kekakuan dan sedikit celah chip untuk lintasan semi-finishing. Tingkatkan ke end mill 6-flute untuk penyelesaian akhir murni pada material ultra-keras yang melebihi HRC60. Alat 6 seruling memungkinkan laju pengumpanan lebih tinggi dan memberikan kekuatan inti maksimum untuk sepenuhnya menghilangkan defleksi.
Kecepatan spindel yang ideal bergantung pada diameter pahat dan kekerasan spesifik baja. Untuk material HRC60 hingga HRC70, Anda harus menjaga ukuran permukaan yang tepat untuk mengaktifkan lapisan tahan panas alat tanpa membakar karbida. Selalu konsultasikan dengan data pemotongan spesifik dari pabrikan, namun secara umum, teknik pemesinan berkecepatan tinggi dengan keterlibatan radial yang lebih rendah dan RPM yang lebih tinggi akan menghasilkan hasil akhir cermin terbaik.
Siap menghilangkan pemolesan manual dan secara drastis mengurangi waktu siklus penyelesaian cetakan Anda? Memilih geometri dan pelapisan yang tepat tidak dapat dinegosiasikan. Jelajahi pilihan premium alat berkinerja tinggi di SS End Mill. Temukan pasangan sempurna untuk aplikasi kekerasan tinggi Anda dan raih hasil akhir cermin sempurna hari ini.


