
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.09.2026 Herkunft: Website


Ein mikroskopisch kleiner Formfehler kann Tausende von Spritzgussteilen ruinieren. Die Bearbeitung von hartem Gesenkstahl ist bekanntermaßen gnadenlos. Durch schnellen Werkzeugverschleiß wird die Oberflächengüte sofort beeinträchtigt. Wenn dies geschieht, müssen Werkstätten tagelang mit teuren manuellen Bänken rechnen. Wie vermeiden Sie diesen Engpass? Das Geheimnis liegt in der Auswahl des Richtigen Formfinish-Schaftfräser . Konzentrieren Sie sich insbesondere auf die Größe des Eckenradius. Dieses einzelne geometrische Merkmal ist Ihr Schlüssel zu einem spiegelähnlichen Finish. Es verkürzt die Zykluszeiten und verlängert die Werkzeugstandzeit drastisch.
Die Radiusgröße bestimmt das Finish: Ein größerer Eckenradius führt natürlich zu einer kleineren Höckerhöhe. Dies führt zu einer deutlich glatteren Oberflächenbeschaffenheit. Für komplizierte Formendetails bleibt ein kleinerer Radius weiterhin unerlässlich.
Werkzeugstärke und Langlebigkeit: Radiusschneider verteilen die Schnittkräfte gleichmäßig. Im Vergleich zu Standard-Vierkant-Schaftfräsern reduzieren sie das Absplittern der Kanten bei Anwendungen mit hoher Härte drastisch.
Auf die Härte kommt es an: Der Einsatz von Spezialwerkzeugen ist nicht verhandelbar. Die Endbearbeitung gehärteter Formen erfordert Werkzeuge, die speziell für die Wahrung der absoluten Integrität der Schneidkante entwickelt wurden.
Synergie von Werkzeug und Werkzeugweg: Um eine optimale Oberflächenqualität zu erreichen, ist die Anpassung der spezifischen Radiusgröße mit optimierter Zustellung und fortschrittlichen Frässtrategien erforderlich.
Schruppwerkzeuge haben eine Hauptaufgabe. Sie maximieren die Materialabtragsraten. Finishing-Tools sind völlig unterschiedlich. Sie erfordern ausgeprägte geometrische Toleranzen und fortschrittliche hitzebeständige Beschichtungen. Der Formenbau folgt einem strengen Ablauf. Sie grob, halbfertig und schließlich fertig. In der Schruppphase wird Schüttgut entfernt. Beim Halbfinishen bleibt eine gleichmäßige, dünne Materialschicht zurück.
Die Fertigstellungsphase erfordert die kritischste Investition. Ein Endfräser muss Rundlauftoleranzen von weniger als 0,005 mm einhalten. Geringe Werkzeugabweichungen führen direkt zu Maßungenauigkeiten im Formhohlraum. Der Schlichtfräser bestimmt letztendlich Ihre endgültige geometrische Genauigkeit.
Stellen Sie sich eine hochkomplexe Form vor, die die CNC-Maschine verlässt. Unter dem Inspektionslicht bedecken sichtbare Werkzeugspuren und Ratterlinien die Kavität. Eine schlechte Oberflächenqualität ist nicht nur ein kosmetisches Problem. Es handelt sich um einen reinen Funktionsfehler. Aufwändiges manuelles Polieren kostet Zeit und Geld. Es birgt auch das große Risiko menschlichen Versagens. Ein Abrutschen des Poliersteins kann kritische Maße verändern.
Darüber hinaus bestimmt die Oberflächenqualität die Kunststoffspritzfreigabe. Eine makellose Verarbeitung gewährleistet einen reibungslosen Teileauswurf. Mikroskopische Rillen führen dazu, dass Kunststoffteile festkleben. Dies führt zu Auswurffehlern oder zur Verformung des Teils. Bei Produkten, die optische Klarheit erfordern, bestimmt die Formoberfläche die optischen Eigenschaften des Endprodukts.
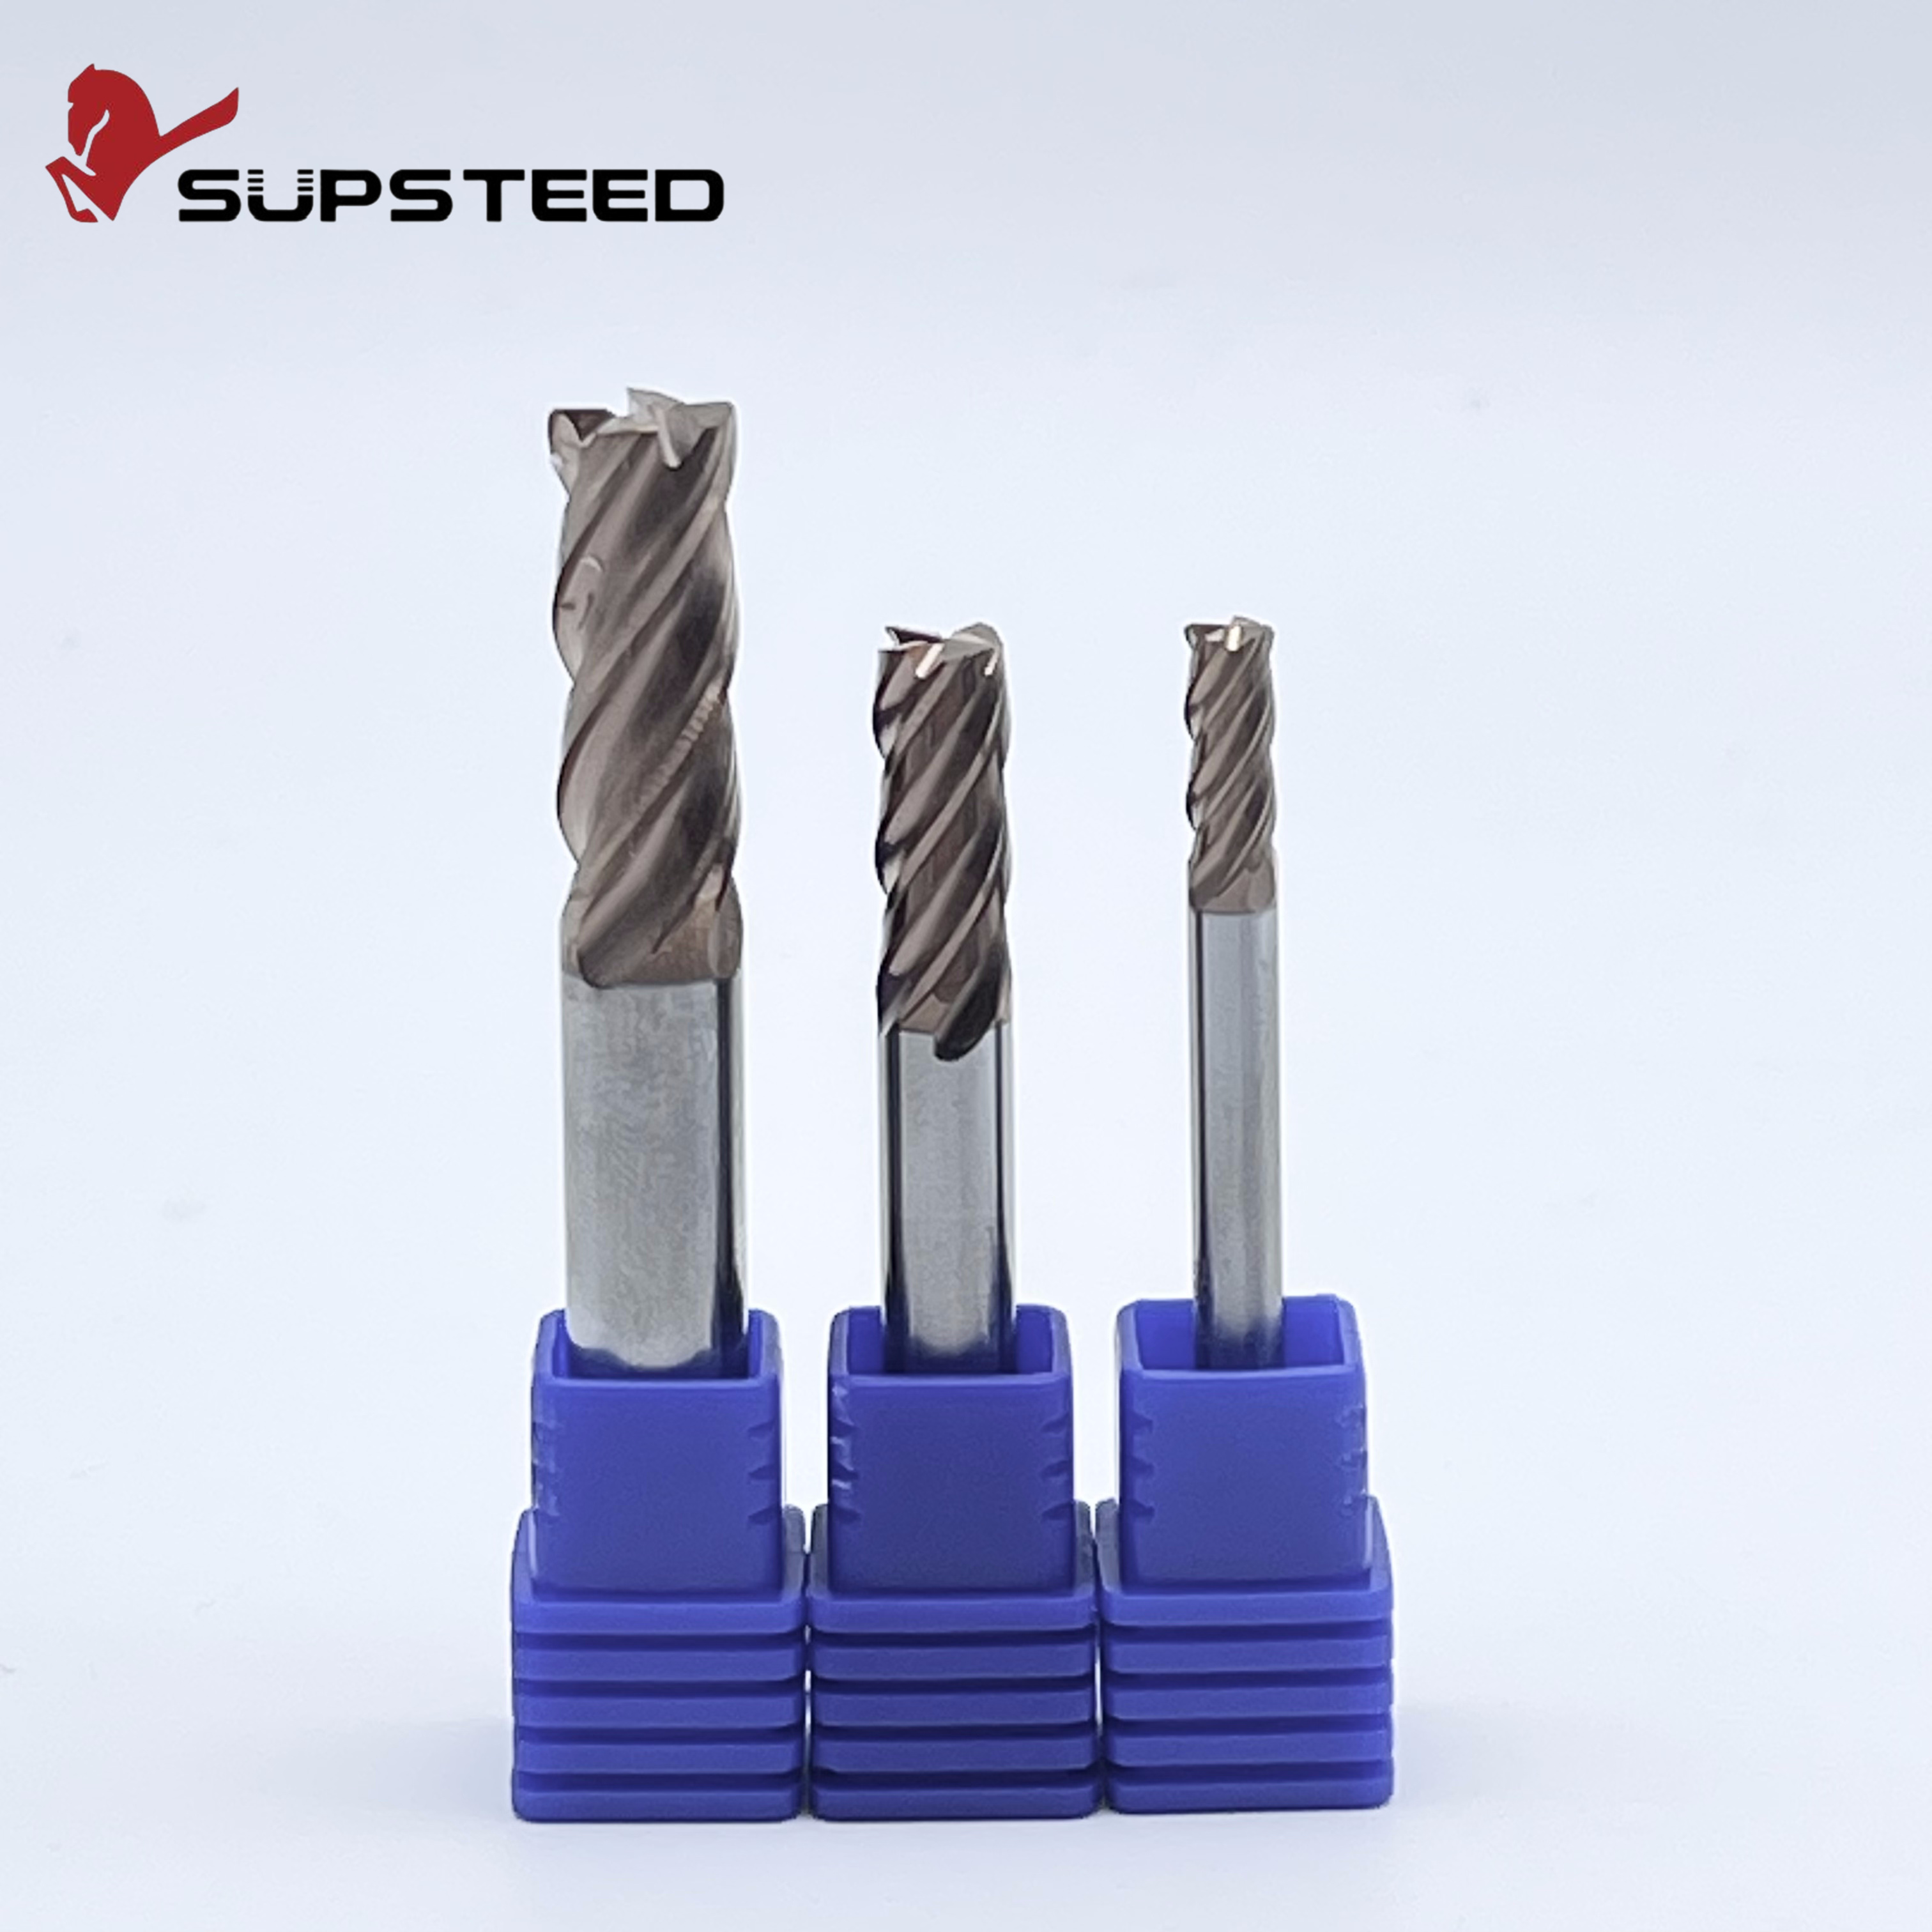
Maschinenbauer diskutieren oft zwischen Kugelfräsern und Bullfräsern für die Formenbearbeitung. Kugelkopfwerkzeuge beherrschen komplexe 3D-Konturierungen und steile Wände. Allerdings a Der Eckradiusfräser dominiert flache Oberflächen mit Eckverrundungen oder flachen Formschrägen.
Der mechanische Vorteil liegt im effektiven Schnittdurchmesser. Ein Kugelkopffräser hat in seinem Totpunkt eine Oberflächengeschwindigkeit von genau Null. Beim geraden Abschneiden drückt die Spitze das Material und verschmiert es. Es schert nicht sauber. Dies führt zu einem schnellen Verschleiß. Ein Radiusfräser nutzt die Umfangskante und den Radiusbogen. Es behält eine konstante Oberflächengeschwindigkeit über den gesamten Schnitt bei.
Präzisionsarbeiten erfordern das Verständnis der exakten Werkzeuggeometrie. Endbearbeitungswerkzeuge verfügen normalerweise über 4 bis 6 Schneiden. Höhere Nutzahlen erhöhen den Kerndurchmesser. Dies erhöht die Steifigkeit für höhere Vorschübe und sorgt gleichzeitig für ein feines Finish. Der Kerndurchmesser fungiert als solides Rückgrat. Es minimiert die Durchbiegung beim Hartfräsen.
Der Eckenradius verbindet die unteren und peripheren Schneidkanten nahtlos. Dieser Bogen verstärkt die Werkzeugecke strukturell. Es verhindert die katastrophale Mikroabplatzung, die häufig bei scharfen Vierkantfräsern beim Schneiden von Hartmetallen auftritt.
Die Oberflächenrauheit hängt stark von der Höckerhöhe ab. Dabei handelt es sich um die mikroskopisch kleinen Spitzen, die zwischen aufeinanderfolgenden Werkzeugdurchgängen zurückbleiben. Es besteht ein direkter mathematischer Zusammenhang zwischen dem Werkzeugradius, dem Zustellungsabstand und der Spitzenhöhe.
Programmierer verwenden eine Standardnäherungsformel. Die Höckerhöhe entspricht dem Quadrat der Überstandshöhe dividiert durch das Achtfache des Radius. Dies stellt eine klare Betriebsregel dar. Ein größerer Radius hinterlässt bei jedem Überstand einen kleineren Scheitelpunkt. Eine minimierte Höckerhöhe führt zu einem deutlich niedrigeren Rauheitsdurchschnittswert.
Schaftfräser mit großem Radius bieten enorme Vorteile, wenn die Geometrie dies zulässt. Der größere Lichtbogen verteilt Schnittkräfte und extreme Hitze über einen größeren Hartmetallbereich. Die hervorragende Wärmeableitung verlängert die Lebensdauer des Werkzeugs. Dies ist bei langen Endbearbeitungszyklen auf harten Materialien von entscheidender Bedeutung.
Maschinisten können den Überstandsabstand sicher vergrößern und gleichzeitig die Anforderungen an die Oberflächengüte einhalten. Diese Strategie reduziert die Gesamtzahl der erforderlichen Durchgänge. Dadurch werden die Gesamtzykluszeiten erheblich verkürzt und die Rentabilität der Werkstatt gesteigert.
Werkzeuge mit kleinem Radius bleiben trotz der Vorteile größerer Radien unverzichtbar. Moderne Spritzgussformen zeichnen sich durch scharfe Innenecken und Mikrodetails aus. Ein Werkzeug mit großem Radius kann diese Bereiche einfach nicht erreichen.
Diese kleineren Werkzeuge weisen mechanische Einschränkungen auf. Sie konzentrieren Hitze und Schnittkräfte auf einen winzigen, empfindlichen Bereich. Das Werkzeug wird deutlich verschleißanfälliger. Um die Endqualität aufrechtzuerhalten, muss der Bahnabstand drastisch reduziert werden. Dadurch erhöht sich zwangsläufig die Bearbeitungszeit.
Moderne Formen verwenden vorgehärtete oder vollständig gehärtete Werkzeugstähle wie H13 oder S136. Die Härte reicht von HRC55 bis HRC70. Extrem Die Bearbeitung von Gesenkstahl bringt große mechanische Herausforderungen mit sich. Die Temperaturen in der Schneidzone überschreiten oft 800 Grad Celsius. Große Schnittkräfte führen zu erheblichen Werkzeugablenkungen. Standardhartmetall zersetzt sich unter diesen harten Bedingungen innerhalb von Minuten.
Die Werkzeuggeometrie ist ebenso entscheidend wie die Hartmetallsorte. Ein Standard-Vierkantfräser verfügt über eine scharfe 90-Grad-Ecke. Diese scharfe Ecke stellt beim Hartfräsen eine strukturelle Schwachstelle dar. Die empfindliche Spitze splittert sofort ab, wenn sie in den gehärteten Stahl eingreift.
Ein kontinuierlicher Lichtbogen verteilt die Schnittkräfte gleichmäßig. Es verleiht der Schneide eine enorme strukturelle Integrität. Dies verhindert einen katastrophalen Werkzeugausfall und stellt sicher, dass das Werkzeug den gesamten Schlichtdurchgang übersteht.
Die Endbearbeitung von Formen bis zu HRC70 erfordert Spezialwerkzeuge. Sie müssen in ein echtes investieren HRC70-Schaftfräser . Diese Premium-Werkzeuge verfügen über drei spezifische Eigenschaften, die für das Überleben entwickelt wurden.
Ultra-Mikrokorn-Karbid: Das Substrat besteht aus ultrafeinen 0,2-Mikron-Karbidpulvern. Dies sorgt für eine außergewöhnliche Querbruchfestigkeit und verhindert Absplitterungen.
Fortschrittliche Beschichtungen: Sie verwenden PVD-Beschichtungen mit hohem Aluminiumgehalt wie Blue Nano. Diese Beschichtungen oxidieren bei hohen Temperaturen und bilden eine keramische Schutzschicht gegen Temperaturschocks.
Starres Kerndesign: HRC70-Werkzeuge verfügen über ein konisches Kerndesign. Dadurch wird die Steifigkeit maximiert und das Rattern bei Hochdruckdurchläufen vollständig eliminiert.
Die Formenbauindustrie verlagert sich stark in Richtung einer Fertigung ohne Polieren. Der globale Wettbewerb ist hart. Formenbauer können sich wochenlange manuelle Bänke nicht leisten. Es besteht eine steigende Nachfrage nach Schaftfräsern, die direkt von der CNC-Maschine Rauheitsdurchschnittswerte unter 0,1 Mikrometer liefern können. Werkzeughersteller reagieren darauf mit der Entwicklung ultrapräziser Eckenradien. Kantentoleranzen liegen heute häufig bei plus oder minus 0,002 mm.
Darüber hinaus wird der Einsatz von ultraharten Gesenkstählen mit mehr als HRC65 zur Norm. Die Branche wendet sich von herkömmlichen TiAlN-Beschichtungen ab. Proprietäre Nanokompositbeschichtungen übernehmen die Oberhand. Diese fortschrittlichen Beschichtungen halten Schnitttemperaturen über 1000 Grad Celsius ohne flüssiges Kühlmittel stand. Die Wahl eines Schaftfräsers bedeutet nun, die genaue metallurgische Chemie des Werkzeugs an den spezifischen Gesenkstahl anzupassen.
Das physikalische Werkzeug ist nur die halbe Miete. Der programmierte Werkzeugweg bestimmt das Endergebnis. Um ein bestimmtes Finish zu erzielen, müssen Sie den Bahnabstand anhand der gewählten Radiusgröße genau berechnen.
Werkzeugeckenradius (mm) |
Zustellung (mm) |
Theoretische Höckerhöhe (mm) |
Qualität der Oberflächenbeschaffenheit |
|---|---|---|---|
R0,5 |
0.10 |
0.0025 |
Halbfertig |
R0,5 |
0.05 |
0.0006 |
Feines Finish |
R1.0 |
0.10 |
0.0012 |
Feines Finish |
R1.0 |
0.05 |
0.0003 |
Ultrapräzision |
R2.0 |
0.20 |
0.0025 |
Halbfertig |
R2.0 |
0.05 |
0.00015 |
Hochglanzpoliert |
Ebenso wichtig ist die Aufrechterhaltung einer konstanten Spanlast. Schwankende Vorschubgeschwindigkeiten in Ecken führen zu plötzlichen Werkzeugablenkungen. Dies hinterlässt deutlich sichtbare Markierungen auf der Formoberfläche.
In Beim Präzisionsfräsen kommt fast ausschließlich das Gleichlauffräsen zum Einsatz. Die Schneide greift bei maximaler Spandicke ein und tritt bei Null wieder aus. Die Wärme wird in den Span und nicht in das Werkstück übertragen. Konventionelles Fräsen beginnt bei der Dicke Null. Das Werkzeug reibt und poliert den gehärteten Stahl, bevor es zubeißt. Diese Reibung verschlechtert den Eckenradius und verursacht eine starke Kaltverfestigung.
Werkzeugablenkung zerstört die Oberflächenqualität. Biegeende Schaftfräser verursachen Rattern. Sie müssen den Werkzeugüberhang strikt kontrollieren. Verwenden Sie die kürzestmögliche Nutlänge. Kombinieren Sie einen kurzen Überhang mit einem robusten Fräser mit Radius, um die Steifigkeit zu maximieren. Dadurch kann das Werkzeug das Material sauber und ohne Vibrationen scheren.
Die Auswahl des optimalen Werkzeugs erfordert eine CAD-Modellanalyse. Bestimmen Sie zunächst den maximal zulässigen Eckenradius. Verwenden Sie den größtmöglichen Radius. Dies minimiert die Bearbeitungszeit und maximiert die Endqualität. Wenn eine Form beispielsweise eine minimale innere Verrundung von R1,0 mm aufweist, wählen Sie keinen Schaftfräser mit exaktem Radius von R1,0 mm. Das Werkzeug erfasst das Material in der Ecke vollständig im 90-Grad-Winkel. Das führt zu massivem Geschwätz. Wählen Sie stattdessen einen Radius von R0,8 mm. Das Werkzeug interpoliert die Ecke elegant, ohne zu stark einzugreifen.
Zweischneidige Schaftfräser bieten große Spantäler. Sie eignen sich hervorragend für Aluminium, weisen jedoch bei hartem Gesenkstahl erhebliche strukturelle Festigkeitsverluste auf. Vier- oder sechsschneidige Schaftfräser sind der unbestrittene Industriestandard für die Formenbearbeitung. Mehr Rillen bedeuten einen größeren Kerndurchmesser. Das Werkzeug ist deutlich steifer. Finishing-Pässe erfordern unglaublich leichte Schnitte. Eine massive Spanabfuhr ist nicht erforderlich. Sie nutzen diese zusätzlichen Nuten für eine glattere Oberfläche bei schnelleren Vorschubgeschwindigkeiten.
Die Präzision hängt von Fertigungstoleranzen ab. Billige Werkzeuge mit inkonsistenter Geometrie führen zu nicht übereinstimmenden Oberflächen. Beziehen Sie Werkzeuge von spezialisierten Herstellern, die strenge Radiustoleranzen garantieren. Eine konsistente Werkzeugausstattung stellt sicher, dass der Austausch eines verschlissenen Schaftfräsers während des Zyklus keine physischen Spuren auf der Form hinterlässt.
Chatter manifestiert sich als rhythmische Wellenlinien. Dies wird typischerweise durch einen übermäßigen Werkzeugüberhang oder eine falsche Drehzahl verursacht. Möglicherweise stoßen Sie auf eine harmonische Resonanzfrequenz. Verkürzen Sie den Werkzeughalteraufbau. Passen Sie die Spindelgeschwindigkeit um 10 bis 15 Prozent an, um die Resonanz zu unterbrechen.
Eine trübe oder verschmierte Oberfläche bedeutet, dass die Schneide versagt. Dies wird häufig durch einen abgenutzten Eckenradius oder eine Aufbauschneide verursacht. Eine häufige Ursache beim Hartfräsen ist eine falsche Kühlmittelanwendung. Das Strahlen von flüssigem Kühlmittel auf ein Hartmetallwerkzeug, das HRC60-Stahl schneidet, verursacht einen massiven Thermoschock. Die Hartmetallschneide bricht sofort im Mikrobereich. Verwenden Sie stattdessen einen Hochdruck-Luftstoß. Es beseitigt Späne und verhindert gleichzeitig einen Temperaturschock.
Der Eckenradius ist heikel. Durch direktes Absinken in der Z-Achse wird der untere Radius verringert. Programmierer müssen spiralförmige Einführ-Werkzeugwege verwenden. Durch das schrittweise Eintauchen in das Material werden Schnittkräfte sicher eingeleitet. Dadurch bleibt die ursprüngliche Geometrie für lange Schlichtdurchgänge erhalten.
Der Eckenradius ist nicht nur ein nebensächliches Detail. Es bestimmt Ihre endgültige Oberflächenbeschaffenheit und die Zykluszeiten. Durch die Maximierung der Radiusgröße wird die Bearbeitungszeit verkürzt und gleichzeitig eine hervorragende Oberflächengüte erzielt. Hochwertige Werkzeuge machen manuelles Polieren überflüssig. Dies verbessert die tägliche Rentabilität Ihres Shops drastisch. Passen Sie Ihren Fräser immer an die jeweilige Materialhärte an. Nutzen Sie fortschrittliche Beschichtungen und ultrafeines Hartmetall für Gesenkstähle. Optimieren Sie Ihren Bahnabstand anhand genauer Berechnungen.
Die optimale Wahl für die Bearbeitung von gehärtetem Gesenkstahl ist ein HRC70-Schaftfräser mit einem bestimmten Eckenradius. Diese Werkzeuge müssen aus 0,2 Mikron ultrafeinem Wolframcarbid gefertigt sein, um extremen Radialdrücken standzuhalten. Sie benötigen hochhitzebeständige PVD-Beschichtungen wie Blue Nano, um das Hartmetallsubstrat vor starker thermischer Belastung zu schützen.
Die Höckerhöhe bestimmt Ihre theoretische Oberflächenrauheit. Sie wird nach folgender Formel berechnet: Höckerhöhe ist gleich Zustellung im Quadrat dividiert durch das Achtfache des Werkzeugradius. Um eine glattere Oberfläche zu erzielen, müssen Sie entweder den Zustellungsabstand verringern oder ein Werkzeug mit einem größeren Eckenradius verwenden.
Von der Verwendung eines Vierkantfräsers für die Präzisionsformbearbeitung wird dringend abgeraten. Die scharfen 90-Grad-Ecken wirken als Schwachstellen, die in harten Materialien schnell abplatzen. Quadratische Werkzeuge hinterlassen scharfe Übergangslinien zwischen den Durchgängen. Ein Fräser mit Radius fügt Oberflächen nahtlos zusammen und bietet eine deutlich längere Werkzeuglebensdauer.
Höhere Nutzahlen erhöhen direkt den Kerndurchmesser des Schneidwerkzeugs. Ein dickerer Kern verbessert die strukturelle Steifigkeit drastisch. Dadurch werden Durchbiegung und Rattern minimiert. Bei der Schlichtbearbeitung werden nur sehr geringe Schnitttiefen verwendet und es ist keine große Spanabfuhr erforderlich. Die zusätzliche Stabilität von 4 bis 6 Schneiden ist für das Präzisionsfräsen unbedingt erforderlich.
Wählen Sie einen 4-Schneiden-Schaftfräser, wenn Sie für die Vorschlichtbearbeitung ein ausgewogenes Verhältnis von Steifigkeit und geringem Spanabstand benötigen. Upgrade auf einen 6-schneidigen Schaftfräser für reine Schlichtdurchgänge bei ultraharten Materialien über HRC60. Das 6-schneidige Werkzeug ermöglicht höhere Vorschubgeschwindigkeiten und sorgt für maximale Kernfestigkeit, um Durchbiegungen vollständig zu vermeiden.
Die ideale Spindeldrehzahl hängt vom Werkzeugdurchmesser und der spezifischen Härte des Stahls ab. Bei Materialien von HRC60 bis HRC70 müssen Sie eine genaue Oberflächenbeschaffenheit einhalten, um die hitzebeständige Beschichtung des Werkzeugs zu aktivieren, ohne das Hartmetall zu verbrennen. Konsultieren Sie immer die spezifischen Schnittdaten des Herstellers, aber im Allgemeinen erzielen Hochgeschwindigkeitsbearbeitungstechniken mit geringerem radialem Eingriff und höheren Drehzahlen die besten Spiegelgüten.
Sind Sie bereit, das manuelle Polieren zu eliminieren und die Zykluszeiten Ihrer Formbearbeitung drastisch zu verkürzen? Die Wahl der genau richtigen Geometrie und Beschichtung ist nicht verhandelbar. Entdecken Sie die erstklassige Auswahl an Hochleistungswerkzeugen bei SS End Mill. Finden Sie die perfekte Ergänzung für Ihre Anwendungen mit hoher Härte und erzielen Sie noch heute ein makelloses Spiegelfinish.


