Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-18 Pinagmulan: Site

Ang isang microscopic mold flaw ay maaaring makasira ng libu-libong bahagi ng injection-molded. Ang machining hard die steel ay kilalang-kilala na hindi mapagpatawad. Ang mabilis na pagsusuot ng tool ay nagpapababa ng mga pagtatapos ng ibabaw kaagad. Kapag nangyari ito, ang mga tindahan ay nahaharap sa mga araw ng mamahaling manual benching. Paano mo maiiwasan ang bottleneck na ito? Ang sikreto ay nasa pagpili ng tama paghuhugas ng amag sa pagtatapos ng mga gilingan . Partikular na tumutok sa laki ng radius ng sulok. Ang nag-iisang geometric na tampok na ito ay ang iyong susi sa isang mala-salamin na pagtatapos. Binabawasan nito ang mga oras ng pag-ikot at lubhang pinahaba ang buhay ng tool.
Ang Laki ng Radius ay Nagdidikta ng Tapos: Ang isang mas malaking radius ng sulok ay natural na gumagawa ng mas maliit na taas ng cusp. Isinasalin ito sa isang makabuluhang mas makinis na pagtatapos sa ibabaw. Samantala, ang isang mas maliit na radius ay nananatiling mahalaga para sa masalimuot na mga detalye ng amag.
Lakas at Tagal ng Tool: Ang mga radiused cutter ay namamahagi ng mga puwersa ng pagputol nang pantay-pantay. Ang mga ito ay lubhang binabawasan ang edge chipping sa panahon ng high-hardness application kumpara sa karaniwang square end mill.
Mahalaga sa Katigasan: Ang paggamit ng espesyal na tooling ay hindi mapag-usapan. Ang pagtatapos ng mga hardened molds ay nangangailangan ng mga tool na partikular na ininhinyero upang mapanatili ang ganap na cutting edge na integridad.
Synergy ng Tool at Toolpath: Ang pagkamit ng sukdulang kalidad sa ibabaw ay nangangailangan ng pagtutugma ng partikular na laki ng radius na may na-optimize na stepover at mga advanced na diskarte sa paggiling.
Ang mga tool sa pag-roughing ay may isang pangunahing trabaho. Pina-maximize nila ang mga rate ng pag-alis ng materyal. Ang mga tool sa pagtatapos ay ganap na naiiba. Nangangailangan sila ng mga natatanging geometric tolerance at advanced na heat-resistant coatings. Ang proseso ng paggawa ng amag ay sumusunod sa isang mahigpit na pagkakasunud-sunod. Ikaw ay magaspang, kalahating tapos, at sa wakas ay tapusin. Ang roughing phase ay nag-aalis ng bulk material. Ang semi-finishing ay nag-iiwan ng pare-parehong manipis na layer ng stock.
Ang yugto ng pagtatapos ay nangangailangan ng pinakamahalagang pamumuhunan. Ang isang finishing end mill ay dapat magkaroon ng mga runout tolerance na mas mahigpit sa 0.005mm. Ang mga bahagyang paglihis ng tool ay direktang nagsasalin sa mga dimensional na kamalian sa lukab ng amag. Ang panghuling pamutol sa huli ay tumutukoy sa iyong huling geometric na katumpakan.
Larawan ng isang napakakomplikadong amag na lumalabas sa CNC machine. Sa ilalim ng ilaw ng inspeksyon, ang mga nakikitang marka ng tool at mga linya ng chatter ay sumasakop sa lukab. Ang mahinang kalidad ng ibabaw ay hindi lamang isang kosmetikong isyu. Ito ay isang mahigpit na functional failure. Kumokonsumo ng oras at pera ang malawak na manual polishing. Ipinakikilala din nito ang matinding panganib ng pagkakamali ng tao. Maaaring baguhin ng isang slip ng buli na bato ang mga kritikal na sukat.
Higit pa rito, ang kalidad ng ibabaw ay nagdidikta ng pagpapalabas ng plastic injection. Ang isang walang kamali-mali na pagtatapos ay nagsisiguro na ang mga bahagi ay naglalabas ng maayos. Ang mga mikroskopikong tagaytay ay nagiging sanhi ng pagdidikit ng mga plastik na bahagi. Ito ay humahantong sa mga pagkabigo sa pagbuga o pagpapapangit ng bahagi. Para sa mga produkto na nangangailangan ng optical clarity, ang mold finish ay nagdidikta ng optical properties ng final product.
Ang mga makina ay madalas na nagdedebate sa pagitan ng ball nose at bull-nose cutter para sa pagwawakas ng amag. Namumuno sa kumplikadong 3D contouring at matarik na pader ang mga ball nose tool. Gayunpaman, a Ang pamutol ng radius ng sulok ay nangingibabaw sa mga patag na ibabaw na may mga fillet ng sulok o mababaw na anggulo ng draft.
Ang mekanikal na kalamangan ay nakasalalay sa epektibong diameter ng pagputol. Ang isang ball nose end mill ay may isang surface speed na eksaktong zero sa dead center nito. Kapag dumiretso ang pagputol, ang tip ay nagtutulak at nagpapahid ng materyal. Hindi ito gumugupit nang malinis. Nagdudulot ito ng mabilis na pagsusuot. Ginagamit ng radiused cutter ang peripheral edge at ang radius arc. Ito ay nagpapanatili ng pare-parehong bilis ng ibabaw sa buong hiwa.
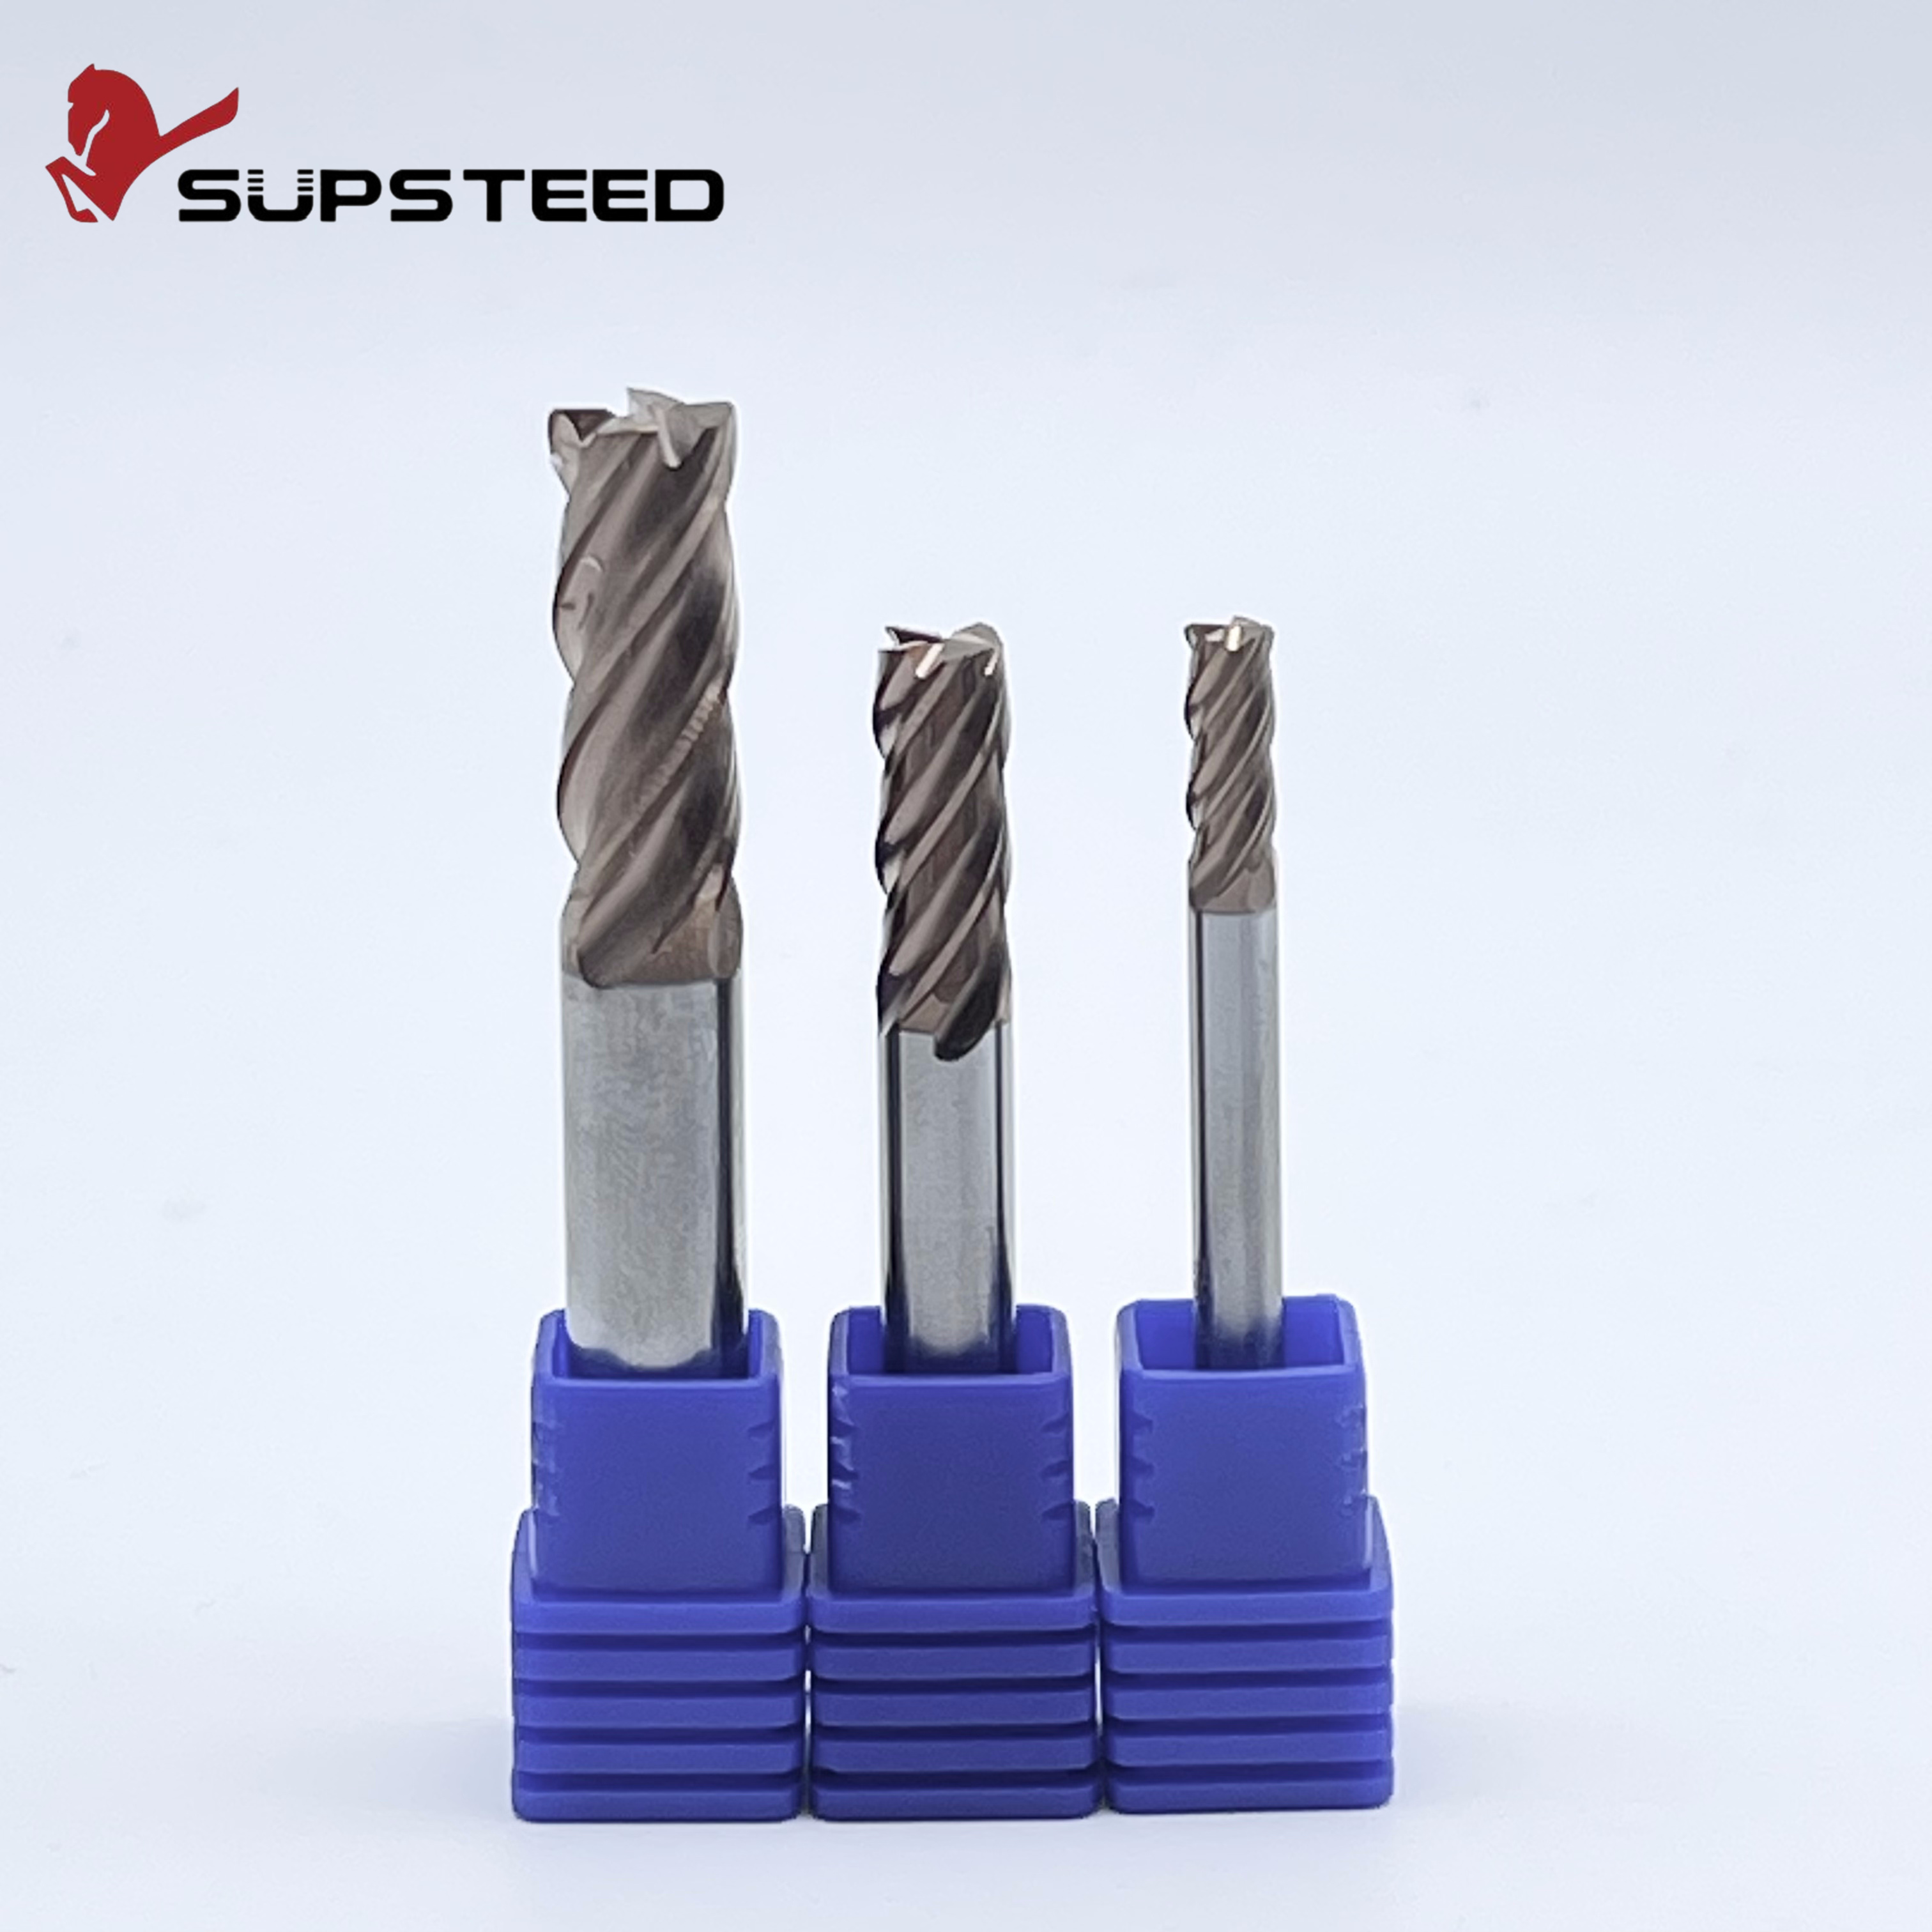
Ang katumpakan ng trabaho ay nangangailangan ng pag-unawa sa eksaktong tool geometry. Ang mga kasangkapan sa pagtatapos ay karaniwang nagtatampok ng 4 hanggang 6 na plauta. Ang mas mataas na bilang ng flute ay nagpapataas ng diameter ng core. Pinahuhusay nito ang katigasan para sa mas mataas na rate ng feed habang pinapanatili ang isang pinong pagtatapos. Ang core diameter ay nagsisilbing solid backbone. Pinaliit nito ang pagpapalihis sa panahon ng matigas na paggiling.
Ang radius ng sulok ay walang putol na pinagsasama ang ilalim at peripheral cutting edge. Ang arko na ito ay structurally reinforces ang tool sulok. Pinipigilan nito ang sakuna na micro-chipping na karaniwang nakikita sa matalim na square end mill na nagpuputol ng matitigas na metal.
Ang pagkamagaspang ng ibabaw ay nakasalalay nang husto sa taas ng cusp. Ito ang mga microscopic peak na natitira sa pagitan ng sunud-sunod na tool pass. May direktang kaugnayang matematikal sa pagitan ng radius ng tool, stepover distance, at cusp height.
Gumagamit ang mga programmer ng karaniwang formula ng approximation. Ang Cusp Height ay katumbas ng Stepover squared na hinati ng walong beses sa Radius. Nagbibigay ito ng malinaw na panuntunan sa palapag ng tindahan. Ang isang mas malaking radius ay nag-iiwan ng mas maliit na cusp para sa anumang naibigay na stepover. Ang pinaliit na taas ng cusp ay nagbubunga ng mas mababang halaga ng Roughness Average.
Ang malalaking radius end mill ay nag-aalok ng napakalaking bentahe kapag pinahihintulutan ng geometry. Ang mas malaking arko ay kumakalat ng mga puwersa ng pagputol at matinding init sa isang mas malawak na lugar ng karbida. Ang napakahusay na pag-aalis ng init ay nagpapalawak ng buhay ng tool. Ito ay kritikal sa panahon ng mahabang pagtatapos ng mga cycle sa matitigas na materyales.
Maaaring ligtas na mapataas ng mga machinist ang stepover distance habang pinapanatili ang mga kinakailangan sa pagtatapos. Binabawasan ng diskarteng ito ang kabuuang bilang ng mga kinakailangang pass. Ito ay makabuluhang binabawasan ang kabuuang mga oras ng pag-ikot at pinapataas ang kakayahang kumita ng tindahan.
Ang mga maliliit na radius tool ay nananatiling kailangan sa kabila ng mga benepisyo ng mas malaking radii. Nagtatampok ang mga modernong injection molds ng matutulis na panloob na sulok at mga micro-detail. Ang isang malaking radius tool ay hindi maaaring pisikal na ma-access ang mga lugar na ito.
Ang mas maliliit na tool na ito ay may mga mekanikal na limitasyon. Itinutuon nila ang init at mga puwersa ng pagputol sa isang maliit na marupok na lugar. Ang tool ay nagiging mas madaling magsuot. Ang stepover ay dapat na bawasan nang husto upang mapanatili ang kalidad ng pagtatapos. Ito ay tiyak na nagpapataas ng oras ng machining.
Ang mga modernong amag ay gumagamit ng mga pre-hardened o ganap na pinatigas na tool steels tulad ng H13 o S136. Ang katigasan ay mula sa HRC55 hanggang HRC70. Extreme Ang die steel machining ay nagpapakilala ng matinding mga hamon sa makina. Ang mga temperatura ng cutting zone ay kadalasang lumalampas sa 800 degrees Celsius. Ang napakalaking puwersa ng pagputol ay nagdudulot ng makabuluhang pagpapalihis ng tool. Ang karaniwang carbide ay bumababa sa loob ng ilang minuto sa ilalim ng mga kundisyong ito na nagpaparusa.
Ang geometry ng tool ay kasing kritikal ng grado ng carbide. Ang karaniwang square end mill ay nagtatampok ng matalim na 90-degree na sulok. Ang matalim na sulok na ito ay gumaganap bilang isang structural weak point sa hard milling. Ang pinong tip na micro-chip ay agad na pumuputok sa tumigas na bakal.
Ang isang tuluy-tuloy na arko ay namamahagi ng mga puwersa ng pagputol nang pantay-pantay. Nagbibigay ito ng napakalawak na integridad ng istruktura sa cutting edge. Pinipigilan nito ang sakuna na pagkabigo ng tool at tinitiyak na ang tool ay nakaligtas sa buong finishing pass.
Ang pagtatapos ng mga hulma hanggang sa HRC70 ay nangangailangan ng espesyal na tool. Dapat kang mamuhunan sa isang totoo HRC70 end mill . Nagtatampok ang mga premium na tool na ito ng tatlong partikular na katangian na ininhinyero para sa kaligtasan.
Ultra-Micro Grain Carbide: Gumagamit ang substrate ng 0.2-micron ultra-fine carbide powder. Nagbibigay ito ng pambihirang lakas ng transverse rupture upang labanan ang chipping.
Mga Advanced na Coating: Gumagamit sila ng mga high-aluminum PVD coating tulad ng Blue Nano. Ang mga coatings na ito ay nag-oxidize sa mataas na temperatura upang bumuo ng isang proteksiyon na ceramic layer laban sa thermal shock.
Rigid Core Design: Nagtatampok ang mga tool ng HRC70 ng tapered core na disenyo. Pina-maximize nito ang higpit at ganap na inaalis ang satsat sa mga high-pressure pass.
Ang industriya ng paggawa ng amag ay lumilipat nang husto patungo sa pagmamanupaktura ng zero-polishing. Matindi ang pandaigdigang kompetisyon. Ang mga tagabuo ng amag ay hindi kayang magbayad ng mga linggo ng manual benching. Mayroong tumataas na pangangailangan para sa mga end mill na may kakayahang maghatid ng mga halaga ng Roughness Average na mas mababa sa 0.1 microns mula mismo sa CNC machine. Tumutugon ang mga tagagawa ng tool sa pamamagitan ng pagbuo ng ultra-precise corner radii. Ang mga tolerance sa gilid ay madalas na ngayon ay may plus o minus na 0.002mm.
Higit pa rito, ang pag-aampon ng mga ultra-hard die steel na lumalampas sa HRC65 ay nagiging pamantayan. Ang industriya ay lumalayo sa tradisyonal na TiAlN coatings. Ang pagmamay-ari na nanocomposite coatings ay pumapalit. Ang mga advanced na coatings na ito ay nakatiis sa pagputol ng temperatura na higit sa 1000 degrees Celsius nang walang likidong coolant. Ang pagpili ng end mill ngayon ay nangangahulugan ng pagtutugma ng eksaktong metalurhikong kimika ng tool sa partikular na die steel.
Ang pisikal na tool ay kalahati lamang ng equation. Ang naka-program na toolpath ay nagdidikta ng huling resulta. Dapat mong kalkulahin ang stepover nang tumpak batay sa napiling laki ng radius upang makamit ang isang tiyak na tapusin.
Radius sa Sulok ng Tool (mm) |
Stepover (mm) |
Theoretical Cusp Taas (mm) |
Kalidad ng Pagtatapos ng Ibabaw |
|---|---|---|---|
R0.5 |
0.10 |
0.0025 |
Semi-Finish |
R0.5 |
0.05 |
0.0006 |
Fine Tapos |
R1.0 |
0.10 |
0.0012 |
Fine Tapos |
R1.0 |
0.05 |
0.0003 |
Ultra-Katumpakan |
R2.0 |
0.20 |
0.0025 |
Semi-Finish |
R2.0 |
0.05 |
0.00015 |
Mirror Finish |
Ang pagpapanatili ng patuloy na pagkarga ng chip ay pantay na mahalaga. Ang pabagu-bagong rate ng feed sa mga sulok ay nagdudulot ng biglaang pagpapalihis ng tool. Nag-iiwan ito ng mga nakikitang marka ng saksi sa ibabaw ng amag.
Sa precision milling , climb milling ay halos eksklusibong ginagamit. Ang cutting edge ay sumasali sa maximum na kapal ng chip at lalabas sa zero. Lumilipat ang init sa chip kaysa sa workpiece. Ang maginoo na paggiling ay nagsisimula sa zero na kapal. Ang kasangkapan ay hinihimas at pinapaso ang tumigas na bakal bago kumagat. Ang friction na ito ay nagpapababa sa radius ng sulok at nagiging sanhi ng matinding work-hardening.
Ang pagpapalihis ng tool ay sumisira sa kalidad ng ibabaw. Ang baluktot na mga end mill ay nagdudulot ng satsat. Dapat mong mahigpit na pamahalaan ang tool overhang. Gamitin ang pinakamaikling posibleng haba ng flute. Pagsamahin ang isang maikling overhang na may isang matatag na radiused cutter upang i-maximize ang tigas. Ito ay nagpapahintulot sa tool na gupitin nang malinis ang materyal nang hindi nag-vibrate.
Ang pagpili ng pinakamainam na tool ay nangangailangan ng pagsusuri sa modelo ng CAD. Tukuyin muna ang maximum na pinapayagang radius ng sulok. Gamitin ang pinakamalaking radius na posible. Pinaliit nito ang oras ng pagma-machining at pinapalaki ang kalidad ng pagtatapos. Halimbawa, kung ang isang amag ay nagtatampok ng pinakamababang panloob na fillet na R1.0mm, huwag pumili ng eksaktong R1.0mm radius end mill. Ang tool ay ganap na makisali sa 90 degrees ng materyal sa sulok. Nagdudulot ito ng napakalaking satsat. Pumili na lang ng R0.8mm radius. Ang tool ay maganda ang interpolate sa sulok nang hindi masyadong nakakaengganyo.
Ang two-flute end mill ay nag-aalok ng napakalaking chip valley. Ang mga ito ay mahusay para sa aluminyo ngunit malubhang kulang sa istruktura rigidity para sa hard die steel. Ang four-flute o six-flute end mill ay ang hindi mapag-aalinlanganang pamantayan ng industriya para sa pagwawakas ng amag. Ang mas maraming flute ay nangangahulugan ng mas malaking diameter ng core. Ang tool ay makabuluhang mas matigas. Ang mga finishing pass ay tumatagal ng hindi kapani-paniwalang mga light cut. Ang malawakang paglikas ng chip ay hindi kailangan. Ginagamit mo ang mga sobrang flute na iyon para sa mas makinis na pagtatapos sa mas mabilis na rate ng feed.
Ang katumpakan ay nakasalalay sa mga pagpapaubaya sa pagmamanupaktura. Ang mga murang tool na may hindi pare-parehong geometry ay humahantong sa hindi tugmang mga ibabaw. Mga tool sa mapagkukunan mula sa mga dalubhasang tagagawa na ginagarantiyahan ang mahigpit na pagpapahintulot sa radius. Tinitiyak ng pare-parehong tooling na ang pagpapalit ng pagod na end mill sa kalagitnaan ng cycle ay hindi nag-iiwan ng pisikal na hakbang sa amag.
Nagpapakita ang satsat bilang mga ritmikong kulot na linya. Karaniwan itong sanhi ng labis na overhang ng tool o maling RPM. Maaaring nakakakuha ka ng isang harmonic resonant frequency. Paikliin ang setup ng tool holder. Ayusin ang bilis ng spindle ng 10 hanggang 15 porsiyento upang masira ang resonance.
Ang isang maulap o may bahid na ibabaw ay nangangahulugan na ang cutting edge ay nabigo. Madalas itong sanhi ng pagod na radius ng sulok o built-up na gilid. Ang maling paglalagay ng coolant ay isang madalas na salarin sa mahirap na paggiling. Ang pagsabog ng likidong coolant sa isang carbide tool na pagputol ng HRC60 steel ay nagdudulot ng napakalaking thermal shock. Ang carbide edge ay micro-fractures kaagad. Gumamit na lang ng high-pressure air blast. Nililinis nito ang mga chips habang pinipigilan ang thermal shock.
Ang radius ng sulok ay maselan. Ang pabulusok na diretso sa Z-axis ay dinudurog ang ilalim na radius. Dapat gumamit ang mga programmer ng helical lead-in na mga toolpath. Ang pagrampa sa materyal ay unti-unting nagpapakilala ng mga puwersa ng pagputol nang ligtas. Pinapanatili nito ang malinis na geometry para sa mahabang pagtatapos ng mga pass.
Ang radius ng sulok ay hindi lamang isang maliit na detalye. Idinidikta nito ang iyong panghuling pagtatapos sa ibabaw at mga oras ng pag-ikot. Ang pag-maximize sa laki ng radius ay binabawasan ang oras ng pagma-machining habang nagbubunga ng mga superior finish. Ang mataas na kalidad na tooling ay nag-aalis ng manu-manong buli. Ito ay lubhang nagpapabuti sa iyong pang-araw-araw na kakayahang kumita sa tindahan. Palaging itugma ang iyong pamutol sa partikular na tigas ng materyal. Gumamit ng mga advanced na coatings at ultra-fine carbide para sa mga die steel. I-optimize ang iyong stepover batay sa mga tumpak na kalkulasyon.
Ang pinakamainam na pagpipilian para sa hardened die steel machining ay isang HRC70 end mill na nilagyan ng isang partikular na radius ng sulok. Ang mga tool na ito ay dapat na ginawa mula sa 0.2-micron ultra-fine grain tungsten carbide upang makatiis ng matinding radial pressure. Nangangailangan sila ng high-heat resistant PVD coatings tulad ng Blue Nano upang maprotektahan ang carbide substrate mula sa matinding thermal load.
Ang taas ng cusp ay nagdidikta sa iyong teoretikal na pagkamagaspang sa ibabaw. Kinakalkula ito gamit ang formula: Ang Cusp Height ay katumbas ng Stepover squared na hinati ng walong beses sa Tool Radius. Upang makamit ang isang mas makinis na ibabaw, dapat mong bawasan ang distansya ng stepover o gumamit ng tool na may mas malaking radius ng sulok.
Ang paggamit ng square end mill para sa precision mold finishing ay lubos na hindi hinihikayat. Ang matutulis na 90-degree na sulok ay nagsisilbing mga mahihinang punto na mabilis na kumikislap sa matitigas na materyales. Ang mga tool na parisukat ay nag-iiwan ng matalim na mga linya ng paglipat sa pagitan ng mga pass. Ang isang radiused cutter ay pinaghalo ang mga ibabaw nang walang putol at nag-aalok ng makabuluhang mas mahabang buhay ng tool.
Ang mas mataas na bilang ng flute ay direktang nagpapataas ng core diameter ng cutting tool. Ang isang mas makapal na core ay lubhang nagpapabuti sa structural rigidity. Binabawasan nito ang pagpapalihis at daldalan. Ang pagtatapos ng mga operasyon ay gumagamit ng napakagaan na lalim ng hiwa at hindi nangangailangan ng napakalaking chip clearance. Ang idinagdag na katatagan ng 4 hanggang 6 na plauta ay talagang mahalaga para sa precision milling.
Pumili ng 4-flute end mill kapag kailangan mo ng balanse ng rigidity at bahagyang chip clearance para sa semi-finishing pass. Mag-upgrade sa 6-flute end mill para sa pure finishing pass sa mga ultra-hard na materyales na lampas sa HRC60. Ang tool na 6-flute ay nagbibigay-daan para sa mas mataas na rate ng feed at nagbibigay ng maximum na lakas ng core upang ganap na maalis ang pagpapalihis.
Ang perpektong bilis ng spindle ay nakasalalay sa diameter ng tool at ang tiyak na tigas ng bakal. Para sa mga materyales ng HRC60 hanggang HRC70, dapat kang magpanatili ng tumpak na footage sa ibabaw upang ma-activate ang heat-resistant coating ng tool nang hindi nasusunog ang carbide. Palaging kumunsulta sa partikular na cutting data ng manufacturer, ngunit sa pangkalahatan, ang mga high-speed machining technique na may mas mababang radial engagement at mataas na RPM ay nagbubunga ng pinakamahusay na mirror finish.
Handa nang tanggalin ang manu-manong buli at bawasan nang husto ang mga oras ng pag-ikot ng pagtatapos ng amag? Ang pagpili ng eksaktong tamang geometry at coating ay hindi mapag-usapan. Galugarin ang premium na seleksyon ng mga tool na may mataas na pagganap sa SS End Mill. Hanapin ang perpektong tugma para sa iyong mga high-hardness na application at makamit ang isang walang kamali-mali na mirror finish ngayon.