
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 20-09-2026 Nguồn gốc: Địa điểm


Khi bạn đang gia công một ống đỡ động mạch thần kinh hoặc một thiết bị cấy ghép cột sống, đơn giản là không tồn tại 'đủ gần'. Một phần milimet có nghĩa là sự khác biệt giữa sự tích hợp sinh học thành công và sự thất bại nghiêm trọng thảm khốc. Các thiết bị cứu sinh phức tạp đòi hỏi độ chính xác hoàn hảo ở mức hiển vi. Để đạt được mức độ chính xác này đòi hỏi phải có công cụ chuyên dụng cao. Khi các cơ chế cấy ghép và dụng cụ phẫu thuật vi mô ngày càng trở nên phức tạp, các tầng trong cửa hàng phải đối mặt với áp lực to lớn để duy trì dung sai vi mô và mang lại địa hình bề mặt hoàn hảo.
Bí quyết để vượt qua những trở ngại trong sản xuất này nằm ngay trong cũi dụng cụ của bạn. Các thiết lập tiêu chuẩn không thể đáp ứng được nguyên lý vật lý của việc thu nhỏ. Trong hướng dẫn kỹ thuật này, chúng tôi sẽ chia nhỏ các yêu cầu nghiêm ngặt về dung sai và độ hoàn thiện bề mặt đối với các thiết bị quan trọng trong đời sống. Chúng tôi cũng sẽ khám phá những thách thức riêng biệt trong việc cắt hợp kim cấp y tế và chứng minh cách chọn các công cụ vi mô thích hợp có thể đẩy nhanh tiến độ sản phẩm của bạn một cách đáng kể.
Bắt buộc phải có độ chính xác cực cao: Các cơ chế vi mô quan trọng đối với sự sống chỉ ra dung sai ±0,01mm hoặc chặt hơn để đảm bảo chức năng sinh học và lắp ráp đáng tin cậy.
Bề mặt hoàn thiện quyết định chức năng: Độ nhám bề mặt trực tiếp chi phối khả năng tương thích sinh học. Lớp hoàn thiện siêu mịn ngăn chặn sự xâm nhập của vi khuẩn trên thiết bị phẫu thuật. Ngược lại, kết cấu thô được kiểm soát sẽ thúc đẩy sự phát triển của xương trên thiết bị cấy ghép chỉnh hình.
Các vấn đề về vật liệu dụng cụ: Cacbua rắn cao cấp là cơ bản. Nó duy trì độ cứng kết cấu, chống mài mòn nhiệt và giữ các cạnh cắt sắc như dao cạo khi gia công các hợp kim cấp y tế khó.
Công cụ dành riêng cho nhiệm vụ là chìa khóa: Triển khai các máy cắt thu nhỏ được thiết kế để giảm thiểu độ lệch của công cụ, giảm tỷ lệ phế liệu tốn kém và đảm bảo tính nhất quán về kích thước trên các lô sản xuất lớn.
Gia công vi mô y tế là một chuyên ngành có tính chuyên môn cao trong sản xuất CNC. Nó tập trung vào việc sản xuất các tính năng nhỏ hơn 1,0mm. Người vận hành thường sử dụng các dụng cụ cắt có đường kính nhỏ tới 0,05mm. Khi y học hiện đại chuyển mạnh sang phẫu thuật xâm lấn tối thiểu và robot vi mô, nhu cầu về các bộ phận có kích thước hiển vi đã tăng theo cấp số nhân.
Bạn không thể đơn giản thu nhỏ công cụ CNC thông thường để đáp ứng các yêu cầu khắt khe này. Khi các công cụ tiêu chuẩn được giảm xuống kích thước vi mô, các đặc tính vật lý của chúng sẽ thay đổi một cách bất lợi. Kiểu hư hỏng chính trong phân xưởng là độ lệch của dụng cụ. Trong vật lý gia công, độ lệch của dụng cụ tỷ lệ nghịch với lũy thừa 4 của đường kính của nó. Do đó, việc giảm đường kính dụng cụ một cách vi mô dẫn đến mất độ cứng theo cấp số nhân.
Hãy tưởng tượng lập trình một máy CNC 5 trục để phay một tấm xương titan tinh xảo. Nếu dụng cụ bị lệch dù chỉ vài micron, nó sẽ gây ra tiếng kêu. Sự rung động vi mô này gây ra hiện tượng mài mòn cạnh nhanh chóng và cuối cùng dẫn đến sự cố vỡ dụng cụ nghiêm trọng. Toàn bộ lô bị loại bỏ. Để khắc phục những hạn chế vật lý nghiêm trọng này, nhà sản xuất phải chuyển sang công nghệ tiên tiến công cụ thành phần chính xác . Những dụng cụ chuyên dụng này có độ dày được gia cố và vật liệu hạt nhỏ hơn micron được thiết kế để chịu được lực hướng tâm riêng biệt của quá trình cắt vi mô.
Trong sản xuất nói chung, dung sai ±0,05mm thường được coi là có độ chính xác cao. Tuy nhiên, trong lĩnh vực thiết bị y tế, tiêu chuẩn của ngành thường bắt đầu ở mức ±0,01mm và thường đi sâu vào phạm vi dưới micron. Dụng cụ chẩn đoán quang học và thiết bị tạo nhịp cấy ghép đòi hỏi độ chính xác về chiều nghiêm ngặt. Ngay cả những sai lệch vi mô cũng có thể làm thay đổi đáng kể động lực học của chất lỏng hoặc gây ra liên kết cơ học.
Nhìn vào xu hướng hiện tại của ngành, có một sự thay đổi lớn đang diễn ra trong lĩnh vực công nghệ y tế. Các ca phẫu thuật có sự hỗ trợ của robot đang nhanh chóng trở thành tiêu chuẩn chăm sóc toàn cầu. Sự thay đổi lâm sàng này đòi hỏi các dụng cụ có khả năng điều hướng giải phẫu cơ thể người mà không gây chấn thương mô, đẩy nhu cầu thu nhỏ siêu nhỏ lên một tầm cao mới. Khả năng CNC tiêu chuẩn hiện đã được mở rộng đến mức đột phá tuyệt đối. Các cơ sở không áp dụng công cụ đo lường vi mô nhỏ và công cụ dành riêng cho nhiệm vụ đang nhanh chóng mất đi lợi thế cạnh tranh trong chuỗi cung ứng. Các OEM không còn coi độ chính xác hoàn hảo là một tính năng cao cấp nữa; họ yêu cầu nó như một yêu cầu cơ bản.
Ứng dụng cụ thể của một bộ phận sẽ quyết định đặc tính dung sai của nó. Các yêu cầu kỹ thuật khác nhau đáng kể giữa các thiết bị tồn tại vĩnh viễn trong cơ thể và những thiết bị được sử dụng tạm thời.
Cấy ghép chỉnh hình và tim mạch: Các thiết bị như vít cột sống và stent mạch máu đòi hỏi sự hoàn hảo về hình học tuyệt đối. Khả năng lắp ghép kém với cấu trúc sinh học hoặc phân bổ tải trọng không đồng đều có thể nhanh chóng dẫn đến thất bại trong cấy ghép và gây chấn thương nghiêm trọng cho bệnh nhân.
Dụng cụ vi phẫu: Kẹp sinh thiết và kéo nội soi tập trung chủ yếu vào dung sai tiếp xúc và độ vừa vặn. Bác sĩ phẫu thuật hoàn toàn dựa vào phản hồi xúc giác được cung cấp bởi hệ số ma sát của các bộ phận chuyển động của dụng cụ. Nếu dung sai bị lỏng, các bộ phận có thể bị kẹt hoặc bị hở quá mức.
Việc không duy trì những dung sai nghiêm ngặt này sẽ gây ra những hậu quả nghiêm trọng trong hoạt động. Các thành phần nằm ngoài dải dung sai quy định sẽ dẫn đến không tuân thủ ngay lập tức theo tiêu chuẩn ISO 13485. Hơn nữa, vật liệu cấp y tế nổi tiếng là đắt tiền. Tỷ lệ phế liệu tăng cao trực tiếp làm xói mòn tỷ suất lợi nhuận. Sử dụng phù hợp kỹ thuật gia công vi mô y tế đảm bảo độ chính xác có thể lặp lại và giảm thiểu nguy cơ thu hồi thảm khốc theo quy định.
Độ chính xác về kích thước chỉ bằng một nửa phương trình sản xuất. Địa hình bề mặt của một bộ phận cũng quan trọng không kém. Độ nhám bề mặt thường được đo bằng Ra, tính độ lệch trung bình của mặt cắt bề mặt so với đường trung bình. Trong không gian được quản lý chặt chẽ này, Ra không chỉ đơn thuần là một tiêu chuẩn thẩm mỹ. Đó là một yêu cầu sinh học chức năng.
Sự tương tác giữa mô người và bộ phận gia công phụ thuộc hoàn toàn vào kết cấu vi mô của bộ phận đó. Phòng ngừa lây nhiễm là trên hết. Các dụng cụ phẫu thuật và tay cầm dao mổ có thể tái sử dụng yêu cầu bề mặt hoàn thiện cực kỳ mịn, thường yêu cầu Ra từ 0,4 micromet đến thấp nhất là 0,1 micromet. Các vết gia công cực nhỏ đóng vai trò là nơi trú ẩn an toàn, chứa tạp chất sinh học có thể bảo vệ vi khuẩn khỏi các quy trình khử trùng nghiêm ngặt như hấp khử trùng. Việc đạt được lớp hoàn thiện gần như gương sẽ loại bỏ hoàn toàn những nơi ẩn náu cực nhỏ này.
Ngược lại, việc thúc đẩy quá trình chữa lành đòi hỏi một cách tiếp cận hoàn toàn khác. Cấy ghép nha khoa bằng titan nhắm đến Ra cứng hơn, thường là từ 3,0 đến 5,0 micromet. Kết cấu vĩ mô cụ thể này làm tăng đáng kể diện tích bề mặt. Nó cho phép các tế bào tạo xương bám dính vào kim loại. Quá trình liên kết sinh học này rất quan trọng cho sự ổn định lâu dài của mô cấy.
Giá trị Ra cuối cùng là kết quả trực tiếp của các thông số gia công tương tác với điều kiện của lưỡi cắt. Tốc độ cắt, tốc độ tiến dao và độ sâu cắt phải được đồng bộ hóa hoàn hảo. Quan trọng hơn, độ sắc bén của dụng cụ quyết định chính xác cách cắt vật liệu. Một cạnh cùn sẽ làm rách hoặc làm mòn vật liệu thay vì cắt sạch. Điều này dẫn đến giá trị Ra cao và khả năng xuất hiện vết nứt vi mô trên bề mặt. Dụng cụ có độ chính xác cao giúp giảm thiểu ma sát và đảm bảo mặt phẳng cắt nguyên sơ.
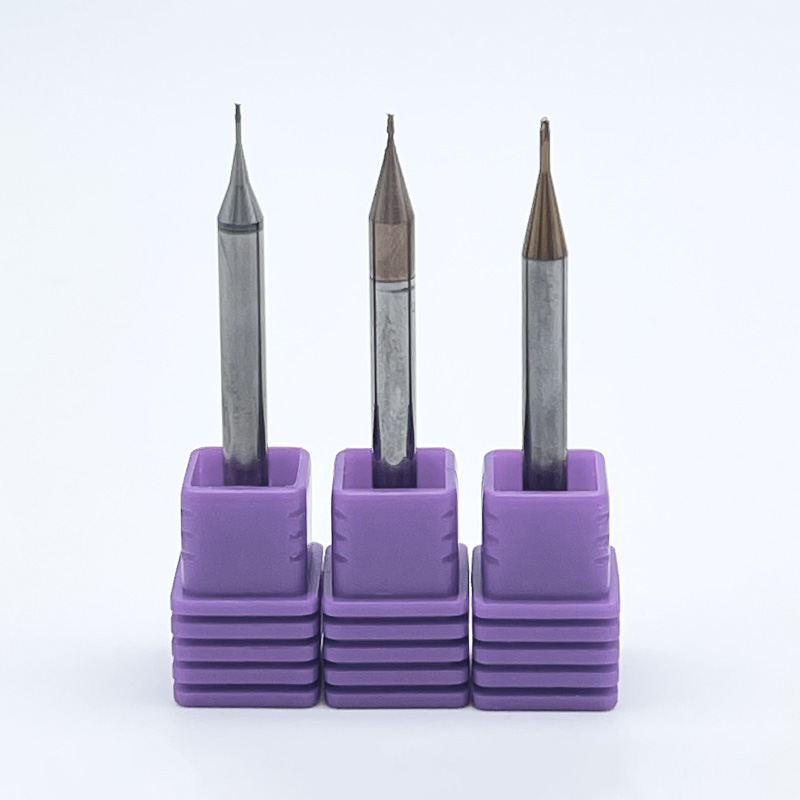
Việc lựa chọn kiến trúc công cụ chính xác được cho là quyết định quan trọng nhất trong quy trình sản xuất vi mô. Các loại thép tốc độ cao tiêu chuẩn hoặc các loại cacbua thông thường hoàn toàn không đủ khả năng chịu các ứng suất nhiệt và cơ học mạnh gặp phải ở đây.
Thuộc tính dụng cụ |
Dụng cụ CNC tiêu chuẩn |
Dụng cụ gia công vi mô chuyên dụng |
|---|---|---|
Thành phần vật liệu |
Cacbua tiêu chuẩn / HSS |
Cacbua vonfram hạt siêu mịn |
Khả năng chống lệch |
Thấp ở đường kính nhỏ |
Đặc biệt cao nhờ hình học web được gia cố |
Đường kính tối thiểu |
Thông thường 1,0mm |
Khả thi về mặt thương mại ở mức 0,05mm |
Khả năng hoàn thiện bề mặt |
Ra 0,8 đến 1,6 micromet |
Ra 0,1 đến 0,4 micromet |
Cacbua rắn vẫn là tiêu chuẩn vàng cuối cùng. Tuy nhiên, không phải tất cả cacbua đều được tạo ra như nhau. Hiệu suất cao công cụ cacbua vi mô sử dụng cacbua vonfram hạt siêu mịn. Thành phần luyện kim có tính đặc hiệu cao này mang lại độ cứng vượt trội, chủ động chống lại độ lệch gây cản trở cho quá trình gia công vi mô. Cacbua cỡ micromet duy trì tính toàn vẹn cấu trúc của nó ngay cả ở nhiệt độ cắt cao. Nó bảo tồn các lưỡi cắt sắc như dao cạo cần thiết để cắt các hợp kim cứng, giảm đáng kể thời gian ngừng hoạt động của máy.
Khi tạo hình các vật cấy ghép vi mô phức tạp như tấm hàm mặt, chuyên dụng các nhà máy cuối thu nhỏ được triển khai. Các nhà cung cấp cao cấp như SS End Mill thiết kế những dụng cụ này với đường kính cắt xuống mức đáng kinh ngạc là 0,05mm. Việc lựa chọn số lượng me phụ thuộc nhiều vào vật liệu phôi. Thiết kế hai me cung cấp các rãnh phoi lớn hơn, khiến chúng trở nên lý tưởng để loại bỏ phoi dạng sợi khỏi nhựa y tế. Thiết kế nhiều me mang lại độ bền lõi cao hơn cho việc phay ngoại vi các kim loại cứng. Lớp phủ PVD chuyên dụng như Titanium Aluminium Nitride thường được áp dụng để tăng độ cứng bề mặt và tạo ra rào cản nhiệt quan trọng.
Việc tạo ra những lỗ sâu và chính xác trong các bộ phận cứu sinh đặt ra một loạt thách thức vật lý độc đáo. Khi tỷ lệ chiều sâu trên đường kính tăng lên, việc thoát phoi bị hạn chế nghiêm trọng và dòng chất làm mát đến vùng cắt bị chặn hoàn toàn. được thiết kế mũi khoan đường kính nhỏ giải quyết những vấn đề quan trọng này thông qua hình học được tối ưu hóa. Chúng có tính năng làm mỏng màng chính xác để giảm lực đẩy ở mép đục. Điều này ngăn không cho máy khoan đi lại khi vào. Thiết kế rãnh parabol mở rộng không gian phoi, cho phép khai thác vật liệu hiệu quả và ngăn ngừa hiện tượng gãy mũi khoan thảm khốc.
Các thành phần y tế vốn bị hạn chế bởi các yêu cầu nghiêm ngặt về vật liệu. Chúng phải bền về mặt cơ học, cực kỳ nhẹ và trơ về mặt sinh học. Các vật liệu đáp ứng thành công các tiêu chí này nổi tiếng là khó gia công.
Polyetheretherketone, thường được gọi là PEEK, đã trở nên rất phổ biến trong các lồng cột sống do mô đun đàn hồi giống như xương của nó. Thật không may, PEEK rất nhạy cảm với nhiệt. Trong quá trình gia công, người vận hành thường lắng nghe sự thay đổi bước cụ thể trên trục chính. Đây là dấu hiệu nhận biết rằng dụng cụ này đang tạo ra ma sát quá mức và nhựa bắt đầu tan chảy cục bộ thay vì bị cắt. Nóng chảy dẫn đến hình thành gờ nghiêm trọng và hư hỏng kích thước ngay lập tức. Để ngăn chặn điều này, người thợ máy phải sử dụng các dụng cụ siêu nhỏ không tráng phủ siêu sắc với các rãnh có độ bóng cao. Góc cào dương cao cắt sạch polyme mà không tích tụ nhiệt.
Kim loại được sử dụng trong các thiết bị y tế tạo ra những rào cản nhiệt riêng biệt có thể phá hủy dụng cụ tiêu chuẩn chỉ trong vài giây. Titanium Ti-6Al-4V có độ dẫn nhiệt đặc biệt thấp. Thay vì tản nhiệt một cách an toàn vào chip kim loại, nó lại tập trung hoàn toàn ở lưỡi cắt. Để chống lại cú sốc nhiệt mạnh này, việc gia công titan đòi hỏi phải chuẩn bị các cạnh cụ thể và lượng chất làm mát áp suất cao dồi dào.
Tương tự, Thép không gỉ 316L cấp y tế rất dễ bị cứng lại nhanh chóng. Nếu dụng cụ cắt cọ xát vào vật liệu thay vì thực hiện một vết cắt tích cực, bề mặt thép sẽ cứng lại ngay lập tức. Điều này làm cho những lần vượt qua tiếp theo trở nên vô cùng khó khăn. Các dụng cụ chính xác phải duy trì tốc độ tiến dao mạnh liên tục, đảm bảo lưỡi cắt luôn xuyên qua bên dưới lớp mới được gia công cứng.
Việc tạo nguyên mẫu thiết bị y tế nổi tiếng là chậm. Nó thường bị sa lầy bởi quá trình kiểm tra quy định nghiêm ngặt và việc lặp đi lặp lại thiết kế vô tận. Nút thắt tạo mẫu này có thể làm trì hoãn nghiêm trọng việc tiếp cận thị trường các sản phẩm cứu sinh. Bằng cách sử dụng dụng cụ có độ chính xác cao ngay từ đầu, nhóm kỹ thuật có thể loại bỏ các quy trình hoàn thiện thứ cấp như đánh bóng thủ công dưới kính hiển vi.
Khi chọn đối tác gia công dụng cụ của bạn, hãy đánh giá họ theo các tiêu chí nghiêm ngặt sau:
Đo lường vi mô phụ: Đảm bảo nhà sản xuất sử dụng phương pháp kiểm tra bằng laser để xác định bán kính cạnh và độ đảo động.
Khả năng hình học tùy chỉnh: Các công cụ tiêu chuẩn dẫn đến việc sơ tán chip dưới mức tối ưu trên các thiết kế thiết bị độc quyền. Hãy tìm những nhà sản xuất có thể điều chỉnh góc nghiêng và số lượng rãnh phù hợp với hợp kim cụ thể của bạn.
Tính nhất quán của lô: Tính nhất quán của công cụ đảm bảo rằng dung sai của nguyên mẫu hoàn toàn khớp với dung sai sản xuất cuối cùng.
Dung sai và độ hoàn thiện bề mặt không bao giờ chỉ là những gợi ý trên bản thiết kế. Chúng là những thông số kỹ thuật quan trọng trực tiếp đảm bảo sự an toàn cho bệnh nhân và sự thành công lâu dài của thiết bị. Sự thành công của bất kỳ dự án gia công vi mô nào đều phụ thuộc hoàn toàn vào chất lượng của dụng cụ cắt được áp dụng cho phôi. Bằng cách đầu tư vào các công cụ vi mô được thiết kế cao cấp, các nhà sản xuất giảm đáng kể tỷ lệ phế liệu và tăng tốc chu kỳ sản xuất. Đừng để dụng cụ kém chất lượng làm ảnh hưởng đến dự án cứu mạng tiếp theo của bạn. Trang bị cho xưởng của bạn các giải pháp đáng tin cậy, có độ chính xác cao từ SS End Mill và đảm bảo các sản phẩm cuối cùng hoàn hảo.
Độ nhám bề mặt yêu cầu hoàn toàn phụ thuộc vào chức năng sinh học của thành phần cụ thể. Các thiết bị tim mạch và dụng cụ phẫu thuật tiếp xúc với máu yêu cầu bề mặt siêu mịn, thường dao động từ Ra 0,4 đến thấp tới 0,1 micromet. Bề mặt được đánh bóng cao này rất quan trọng để ngăn chặn sự kết dính của tiểu cầu và sự xâm nhập của vi khuẩn. Các thiết bị cấy ghép chỉnh hình như thân hông bằng titan yêu cầu kết cấu cứng hơn được kiểm soát, thường là Ra 3,0 đến 5,0 micromet. Độ nhám vi mô này bắt chước cấu trúc của xương xốp, đẩy nhanh quá trình tích hợp xương.
Sự ưu tiên dành cho cacbua rắn bắt nguồn từ vật lý vật liệu. Cacbua vonfram sở hữu độ cứng cao hơn đáng kể so với thép tốc độ cao. Khi gia công ở quy mô vi mô, độ lệch của dụng cụ là nguyên nhân chính dẫn đến độ không chính xác về kích thước. Độ cứng cực cao của cacbua giảm thiểu độ lệch này. Hơn nữa, cacbua duy trì tính toàn vẹn cấu trúc của nó ở nhiệt độ cao hơn nhiều, ngăn ngừa sự xuống cấp sớm của cạnh khi cắt các hợp kim tạo nhiệt như Titanium.
Những tiến bộ trong công nghệ mài CNC đã đẩy xa ranh giới của dụng cụ vi mô một cách đáng kể. Ngày nay, dao phay ngón thu nhỏ hiệu suất cao có khả năng thương mại hóa với đường kính cắt nhỏ tới 0,05mm, gần bằng một nửa độ dày của sợi tóc người. Các công cụ vận hành ở quy mô vi mô này đòi hỏi môi trường gia công chuyên dụng cao, bao gồm tốc độ trục chính vượt quá 60.000 vòng/phút và độ đảo của máy công cụ được kiểm soát ở mức dưới 1 micron.
PEEK có nhiệt độ chuyển hóa thủy tinh tương đối thấp. Nếu dụng cụ cắt tạo ra ma sát quá mức, vật liệu sẽ mềm và đẩy qua mép phôi, tạo ra các gờ cứng đầu. Các kỹ sư phải sử dụng các công cụ có hình dạng đặc biệt cao với các cạnh cắt cực sắc và góc cào dương cao. Việc sử dụng các dụng cụ không tráng phủ với các rãnh có độ bóng cao sẽ làm giảm hệ số ma sát. Việc kết hợp các dụng cụ sắc bén này với tốc độ trục chính cao và chiến lược làm mát tích cực sẽ loại bỏ hiệu quả sự hình thành lưỡi dao.
Có, nhưng việc khoan lỗ sâu trên titan đặt ra những thách thức kỹ thuật nghiêm trọng. Hợp kim titan có độ dẫn nhiệt cực kỳ thấp, nghĩa là nhiệt truyền trực tiếp vào dụng cụ cắt. Để thực hiện thành công các ứng dụng lỗ sâu, nhà sản xuất phải sử dụng các mũi khoan có đường kính nhỏ chuyên dụng cao được thiết kế với cấu hình rãnh parabol. Những biên dạng này mở rộng về phía cán để thoát phoi nhanh chóng. Cũng cần phải làm mỏng màng chính xác tại điểm khoan để giảm lực đẩy và ngăn ngừa hiện tượng đứt gãy.
Titan phay vi mô yêu cầu sự cân bằng tinh tế để tránh sốc nhiệt ở lưỡi cắt. Nói chung, tốc độ bề mặt phải được giữ tương đối thấp, thường từ 30 đến 60 mét mỗi phút, tùy thuộc vào điều kiện hợp kim Ti-6Al-4V cụ thể và lớp phủ dụng cụ. Tuy nhiên, do đường kính dụng cụ quá nhỏ nên việc đạt được tốc độ bề mặt này vẫn đòi hỏi tốc độ RPM của trục chính cao. Việc duy trì tải phoi ổn định quan trọng hơn việc tối đa hóa tốc độ để ngăn dụng cụ cọ xát và làm cứng vật liệu.
Trong gia công vi mô, độ lệch dao là nguyên nhân thầm lặng ảnh hưởng đến độ chính xác kích thước và tuổi thọ dao. Nếu dao phay ngón 0,5mm chỉ có độ đảo 0,005mm thì tải phoi sẽ hoàn toàn không đồng đều. Một cây sáo cắn một lượng lớn vật liệu trong khi cây sáo kia không cắt được gì. Sự mất cân bằng động này gây ra tiếng kêu lớn, độ hoàn thiện bề mặt kém và dụng cụ bị gãy nhanh chóng. Đối với các bộ phận y tế yêu cầu dung sai chặt chẽ, tổng độ lệch chỉ báo ở đầu dụng cụ phải được giữ ở mức dưới 2 micron.


