
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.09.2026 Herkunft: Website


Wenn Sie einen neurovaskulären Stent oder ein Wirbelsäulenimplantat bearbeiten, gibt es „nah genug“ einfach nicht. Ein Bruchteil eines Millimeters macht den Unterschied zwischen einer erfolgreichen biologischen Integration und einem katastrophalen kritischen Scheitern aus. Komplexe lebensrettende Geräte erfordern makellose mikroskopische Präzision. Um dieses Maß an Genauigkeit zu erreichen, sind hochspezialisierte Werkzeuge erforderlich. Da implantierbare Mechanismen und mikrochirurgische Instrumente immer komplexer werden, stehen Werkstätten unter einem enormen Druck, mikroskopische Toleranzen einzuhalten und eine perfekte Oberflächentopographie zu liefern.
Das Geheimnis zur Überwindung dieser Fertigungshürden liegt direkt in Ihrem Werkzeuglager. Standardaufbauten sind der Physik der Miniaturisierung nicht gewachsen. In diesem technischen Leitfaden werden wir die strengen Anforderungen an Toleranz und Oberflächenbeschaffenheit für lebenswichtige Geräte aufschlüsseln. Wir werden auch die besonderen Herausforderungen beim Schneiden von Legierungen in medizinischer Qualität untersuchen und zeigen, wie die Auswahl der richtigen Mikrowerkzeuge Ihre Produktzeit drastisch verkürzen kann.
Extreme Präzision ist Pflicht: Lebenskritische Mikromechanismen erfordern Toleranzen von ±0,01 mm oder weniger, um eine zuverlässige Montage und biologische Funktion zu gewährleisten.
Die Oberflächenbeschaffenheit bestimmt die Funktionalität: Die Oberflächenrauheit bestimmt direkt die Biokompatibilität. Ultraglatte Oberflächen verhindern die Ansiedlung von Bakterien auf chirurgischen Geräten. Umgekehrt fördern kontrollierte raue Texturen das Knochenwachstum bei orthopädischen Implantaten.
Werkzeugmaterial ist wichtig: Hochwertiges Vollhartmetall ist von grundlegender Bedeutung. Es behält die strukturelle Steifigkeit bei, widersteht thermischem Verschleiß und sorgt für messerscharfe Schneidkanten bei der Verarbeitung schwieriger Legierungen in medizinischer Qualität.
Aufgabenspezifische Werkzeuge sind der Schlüssel: Der Einsatz speziell entwickelter Miniaturfräser minimiert die Werkzeugdurchbiegung, reduziert kostspielige Ausschussraten und gewährleistet die Maßhaltigkeit bei großen Produktionschargen.
Die medizinische Mikrobearbeitung ist eine hochspezialisierte Disziplin innerhalb der CNC-Fertigung. Der Schwerpunkt liegt auf der Herstellung von Merkmalen kleiner als 1,0 mm. Bediener verwenden häufig Schneidwerkzeuge mit Durchmessern von nur 0,05 mm. Da sich die moderne Medizin aggressiv auf minimalinvasive Chirurgie und Mikrorobotik konzentriert, ist die Nachfrage nach mikroskopisch kleinen Komponenten exponentiell gestiegen.
Sie können herkömmliche CNC-Werkzeuge nicht einfach verkleinern, um diese strengen Anforderungen zu erfüllen. Bei der Verkleinerung von Standardwerkzeugen auf Mikrodimensionen verändern sich deren physikalische Eigenschaften nachteilig. Die Hauptfehlerursache in der Werkstatt ist die Durchbiegung des Werkzeugs. In der Bearbeitungsphysik ist die Durchbiegung eines Werkzeugs umgekehrt proportional zur vierten Potenz seines Durchmessers. Folglich führt eine mikroskopische Verringerung des Werkzeugdurchmessers zu einem exponentiellen Verlust an Steifigkeit.
Stellen Sie sich vor, Sie programmieren eine 5-Achsen-CNC, um eine empfindliche Knochenplatte aus Titan zu fräsen. Wenn sich das Werkzeug auch nur um wenige Mikrometer verbiegt, kommt es zu Rattern. Diese Mikrovibrationen lösen einen schnellen Kantenverschleiß aus und führen letztendlich zu katastrophalen Werkzeugbrüchen. Die gesamte Charge wird verschrottet. Um diese schwerwiegenden physischen Einschränkungen zu überwinden, müssen Hersteller auf fortschrittliche Systeme umsteigen Präzisionskomponentenwerkzeuge . Diese Spezialinstrumente zeichnen sich durch verstärkte Stegdicken und Submikron-Körnungsmaterialien aus, die den ausgeprägten Radialkräften beim Mikroschneiden standhalten.
In der allgemeinen Fertigung wird eine Toleranz von ±0,05 mm oft als hochpräzise bezeichnet. Im Medizingerätesektor beginnt der Industrie-Benchmark jedoch routinemäßig bei ±0,01 mm und reicht häufig tief in den Submikrometerbereich. Optische Diagnoseinstrumente und implantierbare Schrittmachergeräte erfordern diese strenge Maßhaltigkeit. Selbst mikroskopische Abweichungen können die Fluiddynamik dramatisch verändern oder eine mechanische Bindung verursachen.
Betrachtet man die aktuellen Branchentrends, so findet im gesamten Medizintechniksektor ein massiver Wandel statt. Robotergestützte Operationen entwickeln sich schnell zum globalen Versorgungsstandard. Dieser klinische Wandel erfordert Instrumente, die in der Lage sind, durch die empfindliche menschliche Anatomie zu navigieren, ohne Gewebetrauma zu verursachen, was die Forderung nach Ultraminiaturisierung auf ein neues Niveau treibt. Die Standard-CNC-Fähigkeiten sind mittlerweile bis an ihre Grenzen ausgereizt. Einrichtungen, die es versäumen, Submikron-Messtechnik und aufgabenspezifische Werkzeuge einzuführen, verlieren schnell ihren Wettbewerbsvorteil in der Lieferkette. OEMs betrachten makellose Präzision nicht mehr als Premium-Merkmal; Sie fordern es als Grundvoraussetzung.
Die spezifische Anwendung eines Bauteils bestimmt dessen Toleranzprofil. Die technischen Anforderungen unterscheiden sich erheblich zwischen Geräten, die dauerhaft im Körper verbleiben, und solchen, die vorübergehend verwendet werden.
Orthopädische und kardiovaskuläre Implantate: Geräte wie Wirbelsäulenschrauben und Gefäßstents erfordern absolute geometrische Perfektion. Eine schlechte Anpassung an biologische Strukturen oder eine ungleichmäßige Lastverteilung können schnell zum Versagen des Implantats und zu schweren Traumata des Patienten führen.
Mikrochirurgische Instrumente: Biopsiezangen und endoskopische Scheren konzentrieren sich stark auf Passtoleranzen und Spielpassungen. Ein Chirurg verlässt sich ausschließlich auf die taktile Rückmeldung, die durch den Reibungskoeffizienten der beweglichen Teile des Werkzeugs entsteht. Bei zu geringen Toleranzen kann es zum Verklemmen der Teile oder zu übermäßigem Spiel kommen.
Die Nichteinhaltung dieser strengen Toleranzen hat schwerwiegende betriebliche Folgen. Komponenten, die außerhalb der angegebenen Toleranzbereiche liegen, führen zu sofortigen Verstößen gegen die ISO 13485-Standards. Darüber hinaus sind medizinische Materialien notorisch teuer. Erhöhte Ausschussraten schmälern direkt die Gewinnmargen. Angemessene Nutzung Medizinische Mikrobearbeitungstechniken gewährleisten wiederholbare Genauigkeit und mindern das Risiko katastrophaler Rückrufe durch behördliche Vorschriften.
Maßgenauigkeit ist nur die Hälfte der Fertigungsgleichung. Ebenso entscheidend ist die Topographie der Oberfläche eines Bauteils. Die Oberflächenrauheit wird am häufigsten als Ra gemessen, wobei die durchschnittliche Abweichung eines Oberflächenprofils von einer Mittellinie berechnet wird. In diesem stark regulierten Raum ist Ra nicht nur ein ästhetischer Standard. Es handelt sich um eine funktionsbiologische Voraussetzung.
Die Interaktion zwischen menschlichem Gewebe und einem bearbeiteten Bauteil hängt vollständig von der Mikrotextur des Teils ab. Die Vorbeugung von Infektionen ist von größter Bedeutung. Wiederverwendbare chirurgische Instrumente und Skalpellgriffe erfordern eine extrem glatte Oberfläche, oft mit einem Ra von 0,4 Mikrometern bis hin zu 0,1 Mikrometern. Mikroskopisch kleine Bearbeitungsspuren dienen als sichere Zufluchtsorte und beherbergen Keime, die Bakterien vor strengen Sterilisationsprozessen wie dem Autoklavieren schützen können. Durch die Erzielung einer nahezu spiegelnden Oberfläche werden diese mikroskopisch kleinen Verstecke vollständig eliminiert.
Umgekehrt erfordert die Förderung der Heilung einen völlig anderen Ansatz. Titan-Zahnimplantate zielen auf einen raueren Ra ab, typischerweise zwischen 3,0 und 5,0 Mikrometer. Diese spezifische Makrotextur vergrößert die Oberfläche deutlich. Dadurch können knochenbildende Zellen physisch am Metall haften. Dieser biologische Bindungsprozess ist für die Langzeitstabilität des Implantats von entscheidender Bedeutung.
Der endgültige Ra-Wert ist das direkte Ergebnis der Wechselwirkung der Bearbeitungsparameter mit dem Zustand der Schneidkante. Schnittgeschwindigkeiten, Vorschübe und Schnitttiefe müssen perfekt aufeinander abgestimmt sein. Noch wichtiger ist, dass die Schärfe des Werkzeugs genau bestimmt, wie das Material geschert wird. Eine stumpfe Kante reißt oder pflügt das Material, anstatt es sauber zu schneiden. Dies führt zu einem hohen Ra-Wert und möglichen Mikrorissen an der Oberfläche. Hochpräzise Werkzeuge minimieren die Reibung und sorgen für eine makellose Scherebene.
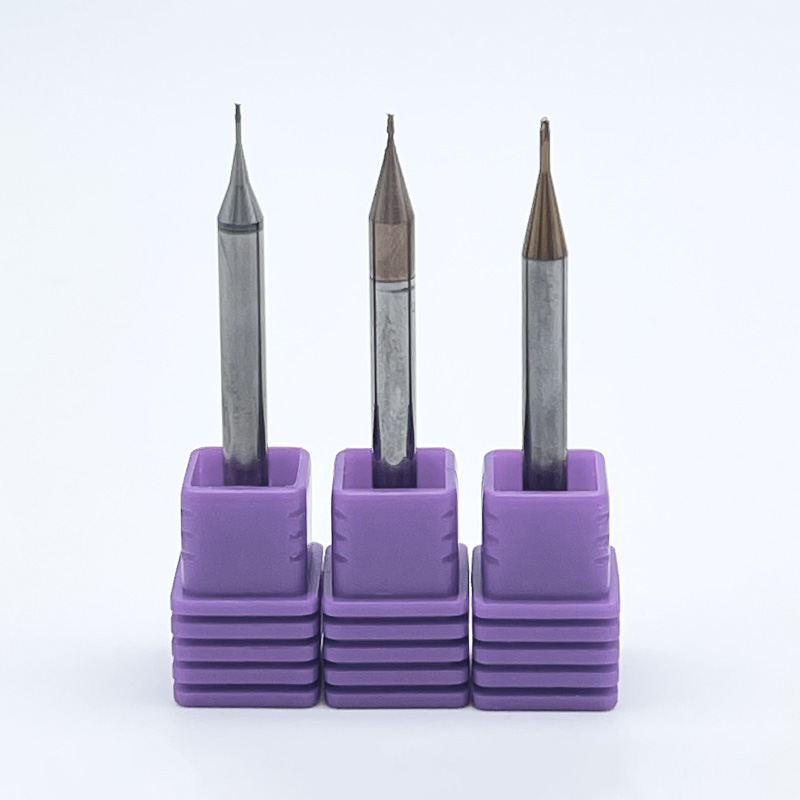
Die Auswahl der richtigen Werkzeugarchitektur ist wohl die folgenreichste Entscheidung im Mikrofertigungsprozess. Standard-Schnellarbeitsstähle oder generische Hartmetallsorten sind für die hier auftretenden hohen thermischen und mechanischen Belastungen völlig unzureichend.
Werkzeugattribut |
Standard-CNC-Werkzeuge |
Spezialisierte Mikrobearbeitungswerkzeuge |
|---|---|---|
Materialzusammensetzung |
Standard-Hartmetall / HSS |
Ultrafeine Submikronkörnung aus Wolframcarbid |
Ablenkungswiderstand |
Niedrig bei kleinen Durchmessern |
Außergewöhnlich hoch durch verstärkte Steggeometrie |
Mindestdurchmesser |
Typischerweise 1,0 mm |
Kommerziell realisierbar bis zu einer Dicke von 0,05 mm |
Fähigkeit zur Oberflächenbeschaffenheit |
Ra 0,8 bis 1,6 Mikrometer |
Ra 0,1 bis 0,4 Mikrometer |
Vollhartmetall bleibt der definitive Goldstandard. Allerdings ist nicht jedes Hartmetall gleich. Leistungsstark Mikrokarbidwerkzeuge verwenden ultrafeinkörniges Wolframkarbid. Diese hochspezifische metallurgische Zusammensetzung sorgt für außergewöhnliche Steifigkeit und widersteht aktiv der Durchbiegung, die bei der Mikrobearbeitung auftritt. Submikron-Hartmetall behält seine strukturelle Integrität auch bei erhöhten Schnitttemperaturen. Es bewahrt die messerscharfen Schneidkanten, die zum Scheren zäher Legierungen erforderlich sind, und reduziert so die Ausfallzeiten der Maschine drastisch.
Auf die Konturierung komplexer Mikroimplantate wie Kiefer- und Gesichtsplatten spezialisiert Miniatur-Schaftfräser kommen zum Einsatz. Premium-Anbieter wie SS End Mill konstruieren diese Instrumente mit Schnittdurchmessern von bis zu erstaunlichen 0,05 mm. Die Auswahl der Nutanzahl hängt stark vom Werkstückmaterial ab. Zweischneidige Konstruktionen bieten größere Spantäler und eignen sich daher ideal für die Entfernung von zähen Spänen aus medizinischen Kunststoffen. Mehrschneidige Konstruktionen bieten eine höhere Kernfestigkeit beim Umfangsfräsen von Hartmetallen. Spezielle PVD-Beschichtungen wie Titanaluminiumnitrid werden häufig aufgetragen, um die Oberflächenhärte zu erhöhen und eine entscheidende Wärmebarriere zu bieten.
Das Erstellen tiefer, präziser Löcher in lebensrettenden Komponenten stellt einzigartige physikalische Herausforderungen dar. Mit zunehmendem Verhältnis von Tiefe zu Durchmesser wird die Spanabfuhr stark eingeschränkt und der Kühlmittelfluss zur Schneidzone wird vollständig blockiert. Konstruiert Bohrer mit kleinem Durchmesser lösen diese kritischen Probleme durch optimierte Geometrien. Sie verfügen über eine präzise Stegverdünnung, um die Schubkräfte an der Meißelkante zu reduzieren. Dadurch wird verhindert, dass die Bohrmaschine beim Betreten läuft. Parabolische Nutenkonstruktionen erweitern den Spanraum, ermöglichen eine effiziente Materialabsaugung und verhindern ein katastrophales Abbrechen des Bohrers.
Medizinische Komponenten unterliegen von Natur aus strengen Materialanforderungen. Sie müssen mechanisch stark, unglaublich leicht und biologisch inert sein. Die Materialien, die diese Kriterien erfolgreich erfüllen, sind bekanntermaßen schwierig zu bearbeiten.
Polyetheretherketon, allgemein bekannt als PEEK, ist aufgrund seines knochenähnlichen Elastizitätsmoduls in Wirbelsäulenkäfigen weit verbreitet. Leider ist PEEK sehr hitzeempfindlich. Während des Bearbeitungsprozesses achten die Bediener häufig auf eine bestimmte Steigungsänderung der Spindel. Dies ist ein verräterisches Zeichen dafür, dass das Werkzeug übermäßige Reibung erzeugt und der Kunststoff anfängt, lokal zu schmelzen, anstatt zu scheren. Das Schmelzen führt zu starker Gratbildung und sofortigem Dimensionsversagen. Um dies zu verhindern, müssen Maschinenbauer ultrascharfe, unbeschichtete Mikrowerkzeuge mit hochglanzpolierten Spannuten verwenden. Hohe positive Spanwinkel schneiden sauber durch das Polymer ohne Hitzestau.
Metalle, die in medizinischen Geräten verwendet werden, stellen besondere thermische Hürden dar, die Standardwerkzeuge in Sekundenschnelle zerstören können. Titan Ti-6Al-4V besitzt eine außergewöhnlich niedrige Wärmeleitfähigkeit. Anstatt dass die Wärme sicher in den Metallspänen abgeleitet wird, konzentriert sie sich vollständig an der Schneidkante. Um diesem starken Thermoschock entgegenzuwirken, erfordert die Bearbeitung von Titan eine spezielle Kantenvorbereitung und reichlich Hochdruckkühlmittel.
Ebenso ist Edelstahl 316L in medizinischer Qualität sehr anfällig für eine schnelle Kaltverfestigung. Wenn ein Schneidwerkzeug am Material reibt, anstatt einen positiven Schnitt auszuführen, härtet die Oberfläche des Stahls sofort aus. Dies macht nachfolgende Übergänge äußerst schwierig. Präzisionswerkzeuge müssen kontinuierlich aggressive Vorschubgeschwindigkeiten beibehalten, um sicherzustellen, dass die Schneidkante immer unter die neu verfestigte Schicht eindringt.
Das Prototyping medizinischer Geräte ist bekanntermaßen langsam. Es wird oft durch strenge behördliche Tests und endlose Design-Iterationen blockiert. Dieser Prototyping-Engpass kann die Markteinführung lebensrettender Produkte erheblich verzögern. Durch den Einsatz hochzuverlässiger Präzisionswerkzeuge von Anfang an können Ingenieurteams sekundäre Nachbearbeitungsprozesse wie manuelles Polieren unter dem Mikroskop eliminieren.
Bewerten Sie Ihren Werkzeugpartner bei der Auswahl anhand dieser strengen Kriterien:
Submikron-Messtechnik: Stellen Sie sicher, dass der Hersteller die Laserprüfung für Kantenradien und dynamischen Rundlauf einsetzt.
Benutzerdefinierte Geometriefunktionen: Standardwerkzeuge führen bei proprietären Gerätedesigns zu einer suboptimalen Spanabfuhr. Suchen Sie nach Herstellern, die Spanwinkel und Nutanzahl an Ihre spezifische Legierung anpassen können.
Chargenkonsistenz: Die Werkzeugkonsistenz stellt sicher, dass die Prototypentoleranzen perfekt mit den endgültigen Produktionstoleranzen übereinstimmen.
Toleranz und Oberflächenbeschaffenheit sind nie nur Vorschläge auf einer Blaupause. Es handelt sich um entscheidende Spezifikationen, die die Patientensicherheit und den langfristigen Geräteerfolg direkt gewährleisten. Der Erfolg jedes Mikrobearbeitungsprojekts hängt vollständig von der Qualität des am Werkstück eingesetzten Schneidwerkzeugs ab. Durch die Investition in hochwertige Mikrowerkzeuge können Hersteller die Ausschussquote drastisch reduzieren und die Produktionszyklen beschleunigen. Lassen Sie nicht zu, dass minderwertige Werkzeuge Ihr nächstes lebensrettendes Projekt gefährden. Statten Sie Ihre Werkstatt mit zuverlässigen, hochpräzisen Lösungen von SS End Mill aus und sorgen Sie für einwandfreie Endprodukte.
Die erforderliche Oberflächenrauheit hängt vollständig von der biologischen Funktion des jeweiligen Bauteils ab. Herz-Kreislauf-Geräte und mit Blut in Berührung kommende chirurgische Instrumente erfordern eine ultraglatte Oberflächenbeschaffenheit, die typischerweise zwischen Ra 0,4 und nur 0,1 Mikrometern liegt. Diese hochglanzpolierte Oberfläche ist entscheidend für die Verhinderung der Anhaftung von Blutplättchen und der Ansiedlung von Bakterien. Orthopädische Implantate wie Hüftschäfte aus Titan erfordern eine kontrollierte rauere Textur, normalerweise Ra 3,0 bis 5,0 Mikrometer. Diese Mikrorauheit ahmt die Struktur von Spongiosa nach und beschleunigt so die Osseointegration.
Die Bevorzugung von Vollhartmetall ist materialphysikalisch begründet. Wolframcarbid besitzt im Vergleich zu Schnellarbeitsstahl eine deutlich höhere Steifigkeit. Bei der Bearbeitung im Mikromaßstab ist die Werkzeugablenkung die Hauptursache für Maßungenauigkeiten. Die extreme Steifigkeit von Hartmetall minimiert diese Durchbiegung. Darüber hinaus behält Hartmetall seine strukturelle Integrität auch bei viel höheren Temperaturen bei und verhindert so eine vorzeitige Kantenschädigung beim Schneiden von wärmeerzeugenden Legierungen wie Titan.
Fortschritte in der CNC-Schleiftechnologie haben die Grenzen der Mikrobearbeitung erheblich erweitert. Heutzutage sind leistungsstarke Miniatur-Schaftfräser mit Schnittdurchmessern von nur 0,05 mm kommerziell rentabel, was etwa der Hälfte der Dicke eines menschlichen Haares entspricht. Der Betrieb von Werkzeugen in diesem mikroskopischen Maßstab erfordert hochspezialisierte Bearbeitungsumgebungen, einschließlich Spindelgeschwindigkeiten von mehr als 60.000 U/min und einer auf weniger als 1 Mikrometer kontrollierten Unrundheit der Werkzeugmaschine.
PEEK hat eine relativ niedrige Glasübergangstemperatur. Wenn das Schneidwerkzeug zu viel Reibung erzeugt, wird das Material weicher und schiebt sich über die Kante des Werkstücks, was zu hartnäckigen Graten führt. Ingenieure müssen Werkzeuge mit hochspezifischen Geometrien verwenden, die über ultrascharfe Schneidkanten und hohe positive Spanwinkel verfügen. Der Einsatz unbeschichteter Werkzeuge mit hochglanzpolierten Spannuten reduziert den Reibungskoeffizienten. Die Kombination dieser scharfen Werkzeuge mit hohen Spindelgeschwindigkeiten und aggressiven Kühlmittelstrategien verhindert effektiv die Gratbildung.
Ja, aber das Bohren tiefer Löcher in Titan stellt große technische Herausforderungen dar. Titanlegierungen haben eine unglaublich niedrige Wärmeleitfähigkeit, was bedeutet, dass die Wärme direkt in das Schneidwerkzeug übertragen wird. Um Tieflochanwendungen erfolgreich durchführen zu können, müssen Hersteller hochspezialisierte Bohrer mit kleinem Durchmesser verwenden, die mit parabolischen Nutprofilen ausgestattet sind. Diese Profile verbreitern sich zum Schaft hin, um eine schnelle Spanabfuhr zu gewährleisten. Außerdem ist eine präzise Stegverdünnung an der Bohrspitze erforderlich, um die Schubkraft zu reduzieren und ein Abreißen zu verhindern.
Das Mikrofräsen von Titan erfordert ein feines Gleichgewicht, um einen thermischen Schock an der Schneidkante zu verhindern. Im Allgemeinen sollten die Oberflächengeschwindigkeiten relativ niedrig gehalten werden, häufig zwischen 30 und 60 Metern pro Minute, abhängig vom spezifischen Zustand der Ti-6Al-4V-Legierung und der Werkzeugbeschichtung. Da der Werkzeugdurchmesser jedoch so klein ist, sind zum Erreichen dieser Oberflächengeschwindigkeit immer noch hohe Spindeldrehzahlen erforderlich. Die Aufrechterhaltung einer konstanten Spanlast ist wichtiger als die Maximierung der Geschwindigkeit, um zu verhindern, dass das Werkzeug reibt und das Material verhärtet.
Bei der Mikrobearbeitung ist der Werkzeugrundlauf der stille Killer für Maßhaltigkeit und Werkzeugstandzeit. Wenn ein 0,5-mm-Schaftfräser nur einen Rundlauffehler von 0,005 mm aufweist, wird die Spanbelastung völlig ungleichmäßig. Eine Flöte nimmt einen gewaltigen Bissen Material auf, während die andere nichts schneidet. Dieses dynamische Ungleichgewicht führt zu starkem Rattern, schlechter Oberflächengüte und schnellem Werkzeugbruch. Bei medizinischen Bauteilen, die enge Toleranzen erfordern, muss der Gesamtschlag der Anzeige an der Werkzeugspitze streng unter 2 Mikrometer gehalten werden.


