
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 20-09-2026 Asal: Lokasi


Saat Anda sedang memasang stent neurovaskular atau implan tulang belakang, “cukup dekat” tidak ada. Sepersekian milimeter berarti perbedaan antara keberhasilan integrasi biologis dan kegagalan kritis yang sangat dahsyat. Perangkat penyelamat nyawa yang kompleks memerlukan presisi mikroskopis yang sempurna. Untuk mencapai tingkat ketepatan ini memerlukan peralatan yang sangat khusus. Ketika mekanisme implan dan instrumen bedah mikro menjadi semakin rumit, lantai pabrik menghadapi tekanan besar untuk mempertahankan toleransi mikroskopis dan menghasilkan topografi permukaan yang sempurna.
Rahasia untuk mengatasi rintangan produksi ini terletak langsung pada alat Anda. Pengaturan standar tidak dapat mengatasi fisika miniaturisasi. Dalam panduan teknis ini, kami akan merinci toleransi ketat dan persyaratan penyelesaian permukaan untuk perangkat yang sangat penting bagi kehidupan. Kami juga akan mengeksplorasi berbagai tantangan dalam pemotongan paduan kelas medis dan menunjukkan bagaimana memilih alat mikro yang tepat dapat mempercepat lini produk Anda secara signifikan.
Presisi Ekstrim Wajib: Mekanisme mikro yang penting bagi kehidupan menentukan toleransi ±0,01mm atau lebih ketat untuk memastikan perakitan dan fungsi biologis yang andal.
Penyelesaian Permukaan Mendikte Fungsionalitas: Kekasaran permukaan secara langsung mengatur biokompatibilitas. Hasil akhir yang sangat halus mencegah kolonisasi bakteri pada peralatan bedah. Sebaliknya, tekstur kasar yang terkontrol mendorong pertumbuhan tulang pada implan ortopedi.
Bahan Perkakas Penting: Karbida padat premium adalah hal mendasar. Bahan ini mempertahankan kekakuan struktural, tahan terhadap keausan termal, dan memiliki ujung tombak yang setajam silet saat memproses paduan tingkat medis yang sulit.
Perkakas yang Khusus untuk Tugas adalah Kuncinya: Penggunaan pemotong miniatur yang direkayasa akan meminimalkan defleksi pahat, mengurangi tingkat sisa yang mahal, dan memastikan konsistensi dimensi di seluruh batch produksi besar.
Pemesinan mikro medis adalah disiplin ilmu yang sangat terspesialisasi dalam manufaktur CNC. Ini berfokus pada produksi fitur yang lebih kecil dari 1,0 mm. Operator sering menggunakan alat pemotong dengan diameter sekecil 0,05 mm. Ketika pengobatan modern beralih secara agresif ke arah pembedahan invasif minimal dan robotika mikro, permintaan akan komponen berskala mikroskopis telah melonjak secara eksponensial.
Anda tidak bisa begitu saja memperkecil skala perkakas CNC konvensional untuk memenuhi persyaratan ketat ini. Ketika alat standar direduksi menjadi dimensi mikro, sifat fisiknya berubah secara merugikan. Modus kegagalan utama di bengkel adalah defleksi pahat. Dalam fisika permesinan, defleksi suatu alat berbanding terbalik dengan pangkat empat diameternya. Akibatnya, pengurangan mikroskopis pada diameter pahat mengakibatkan hilangnya kekakuan secara eksponensial.
Bayangkan memprogram CNC 5-sumbu untuk menggiling pelat tulang titanium yang halus. Jika alat menyimpang bahkan beberapa mikron saja, hal itu akan menimbulkan obrolan. Getaran mikro ini memicu keausan tepi yang cepat dan pada akhirnya menyebabkan kerusakan alat yang parah. Seluruh kumpulan dihapus. Untuk mengatasi keterbatasan fisik yang parah ini, produsen harus beralih ke teknologi canggih alat komponen presisi . Instrumen khusus ini dilengkapi dengan ketebalan jaring yang diperkuat dan bahan butiran sub-mikron yang dirancang untuk menahan gaya radial pemotongan mikro yang berbeda.
Dalam manufaktur umum, toleransi ±0,05mm sering dianggap sangat presisi. Namun, dalam sektor perangkat medis, tolok ukur industri biasanya dimulai pada ±0,01 mm dan sering kali melampaui kisaran sub-mikron. Instrumen diagnostik optik dan perangkat pacu jantung yang dapat ditanamkan memerlukan akurasi dimensi yang ketat. Bahkan penyimpangan mikroskopis dapat secara dramatis mengubah dinamika fluida atau menyebabkan pengikatan mekanis.
Melihat tren industri saat ini, terdapat perubahan besar yang terjadi di sektor teknologi kedokteran. Operasi dengan bantuan robot dengan cepat menjadi standar perawatan global. Pergeseran klinis ini membutuhkan instrumen yang mampu menavigasi anatomi manusia yang rumit tanpa menyebabkan trauma jaringan, sehingga mendorong permintaan akan ultra-miniaturisasi ke tingkat yang lebih tinggi. Kemampuan standar CNC kini mencapai titik puncaknya. Fasilitas yang gagal mengadopsi metrologi sub-mikron dan peralatan khusus tugas akan dengan cepat kehilangan daya saingnya dalam rantai pasokan. OEM tidak lagi memandang presisi sempurna sebagai fitur premium; mereka menuntutnya sebagai persyaratan dasar.
Penerapan spesifik suatu komponen menentukan profil toleransinya. Persyaratan teknik berbeda secara signifikan antara perangkat yang tetap berada di dalam tubuh dan yang digunakan sementara.
Implan Ortopedi dan Kardiovaskular: Perangkat seperti sekrup tulang belakang dan stent vaskular memerlukan kesempurnaan geometris yang mutlak. Kesesuaian yang buruk dengan struktur biologis atau distribusi beban yang tidak merata dapat dengan cepat menyebabkan kegagalan implan dan trauma parah pada pasien.
Instrumen Bedah Mikro: Forsep biopsi dan gunting endoskopi sangat berfokus pada toleransi perkawinan dan kesesuaian jarak. Seorang ahli bedah bergantung sepenuhnya pada umpan balik sentuhan yang diberikan oleh koefisien gesekan bagian alat yang bergerak. Jika toleransinya longgar, bagian-bagiannya mungkin macet atau menunjukkan permainan yang berlebihan.
Kegagalan untuk mempertahankan toleransi yang ketat ini akan menimbulkan konsekuensi operasional yang parah. Komponen yang berada di luar batas toleransi yang ditentukan akan mengakibatkan kegagalan kepatuhan langsung terhadap standar ISO 13485. Selain itu, bahan-bahan kelas medis terkenal mahal. Meningkatnya tingkat scrap secara langsung mengikis margin keuntungan. Memanfaatkan sesuai teknik pemesinan mikro medis memastikan keakuratan yang dapat diulang dan mengurangi risiko penarikan kembali peraturan yang menimbulkan bencana.
Akurasi dimensi hanya setengah dari persamaan manufaktur. Topografi permukaan suatu komponen juga sama pentingnya. Kekasaran permukaan paling sering diukur sebagai Ra, yang menghitung deviasi rata-rata profil permukaan dari garis rata-rata. Di ruang yang sangat diatur ini, Ra bukan sekadar standar estetika. Ini adalah persyaratan biologis fungsional.
Interaksi antara jaringan manusia dan komponen mesin bergantung sepenuhnya pada tekstur mikro bagian tersebut. Mencegah infeksi adalah hal yang terpenting. Alat bedah dan gagang pisau bedah yang dapat digunakan kembali memerlukan hasil akhir yang sangat halus, seringkali menuntut Ra sebesar 0,4 mikrometer hingga serendah 0,1 mikrometer. Tanda pemesinan mikroskopis bertindak sebagai tempat berlindung yang aman, menyimpan bioburden yang dapat melindungi bakteri dari proses sterilisasi ketat seperti autoklaf. Mencapai hasil akhir yang hampir seperti cermin menghilangkan seluruh tempat persembunyian mikroskopis ini.
Sebaliknya, mendorong penyembuhan memerlukan pendekatan yang sangat berbeda. Implan gigi titanium menargetkan Ra yang lebih kasar, biasanya antara 3,0 dan 5,0 mikrometer. Tekstur makro spesifik ini secara signifikan meningkatkan luas permukaan. Hal ini memungkinkan sel-sel pembentuk tulang untuk melekat secara fisik pada logam. Proses ikatan biologis ini sangat penting untuk stabilitas implan dalam jangka panjang.
Nilai Ra akhir merupakan hasil langsung dari interaksi parameter pemesinan dengan kondisi ujung tombak. Kecepatan pemotongan, laju pemakanan, dan kedalaman pemotongan harus disinkronkan secara sempurna. Lebih penting lagi, ketajaman alat menentukan dengan tepat bagaimana material dicukur. Tepi yang tumpul akan merobek atau membajak material, bukannya memotongnya dengan rapi. Hal ini menghasilkan nilai Ra yang tinggi dan potensi retakan mikro pada permukaan. Perkakas berpresisi tinggi meminimalkan gesekan dan memastikan bidang geser yang murni.
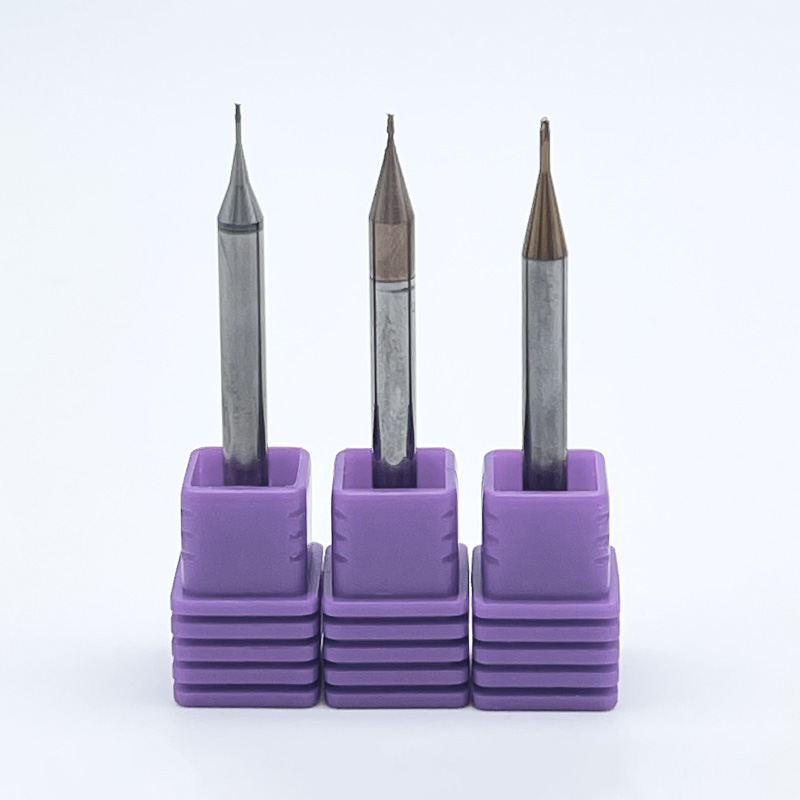
Memilih arsitektur perkakas yang tepat bisa dibilang merupakan keputusan paling penting dalam proses manufaktur mikro. Baja berkecepatan tinggi standar atau kualitas karbida generik sama sekali tidak cukup untuk menahan tekanan termal dan mekanis yang intens yang ditemui di sini.
Atribut Perkakas |
Perkakas CNC Standar |
Perkakas Pemesinan Mikro Khusus |
|---|---|---|
Komposisi Bahan |
Karbida Standar / HSS |
Karbida tungsten butiran sub-mikron ultra-halus |
Ketahanan Lendutan |
Rendah pada diameter kecil |
Sangat tinggi karena geometri web yang diperkuat |
Diameter Minimal |
Biasanya 1,0 mm |
Layak secara komersial hingga 0,05 mm |
Kemampuan Permukaan Akhir |
Ra 0,8 hingga 1,6 mikrometer |
Ra 0,1 hingga 0,4 mikrometer |
Karbida padat tetap menjadi standar emas definitif. Namun, tidak semua karbida diciptakan sama. Performa tinggi alat mikro karbida menggunakan karbida tungsten butiran sangat halus. Komposisi metalurgi yang sangat spesifik ini memberikan kekakuan yang luar biasa, secara aktif menahan defleksi yang mengganggu pemesinan mikro. Karbida sub-mikron mempertahankan integritas strukturalnya bahkan pada suhu pemotongan yang tinggi. Teknologi ini mempertahankan ujung tombak setajam silet yang diperlukan untuk memotong paduan keras, sehingga mengurangi waktu henti alat berat secara drastis.
Saat membuat kontur implan mikro yang kompleks seperti pelat maksilofasial, dilakukan khusus pabrik akhir miniatur dikerahkan. Pemasok premium seperti SS End Mill merekayasa instrumen ini dengan diameter pemotongan hingga 0,05 mm. Pemilihan jumlah flute sangat bergantung pada material benda kerja. Desain dua seruling menyediakan lembah chip yang lebih besar, sehingga ideal untuk mengeluarkan chip berserabut dari plastik medis. Desain multi-flute menawarkan kekuatan inti yang lebih besar untuk penggilingan periferal pada logam keras. Pelapis PVD khusus seperti Titanium Aluminium Nitrida sering diaplikasikan untuk meningkatkan kekerasan permukaan dan memberikan penghalang termal yang penting.
Membuat lubang yang dalam dan presisi pada komponen penyelamat menghadirkan serangkaian tantangan fisika yang unik. Ketika rasio kedalaman terhadap diameter meningkat, evakuasi chip menjadi sangat terbatas, dan aliran cairan pendingin ke zona pemotongan sepenuhnya terhambat. Direkayasa bor berdiameter kecil memecahkan masalah kritis ini melalui geometri yang dioptimalkan. Mereka mempunyai fitur penipisan jaring yang presisi untuk mengurangi gaya dorong pada tepi pahat. Hal ini mencegah bor berjalan saat masuk. Desain seruling parabola memperluas ruang chip, memungkinkan ekstraksi material secara efisien dan mencegah patahnya bor yang dahsyat.
Komponen medis pada dasarnya dibatasi oleh persyaratan material yang ketat. Mereka harus kuat secara mekanis, sangat ringan, dan lembam secara biologis. Material yang berhasil memenuhi kriteria ini terkenal sulit untuk dikerjakan dengan mesin.
Polyetheretherketone, umumnya dikenal sebagai PEEK, telah menjadi sangat umum di tulang belakang karena modulus elastisitasnya yang mirip tulang. Sayangnya, PEEK sangat sensitif terhadap panas. Selama proses pemesinan, operator sering kali mendengarkan perubahan nada tertentu pada spindel. Ini adalah tanda bahwa alat tersebut menghasilkan gesekan yang berlebihan dan plastik mulai meleleh secara lokal, bukannya tergeser. Pencairan menyebabkan pembentukan duri yang parah dan kegagalan dimensi secara langsung. Untuk mencegah hal ini, masinis harus menggunakan perkakas mikro tidak dilapisi yang sangat tajam dengan seruling yang sangat halus. Sudut penggaruk positif yang tinggi mengiris polimer dengan rapi tanpa akumulasi panas.
Logam yang digunakan dalam perangkat medis menimbulkan hambatan termal tertentu yang dapat merusak peralatan standar dalam hitungan detik. Titanium Ti-6Al-4V memiliki konduktivitas termal yang sangat rendah. Alih-alih panas menghilang dengan aman ke dalam kepingan logam, panasnya terkonsentrasi sepenuhnya pada ujung tombak. Untuk mengatasi kejutan termal yang hebat ini, pemesinan titanium memerlukan persiapan tepi yang spesifik dan cairan pendingin bertekanan tinggi yang melimpah.
Demikian pula, Baja Tahan Karat 316L kelas medis sangat rentan terhadap pengerasan kerja yang cepat. Jika alat pemotong bergesekan dengan material dan bukannya melakukan pemotongan positif, permukaan baja akan langsung mengeras. Hal ini membuat operan berikutnya menjadi sangat sulit. Perkakas yang presisi harus mempertahankan laju pemakanan yang agresif secara terus-menerus, memastikan ujung tombak selalu menembus lapisan bawah lapisan yang baru diperkeras.
Pembuatan prototipe perangkat medis terkenal lambat. Hal ini sering kali terhambat oleh pengujian peraturan yang ketat dan pengulangan desain yang tiada henti. Kemacetan dalam pembuatan prototipe ini dapat sangat menunda produk penyelamat jiwa untuk mencapai pasar. Dengan memanfaatkan perkakas presisi yang sangat andal sejak awal, tim teknik dapat menghilangkan proses penyelesaian sekunder seperti pemolesan manual di bawah mikroskop.
Saat memilih mitra perkakas Anda, evaluasi mereka berdasarkan kriteria ketat berikut:
Metrologi Sub-Mikron: Pastikan pabrikan menggunakan pemeriksaan laser untuk jari-jari tepi dan runout dinamis.
Kemampuan Geometri Khusus: Alat standar menyebabkan evakuasi chip yang kurang optimal pada desain perangkat berpemilik. Carilah produsen yang dapat menyesuaikan sudut rake dan jumlah seruling dengan paduan spesifik Anda.
Konsistensi Batch: Konsistensi alat memastikan toleransi prototipe benar-benar sesuai dengan toleransi produksi akhir.
Toleransi dan penyelesaian permukaan bukan sekedar saran pada cetak biru. Ini adalah spesifikasi penting yang secara langsung menjamin keselamatan pasien dan keberhasilan perangkat dalam jangka panjang. Keberhasilan setiap proyek pemesinan mikro bergantung sepenuhnya pada kualitas alat pemotong yang digunakan pada benda kerja. Dengan berinvestasi pada peralatan mikro rekayasa premium, produsen secara drastis mengurangi tingkat kerusakan dan mempercepat siklus produksi. Jangan biarkan peralatan di bawah standar mengganggu proyek penyelamatan jiwa Anda berikutnya. Lengkapi lantai pabrik Anda dengan solusi yang andal dan berpresisi tinggi dari SS End Mill dan dapatkan produk akhir yang sempurna.
Kekasaran permukaan yang dibutuhkan sepenuhnya bergantung pada fungsi biologis komponen tertentu. Perangkat kardiovaskular dan instrumen bedah yang berhubungan dengan darah memerlukan permukaan akhir yang sangat halus, biasanya berkisar dari Ra 0,4 hingga 0,1 mikrometer. Permukaan yang sangat halus ini sangat penting untuk mencegah adhesi trombosit dan kolonisasi bakteri. Implan ortopedi seperti batang pinggul titanium memerlukan tekstur lebih kasar yang terkontrol, biasanya Ra 3,0 hingga 5,0 mikrometer. Kekasaran mikro ini meniru struktur tulang cancellous, sehingga mempercepat osseointegrasi.
Preferensi terhadap karbida padat berakar pada fisika material. Tungsten karbida memiliki kekakuan yang jauh lebih tinggi dibandingkan baja berkecepatan tinggi. Saat melakukan pemesinan pada skala mikro, defleksi pahat adalah penyebab utama ketidakakuratan dimensi. Kekakuan ekstrim dari karbida meminimalkan defleksi ini. Selain itu, karbida mempertahankan integritas strukturalnya pada suhu yang jauh lebih tinggi, mencegah degradasi tepi dini saat memotong paduan yang menghasilkan panas seperti Titanium.
Kemajuan dalam teknologi penggilingan CNC telah mendorong batas-batas perkakas mikro secara signifikan. Saat ini, pabrik akhir miniatur berperforma tinggi dapat digunakan secara komersial dengan diameter pemotongan sekecil 0,05 mm, yang kira-kira setengah dari ketebalan rambut manusia. Mengoperasikan perkakas pada skala mikroskopis ini memerlukan lingkungan pemesinan yang sangat terspesialisasi, termasuk kecepatan spindel yang melebihi 60.000 RPM dan runout perkakas mesin yang dikontrol hingga kurang dari 1 mikron.
MENGINTIP memiliki suhu transisi gelas yang relatif rendah. Jika alat pemotong menghasilkan gesekan yang berlebihan, material akan melunak dan menekan tepi benda kerja, sehingga menghasilkan gerinda yang membandel. Insinyur harus menggunakan perkakas dengan geometri yang sangat spesifik yang memiliki tepi tajam dan sudut rake positif yang tinggi. Memanfaatkan perkakas yang tidak dilapisi dengan seruling yang sangat halus akan mengurangi koefisien gesekan. Menggabungkan perkakas tajam ini dengan kecepatan spindel tinggi dan strategi cairan pendingin yang agresif secara efektif menghilangkan pembentukan duri.
Ya, tapi pengeboran lubang dalam pada titanium menghadirkan tantangan teknis yang berat. Paduan titanium memiliki konduktivitas termal yang sangat rendah, yang berarti perpindahan panas langsung ke alat pemotong. Agar berhasil menjalankan aplikasi lubang dalam, produsen harus menggunakan bor berdiameter kecil yang sangat terspesialisasi yang dirancang dengan profil seruling parabola. Profil ini melebar ke arah shank untuk evakuasi chip yang cepat. Penipisan jaring yang tepat pada titik pengeboran juga diperlukan untuk mengurangi gaya dorong dan mencegah patah.
Titanium penggilingan mikro memerlukan keseimbangan yang halus untuk mencegah kejutan termal pada ujung tombak. Umumnya, kecepatan permukaan harus dijaga relatif rendah, seringkali antara 30 hingga 60 meter per menit, tergantung pada kondisi paduan Ti-6Al-4V tertentu dan lapisan alat. Namun karena diameter pahat sangat kecil, untuk mencapai kecepatan permukaan tersebut masih memerlukan RPM spindel yang tinggi. Mempertahankan beban chip yang konsisten lebih penting daripada memaksimalkan kecepatan untuk mencegah alat bergesekan dan mengeraskan material.
Dalam pemesinan mikro, runout pahat merupakan penyebab utama akurasi dimensi dan umur pahat. Jika end mill 0,5 mm hanya mengalami runout 0,005 mm, beban chip menjadi tidak merata sepenuhnya. Satu seruling memakan banyak bahan sementara seruling lainnya tidak memotong apa pun. Ketidakseimbangan dinamis ini menyebabkan obrolan yang parah, penyelesaian permukaan yang buruk, dan kerusakan alat yang cepat. Untuk komponen medis yang memerlukan toleransi ketat, total runout indikator pada ujung alat harus dijaga di bawah 2 mikron.


