
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.07.2026 Herkunft: Website

Um beim 3D-Fräsen eine spiegelglatte Oberfläche zu erzielen, ist ein präzises Gleichgewicht zwischen Zykluszeit und akzeptabler Wellenhöhe erforderlich. Wenn Sie komplexe Konturen bearbeiten, hinterlässt die abgerundete Spitze Ihres Fräsers zwischen den Durchgängen auf natürliche Weise kleine Grate aus unbearbeitetem Material. Diese Grate werden als Höcker oder Jakobsmuscheln bezeichnet. Wenn Sie sie ignorieren, ruinieren Sie die Oberflächenbeschaffenheit des Teils.
Eine zu hohe Höckerhöhe führt zu kostspieligen, inkonsistenten manuellen Polier- und Tischarbeiten. Wenn man sich zur Verbesserung der Oberflächengüte auf übermäßig konservative Zustellungen verlässt, verlängert sich die Bearbeitungszeit exponentiell. Dies zerstört Durchsatz und Rentabilität. Sie benötigen eine Strategie, die die Oberflächenbeschaffenheit optimiert, ohne die Maschine tagelang laufen zu lassen.
Die Kontrolle der Resthöhe erfordert ein Überschreiten der standardmäßigen CAM-Einstellungen. Durch die mathematische Optimierung der Zustellung, die Maximierung des effektiven Schnittdurchmessers und die Auswahl materialspezifischer Werkzeuge können Maschinisten die Spitzenhöhe zuverlässig minimieren, ohne die betriebliche Effizienz zu beeinträchtigen. Sie können die genaue Oberflächenrauheit vorhersagen, bevor sich die Spindel überhaupt dreht.
Die Geometrie bestimmt die Grundlinie: Werkzeugdurchmesser und Zustellungsabstand sind die primären mathematischen Treiber der theoretischen Spitzenhöhe; Die Verwendung des größten praktischen Werkzeugradius ermöglicht größere Abstände bei gleichzeitiger Beibehaltung der Oberflächengüte.
Der Ultra-Finish-Maßstab: Für hochpräzise Anwendungen sollten Sie eine theoretische Höckerhöhe von 0,00003 bis 0,00005 Zoll (0,75 bis 1,25 Mikrometer) anstreben, um das manuelle Polieren auf einem Formfinish-Kugelfräser vollständig zu vermeiden.
Vermeiden Sie den „Totpunkt“: Die genaue untere Mitte eines Kugelwerkzeugs hat eine Oberflächengeschwindigkeit von Null. Durch die Einführung einer Werkzeugneigung von 10–15° wird die aktive Schneidkante aktiviert, wodurch Materialrisse, vorzeitiger Werkzeugverschleiß und Mittelhöcker vermieden werden.
Geschwindigkeit UND Vorschub neu berechnen: Da das Werkzeug beim 3D-Profilieren selten mit seinem vollen Durchmesser eingreift, ist die Berechnung des effektiven Schnittdurchmessers zwingend erforderlich, um sowohl genaue Drehzahlen als auch angepasste Vorschübe einzustellen und eine konstante Spanlast aufrechtzuerhalten.
Materialkompatibilität ist wichtig: Theoretische Spitzenberechnungen schlagen fehl, wenn sich die Werkzeugschneide verschlechtert. Durch die Verwendung anwendungsspezifischer Substrate – beispielsweise eines Kugelkopffräsers aus gehärtetem Stahl – wird ein schneller Kantenverschleiß durch eine künstliche Erhöhung der Oberflächenrauheit verhindert.
Die Spitzenhöhe ist das verbleibende, unbearbeitete Material, das während der 3D-Oberflächenbearbeitung zwischen benachbarten Werkzeugwegen verbleibt. Wenn sich eine kugelförmige Schneidkante über eine flache oder konturierte Oberfläche bewegt, schneidet sie eine Mulde. Wenn das Werkzeug den nächsten Durchgang durchführt, bildet der Schnittpunkt dieser beiden gekrümmten Täler eine Spitze. Dieser Gipfel ist der Höhepunkt. Die Höhe dieser Spitze bestimmt direkt die Oberflächenrauheit Ihres endgültigen Teils. Maschinisten müssen verstehen, wie sie diese Geometrie manipulieren können, um die endgültige Ausgabe zu steuern.
Der Radius von a Der Kugelkopffräser schneidet sich mit der Zustellungsstrecke, um diese Grate zu erzeugen. Ein größerer Radius erzeugt eine flachere, breitere Mulde. Ein kleinerer Radius erzeugt eine tiefere, schmalere Mulde. Wenn Sie die Zustellung konstant halten, aber auf ein kleineres Werkzeug umsteigen, erhöht sich die Höckerhöhe dramatisch. Das Verständnis dieser geometrischen Beziehung ist die Grundlage der 3D-Oberflächengestaltung. Den Weg zu einem guten Ziel kann man nicht erraten; Du musst es berechnen.
Bei Übergängen zwischen flachen Böden und vertikalen Wänden kommt es zu Spitzenhöhen. Wenn sich das Werkzeug eine steile Wand hinaufbewegt, ändert sich die effektive Zustellung relativ zur Oberflächennormalen. Eine konstante Planarzustellung in Ihrer CAM-Software führt zu unterschiedlichen Scheitelhöhen in der komplexen 3D-Topographie. Dies erfordert präzise Werkzeugwegstrategien, wie z. B. konstante 3D-Zustellungs- oder Bogen-Werkzeugwege, um gleichmäßige Oberflächengüten über die Übergangskurven hinweg aufrechtzuerhalten. Beim Übergang von der 2D- zur 3D-Programmierung stellen wir oft fest, dass Bediener damit zu kämpfen haben.
Formulieren Sie das Problem so, dass Sie einen akzeptablen Rauheitsdurchschnitt für das endgültige Teil definieren. Das Ziel besteht darin, sekundäres Benchwork zu eliminieren, anstatt willkürlich einem Zero-Cip-Finish nachzujagen. Eine theoretische Scheitelhöhe von Null erfordert unendlich viele Durchgänge. Indem Sie die maximal zulässige Aussparung basierend auf den Funktionsanforderungen des Teils definieren, können Sie die Bearbeitungszeit optimieren. Dieser Ansatz erspart Stunden unnötigen Maschinenbetriebs.
Befolgen Sie diese praktischen Schritte, um die Spitzenhöhe in der Werkstatt richtig einzuschätzen:
Identifizieren Sie die maximal zulässige Oberflächenrauheit, die auf dem Teiledruck angegeben ist.
Wandeln Sie den erforderlichen Rauheitsdurchschnitt in eine theoretische Zielhöckerhöhe um.
Wählen Sie den größtmöglichen Werkzeugradius, der in die kleinste Innengeometrie des Teils passt.
Berechnen Sie den erforderlichen Zustellungsabstand, um die Zielhöckerhöhe zu erreichen.
Generieren Sie den Werkzeugweg und stellen Sie sicher, dass die Zustellung über steile Wände und flache Böden hinweg konstant bleibt.
Führen Sie einen Testschnitt an Abfallmaterial durch, um zu überprüfen, ob die tatsächliche Oberflächenbeschaffenheit mit der theoretischen Berechnung übereinstimmt.
Die Standardberechnung der Höckerhöhe basiert auf der Grundgeometrie. Die Formel lautet h = R - √(R⊃2; - (S/2)⊃2;), wobei R der Werkzeugradius und S der Zustellungsabstand ist. Diese Gleichung beweist, dass die Spitzenhöhe eine mathematische Gewissheit und kein zufälliges Ereignis ist. Sie können Ihre gewünschte Oberflächenbeschaffenheit in diese Formel eingeben, um den genauen Abstand zu bestimmen, der für ein bestimmtes Werkzeug erforderlich ist. Wir verwenden diese Formel täglich, um Endbearbeitungsdurchgänge für komplexe Formen einzurichten.
Durch die Verwendung der größtmöglichen Kugelmühle erhält man für jede gegebene Überhöhung die kürzeste und breiteste Spitze. Ein größerer Radius flacht die Schnittkurve ab. Dadurch können Sie den Überstellungsabstand vergrößern und gleichzeitig die gleiche theoretische Bogenhöhe beibehalten. Größere Bahnzustellungen bedeuten weniger Durchgänge, was Ihre Gesamtzykluszeit drastisch verkürzt. Sie sollten standardmäßig immer das größte Werkzeug verwenden, das die Geometrie zulässt.
Sie müssen jedoch die Vorteile eines großen Werkzeugdurchmessers gegen physikalische Einschränkungen abwägen. Ein massiver Fräser kann weder enge Innenradien bearbeiten noch komplexe Teiletopografien bewältigen. Wenn das Teil eine 2-mm-Innenverrundung aufweist, können Sie es nicht mit einem 10-mm-Kugelfräser bearbeiten. Sie müssen das größte Werkzeug auswählen, das die kleinsten Merkmale des Teils erfolgreich bearbeiten kann, oder eine Restbearbeitungsstrategie mit mehreren Werkzeuggrößen anwenden. Dies bedeutet oft, mit einem großen Werkzeug zu schruppen und bestimmte Ecken mit einem kleineren zu bearbeiten.
Der exponentielle Anstieg der Zykluszeit mit abnehmender Bahnzustellung ist ein großer Produktionsengpass. Das Verringern einer Zustellung von 0,2 mm auf 0,05 mm verdoppelt nicht nur die Bearbeitungszeit; es vervierfacht die Länge des Werkzeugwegs. Jede geringfügige Verbesserung der Oberflächenbeschaffenheit kostet enorm viel Maschinenzeit. Sie müssen den idealen Punkt finden, an dem das Finish akzeptabel und die Zykluszeit rentabel ist. Übermäßige Bearbeitung ist eine häufige Ursache dafür, dass Betriebe bei 3D-Teilen Geld verlieren.
Betrachten Sie eine Basisreferenz. Wenn Sie einen R3-Fräser (6 mm Durchmesser) mit einer Zustellung von 0,15 mm bis 0,2 mm verwenden, halten Sie die Resthöhe theoretisch unter 0,002 mm. Für Standard-Mechanikkomponenten ist dies oft ausreichend. Es sorgt für ein sauberes Finish, ohne dass die Spindel unnötig lange läuft. Wir halten dies für einen zuverlässigen Ausgangspunkt für die allgemeine 3D-Profilerstellung.
Formen mit hoher Toleranz erfordern einen anderen Ansatz. Sie müssen auf eine Scheitelhöhe von 0,00003 bis 0,00005 Zoll herunterskalieren. Dieser Ultra-Finish-Benchmark macht das manuelle Polieren, das die präzise Geometrie der Form verändern kann, vollständig überflüssig. Um dies zu erreichen, sind unglaublich enge Übergänge und eine Prämie erforderlich Hartmetall-Kugelkopffräser , der sich während des langen Endbearbeitungszyklus nicht abnutzt. Werkzeugverschleiß beeinträchtigt sofort ein ultrafeines Finish.
| Werkzeugdurchmesser (mm) | Zustellung (mm) | Theoretische Spitzenhöhe (mm) | Qualität der Oberflächenbeschaffenheit |
|---|---|---|---|
| 6,0 (R3) | 0.50 | 0.0104 | Grob/Halbfertig |
| 6,0 (R3) | 0.20 | 0.0017 | Standardausführung |
| 6,0 (R3) | 0.05 | 0.0001 | Ultrafeine Formoberfläche |
| 12,0 (R6) | 0.20 | 0.0008 | Ausgezeichnetes Finish (Schnellzyklus) |
| 12,0 (R6) | 0.50 | 0.0052 | Gutes Finish (sehr schneller Zyklus) |
Die genaue untere Mitte eines Kugelwerkzeugs hat eine Oberflächengeschwindigkeit von Null. Wenn sich die Spindel dreht, bewegen sich die Außenkanten im programmierten Oberflächenmaß, aber die äußerste Spitze bleibt im Wesentlichen stationär. Dies führt zu Reibung, Materialrissen und einem schnellen Wärmestau. Dies ist der Hauptgrund dafür, dass Maschinisten einen kleinen Höcker am Boden gekrümmter Taschen oder halbkreisförmiger Hohlräume finden. Mit dem Totpunkt des Werkzeugs können Sie nicht effektiv schneiden.
Eine Neigung von 10 bis 15 Grad löst das Null-RPM-Problem. Durch Neigen des Werkzeugs mittels 5-Achsen-Positionierung oder Winkelaufspannung verschieben Sie den Kontaktpunkt vom Totpunkt weg. Dadurch wird die wirksame Schneidkante der Spannut in Eingriff gebracht. Das Werkzeug schneidet das Material tatsächlich ab, anstatt es zu durchpflügen, wodurch die Oberflächenbeschaffenheit sofort verbessert wird. Wir nutzen diese Technik häufig bei 5-Achsen-Drehzapfenmaschinen.
Die Werkzeugneigung bietet auch sekundäre Vorteile für die Spanabfuhr und Wärmeableitung. Beim Schneiden mit der Kugelseite fließen die Späne auf natürliche Weise die Rillen hinauf. Die Schneidzone bleibt kühler, da die aktive Kante eine höhere Oberflächengeschwindigkeit aufweist, wodurch die Wärme in den Span und nicht in das Werkstück übertragen wird. Dadurch wird die Standzeit des Werkzeugs verlängert und eine gleichmäßige Höckerhöhe über das gesamte Teil hinweg gewährleistet.
Da das Werkzeug beim 3D-Profilieren selten mit seinem vollen Durchmesser eingreift, ist die Berechnung des effektiven Schnittdurchmessers zwingend erforderlich. Die Formel lautet Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), wobei ADOC die axiale Schnitttiefe ist. Wenn Sie mit einer 10-mm-Kugelmühle nur 0,5 mm tief schneiden, ist Ihr effektiver Schnittdurchmesser viel kleiner als 10 mm. Sie müssen diese Diskrepanz berücksichtigen.
Basierend auf diesem effektiven Durchmesser müssen Sie sowohl die Spindelgeschwindigkeit als auch den Vorschub anpassen. Der Betrieb mit nominalen Werkzeugberechnungen führt zu geringer Oberflächenlänge und Werkzeugabrieb. Dies beschleunigt den Verschleiß und beeinträchtigt die Oberflächenbeschaffenheit. Durch die Neuberechnung der Drehzahl basierend auf dem kleineren effektiven Durchmesser stellen Sie die richtige Oberflächengeschwindigkeit wieder her und sorgen für eine konstante Spanlast. Dies ist ein entscheidender Schritt, den viele Programmierer übersehen.
Materialhärte und Abrasivität verändern die tatsächliche Oberflächenbeschaffenheit. Theoretische Berechnungen der Höckerhöhe gehen von einem perfekt scharfen Werkzeug aus. Wenn sich die Werkzeugkante verschlechtert, reißt sie das Material, anstatt es sauber zu schneiden. Dies führt zu Abweichungen von den theoretischen Berechnungen und erhöht die Oberflächenrauheit künstlich. Um die Kantenintegrität zu gewährleisten, müssen Sie das Werkzeugsubstrat und die Beschichtung auf das Werkstückmaterial abstimmen.
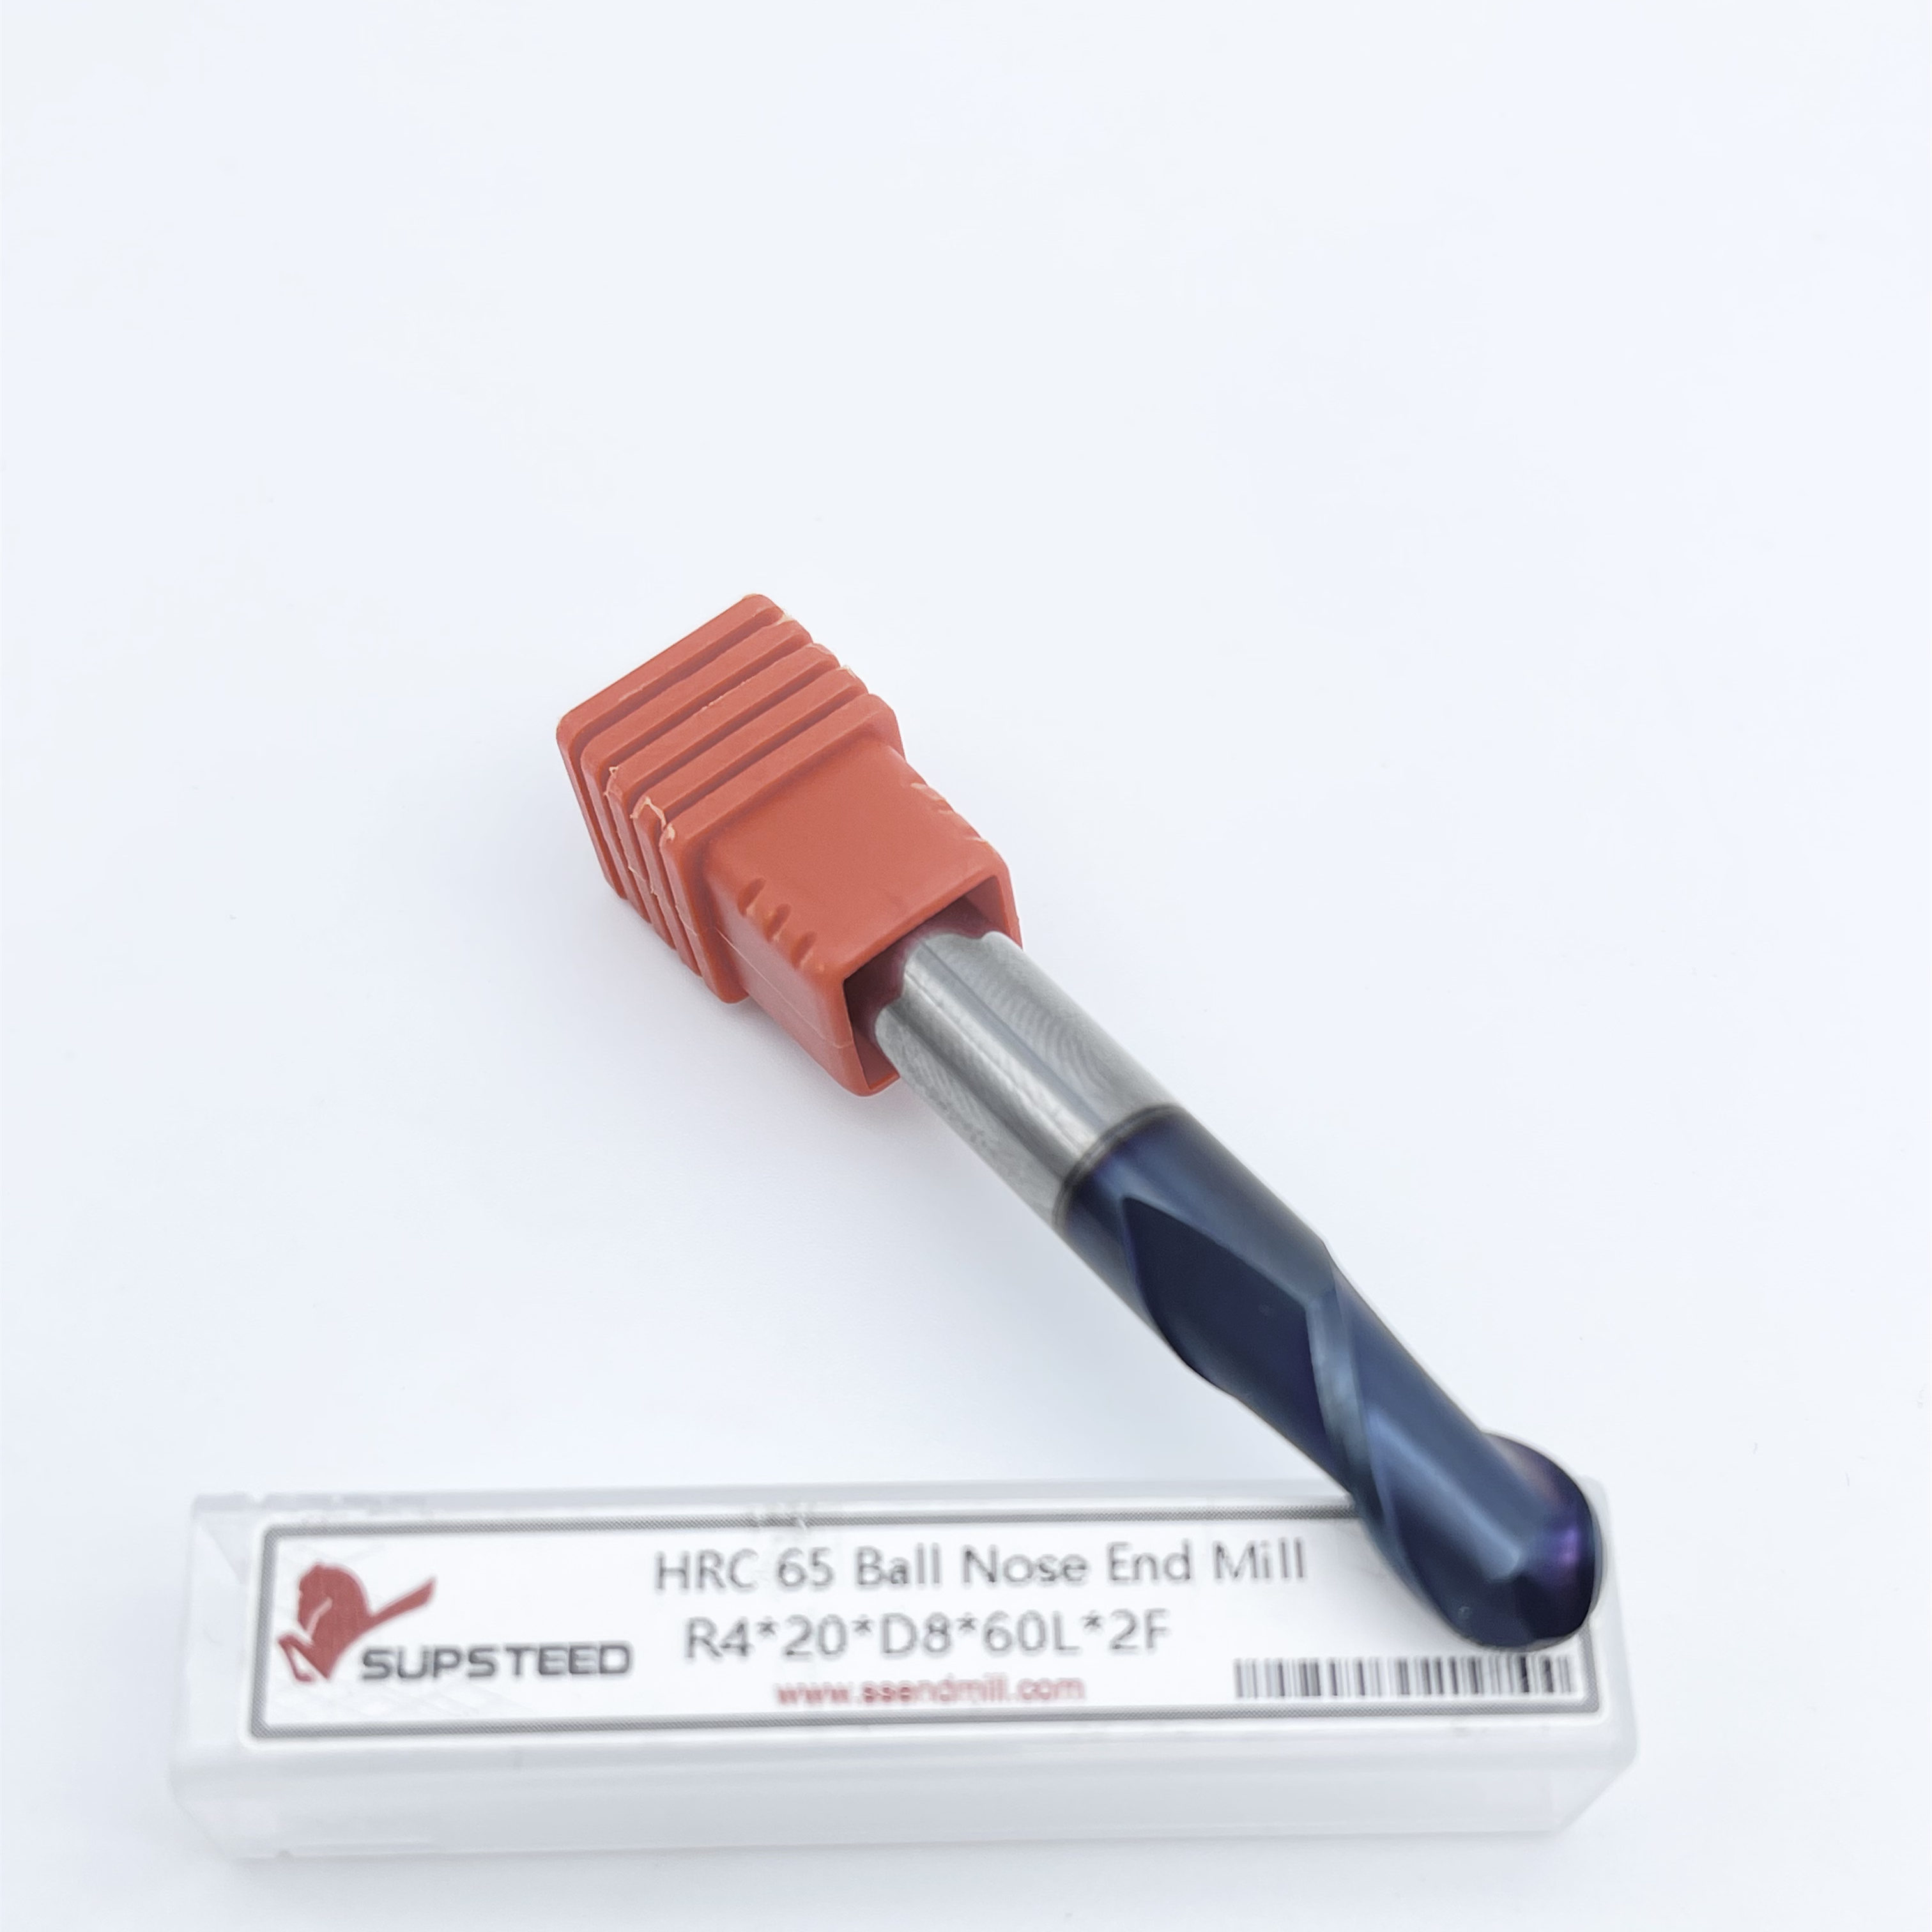
Das Profilieren von Werkzeugstählen mit bis zu 60+ HRC erzeugt extreme Hitze und Schnittkräfte. Sie benötigen einen Spezialisten Kugelkopffräser aus gehärtetem Stahl, um diesen Bedingungen standzuhalten. Diese Werkzeuge verfügen über starre Mikrokorn-Hartmetallsubstrate, die einer Durchbiegung bei hoher Belastung standhalten. Standardhartmetall splittert oder bricht, wenn es in gehärteten P20- oder H13-Werkzeugstahl gedrückt wird.
Sie erfordern außerdem Beschichtungen mit hoher Oxidationstemperatur, wie z. B. AlTiN oder nanokristalline Beschichtungen. Diese Beschichtungen schützen das Hartmetall vor Temperaturschock und abrasivem Verschleiß. Negative Spanwinkel werden häufig verwendet, um die Schneidkante zu verstärken und Mikroausbrüche beim Eingriff auf gehärtete Oberflächen zu verhindern. Wenn die Kante abplatzt, wird Ihre Höckerhöhe sofort unregelmäßig und hinterlässt sichtbare Riefenspuren auf dem Teil.
Titan ist bekannt für seine Kaltverfestigung und seine schlechte Wärmeleitfähigkeit. Die Auswahlkriterien für a Bei Titan-Kugelfräsern liegt der Schwerpunkt auf Wärmemanagement und Kantenschärfe. Sie benötigen unbedingt scharfe, positive Schneidkanten, um das Material sauber zu scheren, bevor es die Möglichkeit hat, sich zu verfestigen. Ein stumpfes Werkzeug drückt auf das Titan, wodurch die Oberfläche hart wird und der Fräser beim nächsten Durchgang zerstört wird.
Variable Helixgeometrien unterbrechen das harmonische Rattern, das für die Aufrechterhaltung einer glatten Oberflächenbeschaffenheit in Luft- und Raumfahrtlegierungen von entscheidender Bedeutung ist. Hochgleitfähige Beschichtungen wie TiAlN oder AlTiCrN verhindern Aufbauschneidenbildung. Wenn Titan mit der Schneidkante verschweißt, verändert es die Geometrie des Werkzeugs und zerstört die vorhersehbare Wellenhöhe. Bei der Endbearbeitung von Titan verwenden wir immer starkes Kühlmittel, um Späne auszuspülen und ein Verschweißen zu verhindern.
Bewerten Sie die Anzahl der Nuten sorgfältig, wenn Sie Ihre Schlichtdurchgänge planen. Während 2-schneidige Konstruktionen beim Schruppen eine hervorragende Spanabfuhr bieten, werden für die Schlichtbearbeitung 3- oder 4-schneidige Kugelfräser bevorzugt. Mehr Spannuten ermöglichen höhere Vorschubgeschwindigkeiten bei gleicher Spanlast. Dies reduziert die Zykluszeit ohne Einbußen bei der Oberflächenqualität. Für alle Endbearbeitungsvorgänge der Formen verwenden wir in der Regel 4-Schneiden-Werkzeuge.
Besprechen Sie die Notwendigkeit von Premium-Vollhartmetall. Die Beibehaltung einer strengen Kantengeometrie über lange, kontinuierliche 3D-Endbearbeitungszyklen ist von größter Bedeutung. Billigere Substrate nutzen sich nach der Hälfte des Formhohlraums ab. Dies führt zu einer sichtbaren Übergangslinie an der Stelle, an der das Werkzeug seine Kante verloren hat, wodurch die von Ihnen berechnete gleichmäßige Spitzenhöhe zunichte gemacht wird. Du brauchst ein Formfinish-Kugelkopffräser, der speziell für längere Schnittzeiten entwickelt wurde.
Der Rundlauf des Rahmenwerkzeugs ist ein kritisches Bewertungsmaß. Selbst ein Rundlauffehler von 0,0005 Zoll kann die Höckerhöhe effektiv verdoppeln. Wenn das Werkzeug wackelt, schneidet eine Nut tiefer als die anderen, wodurch Ihre CAM-Berechnungen unbrauchbar werden. Sie müssen hochwertige Schaftfräser mit Präzisionswerkzeughaltern kombinieren, um theoretische Oberflächengüten zu erreichen. Wir schreiben Schrumpfhalter für alle Endbearbeitungswerkzeuge unter 6 mm Durchmesser vor.
Werkzeugablenkungen in tiefen Kavitäten stellen ein großes Risiko dar. Wenn man tief in eine Form eindringt, drücken Schnittkräfte das Werkzeug von der programmierten Bahn weg. Dadurch bleibt überschüssiges Material übrig und es entstehen unregelmäßige Spitzenhöhen. Um dies zu mildern, verwenden Sie Fräser mit konischem Hals oder Kugelkopffräsern mit Aussparung. Diese Konstruktionen maximieren die Kernsteifigkeit bei größeren Längen und bieten gleichzeitig den erforderlichen Spielraum. Es sollte immer ein möglichst kurzer Werkzeugaufbau verwendet werden.
Durch lose Softwaretoleranzen verursachte Facettenflächen beeinträchtigen häufig eine gute Bearbeitung. CAM-Software approximiert komplexe Kurven mithilfe winziger gerader Liniensegmente. Wenn die Softwaretoleranz zu gering ist, schneidet die Maschine sichtbare Facetten statt einer glatten Kurve. Stellen Sie sicher, dass die CAM-Toleranz- und Lichtbogenglättungseinstellungen enger als Ihre gewünschte Höckerhöhe konfiguriert sind. Normalerweise legen wir unsere CAM-Toleranz auf 10 % der insgesamt zulässigen Teiletoleranz fest.
Rattermarken haben Vorrang vor der Höckerhöhe. Vibrationen zerstören die Oberflächenbeschaffenheit, unabhängig von Ihren Zustellungseinstellungen. Um Vibrationen zu reduzieren, minimieren Sie die hervorstehende Länge des Werkzeugs auf das für den Betrieb unbedingt erforderliche Minimum. Verwenden Sie variable Helix-Geometrien, um Harmonische aufzubrechen. Fordern Sie die Verwendung von hochpräzisen Schrumpf- oder hydraulischen Werkzeughaltern an, um die Greifkraft und Konzentrizität zu maximieren.
| Bearbeitungsfehlern | bei | Praktische Strategie zur Schadensbegrenzung |
|---|---|---|
| Unregelmäßige Höckerhöhe | Werkzeugrundlauf | Wechseln Sie zu Schrumpf- oder Hydraulikhaltern; Spindelkegel reinigen. |
| Mittelbuckel am Taschenboden | Null Oberflächengeschwindigkeit an der Werkzeugspitze | Wenden Sie eine Werkzeugneigung von 10–15 Grad mithilfe der 5-Achsen-Positionierung an. |
| Facettierte Oberfläche | Lose CAM-Toleranz | Verschärfen Sie die Einstellungen für die Bogenglättung und Punktverteilung des CAM. |
| Sichtbare Mischlinien | Vorzeitiger Werkzeugverschleiß | Upgrade auf materialspezifisches Hartmetallsubstrat und Beschichtung. |
Wählen Sie den größtmöglichen Werkzeugdurchmesser, den die Teilegeometrie zulässt, um die Zustellung zu maximieren und die Zykluszeit zu minimieren.
Wenden Sie eine Werkzeugneigung von 10 bis 15 Grad an, um ein Schneiden mit dem Totpunkt der Kugelmühle zu vermeiden.
Berechnen Sie Ihre Spindeldrehzahl und Vorschubgeschwindigkeit auf der Grundlage des effektiven Schnittdurchmessers und nicht des Nennwerkzeugdurchmessers neu.
Investieren Sie in materialspezifische Substrate und Beschichtungen, um zu verhindern, dass Kantenverschleiß Ihre berechnete Oberflächenbeschaffenheit beeinträchtigt.
Verwenden Sie Werkzeughalter mit extrem geringem Rundlauf, z. B. Schrumpfsitze, um sicherzustellen, dass das Werkzeug genau auf seiner Mittellinie schneidet.
A: Die Höckerhöhe oder Wellenhöhe ist der kleine Grat aus unbearbeitetem Material, der zwischen benachbarten Durchgängen eines abgerundeten Schneidwerkzeugs, wie z. B. eines Kugelkopffräsers, während der 3D-Oberflächenbearbeitung zurückbleibt.
A: Verwenden Sie die Formel Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), wobei R der Werkzeugradius und ADOC Ihre axiale Schnitttiefe ist. Dies gibt den tatsächlichen Durchmesser an, in den das Material eingreift.
A: Die genaue untere Mitte eines Kugelfräsers hat eine Oberflächengeschwindigkeit von Null. Es reibt und schiebt Material, anstatt es zu schneiden. Durch Neigen des Werkzeugs um 10–15 Grad wird dieses Problem gelöst.
A: Ja. Selbst ein kleiner Rundlauf führt dazu, dass eine Nut tiefer schneidet als die andere. Dies führt zu ungleichmäßigen Graten und kann Ihre theoretische Höckerhöhe effektiv verdoppeln, wodurch die Oberflächenbeschaffenheit beeinträchtigt wird.
A: Mit einer 4-schneidigen Kugelmühle können Sie Ihre Vorschubgeschwindigkeit erhöhen und gleichzeitig die gleiche Spanlast pro Zahn beibehalten. Dies reduziert Ihre Gesamtzykluszeit bei langen Schlichtdurchgängen, ohne die Oberflächenqualität zu beeinträchtigen.


