
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-29 Pinagmulan: Site

Ang pagkamit ng parang salamin na surface finish sa 3D milling ay nangangailangan ng tumpak na balanse sa pagitan ng cycle time at katanggap-tanggap na taas ng scallop. Kapag nagma-machine ka ng mga kumplikadong contour, ang bilugan na dulo ng iyong pamutol ay natural na nag-iiwan sa likod ng maliliit na tagaytay ng hindi makinang na materyal sa pagitan ng mga pass. Ang mga tagaytay na ito ay kilala bilang cusps o scallops. Kung balewalain mo ang mga ito, masisira mo ang ibabaw ng bahagi.
Ang sobrang taas ng cusp ay humahantong sa magastos, hindi pare-parehong manual polishing at benchwork. Ang pag-asa sa sobrang konserbatibong mga stepover para pahusayin ang finish ay lalong nagpapataas ng oras sa pagma-machine. Sinisira nito ang throughput at kakayahang kumita. Kailangan mo ng diskarte na nag-o-optimize sa surface finish nang hindi pinapagana ang makina nang ilang araw.
Ang pagkontrol sa natitirang taas ay nangangailangan ng paglipat lampas sa mga default na setting ng CAM. Sa pamamagitan ng matematikal na pag-optimize ng stepover, pag-maximize ng epektibong cutting diameter, at pagpili ng tool na partikular sa materyal, mapagkakatiwalaang mababawasan ng mga machinist ang taas ng cusp nang hindi sinasakripisyo ang kahusayan sa pagpapatakbo. Maaari mong hulaan ang eksaktong pagkamagaspang sa ibabaw bago pa man lumiko ang spindle.
Idinidikta ng Geometry ang Baseline: Ang diameter ng tool at stepover na distansya ay ang pangunahing mga mathematical driver ng theoretical cusp height; ang paggamit ng pinakamalaking praktikal na tool radius ay nagbibigay-daan para sa mas malawak na mga stepover habang pinapanatili ang surface finish.
Ang Ultra-Finish Benchmark: Para sa mga high-precision na application, i-target ang teoretikal na taas ng cusp na 0.00003' hanggang 0.00005' (0.75 hanggang 1.25 microns) upang ganap na maalis ang manu-manong buli sa isang mold finishing ball end mill.
Iwasan ang 'Dead Center': Ang eksaktong ibabang gitna ng ball tool ay may zero surface speed. Ang pagpapakilala ng 10–15° na tool tilt ay nagdudulot ng aktibong cutting edge, na pumipigil sa pagkapunit ng materyal, napaaga na pagkasira ng tool, at center humps.
Muling Kalkulahin ang Bilis AT Feed: Dahil bihira ang tool sa buong diameter nito sa panahon ng 3D profiling, ang pagkalkula ng epektibong cutting diameter ay sapilitan para sa pagtatakda ng parehong tumpak na RPM at adjusted feed rate upang mapanatili ang patuloy na pagkarga ng chip.
Mga Mahalaga sa Pagkatugma sa Materyal: Ang teoretikal na pagkalkula ng cusp ay nabigo kung ang gilid ng tool ay bumababa. Ang paggamit ng mga substrate na tukoy sa aplikasyon—gaya ng pinatigas na steel ball nose end mill—ay pumipigil sa mabilis na pagkasira ng gilid mula sa artipisyal na pagpapalaki ng pagkamagaspang sa ibabaw.
Ang taas ng cusp ay ang natitira, hindi makinang na materyal na natitira sa pagitan ng mga katabing toolpath sa panahon ng 3D surfacing. Kapag ang isang spherical cutting edge ay gumagalaw sa isang patag o contoured na ibabaw, ito ay pumuputol sa isang labangan. Habang humahakbang ang tool upang gawin ang susunod na pass, ang intersection ng dalawang curved trough na ito ay bumubuo ng isang peak. Ang rurok na ito ay ang cusp. Direktang tinutukoy ng taas ng peak na ito ang pagkamagaspang sa ibabaw ng iyong huling bahagi. Dapat maunawaan ng mga machinist kung paano manipulahin ang geometry na ito upang makontrol ang huling output.
Ang radius ng a Ang ball nose end mill ay sumasalubong sa stepover distance upang lumikha ng mga tagaytay na ito. Ang isang mas malaking radius ay lumilikha ng isang mas mababaw, mas malawak na labangan. Ang isang mas maliit na radius ay lumilikha ng isang mas malalim, mas makitid na labangan. Kung pinapanatili mong pare-pareho ang stepover ngunit lumipat sa isang mas maliit na tool, ang taas ng cusp ay tumataas nang husto. Ang pag-unawa sa geometric na relasyon na ito ay ang pundasyon ng 3D surfacing. Hindi mo mahulaan ang iyong paraan sa isang mahusay na pagtatapos; dapat mong kalkulahin ito.
Ang taas ng cusp ay tumataas sa panahon ng paglipat sa pagitan ng mga patag na sahig at patayong pader. Habang umaakyat ang tool sa isang matarik na pader, nagbabago ang epektibong stepover kumpara sa normal na ibabaw. Ang patuloy na planar stepover sa iyong CAM software ay magreresulta sa iba't ibang taas ng cusp sa kumplikadong 3D topography. Nangangailangan ito ng tumpak na mga diskarte sa toolpath, tulad ng 3D constant stepover o scallop toolpaths, upang mapanatili ang magkatulad na mga surface finish sa mga blending curve. Madalas nating nakikita ang mga operator na nahihirapan dito kapag lumilipat mula sa 2D patungo sa 3D na programming.
I-frame ang problema sa paligid ng pagtukoy ng isang katanggap-tanggap na average ng pagkamagaspang para sa huling bahagi. Ang layunin ay alisin ang pangalawang benchwork, sa halip na basta-basta maghabol ng zero-cusp finish. Ang teoretikal na taas ng cusp na zero ay nangangailangan ng walang katapusang bilang ng mga pass. Sa pamamagitan ng pagtukoy sa maximum na pinapayagang scallop batay sa mga kinakailangan sa pagganap ng bahagi, maaari mong i-optimize ang oras ng machining. Ang diskarte na ito ay nakakatipid ng mga oras ng hindi kinakailangang operasyon ng makina.
Upang maayos na suriin ang taas ng cusp sa sahig ng tindahan, sundin ang mga praktikal na hakbang na ito:
Tukuyin ang maximum na pinapayagang pagkamagaspang sa ibabaw na tinukoy sa print ng bahagi.
I-convert ang kinakailangang roughness average sa isang target na theoretical cusp height.
Piliin ang pinakamalaking posibleng radius ng tool na akma sa pinakamaliit na panloob na geometry ng bahagi.
Kalkulahin ang kinakailangang stepover na distansya upang maabot ang target na taas ng cusp.
Buuin ang toolpath at i-verify na ang stepover ay nananatiling pare-pareho sa matarik na pader at mababaw na sahig.
Magpatakbo ng test cut sa scrap material upang ma-verify na ang aktwal na surface finish ay tumutugma sa teoretikal na pagkalkula.
Ang karaniwang pagkalkula para sa taas ng cusp ay nakasalalay sa pangunahing geometry. Ang formula ay h = R - √(R⊃2; - (S/2)⊃2;), kung saan ang R ay ang tool radius at S ay ang stepover distance. Ang equation na ito ay nagpapatunay na ang taas ng cusp ay isang mathematical na katiyakan, hindi isang random na pangyayari. Maaari mong isaksak ang iyong gustong surface finish sa formula na ito upang matukoy ang eksaktong hakbang na kinakailangan para sa isang partikular na tool. Ginagamit namin ang formula na ito araw-araw para mag-set up ng mga finishing pass sa mga kumplikadong amag.
Ang paggamit ng pinakamalaking posibleng ball mill ay magbubunga ng pinakamaikling, pinakamalawak na cusp para sa anumang naibigay na stepover. Ang isang mas malaking radius ay nagpapatag sa kurba ng hiwa. Ito ay nagpapahintulot sa iyo na taasan ang stepover na distansya habang pinapanatili ang parehong teoretikal na taas ng scallop. Ang mas malawak na mga stepover ay nangangahulugan ng mas kaunting mga pass, na lubhang binabawasan ang iyong kabuuang cycle ng oras. Dapat kang palaging mag-default sa pinakamalaking tool na pinahihintulutan ng geometry.
Gayunpaman, dapat mong balansehin ang mga benepisyo ng isang malaking diameter ng tool laban sa mga pisikal na hadlang. Ang isang napakalaking pamutol ay hindi maaaring i-clear ang masikip na panloob na radii o mag-navigate sa kumplikadong bahagi ng topograpiya. Kung ang bahagi ay nagtatampok ng 2mm internal fillet, hindi mo ito matatapos gamit ang 10mm ball mill. Dapat mong piliin ang pinakamalaking tool na matagumpay na makakagawa ng pinakamaliit na feature sa bahagi, o gumamit ng diskarte sa rest-machining na may maraming laki ng tool. Madalas itong nangangahulugan ng pag-roughing gamit ang isang malaking tool at pagtatapos ng mga partikular na sulok gamit ang isang mas maliit.
Ang exponential na pagtaas sa cycle time habang bumababa ang stepover ay isang pangunahing bottleneck sa produksyon. Ang pag-drop ng isang stepover mula 0.2mm hanggang 0.05mm ay hindi lamang doble ang oras ng machining; apat na beses nito ang haba ng toolpath. Ang bawat fractional improvement sa surface finish ay nagkakahalaga ng napakalaking oras ng makina. Dapat mong mahanap ang matamis na lugar kung saan ang pagtatapos ay katanggap-tanggap at ang cycle ng oras ay kumikita. Ang over-machining ay isang karaniwang paraan na nawalan ng pera ang mga tindahan sa mga 3D na bahagi.
Isaalang-alang ang isang baseline reference. Kung gumamit ka ng R3 (6mm diameter) cutter na may 0.15mm hanggang 0.2mm stepover, ayon sa teorya ay pananatilihin mo ang natitirang taas sa ilalim ng 0.002mm. Ito ay kadalasang sapat para sa karaniwang mga mekanikal na bahagi. Nagbibigay ito ng malinis na pagtatapos nang hindi pinapanatili ang spindle na tumatakbo nang hindi kinakailangang mahaba. Napag-alaman namin na ito ay isang maaasahang panimulang punto para sa pangkalahatang layunin na 3D profiling.
Ang mga hulma na may mataas na tolerance ay nangangailangan ng ibang diskarte. Dapat kang bumaba sa 0.00003' hanggang 0.00005' na taas ng cusp. Ang ultra-finish benchmark na ito ay ganap na nag-aalis ng manu-manong buli, na maaaring baguhin ang tumpak na geometry ng amag. Ang pagkamit nito ay nangangailangan ng hindi kapani-paniwalang mahigpit na mga hakbang at isang premium carbide ball nose end mill na hindi maguguna sa mahabang cycle ng pagtatapos. Ang pagsusuot ng tool ay agad na sisira sa isang napakahusay na pagtatapos.
| Tool Diameter (mm) | Stepover (mm) | Theoretical Cusp Height (mm) | Surface Finish Quality |
|---|---|---|---|
| 6.0 (R3) | 0.50 | 0.0104 | Magaspang / Semi-Finish |
| 6.0 (R3) | 0.20 | 0.0017 | Karaniwang Tapos |
| 6.0 (R3) | 0.05 | 0.0001 | Napakahusay na Pagtatapos ng Amag |
| 12.0 (R6) | 0.20 | 0.0008 | Napakahusay na Tapos (Mabilis na Ikot) |
| 12.0 (R6) | 0.50 | 0.0052 | Magandang Tapos (Napakabilis na Ikot) |
Ang eksaktong ibabang gitna ng isang ball tool ay may zero surface speed. Kapag umiikot ang spindle, ang mga panlabas na gilid ay naglalakbay sa naka-program na footage sa ibabaw, ngunit ang pinakadulo ay talagang nakatigil. Nagdudulot ito ng pagkuskos, pagkapunit ng materyal, at mabilis na pag-iipon ng init. Ito ang pangunahing dahilan kung bakit nakahanap ang mga machinist ng maliit na umbok na naiwan sa ilalim ng mga hubog na bulsa o kalahating bilog na mga lukab. Hindi ka maaaring maputol gamit ang patay na gitna ng tool.
Ang paglalapat ng 10 hanggang 15-degree na pagtabingi ay malulutas ang zero-RPM na problema. Sa pamamagitan ng pagkiling sa tool sa pamamagitan ng 5-axis positioning o angled fixturing, inilalayo mo ang contact point mula sa dead center. Ito ay umaakit sa epektibong pagputol ng plauta. Ang tool ay talagang ginugupit ang materyal sa halip na araruhin ito, na agad na pinapabuti ang ibabaw na tapusin. Ginagamit namin ang diskarteng ito nang husto sa 5-axis trunnion machine.
Nagbibigay din ang tool tilt ng pangalawang benepisyo para sa paglisan ng chip at pag-alis ng init. Kapag pinuputol gamit ang gilid ng bola, natural na dumadaloy ang mga chips sa mga flute. Ang cutting zone ay nananatiling mas malamig dahil ang aktibong gilid ay may mas mataas na bilis ng ibabaw, na naglilipat ng init sa chip kaysa sa workpiece. Pinapalawak nito ang buhay ng tool at nagpapanatili ng pare-parehong taas ng cusp sa buong bahagi.
Dahil bihira ang tool sa buong diameter nito sa panahon ng 3D profiling, sapilitan ang pagkalkula ng epektibong cutting diameter. Ang formula ay Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), kung saan ang ADOC ay ang axial depth ng cut. Kung 0.5mm lang ang lalim mong pinuputol gamit ang 10mm ball mill, ang iyong epektibong cutting diameter ay mas maliit sa 10mm. Dapat mong isaalang-alang ang pagkakaibang ito.
Dapat mong ayusin ang parehong bilis ng spindle at rate ng feed batay sa epektibong diameter na ito. Ang pagtakbo sa mga nominal na kalkulasyon ng tool ay humahantong sa mababang footage sa ibabaw at tool rubbing. Pinapabilis nito ang pagkasira at nasisira ang ibabaw na pagtatapos. Sa pamamagitan ng muling pagkalkula ng RPM batay sa mas maliit na mabisang diameter, ibinabalik mo ang wastong bilis ng ibabaw at nagpapanatili ng patuloy na pagkarga ng chip. Isa itong kritikal na hakbang na hindi napapansin ng maraming programmer.
Binabago ng tigas ng materyal at abrasiveness ang aktwal na pagtatapos ng ibabaw. Ang mga teoretikal na pagkalkula ng taas ng cusp ay ipinapalagay na isang perpektong matalas na tool. Habang bumababa ang gilid ng tool, pinupunit nito ang materyal sa halip na putulin ito nang malinis. Nagdudulot ito ng mga paglihis mula sa mga teoretikal na kalkulasyon at artipisyal na nagpapalaki ng pagkamagaspang sa ibabaw. Dapat mong itugma ang substrate ng tool at coating sa materyal ng workpiece upang mapanatili ang integridad ng gilid.
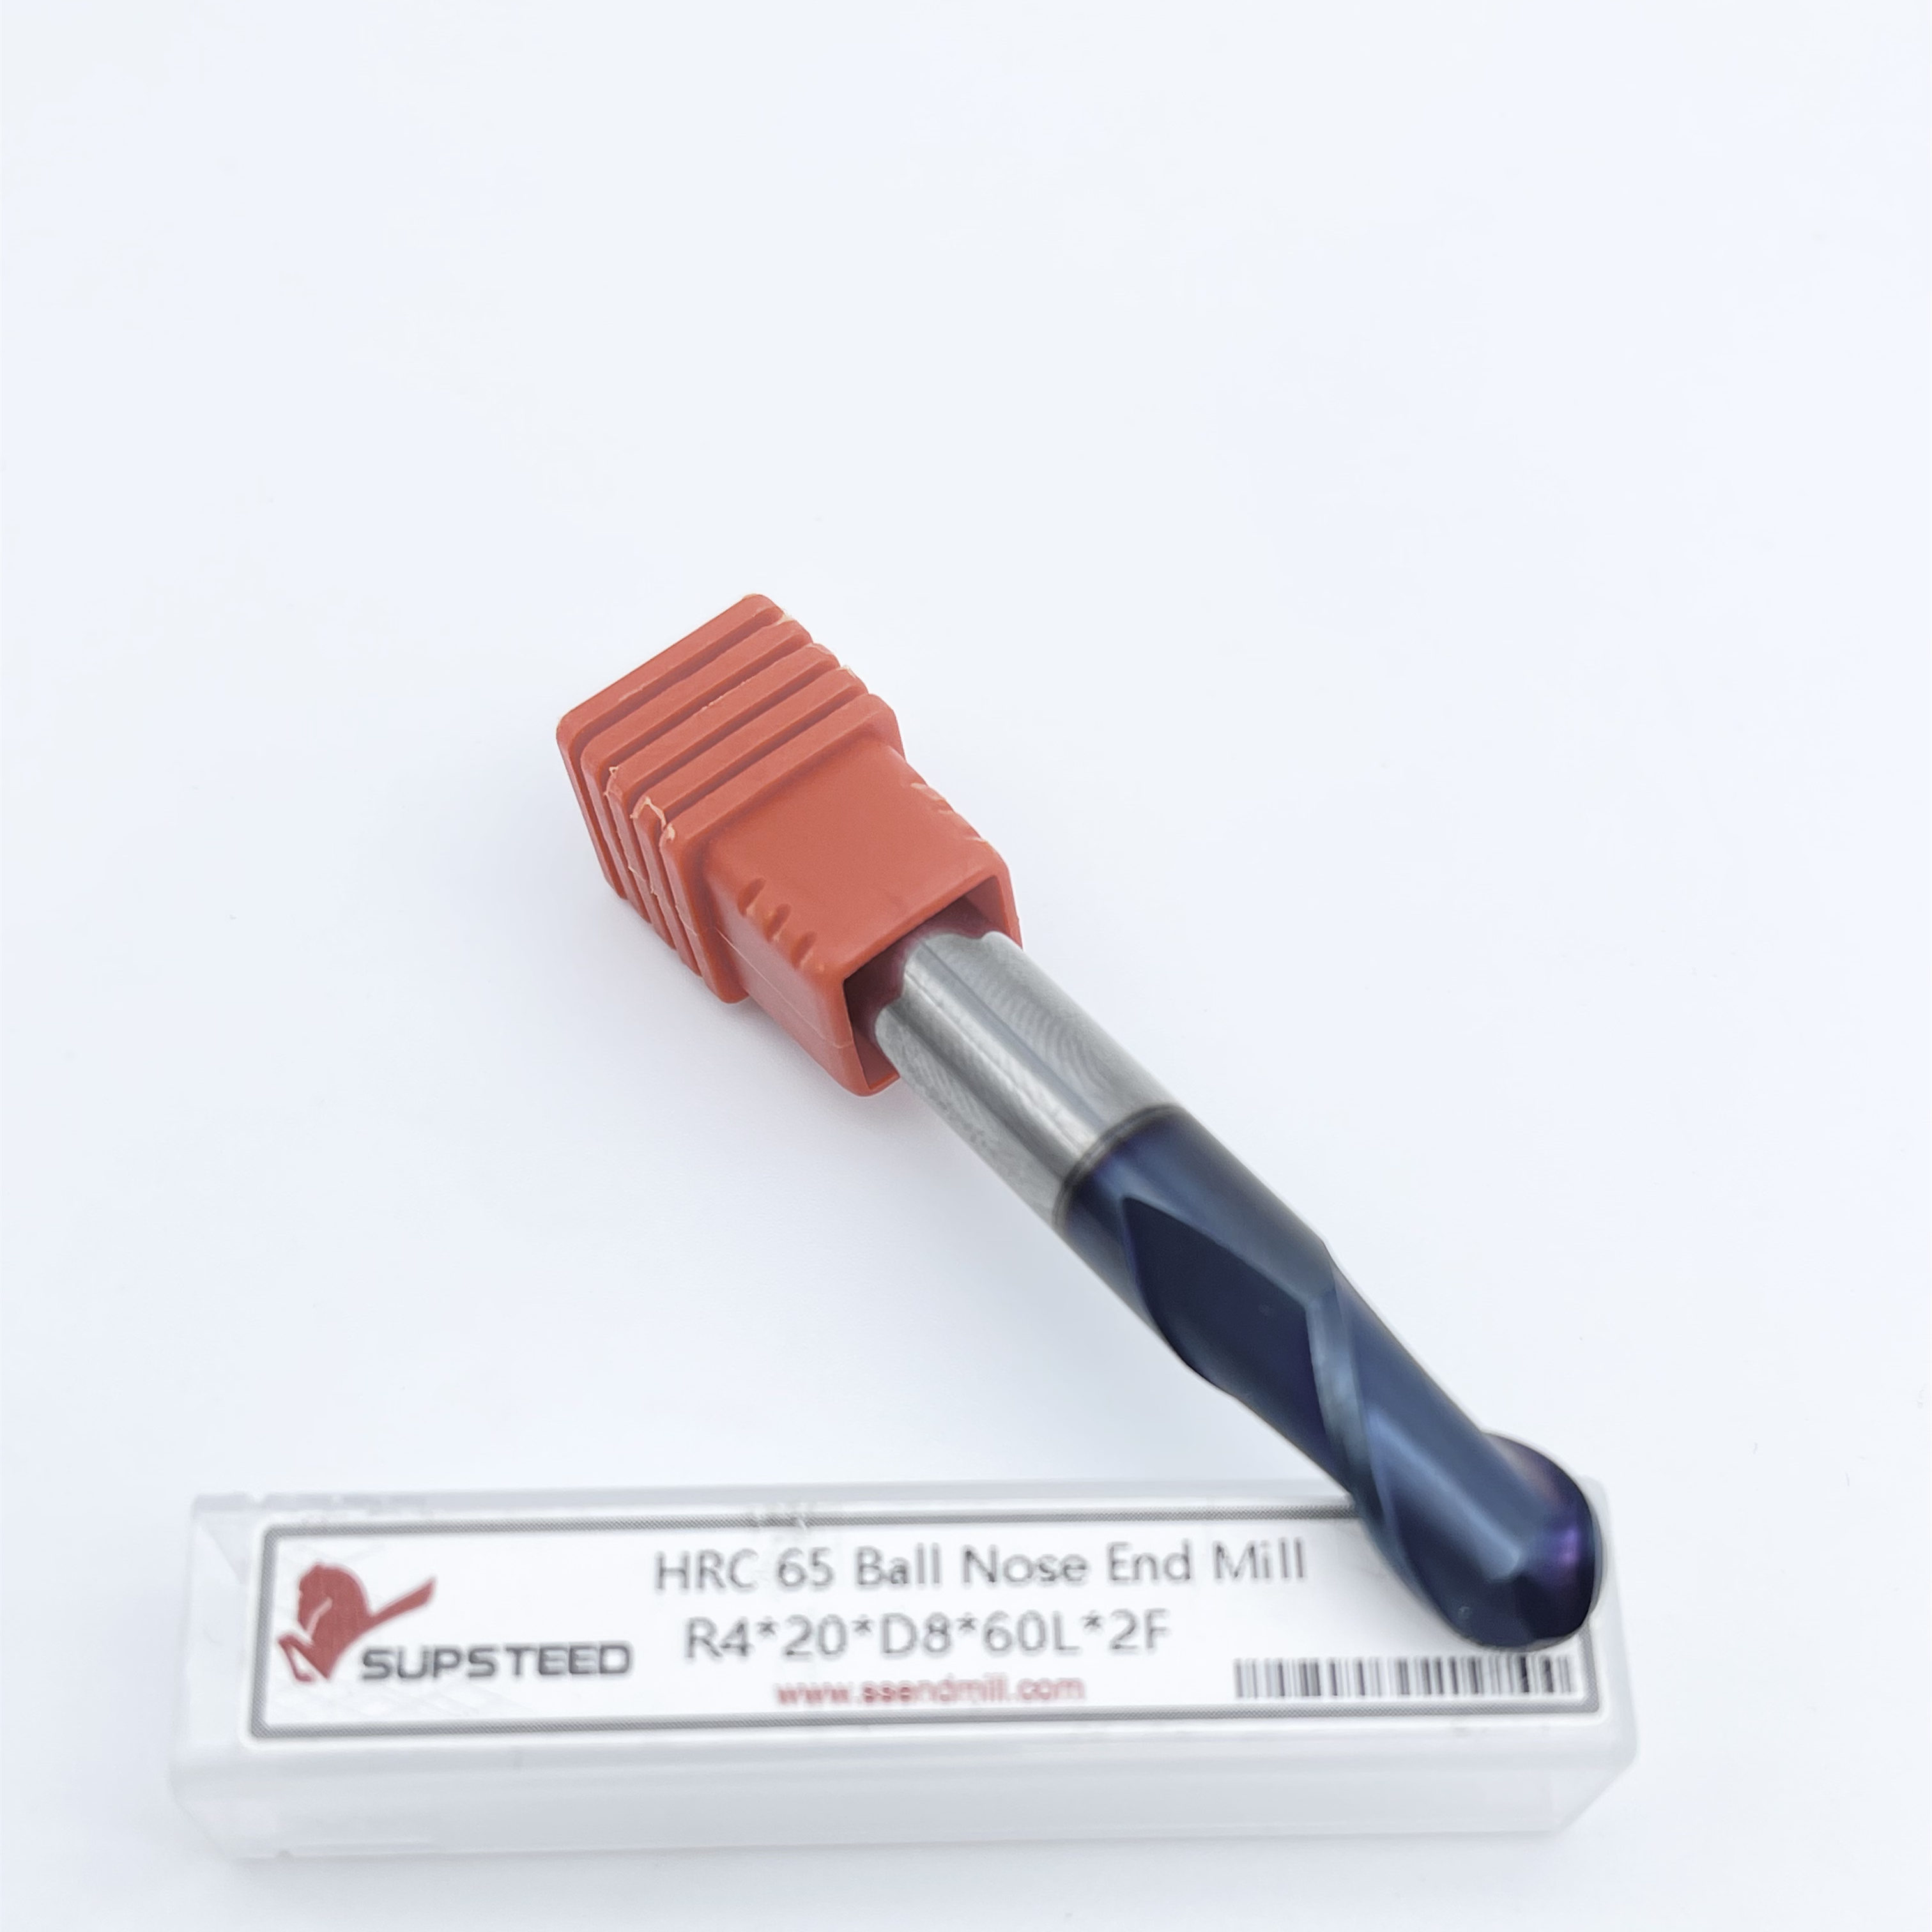
Ang mga bakal na tool sa pag-profile hanggang sa 60+ HRC ay bumubuo ng matinding init at puwersa ng pagputol. Kailangan mo ng isang dalubhasa tumigas na bakal na ball nose end mill upang makaligtas sa mga kondisyong ito. Nagtatampok ang mga tool na ito ng matibay na micro-grain carbide substrates na lumalaban sa pagpapalihis sa ilalim ng mabibigat na karga. Ang karaniwang carbide ay mabibiyak o mapupunit kapag itinulak sa tumigas na P20 o H13 na tool steel.
Nangangailangan din sila ng high-oxidation-temperature coatings, gaya ng AlTiN o Nanocrystalline coatings. Pinoprotektahan ng mga coatings na ito ang carbide mula sa thermal shock at abrasive wear. Ang mga negatibong anggulo ng rake ay madalas na ginagamit upang palakasin ang cutting edge, na pumipigil sa micro-chipping kapag nakakaakit ng mga tumigas na ibabaw. Kung maputol ang gilid, agad na magiging iregular ang taas ng iyong cusp, na mag-iiwan ng mga nakikitang marka ng marka sa bahagi.
Ang titanium ay kilala sa pagpapatigas ng trabaho at mahinang thermal conductivity. Ang pamantayan sa pagpili para sa a Ang titanium ball nose end mill ay nakatuon sa pamamahala ng init at anghang ng gilid. Talagang kailangan mo ng matutulis at positibong mga gilid upang gupitin nang malinis ang materyal bago ito magkaroon ng pagkakataong tumigas. Ang isang mapurol na tool ay itulak ang titanium, na nagiging sanhi ng ibabaw upang tumigas at sirain ang cutter sa susunod na pass.
Ang mga variable na helix geometries ay nakakagambala sa harmonic chatter, na mahalaga para sa pagpapanatili ng makinis na surface finish sa mga aerospace alloy. Pinipigilan ng mga high-lubricity coating, tulad ng TiAlN o AlTiCrN, ang built-up na gilid. Kung ang titanium ay nagwelding sa cutting edge, binabago nito ang geometry ng tool at sinisira ang predictable scallop height. Palagi kaming nagpapatakbo ng mabigat na coolant kapag tinatapos ang titanium para mag-flush ng chips at maiwasan ang welding.
Suriing mabuti ang mga bilang ng flute kapag pinaplano ang iyong mga finishing pass. Habang ang 2-flute na disenyo ay nag-aalok ng mahusay na chip clearance para sa roughing, 3- o 4-flute ball mill ay mas gusto para sa pagtatapos. Ang mas maraming flute ay nagbibigay-daan para sa pagtaas ng mga rate ng feed sa parehong pagkarga ng chip. Binabawasan nito ang oras ng pag-ikot nang hindi sinasakripisyo ang kalidad ng ibabaw. Karaniwan kaming gumagamit ng mga tool na 4-flute para sa lahat ng panghuling pagpapatakbo ng pagtatapos ng amag.
Talakayin ang pangangailangan ng premium solid carbide. Ang pagpapanatili ng mahigpit na edge geometry sa mahaba, tuluy-tuloy na 3D finishing cycle ay pinakamahalaga. Ang mas murang mga substrate ay mapuputol sa kalahati ng isang lukab ng amag. Nagreresulta ito sa isang nakikitang linya ng timpla kung saan nawala ang gilid ng tool, na sumisira sa unipormeng taas ng cusp na iyong nakalkula. Kailangan mo ng isang mold finishing ball end mill na sadyang idinisenyo para sa pinalawig na oras-in-cut.
Frame tool runout bilang isang kritikal na dimensyon ng pagsusuri. Kahit na 0.0005' ng runout ay maaaring epektibong doblehin ang cusp height. Kung ang tool ay umaalog-alog, ang isang flute ay humihiwa nang mas malalim kaysa sa iba, na ginagawang walang silbi ang iyong mga kalkulasyon sa CAM. Dapat mong ipares ang mataas na kalidad na mga end mill sa mga precision toolholder upang makamit ang theoretical surface finishes. Nag-uutos kami ng mga shrink-fit holder para sa lahat ng mga tool sa pagtatapos sa ilalim ng 6mm na diameter.
Ang pagpapalihis ng tool sa malalim na mga cavity ay isang malaking panganib. Kapag naabot nang malalim sa isang amag, itinutulak ng mga puwersa ng pagputol ang tool palayo sa naka-program na landas. Nag-iiwan ito ng labis na materyal at lumilikha ng hindi regular na taas ng cusp. Para mabawasan ito, gumamit ng tapered neck o reach-relieved ball end mill. Pina-maximize ng mga disenyong ito ang core rigidity sa pinahabang haba habang nagbibigay pa rin ng kinakailangang clearance. Dapat mong palaging gamitin ang pinakamaikling posibleng pagpupulong ng tool.
Ang mga faceted surface na dulot ng maluwag na software tolerance ay kadalasang nakakasira ng mahusay na machining. Tinatantiya ng CAM software ang mga kumplikadong curve gamit ang maliliit na straight-line na segment. Kung masyadong maluwag ang software tolerance, puputulin ng makina ang mga nakikitang facet sa halip na isang makinis na curve. Tiyakin na ang CAM tolerance at arc-smoothing na mga setting ay na-configure nang mas mahigpit kaysa sa iyong gustong taas ng cusp. Karaniwan naming itinatakda ang aming CAM tolerance sa 10% ng kabuuang pinapayagang part tolerance.
Ang mga marka ng chatter ay ganap na na-override ang taas ng cusp. Sinisira ng vibration ang surface finish, anuman ang iyong mga setting ng stepover. Upang mabawasan ang satsat, bawasan ang haba ng stick-out ng tool sa ganap na minimum na kinakailangan para sa operasyon. Gumamit ng variable na helix geometries upang masira ang mga harmonika. I-utos ang paggamit ng high-precision shrink-fit o hydraulic tool holder para ma-maximize ang gripping force at concentricity.
| Machining Defect | Root Cause | Practical Mitigation Strategy |
|---|---|---|
| Hindi regular na Taas ng Cusp | Tool Runout | Lumipat sa mga shrink-fit o hydraulic holder; malinis na spindle taper. |
| Center Hump sa Pocket Bottom | Zero Surface Speed sa Tool Tip | Ilapat ang 10-15 degree na tool tilt gamit ang 5-axis positioning. |
| Faceted Surface Finish | Loose CAM Tolerance | Higpitan ang CAM arc-smoothing at mga setting ng pamamahagi ng punto. |
| Nakikitang Blend Lines | Napaaga ang Pagsuot ng Tool | Mag-upgrade sa carbide substrate at coating na partikular sa materyal. |
Piliin ang pinakamalaking posibleng diameter ng tool na pinapayagan ng geometry ng bahagi upang i-maximize ang stepover at mabawasan ang cycle ng oras.
Maglagay ng 10 hanggang 15-degree na tool tilt upang maiwasan ang pagputol gamit ang patay na gitna ng ball mill.
Muling kalkulahin ang iyong spindle speed at feed rate batay sa epektibong cutting diameter, hindi ang nominal na diameter ng tool.
Mamuhunan sa mga substrate at coatings na partikular sa materyal upang maiwasan ang pagkasira ng gilid ng iyong kinalkula sa ibabaw.
Gumamit ng mga ultra-low runout na tool holder, gaya ng shrink-fit, upang matiyak na eksaktong pumuputol ang tool sa centerline nito.
A: Ang taas ng cusp, o taas ng scallop, ay ang maliit na tagaytay ng hindi makinang na materyal na naiwan sa pagitan ng mga katabing pass ng isang bilugan na tool sa paggupit, tulad ng ball nose end mill, sa panahon ng 3D surfacing.
A: Gamitin ang formula na Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), kung saan ang R ay ang tool radius at ADOC ang iyong axial depth ng cut. Nagbibigay ito ng aktwal na diameter na nakikibahagi sa materyal.
A: Ang eksaktong ibabang gitna ng isang ball end mill ay may zero surface speed. Kuskusin at tinutulak nito ang materyal sa halip na putulin ito. Ang pagkiling sa tool ng 10-15 degrees ay malulutas ang isyung ito.
A: Oo. Kahit na ang menor de edad na runout ay nagiging sanhi ng paghiwa ng isang plauta nang mas malalim kaysa sa isa. Lumilikha ito ng hindi pantay na mga tagaytay at maaaring epektibong doblehin ang iyong teoretikal na taas ng cusp, na sumisira sa ibabaw na finish.
A: Ang 4-flute ball mill ay nagbibigay-daan sa iyo na taasan ang iyong feed rate habang pinapanatili ang parehong chip load bawat ngipin. Binabawasan nito ang iyong kabuuang oras ng pag-ikot sa mahabang pagtatapos ng mga pass nang hindi pinapababa ang kalidad ng ibabaw.


