
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website


Haben Sie schon einmal bei einem kritischen CNC-Auftrag eine teure Gussacrylplatte ruiniert? Der deutliche, beißende Geruch von schmelzendem Polymer und das schreckliche Geräusch eines brechenden Schaftfräsers sind in der Werkstatt nur allzu vertraut. Herkömmliche Zerspanungswerkzeuge erzeugen übermäßige Reibung. Dadurch werden temperaturempfindliche Kunststoffe schnell zum Schmelzen gebracht und das Kantenfinish zerstört. Plötzlich verwandelt sich ein profitabler Lauf in einen Mülleimer voller Schrott.
Um diesen mechanischen Albtraum zu verhindern, müssen sich die Bediener von traditionellen Geometrien verabschieden. Es ist an der Zeit, auf Spezialwerkzeuge umzusteigen. In diesem umfassenden Leitfaden werden wir die zugrunde liegende Physik der Polymerführung untersuchen. Wir werden analysieren, warum die einschneidige Geometrie die ultimative Lösung ist. Abschließend erläutern wir, wie sich die Wahl der richtigen Werkzeuge auf Ihren Fertigungserfolg auswirkt.
Hitze ist der Feind: Kunststoffe und Acryl haben unglaublich niedrige Schmelzpunkte. Um Wärmeenergie schnell und effizient abzuleiten, sind spezielle Werkzeuge erforderlich.
Überlegenheit einer einzelnen Nut: Eine Konfiguration mit einer einzigen Nut bietet das größtmögliche Nuttal. Dies ermöglicht einen massiven Spanauswurf und minimalen Reibungsaufbau.
Der polierte Vorteil: Die Verwendung eines hochglanzpolierten Fräsers verhindert, dass heiße Kunststoffspäne anhaften, schmelzen und anschließend mit dem Hartmetall verschweißen.
Materialfragen: Gegossenes Acryl, extrudiertes Acryl und duktile Kunststoffe erfordern unterschiedliche Werkzeuggeometrien und hochgradig maßgeschneiderte Vorschubstrategien.
Perfektionierung des Finishs: Die richtige Werkzeugauswahl macht das aufreibende manuelle Polieren nach der Bearbeitung überflüssig. Dies spart erhebliche Produktionszeit und Arbeitskosten.
Bevor wir uns mit der Physik des Schneidens befassen, müssen wir die breitere Fertigungslandschaft verstehen. Der weltweite Drang nach Leichtbau bei Elektrofahrzeugen, Luft- und Raumfahrtkomponenten und medizinischen Geräten hat eine massive Verlagerung hin zu fortschrittlichen technischen Kunststoffen ausgelöst. Materialien wie Polycarbonat, PEEK und hochdichte Polymere ersetzen zunehmend schwere Metallhalterungen und -gehäuse. Dieser makroökonomische Trend erfordert präzise Routing-Fähigkeiten. Maschinenwerkstätten, die die Polymerbearbeitung beherrschen, sichern sich lukrative Aufträge. Im Gegensatz dazu haben diejenigen, die an veralteten Metallstrategien festhalten, Schwierigkeiten, wettbewerbsfähig zu bleiben.
Die Bearbeitung nichtmetallischer Polymere stellt eine Reihe einzigartiger physikalischer und thermischer Hürden dar. Diese unterscheiden sich erheblich vom Schneiden von Stahl oder Aluminium. Für Ladenbesitzer und CNC-Bediener ist das Verständnis des molekularen Verhaltens von Kunststoffen unter reiner Belastung der grundlegende Schritt zur Optimierung der Produktion.
Der Hauptfehlerpunkt beim Mahlen von Kunststoffen ist die thermische Ansammlung. Im Gegensatz zu Metallen, die Wärme im gesamten Werkstück aufnehmen und abgeben können, wirken Kunststoffe als Wärmeisolatoren. Wenn ein rotierendes Werkzeug mit dem Material in Kontakt kommt, erzeugt die entstehende Reibung starke lokale Hitze. Da das Polymer diese Wärme nicht ableiten kann, steigt die Temperatur an der Schneidzone schnell an. Sobald der Glasübergangszustand des Materials überschritten wird, verwandelt sich der Kunststoff in eine klebrige, geschmolzene Masse. Dieses geschmolzene Harz umschließt das Werkzeug fest, kühlt sofort zu einer gehärteten Masse ab und löst einen katastrophalen Ausfall aus, der als Spanabrieb bezeichnet wird.
Um auf transparenten Materialien ein makelloses, glasartiges Finish zu erzielen, ist ein sanfter Schervorgang und keine stumpfe Kraft erforderlich. Wenn eine falsche oder stumpfe Werkzeuggeometrie verwendet wird, pflügt der Fräser effektiv durch das Material. Dieser heftige Aufprall führt zu starker mechanischer Belastung der Polymerketten. Bei spröden Substraten wie klarem Acryl äußert sich diese Spannung in Haarrissen. Haarrisse sind ein Netzwerk aus mikroskopisch kleinen, spinnennetzartigen Brüchen entlang der bearbeiteten Kante. Dadurch entsteht eine mattierte, undurchsichtige Oberfläche, die sowohl die optische Klarheit als auch die strukturelle Integrität des Endteils beeinträchtigt.
Wenn Sie in viele traditionelle Maschinenwerkstätten gehen, werden Sie Bediener sehen, die versuchen, Polycarbonat mit Standard-Schaftfräsern mit vier Schneiden für Aluminium zu fräsen. Das ist ein Rezept für eine Katastrophe. Zerspanungswerkzeuge sind mit geringeren Spanwinkeln und flachen Nuttälern konstruiert, um die Kernsteifigkeit gegen harte Stöße aufrechtzuerhalten. Bei der Anwendung auf weichem Kunststoff fangen diese einschränkenden Vertiefungen jedoch die Späne ein. Die eingeschlossenen Späne reiben aggressiv an den Grabenwänden. Dadurch entsteht Sekundärreibung, die ein sofortiges Schmelzen gewährleistet.
Um die mit Polymeren verbundenen thermischen und mechanischen Engpässe zu umgehen, haben Werkzeugingenieure hochspezifische Geometrien entwickelt. Diese sind ausschließlich auf weiche, hitzeempfindliche Materialien zugeschnitten.
Im Kern ist a Das nichtmetallische CNC-Werkzeug ist ein spezieller Rotationsschneider, der speziell zum Fräsen, Fräsen und Profilieren von Materialien entwickelt wurde, die keiner hohen Reibung standhalten können. Diese breite Kategorie umfasst Acryl, Polycarbonat, hochdichtes Polyethylen, Hartschaum und Holzwerkstoffe. Die treibende technische Richtlinie hinter diesen Werkzeugen ist eine schnelle Wärmeableitung und nicht eine extreme strukturelle Steifigkeit. Sie verlagern den betrieblichen Schwerpunkt vom Überleben harter Stöße auf die Maximierung der Materialabtragsraten und halten gleichzeitig die Schneidzone eiskalt.
Ein spezieller Fräser sieht völlig anders aus und funktioniert anders als Ihr Standard-Werkstattwerkzeug. High-End-Hersteller verwenden Mikrokorn-Vollhartmetallsubstrate, um sicherzustellen, dass das Werkzeug einem Hochgeschwindigkeitseinsatz ohne mikroskopische Absplitterungen standhält. Zu den gängigen industriellen Parametern gehören Schaftdurchmesser von 3,175 mm bis 8 mm, wobei die Schnittlängen für das Fräsen von Blechen in einem Durchgang optimiert sind. Darüber hinaus ist die Schneidkante auf einen spitzen, messerscharfen, hohen positiven Spanwinkel geschliffen. Diese Geometrie ermöglicht es dem Werkzeug, sauber unter die Kunststoffoberfläche zu schneiden und den Span mit minimalem Widerstand abzuscheren.
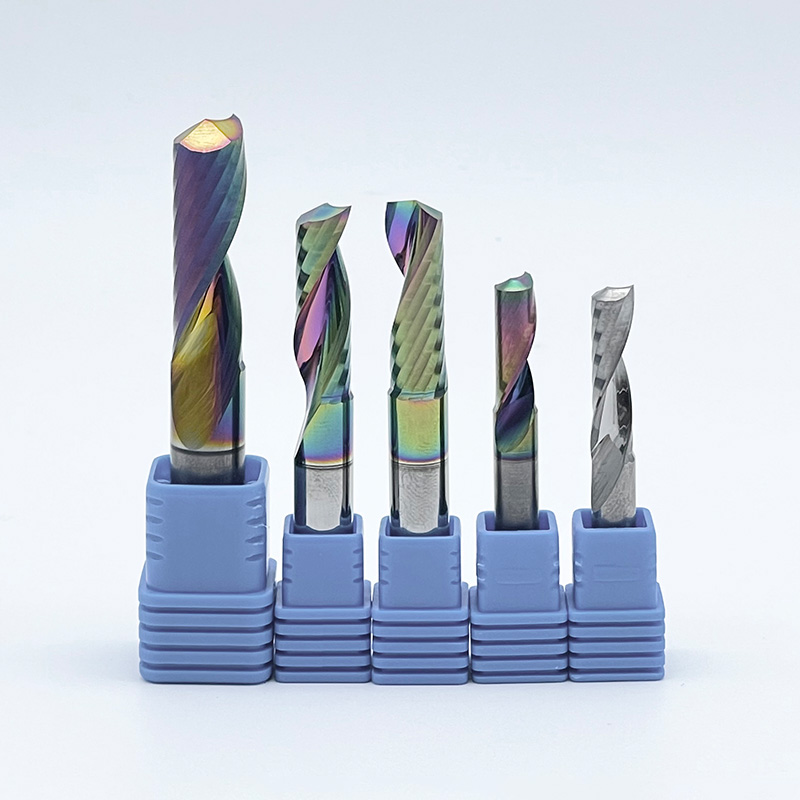
Das grundlegende Geheimnis für die einwandfreie Bearbeitung von Kunststoffen liegt in der Reduzierung der Nuten. Durch das Entfernen von Schneidkanten haben Ingenieure die optimale geometrische Konfiguration für temperaturempfindliche Nichtmetalle geschaffen.
Im Bereich der Kunststoffbearbeitung fungiert der Span selbst als primäres Vehikel zur Wärmeabfuhr. Das ultimative Ziel besteht darin, die durch Reibung erzeugte Wärmeenergie direkt in den Chip zu übertragen. Anschließend müssen Sie den Span aus dem Graben auswerfen, bevor die Wärme in das umgebende Werkstück gelangen kann. A Ein einschneidiger Schaftfräser besitzt nur eine Schneidkante, was bedeutet, dass der verbleibende Umfang des Werkzeugs ein massiver offener Hohlraum ist. Dieser höhlenartige Raum ermöglicht die Bildung dicker, sich kräuselnder Späne, die sofort aus dem Kanal entweichen. Insbesondere das beliebte O-Wellen-Design krümmt den Chip perfekt, um ein Verklemmen zu verhindern.
Jedes Mal, wenn eine Schneidkante auf das Material trifft, entsteht Reibung. Ein vierschneidiges Werkzeug schlägt pro Umdrehung viermal auf den Kunststoff. Im krassen Gegensatz dazu trifft ein einschneidiges Werkzeug nur einmal auf das Material. Durch die drastische Reduzierung der Schneidenanzahl sinkt die Reibschlusszeit um bis zu 75 Prozent. Weniger Reibung bedeutet eine deutlich kühlere Schneidumgebung. Dadurch bleibt das Polymer sicher unter seiner Schmelzschwelle.
Entgegen der Intuition ist es genau das, was zum Schmelzen führt, wenn man die Maschine bedient und das Plastik langsam schneidet. Einschneidige Geometrien sind speziell für hartes und schnelles Drücken konzipiert. Durch die Erhöhung der Maschinenvorschubgeschwindigkeit nimmt das Werkzeug eine höhere Spanlast auf. Das bedeutet, dass pro Umdrehung ein dickeres Stück Material abgebeißt wird. Ein dicker Chip absorbiert die Wärme effizient. Wenn Sie zu langsam vorschieben, reibt das Werkzeug lediglich die Oberfläche und erzeugt eine Wolke aus statisch haftendem Staub und starker Hitze. Mit einschneidigen Werkzeugen können Bediener ihre Vorschübe sicher und zuverlässig maximieren.
Während eine einzelne Spannut den nötigen physischen Raum für die Spanabfuhr bietet, reicht die Geometrie allein nicht immer für hochwertige optische Oberflächen aus. Die Oberflächenbehandlung des Hartmetalls spielt eine entscheidende Rolle für die Dynamik der Fluidspane.
Bei der Standardfertigung von Schaftfräsern hinterlassen industrielle Schleifscheiben mikroskopisch kleine Riefen und Rillen im Nutental. Um ein Premium-Werkzeug zu schaffen, wird ein zusätzlicher arbeitsintensiver Fertigungsschritt eingeführt. Die Innenseite der Flöte wird sorgfältig geläppt und auf Hochglanz poliert. Upgrade auf a Der polierte Nutfräser beseitigt alle mikroskopisch kleinen Schleifspuren und sorgt für eine makellos glatte Oberfläche.
Erhitzte Polymerchips sind unglaublich haftend. Sie möchten von Natur aus raue oder poröse Texturen festhalten. Die mikroskopisch kleinen Streifen, die auf unpolierten Werkzeugen zurückbleiben, dienen als perfekte Greifpunkte für heißen Kunststoff. Umgekehrt wirkt eine polierte Oberfläche ähnlich wie eine antihaftbeschichtete Bratpfanne. Die ultraglatte Oberfläche senkt den Reibungskoeffizienten drastisch. Dadurch wird der Kunststoffchip gezwungen, nahtlos nach oben und aus der Nut heraus zu gleiten, ohne jemals am Hartmetallkern zu haften.
Die Auswahl des richtigen Werkzeugs erfordert ein differenziertes Verständnis der betrieblichen Unterschiede zwischen den Nutzahlen. Die Verwendung des falschen Werkzeugs für das falsche Material führt garantiert zu Ausschussteilen.
Werkzeugtyp |
Wärmeerzeugung |
Chip-Clearance-Fähigkeit |
Ideale Anwendung |
|---|---|---|---|
Einflutige O-Flute |
Sehr niedrig |
Maximum (Massive Speiseröhre) |
Acryl, Polycarbonat, HDPE, Hochgeschwindigkeitsführung |
Zweischneidiger Schaftfräser |
Mäßig |
Medium |
Steife Verbundwerkstoffe, dichte Harthölzer, leichte CNC-Maschinen |
Vierschneidiger Schaftfräser |
Extrem hoch |
Schlecht (Chips fallen sofort auf) |
Nur Metalle. Garantiert, dass Kunststoffe schmelzen. |
Um ein makelloses Finish zu erzielen, muss man sich darüber im Klaren sein, dass sich nicht alle Kunststoffe unter der Spindel gleich verhalten. Die molekulare Struktur und der Herstellungsort des Materials bestimmen, wie es auf Scherkräfte reagiert.
Acryl dominiert die Schilder- und Displayindustrie. Es ist jedoch in zwei unterschiedlichen Formulierungen erhältlich, die völlig unterschiedliche Bearbeitungsansätze erfordern.
Gegossenes Acryl: Gegossenes Acryl wird durch Gießen von flüssigem Harz zwischen Glasplatten hergestellt und weist eine gleichmäßige, isotrope Struktur auf. Es besitzt einen höheren Schmelzpunkt und bricht beim Schneiden sauber, wodurch deutliche, körnige Späne entstehen. Wenn Sie mit Gussblechen arbeiten, verwenden Sie einen speziellen Das Acryl-Schneidwerkzeug mit O-Nuten-Design ergibt eine nahezu polierte, mattierte Kante, die nur minimale Nachbearbeitung erfordert.
Extrudiertes Acryl: Extrudiertes Acryl wird geformt, indem geschmolzenes Polymer durch eine Düse gepresst wird. Es hält eine innere Richtungsspannung und hat einen bekanntermaßen niedrigen Schmelzpunkt. Es ist unglaublich gummiartig. Die Bearbeitung dieser Variante erfordert das schärfste einschneidige Werkzeug, extrem aggressive Vorschübe und eine hervorragende Luftkühlung, um zu verhindern, dass die Gummibänder erneut mit der Schnittwand verschweißen.
Technische Kunststoffe wie hochdichtes Polyethylen und Teflon stellen eine andere mechanische Herausforderung dar. Im Gegensatz zu sprödem Acryl sind diese weichen Kunststoffe sehr duktil. Wenn sie von einer stumpfen Kante getroffen werden, dehnen sie sich, reißen und extrudieren, anstatt sauber zu schneiden. Dies hinterlässt einen unscharfen, mit Graten übersäten Rand. Hier ist ein scharfer Fräser mit einem hohen Scherwinkel zwingend erforderlich, um die duktilen Fasern sauber zu durchtrennen, bevor sie sich vom Werkzeug lösen können.
Selbst das hochwertigste, hochglanzpolierte Hartmetall der Welt wird spektakulär versagen, wenn es durch falsche Bearbeitungsparameter angetrieben wird. Die Bearbeitung von Nichtmetallen erfordert einen speziellen mathematischen Ansatz für Geschwindigkeiten und Vorschübe, der erfahrenen Metallbearbeitern oft das Gefühl gibt, rückständig zu sein.
Die Spanlast ist die physikalische Dicke des Materials, das von einer Schneidkante bei einer einzigen Umdrehung abgetragen wird. Bei Kunststoffen ist die Aufrechterhaltung einer hohen Spanlast nicht verhandelbar. Ein typischer Zielwert liegt je nach Werkzeugdurchmesser zwischen 0,1 mm und 0,3 mm. Da ein dickerer Span mehr Wärme absorbiert, ist die Maximierung der Spanbelastung innerhalb der Grenzen der strukturellen Integrität des Werkzeugs Ihr Hauptschutz gegen Schmelzen.
Wenn es eine goldene Regel für die Kunststoffbearbeitung gibt, dann diese: Reduzieren Sie Ihre Spindelgeschwindigkeiten und maximieren Sie Ihre Vorschübe. Wenn Sie eine Spindel mit kreischenden 24.000 U/min laufen lassen und gleichzeitig das Portal mit 50 Zoll pro Minute entlangkriechen, wird der Kunststoff aufgrund der starken Reibung sofort verflüssigt. Eine wesentlich effektivere Grundlösung besteht darin, die Spindeldrehzahl auf konservative 14.000 bis 18.000 U/min zu senken. Erhöhen Sie von dort aus die Vorschubgeschwindigkeit der Maschine so schnell, wie es die Rahmensteifigkeit zulässt, ohne dass es zu Vibrationen kommt.
Da Kunststoffe aggressive Vorschubgeschwindigkeiten erfordern, können die seitlichen Schnittkräfte überraschend hoch sein. Wenn die dünne Kunststofffolie vibriert oder sich auch nur um den Bruchteil eines Millimeters anhebt, entstehen mikroskopisch kleine Rattermarken, die die optische Klarheit zerstören. Vakuumtische gepaart mit Hochleistungspumpen sind der Industriestandard. Bei kleineren, komplizierten Teilen sorgt doppelseitiges Klebeband in Kombination mit Sekundenkleber für eine solide Befestigung.
Darüber hinaus wird im Allgemeinen auf herkömmliche flüssige CNC-Kühlmittel verzichtet. Es entsteht eine klebrige, schwer zu handhabende Aufschlämmung mit Kunststoffsplittern und kann in klarem Acryl zu umweltbedingten Spannungsrissen führen. Stattdessen sollten Bediener einen kontinuierlichen Hochgeschwindigkeits-Druckluftstoß verwenden. Eine spezielle Kaltluftpistole, die direkt auf die Schneidzone gerichtet ist, entfernt die Späne sofort und kühlt gleichzeitig das Hartmetall ab.
Der Übergang zur hocheffizienten Kunststoffbearbeitung ist eine strategische Investition. Die Auswahl der richtigen Geometrie erfordert eine ehrliche Beurteilung Ihrer Maschine und der spezifischen Operationen, die Sie ausführen möchten.
Bewerten Sie vor dem Kauf aggressiver Werkzeuge die Steifigkeit Ihres CNC-Fräsers. Wenn Ihre leichte Portalfräse zittert und kreischt, wenn sie über hohe Vorschübe hinausgeschoben wird, können Sie einschneidige Werkzeuge mit großem Durchmesser nicht effektiv nutzen. In diesen Szenarien erfolgt eine Reduzierung auf einen kleineren Durchmesser Mit dem Kunststofffräser können Sie die richtige Spanlast aufrechterhalten, ohne den Maschinenrahmen zu überlasten und Oberflächenrattern zu verursachen.
Die Richtung der Nutspirale bestimmt, wohin die Späne fließen und wo die Schnittkraft auf das Material ausgeübt wird. Bei den meisten Kunststoffen ist eine Upcut-Spirale der unangefochtene Standard. Es zieht die Späne aggressiv nach oben und aus dem Schnitt heraus und verhindert so ein Nachschneiden. Es übt jedoch eine Hebekraft auf das Material aus, was eine hervorragende Werkstückspannung erfordert. Eine nach unten gerichtete Spirale drückt die Späne nach unten in den Schnitt. Dies ist ideal für sehr dünne, flexible Laminate, die sich möglicherweise vom Tisch lösen, erfordert jedoch langsamere Vorschubgeschwindigkeiten, da die Spanabfuhr stark behindert wird. Schließlich verfügt eine gerade Flöte über eine neutrale Geometrie, die weder nach oben noch nach unten drückt. Es wird häufig zum Fräsen steifer Kunststoffe verwendet, bei denen eine makellose Kantenqualität sowohl auf der Ober- als auch auf der Unterseite gleichzeitig von größter Bedeutung ist.
Bei der Beherrschung der Kunst der Kunststoff- und Acrylbearbeitung kommt es letztlich auf einen entscheidenden Faktor an: das Wärmemanagement. Durch die Abkehr von ungeeigneten Schaftfräsern für die Metallbearbeitung und die Verwendung spezieller einschneidiger, polierter Geometrien können Bediener die Späne schnell abführen und die Temperaturen deutlich unter dem Schmelzpunkt halten.
Die Investition in hochwertige Werkzeuge verwandelt einen frustrierenden Prozess mit hohem Ausschuss in einen reibungslosen, hochprofitablen Betrieb. Premium-Hartmetall behält seine messerscharfe Schneide länger, reduziert die Ausschussrate drastisch und macht häufig arbeitsintensives manuelles Polieren überflüssig. Bewerten Sie Ihre Werkstattparameter, aktualisieren Sie Ihr Werkzeugarsenal und beginnen Sie mit der Erzielung der makellosen, glasähnlichen Oberflächen, die Ihre Kunden verlangen. Für branchenführende Lösungen, die auf Ihre spezifische Anwendung zugeschnitten sind, besuchen Sie www.ssendmill.com, um ein umfassendes Sortiment an Präzisionswerkzeugen für die Nichtmetallbearbeitung zu erkunden.
Während es physikalisch möglich ist, einen Standard-Holzfräser durch Acryl zu bohren, wird davon für professionelle Anwendungen dringend abgeraten. Bei Holzstücken fehlen die speziellen hohen Spanwinkel und polierten Nuttäler, die zur Bewältigung der thermischen Eigenschaften von Kunststoffen erforderlich sind. Die Verwendung eines Holzwerkzeugs auf Acryl führt normalerweise zu übermäßiger Reibung, geschmolzenen Kanten und einer hohen Wahrscheinlichkeit von Mikrorissen im Material.
Die optimale Drehzahl hängt vollständig von der Vorschubgeschwindigkeit Ihrer Maschine und dem spezifischen Durchmesser des Werkzeugs ab. Eine zuverlässige Basis für ein Standard-Einschneidewerkzeug liegt jedoch zwischen 14.000 und 18.000 U/min, gepaart mit einer hohen Vorschubgeschwindigkeit. Das Ziel besteht darin, die Drehzahl niedrig genug zu halten, um reibungsbedingtes Schmelzen zu verhindern, und gleichzeitig die Vorschubgeschwindigkeit hoch genug zu halten, um eine gesunde, wärmeabsorbierende Spanladung aufrechtzuerhalten.
Beim Schmelzen handelt es sich ausschließlich um einen Fehler im Wärmemanagement. Dies geschieht, wenn das Werkzeug mehr Reibung erzeugt, als der Span abtransportieren kann. Die drei häufigsten Übeltäter sind eine zu hohe Spindeldrehzahl, eine zu langsame Kriechgeschwindigkeit oder die Verwendung eines Werkzeugs mit zu vielen Spannuten. Der Wechsel zu einem einschneidigen Werkzeug und die Erhöhung der Vorschubgeschwindigkeit lösen dieses Problem normalerweise sofort.
Eine O-Flöte ist ein hochspezialisierter Fräser, der sich durch eine ausgeprägte, kreisförmige O-Form auszeichnet, die in das Rillental eingraviert ist. Diese einzigartige Geometrie wurde speziell entwickelt, um Kunststoffspäne beim Abscheren aus dem Material zu kräuseln und so zu verhindern, dass sie sich ausdehnen und im Graben verklemmen. O-Nuten-Werkzeuge werden fast immer mit einer hochglanzpolierten Oberfläche hergestellt, was sie zum Industriestandard für die Erzielung makelloser Kanten auf klarem Acryl und Polycarbonat macht.
Flüssiges Kühlmittel ist selten notwendig und kann bei der Bearbeitung von Kunststoffen oft sehr schädlich sein. Bestimmte synthetische Kühlmittel lösen chemische Reaktionen oder Thermoschocks aus, die zu Spannungsrissen in klaren Nichtmetallen führen. Anstelle von schmutzigen Flüssigkeiten besteht der Industriestandard darin, einen kontinuierlichen Hochgeschwindigkeits-Druckluftstoß zu verwenden. Die Verwendung einer Kaltluftpistole, die genau auf die Schneidzone gerichtet ist, ist die effektivste Methode, um Späne zu entfernen und das Werkzeug gleichzeitig zu kühlen, ohne dass eine schmutzige Reinigung erforderlich ist.
Absplitterungen, oft auch Kantenausbrüche genannt, treten auf, wenn der Fräser nicht scharf genug ist, um das spröde Material sauber abzuschneiden, oder wenn das Material während des Schnitts vibriert. Um dies zu verhindern, stellen Sie mit einem starken Vakuumsystem oder Klebeband sicher, dass Ihre Werkstückhalterung absolut stabil ist. Verwenden Sie außerdem einen brandneuen, messerscharfen einschneidigen Fräser und erwägen Sie, eine Toleranz von 0,5 mm für einen abschließenden Hochgeschwindigkeits-Finishing-Durchgang zu lassen, um etwaige Mikrorisse zu entfernen.
Ein Upcut-Fräser verfügt über eine Spirale, die Kunststoffspäne nach oben zieht und schnell ausstößt. Dies eignet sich hervorragend für die Wärmeableitung, neigt jedoch dazu, dünne Materialien vom CNC-Bett zu lösen. Ein Downcut-Bohrer verfügt über eine umgekehrte Spirale, die die Späne nach unten drückt und das Material fest gegen den Tisch drückt. Downcut-Fräser eignen sich ideal für dünne, flexible Kunststoffplatten, die Schwierigkeiten mit der Niederhaltung durch Vakuum haben. Allerdings erfordern sie langsamere Vorschubgeschwindigkeiten, da die Spanabfuhr weniger effizient ist.


