
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-22 Pinagmulan: Site


Nasira na ba ang isang mamahaling sheet ng cast acrylic sa panahon ng isang kritikal na trabaho sa CNC? Ang kakaiba, maasim na amoy ng natutunaw na polimer at ang nakakatakot na tunog ng isang snapping end mill ay pamilyar sa lahat sa sahig ng tindahan. Ang karaniwang mga tool sa pagputol ng metal ay lumilikha ng labis na alitan. Mabilis nitong natutunaw ang mga plastik na sensitibo sa temperatura at sinisira ang dulo ng gilid. Biglang, ang isang kumikitang pagtakbo ay nagiging isang basurahan na puno ng scrap.
Upang maiwasan ang mekanikal na bangungot na ito, ang mga operator ay dapat umiwas sa mga tradisyonal na geometries. Panahon na upang yakapin ang dalubhasang tooling. Sa komprehensibong gabay na ito, tutuklasin natin ang pinagbabatayan ng physics ng polymer routing. Susuriin natin kung bakit ang single-flute geometry ang pinakahuling solusyon. Sa wakas, ibabalangkas namin kung paano dinidikta ng wastong mga pagpipilian sa tool ang iyong tagumpay sa pagmamanupaktura.
Heat is the Enemy: Ang mga plastik at acrylic ay nagtataglay ng hindi kapani-paniwalang mababang mga punto ng pagkatunaw. Ang espesyal na tool ay ipinag-uutos upang mabilis at mahusay na lumikas ng thermal energy.
Single-Flute Superiority: Ang isang single-flute configuration ay nagbibigay ng pinakamalaking posibleng flute valley. Nagbibigay-daan ito para sa napakalaking chip ejection at minimal frictional buildup.
Ang Pinakintab na Kalamangan: Ang paggamit ng isang mirror-finished cutter ay pumipigil sa mga maiinit na plastic chips mula sa pagdikit, pagkatunaw, at kasunod na hinang sa carbide.
Mga Mahalagang Materyal: Ang cast acrylic, extruded acrylic, at ductile plastic ay nangangailangan ng natatanging tooling geometries at lubos na iniangkop na mga diskarte sa feed-rate.
Pagperpekto sa Tapos: Ang wastong pagpili ng tool ay nag-aalis ng nakakapagod na pangangailangan para sa post-machining manual polishing. Makakatipid ito ng makabuluhang oras ng produksyon at mga gastos sa paggawa.
Bago sumisid sa pisika ng pagputol, dapat nating maunawaan ang mas malawak na tanawin ng pagmamanupaktura. Ang pandaigdigang pagtulak para sa lightweighting sa mga de-koryenteng sasakyan, mga bahagi ng aerospace, at mga medikal na aparato ay nag-trigger ng isang napakalaking pagbabago patungo sa mga advanced na engineering plastic. Ang mga materyales tulad ng polycarbonate, PEEK, at high-density polymer ay mabilis na pinapalitan ang mga heavy metal na bracket at housing. Ang macroeconomic trend na ito ay nangangailangan ng katumpakan na mga kakayahan sa pagruruta. Ang mga tindahan ng makina na nag-master ng polymer machining ay kumukuha ng mga kumikitang kontrata. Sa kabaligtaran, ang mga kumakapit sa hindi napapanahong mga diskarte sa metal lamang ay nagpupumilit na manatiling mapagkumpitensya.
Ang machining non-metallic polymers ay nagpapakita ng kakaibang set ng physical at thermal hurdles. Malaki ang pagkakaiba ng mga ito sa pagputol ng bakal o aluminyo. Para sa mga may-ari ng tindahan at mga operator ng CNC, ang pag-unawa sa molekular na gawi ng mga plastik sa ilalim ng matinding stress ay ang pangunahing hakbang patungo sa pag-optimize ng produksyon.
Ang pangunahing pagkabigo kapag milling ng mga plastik ay thermal accumulation. Hindi tulad ng mga metal, na maaaring sumipsip at mag-alis ng init sa buong workpiece, ang mga plastik ay kumikilos bilang mga thermal insulator. Kapag ang isang umiikot na tool ay umaakit sa materyal, ang nagreresultang friction ay bumubuo ng matinding localized na init. Dahil hindi maaaring dalhin ng polimer ang init na ito, ang temperatura sa cutting zone ay mabilis na tumataas. Kapag lumagpas na ito sa glass transition state ng materyal, ang plastic ay nagiging malagkit, natunaw na gulo. Ang tinunaw na resin na ito ay mahigpit na bumabalot sa palibot ng tool, agad na lumalamig sa isang tumigas na masa, at nagti-trigger ng isang malaking kabiguan na kilala bilang chip galling.
Ang pagkamit ng malinis at mala-salamin na pagtatapos sa malinaw na mga materyales ay nangangailangan ng isang maselan na pagkilos sa paggugupit sa halip na mapurol na puwersa. Kapag ang isang hindi tama o mapurol na geometry ng tool ay inilapat, ang pamutol ay epektibong nag-aararo sa materyal. Ang marahas na epekto na ito ay nagpapakilala ng matinding mekanikal na stress sa mga polymer chain. Sa malutong na mga substrate tulad ng malinaw na acrylic, ang stress na ito ay nagpapakita bilang crazing. Ang Crazing ay isang network ng microscopic, parang spiderweb na mga bali sa gilid ng machined. Dahil dito, nag-iiwan ito ng frosted, opaque na tapusin na nakakakompromiso sa optical clarity at structural integrity ng huling bahagi.
Maglakad sa maraming tradisyonal na mga tindahan ng makina, at makikita mo ang mga operator na sinusubukang i-ruta ang polycarbonate gamit ang karaniwang four-flute end mill na idinisenyo para sa aluminyo. Ito ay isang recipe para sa kalamidad. Ang mga tool sa pagputol ng metal ay inengineered na may mas mababang mga anggulo ng rake at mababaw na flute valley upang mapanatili ang tibay ng core laban sa matitigas na epekto. Gayunpaman, kapag inilapat sa malambot na mga plastik, ang mga mahigpit na lambak na ito ay nakakakuha ng mga chips. Ang mga na-trap na chips ay agresibong kumakas sa mga dingding ng trench. Ito ay bumubuo ng pangalawang alitan na ginagarantiyahan ang agarang pagkatunaw.
Upang iwasan ang mga thermal at mekanikal na bottleneck na nauugnay sa mga polimer, ang mga inhinyero ng tool ay nakabuo ng mga partikular na geometries. Ang mga ito ay eksklusibong pinasadya para sa malambot, sensitibo sa init na mga materyales.
Sa kaibuturan nito, a Ang nonmetal CNC tool ay isang dalubhasang rotary cutter na tahasang ginawa para sa pagruruta, paggiling, at pag-profile ng mga materyales na hindi makatiis ng mataas na friction. Ang malawak na kategoryang ito ay sumasaklaw sa acrylics, polycarbonates, high-density polyethylene, rigid foams, at engineered woods. Ang direktiba ng engineering sa pagmamaneho sa likod ng mga tool na ito ay mabilis na paglisan ng init kaysa sa matinding higpit ng istruktura. Inilipat nila ang pokus sa pagpapatakbo mula sa pagligtas sa matitigas na epekto patungo sa pag-maximize ng mga rate ng pag-aalis ng materyal habang pinananatiling malamig ang cutting zone.
Ang isang dedikadong cutter ay tumingin at gumaganap na ganap na naiiba kaysa sa iyong karaniwang shop tooling. Ang mga high-end na tagagawa ay gumagamit ng micro-grain solid carbide substrates upang matiyak na ang tool ay makatiis ng high-speed engagement nang walang microscopic chipping. Ang mga karaniwang pang-industriya na parameter ay nagtatampok ng mga diameter ng shank mula 3.175mm hanggang 8mm, na may mga cutting length na na-optimize para sa single-pass sheet routing. Higit pa rito, ang cutting edge ay giniling sa isang talamak, matalas na labaha na mataas na positibong anggulo ng rake. Ang geometry na ito ay nagbibigay-daan sa tool na maghiwa nang malinis sa ilalim ng plastic na ibabaw, na gupitin ang chip na may kaunting resistensya.
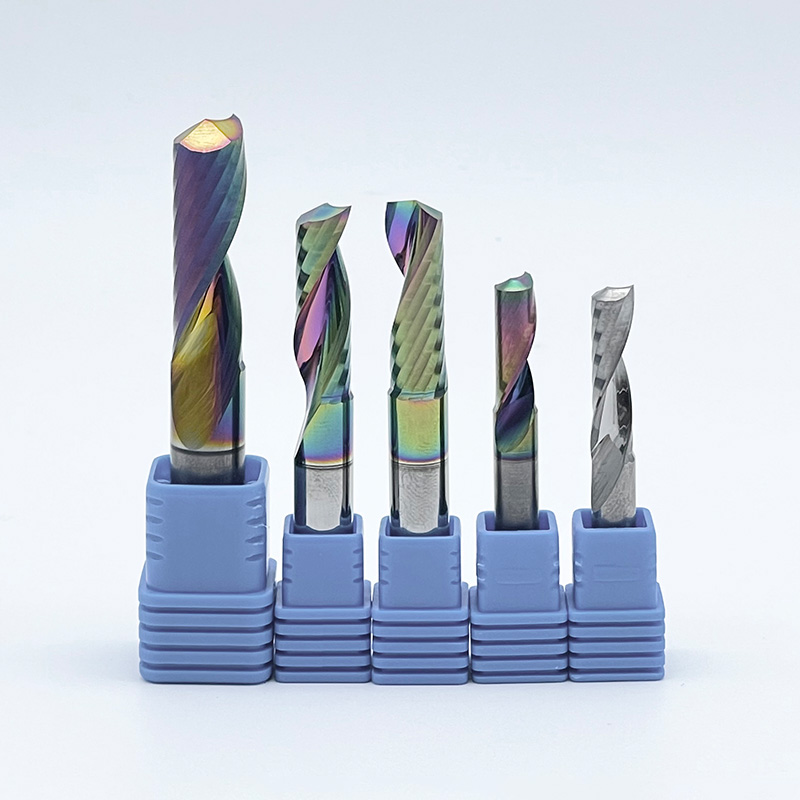
Ang pangunahing sikreto sa paggawa ng mga plastik na walang kamali-mali ay nakasalalay sa pagbabawas ng plauta. Sa pamamagitan ng pagtanggal ng mga cutting edge, nalikha ng mga inhinyero ang pinakamainam na geometric na configuration para sa mga hindi metal na sensitibo sa temperatura.
Sa larangan ng plastic machining, ang chip mismo ay gumaganap bilang pangunahing sasakyan para sa pag-alis ng init. Ang pangwakas na layunin ay ilipat ang thermal energy na nabuo ng friction nang direkta sa chip. Dapat mong ilabas ang chip na iyon mula sa trench bago dumugo ang init sa nakapalibot na workpiece. A ang single flute end mill ay nagtataglay lamang ng isang cutting edge, ibig sabihin ang natitirang circumference ng tool ay isang napakalaking bukas na lukab. Nagbibigay-daan ang cavernous space na ito para sa pagbuo ng makapal, curling chips na agad na tumakas sa channel. Sa partikular, ang sikat na O-flute na disenyo ay kulot nang perpekto sa chip para maiwasan ang jamming.
Sa bawat oras na ang isang cutting edge ay tumama sa materyal, ang alitan ay ipinanganak. Ang isang kasangkapang may apat na plauta ay humahampas sa plastik ng apat na beses bawat isang rebolusyon. Sa lubos na kaibahan, ang isang solong-flute tool ay tumama sa materyal nang isang beses lamang. Sa pamamagitan ng drastically pagbabawas ng bilang ng mga cutting edge, ang frictional engagement time ay bumababa ng hanggang 75 percent. Ang mas kaunting alitan ay katumbas ng isang mas malamig na kapaligiran sa pagputol. Pinapanatili nitong ligtas ang polimer sa ibaba ng threshold ng pagkatunaw nito.
Sa kabaligtaran, ang pag-baby sa makina at paggupit ng plastik nang dahan-dahan ang eksaktong dahilan ng pagkatunaw. Ang mga single-flute geometries ay partikular na idinisenyo upang itulak nang husto at mabilis. Sa pamamagitan ng pagtaas ng rate ng feed ng makina, ang tool ay tumatagal ng mas mabigat na chip load. Nangangahulugan ito na nakakagat ito ng mas makapal na tipak ng materyal sa bawat rebolusyon. Ang isang makapal na chip ay sumisipsip ng init nang mahusay. Kung masyadong mabagal ang pagkain mo, kinukuskos lang ng tool ang ibabaw, na bumubuo ng ulap ng static-cling dust at matinding init. Ang mga single-flute tool ay nagbibigay ng kapangyarihan sa mga operator na i-maximize ang kanilang mga rate ng feed nang ligtas at may kumpiyansa.
Habang ang pagkakaroon ng isang flute ay nagbibigay ng kinakailangang pisikal na espasyo para sa chip clearance, ang geometry lamang ay hindi palaging sapat para sa mga high-end na optical finish. Ang paggamot sa ibabaw ng carbide ay gumaganap ng isang mahalagang papel sa dinamika ng likido.
Sa panahon ng karaniwang pagmamanupaktura ng mga end mill, ang mga pang-industriyang paggiling na gulong ay nag-iiwan ng mga microscopic na striation at mga uka sa loob ng flute valley. Upang lumikha ng isang premium na tool, isang karagdagang labor-intensive na hakbang sa pagmamanupaktura ay ipinakilala. Ang loob ng plauta ay meticulously lapped at buffed sa isang mirror-like finish. Pag-upgrade sa a ang pinakintab na flute cutter ay nag-aalis ng lahat ng microscopic grinding marks at nagbubunga ng isang walang kamali-mali na makinis na ibabaw.
Ang pinainit na polymer chips ay hindi kapani-paniwalang malagkit. Natural na gusto nilang kunin ang magaspang o buhaghag na mga texture. Ang mga mikroskopikong striation na natitira sa mga hindi pulidong kasangkapan ay nagsisilbing perpektong gripping point para sa mainit na plastik. Sa kabaligtaran, ang isang pinakintab na ibabaw ay kumikilos tulad ng isang non-stick na kawali. Ang ultra-smooth finish ay lubhang nagpapababa sa koepisyent ng friction. Pinipilit nito ang plastic chip na dumausdos nang walang putol pataas at palabas ng plauta nang hindi nakadikit sa carbide core.
Ang pagpili ng tamang tool ay nangangailangan ng isang nuanced na pag-unawa sa mga pagkakaiba sa pagpapatakbo sa pagitan ng mga bilang ng flute. Ang paggamit ng maling tool para sa maling materyal ay isang garantisadong daan patungo sa mga na-scrap na bahagi.
Uri ng Tool |
Pagbuo ng init |
Kakayahang Pag-clear ng Chip |
Tamang Aplikasyon |
|---|---|---|---|
Single-Flute O-Flute |
Napakababa |
Pinakamataas (Massive gullet) |
Acrylics, Polycarbonate, HDPE, High-speed na pagruruta |
Dalawang-Flute End Mill |
Katamtaman |
Katamtaman |
Matigas na composite, makakapal na hardwood, magaan na CNC machine |
Four-Flute End Mill |
Napakataas |
Mahina (Chips trap agad) |
Mga metal lamang. Garantisadong matutunaw ang mga plastik. |
Ang pagkamit ng isang walang kamali-mali na pagtatapos ay nangangailangan ng pagkilala na hindi lahat ng plastik ay kumikilos nang magkapareho sa ilalim ng spindle. Ang molekular na istraktura at pinagmulan ng pagmamanupaktura ng materyal ay nagdidikta kung paano ito tutugon sa mga puwersa ng paggugupit.
Nangibabaw ang acrylic sa mga industriya ng paggawa ng sign at display. Gayunpaman, ito ay magagamit sa dalawang natatanging mga pormulasyon na humihingi ng ganap na magkakaibang mga diskarte sa machining.
Cast Acrylic: Ginawa sa pamamagitan ng pagbuhos ng likidong resin sa pagitan ng mga glass plate, ang cast acrylic ay nagtatampok ng pare-pareho, isotropic na istraktura. Ito ay nagtataglay ng isang mas mataas na punto ng pagkatunaw at malinis na bali kapag pinutol, na gumagawa ng natatanging, butil-butil na mga chips. Kapag nagtatrabaho sa mga cast sheet, gumagamit ng isang nakatuon acrylic cutting tool na nagtatampok ng O-flute na disenyo ay magbubunga ng halos makintab, nagyelo na gilid na nangangailangan ng kaunting post-processing.
Extruded Acrylic: Nabuo sa pamamagitan ng pagpilit ng molten polymer sa pamamagitan ng isang die, ang extruded acrylic ay nagtataglay ng panloob na direksyon ng tensyon at may kilalang mababang punto ng pagkatunaw. Ito ay hindi kapani-paniwalang gummy. Ang pagma-machine sa variant na ito ay nangangailangan ng pinakamatalas na posibleng single-flute tool, hyper-aggressive feed rate, at mahusay na air cooling upang maiwasan ang gummy ribbons mula sa muling pagwelding sa cut wall.
Ang mga plastik na pang-industriya na engineering gaya ng High-Density Polyethylene at Teflon ay nagpapakita ng ibang mekanikal na hamon. Hindi tulad ng malutong na acrylic, ang mga malambot na plastik na ito ay lubos na malagkit. Kapag natamaan ng isang mapurol na gilid, sila ay nag-uunat, napunit, at naglalabas sa halip na maputol nang malinis. Nag-iiwan ito ng malabo, puno ng burr na gilid. Ang isang matalim na pamutol na may mataas na anggulo ng paggugupit ay ipinag-uutos dito na hiwain nang malinis ang mga ductile fibers bago sila magkaroon ng pagkakataong yumuko palayo sa tool.
Kahit na ang pinaka-premium, mirror-polished carbide sa mundo ay mabibigo nang husto kung hinihimok ng maling mga parameter ng machining. Ang pagma-machine ng mga nonmetals ay nangangailangan ng isang partikular na mathematical na diskarte sa mga bilis at feed na kadalasang nauurong sa mga beteranong metal machinist.
Ang chip load ay ang pisikal na kapal ng materyal na inalis ng isang cutting edge sa isang solong rebolusyon. Para sa mga plastik, ang pagpapanatili ng mabigat na chip load ay hindi mapag-usapan. Ang karaniwang target ay nasa pagitan ng 0.1mm at 0.3mm depende sa diameter ng tool. Dahil ang mas makapal na chip ay sumisipsip ng mas maraming init, ang pag-maximize ng chip load sa loob ng mga limitasyon ng integridad ng istruktura ng tool ang iyong pangunahing depensa laban sa pagkatunaw.
Kung mayroong ginintuang panuntunan para sa plastic machining, ito ay: Ibaba ang iyong Spindle Speed, at I-maximize ang iyong Feed Rate. Ang pagpapatakbo ng spindle na sumisigaw sa 24,000 RPM habang gumagapang ang gantry sa 50 pulgada bawat minuto ay agad na matunaw ang plastik dahil sa matinding pagkuskos. Ang isang mas epektibong baseline ay ang pagbaba ng spindle speed sa isang konserbatibong 14,000 hanggang 18,000 RPM. Mula doon, itulak ang rate ng feed ng makina nang mas mabilis hangga't papayagan ng katigasan ng frame nang hindi nag-uudyok ng daldalan.
Dahil ang mga plastik ay nangangailangan ng agresibong mga rate ng feed, ang lateral cutting forces ay maaaring nakakagulat na mataas. Kung ang manipis na plastic sheet ay mag-vibrate o mag-angat ng kahit isang maliit na bahagi ng isang milimetro, ito ay magdudulot ng mga microscopic chatter mark na sumisira sa optical clarity. Ang mga vacuum table na ipinares sa mga high-flow pump ay ang pamantayan sa industriya. Para sa mas maliliit at masalimuot na bahagi, ang double-sided masking tape na sinamahan ng superglue ay nagbibigay ng rock-solid fixturing.
Higit pa rito, karaniwang iniiwasan ang tradisyonal na likidong CNC coolant. Lumilikha ito ng malagkit, hindi makontrol na slurry na may mga plastic chips at maaaring magdulot ng pag-crack ng stress sa kapaligiran sa malinaw na acrylics. Sa halip, ang mga operator ay dapat gumamit ng tuluy-tuloy, mataas na bilis na sabog ng naka-compress na hangin. Ang isang dalubhasang cold air gun na nakadirekta nang husto sa cutting zone ay agad na mag-clear ng mga chips habang pinapalamig ang carbide.
Ang paglipat sa napakahusay na plastic machining ay isang madiskarteng pamumuhunan. Ang pagpili ng tamang geometry ay nagsasangkot ng isang matapat na pagtatasa ng iyong makinarya at ang mga partikular na operasyon na balak mong isagawa.
Bago bumili ng agresibong tooling, suriin ang tigas ng iyong CNC router. Kung ang iyong magaan na gantry router ay nanginginig at sumisigaw kapag nalampasan ang mabibigat na rate ng feed, hindi mo magagamit nang epektibo ang malalaking diameter na single-flute na tool. Sa mga sitwasyong ito, bumaba sa mas maliit na diameter pinahihintulutan ka ng plastic milling cutter na mapanatili ang wastong pag-load ng chip nang hindi na-overload ang frame ng makina at nakaka-induce ng surface chatter.
Ang direksyon ng flute spiral ay nagdidikta kung saan dumadaloy ang mga chips at kung saan inilalapat ang puwersa ng pagputol sa materyal. Ang upcut spiral ay ang hindi mapag-aalinlanganang pamantayan para sa karamihan ng mga plastik. Agresibong hinihila nito ang mga chips pataas at palabas ng hiwa, na pinipigilan ang muling pagputol. Gayunpaman, inilalapat nito ang puwersa ng pag-aangat sa materyal, na nangangailangan ng mahusay na workholding. Ang isang downcut spiral ay nagtutulak ng mga chips pababa sa hiwa. Tamang-tama ito para sa napakanipis, nababaluktot na mga laminate na maaaring mag-angat mula sa mesa, ngunit nangangailangan ito ng mas mabagal na rate ng feed dahil ang paglikas ng chip ay lubhang nahahadlangan. Sa wakas, ang isang tuwid na plauta ay nagtatampok ng neutral na geometry na hindi hinihila pataas o itinutulak pababa. Madalas itong ginagamit para sa pagruruta ng mga matigas na plastik kung saan ang malinis na kalidad ng gilid ay pinakamahalaga sa parehong itaas at ibabang mga mukha nang sabay-sabay.
Ang pagiging dalubhasa sa sining ng plastic at acrylic machining sa huli ay nauuwi sa isang kritikal na salik: pamamahala ng init. Sa pamamagitan ng pag-alis mula sa hindi naaangkop na metal-working end mill at pagyakap sa mga espesyal na single-flute, polished geometries, ang mga operator ay maaaring mabilis na lumikas ng mga chips at panatilihin ang mga temperatura na mas mababa sa punto ng pagkatunaw.
Ang pamumuhunan sa mataas na kalidad na tooling ay nagbabago ng isang nakakadismaya, mataas na proseso sa isang maayos at lubos na kumikitang operasyon. Ang premium carbide ay nagpapanatili ng matalas na talim nito nang mas matagal, lubhang binabawasan ang mga rate ng scrap, at madalas na inaalis ang pangangailangan para sa labor-intensive na manual polishing. Suriin ang iyong mga parameter ng shop, i-upgrade ang iyong tooling arsenal, at simulan ang pagkamit ng walang kamali-mali, parang salamin na ibabaw na natatapos sa hinihiling ng iyong mga kliyente. Para sa mga solusyong nangunguna sa industriya na iniayon sa iyong partikular na aplikasyon, bisitahin ang www.ssendmill.com upang tuklasin ang isang komprehensibong lineup ng mga precision nonmetal machining tool.
Bagama't pisikal na posible na pilitin ang isang karaniwang wood router bit sa pamamagitan ng acrylic, ito ay lubos na nasiraan ng loob para sa mga propesyonal na aplikasyon. Ang mga piraso ng kahoy ay kulang sa mga espesyal na anggulo ng high-rake at pinakintab na mga lambak ng flute na kinakailangan upang pamahalaan ang mga thermal na katangian ng mga plastik. Ang paggamit ng wood tool sa acrylic ay kadalasang nagreresulta sa labis na friction, natunaw na mga gilid, at isang mataas na posibilidad na masira ng micro ang materyal.
Ang pinakamainam na RPM ay ganap na nakasalalay sa iyong mga kakayahan sa rate ng feed ng makina at ang partikular na diameter ng tool. Gayunpaman, ang isang maaasahang baseline para sa isang karaniwang single-flute tool ay nasa pagitan ng 14,000 at 18,000 RPM, na ipinares sa isang mabilis na rate ng feed. Ang layunin ay panatilihing sapat na mababa ang RPM upang maiwasan ang pagkatunaw na dulot ng friction, habang pinapanatili ang rate ng feed na sapat na mataas upang mapanatili ang isang malusog, sumisipsip ng init na pagkarga ng chip.
Ang pagtunaw ay mahigpit na kabiguan sa pamamahala ng init. Ito ay nangyayari kapag ang tool ay bumubuo ng mas maraming friction kaysa sa chip ay maaaring dalhin ang layo. Ang tatlong pinakakaraniwang salarin ay masyadong mataas ang pagpapatakbo ng spindle RPM, masyadong mabagal ang paggapang sa feed rate, o paggamit ng tool na may napakaraming flute. Ang paglipat sa isang single-flute tool at pagtaas ng iyong feed rate ay kadalasang malulutas kaagad ang isyung ito.
Ang O-flute ay isang napaka-espesyal na pamutol na nailalarawan sa isang natatanging, pabilog na O hugis na inukit sa flute valley nito. Ang natatanging geometry na ito ay partikular na inengineered upang mabaluktot ang mga plastic chips habang ang mga ito ay ginupit mula sa materyal, na pinipigilan ang mga ito sa paglawak at pag-jamming sa trench. Ang mga tool ng O-flute ay halos palaging ginagawa gamit ang isang mirror-polished finish, na ginagawa itong pamantayan ng industriya para sa pagkamit ng malinis na mga gilid sa malinaw na acrylic at polycarbonate.
Ang likidong coolant ay bihirang kailangan at kadalasan ay lubhang nakapipinsala kapag gumagawa ng mga plastik. Ang ilang mga synthetic na coolant ay nagti-trigger ng mga reaksiyong kemikal o thermal shock, na humahantong sa mga bitak ng stress sa malinaw na mga nonmetals. Sa halip na magulong likido, ang pamantayan ng industriya ay ang paggamit ng tuluy-tuloy, mataas na bilis na sabog ng naka-compress na hangin. Ang paggamit ng malamig na air gun na nakadirekta nang eksakto sa cutting zone ay ang pinaka-epektibong paraan upang i-clear ang mga chips at palamigin ang tool nang sabay-sabay nang walang magulo na paglilinis.
Ang pag-chipping, na kadalasang tinutukoy bilang edge blowout, ay nangyayari kapag ang cutter ay kulang sa sharpness para gupitin nang malinis ang malutong na materyal o kapag ang materyal ay nag-vibrate habang pinuputol. Upang maiwasan ito, tiyaking ang iyong workholding ay ganap na matibay gamit ang isang malakas na sistema ng vacuum o tape. Bukod pa rito, gumamit ng bago, razor-sharp na single-flute cutter at isaalang-alang ang pag-iiwan ng 0.5mm allowance para sa pangwakas, high-speed na finishing pass upang maalis ang anumang micro-fracture.
Ang upcut bit ay nagtatampok ng spiral na humihila ng mga plastic chips pataas at mabilis na inilalabas ang mga ito, na napakahusay para sa paglisan ng init ngunit may posibilidad na hilahin ang mga manipis na materyales mula sa CNC bed. Ang isang downcut bit ay may reverse spiral na nagtutulak ng mga chips pababa, na pinindot nang mahigpit ang materyal laban sa mesa. Ang mga downcut bit ay mainam para sa manipis at nababaluktot na mga plastic sheet na nakikipaglaban sa vacuum hold-down, kahit na nangangailangan sila ng mas mabagal na rate ng feed dahil hindi gaanong mahusay ang pag-clear ng chip.


